Anodizzazione all'acido solforico
Anodizzazione con acido solforico, nota anche come anodizzazione di tipo II processo di anodizzazioneMigliora la resistenza alla corrosione e la durezza superficiale, offrendo al contempo un'estetica accattivante con diverse opzioni di colore. Lo strato di ossido formato dall'anodizzazione protegge il componente sottostante.
Diversi componenti in alluminio, come custodie per dispositivi elettronici, telai architettonici, pentole, apparecchi di illuminazione, staffe e raccordi per aeromobili, corpi di utensili manuali, elementi di rivestimento interno per automobili e insegne, vengono rifiniti con anodizzazione solforica per garantire durata, prestazioni e un aspetto estetico gradevole.
Tra i vari tipi di anodizzazioneL'anodizzazione con acido solforico di tipo II è nota per l'eccellente protezione dalla corrosione e offre vivaci opzioni di colore per scopi estetici.
La sezione successiva illustrerà in dettaglio il processo di anodizzazione con acido solforico di tipo II, i materiali coinvolti, i vantaggi, gli svantaggi, le applicazioni e i fattori che lo influenzano.
Che cos'è l'anodizzazione con acido solforico di tipo II?
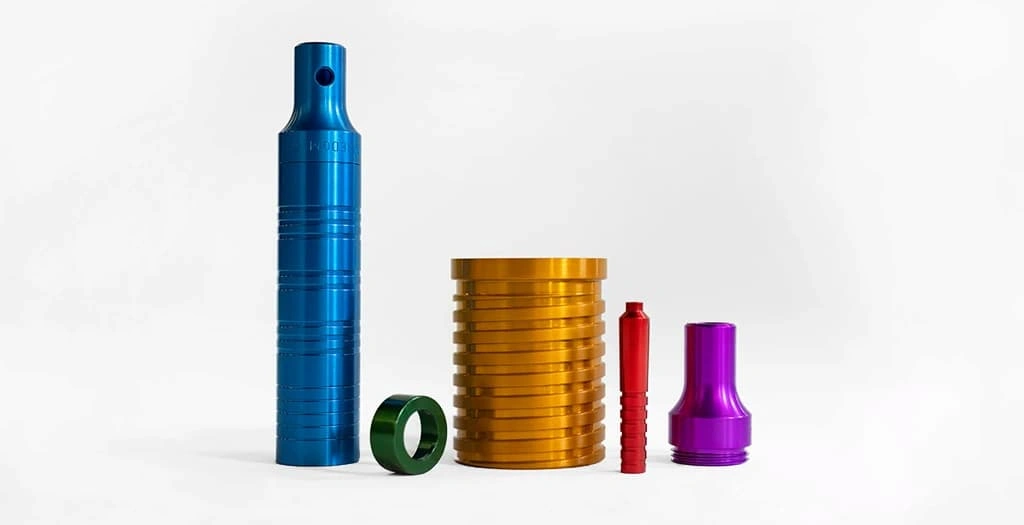
Anodizzazione con acido solforico di tipo II
Cos'è l'anodizzazione? È un processo di conversione della superficie metallica (principalmente leghe di alluminio) in uno strato durevole e resistente alla corrosione tramite un processo elettrochimico. L'anodizzazione con acido solforico, o anodizzazione di tipo II, è caratterizzata dall'utilizzo di un bagno di acido solforico (H2SO4) durante il processo di elettrolisi.
Come altri tipi, questo viene utilizzato principalmente per le parti in alluminio. Crea uno strato di ossido protettivo su una superficie di alluminio pulita e risciacquata con uno spessore di ~ da 5 a 25 µmLo strato anodizzato resiste alla corrosione, migliora la durezza superficiale e protegge le parti sottostanti in condizioni difficili.
Inoltre, questa finitura è conforme alla norma MIL-A-8625 e viene utilizzata per la protezione dei componenti, le finiture decorative e l'isolamento elettrico. È possibile applicare l'anodizzazione con acido solforico su componenti automobilistici, dispositivi elettronici di consumo, componenti militari, componenti architettonici, ecc.
In cosa si differenzia l'anodizzazione con acido solforico dall'anodizzazione tradizionale?
Il termine "Anodizzazione" si riferisce al processo di sviluppo di uno strato di ossido legato elettrochimicamente su parti di alluminio, sia utilizzando acido cromico, acido solforico o un altro bagno adatto. Nel frattempo, "Anodizzazione con acido solforico" specifica l'uso di un bagno di acido solforico durante l'elettrolisi.
Le caratteristiche principali di questo tipo di anodizzazione sono uno spessore medio, una buona porosità per l'assorbimento del colorante e una crescita uniforme dello strato di ossido.
Prova subito Boda!
Anodizzazione con acido cromico vs. anodizzazione con acido solforico
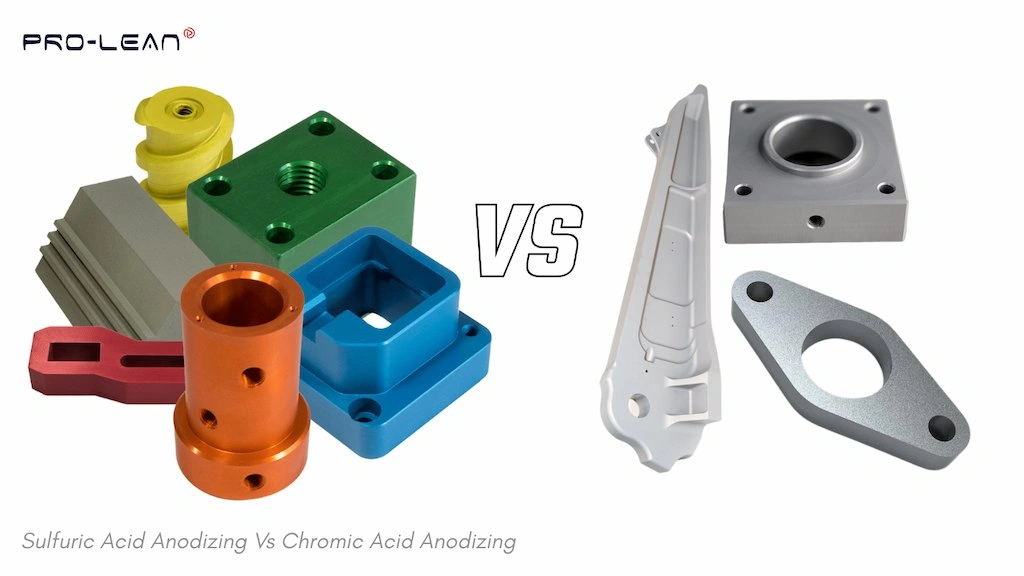
Anodizzazione cromica vs. anodizzazione con acido solforico
L'anodizzazione con acido cromico, nota anche come anodizzazione di tipo I, prevede l'uso di acido cromico per l'elettrolisi. L'acido cromico provoca dissoluzione minima dell'ossido rispetto all'acido solforico. Ciò si traduce in una pellicola sottile e meno porosa.
L'anodizzazione cromica crea uno strato più sottile (fino a 5 µm) rispetto all'anodizzazione solforica, ma offre comunque una buona resistenza alla corrosione. È anche meno resistente all'usura rispetto al tipo II.
Scegli l'anodizzazione con acido cromico quando hai bisogno di resistenza alla corrosione e all'usura senza aggiungere uno strato spesso e per ottenere una bassa porosità.
Se sei interessato ad altri tipi di anodizzazione, leggi “Anodizzazione di tipo II vs. tipo III" Qui.
Come funziona l'anodizzazione con acido solforico di tipo II?
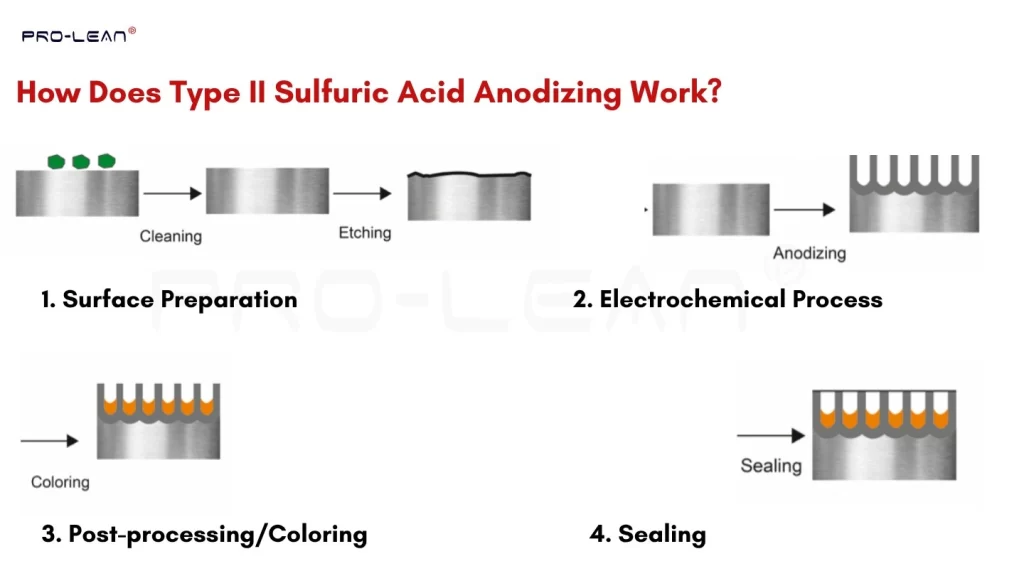
Processo di anodizzazione di tipo II
L'anodizzazione con acido solforico di tipo II funziona secondo il principio di “Ossidazione elettrochimicaQuando una corrente elettrica attraversa il bagno elettrolitico, la parte di alluminio immersa (l'anodo) si ossida, formando uno strato uniforme di Al₂O₃.
Ora esaminiamo le fasi del processo di anodizzazione dell'alluminio con acido solforico.
1. Preparazione della superficie
Una superficie pulita e chimicamente neutralizzata è la base per l'anodizzazione; garantisce l'adesione, la crescita uniforme dello strato di ossido e il livello di porosità desiderato per la tintura.
Innanzitutto, utilizzare un bagno di pulizia leggermente acido o alcalino per rimuovere sporco, olio o eventuali residui. Successivamente, trattare la superficie del pezzo mediante incisione chimica.
2. Processo elettrochimico
Il passo successivo consiste nella creazione dello strato di ossido, che richiede un processo elettrochimico. I componenti, accuratamente puliti e incisi, e un anodo vengono immersi in un bagno di acido solforico e collegati a una fonte di alimentazione per formare un "circuito elettrolitico".
"Per l'anodizzazione con acido solforico si raccomanda una vasca per elettrolisi resistente all'H2SO4, una concentrazione di elettrolita del 10-20% in peso e una temperatura del bagno di circa 24 °C.".
Al passaggio della corrente continua, il substrato si ossida (Al → Al³⁺ + 3e⁻), quindi reagisce con l'acqua per formare uno strato anodizzato (2Al³⁺ + 3H₂O → Al₂O₃ + 6H⁺).
3. Post-elaborazione
Una volta completato il processo di anodizzazione, rimuovere i pezzi dalla vasca di elettrolisi e risciacquarli per eliminare i residui acidi. Quindi, se necessario, immergerli in una soluzione colorante del colore desiderato.
4. Sigillatura dello strato anodizzato
Come già accennato, lo strato di anodizzazione di tipo II è poroso; pertanto, richiede un'adeguata sigillatura. È possibile utilizzare la sigillatura ad acqua calda, la sigillatura con dicromato, la sigillatura con sali metallici o la sigillatura a freddo.
Di quale materiale ho bisogno per l'anodizzazione con acido solforico?
Per la configurazione e l'esecuzione del processo di anodizzazione solforica è necessaria una gamma di materiali, tra cui parti del substrato, bagno acido, sorgente CC, vasca di anodizzazione, materiali del catodo,
- Componenti del substrato: Componenti in lega di alluminio lavorati, in lamiera o pressofusi, opportunamente puliti.
- Bagno acido: Una soluzione di H2SO4 al 10-20% come bagno elettrolitico.
- Cavi elettrici: Fili e interruttori per collegare l'anodo, il catodo e la fonte di alimentazione.
- Vasca di anodizzazione: Serbatoio resistente all'acido solforico, realizzato in PVC, PP, acciaio inossidabile rivestito o altri materiali idonei.
- Ugelli per l'aria: Sono posizionati sul fondo della vasca di anodizzazione per creare un flusso turbolento del bagno solforico.
- Catodi: Controparti degli anodi per processi elettrochimici, tipicamente realizzate in acciaio inossidabile 316, lega di piombo-stagno, alluminio 6061-T6 o alluminio 6063-T6.
- Coloranti: Vengono utilizzati per l'impregnazione del colore e possono essere aggiunti alla soluzione di H2SO4 o dopo l'anodizzazione.
- Sigillanti: Per trattare i pori della superficie anodizzata, si utilizzano acqua calda, dicromati e sali metallici.
Quali sono i vantaggi dell'anodizzazione con acido solforico?
Resistenza alla corrosione, resistenza all'usura, aspetto estetico, isolamento elettrico, natura atossica del rivestimento, adesione migliorata e stabilità dimensionale sono i principali vantaggi dell'anodizzazione con acido solforico.
Analizziamo più nel dettaglio questi vantaggi.
- Eccellente resistenza alla corrosione: Le parti anodizzate resistono ad ambienti umidi, marini e moderatamente corrosivi.
- Resistenza all'usura: L'anodizzazione solforica migliora la durezza e lo strato risultante è resistente all'usura.
- Estetico: È disponibile un'ampia varietà di colori, l'ossido poroso assorbe correttamente i coloranti e lo strato mantiene il suo aspetto estetico molto più a lungo rispetto alla pittura tradizionale.
- Strato dielettrico: Lo strato anodizzato con acido solforico è dielettrico e isola il flusso di corrente, rappresentando quindi una valida opzione di isolamento.
- Non tossico: La superficie anodizzata non è tossica e il processo è relativamente più ecologico rispetto all'anodizzazione di tipo I.
- Adesione migliorata: Lo strato integrato funge da ottimo primer per successive verniciature o rivestimenti.
- Stabilità dimensionale: Poiché lo strato di anodizzazione è sottile e uniforme, mantiene la stabilità dimensionale dei componenti del substrato.
- Costo effettivo: Il costo dell'anodizzazione dell'alluminio con acido solforico è inferiore rispetto a quello con acido cromico (Tipo I).
Quali sono gli svantaggi dell'anodizzazione con acido solforico?
Le principali criticità della finitura mediante anodizzazione solforica includono irregolarità superficiali, ridotta resistenza alla fatica, limitazioni di spessore, fragilità superficiale e rischi ambientali.
Analizziamo più nel dettaglio questi svantaggi.
- Irregolarità della superficie: Il processo di anodizzazione con acido solforico non copre graffi superficiali e altre imperfezioni. Se l'applicazione richiede una superficie estremamente liscia, potrebbe non essere adatto alle vostre esigenze.
- Resistenza alla fatica ridotta: Lo strato anodizzato compromette la resistenza alla fatica, soprattutto per i componenti che operano sotto carichi ciclici elevati.
- Limitazione dello spessore: L'anodizzazione solforica può formare uno strato integrato di ossido di alluminio con uno spessore massimo di 25 µm.
- Fragilità superficiale: La finitura anodizzata aumenta la fragilità della superficie.
- Rischi ambientali: I residui del processo e del lotto di elettrolisi sono pericolosi per l'uomo e per l'ambiente.
Prova subito Boda!
Applicazioni dell'anodizzazione solforica
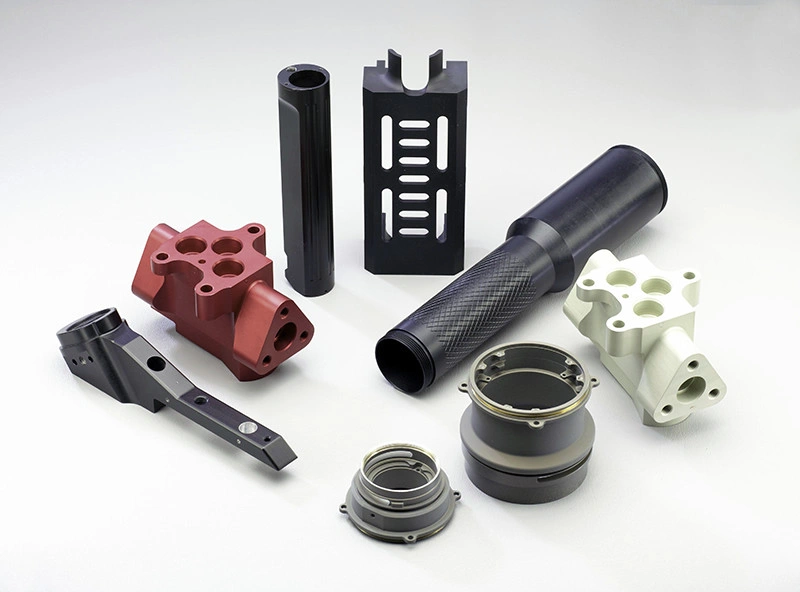
Parti anodizzate
In molti settori industriali, l'anodizzazione con acido solforico è il metodo preferito per la finitura di componenti realizzati in leghe di alluminio, o talvolta anche per parti in titanio e magnesio.
Questa finitura soddisfa gli standard di finitura MIL-A-8625 per la industria aerospaziale e della difesa. Inoltre, industria automobilistica, elettrica, elettronica, degli utensili da cucina, dei macchinari industriali, dell'architettura e medica. Si può utilizzare anche l'anodizzazione dell'alluminio con acido solforico.
Successivamente, la tabella seguente illustra alcuni esempi di applicazione comuni.
| Industria | Esempi di applicazione |
| Aeronautico | Staffe, guide per sedili, bracci per vassoi, custodie per avionica |
| Automotive | Ruote in alluminio, cerchi, componenti per finiture interne, schermi termici, staffe di sospensione, |
| CONDUCIBILITA | Supporti per sbarre collettrici, custodie, piastre isolanti e pannelli per quadri elettrici. |
| Elettronica | Involucri per laptop, alloggiamenti per LED, contenitori per PCB, telai indossabili, dissipatori di calore |
| Stoviglie | Padelle, pentole a pressione, corpi di elettrodomestici, contenitori per alimenti |
| Macchinario industriale | Componenti pneumatici, cilindri idraulici, parti di nastri trasportatori, telai per apparecchiature, valvole, manopole e dispositivi di fissaggio. |
| Architettura | Ringhiere, telai di finestre, pannelli decorativi, supporti strutturali, elementi di facciata |
| Medicale | Telai e alloggiamenti per apparecchiature, contenitori per la sterilizzazione, vassoi per strumenti |
Che cos'è l'anodizzazione nera dell'alluminio?
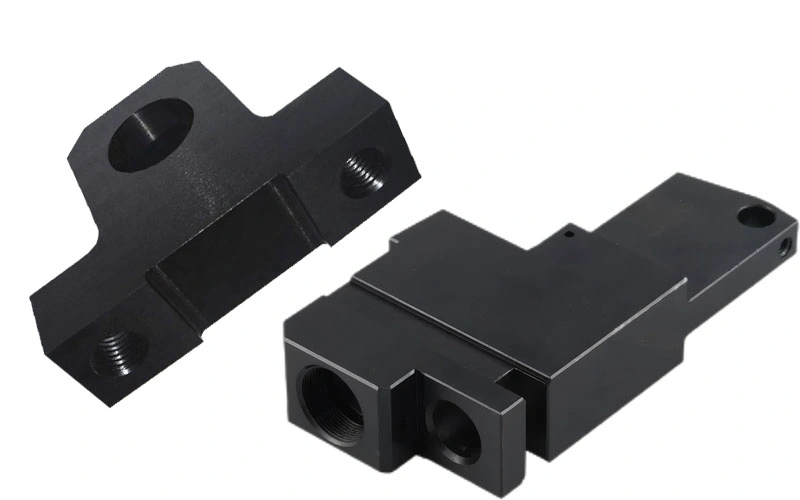
anodizzazione nera
Come suggerisce il nome, anodizzazione dell'alluminio nero È un processo di rivestimento di uno strato di ossido con un aspetto nero. Sebbene l'anodizzazione cromica possa creare anche tonalità grigio-nere chiare, l'anodizzazione nera viene eseguita utilizzando un bagno di acido solforico, in quanto conferisce un aspetto nero intenso.
- Coloranti: sali organici, di solfuro di cobalto o di metalli
- Concentrazione: 9-15% in peso, 20 ° C
Questa finitura nera viene utilizzata per involucri di dispositivi elettronici di consumo, componenti di rivestimento per autoveicoli, elementi architettonici, ecc.
Fattori che influenzano l'anodizzazione con acido solforico
La qualità dello strato anodizzato (spessore, densità, durezza, uniformità, ecc.) dipende dalla purezza del substrato, dalla concentrazione e dalla temperatura dell'acido solforico,
Analizziamo più nel dettaglio questi fattori.
- Materiale del substrato: Le leghe contenenti silicio, rame e altri materiali influenzano la qualità e il colore dell'anodizzazione.
- Pulizia delle superfici: Qualsiasi residuo di sporco, olio o sostanza chimica influisce sull'adesione e sulla crescita dello strato di ossido.
- Concentrazione di acido solforico: Una concentrazione più elevata aumenta la velocità di anodizzazione, ma provoca anche una porosità eccessiva.
- Temperatura del bagno: La temperatura dell'acido solforico influisce sulla densità e sulla durezza dello strato.
- Tensione di alimentazione: La tensione della fonte di alimentazione utilizzata per l'elettrolisi influisce sulla crescita dello strato e sulla velocità del processo.
Tabella comparativa: anodizzazione di tipo II rispetto ad altri metodi
La tabella seguente confronta l'anodizzazione solforica (Tipo II) con l'anodizzazione di Tipo I e Tipo III sotto diversi aspetti, tra cui lo spessore del rivestimento, il bagno di anodizzazione, la resistenza alla corrosione, la durezza, le applicazioni, il costo e l'impatto ambientale.
| Caratteristica | Tipo I (acido cromico) | Tipo II (acido solforico) | Tipo III (anodizzazione dura) |
| Bagno di anodizzazione | Acidi cromici | Bagno di acido solforico | Bagno di acido solforico (bassa temperatura e corrente elevata) |
| Spessore del rivestimento | Spessore: ~0.5–2.5 µm | Medio: ~ 5–25 µm) | Spessore: fino a 100+ mm |
| Resistenza alla Corrosione | Moderato | Alto | Ottimo |
| Durezza | Basso | Moderato | Molto alto |
| Applicazioni | Aerospaziale, parti di precisione | Beni di consumo, elementi architettonici | Componenti militari, macchinari pesanti e componenti industriali |
| Costo | Alto | Economicamente vantaggioso | Economico per rivestimenti spessi |
| Impatto ambientale | Produce sostanze chimiche tossiche | Meno pericoloso del tipo I | Simile al tipo II |
L'anodizzazione con acido solforico è conveniente?
Sì, l'anodizzazione dell'alluminio con acido solforico è considerata una finitura economica. È più conveniente rispetto all'anodizzazione con acido cromico di tipo I e di tipo III. Questo perché il costo della soluzione di H2SO4 è inferiore a quello dell'acido cromico.
Tuttavia, il costo esatto dell'anodizzazione dell'alluminio dipende da molteplici fattori, tra cui lo spessore del rivestimento, il tipo di lega, il colore desiderato e il volume di produzione.
Il costo può variare da circa 2 a 5 dollari al piede quadrato, a seconda della qualità e delle specifiche desiderate. Per una stima accurata, carica il tuo progetto sul nostro sito. preventivo in linea portale.
L'alluminio anodizzato è conduttivo?
No, l'alluminio anodizzato non è conduttivo. Il rivestimento di ossido funge da isolante elettrico e limita il flusso di corrente sulla superficie del componente. Tuttavia, l'alluminio sottostante mantiene la sua conduttività elettrica.
La rigidità dielettrica dipende dalla densità e dallo spessore dello strato. Ad esempio, è maggiore per l'anodizzazione solforica dura rispetto a uno strato sottile.
Le proprietà isolanti del rivestimento anodizzato lo rendono un'ottima opzione di finitura per circuiti stampati, custodie elettriche e componenti personalizzati, per la prevenzione dei cortocircuiti.
Prova subito Boda!
Conclusione
Sebbene l'alluminio sia un materiale naturalmente resistente alla corrosione, la sua resistenza non è sufficiente per ambienti altamente umidi e leggermente corrosivi. Per ovviare a questo problema, l'anodizzazione con acido solforico rappresenta un'opzione di trattamento superficiale da prendere in considerazione. Offre una soluzione economicamente vantaggiosa per la finitura di componenti in alluminio con elevata resistenza alla corrosione, all'usura e colori personalizzati.
Poiché il processo è complesso, sono necessarie attrezzature avanzate e competenze specifiche per gestire l'anodizzazione. Noi di Boda forniamo servizi di anodizzazione Operiamo in diversi settori da oltre un decennio. Il nostro approccio consiste nel fornire soluzioni di anodizzazione e placcatura di precisione a prezzi accessibili.
DOMANDE FREQUENTI
Perché si usa l'acido solforico nell'anodizzazione?
L'acido solforico viene utilizzato nell'anodizzazione poiché consente un maggiore controllo sullo spessore dell'ossido e aumenta la porosità, migliorando così l'assorbimento del colorante.
Quale concentrazione di acido solforico utilizzare per l'anodizzazione?
La concentrazione raccomandata di acido solforico per l'anodizzazione è compresa tra il 10 e il 20% in peso.
L'anodizzazione con acido solforico è permanente?
Sì, l'anodizzazione con acido solforico è permanente poiché lo strato di ossido cresce integrandosi perfettamente al substrato.