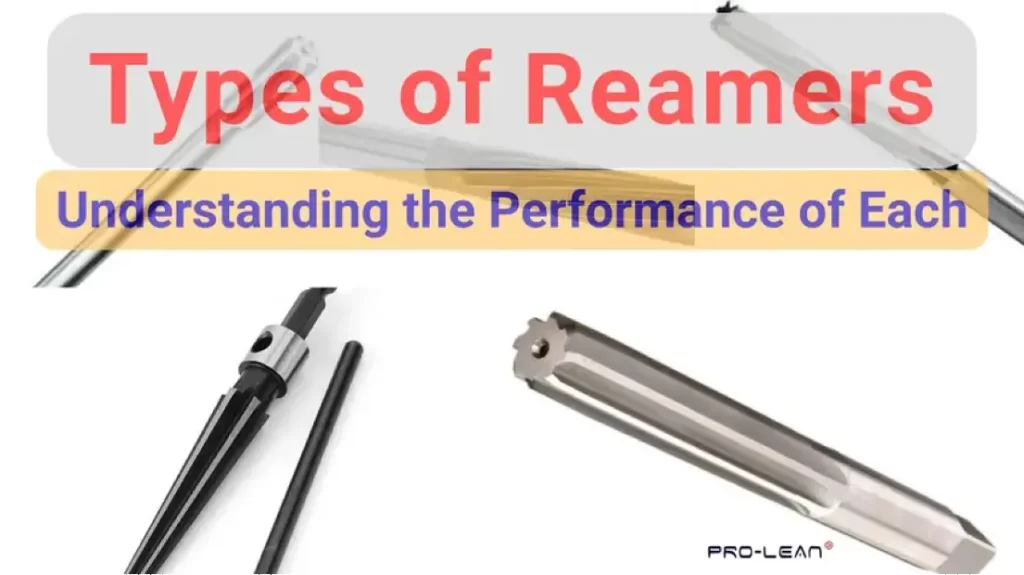
 Tipi di alesatori
Le tipologie di alesatori comprendono alesatori manuali, alesatori per macchine e alesatori a mandrino per uso operativo; alesatori a scanalatura diritta e a spirale per la geometria delle scanalature; alesatori conici, a guscio e flottanti per la geometria dei fori; alesatori regolabili ed espandibili per la flessibilità dimensionale; e alesatori in metallo duro, HSS e indicizzabili per materiale e costruzione degli utensili.
Finiture interne scadenti e tolleranze di alesaggio non uniformi possono causare disastri in fase di assemblaggio, anche quando il resto del componente è lavorato in modo impeccabile. Per i settori dell'ingegneria di precisione come quello aerospaziale, idraulico, automobilistico e degli utensili, tali problemi possono risultare estremamente costosi. Lo stesso vale per le aziende che si affidano alla produzione di alesatori per raggiungere le tolleranze IT6–IT7: devono selezionare gli utensili in modo impeccabile.
Diversi tipi di alesatori: uno degli elementi essenziali CNC utensili da taglio Nella produzione di precisione, aiutiamo i produttori di tali settori a raggiungere tolleranze più strette e assemblaggi più stabili. Considerazioni importanti per il tipo di utensili di alesatura I fattori da considerare sono il metodo operativo, il volume di produzione e il materiale del pezzo, la geometria del foro e la natura della lavorazione. Questi elementi sono fondamentali ogni volta che si utilizza la lavorazione CNC per applicazioni di precisione.
Questo articolo descrive in dettaglio le diverse tipologie di alesatori, spiegando come i vari modelli si adattano alle fasi di dimensionamento e finitura dei fori nelle lavorazioni meccaniche.
Cos'è un alesatore e qual è il suo principio di funzionamento?
A punta alesatrice È un utensile da taglio rotante a più taglienti, utilizzato per allargare leggermente fori (fusi, forati o alesati) fino a raggiungere diametri precisi e finiture superficiali impeccabili. Si tratta di un'operazione di finitura che rimuove circa da 0.1 mm a 0.5 mm di materiale.
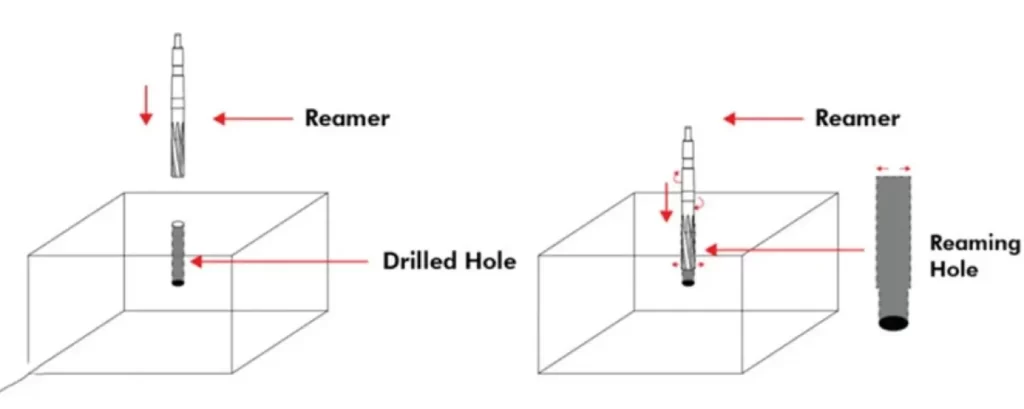
Alesatura
Un alesatore è dotato di taglienti scanalati che lavorano la parete in modo uniforme durante la lavorazione. L'alesatura è un processo di lavorazione controllato in grado di ottenere finiture superficiali fino a Ra 0.4-1.6 µm.1]
Per le aziende che richiedono tolleranze ristrette per fori di cuscinetti, accoppiamenti a pressione e assemblaggi simili, le specifiche possono essere raggiunte con la alesatura, anche su scala industriale.
Qual è lo scopo di un alesatore?
A cosa serve, quindi, un alesatore? Un alesatore viene utilizzato per rendere un foro preesistente adatto all'accoppiamento, alla funzione o all'assemblaggio. A seconda del tipo di alesatore, le applicazioni includono componenti di trasmissioni automobilistiche, fori per perni in ambito aerospaziale, fori per alloggiamenti di cuscinetti, posizioni per perni di centraggio in maschere/attrezzature e porte per corpi valvola idraulici.
Componenti per trasmissioni automobilistiche
Le sedi dei cuscinetti, i fori degli ingranaggi e i fori degli alberi per le automobili richiedono tolleranze ristrette. Un alesatore può garantire queste tolleranze, oltre a finiture lisce.
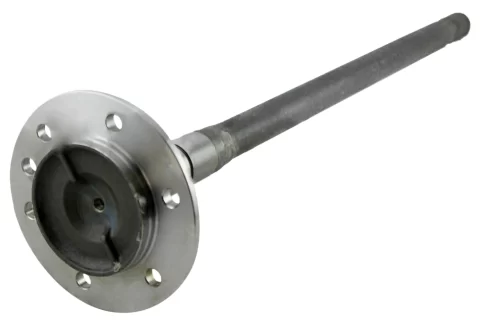
Albero di trasmissione per autoveicoli
Un alesatore a mandrino in carburo fornirebbe le tolleranze IT6–IT7 necessarie [2] per migliaia di sistemi di trasmissione per auto. A causa della sua rapida usura, l'alesatore di tipo HSS non è adatto a tale applicazione.
Fori di spillo aerospaziali
Questo strumento contribuisce a garantire la precisione della rotondità e dei diametri dei punti di fissaggio delle ali e dei fori per i dispositivi di fissaggio strutturali. Per questo tipo di fori, la soluzione migliore è un alesatore a spirale con rivestimento in TiAlN. È progettato per ottenere tolleranze ristrette e un'efficace rimozione dei trucioli da fori profondi. L'alesatore a scanalatura diritta è sconsigliato a causa dei problemi di grippaggio e di evacuazione dei trucioli.
Fori stenopeici aerospaziali
Fori per alloggiamenti dei cuscinetti
Gli alesatori possono contribuire in modo affidabile a produrre finiture superficiali lisce e diametri precisi per fori di alloggiamento e sedi di cuscinetti. Per la realizzazione dei fori per gli alloggiamenti dei cuscinetti, la scelta più pratica è un alesatore a guscio, in quanto garantisce la finitura superficiale desiderata a un costo di lavorazione per foro relativamente basso. Si può utilizzare anche un alesatore in metallo duro integrale, ma il suo costo più elevato rappresenta spesso un problema.
Posizioni dei perni della dima/attrezzatura
La lavorazione di alesatura garantisce la ripetibilità necessaria per i fori delle piastre di fissaggio, delle boccole e dei perni di centraggio.
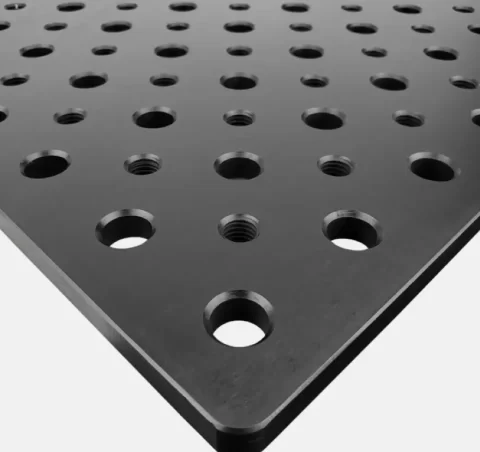
Fori della piastra di fissaggio
Grazie a un alesatore con mandrino in metallo duro integrale, si elimina il rischio di variazioni nel foro del tassello. È possibile ottenere risultati uniformi per ogni lotto.
Porte del corpo valvola idraulica
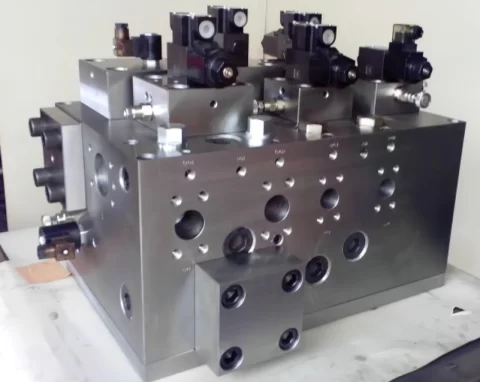
Blocco valvole idrauliche
Un'eccellente finitura superficiale e una geometria precisa del foro sono fondamentali per le sedi delle valvole e i fori dei pistoni. Grazie alla tecnologia di alesatura, questi risultati si ottengono per garantire prestazioni di tenuta superiori. Gli alesatori a scanalatura diritta con rivestimento in CrN sono i migliori per queste caratteristiche. Le scanalature diritte migliorano la geometria del foro, mentre il rivestimento impedisce l'adesione su corpi valvola in ottone e acciaio inossidabile.
Senza il rivestimento in CrN, il rischio di adesione dei materiali è elevato e i corpi valvola possono subire un'usura prematura.
Vari tipi di alesatori
I tipi di alesatori possono essere classificati in base al metodo di funzionamento, alla geometria del foro, al materiale dell'utensile, al design delle scanalature e alla regolabilità.
Alesatori classificati in base al metodo di funzionamento
- Alesatori manuali – Questi sistemi sono azionati manualmente, solitamente tramite una chiave per maschi. Questa opzione non è adatta per la produzione in serie.
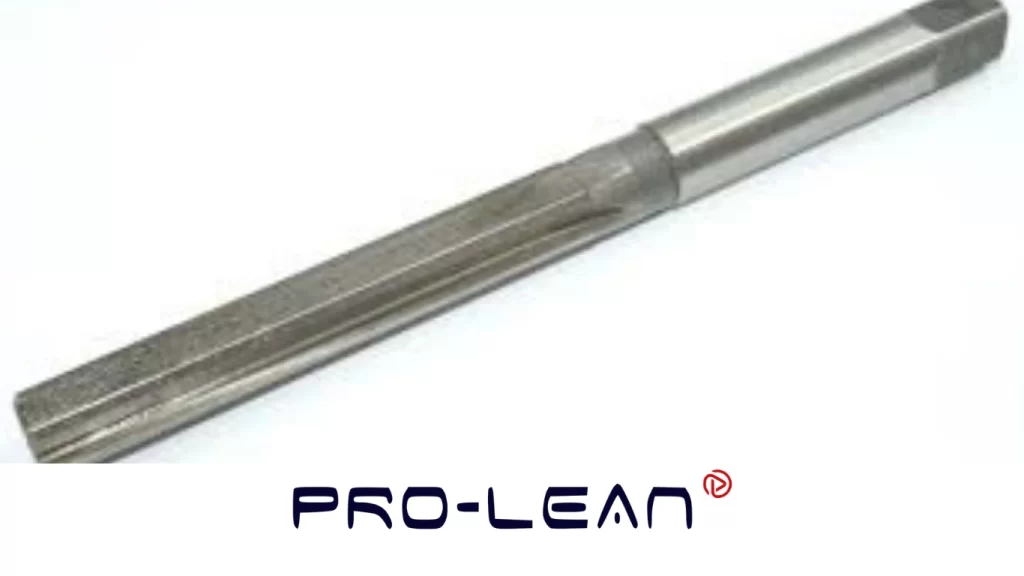
Alesatore manuale
- Alesatori a macchina – Gli alesatori meccanici sono azionati da torni o macchine a controllo numerico (CNC). Pertanto, sono adatti alla produzione in serie, dove precisione e uniformità sono fondamentali.
- Alesatori Chucking – Questo alesatore di tipo industriale è comune negli impianti CNC. È caratterizzato da un design del mandrino dritto per l'innesto con pinza o mandrino.
Alesatori classificati in base alla geometria del foro
- Alesatori conici – Un alesatore conico è un utensile conico lungo, con una forma affusolata dal gambo all'estremità. Gli alesatori conici sono ideali per realizzare fori conici per connessioni a perno e interfacce mandrino.
- Alesatori a conchiglia – Questa testa di taglio cilindrica è corta e spessa. Presenta inoltre un foro centrale cavo per il collegamento a un albero. Grazie al guscio sostituibile, questo alesatore è conveniente per la finitura di fori di grande diametro.
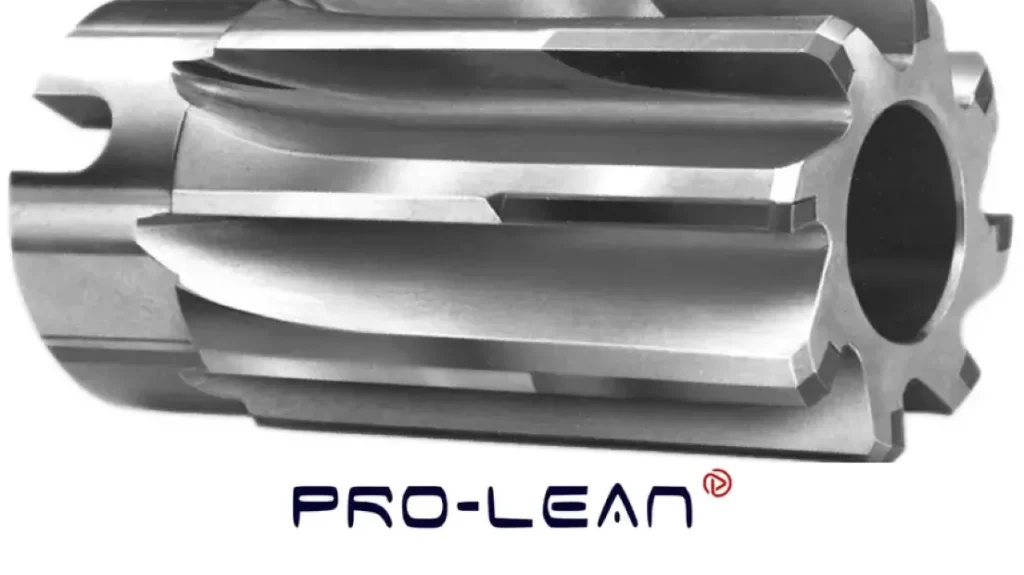
Alesatore a conchiglia
- Alesatore flottante – La caratteristica principale di questo tipo è un portautensili scorrevole o a molla. Il design consente un leggero movimento laterale che compensa lievi disallineamenti tra foro e mandrino.
Si noti che, se il foro e il mandrino sono ben allineati, un alesatore fisso è lo strumento più semplice ed economico.
Alesatori classificati in base al materiale e alla costruzione
- Alesatori in metallo duro – Gli alesatori in carburo possono assomigliare leggermente agli alesatori in HSS, ma i taglienti degli utensili in carburo sono più fragili. L'alesatore costa relativamente di più, ma dura più a lungo.
- Alesatori HSS – La classica finitura argentata è una caratteristica distintiva degli alesatori HSS. È comune nella lavorazione generale di materiali come acciaio dolce e alluminio. È facile da affilare.
- Alesatori indicizzabili – Gli alloggiamenti per gli inserti, integrati nella testa dell'utensile, contengono inserti da taglio in metallo duro sostituibili. In questo modo si evitano i costi di sostituzione dell'utensile.
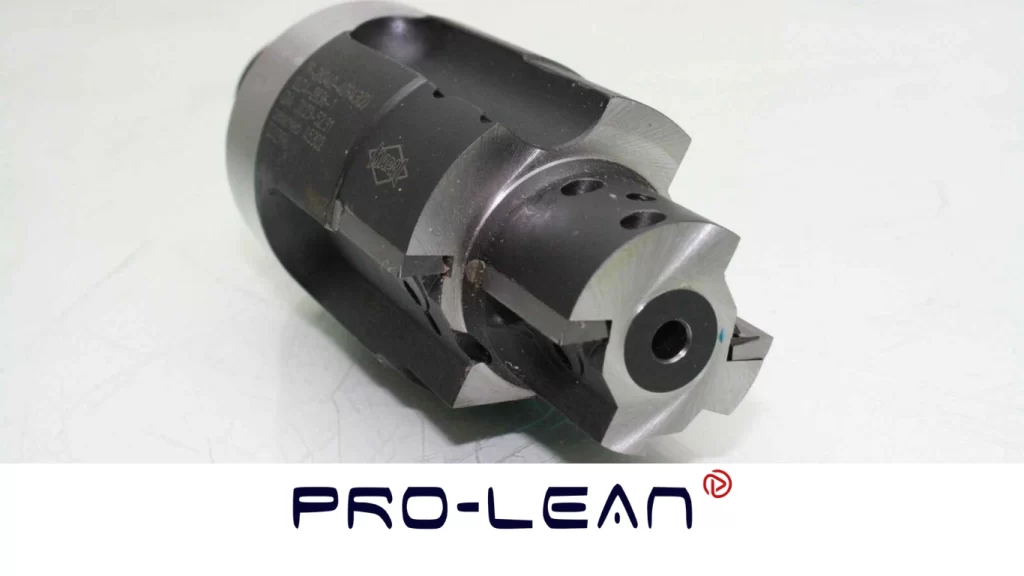
Alesatore indicizzabile
Alesatori classificati in base al design della scanalatura
La scelta tra un alesatore a spirale o a scanalatura diritta dipende principalmente dalla profondità di lavorazione e dalle esigenze di evacuazione dei trucioli. Ulteriori informazioni sulle diverse opzioni sono disponibili di seguito.
- Alesatore a scanalatura dritta – Le scanalature dell'utensile sono perfettamente allineate lungo l'asse. L'utensile è riconoscibile per il suo aspetto simmetrico. Il design è semplice e comune. I produttori utilizzano alesatori a scanalatura diritta sulla maggior parte dei materiali per realizzare fori passanti standard.
- Alesatore a scanalatura elicoidale – Questo alesatore presenta scanalature a spirale, che gli conferiscono un aspetto simile a quello di una punta da trapano elicoidale.
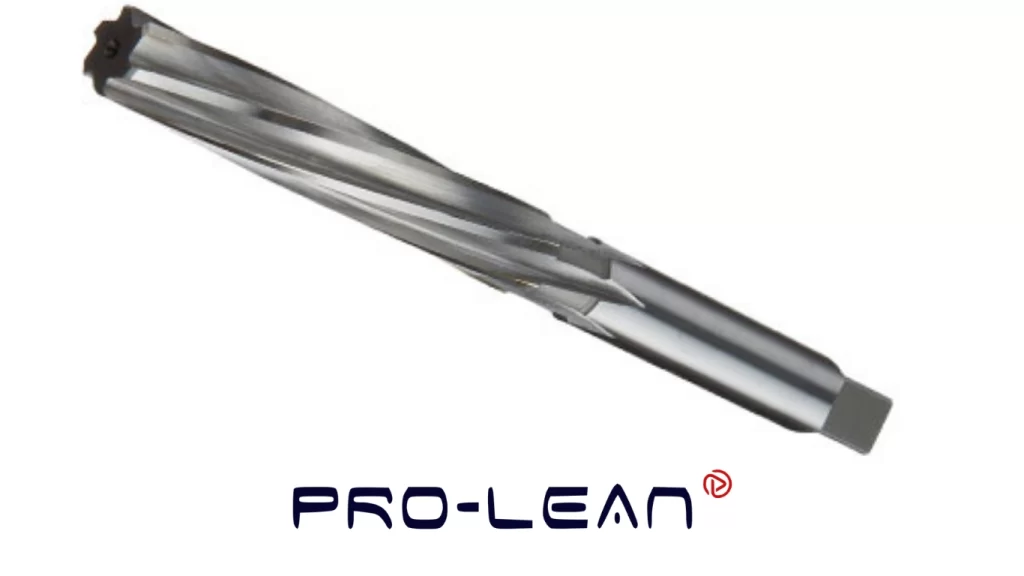
Alesatore a scanalatura elicoidale
Alesatori classificati in base alla regolabilità
- Alesatori regolabili – Gli alesatori regolabili sono dotati di lame sostituibili lungo il corpo. Ciò consente di regolare facilmente la dimensione dell'alesatore senza dover cambiare utensile. La disposizione segmentata distingue questo design dagli alesatori fissi. Questo tipo è più adatto per lavori a basso volume.
- Alesatori ad espansione – La punta di questo alesatore presenta una vite, la cui funzione è quella di spingere le lame di taglio verso l'esterno durante l'avanzamento dell'utensile. Questo strumento è utilizzato principalmente per la prototipazione e per progetti di manutenzione.
Che tipo di alesatore ha un gambo quadrato?
I gambi quadrati vengono utilizzati negli alesatori manuali. L'utensile ha questa forma per facilitare l'aggancio con il trapano o la chiave per maschi. Poiché questo è il modo migliore per distinguere un alesatore manuale da uno per macchine, un utensile con gambo quadrato non è affidabile né sicuro per l'uso su macchine. Il suo utilizzo su una macchina potrebbe danneggiare l'utensile o il pezzo in lavorazione.
Prova subito Boda!
Parti di un alesatore
L'anatomia di un alesatore comprende corpo/gambo, geometria delle scanalature, taglienti (scanalature), smusso e margini.
Ecco maggiori dettagli sui componenti.
- Corpo/Stelo – Questa parte si collega o si monta sul mandrino o sulla pinza della macchina. Deve essere rigida per controllare l'eccentricità.
- Geometria del flauto – I canali elicoidali e rettilinei controllano la rigidità dell'utensile, il flusso dei trucioli e l'azione di taglio generale. I fattori considerati per determinare l'angolo di elica e il numero di scanalature includono la dimensione del foro e il tipo di materiale.
- Tagliente (Flauto) – Questa è una parte altrettanto cruciale di un alesatore, la cui funzione è quella di rimuovere materiale dalla parete del foro. La sua affilatura determina se si ottiene una rugosità superficiale Ra 3.2 o Ra 0.4.
- Smusso di piombo – Questa è la punta angolata dell'utensile che entra per prima in contatto con il foro. La smussatura guida anche l'ingresso dell'alesatore e distribuisce uniformemente il carico di taglio.
- Margini – Si tratta di strette strisce di materiale lungo le scanalature. Non incidono la superficie, bensì la lucidano e la sfregano.
Geometrie dell'alesatore da considerare
La configurazione dello smusso, l'angolo dell'elica e il tipo di scanalatura sono le geometrie più critiche per le prestazioni di lavorazione. Una combinazione errata di queste variabili può causare una finitura superficiale e tolleranze scadenti, oltre a ridurre la durata dell'utensile.
- Smussare – Questa è la punta angolata dell'utensile. Una smussatura a 45° è efficace per la maggior parte delle lavorazioni di produzione generiche. Per prolungare la durata dell'utensile, è necessaria una smussatura più ampia, poiché coinvolge un maggior numero di taglienti e ne aumenta la durata. Una smussatura più corta è indesiderabile perché aumenta l'usura dell'utensile, soprattutto nelle produzioni ad alto volume.
- Angolo dell'elica – Questo è l'angolo della scanalatura attorno al corpo dell'utensile. Si raccomandano angoli di elica maggiori per migliorare la finitura superficiale e ridurre al minimo le vibrazioni.
- Tipo di flauto – Le scanalature dritte sono apprezzate per la loro economicità e l'ampia disponibilità nella produzione di fori passanti.
Quando si tratta di fori profondi e fori ciechi, le scanalature a spirale sono la scelta imprescindibile. Fondamentalmente, la scelta tra un alesatore a spirale e uno a scanalatura diritta si basa sulla produzione di fori passanti rispetto a fori ciechi.
Materiali comuni per alesatori
I principali materiali utilizzati per gli alesatori sono l'acciaio rapido (HSS), il carburo e il cobalto. La scelta tra questi alesatori per la lavorazione dei metalli dipende dal volume di lavoro e dalla durezza del materiale.
Alesatori in HSS (acciaio rapido)
Gli alesatori HSS sono i più diffusi per la lavorazione di alesatura generica. Sono alesatori affidabili per la lavorazione di metalli come alluminio e acciaio inossidabile. Vantaggi come il basso costo iniziale, le prestazioni affidabili e la facilità di affilatura sono troppo importanti per essere ignorati. A differenza del carburo, gli alesatori in HSS raramente si crepano durante la lavorazione di alluminio, acciaio inossidabile o acciaio dolce.
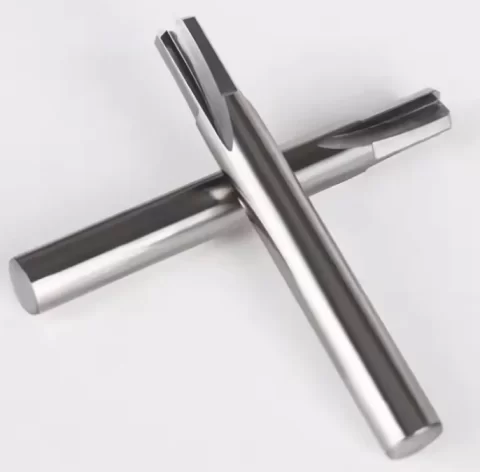
Alesatori HSS
Alesatori in metallo duro
Gli alesatori in metallo duro sono la scelta ideale quando la lavorazione richiede una lavorazione rapida e resistente all'usura di materiali temprati. Laddove gli alesatori in acciaio rapido (HSS) si usurerebbero rapidamente e darebbero risultati insoddisfacenti, gli alesatori in metallo duro spesso si rivelano superiori.
Alesatori in cobalto
Questi alesatori contengono l'8% di cobalto, solitamente in lega con acciaio rapido (HSS). Pertanto, l'alesatore possiede la durezza del cobalto e la tenacità dell'HSS. Gli alesatori in acciaio rapido (HSS) sono più economici, quindi dovrebbero essere sostituiti con alesatori in cobalto solo quando la durezza del materiale lo richiede.
Tipi di rivestimenti superficiali per alesatori
Si noti che gli alesatori sono spesso rivestiti per migliorarne le prestazioni. I rivestimenti superficiali più comuni per gli alesatori sono TiAlN (anche detto AlTiN), TiCN (carbonitruro di titanio), TiN (nitruro di titanio) e CrN (nitruro di cromo).
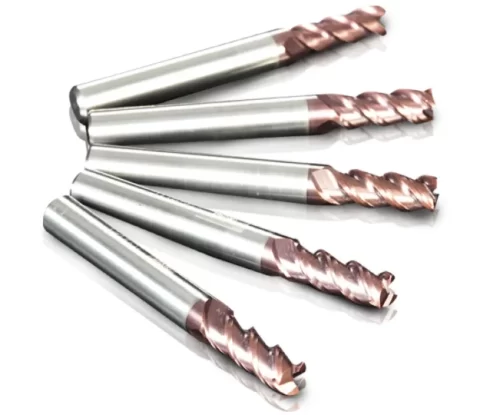
Rivestimento TiAlN
- TiAlN (AlTiN) – Ideale per ambienti ad alta temperatura
- TiCN (carbonitruro di titanio) – Ideale per la resistenza all'abrasione
- TiN (nitruro di titanio) – Di colore dorato e rinomato per le sue prestazioni in ambito generale.
- CrN (nitruro di cromo) – Funziona al meglio con materiali non ferrosi. Aumenta la resistenza alla corrosione. È un rivestimento perfetto per alluminio, ottone, rame e acciaio inossidabile.
I rivestimenti devono essere adatti al materiale. In caso contrario, ad esempio, TiN su acciaio inossidabile, l'utensile potrebbe usurarsi più rapidamente e offrire prestazioni scadenti.
Prova subito Boda!
Come usare un alesatore
L'utilizzo dell'alesatore prevede la preforatura, il controllo dell'avanzamento e della velocità, la corretta estrazione e la verifica dell'eccentricità.
Fase 1: Preforatura
Il foro viene prima praticato per ottenere la dimensione dell'alesatore, lasciando circa 0.5 mm di materiale in eccesso per i fori più grandi e fino a 0.3 mm per quelli più piccoli.
Fase 2: Alimentazione e velocità controllate
Si applica un avanzamento costante combinato con circa il 50% della velocità di foratura equivalente. Durante il processo si utilizza olio da taglio o un liquido di raffreddamento a flusso continuo.
Fase 3: Prelievo corretto
Un alesatore non deve mai essere ruotato in senso inverso sotto carico perché i taglienti potrebbero scheggiarsi. Deve essere estratto ruotando nella direzione normale (avanti).
Fase 4: Controlli di runout
Prima di avviare la produzione, è necessario verificare l'eccentricità del mandrino. Un comparatore a quadrante è lo strumento ideale per questo scopo. Si consiglia di mantenere la tolleranza entro 0.005 mm per evitare problemi di tolleranza del foro.
Scegliere l'alesatore giusto per la lavorazione
Quattro fattori guidano la scelta dell'alesatore: il metodo di lavoro, il volume di produzione e il materiale del pezzo, la geometria del foro e la natura della lavorazione.
Metodo di funzionamento
Un alesatore manuale è adatto solo per lavori di manutenzione o di adattamento. Un alesatore flottante è una scelta affidabile per correggere il disallineamento tra mandrino e foro. In breve, il tipo di operazione determina l'alesatore più adatto da utilizzare.
Volume di produzione e materiale del pezzo
Gli alesatori in acciaio rapido (HSS) si usurano più velocemente di quelli in metallo duro, quindi dovrebbero essere specificati solo per lavorazioni di materiali misti a basso volume. Per le lavorazioni ad alto volume su materiali più duri, come la ghisa o l'acciaio temprato, è preferibile utilizzare alesatori in metallo duro.
Geometria del foro
Un alesatore a scanalatura diritta è molto efficace nella produzione di fori passanti, una delle geometrie di foro più comuni. Tuttavia, poiché i fori ciechi richiedono una rimozione impeccabile dei trucioli, un alesatore a scanalatura elicoidale è la scelta ideale. Se il foro è più grande, ad esempio 20 mm, un alesatore a conchiglia offre i risultati migliori.
Natura del lavoro
Infine, c'è la questione della natura del lavoro, in particolare se si tratta di un lavoro standard o non standard. Un alesatore regolabile diventa un'ottima opzione per fori non standard o per lavori di manutenzione generale. Gli ambienti di produzione richiedono maggiore ripetibilità e qualità, da qui la preferenza per alesatori come quelli in acciaio rapido a diametro fisso.
Differenza tra alesatori, utensili di foratura e punte da trapano
C'è una confusione comune tra utensili di alesatura, utensili di alesatura e punte da trapano. Tuttavia, i tre tipi di utensili differiscono per funzione, quantità di materiale rimosso, finitura superficiale, tolleranze e applicazioni ideali. Ad esempio, la distinzione tra punta da trapano e alesatore deriva dal fatto che un processo crea il foro mentre l'altro lo completa.
Queste differenze sono riassunte nella tabella comparativa sottostante.
|
elemento |
Alesatore |
Strumento noioso |
Drill Bit |
|
Funzione primaria |
Rifinire un foro con diametro e finitura superficiale precisi. |
Correggere e allargare un foro esistente |
Creare un nuovo foro |
|
Materiale rimosso |
Circa 0.1–0.5 mm |
Varia, ma di solito fino a diversi millimetri |
Diametro del foro pieno |
|
Tolleranza raggiunta |
IT6–IT7 [2] |
IT7–IT9 [2] |
IT11–IT13 [2] |
|
Finitura di superficie |
Ra 0.4–1.6µm [1] |
Ra 1.6–3.2 µm [1] |
Ra 6.3–12.5 µm [1] |
|
Ideale per |
Fori per perni di centraggio, accoppiamenti a pressione, assemblaggi di precisione |
Regolazione della posizione del foro, finitura a punto singolo |
Origine del foro, rimozione del materiale |
Conclusioni
Per quanto semplici possano sembrare, la maggior parte degli alesatori sono strumenti complessi e molto apprezzati nell'ingegneria di precisione. Dagli alesatori manuali agli alesatori HSS personalizzati, la diversità di utensili di alesatura è fuori discussione. Il tipo di alesatore da utilizzare dipende dal materiale, dalla finitura superficiale desiderata, dalla tolleranza del foro richiesta, dall'applicazione e dalla capacità di lavorazione.
In Boda, la produzione di alesatori di precisione è definita dalla perfetta corrispondenza tra utensile e tolleranza. Sappiamo che la scelta del giusto tipo di alesatore può fare la differenza tra costose rilavorazioni e un accoppiamento preciso.
Avete già deciso quale tipo di alesatore utilizzare? Oppure state considerando la geometria e le tolleranze del foro? Possiamo aiutarvi. Contattate il nostro team di ingegneri per definire la strategia di alesatura ideale o richiedete un preventivo gratuito per il vostro progetto di lavorazione.
Referenze
[1] https://geomiq.com/blog/cnc-machining-surface-roughness-guide/
[2] https://en.wikipedia.org/wiki/IT_Grade
[3] https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers
[4] https://www.nature.com/articles/s41598-025-16424-4
[5] https://www.customtool.com/blog/tool-coating-differences/
[6] https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/