Macina metallica
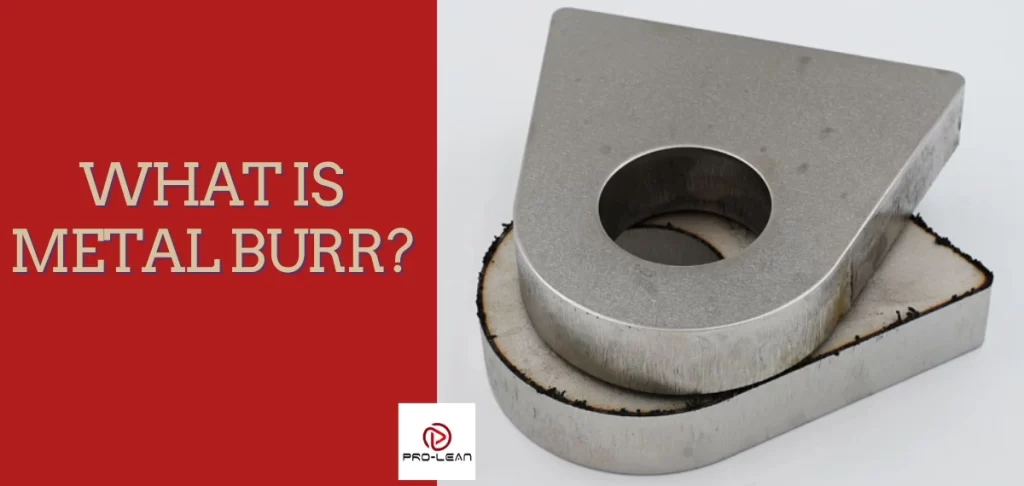
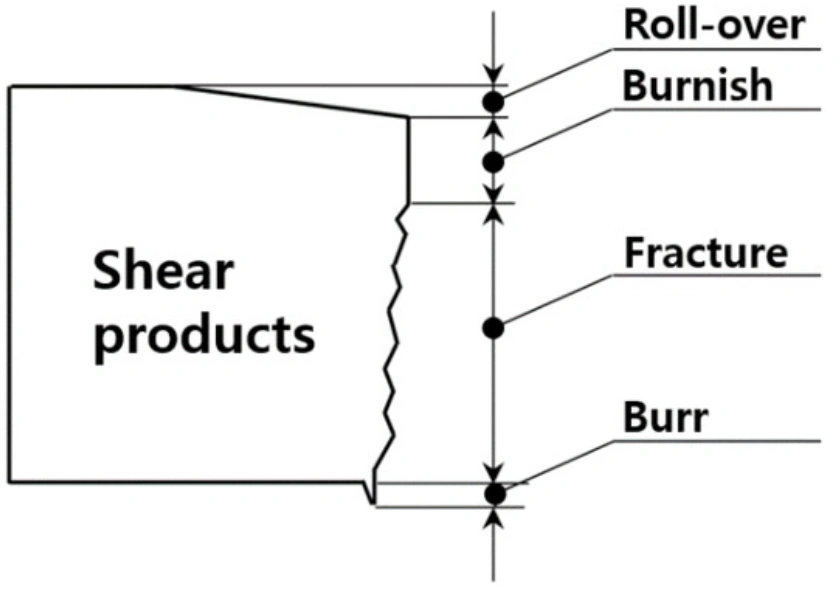
La bava metallica, o semplicemente bava, è un'imperfezione di lavorazione che non è solo fastidiosa, ma rappresenta anche un rischio per la sicurezza e un pugno nell'occhio. Si forma sul bordo lavorato a causa della deformazione plastica del materiale durante la lavorazione o il taglio.
La formazione di bave metalliche può essere causata dal processo di lavorazione, dal tipo di materiale e dal tipo e dalla qualità dell'utensile. Per contrastare questo problema di lavorazione, è necessario ottimizzare questi aspetti, ad esempio utilizzando utensili di lavorazione affilati e di alta qualità.
Praticamente ogni processo di lavorazione dei metalli genera delle bave. Pertanto, prima di affidare la lavorazione dei vostri pezzi a un fornitore, è importante informarsi su come quest'ultimo gestisce le bave e le problematiche di processo ad esse correlate.
Un ottimo punto di partenza è comprendere i fondamenti della bava di lavorazione, dalle cause ai rimedi. Continua a leggere per ulteriori approfondimenti. Boda Tech.
Che cos'è una bava? Cosa sono le bave nel metallo?
Le bave nel metallo sono spigoli vivi e indesiderati o sezioni sporgenti di un materiale che si formano dopo operazioni di lavorazione, come tornitura, taglio laser o foratura. Queste sporgenze possono formarsi quando un utensile da taglio si deforma anziché rimuovere il materiale con precisione. Le imperfezioni si verificano anche quando i parametri del processo di lavorazione spingono il materiale del pezzo a livelli che superano il suo limite di taglio netto.
Come si forma una bava metallica? I processi di produzione coinvolti
Le bave metalliche si formano in diverse configurazioni di produzione dei metalli, dai processi di lavorazione, tra cui fresatura, tornitura e foratura, ai processi di fabbricazione della lamiera, tra cui processi di stampaggio dei metalli.
In particolare, i materiali più morbidi come l'alluminio e il rame hanno maggiori probabilità di formare bave durante la lavorazione o la fabbricazione di lamiere rispetto a quelli più duri. Questi metalli tendono a deformarsi durante tali processi piuttosto che fratturarsi in modo netto.
Formazione di bave
Tipi di sbavature metalliche
Pro in punzonatura e stampaggio di lamiere Conoscere le complessità di tutti i tipi di bave, comprese quelle più particolari: bave di taglio, bave di Poisson, bave di rotolamento, bave di strappo e bave termiche. Ognuna di queste viene creata in modo unico, la differenza risiede tipicamente nel comportamento del materiale durante la deformazione. Come si evince dalla discussione seguente, alcuni processi comportano la separazione del metallo, la deformazione laterale, la piegatura dei bordi, la frattura incompleta o la fusione e solidificazione.
Per un componente con fori, fessure o aperture ripetute specifici, consultare la nostra servizi di punzonatura lamieraIncludere il materiale, lo spessore, i riferimenti di disegno e i requisiti del bordo finito in modo da poter valutare l'attrezzatura e il processo.
Bave di taglio
bava tagliata
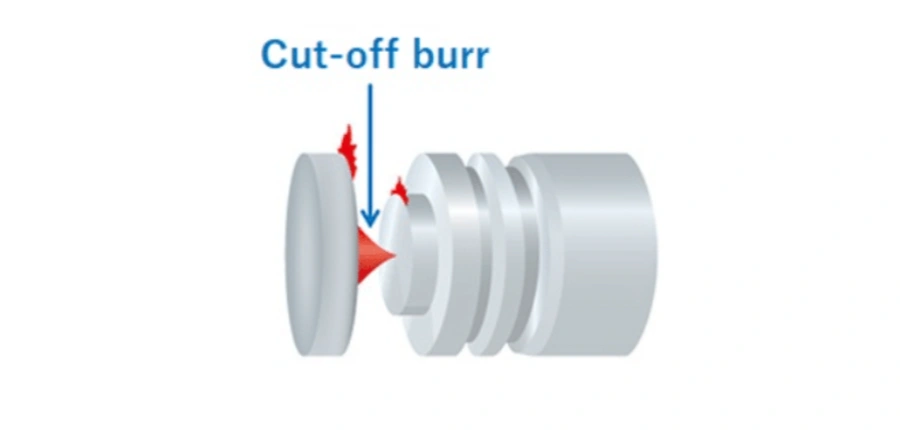
Le bave di taglio sono comuni nelle operazioni di troncatura o separazione al tornio. Le bave si manifestano come residui di materiale che rimangono dopo che i pezzi sono stati separati dall'utensile da taglio.
Poisson Burrs
Le bave di Poisson sono associate ai materiali duttili e si formano tipicamente lungo i bordi. La causa specifica di questo problema è la deformazione plastica del bordo del materiale, in parte laterale.
Ripiegare sui semi
Le bave di rigonfiamento si riscontrano principalmente nelle lavorazioni di foratura, fresatura e scanalatura e si presentano come pieghe curve del materiale.
Bave di lacrime
Le bave di strappo si formano sul lato del pezzo lavorato a causa della formatura invece del taglio completo. Queste bave si trovano principalmente in punzonatura di lamiere operazioni.
Frese termiche
Bava termica
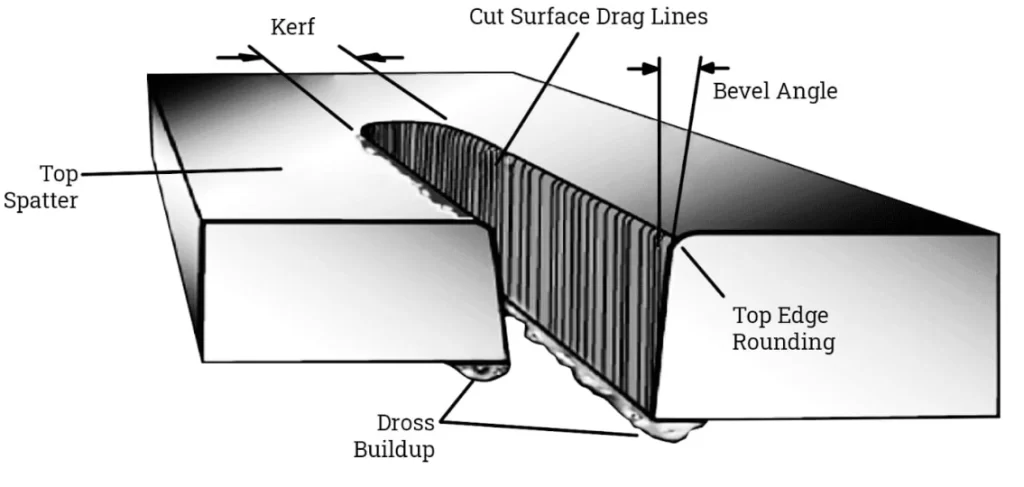
Queste bave metalliche, note anche come scorie, si formano dopo l'indurimento del metallo fuso durante le operazioni di saldatura, taglio al plasma o taglio laser. Emergono dopo che il metallo di base si è raffreddato. Un buon rimedio consiste nel rimuovere queste imperfezioni con una spazzola metallica.
Perché è importante rimuovere le bave? – Effetti delle bave metalliche
Le bave metalliche derivanti dal taglio della lamiera e dai processi correlati vengono rimosse perché, se non eliminate, possono compromettere diversi aspetti del pezzo lavorato e dell'intera attività aziendale. Le ripercussioni si estendono alla sicurezza, alla precisione di assemblaggio, al funzionamento, all'estetica del prodotto e all'efficienza produttiva.
Interferenza con la funzione e l'assemblaggio dei componenti
Le bave possono interferire con la funzionalità di parti e componenti. Anche le bave più piccole possono causare disallineamenti o incompatibilità tra le parti. Ciò può compromettere seriamente il funzionamento e le prestazioni.
Problemi di sicurezza
Le bave metalliche presentano bordi taglienti che possono facilmente ferire una persona, sia essa l'utilizzatore finale o l'operatore.
Estetica del prodotto
Le bave di lavorazione non sono esteticamente gradevoli e possono facilmente compromettere il valore estetico di un componente. I settori che danno priorità all'estetica potrebbero non accettare componenti con bave di lavorazione.
Costosi scarti o rilavorazioni dei pezzi
Nei settori aerospaziale, medicale e in altri settori ad alto rischio, anche il minimo errore può essere disastroso. Persino un solo componente con una bava di stampaggio difettosa è sufficiente a provocare costosi scarti o rilavorazioni. Questi settori non possono permettersi di compromettere la sicurezza.
Efficienza produttiva più lenta
La sbavatura implica un maggiore impiego di tempo nel processo produttivo, con conseguenti costi aggiuntivi. Ciò influisce sull'efficienza economica del processo.
Metodi e strumenti per rimuovere le bave metalliche
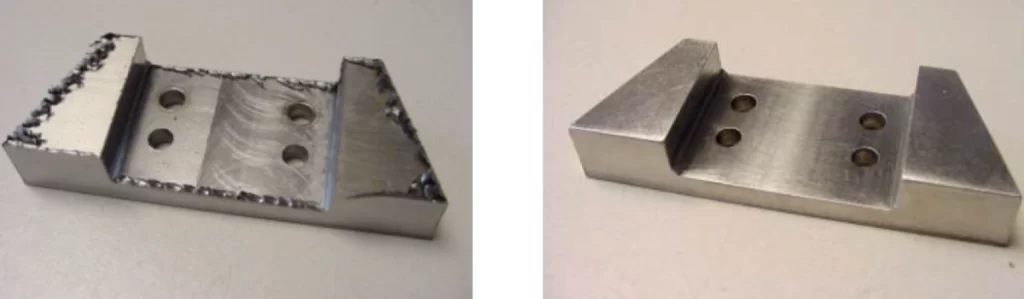
Prima e dopo la sbavatura
sbavatura La rimozione delle bave metalliche è possibile attraverso i seguenti metodi: finitura manuale, sbavatura a punzone, sbavatura dei fori, spazzolatura, rimozione elettrochimica, burattatura, rettifica, laminazione e processi termici. Ciascuno di questi metodi richiede strumenti specifici per la rimozione delle bave metalliche, tra cui coltelli per sbavatura, lime, carte abrasive, punzonatura del metallo macchine, utensili da taglio montati su mandrino ed elettrodi.
Di seguito vengono illustrati i metodi e i relativi strumenti:
Finitura/sbavatura manuale
Si tratta di una strategia convenzionale caratterizzata dall'uso di carta vetrata o altri utensili manuali per rimuovere le bave di lavorazione. I metodi in questa categoria includono:
- Spazzolatura manuale
- Uso della carta vetrata
- utensili elettrici portatili
- Coltelli da taglio a maglie
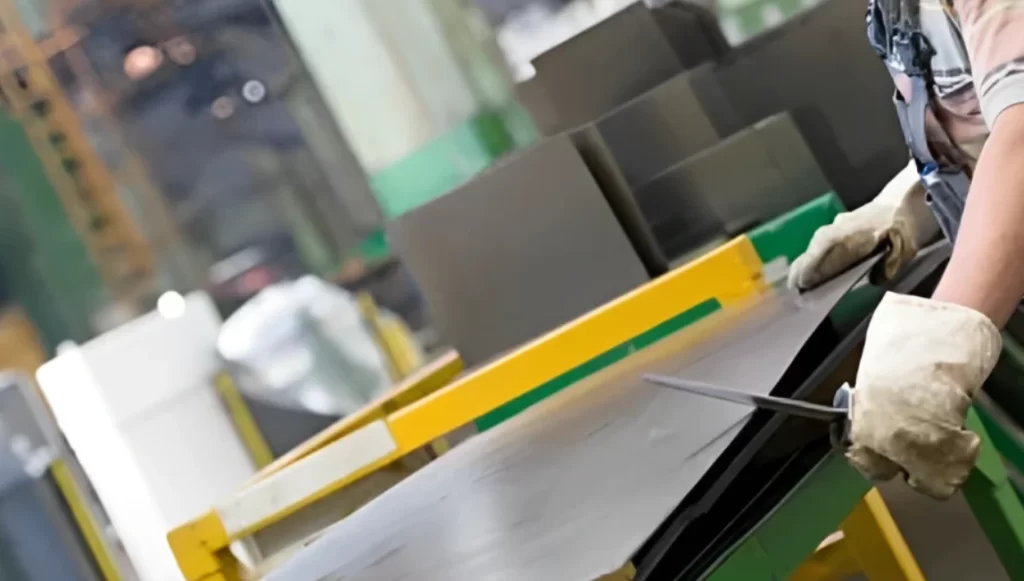
Sbavatura manuale
Vantaggi della sbavatura manuale
- Metodo a basso costo
- Versatile
Svantaggi della sbavatura manuale
- Adatto solo per lavorazioni meccaniche di piccola scala
- Risultati di sbavatura incoerenti
- Richiede tempo
- Non adatto per geometrie complesse
Metodi meccanici
Questi metodi utilizzano la forza abrasiva o fisica per rimuovere le bave dai pezzi. I processi includono la molatura, la spazzolatura, la burattatura (finitura a barile), la laminazione, la finitura vibratoria, la sbavatura dei fori e applicazione di punzonatura. Questi metodi meccanici, insieme alle altre opzioni (metodi elettrochimici, termici e automatizzati), ovviano alle carenze della sbavatura manuale.
Ecco maggiori dettagli sulle tecnologie meccaniche;
Rettifica
La rettifica consiste nell'utilizzo di una mola abrasiva rotante per rimuovere le bave da un materiale. Questo metodo è perfetto per ottenere superfici e bordi lisci, anche su materiali duri.
Spazzolare
Le spazzole per sbavatura sono costituite da fili sottili o filamenti metallici montati su un disco rotante. Durante la rotazione del disco, i fili o i filamenti rimuovono le bave dal bordo del pezzo. Sebbene la spazzolatura non offra risultati sempre uniformi, è un metodo economico e veloce.
Burattatura (finitura a botte)
La burattatura è una tecnica meccanica di sbavatura che prevede la rotazione dei pezzi da lavorare e di un mezzo abrasivo all'interno di un cilindro o di un tamburo. I produttori apprezzano molto questa forma di sbavatura per la sua economicità.
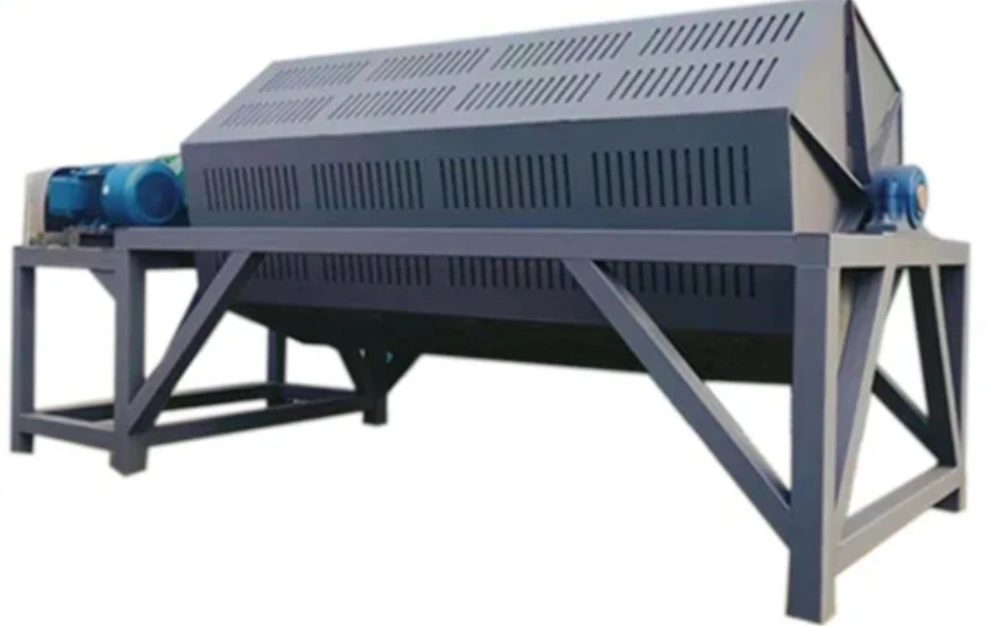
Un sistema di tamburi
Oltre a rimuovere le sbavature, la burattatura lucida anche i pezzi. Per risultati personalizzati, soprattutto per quanto riguarda la finitura superficiale, il materiale abrasivo viene combinato con materiali speciali. La rotazione del barile è un rotolamento bagnato tipo o un burattatura a secco tipo, a seconda che venga utilizzata acqua.
rotolamento
Nella laminazione, il pezzo con le bave viene fatto passare attraverso rulli potenti che appiattiscono e levigano le bave. Questo metodo è preferibile quando la deformazione del pezzo è indesiderabile e la pressione deve essere costante. Viene utilizzato principalmente per la sbavatura della lamiera.
Finitura vibrante
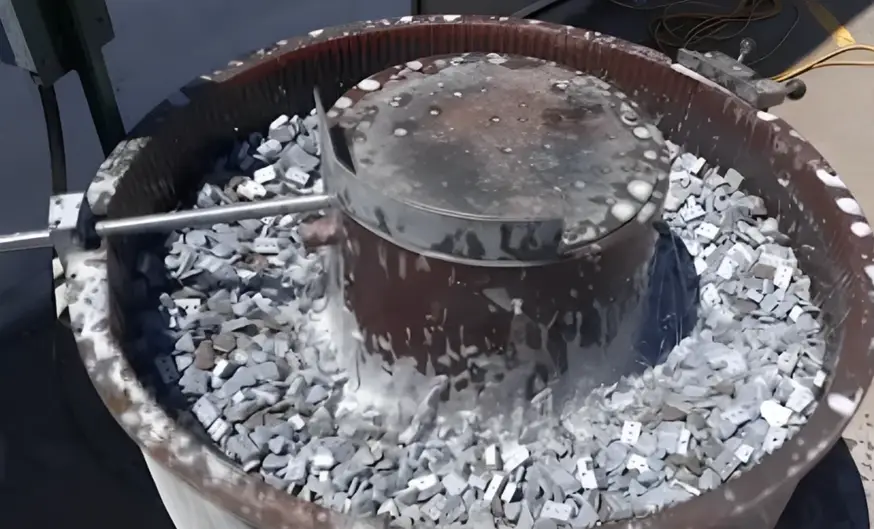
Sbavatura vibrante
La finitura vibratoria o sbavatura è un processo in cui i pezzi vengono caricati in una camera e fatti vibrare. La camera è collegata ad ammortizzatori o molle, che separano la base dal meccanismo vibrante. La fonte di vibrazione è un peso rotante decentrato. Esistono diversi tipi di macchine per la sbavatura vibratoria, tra cui macchine a canale e macchine a ciotola circolare.
Prova subito Boda!
Sbavatura di fori
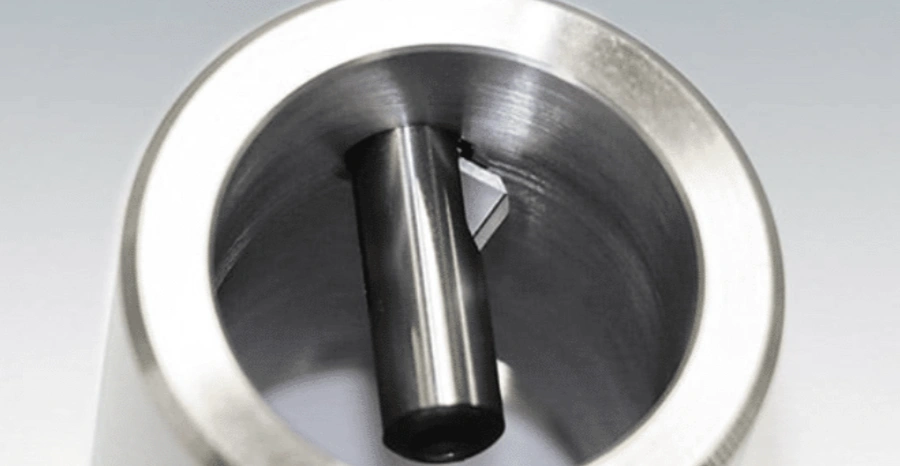
Sbavatura del foro
La sbavatura dei fori è una tecnica progettata per rimuovere le bave dalla superficie interna di un foro lavorato. Per questa operazione si utilizza un utensile speciale con un'estremità conica. Il processo è semplice, economico e veloce, ma è adatto solo ai fori.
Sbavatura dei punzoni
Come suggerisce il nome, la sbavatura a punzone comprende una matrice o un punzone che taglia la bava dal pezzo in lavorazione. Questa strategia meccanica, basata sui principi fondamentali di processi di punzonatura dei metalli, di solito comporta l'utilizzo di matrici di dimensionamento e matrici di tranciatura. La sua produttività ed efficienza sono nettamente superiori rispetto alla sbavatura manuale; le limitazioni a geometrie più semplici e la necessità di utensili speciali rappresentano invece degli aspetti critici.
Vantaggi della sbavatura meccanica
- Versatilità in termini di materiali e complessità
- Maggiore precisione
- Può essere automatizzato per una maggiore produttività.
- Metodo relativamente veloce, soprattutto per la lavorazione su scala medio-grande.
Svantaggi della sbavatura meccanica
- Richiede un controllo adeguato per prevenire l'alterazione della superficie
- Costi di manutenzione dovuti all'usura degli utensili
- Non adatto a componenti sottili o delicati
Sbavatura elettrochimica (ECD)
La sbavatura elettrochimica prevede l'utilizzo di un elettrolita per dissolvere le bave. Il pezzo in lavorazione funge da anodo, mentre l'utensile agisce da catodo. L'elettrolisi è particolarmente intensa nelle aree interessate dalle bave. Grazie al trasferimento di carica dell'elettrolita tra i due terminali, si verifica il processo di sbavatura. La sbavatura elettrochimica è ideale per rimuovere le bave da geometrie complesse e da materiali conduttivi difficili da lavorare.
Vantaggi della sbavatura elettrochimica
- Ideale per geometrie complesse e aree difficili da raggiungere.
- Privo di distorsione termica e stress meccanico
- Non influisce sul metallo di base
- Molto preciso
Svantaggi della sbavatura elettrochimica
- Richiede elevate competenze tecniche
- Alto costo iniziale
Sbavatura termica
La sbavatura termica prevede una combustione ad alta temperatura che fonde le bave presenti sul pezzo. L'energia termica, come viene anche chiamata questa tecnica, produce un'onda d'urto termica che vaporizza le imperfezioni superficiali.
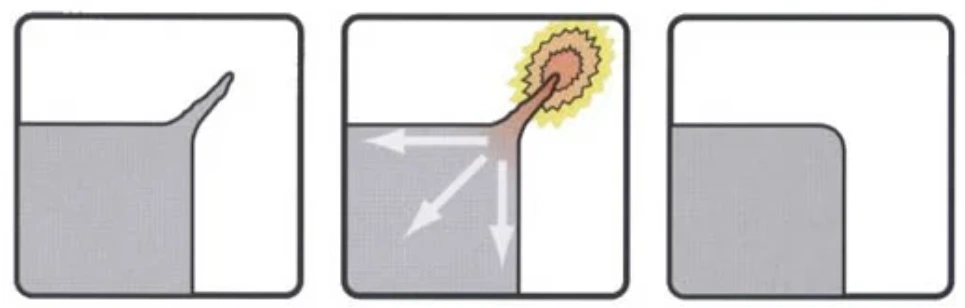
Sbavatura termica
Il basso rapporto superficie-massa dell'altra parte del pezzo e il breve tempo di esposizione fanno sì che solo la bava venga interessata dalla vaporizzazione. Si noti che la sbavatura termica è generalmente consigliata per materiali a bassa conduttività e soggetti a ossidazione.
Vantaggi della sbavatura termica
- Tempi di ciclo relativamente brevi
- Rimozione uniforme o sbavature, anche su componenti complessi
- Sbavatura multipla di diverse superfici e passaggi
Svantaggi della sbavatura termica
- Elevato costo di installazione
- Non è la soluzione ideale per componenti/materiali termosensibili.
- Potrebbe essere necessaria una pulizia secondaria
Tecniche di sbavatura automatizzate
I metodi di sbavatura automatizzati sono adatti per la produzione di grandi volumi di pezzi. Alcune tecniche in questa categoria sono la sbavatura elettrochimica, la sbavatura termica, la sbavatura vibratoria, la sbavatura a burattatura, la sbavatura lineare e la sbavatura criogenica. L'automazione viene perlopiù aggiunta alle tecniche già discusse in precedenza. I vantaggi di questa strategia in taglio di lamiere si ottengono una finitura superficiale migliorata e una ripetibilità del processo grazie a temperatura, pressione, tempo di ciclo e percorso utensile costanti.
Vantaggi della sbavatura automatizzata
- Qualità e ripetibilità migliorate
- Maggiore velocità di produzione
- Si integra facilmente nelle moderne linee di produzione.
- Consente il controllo di precisione di vari elementi di sbavatura
Svantaggi della sbavatura automatizzata
- Investimento iniziale elevato
- Conveniente solo per la produzione di grandi volumi
- Per la calibrazione e la manutenzione delle apparecchiature è necessario personale qualificato.
Prova subito Boda!
Come prevenire o controllare le bave metalliche
Le strategie efficaci per il controllo delle bave metalliche riguardano aspetti quali l'utilizzo di utensili da taglio affilati, l'ottimizzazione delle velocità e dei parametri di avanzamento della lavorazione, l'impiego di un refrigerante appropriato e l'applicazione di tecniche di sbavatura nel processo produttivo. Altri aspetti su cui insistere sono la progettazione di componenti con caratteristiche che riducano la formazione di bave, l'implementazione di rigorose misure di controllo qualità e pratiche di manutenzione preventiva delle macchine che garantiscano la precisione degli utensili e delle lavorazioni.
Le strategie vengono ulteriormente discusse di seguito.
Utensili da taglio di qualità
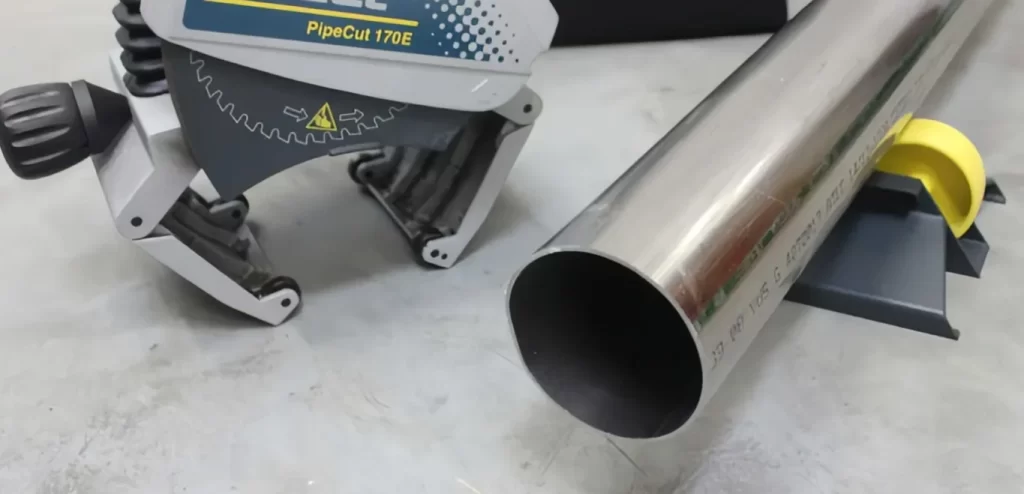
Taglio di qualità
Gli utensili di lavorazione più adatti a prevenire la formazione di bave metalliche sono quelli affilati e di qualità, che garantiscono precisione, idealmente fin dal primo tentativo. Al contrario, utensili smussati, piegati o rotti favoriscono attivamente la formazione di bave.
Velocità di avanzamento e parametri di taglio ottimizzati
Per migliorare la qualità dell'utensile, i parametri di taglio e le velocità di avanzamento devono essere ottimizzati per prevenire la formazione di bave metalliche. Ottimizzazione significa messa a punto precisa in base alla specifica operazione di lavorazione, in termini di profondità di taglio, impegno dei denti, velocità di taglio e così via.
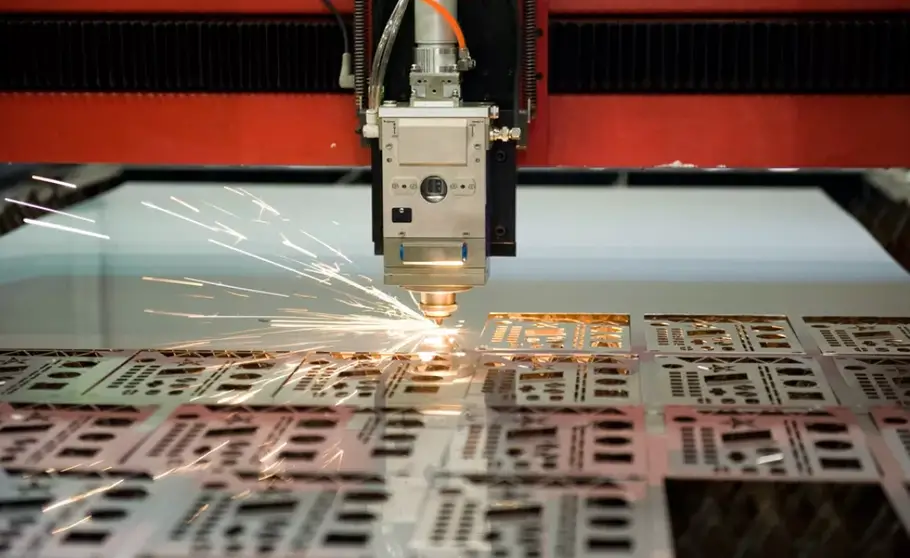
Parametri di taglio ottimizzati
I vantaggi dell'ottimizzazione includono una generazione di calore minima e forze di taglio ridotte, che si traducono in una maggiore precisione dimensionale.
Utilizzo del liquido refrigerante
L'utilizzo del tipo e della portata di refrigerante corretti è fondamentale per prevenire la formazione di bave, poiché riduce l'attrito e l'accumulo di calore. La corretta applicazione del refrigerante è particolarmente efficace nel minimizzare l'usura dell'utensile.
Manutenzione preventiva delle macchine
La formazione di bave può essere prevenuta anche attraverso una regolare manutenzione delle macchine e degli utensili a controllo numerico (CNC). L'operatore dovrebbe risolvere in modo proattivo problemi come utensili smussati, macchine disallineate, parti usurate e componenti rotti.
Caratteristiche di progettazione che riducono al minimo le sbavature
Il progettista del componente ha un ruolo importante nella prevenzione delle bave, consapevole che i processi di produzione influenzano in modo diverso la probabilità di formazione di bave. Le caratteristiche di progettazione devono essere utilizzate tenendo conto della posizione del componente, della direzione di taglio, della distribuzione delle sollecitazioni e degli elementi correlati.
Tecniche di sbavatura
A volte, la formazione di bave è inevitabile, ad esempio, durante la lavorazione di materiali molto duri o di geometrie complesse. In questi casi, le tecniche di sbavatura qui descritte risultano molto utili. Che si tratti di metodi di sbavatura meccanici, termici, elettrochimici o persino manuali, le officine devono applicare tecniche efficaci per garantire che solo i pezzi lavorati o fabbricati con macchine CNC di alta qualità arrivino al cliente.
Controllo di qualità rigoroso
Infine, un'azienda specializzata in lavorazioni CNC professionali completa il tutto con un solido approccio al controllo qualità che garantisce ai clienti l'assenza di bave sui pezzi. Il problema delle bave, se presente, viene risolto attraverso molteplici ispezioni.
Conclusioni
Come i denti di uno squalo, le bave metalliche possono lacerare la carne. Presenti praticamente in ogni processo di taglio dei metalli, queste imperfezioni influiscono anche sulla funzionalità e sul valore di un componente. Fortunatamente, esistono dei modi per eliminarle, come illustrato in questo articolo.
Se i vostri disegni per i pezzi lavorati a CNC includono dettagli sulla sbavatura del metallo, complimenti. In caso contrario, questo articolo vi ha fornito uno spunto di riflessione per il vostro prossimo progetto di lavorazione. I nostri esperti sono pronti a gestire il vostro progetto, occupandosi con competenza di bave metalliche e di tutte le altre problematiche, sia comuni che specifiche.
Contattaci oggi per saperne di più e Contattaci.