
ABS射出成形 は、あらゆる業界のプラスチック部品の生産において重要な役割を果たす変革的なプロセスです。 強度、弾力性、温度変化に対する高い耐性を兼ね備えており、業界で人気があります。 数え切れないほどの遊びに耐える子供のおもちゃであっても、機械や乗り物の堅牢なコンポーネントであっても、ABS 射出成形は要件を満たすことができます。
この記事では 重要な要素を含む ABS 射出成形の複雑さ テクニック、設計ガイドライン、コストの考慮事項、利点、アプリケーションなど。
ABS射出成形とは何ですか?
ABS射出成形は、ABS樹脂を原料として、機能的な部品や製品を成形する技術です。優れた耐久性、耐性、そして高品質な仕上がりを備えた様々なプラスチック製品を製造するために使用される特殊なプロセスです。この方法では、多様な用途に適した特性を完璧に兼ね備えた熱可塑性ポリマーであるABS(アクリロニトリル・ブタジエン・スチレン)が使用されます。
- アプリケーションの多様性: ABS のユニークな特性により、自動車部品から家庭用電化製品まで、さまざまな用途に適しています。
- 耐衝撃性: ABS で作られた製品は、その靭性と過酷な使用に耐える能力で知られています。
- 優れた美的品質: ABS は高品質の表面外観に仕上げることができるため、見た目にも美しく、多くの場合塗装の必要がなくなります。
- カスタマイズ可能なプロパティ: ABS を他の材料や添加剤とブレンドすることで、耐紫外線性の向上、難燃性の向上、強度の向上などをカスタマイズできます。
- 良好な寸法安定性: ABS パーツは、その剛性と構造的完全性により、応力が加わっても変形する可能性が低くなります。
- 加工と仕上げの容易さ:ABS製品は後加工が簡単で、加工、接着、塗装が容易です。
ただし、このプロセスを真に理解するには、まず ABS の特性と、なぜ ABS が業界で非常に人気の高い素材なのかを詳しく調べる必要があります。
ABS: 優れた素材
ABS はコポリマーです。つまり、アクリロニトリル、ブタジエン、スチレンという XNUMX つの異なる材料の製品です。 これらはそれぞれ、異なるプロパティに寄与します。
- アクリロニトリル:耐薬品性と硬度を提供します。
- ブタジエン:特に低温での靭性と強度を高めます。
- スチレン:プラスチックを滑らかに仕上げ、製造を容易にします。
これら XNUMX つの異なる材料の組み合わせにより ABS がユニークになり、ABS のさまざまな特性により、自動車部品から家庭用電化製品に至るまで、さまざまな用途で ABS が人気の選択肢となっています。
表: ABS の主な特性
| プロパティ | 値 |
|---|---|
| 密度 | 1.04 g / cm ^ 3 |
| 融点 | 200°C - 240°C |
| 抗張力 | 40 MPaで |
| 曲げ弾性率 | 2.2GPa |
続きを読む: ABS プラスチック: 強度、汎用性、製造に関する洞察
ABS が射出成形に使用されるのはなぜですか?
の人気 ABSプラスチック 射出成形におけるその利点は、バランスの取れた機械的特性にあります。優れた耐衝撃性、寸法安定性、耐熱性を備えながら、複雑な形状の部品への加工も容易です。
難易度が高く柔軟性があり、過酷な使用にも耐え、物理的な衝撃や化学腐食にも非常に強い耐性を持つため、様々な用途に理想的な選択肢となります。
美観性や加工性にも優れた素材です。 ABS は微細なディテールまで成形でき、自然な光沢のある仕上がりになるため、後加工を施すことなく、視覚的に魅力的な製品を実現できます。 簡単に色付けできるため、デザインの多様性が高まります。
さらに、ABS はコスト効率が高く、リサイクルも可能なため、環境に配慮した製造プロセスにアピールします。 熱安定性と、オーバーモールディングまたはインサートモールディングを通じて他の材料と接着できる能力により、複雑な製造プロジェクトにおける用途が拡大します。
ABS 射出成形のプロセス
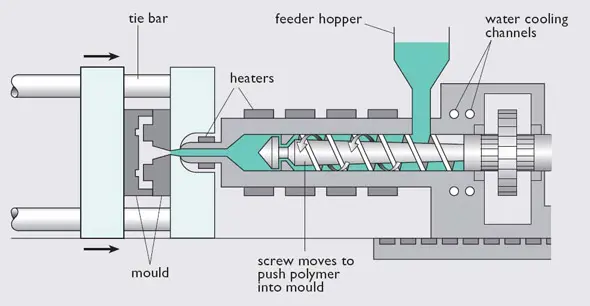
ABS射出成形の模式図
ABS 射出成形は、粒状 ABS をさまざまな製品に加工する方法です。単純そうに見えるかもしれませんが、このプロセスには正確な手順と考慮事項が含まれます。
プロセスの背後にある科学
ABS 射出成形では温度管理が重要です。 ABS には特定の融点があり、通常は 200°C ~ 240°C です。 温度をこの範囲内に維持することで、材料の最適な流動と成形が保証されます。
さらに、圧力は極めて重要な役割を果たします。 圧力が不十分だと成形品にボイドが残る可能性があり、圧力が高すぎると金型を損傷する可能性があります。 それは製品のデザインと使用される ABS の仕様に依存する微妙なバランスです。
金型の役割
射出成形で使用される金型は単なるシェルではありません。それは精密に設計されたツールです。 CAD ソフトウェアを使用して設計されることが多く、最終製品の精度が保証されます。複雑さに応じて、1 つの金型に数千ドルから数万ドルの費用がかかる場合があります。
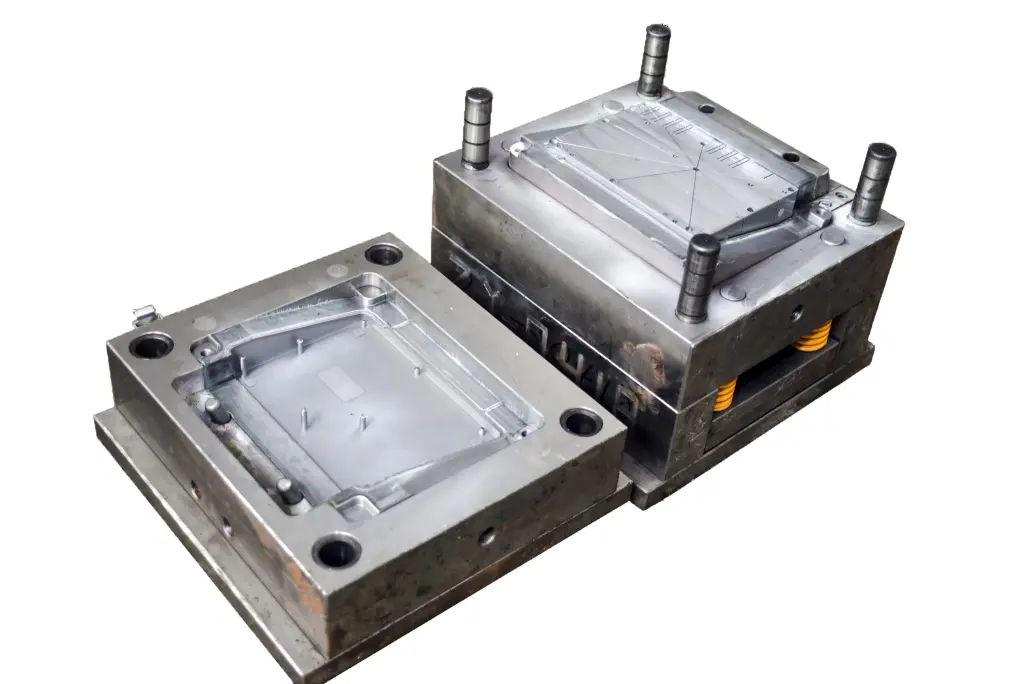
プラスチック射出成形金型
成形作業
ABS 射出成形では、成形に影響を与える可能性のある水分を除去するために ABS 顆粒を乾燥させることからプロセスが始まります。 次に、この顆粒を射出成形機で溶かして粘稠な液体にします。 次に、液体 ABS を高圧で金型に注入し、細部まで成形します。 ABS が金型内で冷えると、最終形状に固まります。 このプロセスは、多くの場合ピンの助けを借りて、冷却された成形製品を取り出すことで終了します。 この記事の後半では、ABS 射出成形の段階的なプロセスについて詳しく説明します。
ABS 射出成形プロセスの段階別
ABS (アクリロニトリル ブタジエン スチレン) は、主にその容易な成形性、強度、弾力性により、射出成形で広く使用されている熱可塑性プラスチックです。この複雑な手順を説明するために、詳細な表を段階的に見ていきましょう。
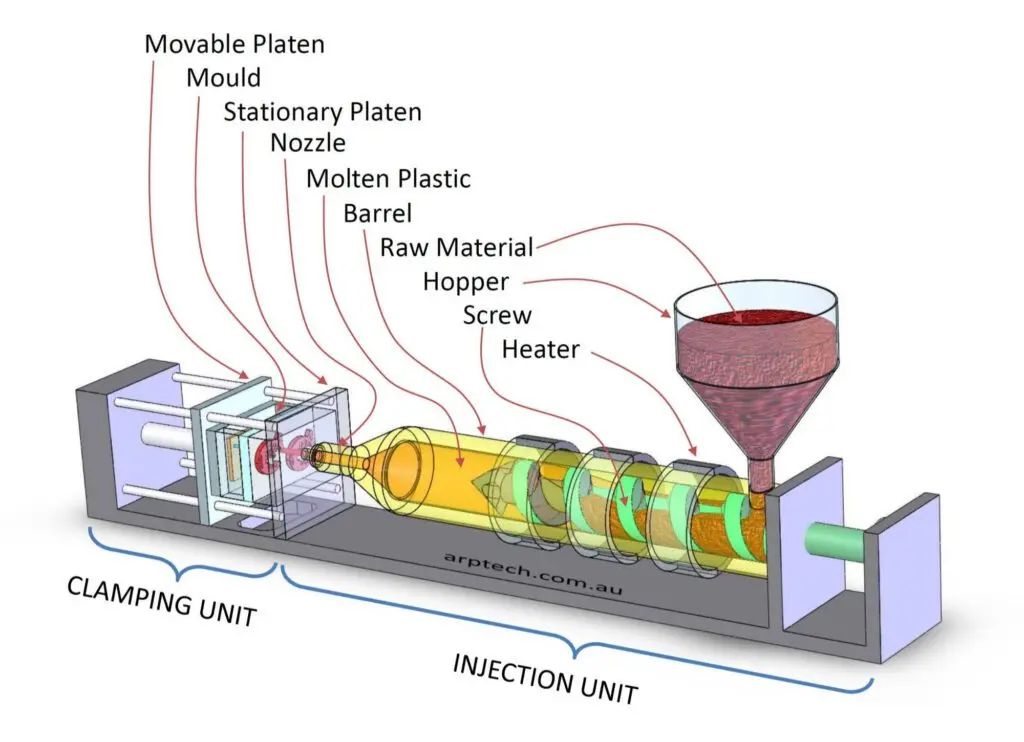
射出成形プロセス
以下の表は、材料の準備からリサイクルおよび廃棄物管理までの ABS 射出成形プロセスの構造化された概要を示しています。
表: ABS 射出成形プロセスの包括的な概要
| 手順 | 行動 | 詳細説明 | 追加情報 |
|---|---|---|---|
| 材料の準備 | 乾燥 | ABS ペレットは乾燥して水分を減らします。 | 通常、80 ~ 90°C で 2 ~ 4 時間 |
| 着色 | ABS ペレットへの着色剤またはマスターバッチの添加。 | 必要に応じて特定の比率 | |
| 機械に餌を与える | ローディング | 乾燥した ABS ペレットが機械のホッパーに投入されます。 | 少量の湿気は成形プロセスに影響を与える可能性があります。 |
| 重力による補助 | 重力によってペレットが加熱されたバレルに注ぎ込まれます。 | ABS相を固体から液体に変換するためのゲートウェイ | |
| ABSを溶かす | 加熱 | ABSペレットはバレル内で溶解されます。 | 温度を段階的に上昇させるヒーターを介して |
| 均質化します | 溶融した ABS の一貫性を確保します。 | 温度と粘度の関係 | |
| 金型の射出 | 閉鎖 | 型はしっかりと閉じられます。 | 通常はスチールまたはアルミニウムで作られています |
| 注入する | 溶融した ABS が金型キャビティに射出されます。 | 油圧または機械的圧力を使用する | |
| 保持と冷却 | ABSは金型内で固まります。 | 金型の水冷システムにより加速 | |
| Key Parameters | 射出圧力 | ABSを噴射する際の圧力。 | 50-100 MPa |
| 射出速度 | 材料の射出速度。 | 50-100 mm / s | |
| 金型温度 | 金型内の温度。 | 20-70°C | |
| コンポーネントの取り出し | 型開き | 型の XNUMX つの半分が開かれます。 | 部品が十分に固化した後 |
| 排出 | 成形された ABS 部品が取り出されます。 | 金型に組み込まれたエジェクターピンを介して | |
| 品質チェックと後処理 | 検査 | 成形品に欠陥がないか検査されます。 | 例:反り、ヒケ、表面上の欠陥 |
| トリミングとクリーニング | 余分な材料を除去し、洗浄します。 | フラッシュと残留物それぞれ | |
| 二次操作 | 一部パーツに追加加工。 | 例:塗装、組立、機械加工 | |
| リサイクルと廃棄物管理 | 再研磨 | 廃ABSや不合格部品は再利用されます。 | 再利用のために研磨する |
| バージン材料との混合 | 再粉砕した ABS と新しい ABS ペレットを混合します。 | 特定の重要ではないアプリケーションの場合 |
さまざまな ABS 射出成形技術とは何ですか?
ABS 射出成形はプラスチック業界で主流の方法ですが、万能の技術ではありません。 ABS プラスチックの機能を拡張するために、オーバーモールディング、インサート成形、ガスアシスト射出成形などの特殊な成形技術が開発されてきました。
プラスチック オーバーモールディング
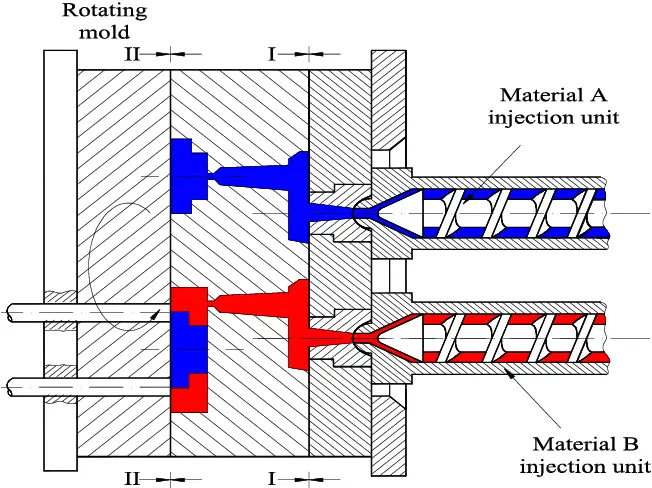
射出オーバーモールドプロセス。 ソース
プラスチックオーバーモールディングは、ABS樹脂の強靭性と他の材料の柔軟性を組み合わせることで、優れた特性を持つ複合部品を製造する多段階射出成形プロセスです。
- マルチマテリアルコンポーネント: オーバーモールディングにより、ABS と互換性のある材料を組み合わせて、ソフト グリップなどの機能を追加したり、色のコントラストを提供したりできます。
- 製品機能の向上: メーカーは、TPE や TPU などの材料を ABS 部品にオーバーモールドすることで、耐衝撃性と防水機能を強化できます。
- 強化された耐久性: オーバーモールドプロセスにより、基板とオーバーモールド材料の間に強力な機械的結合が形成され、最終製品の耐久性が向上します。
- 設計の柔軟性: この技術は新たなデザインの可能性を広げ、ABS だけでは不可能な複雑な形状や質感を作成することができます。
インサート成形
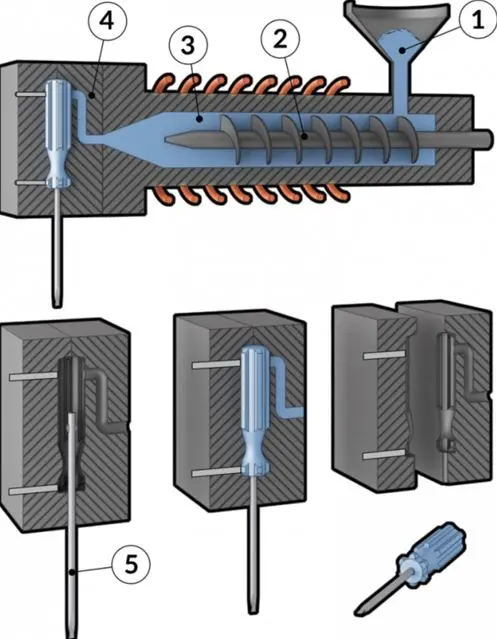
インサート射出成形プロセス
インサート成形により金属部品と ABS プラスチックが一体化され、金属の強度と ABS の多用途性を活用した部品が得られます。
- 金属パーツの組み込み: インサート成形は、金属部品をプラスチックに埋め込み、構造の完全性やねじ付きインサートなどの機能的特徴を強化するのに最適です。
- 組立工数の削減: このプロセスでは、金属コンポーネントをプラスチックに直接成形することで、成形後の組み立て時間とコストを大幅に削減できます。
- 部品強度の向上: インサート成形中に形成される機械的結合は、成形後に金属やプラスチックのコンポーネントを組み立てるよりも重要な部品となることがよくあります。
- 精度と信頼性: インサート成形プロセスにより、金属インサートの正確な位置決めが可能になり、ABS 素材内に確実に密閉されたままになります。
ガスアシスト射出成形
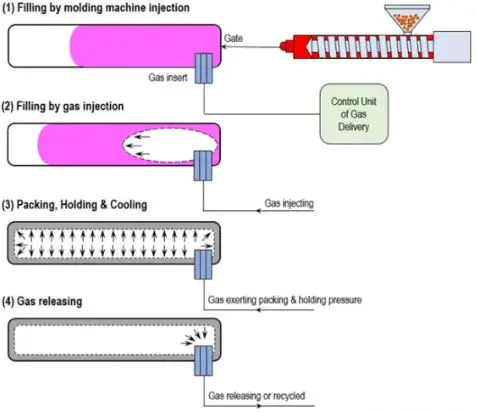
ガスアシスト射出成形の原理
ガスアシスト射出成形は、高圧ガスを使用して ABS 部品内に中空セクションを作成する革新的な技術であり、成形に多くの利点をもたらします。
- 減量: 部品にガス チャネルを導入すると、構造の完全性を損なうことなく全体の重量を大幅に削減できます。
- 最小の反り: 成形中にガスによって均一な圧力がかかるため、形状が維持され、部品が冷えるにつれて反る可能性が低くなります。
- 改善された表面仕上げ: ガスアシスト成形により、ヒケやその他の表面の傷が軽減され、部品の表面品質が向上します。
- 材料効率とコスト効率: この方法は、中空部品の作成に使用する材料を減らし、サイクル時間を短縮することで、大量生産のコスト削減につながります。
ABS 射出成形設計ガイドライン
ABS 射出成形の設計では、高品質の生産を保証するために材料特性と成形プロセスを理解する必要があります。これには、製造性、機能性、美観など、さまざまな影響要因が含まれます。これらの原則に従うことは、成形を最適化し、欠陥を最小限に抑え、コストを管理するために非常に重要です。
ABS 射出成形における一般的な設計パラメータ
効果的な ABS 射出成形設計の基礎は、材料特性と必要な部品性能のバランスをとることにあります。 設計者は、最終用途を考慮して、適切な厚さ、質感、全体の形状を決定する必要があります。
さらに、溶融 ABS が正しく流れて金型に均一に充填されるように、成形プロセス自体を容易にする設計でなければなりません。 考え抜かれた設計により、反り、ヒケ、その他の一般的な欠陥のリスクが最小限に抑えられます。
ABS 射出成形の主要な設計パラメータは次のとおりです。
1. 肉厚
肉厚は ABS 射出成形設計において極めて重要な要素です。 均一な壁厚により均一な冷却が促進され、反りやヒケなどの欠陥の可能性が軽減されます。 一般に、サイクル タイムと材料の使用を最小限に抑えるために壁をできるだけ薄く (1.14 ~ 3.56 mm) 保つことをお勧めしますが、部品の構造的完全性や機能が損なわれるほど薄すぎないように注意してください。
2. 抜き勾配角度
抜き勾配角度により、金型からの部品の取り外しが容易になります。 ABS パーツの場合、滑らかな表面に対して最小抜き勾配 0.5 度が推奨されることがよくあります。 ただし、テクスチャのある表面や深いキャビティの場合は、摩擦の増加に対応し、突出時の部品の完全性を確保するために、より大きな抜き勾配 (通常は約 1 ~ 2 度) を使用することをお勧めします。
3. 半径
設計に半径を組み込むことで、鋭利な角がなくなり、亀裂や部品の破損の原因となる応力集中が軽減されます。 ABS 射出成形の場合、最小半径 0.5 mm を使用することをお勧めします。 これにより、部品が強化されるだけでなく、射出プロセス中の材料の流れが促進され、より均一で欠陥のない生産が保証されます。
4. リブデザイン
リブは、厚い壁を必要とせずに射出成形部品を構造的にサポートします。 ABS の場合、ヒケの問題を防ぐために、リブの厚さは通常、隣接する壁の厚さの 60% を超えてはなりません。 ABS 部品の理想的なリブの高さは、冷却時間と構造の完全性を損なうことなく適切なサポートを確保するために、公称肉厚の最大 XNUMX 倍であることが推奨されます。
5. ボスのデザイン
ボスは取り付けポイントおよびスタンドオフとして使用されるため、組み立てや使用時のストレスに耐えられるように設計する必要があります。 ABS 部品の場合、ボスの直径は、使用するネジまたはインサートの直径の約 0.5 倍でなければなりません。 さらに、強度を高めて変形を防ぐために、少なくとも XNUMX 度の抜き勾配を付け、可能な場合はリブでサポートする必要があります。
6. 部品の公差
部品公差は、特に部品が他の部品と嵌合する必要がある場合、射出成形部品の適切なフィットと機能にとって非常に重要です。 ABS の場合、一般的な寸法公差は、小さい形状の場合は ±0.1 mm、大きい寸法の場合は最大 ±0.5 mm の範囲です。 これらの公差は、成形および冷却プロセス中の材料の挙動を考慮しており、過剰な再加工や調整を行わずに部品が必要な仕様を確実に満たすようにします。
ABS 射出成形に関する考慮事項
ABS 射出成形で高品質の部品を製造するには、さまざまなパラメータに細心の注意を払うことが重要です。 材料の粘度、含水率、温度制御、射出速度などの要素は、各プロジェクトの特定のニーズを満たすように微調整する必要があります。
射出成形プロセスのこれらの側面を制御することは、反り、ボイド、表面欠陥などの一般的な製造上の問題を回避するのに役立ち、最終的にはより一貫性のある信頼性の高い部品につながります。
以下は、ABS 射出成形に関する考慮事項の詳細な表と、それぞれの具体的な提案を示しています。
表: ABS 射出成形における考慮事項
| 対価 | 詳細説明 | 推奨される値または範囲 | Additional Notes |
| 加工温度における ABS の流動特性。 | グレードと添加剤に応じて、220 ~ 280°C が最適です。 | 材料データシートに従って調整します。 | |
| 水分 | ABS は湿気に敏感であり、事前乾燥が必要です。 | 80 ~ 85°C で 2 ~ 4 時間予備乾燥します。 | 蒸気の泡や表面欠陥を防ぎます。 |
| 温度制御 | 金型の温度維持の精度。 | 金型温度: 40 – 80°C (部品の設計に応じて)。 | 表面仕上げとサイクルタイムに影響します。 |
| 射出圧力 | 溶融した ABS が金型に射出される力。 | 通常は 500 ~ 1500 bar です。 | 高すぎるとフラッシュが発生する可能性があります。 低すぎるとショートショットにつながる可能性があります。 |
| 射出速度 | 溶融材料が射出される速度。 | 中速から高速が好ましい。 | 速度が遅いと、早期に冷却され、充填が不完全になる可能性があります。 |
| 収縮 | ABS は金型内で冷えるにつれて収縮する傾向があります。 | 平均収縮率: 0.4 – 0.7%。 | 寸法精度を確保するために設計を考慮してください。 |
| 滞在時間 | ABS 材料が射出前にバレル内に留まる期間。 | 劣化を防ぐために可能な限り最小限に抑えます。 | 滞留時間が長すぎると、材料が焦げてしまう可能性があります。 |
| 掃除 | 金型や機械の洗浄の重要性。 | メーカーのスケジュールに従って定期的に清掃します。 | 蓄積と潜在的な汚染を防ぎます。 |
これらのパラメータは相互に関連しており、XNUMX つのパラメータを変更すると他のパラメータに影響を与える可能性があるため、調整を総合的に行うことが重要になります。 提供される推奨値は一般的なガイドラインであり、各成形プロジェクトの固有の要件を満たすために、経験的なテストと生産フィードバックを通じて改善する必要があります。
ABS射出成形のコスト分析
企業が製品設計、製造効率、予算配分について情報に基づいた意思決定を行うには、ABS 射出成形のコストダイナミクスを理解することが不可欠です。 ABS 部品の成形コストはさまざまな要因の影響を受け、それぞれが最終的な生産価格に影響します。
ABS 射出成形のコスト要因
ABS 射出成形のコストに影響を与える重要な要素がいくつかあります。 プロセスのコスト効率を高め、高品質の部品を確実に製造するには、これらの要素を慎重に検討し、最適化する必要があります。
- 材料費ABS樹脂は、その強度と耐久性から、一般的な熱可塑性樹脂射出成形材料です。価格は材料のグレードと購入数量によって異なります。大量購入は単価を下げる効果がありますが、初期費用は高額になる場合があります。
- 金型コスト: 金型のコストは、射出成形においてかなりの初期費用となります。 複雑なデザインや大きなサイズの複雑な金型は高価になる可能性がありますが、これらのコストは、数百万個の部品を生産できる金型の寿命全体にわたって分散されます。
- 生産速度: 生産速度が速くなるということは、XNUMX 時間あたりにより多くの部品が生産されることを意味し、部品あたりの人件費と諸経費を削減できます。 ただし、速度の最適化によってパーツの品質が損なわれてはなりません。
- 人件費: 射出成形プロセスを監督するには、熟練した技術者が必要です。 自動化により必要な労働力は削減されましたが、特に高賃金国では人件費が依然として多額になる可能性があります。
ABS 射出成形コストの実例
ABS 射出成形のコスト分析を説明するために、中型の自動車内装部品の実例を考えてみましょう。
表: ABS 射出成形自動車部品のコスト見積り
| コストファクター | 詳細説明 | 見積もり金額 |
| 材料費 | 耐久性と仕上げのための高級ABS。 | 5.00kgあたりXNUMXドル |
| 金型コスト | 部品寿命 500,000 個の単一キャビティ鋼金型。 | $50,000 |
| 生産速度 | 1,000 時間の生産サイクルあたり 24 個の部品。 | 無し |
| 人件費 | 熟練の技術者がXNUMX交代制で勤務します。 | 1時間あたり$ 30 |
| 500,000 個の部品の総コスト | 完全な生産実行にかかるすべてのコストを組み合わせます。 | $200,000 |
この例では、現実世界のシナリオの複雑さを単純化していますが、各コスト要因が全体の費用にどのように寄与するかについて明確な概要を示しています。 さらに、生産される部品の数が増えるほど、潜在的な可能性が低下することに注意する価値があります。 金型コストが多数のユニットに分散されるため、部品あたりのコストが高くなります。
ABS射出成形の利点は何ですか?
ABS は、射出成形に利用できる膨大な材料の中でも傑出した存在です。 その紛れもない利点が射出成形プロセスの効率と組み合わされて、正確な製造につながります。
ABS 射出成形の顕著な利点について説明し、現代の製造におけるその重要性を理解しましょう。
1. 頂点の材料特性
ABS は素材として、さまざまな特性のユニークな組み合わせに恵まれており、メーカーやエンジニアの間で人気の素材となっています。 その本質的な利点の一部を次に示します。
表: ABS のさまざまな特性の値
| プロパティ | 値 |
|---|---|
| 強度と耐久性 | ABS は本質的に強度が高く、かなりの磨耗に耐えることができます。 射出成形プロセスを使用して成形すると、製品の弾力性が向上し、長寿命が必要な用途に適しています。 |
| 熱安定性 | ABS は融点が高いため、ABS から作られた製品は高温下でも容易に変形しません。 |
| 耐薬品性 | ABS にアクリロニトリルが含まれているため、さまざまな化学物質に対する耐性が得られます。 この特性は、腐食性物質と接触する可能性のある製品や化学結合が必要な製品に特に有益です。 |
| 柔軟性と耐衝撃性 | ブタジエンのおかげで、ABS は十分な柔軟性を示し、圧力や衝撃が加わっても亀裂が入りにくくなります。 |
2. 優れた仕上がりと美しさ
製品の機能だけでなく見た目も良くする必要がある場合、ABS 射出成形が選択されることがよくあります。 ABS は一度成形されると滑らかな表面仕上げになり、後処理や研磨が不要になることがよくあります。
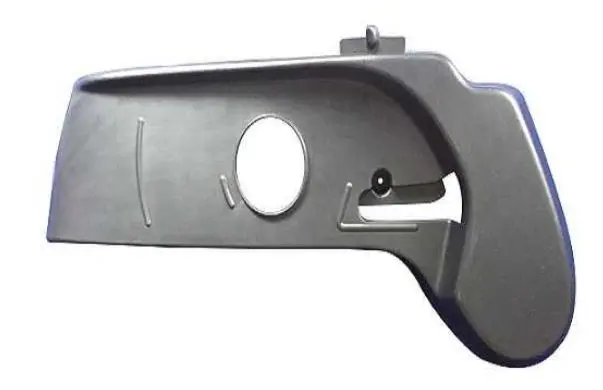
射出成形ABSパーツの優れた仕上がり
塗装や着色のための二次的な手順が必要な一部の材料とは異なり、ABS は成形プロセスの前に着色剤を配合することができます。 これにより、均一な色分布と高品質な仕上がりが得られます。
3. 生産における費用対効果
財務的な側面は、製造上のあらゆる決定における主要な決定要因です。 ここでは、ABS 射出成形の効率性を示します。
- 廃棄物の削減: 射出成形プロセスは正確であるため、材料の無駄が最小限に抑えられます。 さらに、残った ABS または廃棄された ABS はリサイクルできるため、経済性がさらに高まります。
- 効率的な生産サイクル: ABS の特性と射出成形の合理化されたプロセスを組み合わせることで、迅速な生産サイクルが実現します。 これは、比較的短期間で大量に生産でき、市場の需要に迅速に対応できることを意味します。
4. 設計と応用における多用途性
成形プロセスにおける ABS の適応性は、さらに優れています。 射出成形プロセスの性質により、複雑なデザインや詳細な機能を製品に組み込むことができます。 細かいロゴや複雑な内部構造も、ABS射出成形なら正確に実現できます。
さらに、自動車部品、家庭用電化製品から玩具に至るまで、ABS 射出成形部品の用途は多岐にわたります。
5. 環境と安全への配慮
今日の世界では環境への配慮が最重要視されており、ABS は期待を裏切りません。 ABS 射出成形では、他のプロセスや材料に比べて揮発性有機化合物 (VOC) の排出量が少なくなります。 さらに、ABS はリサイクル可能です。 この特性は廃棄物の削減に役立つだけでなく、循環経済の促進にも役立ちます。
ABS 射出成形の用途は何ですか?
アクリロニトリル ブタジエン スチレン (ABS) は、靭性、剛性、美的魅力が独特にブレンドされていることで知られています。 ABS はその特性のユニークな組み合わせにより、さまざまな業界で好まれる材料となる道を切り開き、それぞれの業界で ABS 射出成形の利点を活用してさまざまな製品を製造しています。
この多用途プロセスの広範囲にわたる応用を探ってみましょう。
自動車および輸送
自動車分野では、ABS 射出成形の可能性を長い間認識してきました。 この材料は、高温や衝撃に耐える能力と相まって、固有の靭性を備えているため、この業界にとって非常に貴重なものとなっています。
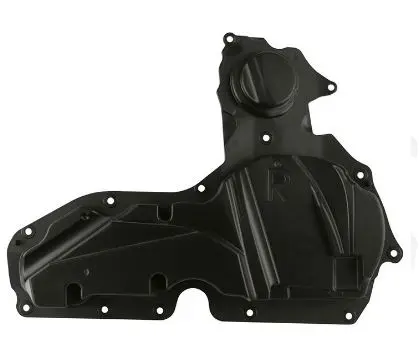
ABS射出成形の自動車用途
ABS は、美観と機能性の絶妙なバランスが求められるダッシュボードなどの内装部品の成形に利用されています。 また、ABS の高い耐衝撃性により、車のバンパーやパネルは軽微な衝突にも有害な損傷を与えることなく耐えることができます。
最後に、ABS を精密に成形できるということは、軽量のケーシングなどの複雑なコンポーネントを、他の自動車部品とシームレスにフィットするように製造できることを意味します。
医療機器および装置
医療という重要な領域では、材料は厳格な基準に準拠する必要があります。 ABS は信頼性が高く安全であるため、この分野でいくつかの用途が見出されます。 血圧モニターや呼吸器などの機器は、ABS の耐久性と安定性の恩恵を受けます。 また、手術器具にとって重要な特性である強度と快適なグリップを兼ね備えています。
家電
ABS射出溶接で作成されたカスタム電子エンクロージャ
現代の電子機器への依存により、耐久性と見た目の美しいコンポーネントに対する大きな需要が生まれています。 ABS 射出成形がこの役割の最有力候補として浮上しています。
- 携帯電話のハウジング: 多くの電話ケースの洗練されたデザインと堅牢な性質は、ABS 成形による品質であり、保護とスタイルを保証します。
- テレビのフレーム: テレビには、画面を支え、内部コンポーネントを収容できる頑丈なフレームが必要です。 ABS は強度と滑らかな仕上げが理想的な選択肢です。
家庭用品・日用品
私たちの家庭や日常生活では、ABS 射出成形によって作られた製品が数多くあり、目立たないながらも重要な役割を果たしています。 ミキサー グラインダーの本体から冷蔵庫の耐久性のある部品に至るまで、ABS は日常の磨耗に耐えられる長持ちするコンポーネントを提供することでその気概を証明しています。
多くの子供用おもちゃ、特に構造的完全性が必要なおもちゃは ABS で作られています。 毒性がなく、破損しにくいため、この目的に適しています。
スポーツ用品
スポーツの世界では、高いストレスや繰り返しの使用に耐えられる装備が必要です。 ここで ABS の強度と弾力性が発揮されます。
- 保護ギア: ヘルメット、ガード、その他の保護具には、アスリートの安全を確保するために ABS が組み込まれていることがよくあります。
- スポーツ用品: ラケットやバットのハンドルなど、強い衝撃に耐える必要があるアイテムは、耐久性を高めるために ABS コンポーネントで強化されています。
ABS 射出成形における潜在的な課題
ABS 射出成形は、信じられないほど多用途で信頼性の高いプロセスですが、課題がないわけではありません。 メーカーは高品質の部品を効率的に生産することを目指しているため、最終製品に影響を与える潜在的な問題が発生する可能性があることを認識しておく必要があります。 これらの課題に対処するには、プロセス、材料、設計の複雑さを深く理解する必要があります。
ABS 射出溶接における主な潜在的な課題について説明します。
1.ワーピング
ABS 射出成形で最も一般的な問題の XNUMX つは、最終成形品が意図した形状から歪む「反り」です。 これは通常、製品のさまざまな部分が異なる速度で冷却され、内部応力が発生して製品が変形するときに発生します。
原因:
- 不均一な冷却は、不適切な金型設計や不適切な冷却システムの設定が原因で発生する可能性があります。
- 過剰な射出速度または高い金型温度。
2. ヒケ
ヒケとは、完成品の表面に現れる凹みやくぼみのことです。 これらは通常、表面が内部部分よりも早く冷却され、内部材料が収縮して表面が内側に引っ張られるときに発生します。
原因:
- デザインのセクションが厚いため、冷却に時間がかかります。
- 保持段階中の圧力が不十分です。
3. ショートショット
ショート ショットは、溶融 ABS が金型キャビティ全体を満たさない場合に発生し、部品が不完全になります。
原因:
- 機械に供給される材料が不十分です。
- 金型ゲートがブロックまたは制限されている。
- 射出圧力または射出速度が不十分です。
4. 火傷跡
これは、成形品の表面に現れる変色で、多くの場合、濃い色または錆びた色になります。 これらは、閉じ込められた空気が燃焼点まで加熱されることによって、または過度の熱によって材料自体が劣化することによって発生する可能性があります。
原因:
- 溶融温度が高すぎる。
- 射出速度が遅いため、熱に長時間さらされることになります。
- 通気が不十分だと空気が閉じ込められます。
5. ジェッティング
ジェッティングとは、成形品の表面に現れる波状の線のパターンを指します。 これは、溶融した ABS が金型の輪郭にスムーズに追従せず、金型を通って流れとして噴射されるときに発生します。
原因:
- ゲートの位置がずれている、または不適切に設計されている。
- 射出速度が高すぎます。
6. 剥離
層間剥離とは、製品の表面に薄片状の層が現れることです。 これは、材料が正しく接着されていないことを示しています。
原因:
- 汚染された材料。多くの場合、異物や湿気の存在が原因です。
- 金型内に相性の悪い材料が混入している。
7。 フラッシュ
フラッシュは、完成品のエッジにある薄くて不要な余分な材料です。これは通常、金型の部品間の空間に材料が浸透することが原因で発生します。
原因:
- 金型部品の摩耗または損傷。
- 射出圧力が過剰になると、材料が意図しない領域に押し込まれます。
表: ABS 射出成形における一般的な課題、原因、および解決策
| 課題 | 主な原因 | 潜在的なソリューション |
|---|---|---|
| ゆがみ | 不均一な冷却、過剰な射出速度 | 均一な冷却のために金型を再設計し、射出設定を調整します |
| シンクマーク | 設計部分が厚い、保持力が不十分 | 厚さを均一にするための再設計、保持圧力の調整 |
| ショートショット | 材料不足、金型ゲートの詰まり | 材料供給の確認、金型の洗浄とメンテナンス |
| マークを燃やす | 高い溶融温度、閉じ込められた空気 | 温度設定を調整し、通気性を改善する |
| 噴射 | ゲートの位置ずれ、高い射出速度 | ゲート位置の再設計、射出速度の調整 |
| 層間剥離 | 汚染物質、混合物質 | 材料の純度を確保し、相容れない材料の混合を避ける |
| フラッシュ | 金型の磨耗、高い射出圧力 | 金型の修理または交換、射出圧力の調整 |
Boda のエキスパート ABS 射出成形サービス
Bodaは、一貫した部品品質と信頼性の高い製造に重点を置き、試作品および量産ニーズに対応する射出成形ソリューションを提供しています。設計が成形よりも機械加工に適している場合は、当社のソリューションもご検討ください。 ABS加工サービス ABS部品の加工において、CNC加工が最適な選択肢となる場合を学ぶためのガイド。
当社の最先端の設備には最新の射出成形技術が装備されており、すべての部品が仕様に従って一貫した品質で成形されることを保証します。さらに、当社はクライアントと緊密に連携して、品質を損なうことなく製造性を考慮して設計を最適化し、生産を合理化し、コストを最小限に抑えるコンサルティング アプローチを提供します。
- 材料に関する専門知識: 材料の選択と最適化をガイドする ABS 特性に関する深い知識。
- 設計の最適化: 性能とコスト効率を向上させるための部品設計の改良を支援します。
- 先進施設:最新の射出成形機と自動化技術を導入し、効率的な生産を実現します。
- 高精度設備: 高度な CAD およびシミュレーション ツールを利用して、金型設計と部品製造の高精度を保証します。
- スケーラブルなソリューション: プロトタイピングから大量生産まで、スケーラブルな生産機能を提供します。
- 革新的な技術: 複雑な部品にガスアシスト射出成形などの最先端技術を導入。
- 品質管理: 各部品が厳しい基準を満たしていることを確認するために、厳格な品質管理措置が講じられています。
- コスト効率の高い生産: インテリジェントな設計とプロセスの最適化により、生産コストを戦略的に削減します。
- 顧客中心のサービス: 開発および製造プロセス全体にわたる、カスタマイズされたサポートとコラボレーション。
結論
ABS 射出成形は広大で、複雑なプロセス、多様な用途、さまざまな課題を克服する可能性を含んでいます。他の製造技術と同様に、その効率と生産品質は、材料特性、機械設定、金型設計、オペレーターの専門知識の正確なバランスに依存します。 ABS はその有利な特性を考慮して、自動車から家庭用電化製品に至るまで、多くの業界で依然としてトップの選択肢となっています。このプロセスには課題もありますが、正しい知識とアプローチがあれば克服できます。継続的な研究、技術の進歩、トレーニングによって ABS 射出成形プロセスの能力が向上し、将来の革新的で高品質な製品への道が開かれます。
よくあるご質問
ABS が射出成形によく選ばれるのはなぜですか?
ABS はアクリロニトリルの強度、ブタジエンの靭性、スチレンの加工のしやすさを兼ね備えており、そのバランスのとれた特性によりさまざまな用途に人気の素材です。
成形において ABS は他の熱可塑性プラスチックとどのように比較されますか?
ABS は、他の熱可塑性プラスチックと比較して、優れた靭性、優れた高温耐性、優れた表面仕上げ能力を誇ります。
ABS射出成形は高精度部品にも使用できますか?
ABS 射出成形は、一貫した品質と寸法安定性を備えた高精度部品を製造することで知られています。
ABS 射出成形プロジェクトのコストに影響を与える要因は何ですか?
主な要素には、材料コスト、金型設計の複雑さ、生産量、労力などが含まれます。
ABSの色は成形に影響しますか?
着色剤またはマスターバッチを ABS に添加して、希望の色を実現できます。 基本的な成形プロセスは同じですが、着色剤の存在により、一貫した色と特性を確保するために加工温度や時間をわずかに調整する必要がある場合があります。
ABS 射出成形は大量生産に適していますか?
絶対に。 ABS 射出成形は拡張性が高く、大量生産によく使用されます。 サイクルタイムが速いため生産性が向上 複雑な部品を一貫した品質で製造する能力。
ABS 射出成形でよくある欠陥は何ですか?
一般的な欠陥には、反り、ヒケ、ショート ショット、バーン マーク、ジェッティング、層間剥離、バリなどがあります。 これらの欠陥にはそれぞれ独自の原因と解決策があります。
ABS 射出成形プロセスにおける欠陥を最小限にするにはどうすればよいですか?
ABS 射出成形プロセスの欠陥を最小限に抑えるには、金型設計が最適であることを確認し、一貫した機械設定を維持し、高品質の材料を使用し、金型を定期的に検査して洗浄します。 これらの手順を踏むことで、不良の発生を大幅に減らすことができます。
Boda は ABS 射出成形サービスの品質をどのように確保していますか?
プロリアンは、高度な技術、厳格な品質管理、専門的に設計された成形プロセスを通じて品質を保証します。
参考情報
- フェテカウ、C.、ドブレア、D. (2010)。 引張試験片のオーバーモールディング射出成形シミュレーション。 から取得 https://www.semanticscholar.org/paper/OVERMOLDING-INJECTION-MOLDING-SIMULATION-OF-TENSILE-Fetecau-Dobrea/5bf00bbcc20212bead3f5e858907a8e3a999fbf1