
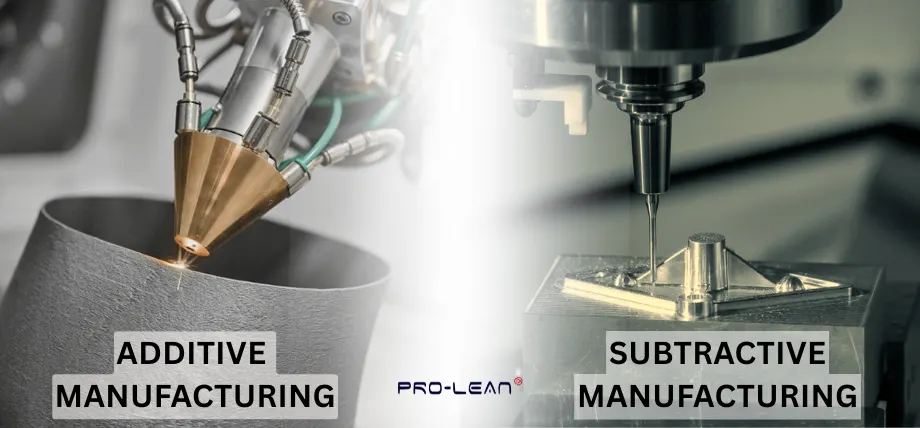
航空宇宙、自動車、医療機器製造などの分野では、エンジニアが加法加工と減法加工のどちらを用いるかを選択しています。最適な方法を選択することで、コストとリードタイムを削減できます。
積層造形と切削造形は、現代の製造業の幅広い分野に広がる2つのプロセスです。それぞれ異なる手法と利点を持ち、それぞれ異なるアプローチを採用しています。
この記事を読むと、付加製造と減算製造のプロセス、それらの関連コスト、重要な詳細について理解が深まり、付加製造技術と減算製造技術を組み合わせたハイブリッド製造についても詳しく知ることができます。
サブトラクティブマニュファクチャリングとは何ですか?
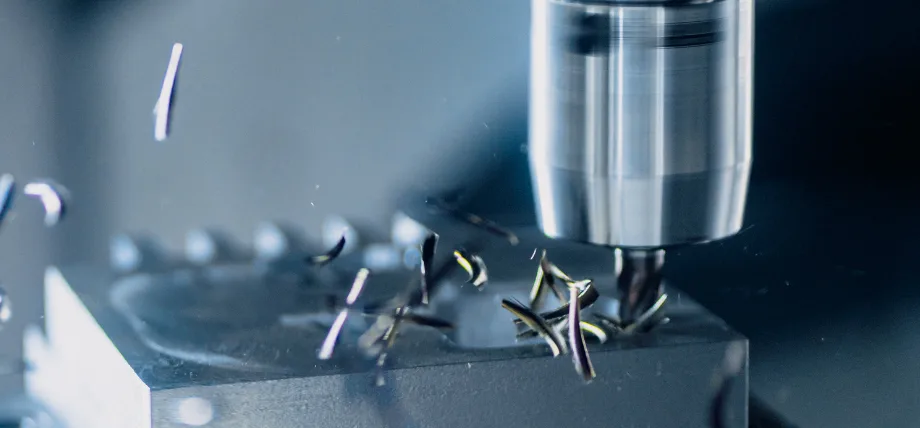
減算加工は材料の除去によって示される
定義: 切削加工は、積層造形が部品を層状に積み重ねていくのとは対照的に、制御された切削、穴あけ、フライス加工、研削、ボーリングなどの操作を用いて固体ワークピースから材料を除去することで部品を作成する製造方法です。
としても知られている: 切削加工は、機械加工、CNC加工、または従来型製造とも呼ばれます。
主な特徴
切削加工には、次の3つの特徴があります。
- 材料の除去余剰材料から始め、不要なものを取り除きます。
- 精密制御:±0.001インチ(0.025mm)までの公差を実現します。
- 減算プロセス切削工具、レーザー、ウォータージェット、または放電を用いて材料を除去する。
手動加工とCNC切削加工の比較
手動加工従来の切削加工では、熟練した機械工が旋盤、フライス盤、ボール盤を手作業で操作し、経験と測定値に基づいて設定を調整することに依存している。
CNC加工現代の切削加工では、プロセス全体を自動化するコンピュータ数値制御(CNC)システムが使用されています。
- CAD設計エンジニアはCADソフトウェアで3Dモデルを作成する
- CAMプログラミングCAMソフトウェアは、設計を機械が読み取れるGコードに変換します。
- ツールパスの生成ソフトウェアが最適な切削経路、速度、送り速度を計算します。
- 自動実行CNCマシンは、人間の介入を最小限に抑えてプログラムを実行します。
- 品質管理部品は元のCADモデルと照合して検査されます。
このコンピュータ制御方式は、手動加工では不可能な再現性、一貫性、および複雑な加工を実現します。
切削加工プロセスの仕組み
ステップ1:設計 エンジニアは、部品の形状、寸法、公差を定義する3D CADモデルを作成する。
ステップ2:プログラミング CAMソフトウェアはモデルを解析し、以下の内容を指定するCNCコード(GコードとMコード)を生成します。
- ツールの選択と変更
- スピンドル速度(RPM)
- 送り速度(インチ/分)
- 切削深さと切削パス
- 冷却液の作動
ステップ3:セットアップ 加工対象物は、治具、万力、または真空テーブルを用いて機械に固定される。切削工具は工具マガジンに装填される。
ステップ4: 機械加工 CNCマシンはプログラムを実行し、様々な操作を通して材料を系統的に除去します。
- 粗削り工程で大量の材料を素早く除去します
- 仕上げ工程により、最終的な寸法と表面品質が実現する。
- ツールの変更は、さまざまな機能に対して自動的に行われます。
ステップ5:後処理 部品は、バリ取り、研磨、熱処理、コーティングなどの二次加工を受ける場合があります。
一般的な切削加工プロセスにはどのようなものがありますか?
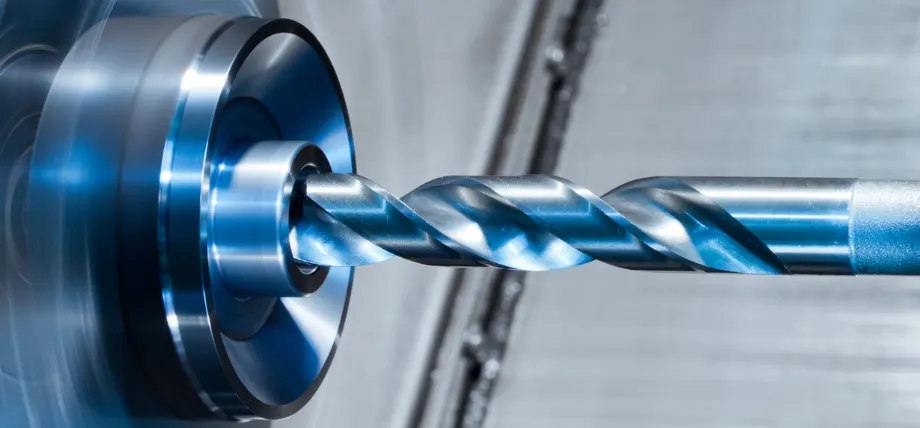
旋盤でのCNCドリル加工
一般的な減算法には、様々な用途に対応する様々な手法があります。主な減算法の種類は以下のとおりです。
| プロセス | 仕組み | 材料 | 代表的なアプリケーション |
|---|---|---|---|
| CNCフライス | 回転する多点切削工具を使用してワークピースから材料を除去し、高精度で複雑な3D形状を作成します。 | 硬質熱可塑性樹脂、アルミニウム、鋼鉄、チタン、真鍮(産業用CNCマシン) | 航空宇宙部品、自動車部品、金型、試作品 |
| CNC旋盤 | ワークピースを回転させながら、固定された切削工具で材料を除去することで、高精度な円筒形部品を製造する。 | 軟質金属、硬質金属、エンジニアリングプラスチック、木材 | シャフト、ピン、ブッシング、ねじ部品 |
| CNCドリル | ドリルビットを使用してワークピースに精密な穴を開け、深さと位置はCNCプログラミングによって制御されます。 | 金属、プラスチック、複合材料、木材 | 回路基板、エンジンブロック、構造部品 |
| CNCボーリング | 単刃切削工具を使用して既存の穴を正確な直径に拡大し、精度と表面仕上げを向上させます。 | 硬質金属、鋳鉄、鋼合金 | エンジンシリンダー、油圧シリンダー、精密ハウジング |
| CNCリーミング | 多刃リーマ工具を使用して、事前に開けられた穴を正確な寸法に仕上げ、優れた表面品質を実現します。 | 硬化鋼、ステンレス鋼、アルミニウム | 精密ベアリング、バルブ本体、航空宇宙用継手 |
| 研削 | 高速回転する研磨ホイールを用いて少量の材料を除去することで、高い精度と優れた表面仕上げを実現します。 | 硬化金属、セラミック、ガラス、炭化物 | 金型仕上げ、精密歯車、ベアリングレース |
| 放電加工(EDM) | 電気火花を利用して金属を蒸発させ、工具を使わずに複雑な形状を成形できるため、硬い材料に最適です。 | 超硬合金、工具鋼、チタン、炭化タングステン | 複雑な金型、ダイ、医療機器、航空宇宙部品 |
| レーザー切断 | 高出力レーザービームを集中させ、プログラムされた経路に沿って極めて高い精度で材料を溶融、燃焼、または蒸発させる。 | 熱可塑性樹脂、木材、アクリル、繊維、板金(産業用レーザーシステム) | 看板、装飾部品、ガスケット、板金加工 |
| ウォータージェット切断 | 研磨粒子を混合した高圧水を噴射し、熱影響部を生じさせることなく材料を切断する。 | プラスチック、ゴム、軟質金属および硬質金属、石、ガラス、複合材料、発泡体 | ガスケット、食品切断、石製カウンタートップ、複雑な金属部品 |
一般的な切削加工には旋削、穴あけ、フライス加工などがあり、これらは産業機械やデスクトップマシンから大型設備まで様々な機械で実行されます。 機械工場で。
減算型製造ツールが利用可能 今日では、小規模から大規模までの生産ニーズに応えるさまざまな形態が存在します。
減算型製造における材料
切削加工では幅広い材料を選択できるため、プロセスの汎用性が向上します。最も一般的に使用される材料の一部を以下に示します。
- 金属金属は、その優れた特性により、切削加工で最も一般的に使用される材料であり、航空宇宙産業や自動車産業で使用される精密部品の製造に最適です。
- プラスチックナイロンやABS樹脂は、軽量性が求められる様々な用途で使用される精密部品の製造に用いられます。
- コンポジット炭素繊維などのポリマー複合材料は、特殊な切削工具を使用して加工し、高性能な部品を製造できます。
- 木材と陶磁器これらの材料は、家具やカスタム部品などの特定の用途にのみ機械加工されます。
能力 機械 多様な素材が サブトラクティブマニュファクチャリング 高精度部品を必要とする業界に最適な選択肢です。Bodaでは、40種類以上の材料グレードに対応し、公差を保証しています。設計図をアップロードしていただければ、材料と加工方法を無料でご提案いたします。
今すぐプロリアンをお試しください!
積層造形とは何ですか?
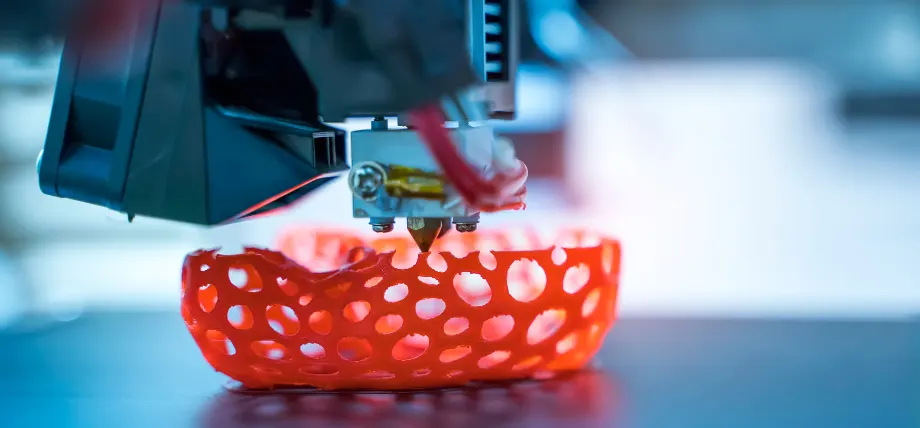
3D印刷
積層造形(AM)は 層状積層製造プロセス CADファイルから直接物理的な部品を造形する技術で、設計上必要な箇所にのみ材料を堆積、溶融、または硬化させます。固体ブロックから材料を削り取るCNC切削加工とは異なり、AMは材料をほぼ無駄なく積層していくため、迅速なプロトタイピング、少量生産、複雑な内部形状を持つ部品の製作に最適な方法となっています。
最も一般的な積層造形プロセスは 3D印刷、 これは、複雑な形状を持つ精密部品を製造するために使用されます。
一般的な積層造形プロセスには、熱溶解積層法(FDM)、ステレオリソグラフィー(SLA)、 選択的レーザー焼結 (SLS)があり、それぞれ用途が異なります。 付加製造技術により、試作や小ロット生産が容易になり、汎用性の高い 3D プリンティングによりすぐに利用できるようになりました。
積層造形プロセス
積層造形は非常に汎用性の高いプロセスであり、独自の機能を備えたさまざまな製造技術を備えています。
| AMプロセス | 仕組み | 適合する材料 | 以下のためにベスト | 一般的な許容差 |
|---|---|---|---|---|
| 溶融堆積モデリング(FDM) | 加熱されたノズルを通して熱可塑性フィラメントを層ごとに押し出す。 | PLA、ABS、PETG、ナイロン、PEEK、TPU | 機能プロトタイプ、治具、固定具、低コストの最終用途部品 | ±0.5 mm |
| 光造形法(SLA) | UVレーザーは液体フォトポリマー樹脂を層ごとに硬化させます | 標準樹脂、エンジニアリング樹脂、歯科用樹脂、鋳造用ワックス樹脂 | 高精細プロトタイプ、歯科模型、精密鋳造パターン | ±0.1 mm |
| 選択的レーザー焼結(SLS) | CO₂レーザー焼結によるポリマー粉末の焼結 ― サポート構造は不要 | PA12ナイロン、PA11、TPU、ガラス繊維強化ナイロン | 複雑な形状、機能的な組み立て、小ロット生産 | ±0.3 mm |
| 直接金属レーザー焼結(DMLS) | 高出力ファイバーレーザーで金属粉末を溶融し、高密度部品を製造する。 | Ti6Al4V、316Lステンレス鋼、AlSi10Mg、インコネル718、CoCr | 航空宇宙用ブラケット、医療用インプラント、工具インサート、高荷重構造部品 | ±0.1 mm |
| マルチジェットフュージョン(MJF) | 赤外線エネルギーがナイロン粉末をバインダーおよびディテール剤と融合させる | PA12、PA11、TPU | 大量生産可能なポリマー、等方性部品強度、微細な表面ディテール | ±0.3 mm |
| バインダー噴射 | 液体バインダーを金属または砂粉末に層状に噴射する | ステンレス鋼、インコネル、フルカラー石膏、珪砂 | 高スループットの金属部品、砂型鋳造金型、フルカラーモデル | ±0.2 mm |
| 有向エネルギー堆積(DED) | 集束レーザーは、堆積される金属線や粉末を溶融させる。 | チタン、インコネル、ステンレス鋼、銅合金 | 部品修理、大型金属加工、AM+CNCハイブリッド加工 | ±0.5 mm |
これらの積層造形技術は、使いやすいデスクトップ型積層造形・切削加工システムや大型産業機械によって支えられており、様々な産業で積層造形が利用しやすくなっています。 3Dプリントサービス 工業グレードのFDM、SLA、SLS方式の3Dプリントに対応し、3~5日で部品をお届けします。
積層造形に使用できる材料は何ですか?
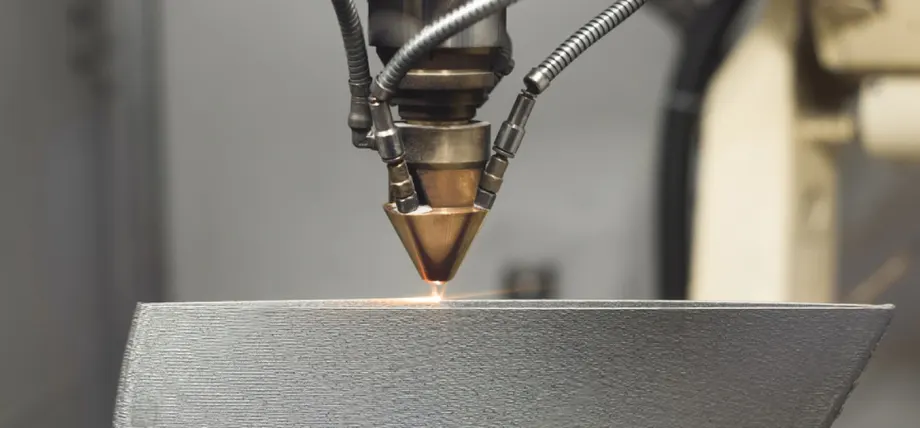
金属3D印刷
積層造形は幅広い材料に対応しており、設計と適用において柔軟性を実現します。一般的な材料には以下のようなものがあります。
プラスチックプラスチックは、コスト効率、シームレスな印刷プロセス、品質の点で、積層造形に最も一般的に使用される材料です。
金属金属は強靭で耐久性に優れています。そのため、幅広い用途で活用されています。例えば、 チタンおよび合金 多くの場合、CNC マシンを使用して機械加工されます。
DMLS付加プロセスは、重工業で使用される高強度精密部品の製造に使用されます。
コンポジット炭素繊維やガラス繊維強化材料などの強化ポリマーは軽量で高性能であり、自動車産業に最適です。
樹脂SLA は、細部まで精細に仕上がり、表面が滑らかになる樹脂硬化プロセスで、ジュエリーに最適です。
セラミックスおよび生体適合性材料これらの材料は、インプラントなどの非常にニッチな用途があり、バリエーションも豊富であるため、3D プリントなどの積層造形は生体適合性に最適です。
減算型製造と付加型製造:主な違い
付加製造と減算製造は、そのアプローチが根本的に異なる。 材料 操作が行われ、アプリケーションと結果に影響を及ぼします。
| 側面 | サブトラクティブ・マニュファクチャリング | 積層造形 |
|---|---|---|
| プロセス | 切削工具を使用して固体ワークピースから材料を除去します | 材料を追加して層ごとに部品を構築します |
| 機器 | フライス盤、旋盤、ボール盤、旋削センターなどのCNC工作機械を使用する。 | CADソフトウェアで制御される3Dプリンター(FDM、SLA、SLSなど)を使用する。 |
| 設備費 | 作業場向けの小型CNCマシンは2,000ドル前後から入手可能です。高度な作業場用ツールは、軸数、機能、部品サイズ、必要な工具によって10,000ドルから50,000ドルまで幅があります。産業用システムは50,000ドルから500,000ドル以上かかります。 | 業務用デスクトップ3Dプリンターは、プラスチック用で3,500ドルから。産業用SLA/SLSシステムは15,000ドルから100,000ドル。大型産業用金属プリンターは400,000ドル以上から。 |
| 材料効率 | 切削屑や端材が除去される際に材料廃棄物が発生する | 部品に必要な材料のみを使用することで、無駄を最小限に抑えます。 |
| 材料 | 金属(アルミニウム、鋼鉄、チタン、真鍮)、硬質熱可塑性樹脂、熱硬化性樹脂、木材、発泡体、複合材料 | 熱可塑性樹脂(PLA、ABS、ナイロン)、光硬化性樹脂、金属粉末、セラミックス、複合材料 |
| 幾何学的複雑さ | 切削工具で加工可能な形状に限定される。内部チャネルや格子構造の作成が困難。 | 複雑な形状、有機的な形状、内部チャネル、格子構造、および単体部品としてのアセンブリに優れています。 |
| 精度と仕上げ | 高精度(±0.001インチ)、厳しい公差、優れた表面仕上げを機械加工から直接実現します。 | 標準的な精度は±0.1~0.5mm。表面仕上げを細かくするには、後処理(研磨、蒸気平滑化、機械加工)が必要となる場合があります。 |
| 生産量 | 金型がセットアップされれば、中量から大量生産までコスト効率が良く、迅速に対応できる。 | 少量生産、特注部品、オンデマンド製造、試作品製作に最適です。 |
| リードタイム | 工具や治具のセットアップ時間は長くなるが、量産時の部品あたりの生産速度は向上する。 | セットアップ時間は最小限。印刷時間は部品のサイズと複雑さによって異なる。迅速なプロトタイピングに最適。 |
| パーツサイズ | 産業機械で非常に大きな部品(数メートル)を製造可能。サイズは機械のベッドによって制限される。 | プリンターの造形サイズによって制限される。デスクトップ型では通常200~400mm、産業用システムでは最大1000mm以上。 |
| 強度と特性 | 部品は材料密度と強度が十分であり、層間接着の問題はなく、優れた機械的特性を備えています。 | 強度は層間の接着力に依存し、異方性特性(層間が弱い)を持つ場合がある。先進材料を用いることで強度は向上する。 |
| トレーニングの要件 | 小型CNCマシンは、ソフトウェア、ジョブ設定、メンテナンス、操作、仕上げに関して中程度のトレーニングが必要です。産業用切削加工システムには、専任スタッフと広範なトレーニングが必要です。 | デスクトップ型3Dプリンターは、造形設定、メンテナンス、仕上げに関する簡単なトレーニングを受ければ、ほぼプラグアンドプレイで使用できます。一方、産業用積層造形システムには、専任スタッフと広範なトレーニングが必要です。 |
| 施設の要件 | 小型CNCマシンは作業場に適していますが、産業用システムには適切な換気と電源を備えたより広い専用スペースが必要です。 | デスクトップ型3Dプリンターは、中程度のスペースでのオフィスやベンチトップでの使用に適しています。産業用3Dプリンターは、温度安定性を確保するために、専用のスペースまたは空調制御を備えた部屋が必要となる場合が多いです。 |
| 補助装置 | さまざまな工具が必要。高度なシステムは、工具交換、切りくず除去と処理、クーラント管理などのプロセスを自動化する。 | 工程に応じて、洗浄、後硬化、仕上げ、およびサポート除去のためのツールとシステム |
| 表面仕上げ | 加工後の表面仕上げが非常に優れており、Ra 0.4~3.2 µm (16~125 µin) を実現できます。 | 目に見える層間線あり。通常、Ra 6~25 µm。滑らかな仕上がりには後処理が必要。 |
| 設計の柔軟性 | 工具のアクセス性、抜き勾配、加工方向を考慮する必要がある。 | 高い設計自由度、最小限の幾何学的制約、有機的な形状に最適 |
| 材料廃棄物 | 通常、材料除去率は40~90%。切削屑はリサイクル可能な場合が多い。 | 廃棄物(支持体)は5~10%。粉末は一部の工程で再利用可能。 |
| ベストアプリケーション | 高精度部品、量産、金属部品、厳しい公差、優れた表面仕上げ | 複雑なプロトタイプ、カスタム部品、少量生産、迅速な反復、幾何学的複雑性 |
プロセスと方法論
減算的製造には、フライス加工、旋削、穴あけなどの材料除去プロセスが含まれ、これらは CNC加工.
切削加工は、非常に精密で精緻なプロセスです。コンピュータ数値制御(CNC)を用いて制御され、金属、プラスチック、複合材などのワークピースを加工できます。
積層造形は、切削造形とは逆のプロセスです。積層造形は、3Dプリンターを用いて材料を層ごとにゆっくりと印刷することで行われます。
機器とセットアップ
減算プロセスでは、5軸CNCフライス盤と工作機械を使用して余分な材料を正確に加工し、ワークピースを形成します。 サイクルタイム CNC ではセットアップの全体的な効率が向上します。
付加製造では、3D プリンターと CAD モデルを組み合わせてワークピースを作成します。
3D プリンターは、デスクトップ マシンから、高効率で大規模な部品を製造できる大型の産業用機器まで多岐にわたります。
材料と廃棄物
減算型製造では材料が削り取られ、廃棄物が発生するため、貴金属部品のコストが上昇する可能性があります。一方、積層型製造ではチップを通して材料を印刷するため、より効率的です。
3Dプリントでは、適切な構造を維持し、プリントを安全に保つためにコンポーネントのサポートが必要です。
設計の柔軟性
積層造形は汎用性が高く、複雑な形状も容易に作成できます。CADデータにも対応しているため、中空部品など、切削法では不可能な複雑な設計も容易に作成できます。
減算型製造は、特殊なツールとツールおよび材料の加工機能に限定されます。
今すぐプロリアンをお試しください!
減算型製造の利点は何ですか?
減算型製造業は 他の機械加工プロセスと比較して、いくつかの利点があります。そのいくつかを以下に示します。
- 高精度と許容誤差:減算型CNCプロセスは、5軸加工を使用して一貫した仕上げで厳しい許容誤差を実現できます。
- 材料 汎用性: 減算型製造では、金属、プラスチック、複合材料など、さまざまな材料を処理でき、さまざまな用途に対応できます。
- 確立されたインフラストラクチャ: 数十年にわたる技術開発と熟練した労働力に支えられ、ほとんどの機械工場では減算型製造ツールが利用可能です。
- 耐久性: 減算プロセスで製造された部品はモノリシックであることが多く、一部の 3D プリント部品に比べて優れた強度を備えています。
付加製造の利点は何ですか?
積層造形 独自のメリットを提供し、 減算的 メソッド:
- 複雑な形状: 付加的なプロセスにより、特殊なツールを必要とせずに、内部構造や格子パターンなどの複雑なデザインを作成できます。
- ラピッドプロトタイピング3D プリントのプロセスは高速かつ効率的で、迅速な改良と開発が可能になり、大量生産前に欠陥を特定できます。
- 材料 効率性:積層造形は過剰な廃棄物を出さず、ワークピースの製造に必要な材料のみを使用します。切削造形のような廃棄物は発生しません。
- カスタマイズ: 付加製造は高度にカスタマイズ可能なので、少量生産やパーソナライズされた製品の製造が容易になります。
積層造形と切削造形の価格
その 製造コスト of 加法混色と減法混色 ラボレーション 材料や機械の種類によって異なる場合があります。以下の表は主要なコスト要因を比較したものです。
| コストファクター | サブトラクティブ・マニュファクチャリング | 積層造形 |
| 設備費 | CNC マシン、ミル、旋盤の初期コストが高い。 | デスクトップ 3D プリンター (安価) から高価な産業用マシンまで、メンテナンスの手間が少なくなります。 |
| 材料費 | 材料除去による廃棄物のため高くなります。 | 材料の無駄が少なくなります。金属粉末は高価になる場合があります。 |
| 人件費 | 熟練したCNC加工士が必要 | デスクトップシステムの人件費を削減 |
| 生産量 | 大量加工プロセスにコスト効率に優れています。 | 少量生産やカスタム部品の場合、より経済的 |
| ツールとセットアップ | 専用の治具や工具が必要となり、コストが増加する | 最小限のツールコスト |
| 後処理 | 最小限の後処理 | 大幅な後処理が必要になる場合があります |
切削加工は、CNC工作機械と切削工具が必要となるため、コストが高くなります。加えて、廃棄物が発生し、特殊な工具が必要となるため、金属加工においてはコストが飛躍的に増加します。しかし、大量生産においては費用対効果に優れています。
付加製造の場合、材料の無駄は発生しませんが、特殊なポリマーや金属粉末を使用するため、材料コストが高くなります。
手頃な価格で、複雑な形状の部品の小規模バッチ生産に最適です。製造を開始する準備はできましたか? 即時見積もり プロジェクトのニーズに合わせて
積層造形と切削造形の選択
どちらのプロセスでも、さまざまな業界のさまざまなアプリケーションで使用される非常に詳細なワークピースが生成されます。
積層造形と切削造形の選択は、プロジェクトと材料特性によって異なります。
場合によっては、付加製造と減算製造の両方を組み合わせてハイブリッド プロセスを作成すると最適な結果が得られますが、このプロセスでは徹底したプロジェクト評価と材料挙動評価結果が必要になります。
デザインと幾何学的複雑さ
内部格子や中空部品といった複雑な形状は、積層造形法を用いることで容易に製造できます。これらの形状は、減算造形法では製造不可能です。
減算型製造では、単純な形状を高精度に生成できますが、ツールがワークピースの内部を読み取ることができないため、アクセシビリティの問題により内部形状を作成することはできません。
資材要件
減算型製造は汎用性が高く、金属、プラスチック、複合材など、さまざまな材料をフライス加工や CNC 加工などのさまざまなプロセスで高精度かつ効率的に処理できます。
付加製造はプラスチックやポリマー複合材料で機能しますが、機械加工された部品と比較すると、一部の 3D プリント部品の強度が低くなる可能性があります。
精度と表面仕上げ
減算型 CNC プロセスでは、厳しい公差と表面仕上げを備えた製品を生産できるため、航空宇宙産業や医療産業に最適です。
積層造形は滑らかな仕上がりを実現しますが、表面を磨き、厳しい公差を実現するために研削とフライス加工が必要になります。こうした追加加工により、ワークピースのコストが増加する可能性があります。
生産量と拡張性
どちらのプロセスも、異なる生産規模に適しています。減算型 大量生産では製造コストが安くなり、効率化のために迅速な機械加工プロセスが活用されます。
積層造形は、カスタマイズや複雑な形状を必要とする小規模バッチに適しています。このプロセスでは高価なツールは必要ありませんが、ユニットあたりのコストが高くなるため、少量生産にのみ推奨されます。
リードタイムとプロトタイピング
付加製造により、プロトタイピングのリードタイムが大幅に短縮され、カスタム治具を必要とせずに迅速な反復と設計検証が可能になります。
減算型製造ではプロトタイプを製造できますが、ツールとプログラミングの要件によりセットアップ時間が長くなることがよくあります。
コストの検討
各製造方法の費用対効果はプロジェクトの規模によって異なります。標準部品の大量生産には減算型製造の方が経済的ですが、金型コストを最小限に抑えられる小ロット生産や複雑な設計には、積層型製造が有利です。
環境影響
両方のプロセスの環境への影響について議論すると、付加製造の方が効率が高く、材料の無駄が少なくなり、環境への影響も小さくなりますが、製造される部品あたりのエネルギー消費量は多くなります。
削り取り型製造は、固体ブロックから材料を削り取って部品を形成する手法です。特に金属を扱う場合、大量の廃棄物が発生します。
製造業者は、これらすべての要素を考慮して、付加製造、減算製造、またはハイブリッド製造のどれがプロジェクトにとって最適な選択であるかを評価する必要があります。
一般的に、少量の複雑な生産コストには積層製造の方が適しており、精密金属部品の大量生産には切削製造が理想的です。
ハイブリッド製造:付加的プロセスと減算的プロセスの組み合わせ
付加的技術と減算的技術を組み合わせて単一のシームレスなプロセスを形成する技術は、ハイブリッド技術として知られています。
ハイブリッド プロセスでは、3D プリンターを使用して複雑なデザインと内部構造を持つ部品を印刷し、その後 CNC 加工によって精密な許容差と表面仕上げを実現します。
このプロセスは、付加加工および減算加工とも呼ばれ、付加製造ツールと減算製造ツールを組み合わせた最新の製造システムを使用して実行されます。
ハイブリッド製造とは何ですか?
ハイブリッド製造は、積層造形と切削CNC加工の両方を組み込むという原理に基づいています。3Dプリントされた部品は、CNCフライス加工で仕上げられるため、厳しい公差と高品質な仕上がりを実現できます。
これらのプロセスを組み合わせることで、材料の無駄が減り、複雑なデザインの部品を製造できるようになります。
デスクトップ マシンから大型の産業機器に至るまで、すぐに入手できる製品により、ハイブリッド製造が容易になりました。
金属とプラスチックの両方にハイブリッド製造技術は適用できるのか?
はい、ハイブリッド製造は金属とプラスチックの両方に対応しており、3DプリンティングとCNC加工を組み合わせることで、幅広い材料を加工できます。
ハイブリッド製造に使用される金属:
ハイブリッド製造プロセスでは、アルミニウム合金、ステンレス鋼(304、316L)、チタン(Ti-6Al-4V)、工具鋼、インコネル、コバルトクロムなどの一般的な金属を加工します。ワークフローは通常、粉末床溶融法または指向性エネルギー堆積法による金属3Dプリントの後、CNC加工を行い、±0.001インチの公差とRa 0.8~3.2µmの表面粗さを実現します。
ハイブリッド製造に使用されるプラスチック:
プラスチックに関しては、ハイブリッドシステムはABS、ナイロン(PA12)、PEEK、Ultem、ポリカーボネート、炭素繊維複合材などのエンジニアリング熱可塑性樹脂を加工します。部品はまずFDMまたはSLS方式で3Dプリントされ、その後CNC加工によって寸法精度、ねじ山、滑らかな接合面が実現されます。
材料タイプ別の主な利点:
金属の場合、ハイブリッド製造は、従来の固体ビレットからの機械加工と比較して材料の無駄を60~80%削減しながら、コンフォーマル冷却チャネルなどの複雑な内部構造を実現します。プラスチックの場合、このプロセスは、有機的な3Dプリント形状と精密機械加工された取り付け部、そして高精度なインターフェースを組み合わせます。
用途:
金属ハイブリッド製造は、航空宇宙用タービン部品、医療用インプラント、コンフォーマル冷却機能を備えた工具、自動車用高性能部品などに用いられています。プラスチックハイブリッド製造は、機能プロトタイプ、カスタム最終用途部品、治具、少量生産部品などに利用されています。
金属とプラスチックの両方において、ハイブリッド製造技術は、積層造形の幾何学的自由度と、切削加工の精度および表面品質を組み合わせることができるため、その恩恵を受ける。
積層造形と切削造形の応用
加法と減法 製造 それぞれ独自の機能を活用し、多様な業界にサービスを提供しています。
- 航空宇宙減算型製造は精密金属部品に使用され、付加型製造は燃料ノズルのような軽量で複雑な部品を製造します。
- 自動車CNC マシンは耐久性のあるエンジン部品を作成し、3D プリンターはカスタム部品のプロトタイプを作成し、軽量構造を生成します。
- 医療付加製造によりカスタムインプラントや補綴物の作成が可能になり、減算プロセスにより手術器具の精度が保証されます。
- 消費者製品: デスクトップの付加製造および減算製造ツールは、消費財の迅速なプロトタイピングと小ロット生産をサポートします。
結論
付加製造と減算製造は、最も広く使用されている現代の製造プロセスであり、さまざまな業界のさまざまなアプリケーションに利点をもたらします。
減算型製造は、高精度と材料の多様性をすでに確立された産業と組み合わせることで、金属部品や複合部品の大量生産に最適です。
積層造形は、無駄を最小限に抑えながら複雑な形状やカスタムパーツを作成するのに最適です。ハイブリッド造形は、積層造形と切削造形を組み合わせ、3Dモデルデータからパーツを製造する最適なアプローチです。
付加製造と減算製造のどちらかを選択するか、またはそれらをハイブリッド プロセスに統合するプロセスは、材料特性、設計、生産量の評価を必要とする複雑なプロセスです。
Boda-Techの高精度3Dプリントサービス
Boda-Techでは、切削加工、積層造形、 3Dプリントサービス 試作品から量産部品まで、あらゆるニーズに対応します。数十年にわたるエンジニアリング経験に基づき、製品開発のあらゆる段階で、お客様が実用的な製造ソリューションを見つけられるようサポートいたします。
今すぐ無料見積もりをご依頼ください。当社のエンジニアリングチームによる製造サポートをご提供いたします。