
アルミニウム溶接は、2つのアルミニウム部品を接合する効率的な技術です。アルミニウムは比較的柔らかい金属であるため、溶接には大きな課題が伴います。しかし、精密な制御と溶接条件によって、製造業者はこれらの課題を克服し、最適な溶接を実現できます。航空宇宙部品の製造では、軽量性、耐食性、優れた耐久性といった利点から、一般的にアルミニウムが選択されます。そのため、他の金属と比較して、アルミニウムは多くの製造分野で活用されています。
アルミニウムの溶接には、均一な熱、溶接材料、熟練した作業が必要です。鋼鉄の溶接に比べて、より細心の注意が必要です。アルミニウムの溶接は、その高い熱伝導性と固有の酸化層形成のために課題を伴います。
この記事には、アルミニウム溶接に関する重要な詳細、難しさ、溶接技術、効率的な溶接のための役立つヒントが記載されています。
もっと詳しく知る: 板金溶接技術
アルミニウムの溶接方法 アルミニウム溶接の基礎
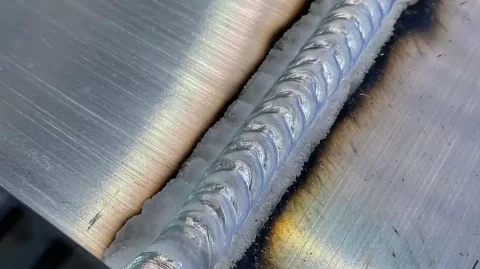
アルミニウム溶接
アルミニウムは、独自の強みの組み合わせを提供しますが、課題もあります。アルミニウムの軽量特性により、不要な重量を追加することなく構造強度を維持できます。そのため、アルミニウムは錆に対して強力な保護力を発揮するため、屋外での使用に適しています。さらに、アルミニウムの優れた熱伝導性により、迅速な熱変化が可能です。アルミニウムの延性は、プロセス中に破損しないため、細いワイヤーに引き伸ばすのに適しています。
- アルミニウムの酸化の課題を乗り越える
アルミニウム 金属溶接 プロセスすると、反応を加速し、表面を錆から守る保護酸化層が形成されます。アルミニウムの融点は、約 660°C (1,220°F) です。酸化層自体は、それよりはるかに高い約 2,000°C (3,632°F) の温度で溶けます。アルミニウムの溶接を最適にするには、酸化層を除去する必要があります。そうしないと、酸化層が材料に浸透してしまいます。一般に、酸化層の除去には XNUMX つの異なるアプローチが使用されます。これには、ワイヤー ブラッシングと化学溶液処理が含まれます。
- アルミニウム溶接技術
TIG (タングステン不活性ガス) は、薄いアルミニウム プロファイルの溶接に最もよく使用されます。非消耗性のタングステン電極を使用して、正確な溶接結果を実現します。 通常、交流(AC)は酸化物の除去と浸透のバランスをとるのに役立ちます。一方、厚いアルミニウムセクションでは、MIG(金属不活性ガス)溶接がよく使用されます。これにより、ワイヤの供給が妨げられることなく、迅速な溶接パフォーマンスが得られます。
- シールドガスの役割
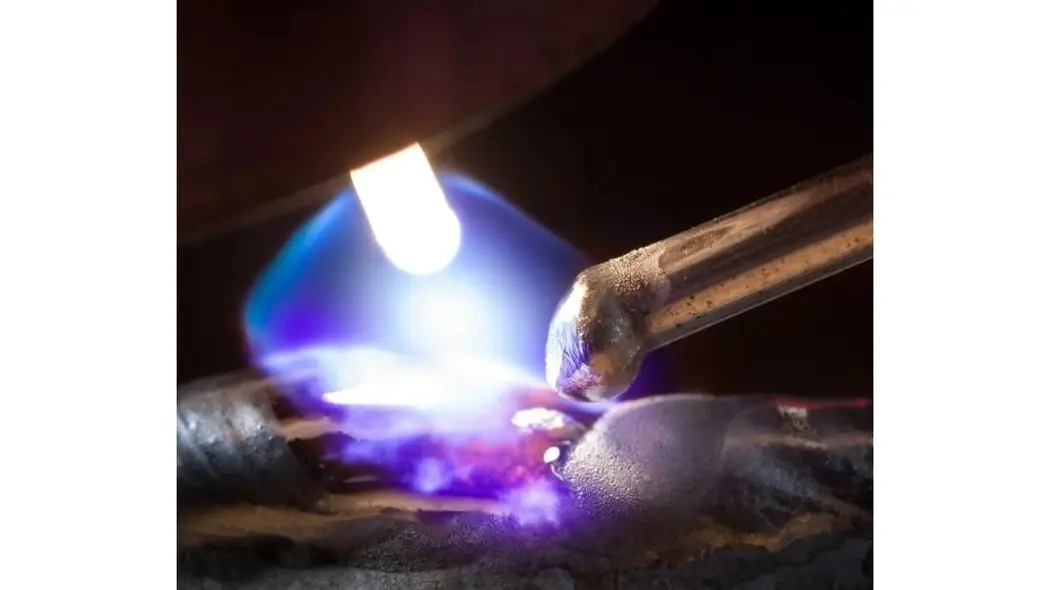
シールドガス
遮蔽ガスは保護バリアの役割を果たし、溶接部を屋外の汚染物質から保護する。 TIG溶接 通常、溶接作業中にきれいな溶接部を維持するためにアルゴンガスが使用されます。一方、MIG溶接ではヘリウムとアルゴン・ヘリウムの混合ガスが使用されます。これらのガスはより深い溶け込みを可能にし、より速い溶接を促進します。 溶接工程 最終的な溶接品質を向上させるためです。
- アルミニウム溶接の品質評価
アルミニウムの溶接中に黒いすすが出てはいけません。これは、溶接中に適切に酸化物が除去されたことを示します。溶接領域は均質な特性を示す必要があります。隆起、隙間、不均一な領域のない一貫した形状を維持する必要があります。高品質の溶接を行うには、安定した手の動き、一定の速度制御、正しいアーク長という 3 つの主な要素が重要です。
溶接用のアルミニウムの準備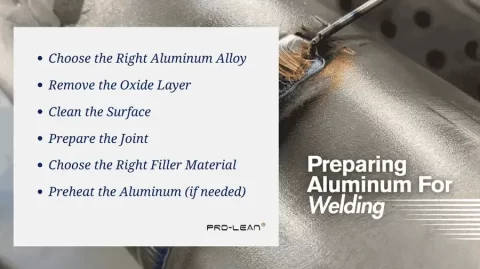
アルミニウムの溶接準備
アルミニウムの加工プロセスを最適化するには、適切に準備された材料を選ぶ必要があります。溶接前のアルミニウムの準備作業は、溶接品質を決定する重要な要素です。次の手順では、溶接を始める前にアルミニウムを適切に準備する方法を示します。
- アルミニウム合金を理解する
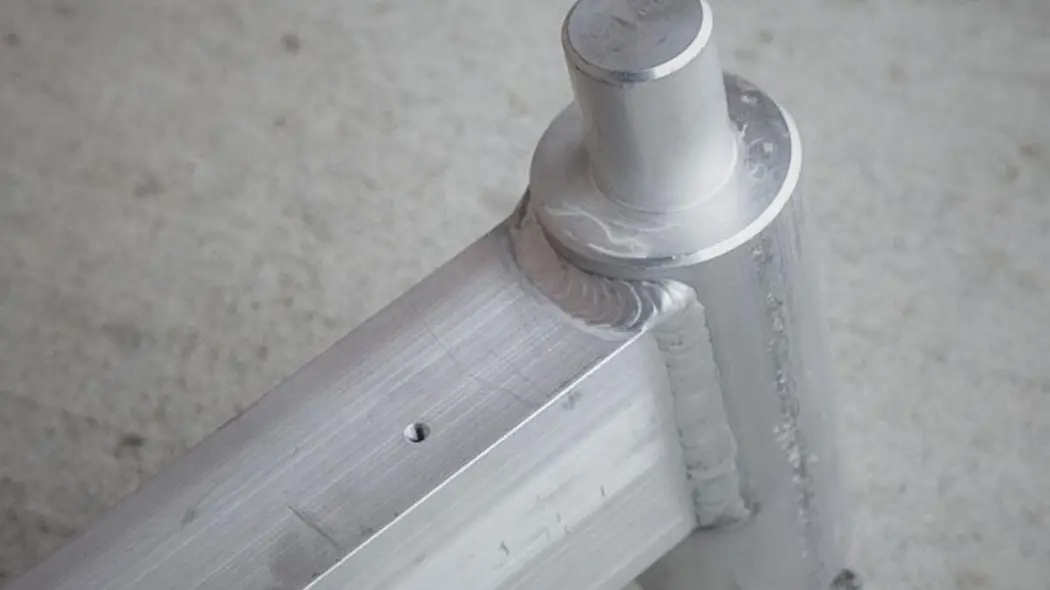
アルミニウム合金溶接
溶接における最初の重要なステップは、適切なアルミニウム合金を選択することです。アルミニウムは通常、純粋ではなく合金であり、特性を向上させるために他の金属と混合する必要があります。アルミニウム合金の溶接挙動は、その組成によって異なります。一部の合金は熱処理できますが、他の合金はできません。最良の結果を得るには、作業する合金を理解し、適切な充填材と溶接技術を選択することが不可欠です。
- 酸化層への対処
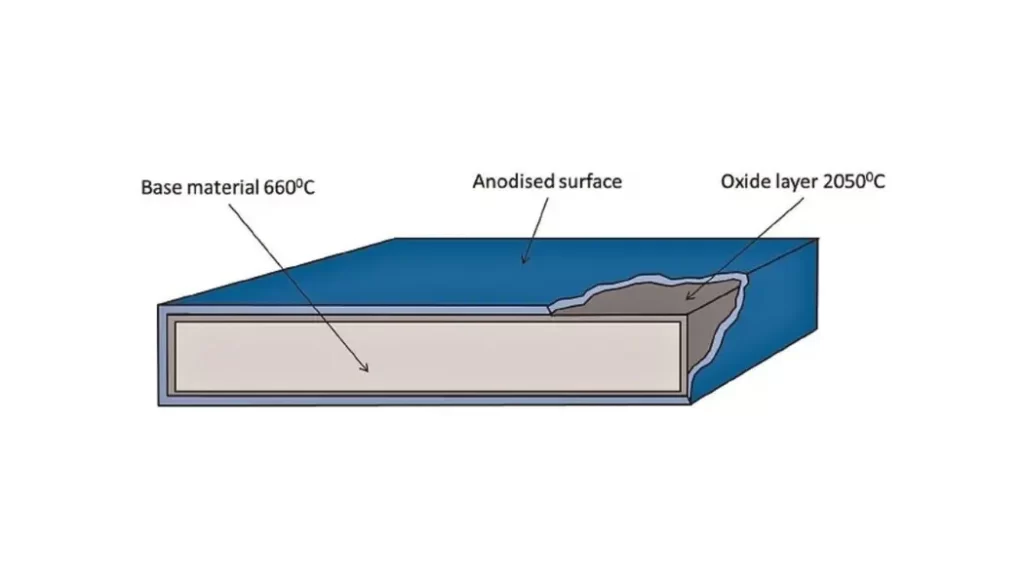
アルミニウム溶接における酸化層
アルミニウムは空気に触れると自動的に小さな酸化膜を形成します。この酸化膜は溶接金属が適切に接合するのを妨げる障壁を作ります。そのため、溶接部は脆弱になります。溶接プロセスを開始する前に、酸化膜を除去することが不可欠です。アルミニウム表面の酸化物を除去するには、ステンレススチールのブラシが最適です。ブラシはアルミニウム部分にのみ触れるため、汚染を回避できます。また、化学溶剤を使用すると、酸化膜やその他の残留不純物を除去して完全に洗浄できます。
- 表面を清潔に保つ
アルミニウムは、溶接中に溶接性能を低下させる汚れ、油、グリースなどの汚染物質を自然に吸収します。表面に残った異物は通常、最終溶接部に穴や脆弱な部分を作ります。したがって、溶接作業を開始する前にアルミニウムを完全に洗浄する必要があります。さらに、洗浄中に汚れや油を取り除くために、脱脂溶剤と洗浄液を使用する必要があります。アルミニウムを汚染物質のない完璧な表面を得るには、乾いた糸くずの出ない布で拭き取ってください。
- 適切なジョイントの準備と設計
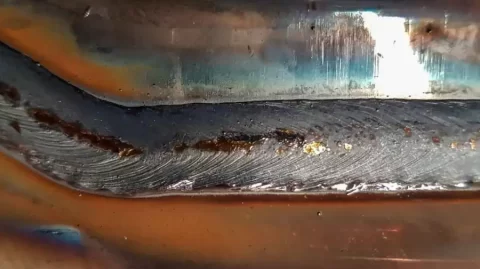
アルミニウム溶接部の錆
ジョイントの構成によって溶接品質が決まります。アルミニウム合金の種類と厚さに応じて、異なるジョイント設計を選択する必要があります。厚いアルミニウムの端は、溶け込みを改善するために溶接前に面取りする必要があります。ジョイントと適切な準備により、フィラー材料がベースアルミニウムと完全に融合します。最終的には、信頼性が向上した強力な溶接ジョイントが実現します。
- 適切な充填材の選択
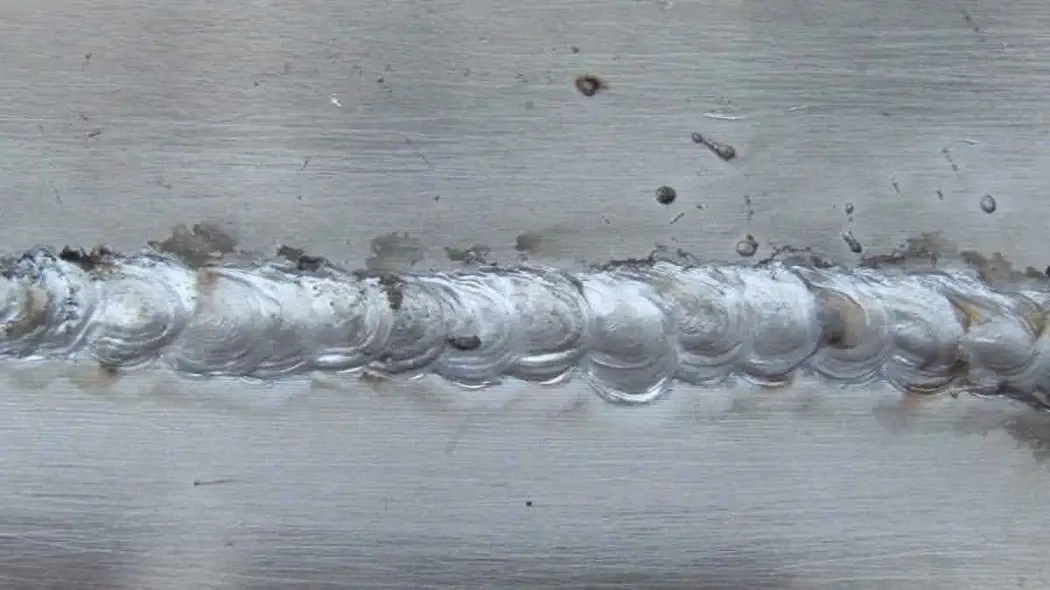
アルミニウム溶接用フィラー材
適切な充填材を選択することも、最終的な溶接品質に重要な役割を果たします。 充填材は通常、使用されるアルミニウム合金と結果として得られる製品の目的の特性に基づいて選択されます。 フィラー材料がベースアルミニウムと適合すると、強力な結合が確立され、割れに対する耐性が高まります。また、適合性チャートを参照してフィラー材料を選択します。このチャートは、強力で信頼性の高い溶接用の材料を選択するのに役立ちます。
- 予熱
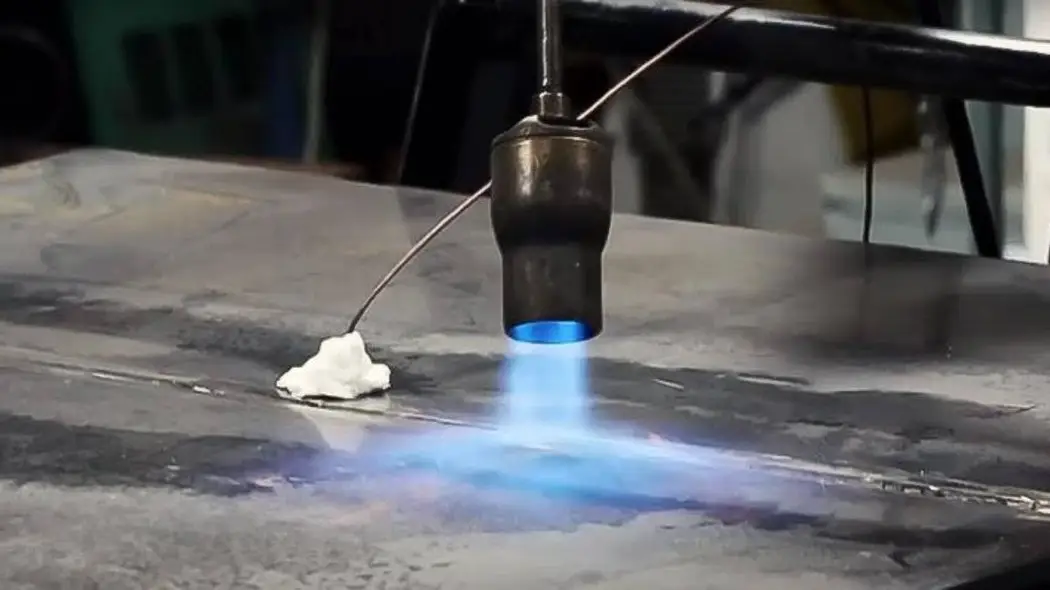
予熱は、広範囲のアルミニウム部分や特定の合金タイプにおける亀裂や多孔質領域の形成を最小限に抑えるのに役立ちます。ただし、過度の予熱は悪影響につながる可能性があります。さらに、アルミニウムを予熱すると、溶接の問題を引き起こす可能性のある急激な温度変化を防ぐのに役立ちます。
ただし、アルミニウムは高温によって基本的な特性が劣化する可能性があるため、過度に加熱してはいけません。溶接工は、完璧な溶接結果を得るために、予熱のタイミングと適切な方法論の両方を理解する必要があります。
アルミニウムの溶接方法
アルミニウム溶接基準を維持するには、信頼できる専門家を見つけることが不可欠です。 近くのアルミニウム溶接アルミニウムは、その固有の特性から、溶接工は特別な溶接技術を使用する必要があります。アルミニウムは軽量でありながら優れた強度を備えていますが、適切な溶接には適切な技術と専門知識が必要です。このセクションでは、アルミニウムの溶接手順を分析してみましょう。
アルミTIG溶接
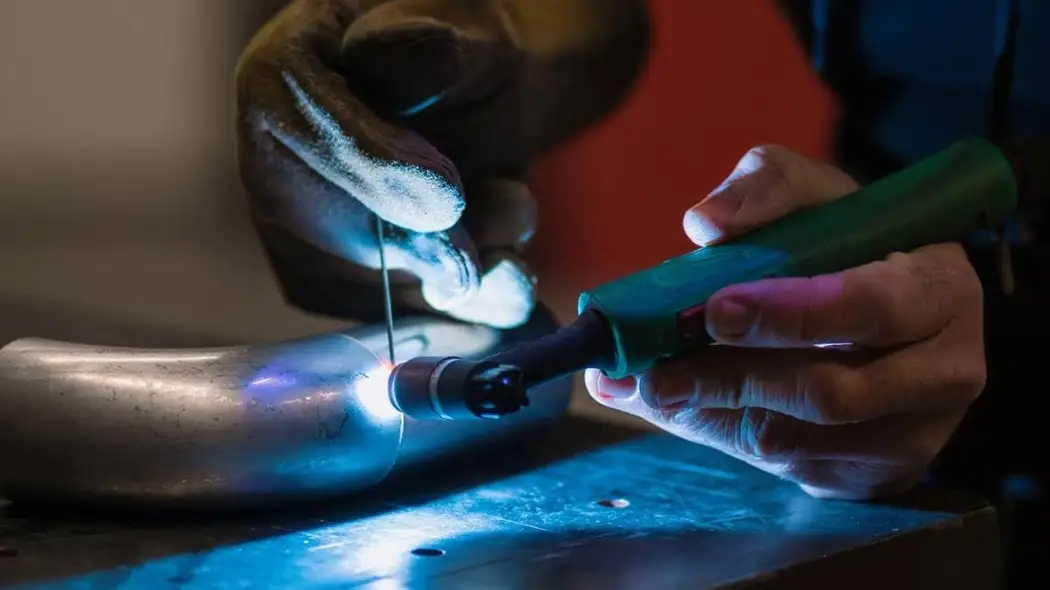
アルミTIG溶接
プロの溶接工は ティグ溶接 手順。アルミニウム加工の標準方法としてガスタングステンアーク溶接を採用しています。薄いアルミニウム部品や厚いアルミニウム部品を加工する際に、優れた制御機能を発揮します。
- トーチと電極: 溶接アークは、トーチと電極機構を介して非消耗性タングステン電極から始まります。特に薄いアルミニウムの溶接では、尖った電極が制御を提供します。
- シールドガス: アルミニウム TIG 溶接では、シールド ガスとして純粋なアルゴンを使用します。このガスはアークを安定させ、溶接プロセスの汚染を最小限に抑えます。
- 交流溶接: TIG アルミニウム溶接に交流 (AC) を適用すると、酸化層が破壊され、フィラー材料とベースアルミニウムの融合が改善されます。
- フィラーロッドの選択: 適切なフィラーロッドは、溶接強度と耐久性を決定するため重要です。通常、合金 4043 と 5356 は、優れた流動特性と顕著な強度を備えているため、広く採用されています。
- フットペダルコントロール: フットペダルを使用すると、溶接機は出力を調整できます。これにより、溶接に適切な熱が加えられるようになります。
アルミミグ溶接
アルミミグ溶接
金属不活性ガス (MIG) 溶接プロセスは、ガス金属アーク溶接 (GMAW) とも呼ばれます。これは、アルミニウム溶接のもう 1 つの効果的な技術です。MIG 溶接は、大規模な製造作業に最適であるため、産業現場では TIG 溶接よりも迅速な生産を実現します。
- 最適なパラメータ制御: MIG 溶接では、溶接工はワイヤ送り速度、電圧、電流、移動速度、ガス流量、電極の延長、極性、突き出し長さなどのパラメータを調整します。
- ワイヤーの選択: アルミニウム MIG 溶接に使用される主なワイヤには、4043、5356、4943 があります。選択されたワイヤは、高い強度、耐割れ性を備え、高い整合性の溶接を実現するために理想的な流動性特性を示す必要があります。
- シールドガス: アルゴンとヘリウムの融合は、MIG 溶接作業中のシールド ガスとして機能します。これらのガスを同時に使用することで、安定したアークと深い溶け込みが得られます。
- 電極極性: MIG 溶接作業中、正極相では直流電極正極 (DCEP) と呼ばれる直流を使用する必要があります。セットアップ設計により、ワイヤの溶着速度が速くなり、最大の浸透が可能になります。
ガンとライナー: MIG ガンはテフロン ライナーを使用します。これにより、ワイヤが摩耗から保護されます。スプール ガンとプッシュ プル システムにより、ワイヤ供給の問題が最小限に抑えられ、連続溶接操作が可能になります。
アルミスプールガン溶接
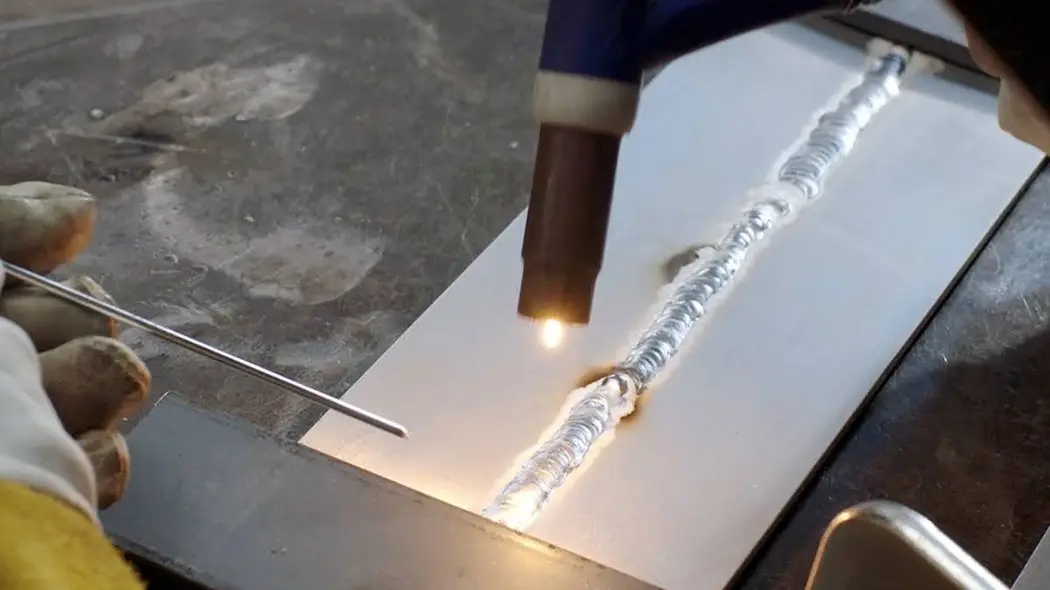
アルミスプールガン溶接
ワイヤー供給の問題は溶接をすぐに台無しにする可能性があります。効果的なスプールガン ガス溶接 このメカニズムは、アルミニウム ワイヤを溶接ガンの近くに保つことでこれらの問題を解決できます。これにより、ワイヤの絡まり、鳥の巣、供給の不一致を回避できます。スプーン ガンのセットアップのデモンストレーションを以下に示します。
送り機構
スプール ガンは、ガン自体からワイヤーを直接供給します。そのため、標準的な MIG セットアップで使用される長いケーブルは不要です。パスが短いほど、詰まりの可能性が低くなり、溶接の制御性が向上します。
短い送り距離
スプール ガン溶接セットアップでは、ワイヤは固定されたままで、長いケーブルを通りません。これにより、ワイヤのねじれ、もつれ、引きずりを防ぐことができます。経験則によると、供給パスが短いほど、中断が最小限に抑えられ、溶接品質が一定になります。
シールドガス
標準的な MIG 溶接では、シールド ガスを必要とするスプール ガンを使用します。一般的に、溶接をクリーンかつ強力に保つために、アルゴンとヘリウムの混合ガスが使用されます。さらに、この混合ガスは汚染物質をブロックし、溶接の融合を改善します。
携帯性
スプールガンはコンパクトで扱いやすいです。コンパクトな設計により、狭いスペースでの溶接がより簡単になります。そのため、溶接工は細かい溶接作業に簡単にアクセスできます。
互換性
すべての MIG 溶接機がスプール ガン機構をサポートしているわけではないことに注意してください。したがって、選択する前に互換性を確認することをお勧めします。
アルミニウムの溶接における課題は何ですか?
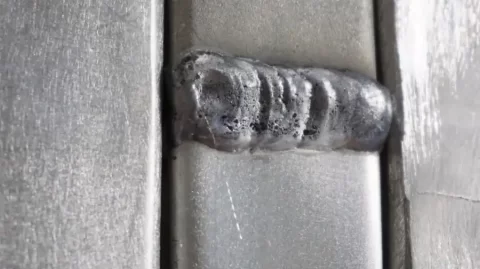
アルミニウム溶接における高温割れ
アルミニウムは、軽量、耐腐食性、高い強度対重量比などの特性があるため、溶接用途で広く使用されています。その大きな利点にもかかわらず、課題もあります。包括的な表を使用して、課題について説明しましょう。
表: アルミニウム溶接における詳細な課題
| 課題 | 詳細説明 | 意味と結果 | 考えられる解決策/考慮事項 |
|---|---|---|---|
| 熱伝導率と熱感度 | アルミニウムは熱伝導率が高く、鋼鉄のXNUMX倍であり、融点は酸化層よりも低いです。 | 急速な熱放散により、溶接部の反り、歪み、残留応力が生じる可能性があります。 通常、特に内側のシートに影響を与え、接合部の強度に影響します。 | 適切に融着するには、より高いアンペア数レベルを使用してください。 溶接中に微妙なバランスを維持します。 |
| 酸化アルミニウムの生成 | アルミニウムは、その表面に自然に薄い保護酸化物層を形成し、その融点は純アルミニウムの XNUMX 倍です。 | この酸化層は溶接中の溶融を阻害する可能性があります。 その結果、溶接が弱くなる可能性があります。 | 酸化物を破壊するには交流TIG溶接を使用します。 入念な洗浄と他の溶接方法の準備を確実に行ってください。 |
| 多孔性の影響を受けやすい | 溶融アルミニウム中の炭化水素の存在と水素の溶解度が高いと、多孔性が生じます。 | アルミニウムが凝固すると、水素が放出されて溶接ビード内に小さな気泡が発生し、機械的特性が損なわれます。 | 汚染物質を最小限に抑えます。 適切なシールドガスを使用してください。 きれいな基材を確保します。 |
| ひび割れの懸念 | アルミニウムの溶融範囲は狭いため、高温割れが発生しやすく、特定の合金はより影響を受けやすくなります。 | 亀裂は溶接部とコンポーネントの構造的完全性を損ないます。 | 適切な充填材を選択してください。 ジョイントの設計を最適化します。 予熱を検討してください。 |
| 合金特有の課題 | さまざまなアルミニウム合金には、独自の溶接特性と要件があります。 | 一部の合金、特にシリコンや銅を多く含む合金は溶接が難しい場合があります。 | 合金の特性を理解する。 特定の合金要件に基づいて技術と材料を適応させます。 |
今すぐプロリアンをお試しください!
アルミ溶接のメリットは何ですか?
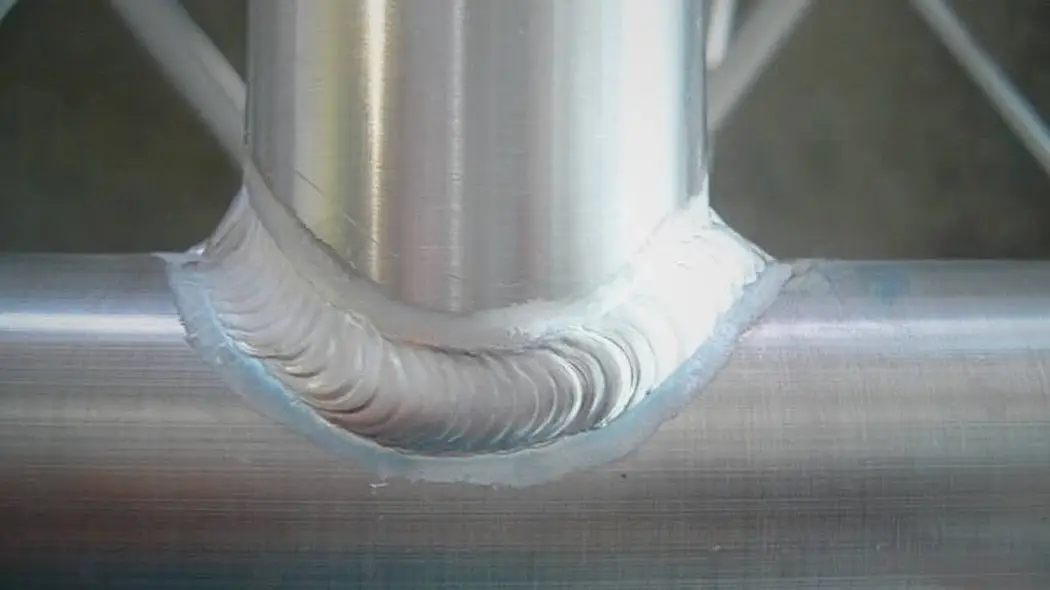
工業用アルミ配管溶接
現代の製造会社は、その優れた強度からアルミニウムを広く利用しています。適切な溶接技術により、優れた品質と意図した性能を備えた製品を提供できます。ビジネス運営におけるアルミニウム溶接の主な利点を分析してみましょう。
軽量でありながら強力
アルミニウムは、強度と重量の比率が優れているため、優れた素材です。そのため、アルミニウムから軽量でありながら耐久性のある部品を作成できます。適切な技術を適用して適切に溶接すると、強度と弾力性が維持されます。さらに、アルミニウムは軽量の部品を提供するため、航空宇宙や自動車などの業界でよく使用されています。重量を減らすと、部品の性能が向上するだけでなく、寿命も最大化されます。
Boda Tech は、精密アルミニウム溶接を専門としています。当社のチームは、お客様の部品が希望どおりに強度と軽量性を保ちながらきれいに溶接されることを保証します。当社と協力することで、当社の専門知識の恩恵を受けることができ、プロジェクトのパフォーマンスが向上し、コストも抑えられます。航空宇宙、自動車、その他の業界のいずれであっても、当社は強度と重量の完璧なバランスを実現するお手伝いをいたします。
耐食性
アルミニウムの耐腐食性
アルミニウムは本来、腐食に強い素材です。表面に酸化層が形成されます。この保護バリアが表面を腐食や錆による損傷から守ります。さらに、アルミニウムは過酷な場所でも優れた耐久性を発揮します。たとえば、海辺での作業や裏庭での使用では、適切な溶接技術を適用すれば、溶接アルミニウムは耐腐食性を発揮します。アルミニウムの保護層により、アルミニウムは強度が増し、メンテナンスの手間が省けます。そのため、アルミニウム部品はメンテナンスをほとんど必要とせず、長持ちします。
柔軟性と成形性
アルミニウムは優れた柔軟性を発揮します。複雑な設計詳細を必要とする高度な要素の製造に優れています。さらに、この素材は簡単に適応できるため、製品を設計する無限の可能性が生まれます。この素材の適応性により、革新的な生産と効率的な製造方法が可能になります。
熱伝導率
アルミニウム素材は、熱伝導率が非常に優れているため、熱伝導性に優れています。そのため、アルミニウムは主に熱交換器とともに冷却システムのコンポーネントとして使用されています。アルミニウム部品は優れた熱伝導性を備えており、機器の温度が上昇するのを本質的に防ぎます。さらに、高い熱安定性が求められる状況でも、安定した動作を維持します。
費用対効果
アルミニウムは他の素材よりも初期費用は高いですが、長期的にはメリットがあります。アルミニウムは耐久性と耐腐食性に優れているため、メンテナンスや交換にかかるコストが低くなる傾向があります。さらに、アルミニウム溶接の自動化により、製造業務の総費用が最小限に抑えられます。そのため、メーカーは通常、製品を大規模に生産する場合、アルミニウムがコスト効率に優れていると考えています。さらに、この素材は耐用年数が長く、メンテナンスも最小限で済むため、経済的にも健全な選択となります。
より魅力的なビジュアル
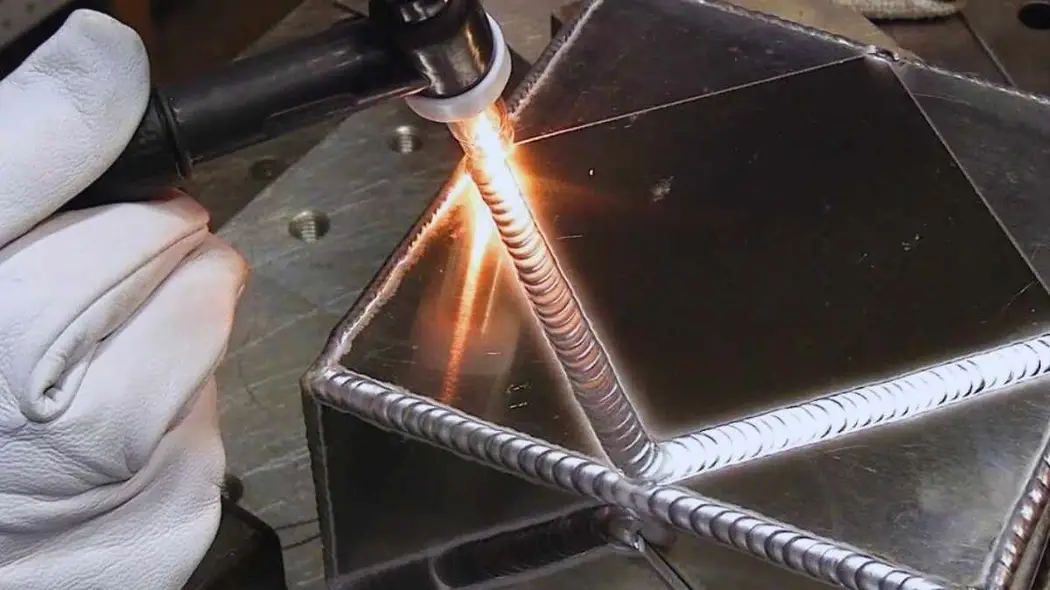
アルミ溶接アート
アルミニウムは、自然な光沢のある外観をしています。そのため、コンポーネントに磨きをかけたような外観を与えます。溶接されたアルミニウム製品の仕上げは、適切な研磨を施すことでエレガントになります。高級感のある外観は、溶接方法と適切な技術の採用によって決まります。アルミニウムは、電子機器や工業製品に適しています。溶接プロセスにより、アルミニウムはきれいで洗練された仕上がりになり、製品の魅力が高まります。
Boda Tech: アルミニウム溶接サービスにおける信頼できるパートナー

プロリーンテックの溶接サービス
プロリーンテックはトップクラスの品質を提供することに尽力しています 溶接サービス あらゆるプロジェクトに対応します。何十年もの経験を持つ当社の熟練作業員は、正確な技術を使用して溶接プロセス中に強固で純粋な接合部を実現します。
当社は、各プロジェクトに特定の要件が必要であることを理解しており、お客様に個別のソリューションを提供しています。当社の認定溶接工は業界標準に従い、定期的に品質チェックを行って最高の結果を保証します。
当社では通常、MIG 溶接と TIG 溶接を実施します。当社では安全性を基本的な問題と捉えています。チーム メンバーと共にプロジェクト サイトを保護するために、厳格な安全プロトコルを実施しています。
Boda からのすべてのコミュニケーションとサービスは、プロセス全体を通して明確さと卓越性を保証します。今すぐお問い合わせいただき、共同作業を通じてプロジェクトの開発を開始してください。
よくある質問
Q1: アルミニウムの溶接はなぜ鋼鉄の溶接よりも難しいのですか?
溶接中、アルミニウムは酸化層を形成し、熱を急速に奪います。このため、溶接は難しく、困難です。そのため、適切な溶接には特別な技術と設備が必要です。
Q2: 薄いアルミニウム板を溶接する最良の方法は何ですか?
TIG 溶接は、通常、薄いアルミニウム板に最適なオプションと考えられています。精密な制御と非常にきれいな溶接が可能です。そのため、メーカーは薄くて繊細な特徴を持つ製品に TIG 溶接を使用しています。
Q3: 通常のMIG溶接機でアルミニウムを溶接できますか?
はい、可能ですが、アルミ製のスプールガンまたはプッシュプルシステムが必要です。そうしないと、ワイヤーが詰まって溶接が台無しになる可能性があります。
Q4: アルミニウムの溶接ではなぜ多孔性の問題がよく発生するのでしょうか?
水素が溶接部に閉じ込められると、多孔性が生じます。湿気や汚れがあると、さらに悪化します。そのため、洗浄と適切なガスが鍵となります。
Q5: Boda はどのようにして最高品質のアルミニウム溶接を保証していますか?
当校の教員は高度なツールを採用し、熟練した溶接工を揃えています。すべての溶接は完全性に関する厳格な品質チェックに従っており、毎回完璧な結果が得られます。
Q6: アルミニウムを鋼鉄に直接溶接できますか?
いいえ、アルミニウムを鋼鉄に直接溶接することはできません。通常、脆さが生じ、溶接が弱くなるためです。ただし、バイメタルインサートと特殊コーティングの方が効果的です。これにより、結合が強固に保たれます。
Q7: 最も溶接しやすいアルミニウムは何ですか?
アルミニウム 5XXX シリーズ合金、具体的には 5052、5083、および 5154 は、最も溶接しやすい合金と考えられています。
Q8: アルミニウムにはどのような溶接方法が使われますか?
ガスタングステンアーク溶接 (GTAW)/TIG は、アルミニウム部品の接合に広く採用されています。 機械的なワイヤ供給が不要であるため、GTAW では信頼性の問題が比較的少なくなります。
Q9: アルミニウムを溶接するコツは何ですか?
最適なアルミニウム溶接は、さまざまな要因によって異なります。アルミニウムの表面を準備または予熱するか、清掃します。純粋なタングステン電極を選択します。表面にアルゴンが過剰に存在するのを避け、反りの問題を防ぐためにヒートシンクを使用します。