
壊れた蛇口の除去
ねじタップ 機械組立設計において、接続は最も一般的に使用されるものの一つです。めねじを切る場合、タップは頼りになる工具です。しかし、どんなに慎重に作業しても、 蛇口が壊れる可能性がある、特に 手動または深穴タッピング。
小型または低価格の部品であれば、タップが破損したからといって終わりではありません。そのまま廃棄して次の工程に進むことができます。しかし、高価なCNC部品や大型の特注部品でタップが破損した場合、廃棄するのは賢明な選択ではありません。そのような場合は、何らかの方法で部品を再利用する必要があります。 壊れた蛇口を取り外す ワークピースの残りの部分を損傷することなく。
このガイドでは、最も効果的な方法をご紹介します。 壊れたタップアウト タップの破損を防ぐための実用的なヒントをご紹介します。狭い場所でも、精度が極めて重要な部品でも、この問題への対処方法を理解することで、時間、費用、材料を節約できます。
タップとは何ですか?
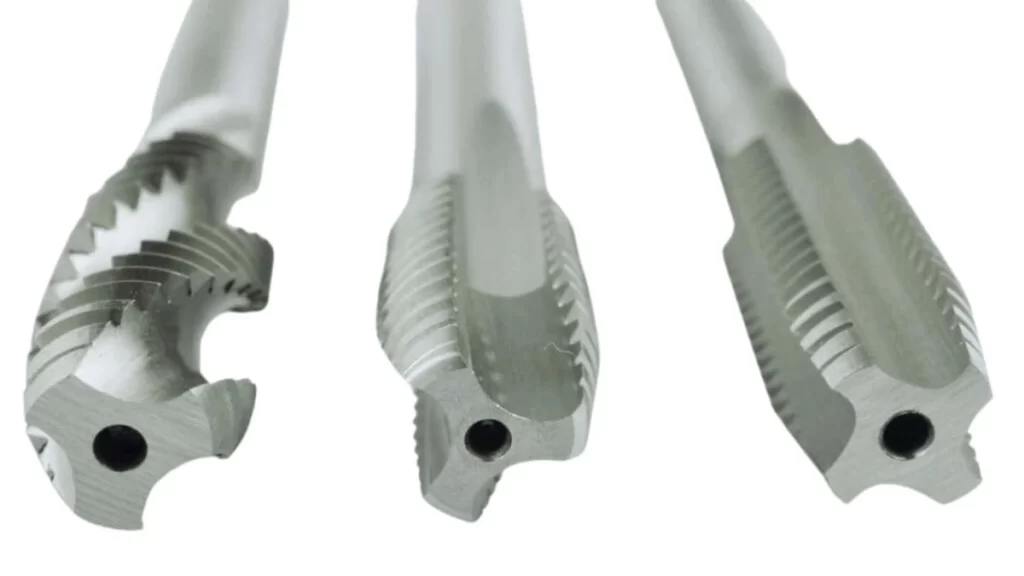
マシンタップ
さらに議論する前に 壊れた蛇口を取り外す方法 タップとは何かを簡単に説明しましょう。
タップは、あらかじめ開けられた穴に内ねじを切るために使われます。ナットやねじ穴などの用途に内ねじを確立します。 切削工具 タップは、切削加工時に切削片を除去するために、本体に沿って延びる溝を備えています。タップは通常、小~中サイズのねじ穴を加工するために使用されます。同時に、その基本構造と使いやすい設計により、様々な分野で人気を博しています。 CNC加工 および手動操作。
蛇口が壊れる原因(そしてそれがなぜ重要なのか)
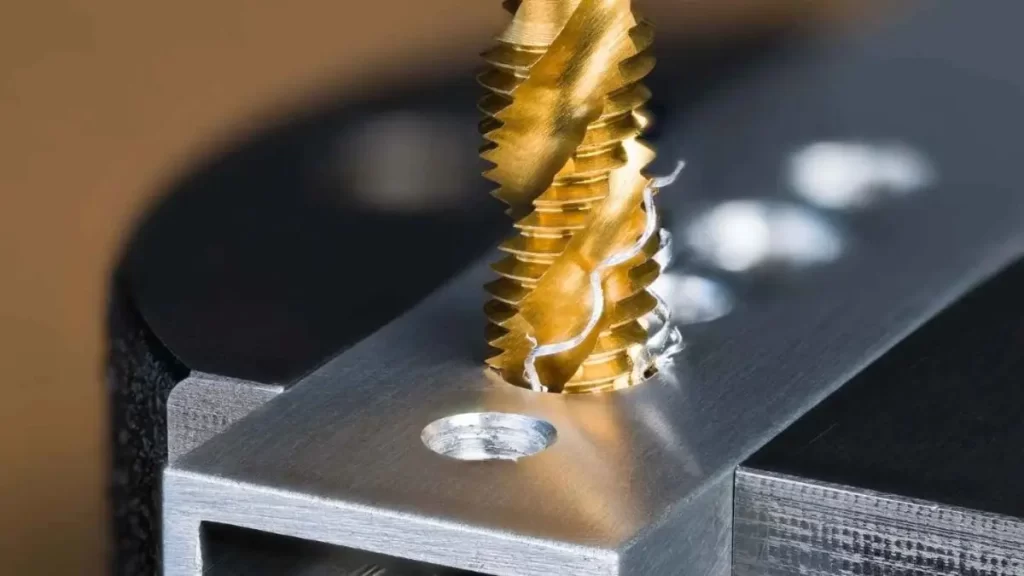
蛇口が壊れる原因
蛇口の故障はよくある問題です。通常は、以下のいずれかの原因、あるいは複数の原因が考えられます。
- 過度のトルクと力
- 不適切な送りまたは速度設定
- 硬い材料と断続的な切断のため
- 切りくずの排出不良
- タップと穴軸のずれ
タップが折れると、穴の奥深くで折れてしまうことがあります。そのため、掴んだり取り外したりするのが極めて困難になります。安価な部品であれば、廃棄を検討するかもしれません。しかし、精密部品や高価なCNC加工部品の場合は、 壊れた蛇口の取り外し 唯一の実行可能な選択肢になります。
今すぐプロリアンをお試しください!
壊れた蛇口を取り外す: 9つの実践的な方法
内径ねじ切り加工では、タップの破損が頻繁に発生します。タップが破損したからといって、直ちに材料を廃棄する必要はありません。当社の豊富なCNC加工技術に基づく実用的かつ信頼性の高い技術を組み合わせることで、 壊れた蛇口の除去 ワークピースから。当社のカスタムCNC加工サービスは、厳格な品質基準を維持しながら工具の破損を最小限に抑える、実績のある戦略を採用しています。
1. 試す前に潤滑油を塗る タップを取り出す 反時計回りに回します。
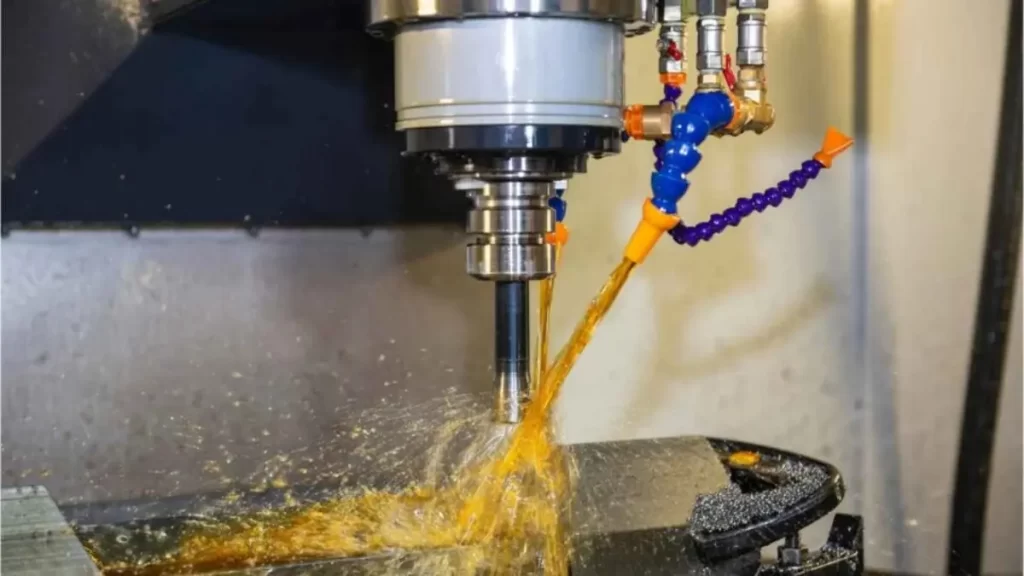
潤滑 壊れたタップの除去
穴の開口部から適量の潤滑油を注入します。小さなポンチや工具で、破損した部分を軽く叩きます。 反時計回り反時計回りに軽く叩くことで、タップをうまく取り外すための十分なスペースを作ることができます。タップが深く詰まっている場合やひどく腐食していない限り、この方法はうまく機能します。
2. より硬いドリルビットを使用する
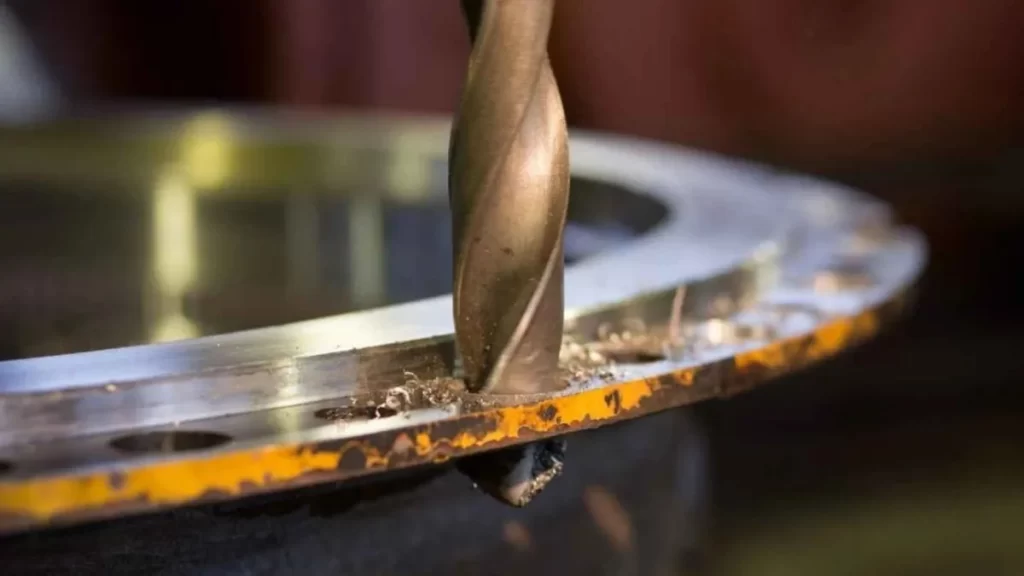
タップ除去用のハードドリルビットの使用
壊れたタップの抽出は、 炭化物またはコバルトドリルビットタップを加工する際には、標準材料と同様の処理が必要です。この処理は、精度要件が最小限であること、そしてタップの破断部分が材料に深く入り込みすぎないという2つの条件を満たす場合にのみ、最適な結果をもたらします。
3. 壊れた蛇口を取り外すには蛇口抜き取りツールを使用する
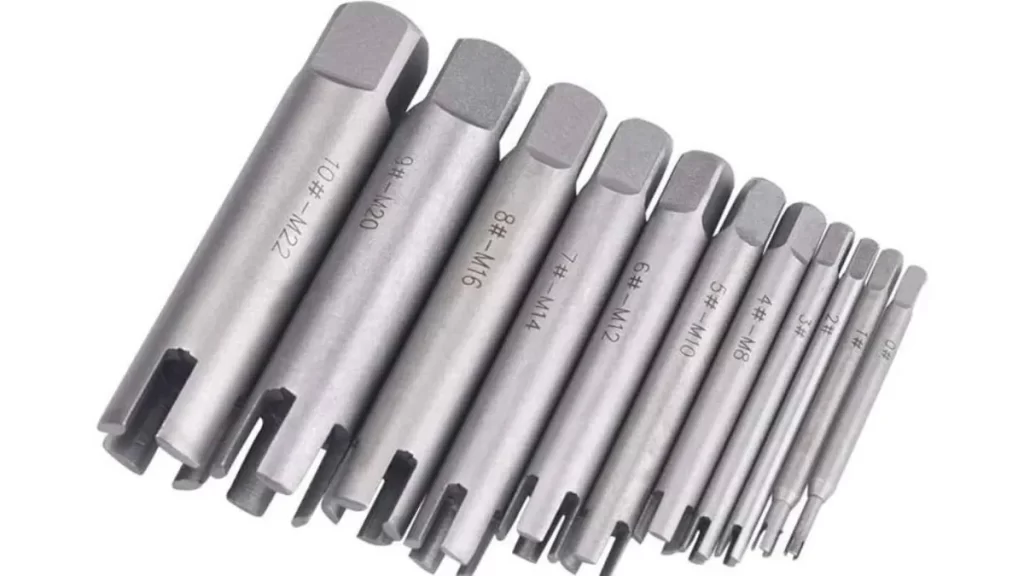
タップ抽出ツール
タップエクストラクターは特注工具です。破損したドリルビットや固着したタップを取り除くために設計されています。この工具は様々なサイズのタップに対応し、先端の突起部をタップの溝に差し込んで容易に取り外すことができます。
使い方:
- 穴から切りくずを取り除きます。
- 抽出器は蛇口と同じサイズにする必要があります。
- 損傷した蛇口のタップ穴に抽出器具の突起をセットします。
- タップレンチを手に持ち、ツールを反時計回りにゆっくりと回します。
- エキストラクターツールがしっかりと固定されると、タップが外れるようになります。これは非破壊性に優れた方法です。
4. EDM(放電加工)
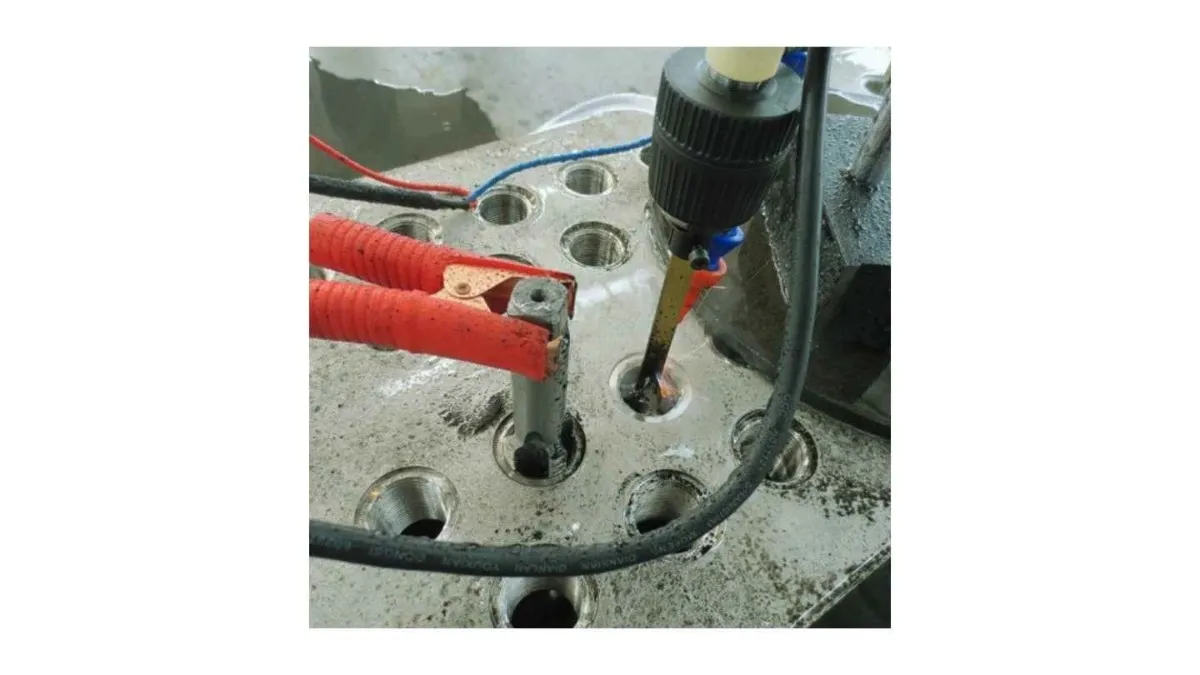
EDM破損タップ除去
EDM は、他のすべての方法の中でも信頼できる技術として位置づけられています。 電気火花が発生し、蛇口の中央部分が侵食されますが、ねじ山はそのまま残ります。
残ったタップ構造から中央部分が完全に消えると、抽出が簡単になります。 EDM 技術は他の精密機械加工作業にも広く使用されていますが、壊れたタップを除去するために特別に小型のポータブル EDM ユニットが用意されています。
5. ナットまたはハンドルを溶接する
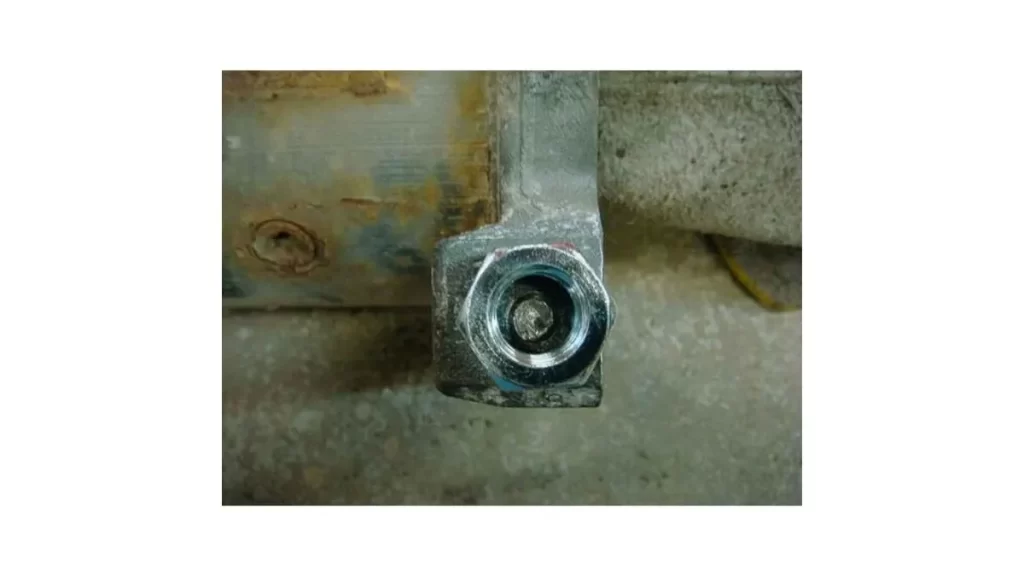
壊れたスタッドを取り外すためにナットを溶接する
破損したタップ部分が露出している場合は、ねじを外す前にナットまたは金属製のハンドルを溶接で取り付けることができます。タップが冷めたら、レンチを使って取り外してください。破損したタップが表面に残っている場合は、効果的に取り外すことができます。
6. ドライバー用のスロットを作る
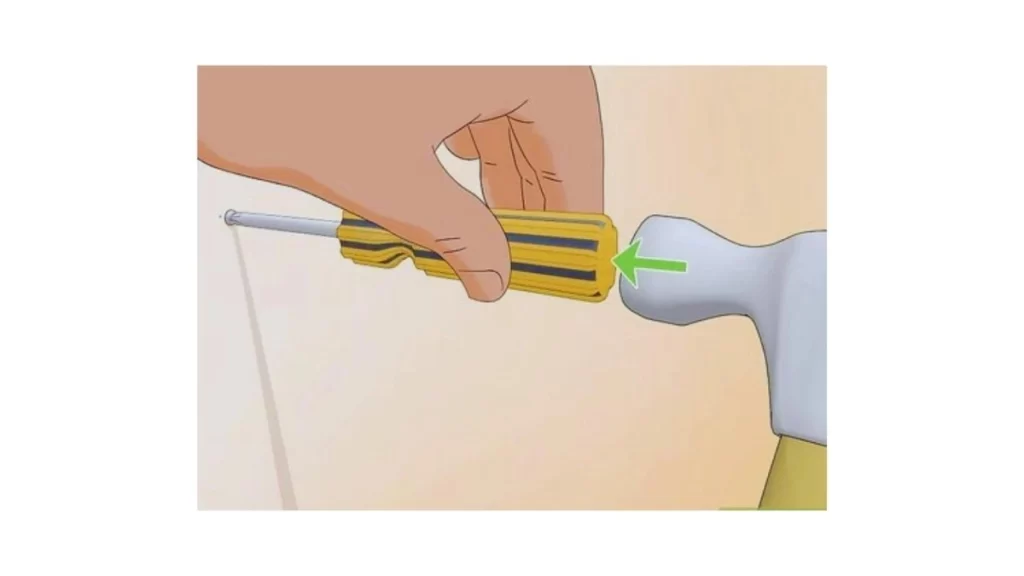
ドライバー用スロット作成
ノミを使って、壊れたタップの上部に溝を入れます。また、マイナスドライバーを使って軽く回すと、破損したタップを取り出すこともできます。この方法は、タップの表面付近にアクセスできる場合にのみ有効です。
7.エアドリル(空気圧ドリル)を使用する
ドリルセットを取り付ける前に、エアドリルの回転速度を落としてください。そして、優しく正確な逆トルクをかけてください。そうすることで、折れたタップを徐々に引き抜くことができます。この方法は、摩擦に逆らってわずかな圧力をかけることで、タップのねじ山を損傷することなく、タップを抜く方向に導きます。
8. パンチを使う
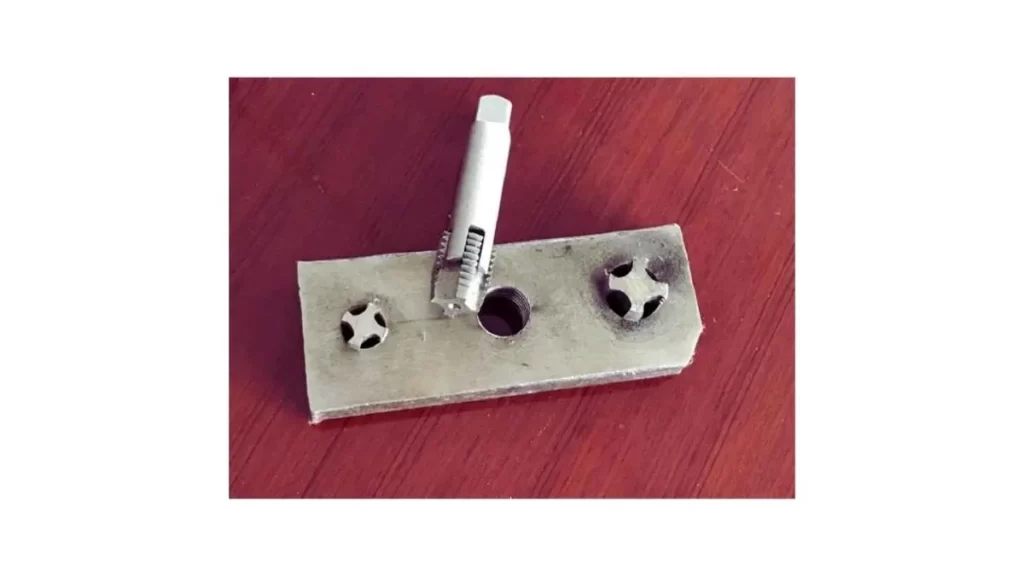
タップ除去用パンチツール
先端が尖ったセンターポンチをタップの中央に当て、数回意図的に叩きます。この方法を優しく適用することで、破損した部分を元の状態から分離したり、残りの部分を完全に除去するためのスペースを確保したりできます。代替工具がない場合は、この方法が簡単な解決策となります。
9. 化学タップリムーバー(Tap-Xまたは硝酸)を使用する
破損したタップを溶解するために特殊な化学溶液が使用されます。これはワークピースの材質を損傷しません。特殊な化学溶液には、 Tap-Xまたは硝酸 治療は、 ステンレス鋼、チタン、アルミニウム.
注意: 一部の化学タップリムーバーは、反応性の高い金属や多孔質金属には適していません。例えば、マグネシウム、亜鉛合金、銅などです。そのため、必ずベース素材との化学的適合性を確認し、メーカーの指示に従ってください。
今すぐプロリアンをお試しください!
蛇口が壊れる原因8つと予防策 壊れた蛇口を取り外す
タップの失敗 CNC穴あけ 運用上の問題が発生する理由は様々です。このような問題を回避するための戦略を検討してみましょう。
CNC製造では、製造部品に内ねじを加工するための主要な工程としてタッピングが用いられています。タップの不具合(一般的に破損と呼ばれます)が頻繁に発生すると、作業の遅延、製造効率の低下、そして製造部品の損傷につながります。
タップの故障の主な原因と、そのような事故を防ぐための具体的な対策を検討し、機械加工の作業効率を高めましょう。
タップの品質が悪い
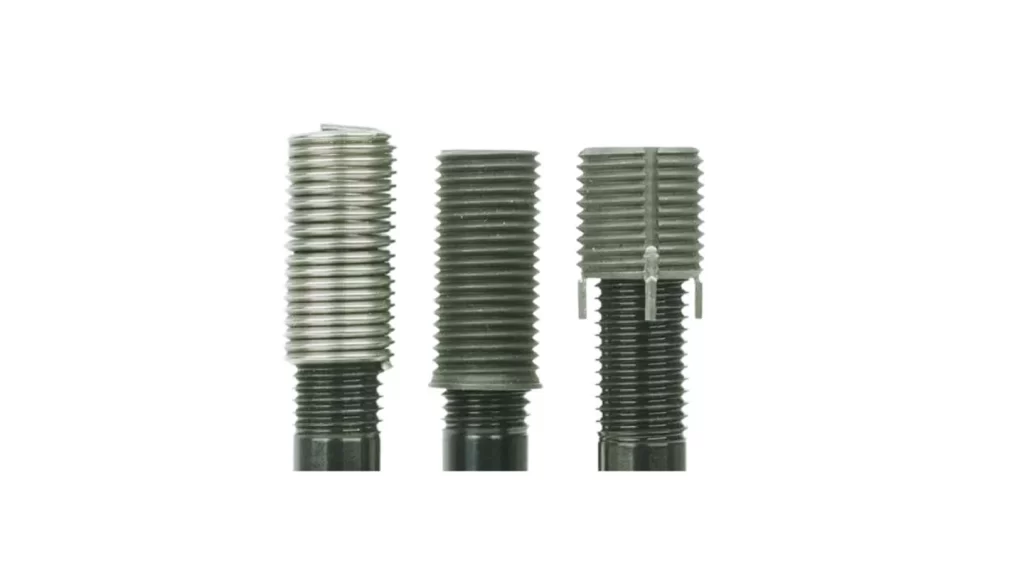
品質の悪い機械タップ
タップの性能品質の選択は、使用中の寿命を左右します。劣悪な材料、不適切な熱処理、または欠陥のあるコーティングで作られたタップは、高い負荷がかかるとすぐに劣化してしまいます。
考えられる解決策:
- 強度と耐摩耗性を向上させるタップの選択では、常に高速度鋼 (HSS) またはコバルト オプションに重点を置く必要があります。
- 選択 TiN(窒化チタン) コーティングされたタップは、タップの寿命を延ばすのに役立ちます。さらに、材料を通過する際の摩擦を低減します。
不適切なタップモデルの選択
タップは1種類だけでは、あらゆる産業ニーズに対応できません。サイズや刃数、形状のずれなどに基づいてタップを不適切に選定すると、過度のトルクが生じる可能性があります。また、振動を引き起こし、タップ破損につながる可能性もあります。
考えられる解決策:
- 被削材と用途要件の両方に適したタップをお選びください。貫通穴にはスパイラルポイントタップ、止まり穴にはスパイラルフルートタップが最適です。
- 工具の破損を防ぐため、タップは材料の硬度に応じて設計変更する必要があります。硬質金属には超硬タップが適していますが、粘着性のある材料を扱う場合はコーティングタップの方が優れた性能を発揮します。
タップと材質の不一致
タッピングする材料は、タップの種類と適切に適合している必要があります。標準的なタップでは、以下のような材料では満足のいく結果が得られないことがよくあります。 ステンレス鋼とチタン.
考えられる解決策:
- 特定の材料向けに設計されたタップは、それぞれの用途に応じて選択する必要があります。硬質金属を加工する場合は、最適な性能と工具寿命を確保するために、必ず超硬タップとコーティングタップを併用してください。これらのタップは強度特性が向上しています。
- タッピング材種に合わせて設計された潤滑剤をお選びください。発熱を抑えながらスムーズな切削を実現します。
底穴の直径が正しくありません
タップがそのサイズよりも小さい事前に開けられた穴に遭遇すると、加圧操作中に集中した切削力によってタップが破損します。
考えられる解決策:
- 穴径は、選択したタッピング工具の推奨サイズガイドラインに一致している必要があります。タップサプライヤーのメーカーポリシーを確認し、適切な穴寸法を決定してください。
- 穴の開口部が狭すぎたり広すぎたりしないことを確認するには、許容範囲チャートを使用する必要があります。
ワークピースの材料欠陥
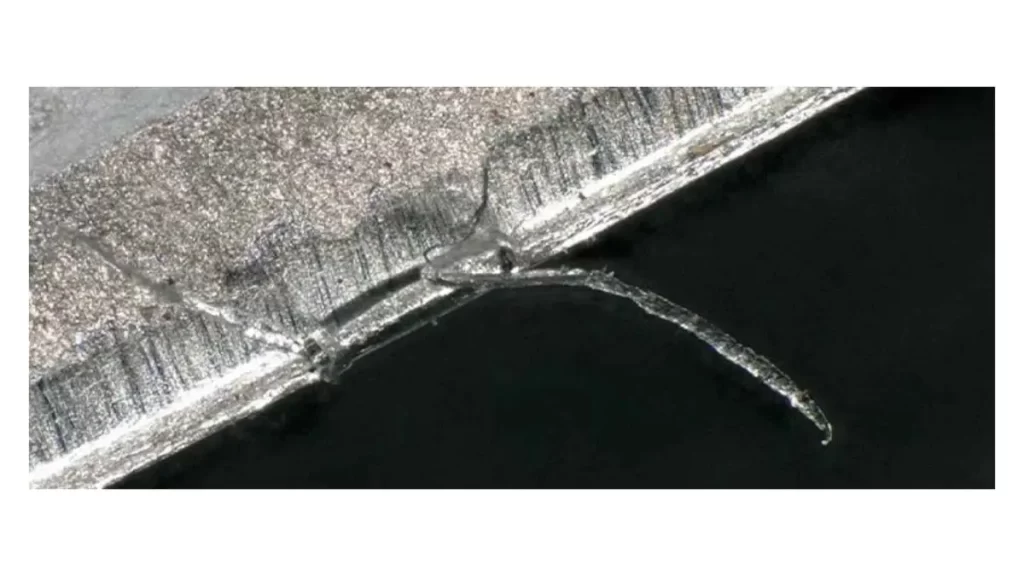
材料欠陥:ワークピースの欠け
ワークピース内の硬い部分、介在物、空隙などの材料欠陥により、不均衡な応力が生じる可能性があります。
考えられる解決策:
- タッピング工程を開始する前に、材料に欠陥がないか確認してください。材料の品質は、材料証明書によって確認する必要があります。
- タッピングプロセスに支障をきたす可能性のある隠れた内部欠陥を検出するには、重要な部品に NDT 方法を使用する必要があります。
機械の精度の問題
機械のセットアップによって、スピンドルがワークピースの方向にどれだけ正確に位置合わせされるかが決まります。タップとその周囲の部品間の位置合わせが不適切だと、タップに余分な応力がかかり、破損につながる可能性があります。
考えられる解決策:
- CNC工作機械は、最適な性能を発揮するために適切なキャリブレーションが必要です。スピンドルのアライメントが仕様と一致していることを確認してください。また、クランプシステムの安定性も確認してください。
- フローティングタップホルダーは、タップのズレを最小限に抑える機能を備えており、タップにかかる負担を軽減します。
切削液または潤滑剤の品質が悪い
切削油には主に2つの機能があります。摩擦を低減し、接触点から熱を逃がすことです。十分な潤滑がない状態でタップを作動させると、必要以上に高温になり、工具寿命が短くなり、故障につながる可能性があります。
考えられる解決策:
- 切削液は、切削する材料に特に適した高品質の製品を選択する必要があります。
- タップの動作中、冷却と潤滑を行うために、切削領域に向かって冷却剤が安定して流れる必要があります。
切削速度または送り速度が正しくない
不適切な使用をすると工具の摩耗が激しくなります 切削速度と送り速度これらの条件により切削力が増加し、最終的にはタップの早期故障につながります。
考えられる解決策:
- 最適な切断速度と、特定の材料タイプ向けの送り速度の推奨事項については、製造仕様を参照してください。
- より硬い材料の場合、切削速度を遅くし、送り速度を変更する必要があります。
最終的な評決
CNC加工においては、タップ破損は依然として頻繁に発生します。根本原因を把握し、予防策を講じることで、タップ破損の発生頻度を低減し、加工工程の効率を向上させることができます。
精度としては CNC加工サービス Boda Techは、お客様の工具、機械構成、そして製造オペレーションの最適化をサポートします。適切なタップの選定からセットアップの最適化まで、包括的なサポートを提供します。 当社チームはタップの問題を回避しますが、万が一この問題が発生した場合でも、部品が顧客の精度要件を満たすようにするための効果的なソリューションもご用意しています。
弊社にお問い合わせいただくか、弊社のサイトにアクセスして、無料の見積もりを入手してください。また、生産効率を最大化し、ツールの寿命を延ばすための専門家のアドバイスも受けられます。
よくある質問
Q1: 壊れた蛇口を取り出すにはどうすればいいですか?
折れたタップは、タップエキストラクター、放電加工(EDM)、または超硬ドリルビットで慎重に穴を開けることで取り外すことができます。小さなタップで溝がまだ見える場合は、タップエキストラクターを使用してください。タップが深く入り込んでいる場合や繊細な部品に詰まっている場合は、放電加工が最も安全で正確な方法です。ねじ穴を損傷する可能性があるため、無理な力を加えないでください。
Q2: 壊れた蛇口をドリルで取り出すにはどのドリルビットを使用しますか?
破損したタップをドリルで穴あけするには、超硬ソリッドドリルビットまたは超硬エンドミルを使用してください。これらの材料は、ハイス鋼タップを切断するのに十分な硬度があります。必ずゆっくりと作業を進め、適切な潤滑剤を使用し、ねじ山やワークピースを損傷しないようにビットを慎重に芯出ししてください。