
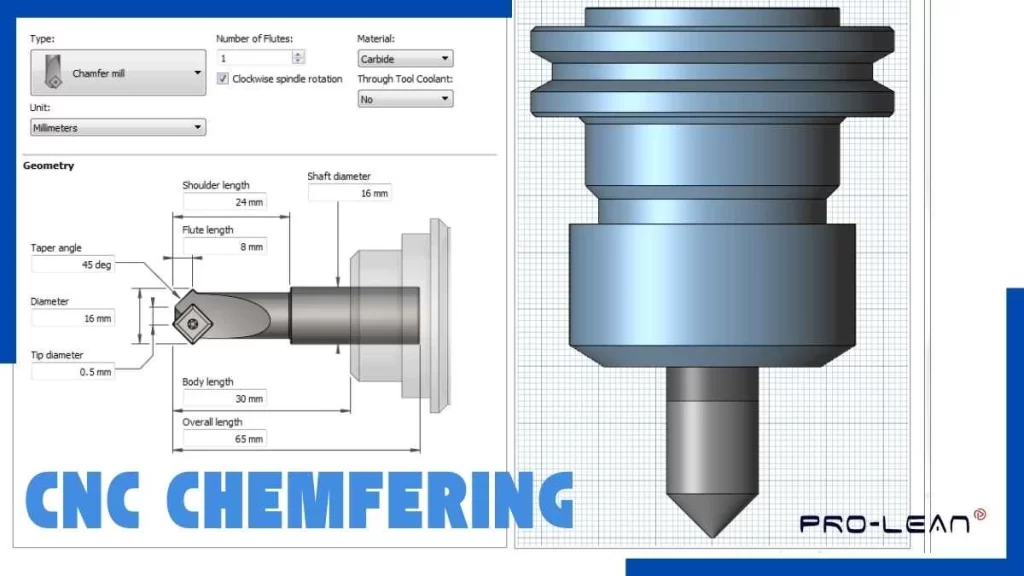
CNC面取り V 字型、U 字型、四角形などのさまざまなエッジ プロファイルを作成するために使用できます。このプロセスでは、実際のカットは、使用するツールの設定と種類によって異なります。ここでは、面取りとは何か、機械工が面取り計算 CNC 加工について知っておく必要がある重要な事実について説明します。
CNC 面取り: それは何であり、どのように機能しますか?
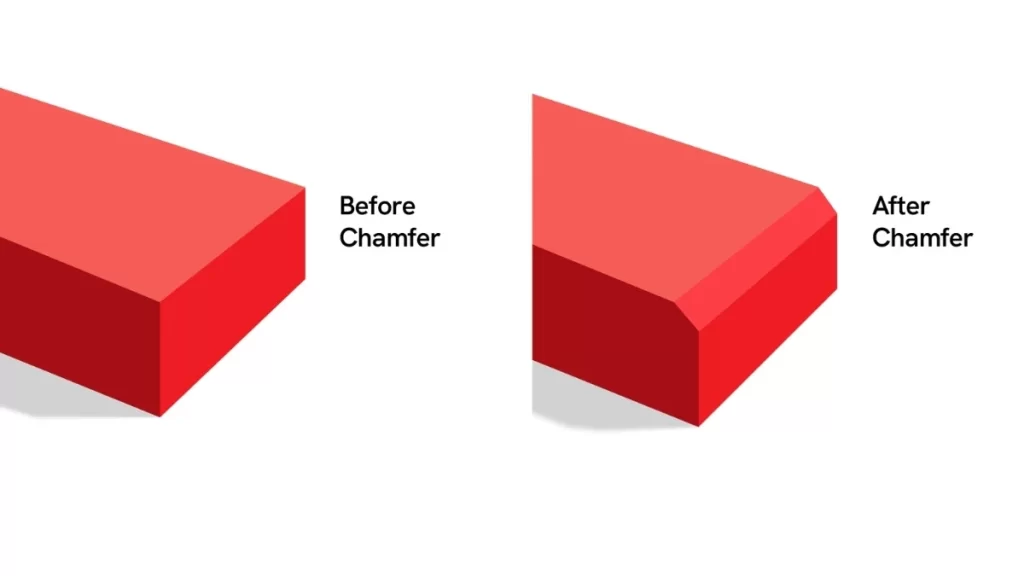
画像名: 面取り加工
面取りとは、ワークピースの端を小さく切ったり削ったりして、 CNC 45度面取りカットにより面取りが作成されます。通常はテーパーで、エッジ同士をブレンドしてギザギザの表面にならないようにします。
きれいなエッジ仕上げを実現するために、溶接やろう付けの準備が必要な場合、面取り技術が特に重要です。
面取りツールは、特に建築、エンジニアリング、大工などの分野でエッジのプロファイリングに使用されます。医療部品や電子部品の滑らかな平面とエッジ形状を作成し、安全性と使いやすさを確保します。
これらは、必要なアプリケーションに応じて、直角コーナー、外側コーナー、内側コーナー、フラットボトム、面取りフェースミリングです。( CNC機械加工プロセス)
CNC面取り加工の利点
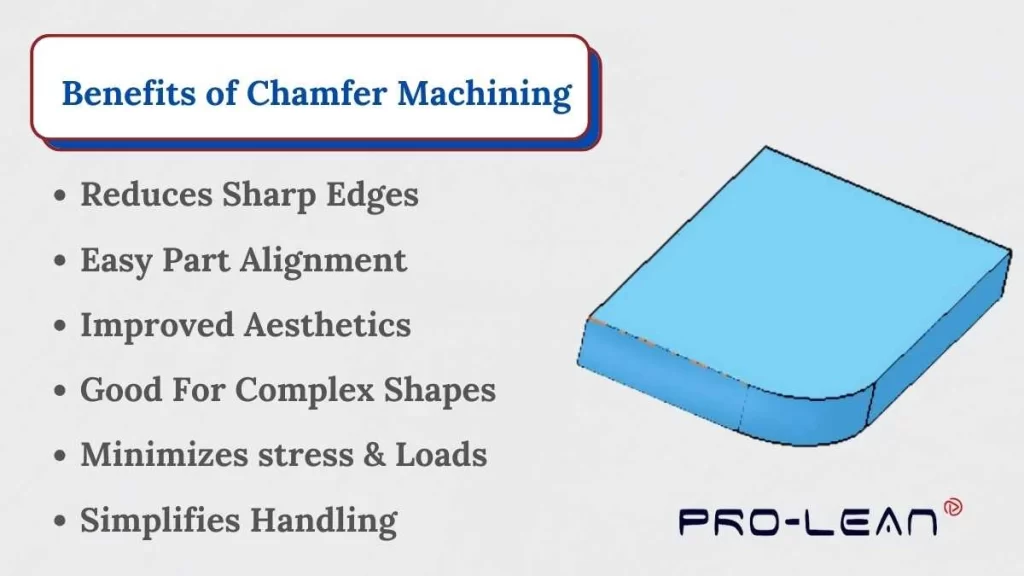
画像名: 面取りのメリット
面取りはワークピースの保護に役立ち、最終製品の外観を向上させます。以下は CNC 面取りの主な利点です。
- ワークピースのエッジに沿ったバリの形成を防止します。
- 面取り加工により、加工中や材料の取り扱い中に損傷を受ける可能性が低減されます。
- エッジの美観を向上させ、より滑らかな表面を実現します。
- ワークピースの端から除去される材料の量を削減します。
- ワークピースの上面の安定性が向上し、使用中にエッジのサポートが向上します。
G01 コーナー丸めと CNC 面取りプログラム例
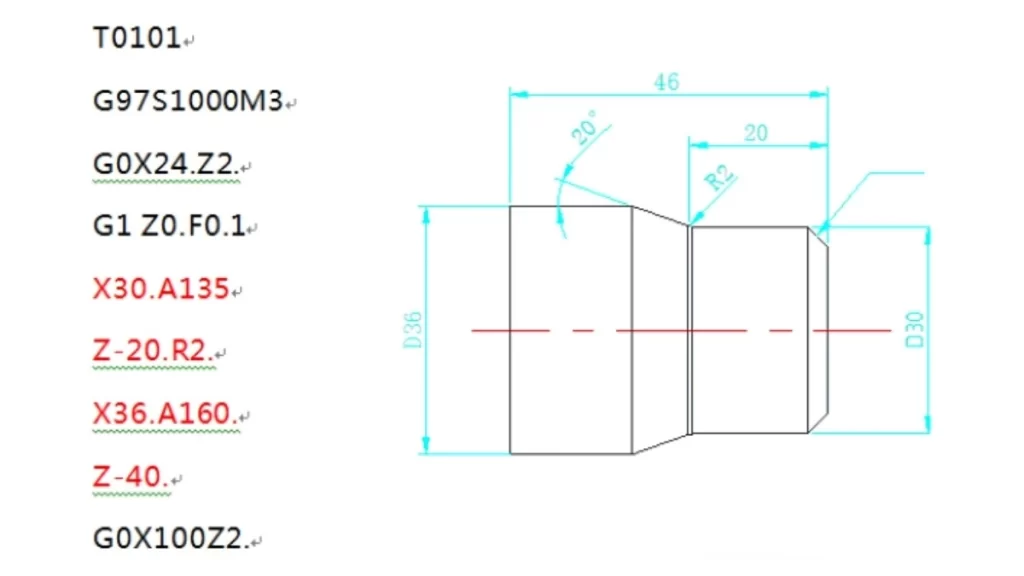
画像名: コーナー丸めと CNC 面取りプログラムの例
コードは G01 直線運動の場合、 C 面取り用(2mm) R 半径(4 mm)の場合。切削パス間の安全な高速移動(G00)により、面取りおよびコーナー丸め操作の正確な工具制御を保証します。
コード例
N5 G00 X0 Z3; X0 Z3(クリアランス位置)への高速移動
N6 G01 Z0 F0.2; 送り速度0でZ0.2まで直線移動
N7 X35 C2; 35 mmの面取りでX2に面取り
N8 Z-40 R4; 半径40mmでZ-4に移動
N9 X55 Z-52 F0.1; 送り速度55でX52 Z-0.1に移動
N10 X75 C2; 75 mmの面取りでX2に面取り
N11 Z-76; 面取りの最終Z位置
N12 G00 X100 Z50; 安全なクリアランス位置への迅速な移動
N13 M30; プログラムの終了
今すぐプロリアンをお試しください!
必須のCNC面取りツール
CNC 面取りには、面取りされたエッジや斜めのエッジを作成するための特別なツールが必要です。これらのツールには、スピンドルに固定された切断ブレードが含まれ、目的に応じてさまざまな形状とサイズが用意されています。以下は、すべての機械工が検討すべき主要なツールです。
面取りミル
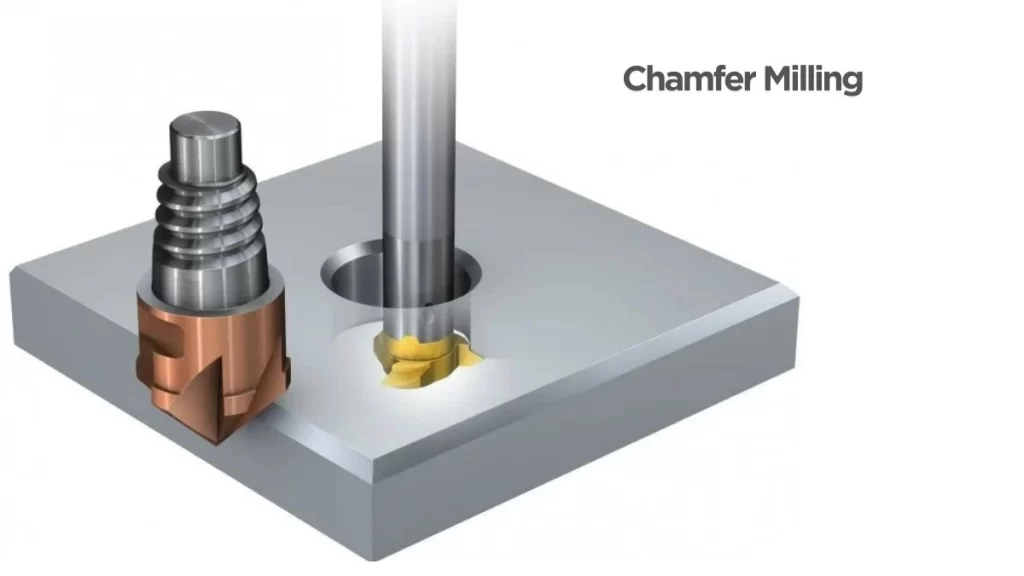
画像名: 面取りフライス加工
面取りミルは先細りのエッジを作るのに使われます。これらは最も好まれるものの一つです。 切削工具さまざまなアプリケーション要件に合わせて、さまざまなサイズと形状のものがあります。さまざまな面取りミルのうち、コーナー面取りミルはエッジ面取りを完璧に実行できるため、最も頻繁に使用されます。
フェイスミル
フェイスミルは、広い表面を面取りしたり、部品に広い角度をつけたりするために使用されます。これらのツールは、刃を複数回回転させることができます。材料の大部分を素早く切断できます。このような特徴により、フェイスミルは柔軟性が高く、さまざまな作業で必要な場所に鋭い刃先を提供できます。
エッジカッター
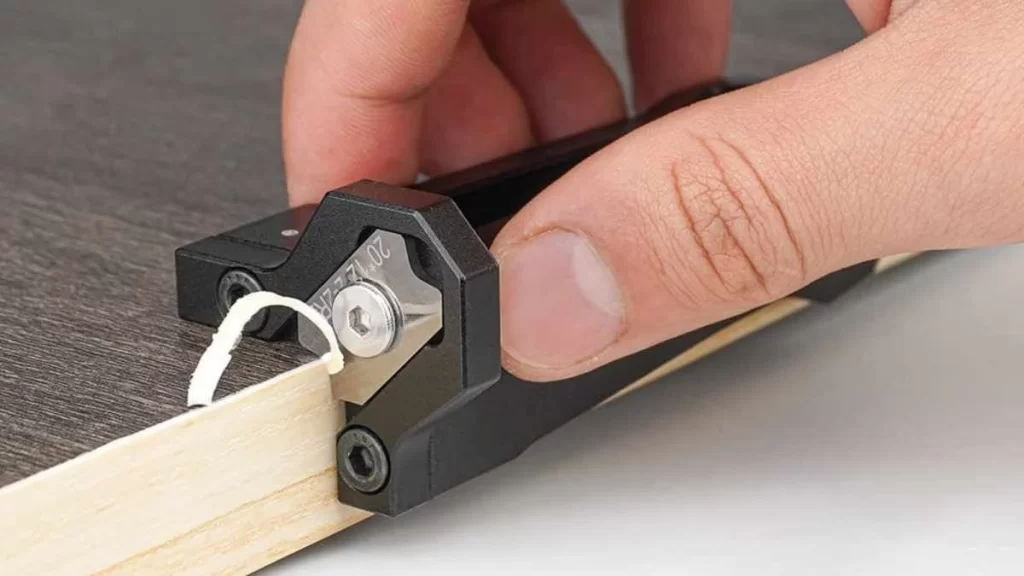
画像名: 面取りエッジトリマー
エッジ カッターは、エッジまで滑らかで鋭い傾斜を作ります。木材や材料の仕上げによく使用されます。鋭いエッジによる危険性を減らしながら、外観を向上させます。
エンドミル
エンドミルは、エッジの面取りを素早く効果的に行う方法です。カッターを一定の速度で送り込むことで、 速度と送り速度機械工は、ワークピースの特徴部分を滑らかにバリ取りして開いたり拡大したりすることができます。
面取り加工で最適な結果を得るためのヒント
面取りフライス加工で優れた結果を得るには、次の重要な方法を検討してください。
- 面取りミルをワークピースに対して垂直に配置します。
- 過熱や損傷を防ぐために、スピンドル速度を低くしてください。
- 操作中に面取りミルを過度に高速化しないでください。
- エンドミルを鋭利な先端まで再研磨することは控えてください。
- カッター設計の完全性を保護するために、切断圧力を最小限に抑えます。
- 刃先を冷たく保つために低速を選択してください。
面取りされたエッジの表面仕上げは、滑らかな表面テクスチャのように感じられなければなりません。粗いエッジは粗雑または生々しく見える場合があります。全体的な品質が低下する可能性があります。可能な限り最高の結果を得るには、製品の外観と動作を最高の状態に保つ、均一で滑らかな表面を実現するよう努めることをお勧めします。(についての詳細を読む 加工ねじ)
プロリアンテック は、部品の高品質な表面仕上げを専門としています。光沢、つや、マット仕上げの技術を駆使して、後続の作業に備えて部品を準備します。ワークピースに必要な仕上げを施すには、今すぐ Boda Tech にご連絡ください。
今すぐプロリアンをお試しください!
適切な面取りカッターの先端形状の選択
CNC 面取りまたはベベルエッジには、重要なツールとしてカッターが必要です。これらのツールは、さまざまな部品を正確に仕上げるために大いに活用されています。用途には、流体の流れを最適化して、美観を効果的に向上させることが含まれます。研究によると、先端の適切な形状を選択すると、最良の結果が得られます。
先端が尖った面取りカッター
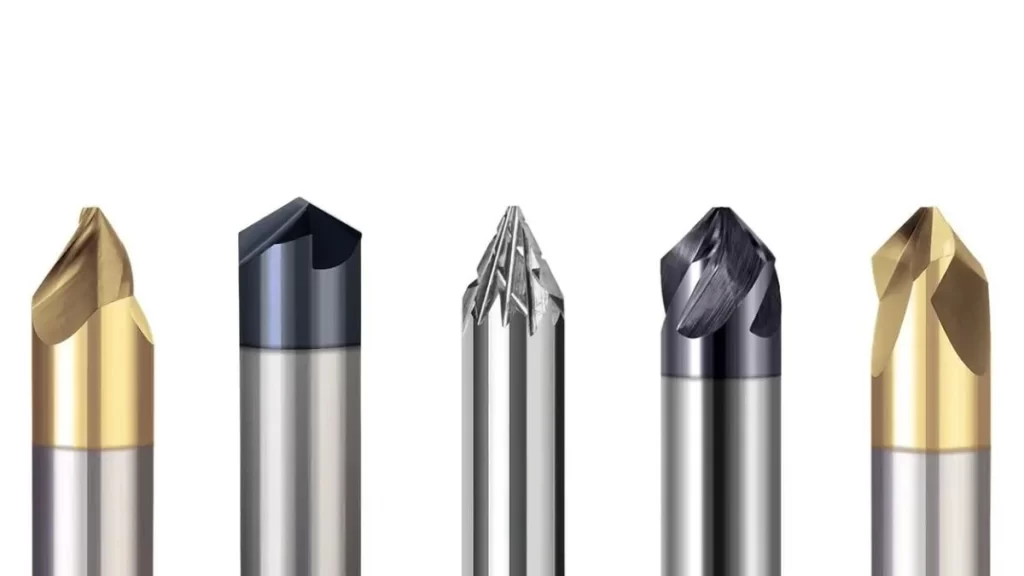
画像名: 先端が尖った面取りカッター
鋭い刃先を持つ面取りカッターは、正確な切断位置を実現できるように先が尖っています。これらのツールは、狭い溝、スロット、穴での作業に特に適しています。鋭い先端によりコーディングが簡単になり、正しい位置合わせも保証されます。先端が尖っているため、長時間の切断が可能で、深い切断が可能です。2 枚刃の設計はシンプルですが、製品に最適です。
フラットエンド非切削面取りカッター
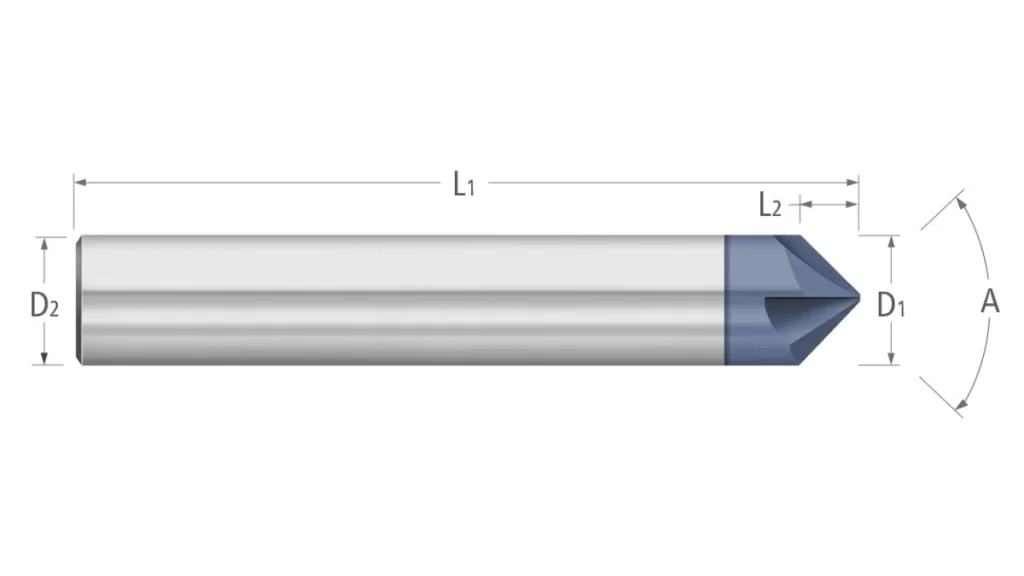
画像名: フラットエンド非切削面取りカッター
フラットエンド カッターは厚く、先端が鈍く、通常は切削用に設計されていません。この設計により脆弱な領域がなくなり、一般に工具の寿命が大幅に延びます。複数のフルートを使用すると、工具の寿命が延びるだけでなく、ワークピースの表面仕上げも向上します。これらのカッターは、幅の広いスロットや溝には最適ではありません。角度に関して高精度で幅の広い面取りを作成するのに最適です。
フラットエンドカット面取りカッター
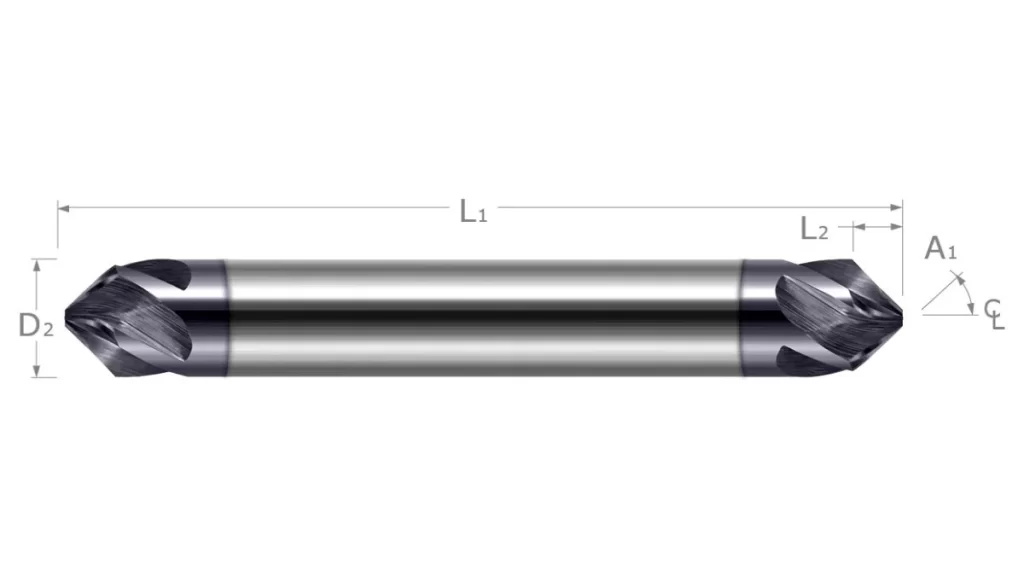
画像名: フラットエンド切削工具
フラットエンド切削工具は、壁や床の接合に効果的です。これらのカッターは、センターカット機能を備えたフラットエンドで構成されています。その形状により、機械工は材料の除去によって上から下までの面取りを作成できます。さらに、許容レベルが高く、複雑な形状でも細かいステップを作成できます。これらのツールは、作業対象のコンポーネントに細かくシームレスなエッジを作成するのに最適です。
面取りとフィレットの比較
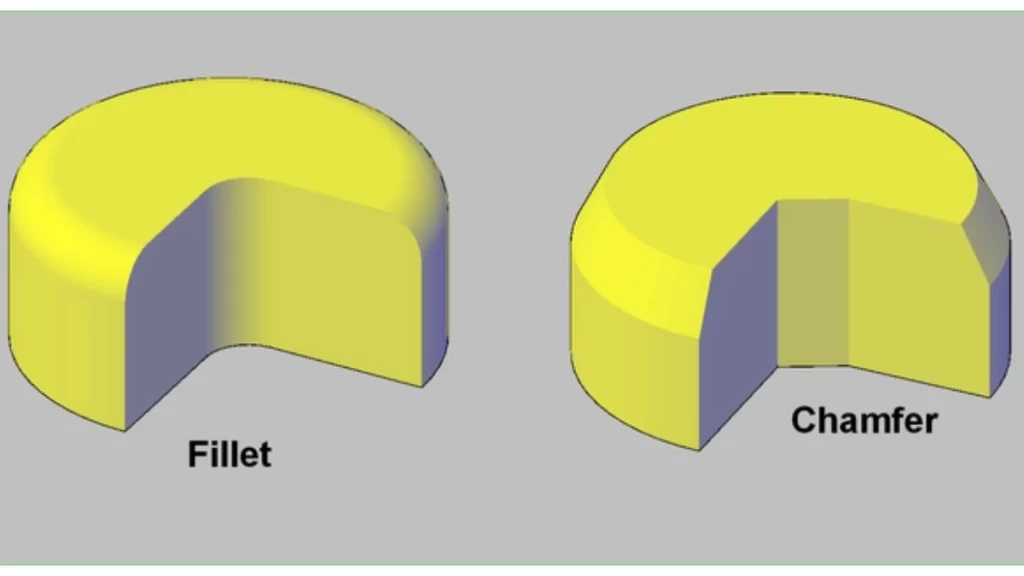
画像名: フィレットと面取り
フィレットは、見栄えのよい丸みを帯びたエッジを提供し、パーツの接合を容易にします。応力集中を低下させるため、パーツはより大きな負荷に耐えることができます。フィレットは、表面を傷つける可能性のある鋭いエッジを排除することで、構造の耐久性を高めます。エッジが滑らかなため、コーティングや塗装の密着性が向上し、コーティングが剥がれやすい面取りの問題もありません。
両方 フィレットと面取り 部品の角の応力集中を緩和し、部品の強度を高めます。面取りされた角は鋭いエッジのため摩耗する可能性がありますが、これらは目立たず、危険性も低くなります。さらに、CNC 面取りは、オス部品をメス部品にスムーズにフィットさせるなど、部品を別の部品にスムーズにフィットさせることができるため、組み立てに便利です。さらに、面取りは高速で汎用的です。1 つのツールで、ツールの切り替えなしでさまざまなサイズの面取りを作成できます。
Boda Tech: 製造性を高めるオンライン リソース
デザインにフィレットや面取りなどの機能を追加すると、全体的な 加工コスト 部品そのものと、部品を実際に使用するまでに要する時間。しかし、これらの効果を理解するには時間がかかる。
プロリーンテックは包括的な 機械加工サービス、面取りデザインを改善するための経験に基づくアドバイスをオンラインで入手できます。これらは、製造性の向上と生産の最適化の出発点となる有用な知識です。
よくある質問(FAQ)
Q1. 面取りはいつ使用すればよいですか?
面取りは、接続部品間の隙間を作るのに最適です。組み立て時に部品の位置決めを容易にします。さらに、面取りにより鋭い角がなくなるため、安全性が向上します。
Q2. 面取りの標準角度はどれくらいですか?
面取りは通常、標準の 45 度の角度で機械加工されます。
Q3. 面取りビットとベベルビットの違いは何ですか?
ベベルビットは 45 度以外の角度にすることもできます。45 度に設定すると、面取りビットのように機能します。
Q4. 面取りエッジが有益なのはなぜですか?
面取りされたエッジはバリや鋭い角を取り除き、安全性を高めます。これにより、切り傷や怪我のリスクが軽減されます。
Q5. 面取りの標準的な深さはどれくらいですか?
ミリング面取りの場合、標準の深さは 0.1 インチまたは 3 mm です。
Q6. 面取りの寸法はどのように決めますか?
CNC 面取りの寸法は、主に 2 つの方法で測定できます。
- 角度による長さ: 面取りの深さと角度を指定します。
- 長さ別: 45 度の角度を想定して、面取りの深さを詳細に示します。