
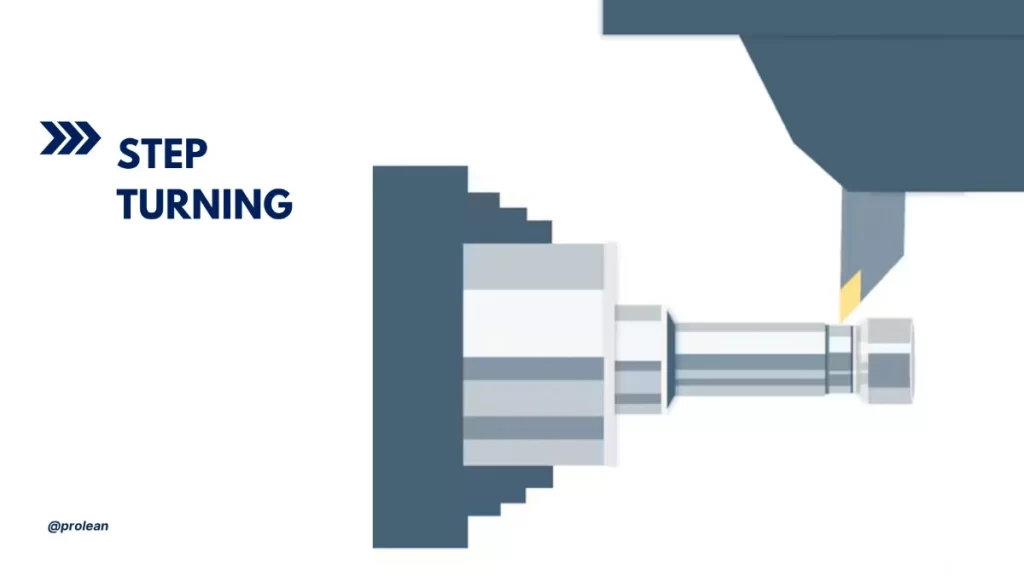
ステップチューリングのイラスト
ステップ旋削は、現代の機械加工において重要な役割を果たしています。通常、シャフトの長さ方向に沿って複数の直径セクションが必要な場合に使用されます。ステップ旋削により、直径間の正確な移行が実現され、多くの場合、鋭く明確な段差が形成されます。
この 旋削加工 機械部品の設計において一般的に用いられる手法です。ベアリング、スプロケット、カップリングなどを取り付けるためのシャフトを加工する際、各要素にはそれぞれ特定の寸法が求められます。段付き旋削加工は、これらのセグメントが各部品の嵌合要件に適合することを保証します。
寸法制御は可能になりますが、トレードオフがないわけではありません。直径の変化が大きいと、材料の無駄が増える可能性があります。それでも、はめあい、荷重調整、軸方向の位置決めが重要な用途では、ステップ旋削は依然として不可欠です。
旋盤におけるステップ旋削とは何ですか?
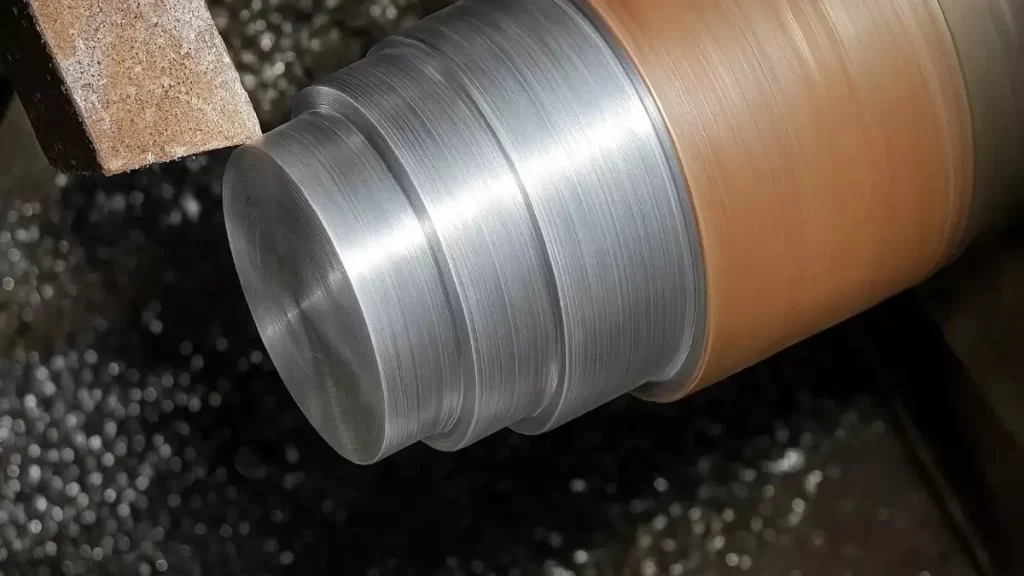
ステップチューリングイン操作
ステップ旋削は、円筒形のシャフトを正確に成形するのに役立ちます。シャフトに沿って切削を行い、平らな段差を作ります。各段差は、直径を段階的に変化させるのではなく、明確に変化させます。
この工程では、直線切削工具を用いて材料を除去します。複数のシャフト径が必要な場合に使用します。各径は、異なる部品またはアセンブリの嵌合部に対応します。
ステップ旋削は、機能を支えるフィーチャーの構築に役立ちます。これらの段付きセクションは、ギアやベアリングを配置する位置を作り出します。各セクションは、設計要件に基づいてサイズを維持します。
ステップ旋削とテーパー旋削は同じですか?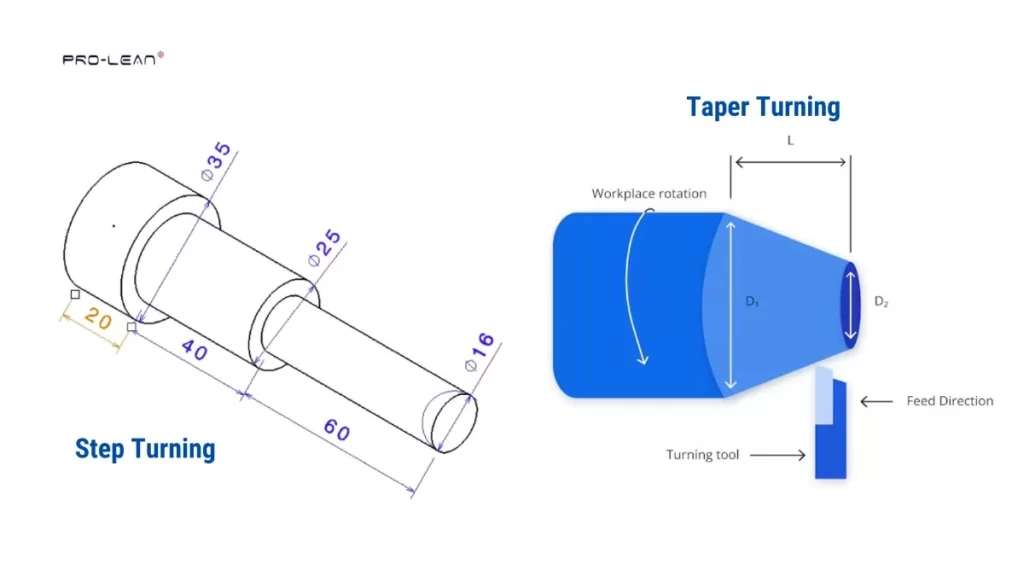
ステップ旋削とテーパー旋削
いいえ、どちらでもありません 旋削の種類 同じです。急激な直径の変化にはステップ旋削を使用します。一方、テーパー旋削では徐々にサイズが変化します。
テーパー旋削は、シャフトを円錐状に加工します。芯出しや芯合わせが重要な場合に有効です。ツールホルダーやスピンドルなどでよく見られます。
ステップ旋削では、テーパー旋削のような角度のある切削ではなく、軸方向の工具移動によって鋭い直径の変化が生じます。 テーパー旋削 工具またはテールストックの角度を傾斜に合わせて調整します。結果は見た目が異なり、機械的な目的も異なります。
旋削加工とフライス加工は同じですか?
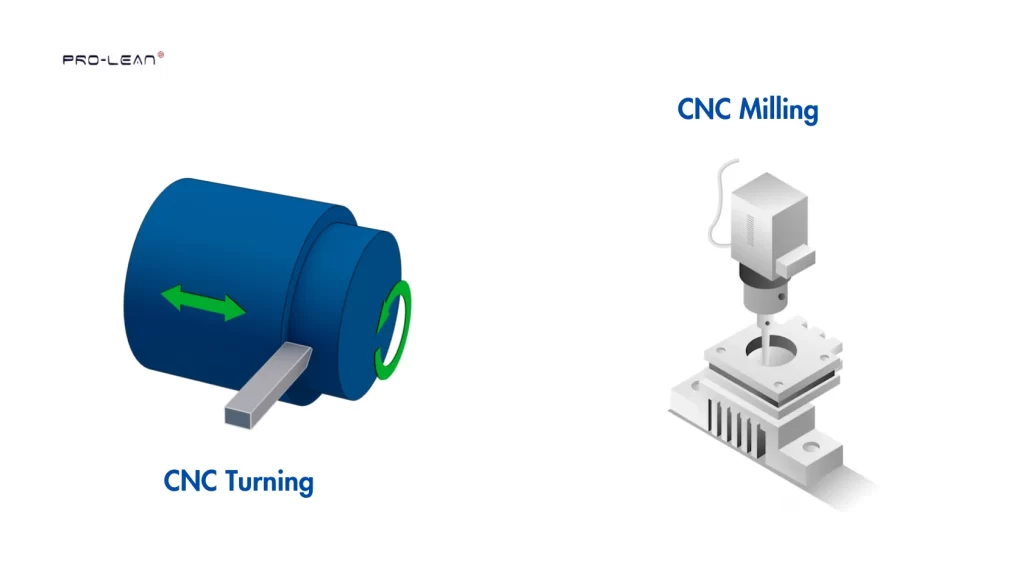
CNC旋削とフライス加工
いいえ、旋削とフライス加工は類似したプロセスではありません。 CNC旋盤 旋盤で円形部品を成形するために使用されます。工具は固定されたまま、ワークピースは回転します。
フライス加工 逆の動作をします。切削工具が回転している間、部品は静止したままです。 旋削フライス加工 平らな面、角度のある面、凹凸のある面を簡単に形作ることができます。
今すぐプロリアンをお試しください!
ステップ旋削の目的は何ですか?
ステップ旋削は、シャフトを組み立て可能な状態にするために使用されます。1回のセットアップで様々な直径のシャフトを作成できます。これにより、回転機械のあらゆる部品の適合性が向上します。
機械設備におけるアライメント関連の問題を回避できます。すべてのセクションが荷重をしっかりと保持し、シャフトシステムの長期的な耐久性を確保します。
1つのシャフトに複数の部品を取り付ける
1つのシャフトピースに複数の部品を組み付けることができます。各部品をうまくフィットさせるには、異なる直径が必要です。ステップ旋削により、直径の特定の変化を実現できます。
各ステップには追加のネジが不要なクリップが付いています。これにより設計が簡素化され、緩みを最小限に抑えることができます。また、セットアップが迅速化され、トルク制御も向上します。
これは、特に小型の機械レイアウトにおいて、省スペース化にも貢献します。長いアセンブリの代わりにコンパクトなシャフトを使用できるため、既存の機械における厳しい公差仕様の達成に役立ちます。
正確な部品の位置決めをサポート
ショルダーロック部の段差の一つが、位置を保持します。適切な嵌合部や保持部材と組み合わせることで、機械的応力下における軸方向の滑りを防止します。ギア、プーリー、ベアリングなどをしっかりと保持します。
荷重は段階的に中心に保持されます。これにより、他の可動ユニットに損傷を与える可能性のあるアンバランスを防止できます。これにより、安全性が向上するだけでなく、生活の質も向上します。
各セクションの部品間のスペースも適切に確保されています。これにより、力の流れが確保され、部品間の接触が改善されます。これにより、予期せぬ振動や摩耗を最小限に抑えることができます。
サービスと組み立てプロセスの改善
取り付け時間と部品交換の手間を省きます。各部品は固定されたショルダーストッパーにスライドさせるだけで取り付けられるため、取り付け時に再測定や推測を行う必要はありません。
部品の1つに不具合が発生した場合、簡単に取り外すことができます。この対策により、シャフトの他の部分が引っ張られるのを防ぎ、修理が迅速化され、アイドルタイムが短縮されます。
技術者はすべてのゾーンを簡単にチェックできます。すべての動作が明確な境界点を提供します。これにより、取り付けミスや工具の滑りを防ぐことができます。最小限に抑える 設計
複雑さと組み立てエラー
ステップ旋削を使用すると、必要な組み立て回数が少なくなります。すべての切削はオリジナルのシャフト形状で行われるため、追加のスペーサーやピンの必要性が減ります。
また、加工や組み立てにおける誤差も回避できます。各工程の配置は部品の位置に基づいて設計されており、シャフト全体の公差が向上します。
部品点数が少ないほど、システムの耐久性が向上します。締結具が緩んだり、位置がずれたりする可能性が低くなります。これは、機器のセットアップに長期的なメリットをもたらします。
ステップ旋削プロセスはどのように機能しますか?
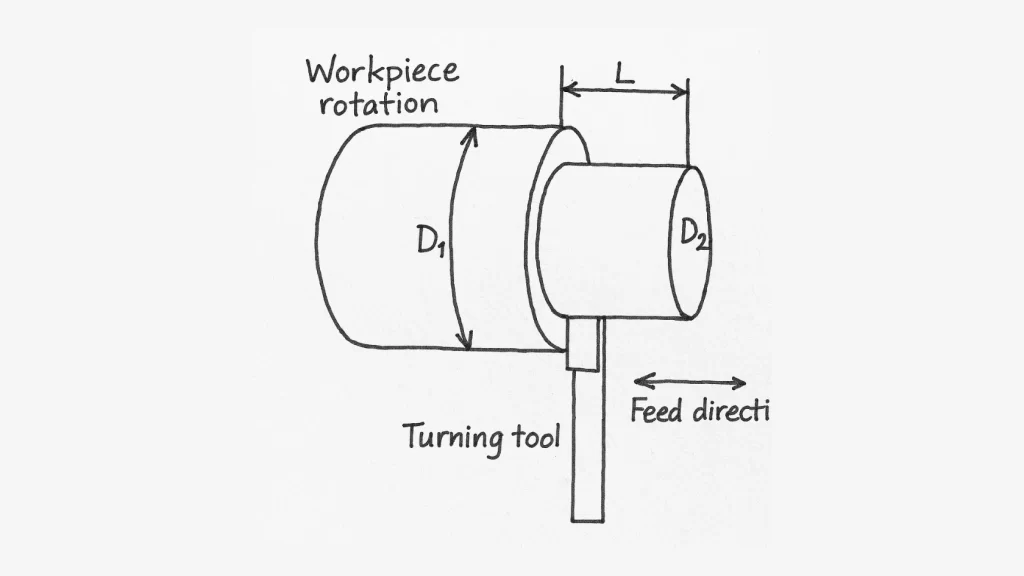
ステップ回転回転ビュー
シャフトには、それぞれのステップで異なる直径のシャフトが作られます。段取り、荒加工、ステップカット、そして仕上げ工程が含まれます。すべてのカットを必要なサイズに仕上げるには、慎重かつ正確に作業する必要があります。製造工程のステップは以下のとおりです。
旋盤とワークピースのセットアップ
まず、シャフトをチャックに取り付けます。シャフトが中心にあり、まっすぐになっていることを確認してください。これにより、旋削加工中の振動を防ぐことができます。
シャフトの材質に適した工具を選択し、機械の速度と送りを適切に設定します。ツールポストまたはCNC制御を使用して、ガイドカットを行います。
ラフカットで余分な素材を取り除く
加工前に不要な材料を除去してください。これにより、最終的な直径を容易に成形できます。また、後続の切削における工具への圧力も軽減されます。
荒削りは、すぐに精密な作業を必要としません。シャフトをほぼ完成サイズに近づけるだけです。各工程の最適化は後で行います。
ステップを一つずつカットする
では、シャフトを段階的に成形していきましょう。デバイスを使い、指定された場所に慎重に移動させ、適切な直径まで絞ります。
シャフトの各段でこれを繰り返します。段と段の間のエッジは真っ直ぐで直角である必要があります。そうすることで、シャフトのきれいな段差が生まれます。
表面を仕上げてサイズを確認する
すべての段を切った後、軽く仕上げ加工をします。これにより、美しい表面と正確なサイズが得られます。また、工具の跡も取り除きます。
各ステップをノギスまたはマイクロメーターで比較し、図面または設計図と一致することを確認します。これで、部品は最終的に使用または組み立てられます。
今すぐプロリアンをお試しください!
ステップ旋削アプリケーション
シャフトにステップ旋削を施すことで、動作をサポートします。部品は、トルクや負荷を保持する段差のある領域ごとに搬送されます。これにより、システムのレイアウト、安全性、制御性が向上します。
ステップ旋削は回転産業で広く用いられています。電力システム、ロボット工学、コンベアなどにも適用できます。この用途では、高いアライメント精度と低振動が求められます。
この技術は機械の高精度化に貢献します。それぞれの切削は、実装部品の形状に沿って行われます。これにより、部品のフィット感が向上し、噛み合いが向上します。
ギアドライブとトランスミッションラインで発見
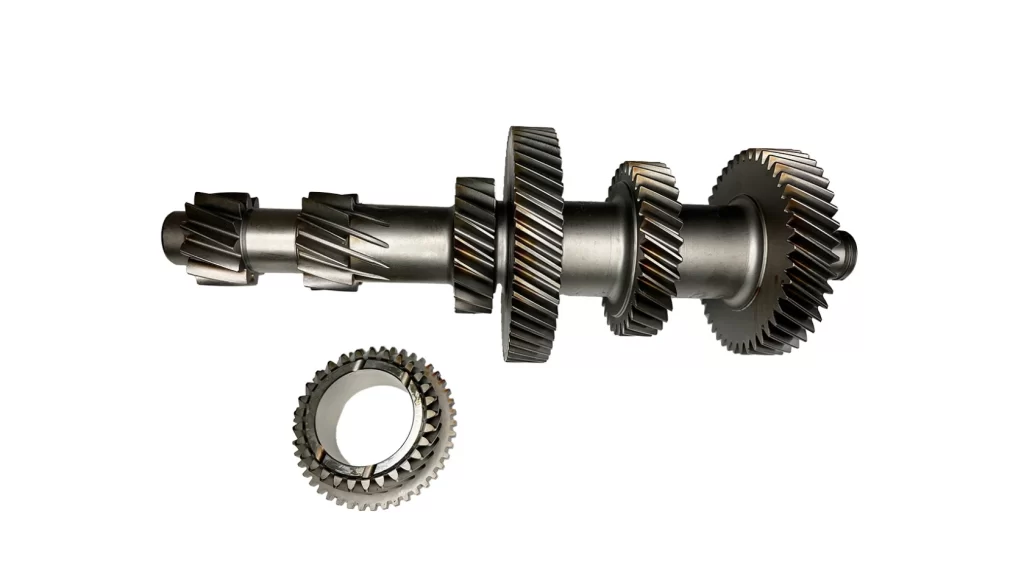
ステップ旋削ギア部品
ギアモーターには、複数のセグメントが固定されたシャフトが必要です。各ギアをステップ回転で固定するには、ギアを固定する必要があります。これにより、滑りを防ぎ、ギアの接触を均一にします。
シャフト操作時のミスアライメントも解消し、あらゆる速度域で安定したトルクを維持します。システムの耐久性と信頼性が向上します。
ステップシャフトは、パワートレインにおけるバックラッシュのリスクを防止します。すべてのギアは駆動部品との適切な噛み合いを確保するために正確に配置されており、ノイズのないスムーズな機械動作を実現します。
コンベアおよびハンドリング機器に適用
コンベアにはローラー、プーリー、ブレーキなどが取り付けられます。ステップターンにより、それぞれのローラー、プーリー、ブレーキが一列に並んだ状態を維持できます。重い荷物を移動させる際も、部品が所定の位置に保持されます。
部品の不要な位置ずれや隙間の発生を防ぎます。これにより、ベルトのトラッキングと搬送の安定性が維持されます。また、部品の寿命を延ばし、故障を最小限に抑えることができます。
急激な負荷変化に対しても、ステップによって軸方向の滑りが最小限に抑えられます。これにより、シャフトの曲がりや位置ずれを防止します。また、部品交換時のダウンタイムも短縮されます。
メカトロニクスおよびロボットアームに使用
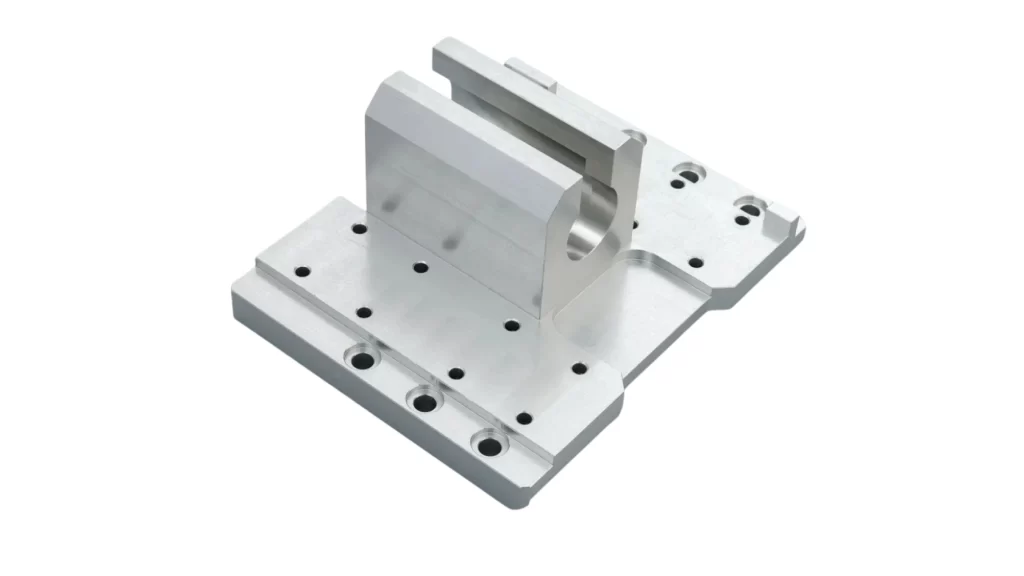
ステップ旋削ロボット鋼部品
精密システムでは、部品の正確な嵌合と制御が不可欠です。ステップ回転は、サーボギアの正確な位置決めを実現します。これにより、動作の各段階で繰り返し動作が可能になります。
また、ロボット関節のツールの正確な位置決めも提供します。ツールのドリフトやスキューは固定領域によって抑制されます。これにより、出力品質と動作安定性が向上します。
フィードバックユニットとセンサーも適切な配置が必要です。シャフト間隔が狭い場合、これらはすべてより効率的になります。制御応答が向上し、すべての自動化がよりスムーズになります。
航空宇宙および精密機械における応用
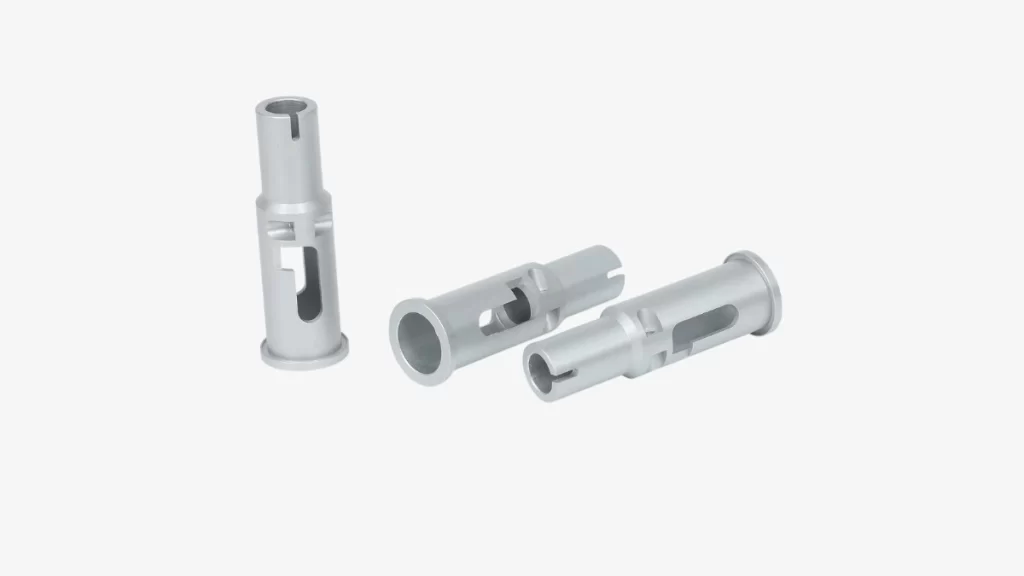
カスタムブッシング ステンレス鋼ステップ旋削部品
航空宇宙部品は振動と熱に耐えなければなりません。ステップ回転はすべてのタービンやベアリングを固定し、速度と圧力がかかった状態でのバランスを安定させます。
すべてのステップに高負荷部品が確実に搭載されています。これは高度制御やエンジンタイミングに重要であり、システムの安全性と耐久性を高めます。
精密設計に必要な部品は、使用中に決して動いてはいけません。段付きシャフトは、こうした厳しい仕様を満たすのに役立ちます。これが、航空宇宙設計者がこの方法を採用する理由です。
ステップ旋削に必要なツールは何ですか?
ステップ旋削には、小さくても重要な工具キットが必要です。精度を上げるには、適切な工具が必要です。これらの工具はすべて、シャフトの形状、深さ、仕上げの管理に役立ちます。
手動旋盤でもCNC旋盤でも、工具は不可欠です。適切な作業には、適切な切削と正確な測定が必要です。これらが、作業に必要な主な工具です。
精密測定用のノギスまたはマイクロメータ
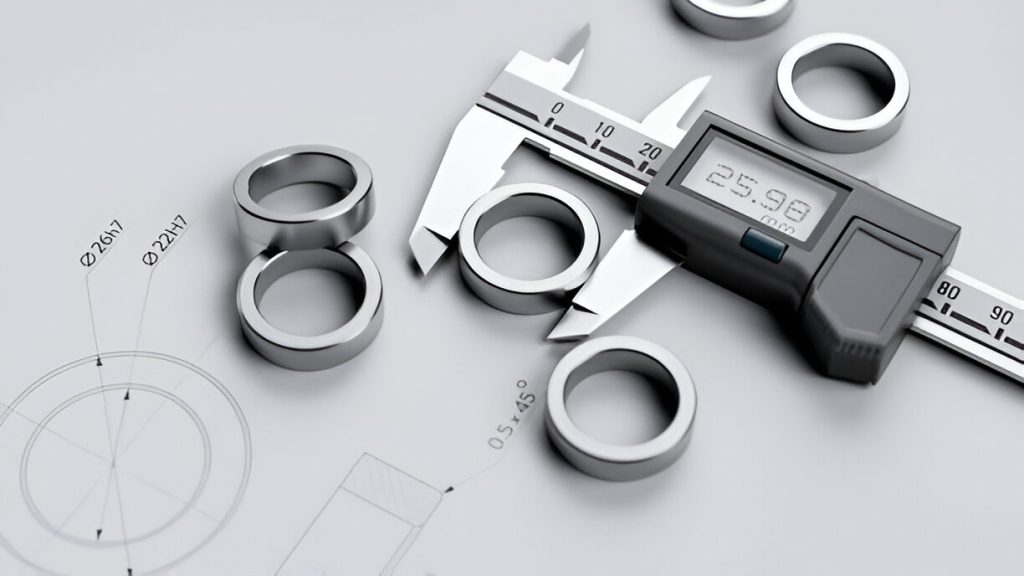
デジタルノギス測定部品寸法
シャフトの直径を測るには、通常、デジタルノギスまたはノギスを使用します。これらは、切削中および切削後に正確な測定値を出力します。オンライン版は、より高速なプロセスと同等の精度を実現します。材料の除去後の追跡調査にも安心してご利用いただけます。
より厳しい公差が必要な場合は、マイクロメーターを使用します。マイクロメーターは小数点第3位までの高い精度を誇ります。シャフトの正確なフィット感が必要な場合に最適です。工具を用いた定期的なチェックにより、円周比較により、削りすぎやサイズ不足の可能性を排除できます。
鋭い肩部と段差部用のパーティングツール
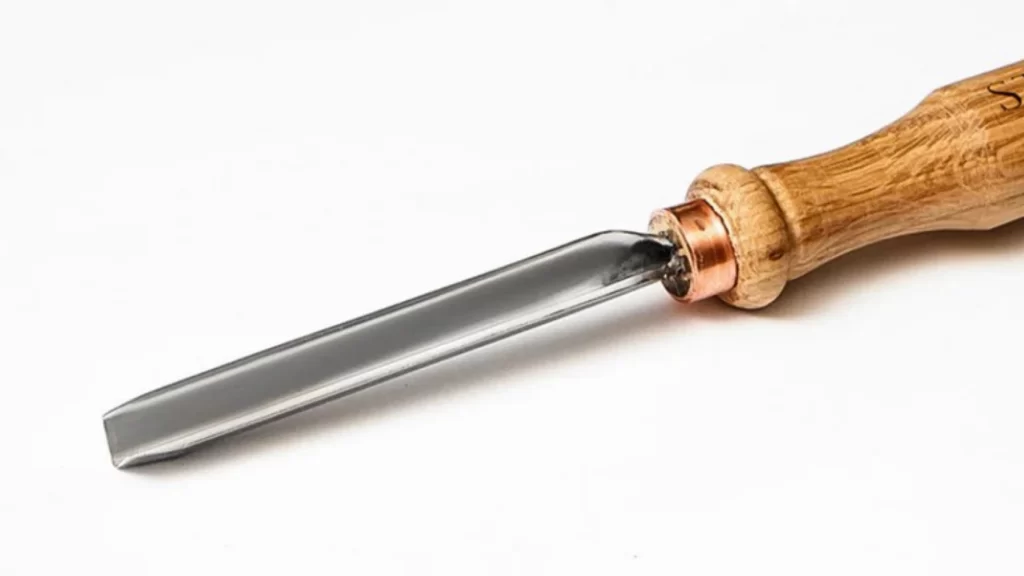
パーティングツール
パーティングツールを使うと、シャープできれいな段付きエッジを作ることができます。平らな形状で、シャフトを横切るようにカットします。各段を反転させる前に、このツールを使って溝を形作ります。これにより、後続のカットの開始点が正確に確保されます。
鋭角な肩部が必要な場合にも、パーティングツールの助けが必要になります。また、複雑な組立工程が必要な場合も、このツールが役立ちます。こうした狭いコーナーにも対応します。部品が段差で止まったり、ロックされたりする箇所では、パーティングツールが不可欠です。
直径縮小およびプロファイリング用旋削工具
旋削工具はシャフトから余分な材料の大部分を取り除きます。軸に沿って工具を動かし、すべてのフットプリントを形作ります。長い円弧を安定して切削するように設計されています。この工具を回転させることで、滑らかなプロファイルと適切な直径が得られます。
ほとんどの旋削工具には小さなノーズ半径が採用されています。これにより、段部とシャフトの接合部で滑らかな刃先が得られます。これにより応力が緩和され、遷移部における応力集中が軽減されます。ただし、鋭角な角が必要な場合は、突切り工具を使用してください。
ステップ旋削のメリットは何ですか?
- ステップ旋削により、1 つのシャフトで複数の直径を加工できるため、部品の複雑さが軽減されます。
- 作業中にシャフトを取り外す必要がないので、時間の節約になります。
- このプロセスは、特に CNC マシンでの大量生産に適しています。
- ベアリング、ギア、プーリーに正確にフィットする複雑なシャフトを製造できます。
- 単一の段付きシャフトにより、小さなシャフトを溶接する必要がなくなります。
- 多くの場合、1 つの部品を製造する方が、複数の部品を組み立てるよりも安価になります。
- この技術により、寸法精度とアセンブリの位置合わせが向上します。
ステップターンのデメリットは何ですか?
- ステップ旋削では、特に直径に大きな差がある場合に材料の無駄が発生する可能性があります。
- 最も重要なステップを満たすには、多くの場合、特大の在庫から始める必要があります。
- 直径を小さく切断すると、時間と材料の両方が無駄になります。
- ステップ遷移の鋭角な角により、応力の集中が増加する可能性があります。
- ステップが深すぎると、シャフト全体の強度が低下する可能性があります。
- すべてのステップにわたって厳密な許容誤差を作成するには、追加のツール変更が必要になる場合があります。
- 設計の選択を誤ると、不必要なコストと材料の損失が発生する可能性があります。
ステップ旋削に最適な材料
|
金属 |
プラスチック |
コンポジット |
|
鋼鉄 |
ナイロン |
各種 |
|
アルミ |
デルリン (POM) |
(カーボンファイバー等) |
|
真鍮 |
PTFE |
|
|
銅 |
Acrylic |
|
|
ステンレス鋼 |
結論
ステップ旋削は、高精度で多様な直径のシャフトを製造するための最も効果的な方法の一つです。スペーサー、アクスル、その他の高精度部品の製造に使用できます。このプロセスは、少量生産から大量注文まで、精度、再現性、効率性を実現します。
厳しい公差の旋削部品を納期通りに納品したいですか?Boda Techは高精度の旋削加工を専門としています。 CNCターニングサービス今すぐ図面をお送りいただければ、次のプロジェクトの正確な見積もりを迅速にご提供いたします。
よくある質問
Q1: ストレート旋削とステップ旋削の違いは何ですか?
直線旋削は、シャフトの全長を均一な直径に縮めます。その結果、端から端まで滑らかで均一な円筒形が完成します。一方、段旋削は、同一のシャフト上に直径の異なる複数のセクションを作成します。サイズが変化するごとに、セクション間に明確な段差または肩が形成されます。
Q2: 直線旋削の工程とは何ですか?
直線旋削では、まずワークを旋盤のチャックに固定します。切削工具が軸と平行に移動し、外径を均一に削り取ります。工具は全長にわたって材料を除去し、滑らかでまっすぐな直径を実現します。この工程は、基本的な円筒部品の加工によく使用されます。
Q3: ステップ旋削、テーパー旋削とは何ですか?
ステップ旋削は、同一のシャフトに沿って異なる直径の加工を施す旋盤加工です。各セクションの先端は鋭い90度の肩部で仕上げられます。一方、テーパー旋削は、直径が徐々に変化していく加工です。シャフトは端から端にかけて徐々に細くなり、円錐のような形状になります。