
「機械加工または製造された部品は、金属研削などの追加加工が必要となることがよくあります。これにより、鋭利なエッジを仕上げたり、バリ、加工痕、付着した切削屑、その他の欠陥を除去したりすることができます。」
カスタム金属研削加工の工程では、研磨ホイールまたはベルトを加工対象金属にこすりつけます。研削ホイールが金属の切断にも使用されることがあるため、製造業者の間では研磨切削とも呼ばれています。 この記事では、 カスタム金属研削 関連する機器、ツール、イノベーションについて詳しく説明する精密研削など、さまざまな側面があります。
精密金属研削とは何ですか?
まず、 精密研削とは何ですか? これは、CNC 機械加工部品、ダイカスト部品、金属加工部品などの製造品から付着した材料や余分な材料を効果的に除去する仕上げ技術です。
金属部品の研削加工には、主に3つの機能があります。それは、所望の表面仕上げレベルを達成すること、バリを除去すること、そして研磨、塗装、電気めっきなどの後処理のための表面準備を行うことです。
金属研削は他の加工とは異なり、砥石の表面に砥粒を使用します。これらの研磨媒体は、ホイール上でワークを前後に移動させながら、不要な材料を切断して除去します。
表 1: 精密研削
| 粉砕プロセス | 表面タイプ | 適用可能な材質 | 許容範囲 |
|---|---|---|---|
| 表面研削 | 平らな面 | 金属、プラスチック、ガラス | ±0.0002インチ |
| 円筒研削加工 | 丸い表面 | 金属、プラスチック、ガラス | ±0.0002インチ |
| 心なし研削 | 丸い表面 | 金属、プラスチック、ガラス | ±0.0002インチ |
カスタム金属研削
多くの場合、標準的な研削盤や砥石では、複雑な形状を備えた複雑な形状を仕上げることができません。このような場合にカスタム金属研削の役割が生まれます。プロセスに対する特殊な制御が必要となるため、通常のものとは異なります。このアプローチは主に、厳しい公差と低い粗さレベルを必要とする複雑な部品やコンポーネントの研削に使用されます。
カスタマイズのもう一つの利点は、材料の柔軟性です。カスタム研磨はあらゆる材料を仕上げることができます。CNCマシン向けの加工可能な材料オプションチタンや工具鋼のような硬いものでも。
さらに、カスタム研削の要求 特注研削装置 および操作を実行するためのツール。
- 個性的なデザインとカスタムサイズが特徴のホイール。
- カスタム治具と治具
- ホイールとワークの動きをCNC制御。
今すぐプロリアンをお試しください!
精密研削技術の種類
精密研削技術にはさまざまな種類があり、最良の結果を得るには、機械加工プロセスに適切な技術を使用することが重要です。 これらの方法のいくつかについて説明します。
心なし研削
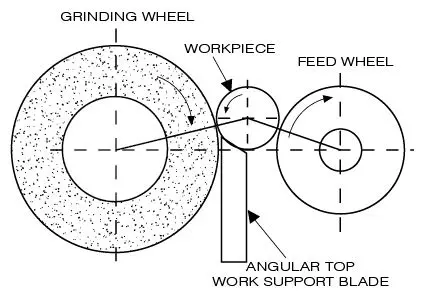
この研削方法は、棒やチューブなどの細長いワークピースの加工に適しています。 これは、他の精密研削技術とは異なり、ワークピースを静止した場所に保持しないためです。 代わりに、ブレードを使用してワークピースをサポートしながら、外周を研削します。 また、センタレスグラインダは砥石と調整車のXNUMXつの砥石を使用します。 これら XNUMX つのホイールは異なる速度で動き、研磨精密グラインダーは調整グラインダーよりも速く動きます。
シングルディスクおよびダブルディスク研削
名前が示すように、シングルディスクおよびダブルディスク研削では、シングルディスクとダブルディスクが使用されます。 シングルディスク精密グラインダーの場合、通常、スピンドルはディスクを垂直に保持し、チャックはワークピースを所定の位置にクランプします。 両頭研削盤は縦型と横型があり、どちらもさまざまな精密研削に対応できます。
円筒研削加工
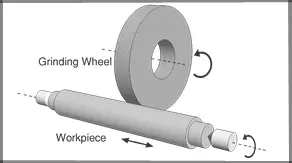
円筒研削はセンター型研削とも呼ばれます。 このプロセスでは、精密研削砥石、ワークを保持する XNUMX つのセンター、ワークを駆動するチャック、およびその他の機能で構成されるグラインダーが使用されます。 砥石とワークが異なる方向に回転するため、切りくずの除去が容易です。 円筒研削には次の XNUMX 種類があります。
内径研削
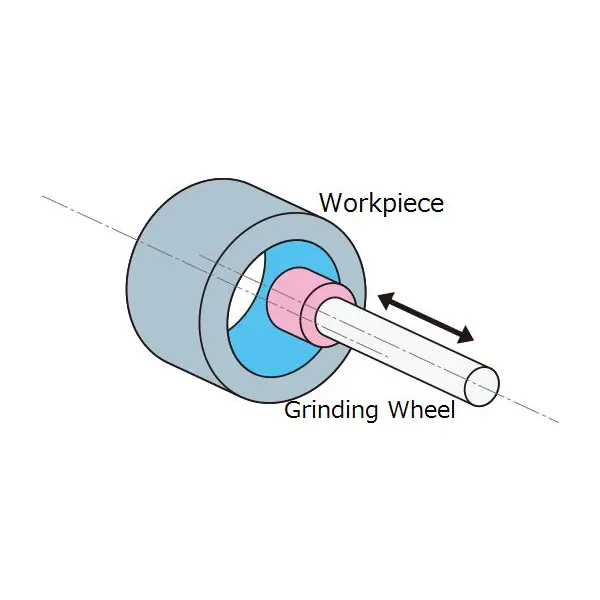
内径研削技術は、穴、塊茎、またはボアの内径から余分な材料を除去します。 このプロセスでは、センターがワークピースを静止した場所に保持し、チャックがワークピースを回転させてワークピースの直径を縮小します。
外径研削
外径研削は、ワークピースの外面を仕上げるために使用されます。センターがワークピースを固定し、チャックが研削砥石と同じ方向にワークピースを回転させることで、精密な材料除去と表面仕上げが可能になります。これらの方法の違いを理解することは、評価を行う際に不可欠です。 内径研削と外径研削の比較 それぞれの技術は加工対象物の特定の領域向けに設計されているため、用途も異なります。
これらの研削技術のいずれも効果的に機能させるためには、部品が円筒形である必要があることに注意することが重要です。
表面研削
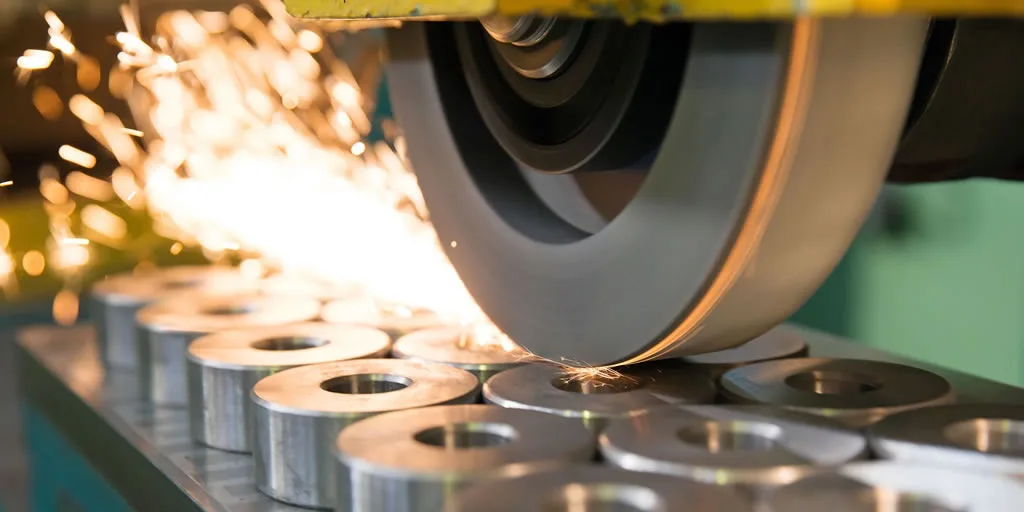
表面研削
精密平面研削は、平面を仕上げるために使用される精密研削技術です。この装置は、ワークピースに対して垂直に配置された研削砥石を磁石で固定する構成になっています。使用する磁石は、永久磁石または電磁石のいずれでも構いません。
この技術は、研削可能で研削砥石を詰まらせない磁性材料に適しています。そのような材料の例としては、鋼鉄や鋳鉄が挙げられます。しかし、真鍮やアルミニウムなどの他の金属は通常、研削砥石を詰まらせます。高い材料除去率を必要とする大型の平面ワークピースの場合、製造業者は、 ブランチャード研削 代替表面研削方法として
精密研削の応用例
精密研削の複雑さゆえに、精密研削の用途は、精密な製造と高品質の部品を必要とする多くの産業に広がっています。これらの産業の例としては、以下のようなものがあります。
航空業界
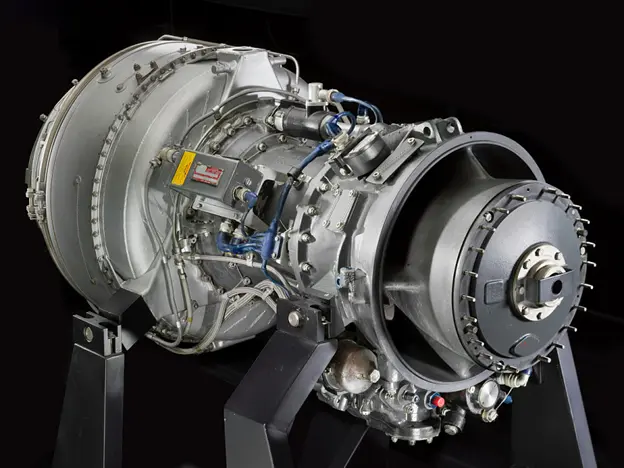
ターボシャフトエンジン
航空機部品の多くは、慎重な製造と寸法の厳守を必要とします。良い例は飛行機のターボシャフトです。ターボシャフトはエンジンが損傷した場合の緊急動力源として機能し、精密研削による精度と一貫性が必要です。
自動車産業
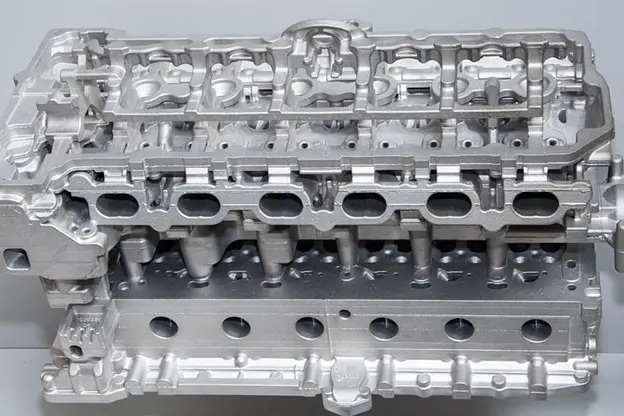
シリンダーヘッド
自動車部品、特にエンジン部品の多くは、その車種専用に作られた部品を必要とします。これらの部品は精密な寸法で製造する必要があり、そうでなければ車両に問題が生じる可能性があります。精密研削を必要とする自動車部品の一例として、シリンダーヘッドが挙げられます。シリンダーヘッドの製造には一般的にフライス加工が用いられますが、加工効率の高さから精密研削も適しています。
電気産業
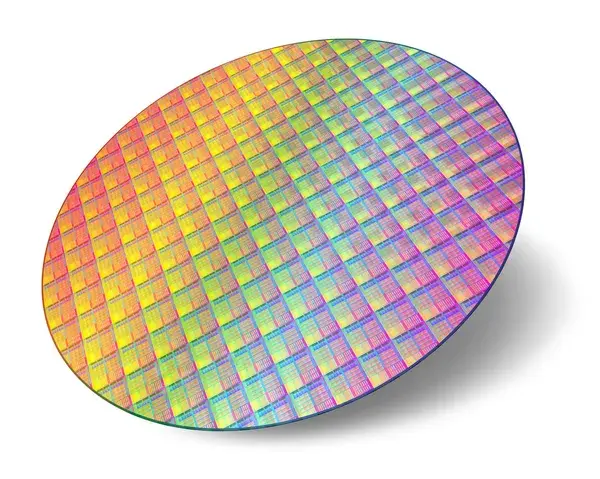
半導体ウェーハ
電気産業も精密機械加工部品が必要な分野です。精密研削が必要な電気部品の例としては、半導体ウェハが挙げられます。半導体ウェハでは、これらのウェハに使用される光学フィルムを製造するために精密研削が使用されます。
カスタム金属研削ソリューションで使用される機器
目的の金属研削ソリューションを実現するには、いくつかの機器と工具が不可欠です。意図した仕上げ品質(Ra レベル)、公差、エッジとコーナーの操作を意味します。共通の設備としては、CNC 研削盤、治具、検査ツール、冷却システムなどがあります。
すべての金属研削工具と装置の詳細は次のとおりです。
1. CNC研削盤
研削盤は、金属研削プロジェクトに必要な主要な機器です。これには、関連タスクを処理するためのさまざまなコンポーネントとメカニズムが含まれています。
CNC 研削盤は、カスタム ニーズに基づいて部品を研削するのに最も人気があります。これらの機械はプロセスを自動化し、デジタル命令で簡単に制御できます。
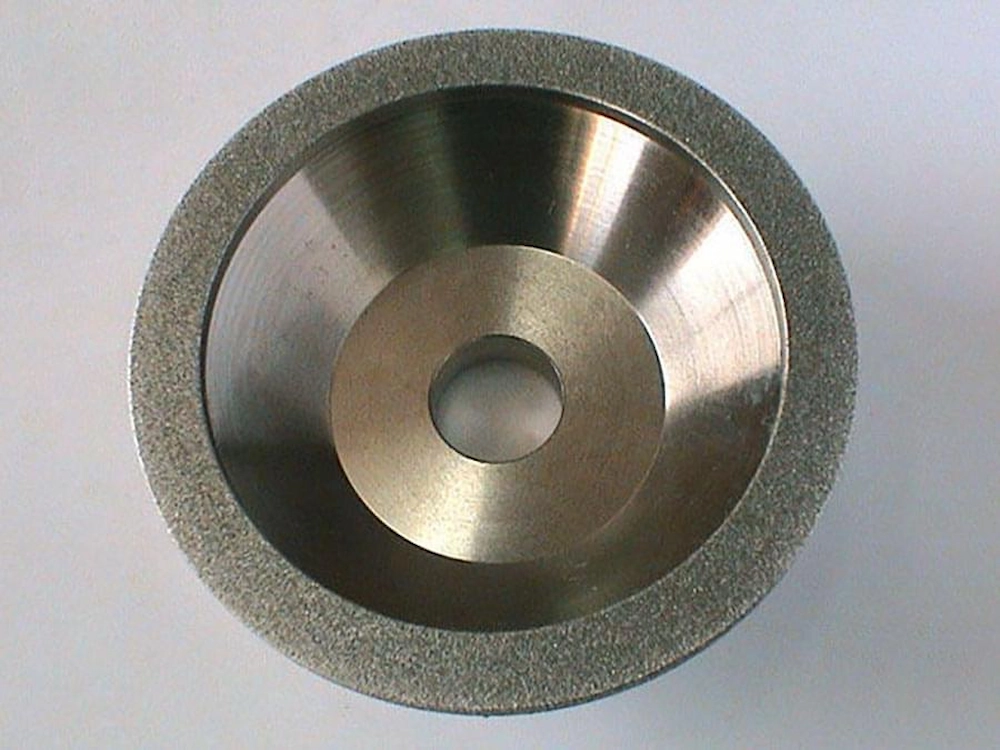
カスタム砥石
CNC システムがホイールの動きと速度を制御します。また、研削のためにワークピースを正しい座標に配置します。ホイールが回転し始めると、ホイールはワークピースに接触し、摩耗によって不要な材料を除去します。一方、冷却システムはホイールがワークピースの表面をこすっている間の過熱を防ぎます。
表: CNC 研削盤のコンポーネント
| 成分 | 詳細説明 | 研削工程における役割 |
| 仕事台 | ワークテーブルの移動に伴い、ワークが砥石へ移動します。 | ワークの正確な位置決めと移動。 |
| ワークホルダー | これにはチャック、コレット、治具などが使用されます。 | ワークを固定し、滑りや不要な動きを防ぎます。 |
| 砥石車 | 表面に研磨剤が塗布された円形または円盤状の工具。 | 研磨による材料除去のための主なコンポーネント。 |
| スピンドル | 主軸は砥石を保持し、回転させます。 | 砥石の回転を可能にし、速度を制御します。 |
| コントロールパネル | これは、研削パラメータの入力を受け取り、プロセスを監視するインターフェイスです。 | 研削の精度と効率が保証されます。 |
| クーラントシステム | クーラントを研削エリアに送り、発生する熱を減らし、破片を除去します。 | 熱損傷のリスクを排除します。 |
2. カスタム治具および治具
まず、治具と固定具は、研削される金属片または部品を保持する役割を果たします。これは主に研削作業にしっかりとした安定性を提供します。これは、緩い保持がワークピースのたわみを引き起こす可能性があるため、望ましい結果を得るために重要です。しかし、なぜカスタムの治具や治具を使用するのでしょうか?カスタマイズは、標準の器具では保持できない独自の形状や幾何学形状に対応します。多くの場合、CNC 加工は、カスタム研削プロジェクト用のカスタム治具の作成に適用されます。
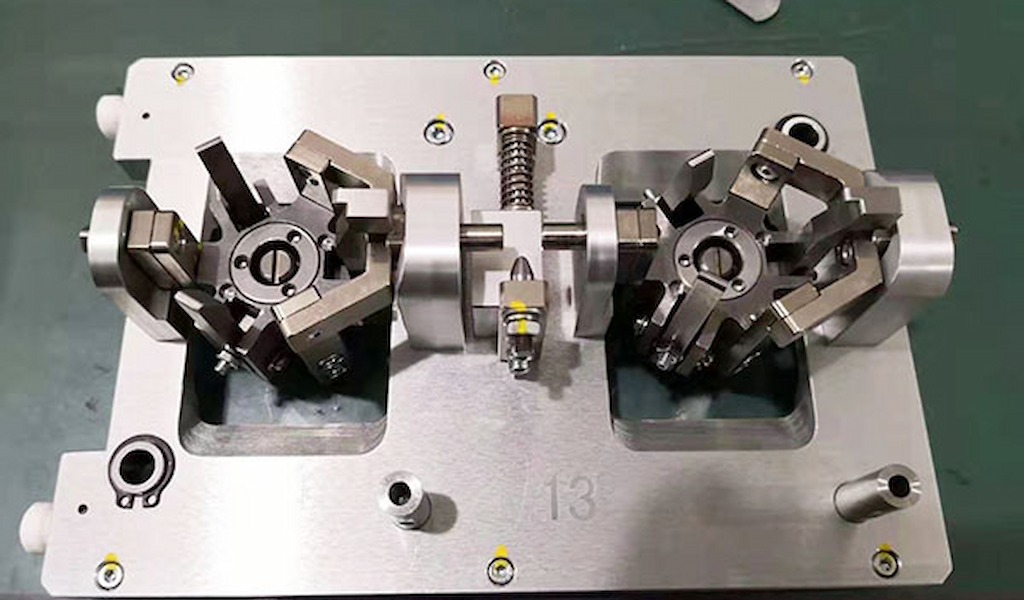
CNC研削治具および治具
さらに、他の側面も考慮してください。 カスタム研削工具たとえば、研削砥石が金属片のすべての表面にアクセスできる場合や、冷却剤の流れ機構にアクセスできる場合などです。
たとえば、手術器具には複雑な形状の特徴が含まれています。ここで、コンポーネントを完全に接地するにはカスタム治具が最適です。
3. ホイール表面の研磨層
ホイール表面の研磨層が研削作業を実行します。したがって、研磨層を正しくカスタマイズすることがいかに重要であるかが想像できるでしょう。特定の研削プロジェクトの特定のニーズに応じて、研磨媒体または材料を選択する必要があります。次に、研磨材の粒径も、表面から除去したい材料の量に応じて異なります。
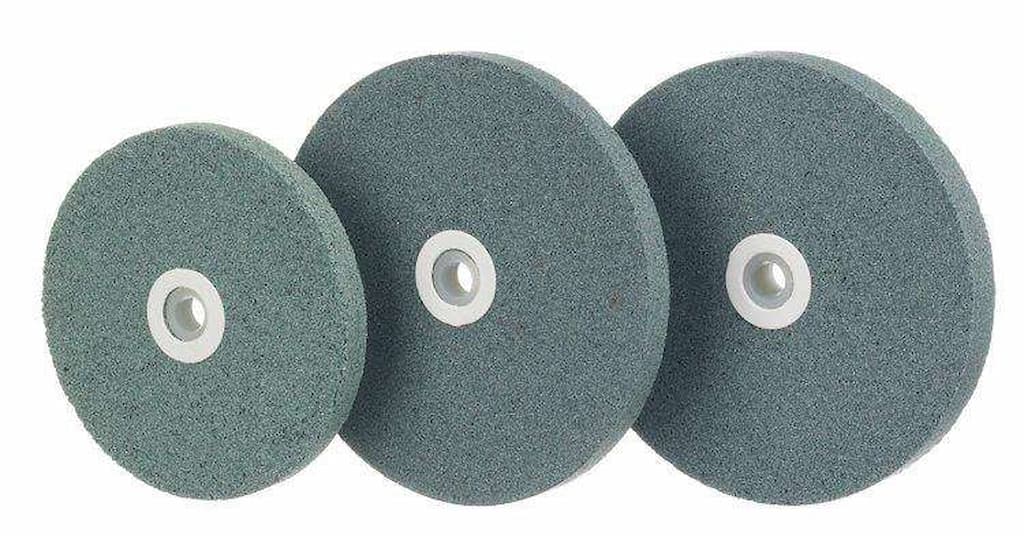 金属研削用研磨材
- オプションの一部は次のとおりです。
- 酸化アルミニウム
- 立方晶窒化ホウ素
- 炭化ケイ素など
グリットナンバーは、研磨材の粒度を示すゲージ尺度です。通常、粗い (24 ~ 60 などの低い数値) から非常に細かい 600+ までの範囲になります。
4. カスタム研削用のドレッシングツール
これらはホイールメンテナンスツールとして参照できます。彼らは、カスタム砥石車の研磨面を作業に最適な状態に保つ責任を負います。
時間が経つと、金属粒子が詰まったり、刃先が磨耗したりすることがあります。そのため、性能、精度、表面仕上げに影響を与える可能性があります。ここで、ドレッシングツールは砥石の形状を復元し、その後の研削サイクルのために新しい砥粒を露出させます。
カスタム金属研削の例: 自動車用カンクシャフト
自動車のクランクシャフトは、鍛造、鋳造、機械加工などのあらゆる技術で製造した後に研磨する必要がありました。この後処理により余分な材料が除去され、機能に必要な仕様を達成するのに役立ちます。
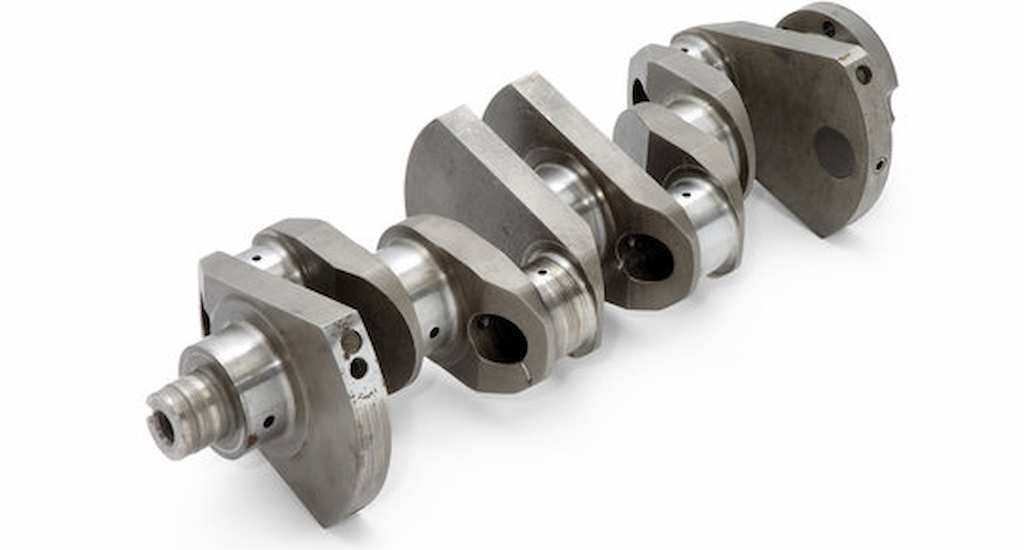
自動車用クランクシャフト
次に、なぜカスタム金属研削が必要なのでしょうか?答えはとても簡単です。通常のまたは標準的な研削では、クランクシャフトのすべての表面と相互作用することはできません。したがって、カスタムの研削アプローチなしでは均一な結果を達成することは困難です。
カスタム研削のこの具体的な例について簡単に説明しましょう。
1. 研削盤
手動研削盤やその他の従来の研削盤では、クランクシャフトの研削を行うことはできません。代わりに、この用途には CNC 金属研削盤が非常に適しています。 CNC の統合により、細かいパラメータも正確に制御され、クランクシャフトなどの複雑な部品の研磨も可能になります。
2. クランクシャフト研削用砥石
次に、立方晶窒化ホウ素(CBN)や酸化アルミニウムなどの材料を砥石の表面に研磨媒体として使用して研削します。これらの媒体の高い研磨性により、鍛造鋼や鋳鉄などの硬いクランクシャフトの材料を仕上げることができるためです。
注意: ホイールのサイズとグリット数は、特定の要件やクランクシャフトのその他の側面によって異なります。
3. クランクシャフト研削用クーラント機構
プロセス中の研削領域の冷却は、発生する熱に対抗し、表面を潤滑するために必要です。したがって、冷却システムは非常に重要です。通常、冷却剤は水と油の混合物です。
4. ドレスアップツール
ドレッシングツールは、研磨媒体の粒子が損傷した場合でも砥石車の作動状態を維持します。通常は、シングルポイントまたはダブルポイントのダイヤモンドドレッサーです。
5. クランクシャフトカスタム研削結果
- 意図した寸法精度 (± 0.0005 ~ 0.001 インチ)
- 滑らかな仕上がり (最低 0μm)
したがって、カスタム研磨後のクランクシャフトは、初期設計または意図した仕様に対して滑らかで正確になります。そのため、ピストンの直線運動を回転運動にシームレスに変換して、車両の車輪を回転させることができます。
詳細はこちら:表面研削の多様な用途を探る
カスタム金属研削の利点は何ですか?
- これにより、部品が特定の寸法および表面仕上げの仕様を満たすことができるように、厳しい公差が実現されます。
- 研削研削プロセスは、可動部品の摩擦と摩耗を軽減するのに役立ちます。
- 次に、カスタム研磨によるより良い表面仕上げも、耐久性、美しさ、機能性にとって不可欠です。
- 金属研削は難削材や複雑な形状にも対応します。
- 金属研削のカスタマイズにより、生産効率と材料の無駄のプロセスが最適化されます。
- 多くの場合、追加の仕上げプロセスが不要になり、時間とコストが節約されます。
- カスタム研磨は、プロセスの精度と速度により、大量生産においてコスト効率が高くなります。
カスタム金属研削の限界とは何ですか?
しかし、平面研削にはさまざまな利点があります。しかし同時に、いくつかのデメリットも伴います。製品メーカーはいくつかの課題に直面する可能性があります。確認してみましょう;
●これらの機械は、機械本体、研削砥石、工具などの費用に関して、初期費用としてより多くの予算が必要になる場合があります。
●研削加工中の発熱は、研削砥石と被削材との摩擦により、冷却剤を必要とする場合があります。
●大量生産の場合、工程に時間がかかる場合があり、その結果、機械加工の速度が低下する可能性があります。
●金属や複合材料の研削作業時には、粒子状物質の排出率が若干高くなります。
●研削作業は騒音や振動が大きく、火花が発生する恐れがあります。そのため、これらの問題を軽減するために個人用保護具の使用をお勧めします。
●さらに、導電性部品が適切に保護されていない場合、研削作業には感電の危険性が伴います。
製造における精密研削の革新
カスタム研削の卓越した機能の背後にある理由は、精密研削の革新です。 研削盤、研磨工具、ワーク保持、パラメータの最適化。
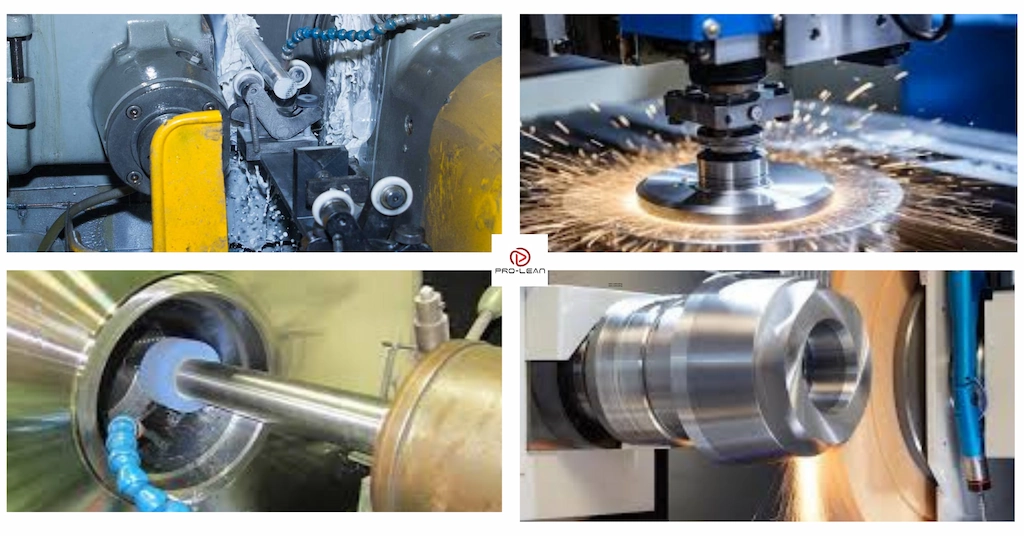 カスタム精密研削作業
これらの最新の技術革新により、精度が大幅に向上します。ナノメートルレベルの仕上げが可能で、高硬度レベルの金属と互換性があります。たとえば、光学用途の仕上げにはナノ仕上げが不可欠です。
- 電気化学的粉砕 (ECG): この方法では、回転ホイールと電解液を使用して陽極溶解を行います。特に難削材に効果を発揮します。
- 高能率深研削(HEDG): 高い送り速度と切削速度が可能になり、より速い除去が可能になります。
- 極低温粉砕:これ 研削の革新 液体窒素を使用して材料と砥石の両方を冷却し、熱による変形を防ぎます。
- レーザー支援研削: これには、材料を柔らかくして工具の摩耗を減らすために、研削前にレーザーでワークピースを予熱することが含まれます。
Boda でのカスタム金属研削とさらなる仕上げ
カスタマイズは精密研削結果に影響を与えるため、Boda ではお客様の仕様を満たすために材料の種類から望ましい結果まですべてに焦点を当てます。
CNC加工、板金、鋳造、鍛造金属部品など、当社の 研削サービス さらに、追加の表面仕上げ工程により、必要な寸法と表面品質を実現できます。当社は最先端の設備を使用し、10年以上にわたり表面処理プロジェクトに携わってきた経験豊富なエンジニアを擁しています。
したがって、デザインをアップロードしてプロジェクトを開始し、当社の表面仕上げ設備と専門知識を活用してください。
今すぐプロリアンをお試しください!
まとめ
金属研削のカスタマイズにより、標準プロセスでは不可能なカスタムおよびユニークな形状の仕上げが可能になります。研削工具と砥粒数や層の厚さなどの研磨パラメータを調整することで、望ましい結果を達成できます。 カスタム金属研削 結果。
したがって、適切な カスタム研削装置、工具、研磨材の選択、パラメータの最適化により、数え切れないほどの金属部品やコンポーネントを柔軟に研磨できます。
よくあるご質問
カスタム金属研削とは何ですか?
これは、金属表面から余分な材料やマークを除去して、特定の寸法、形状、仕上げを実現する精密なプロセスです。
鋼を研削するのに最適な工具は何ですか?
最良の選択肢は、立方晶窒化ホウ素 (CBN) または酸化アルミニウムです。ただし、鋼製ワークの硬度と希望する仕上げに基づいて選択してください。
カスタム金属研削のコンポーネントは何ですか?
これには、研削盤、研磨ホイール、冷却システム、ドレッシングツールが含まれます。
ニーズに合わせて砥石をカスタマイズできますか?
はい、研削工具とパラメータをカスタマイズすることで、ニーズに応じて研削砥石をカスタマイズできます。
事業紹介
シェイク・ムハマド、S.、ガーニ、JA、ジュリ、A.、チェ・ハロン、CH (2019)。 AISI 4340 合金鋼の乾式および極低温フライス加工。 ResearchGate. https://www.researchgate.net/publication/334068071