
深穴あけ
業界の要件を満たす深く正確な穴あけ加工にお困りではありませんか? 通常の穴あけ方法では、製品に必要な精度と仕上がりが得られないと思いませんか?
深穴加工はまさにこれらの問題を解決するソリューションです。この高度な技術は、深く、まっすぐで、滑らかな穴を内部に作り出します。通常のドリル加工では限界がありますが、深穴加工は極めて精密な加工を可能にします。
航空宇宙、自動車、重機などの部品製造において、深穴加工はあらゆる工程を変革します。このプロセスは、業界が求める精度を実現すると同時に、製造コストを削減し、あらゆる工程の効率化を実現します。
At プロリーンテック私たちはこうした課題を理解しています。だからこそ、お客様の期待を超える高度な深穴掘削ソリューションをご提供しています。このガイドでは、深穴加工のプロセス、ツール、そして技術について知っておくべきすべてのことを網羅しています。
詳しく知るには記事を読んでみましょう:
深穴掘削とは?
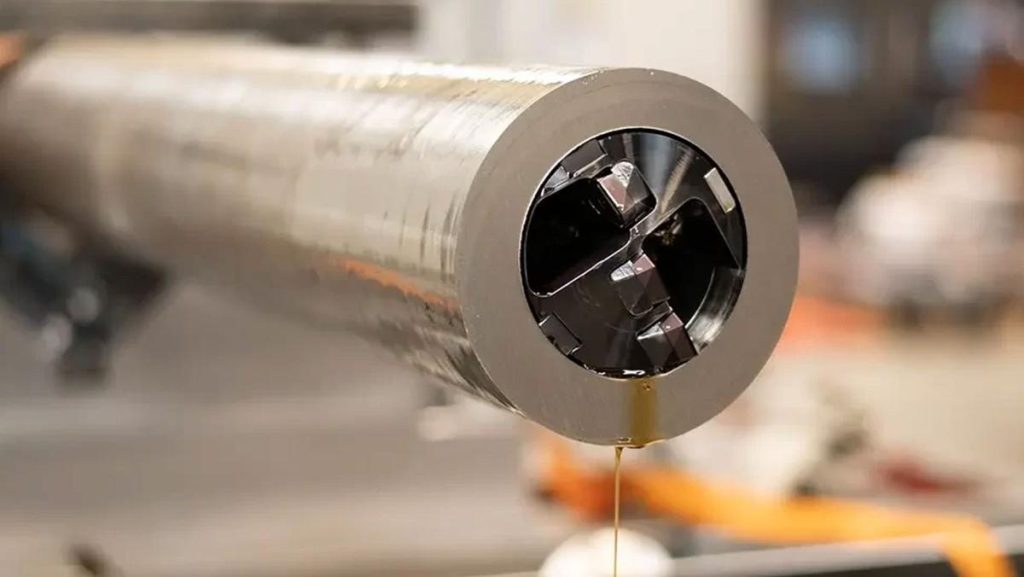
深穴掘削ヘッド
それでは、深穴掘削について詳しく見ていきましょう。
基本的に、穴あけとは固体材料に穴を開ける工程のことです。 CNCドリル コンピューター制御の機械を使用して、必要なサイズ、深さ、位置に高精度で穴を開けます。金属やプラスチックの板に精密なトンネルを掘るようなものだと考えてください。
しかし、深穴掘削は単なるパンチングをはるかに超える作業です。穴の幅よりも長さが重要になります。
穴の幅の10倍以上の深さがある穴を想像してみてください。ストローの長さが開口部の100倍あるようなものです。つまり、幅がXNUMXmmの穴でも、深さがXNUMXmm以上であれば「深い穴」と言えるでしょう。
これらの穴は非常に長くて狭いため、この特殊なプロセスには独自の掘削ツールと特別な方法が必要です。
これらのツールと方法は、たとえ長距離であっても、穴を完璧で真っ直ぐ、そして内部を滑らかに保つために不可欠です。最高品質で超精密な部品が必要な場合は、深穴加工が不可欠です。
深穴掘削の重要性
深穴掘削の重要性
自動車業界では、燃料噴射システム、クランクシャフト、エンジンブロックなどの部品に深穴加工が用いられています。これらの部品は、効率よく稼働し、燃費を向上させるために、10倍以上の幅が必要です。
油圧シリンダーの製造では、深穴加工も必要です。これにより、建設車両、フォークリフト、産業機械などの油圧システムの安全性が向上します。これにより、寸法精度が維持され、適切なクーラントの流れと切削片の除去が確保されます。
最後に、石油・ガス業界では、非常に深いボーリング孔を掘削するために深穴掘削技術が用いられます。この技術により、掘削に適した壁厚と丸みの深さが直径の20倍以上の穴を掘削することが可能です。
今すぐプロリアンをお試しください!
深穴掘削プロセス:ステップバイステップ
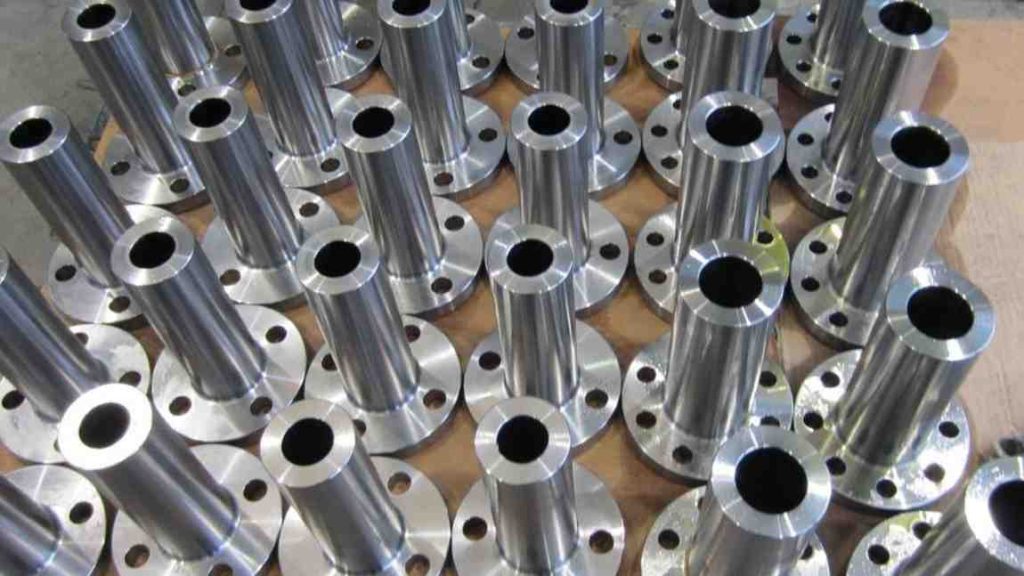
ドリルで穴を開けた金属。
深穴加工は複雑で、非常に難しい作業です。通常の穴あけとは異なり、切削片の除去とクーラントの注入は非常に重要です。作業の流れは以下のとおりです。
1.ワークピースをセットする
まず、穴あけする材料を機械に置きます。しっかりと固定します。少しでも動かすと、穴は真っ直ぐに、正確に開きます。
2. 適切なツールを選択する
次に、最適な深穴掘削ツールを選びます。これは非常に重要です。材料の種類、穴の幅、そして深さによって、最適なツールを選びます。
3. 冷却剤を供給する
高圧クーラントをドリル本体に直接送り込みます。このクーラントには様々な効果があります。工具の切削部分を冷却し、切削をスムーズにします。そして最も重要なのは、ドリルの切削箇所から金属片を押し出すことです。
4. 速度と動きを制御する
ドリルの送り速度と回転数を制御します。これらは非常に重要です。切削片を生成し、工具の破損を防ぎます。
5. チップを取り除く
ドリルが深く進むにつれて、高圧クーラントが切りくずを押し出します。切りくずはドリルの内側または外側の特殊な経路を通って排出されます。切りくずをうまく除去することが重要です。切りくずが詰まるのを防ぐためです。詰まった切りくずは工具を損傷する可能性があり、穴の仕上がりを悪くする可能性があります。
6. 段階的に穴を開ける(非常に深い穴の場合)
非常に深い穴の場合は、段階的に穴あけを行うことがあります。工具を引き抜きます。これにより切削片がすべて除去され、クーラントが再び正常に流れるようになります。
深穴掘削ツール:必要なもの
適切な穴あけ作業を行うには、適切な工具を使うことが重要です。これらはただのドリルではありません。これらの特殊な深穴掘削工具は、細長い穴を開けるという困難な作業に対応するために作られています。それぞれの課題を克服できるよう設計されています。
知っておくべき主な種類は次のとおりです。
| ツールの種類 | 重要な特徴 | 以下のためにベスト |
| ガンドリル | 片刃、内部給油、V溝 | 小中、高精度、スムーズ |
| BTAツール | 内部チップ排出、堅牢 | 大きな穴、高い材料除去 |
| エジェクタードリル | 冷却剤/チップ用の2本のチューブ、モジュラー | 中程度の穴、より高速、より厳しい公差 |
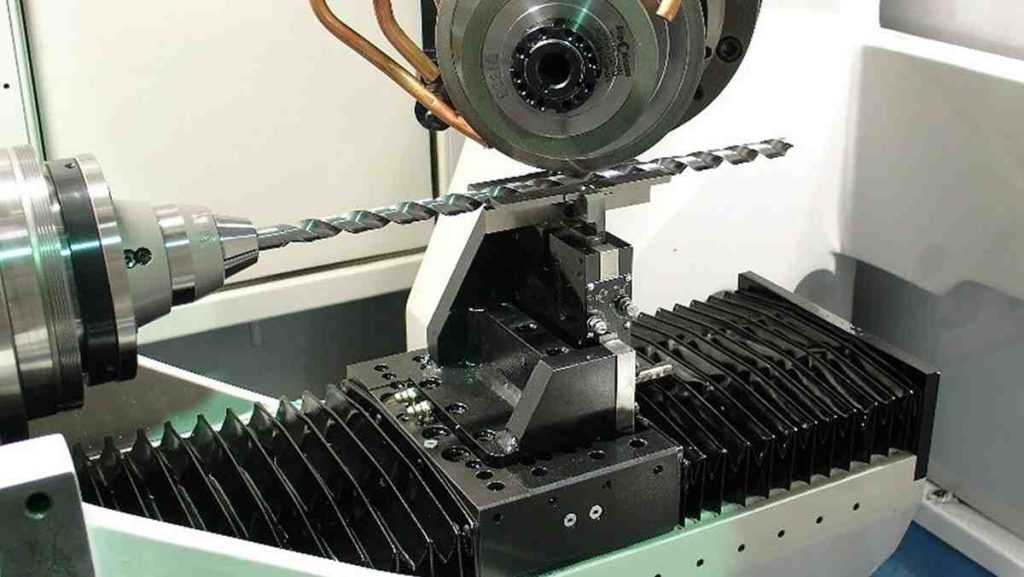
1. ガンドリル
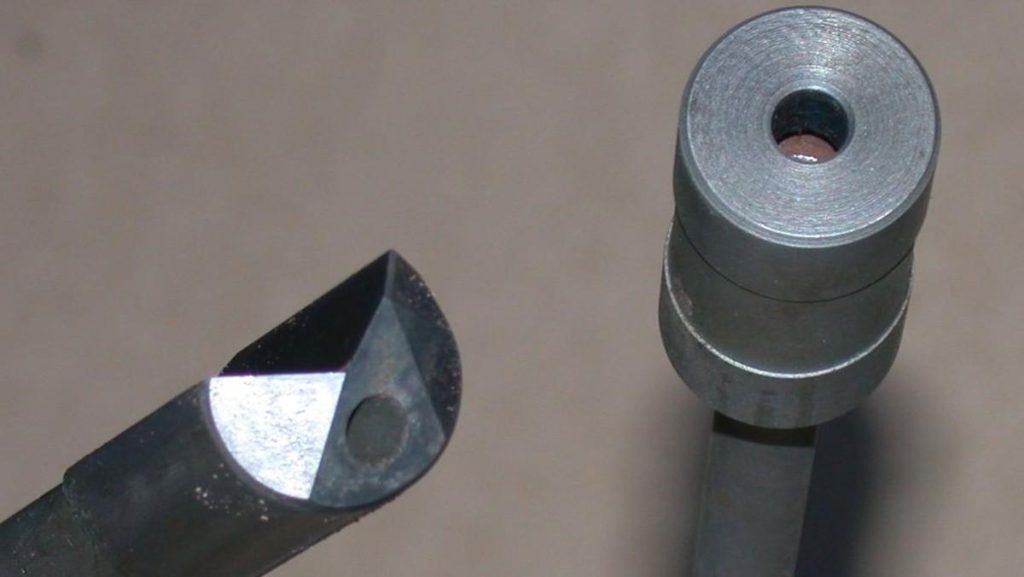
ガンドリル
先端が鋭い、非常に長く細い針を想像してみてください。それがガンドリルです。深い穴を開ける工具として、多くの人が最初に思い浮かべるのはガンドリルです。ガンドリルには刃が1つしかなく、回転しながら前進することで材料を正確に削り取ります。
内部には高圧クーラント用の特殊なトンネルがあり、切削点に噴射して冷却と潤滑を行います。外側にはV字型の溝があり、金属片と使用済みのクーラントを穴から排出するのに役立ちます。
ガンドリルは、非常にまっすぐで正確な穴を開けるのに最適です。また、穴の内側を驚くほど滑らかに仕上げ、優れた表面仕上げを実現します。
そのため、「ピンポイントの精度」を求めるメーカーはこれを好み、また、底なしの穴掘削作業において「費用対効果が高い」ことでも知られています。
2. BTA(ボーリング・トレパニング協会)
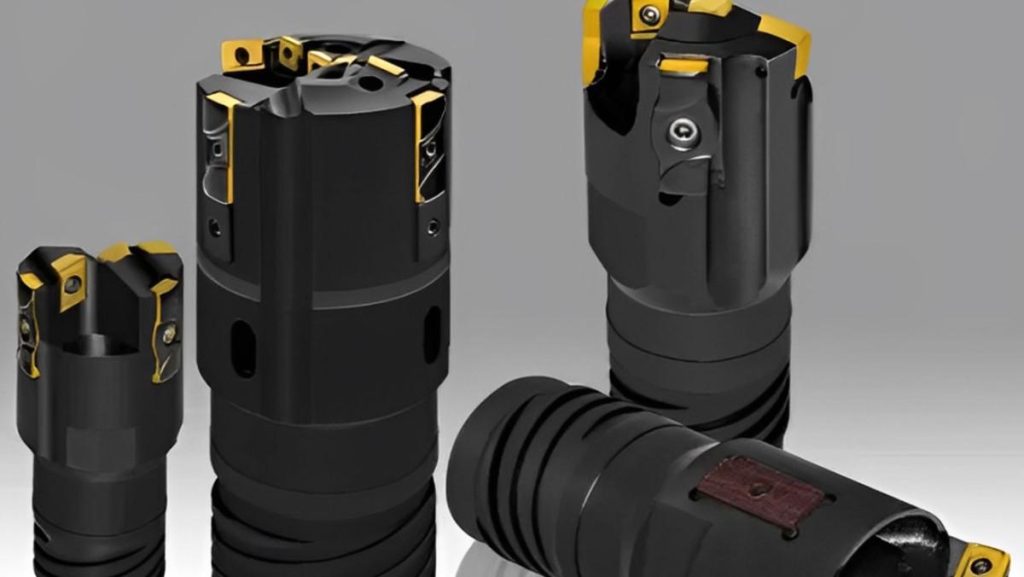
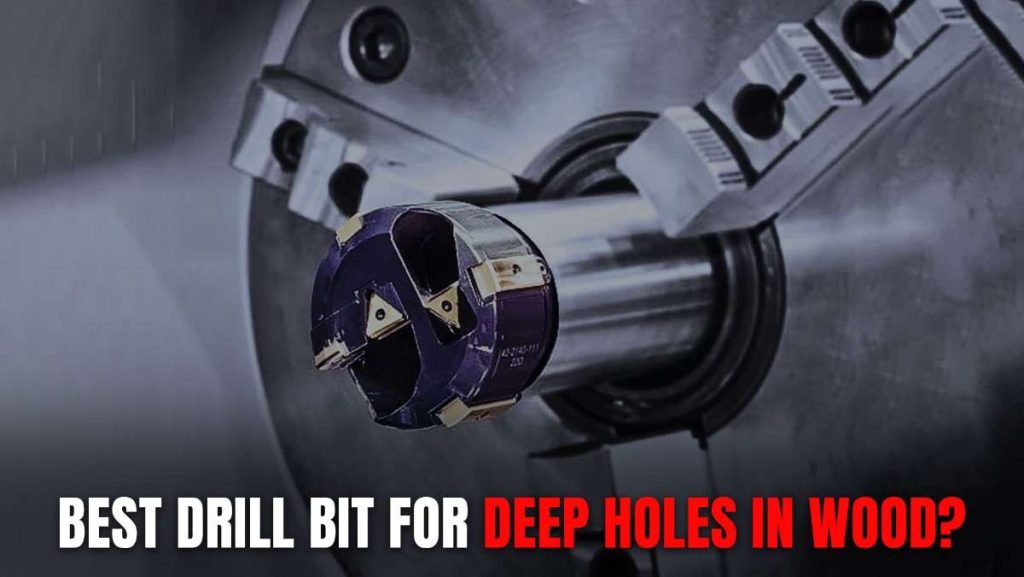
BTA(ボーリング・トレパニング協会)ドリルヘッド
BTAツールは深穴加工用です。古い技術なので、安心してお使いいただけます。15.6mmから300mmまでの穴あけが可能なので、他の深穴加工ツールよりも幅広い穴サイズに対応できます。
仕組みは大きく異なります。一部のドリルのように切削片をクーラントと一緒に押し出すのではなく、BTAツールは巧妙なシステムを採用しています。クーラントは外側からツール内に入り、切削片とクーラントはツール内部のチューブから吸い出されます。これは、ドリルの切削屑を除去する優れた方法です。
設計上、頑丈で過酷な作業にも耐えられるよう作られています。大量の材料を素早く除去できるため、耐久性に優れ、特に大きな穴を掘る際に深穴掘削に最適です。
3. エジェクタードリル
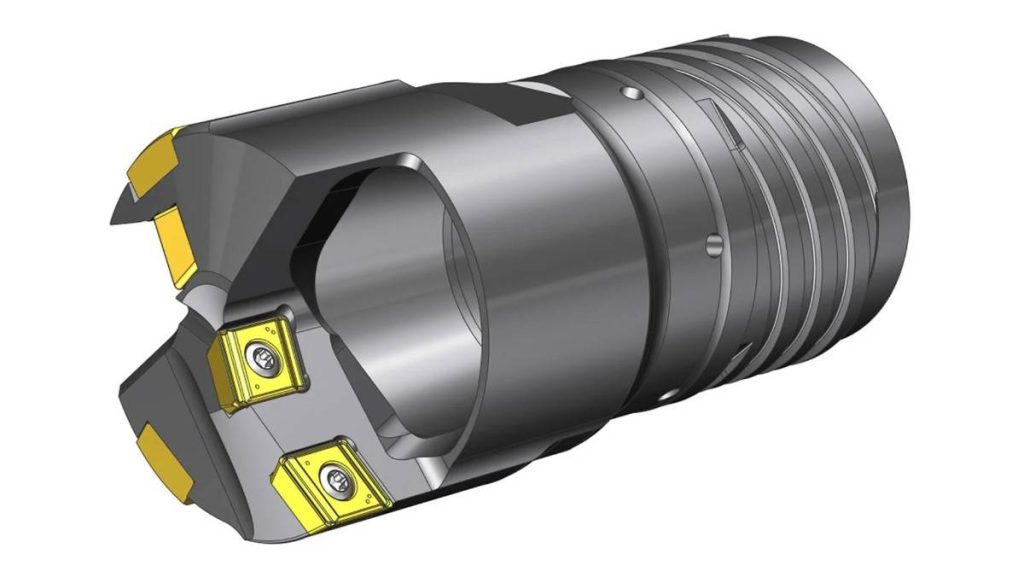
エジェクタードリル
エジェクタドリルは BTA ツールに似ていますが、チップとクーラントの管理の設計が若干異なります。
エジェクタードリルは、1本のメインチューブの代わりに、2本の同心円状のチューブ(クーラント用の内チューブと切削片の戻り用の外チューブ)を使用します。そのため、「ツインチューブシステム」と呼ばれることもあります。
この完全なシステムには、ドリルヘッド、アダプター、ロータリーコネクタが含まれています。これらは不規則な表面でも優れた性能を発揮し、非常に汎用性があります。エジェクタードリルはガンドリルよりも高速で、より厳しい公差を実現できるため、より高精度な穴あけが可能です。
これらは多くの場合、モジュラーツールシステムの一部として提供され、さまざまな部品を交換できるため、さまざまな用途に非常に柔軟に対応できます。
その他の深穴工具
主な種類以外にも、特定の深穴仕上げ作業には次のようなツールが使用されます。
- ボトルボーリングツール: これは、深穴の内部にボトルのような形状を加工する必要がある場合に使用されます。CNC制御装置によって精密に制御される工具インサートが、この深穴加工を実行します。このタイプの穴あけ加工では、ボーリングバーに内蔵されたタイロッドが切削インサートを駆動し、所望の内部輪郭を形成します。
- カウンターボーリングツール: 既に穴が開いているものの、カウンターボーリング工具を使用してより正確な直径に穴径を変更する必要がある場合。まず、小径のドリルビットを使用してパイロット穴を掘削します。次に、カウンターボーリング工具を使用して、穴の特定の部分を正確に拡大したり、既存の穴の底を平らにしたりすることで、必要な正確な穴径を実現します。
これらの穴あけ工具にはそれぞれ利点があります。用途に適した工具を選択することが、深穴加工における効率を最大限に高め、優れた成果を達成する鍵となります。高品質なカスタム部品については、Bodaまでお問い合わせください。
深穴掘削:利点と限界
深穴掘削:利点と限界
深穴掘削への投資は、卓越性を目指す企業に大きなメリットをもたらします。
この特殊なプロセスにより、優れた穴品質、高精度、生産性の向上が実現され、最終的には製品品質が向上し、製造コストが削減されます。
しかし、特殊な機器や複雑なプロセス制御が必要になるなどの課題もあります。
| 優位性 | デメリット |
| 真直度、真円度、表面仕上げなど、穴の品質が向上します。 | 特殊な機器が必要 |
| 高精度・高精度 | 複雑なプロセス制御 |
| 生産性の向上(ワンパスで深く正確な穴あけ) | 難しいチップ管理 |
| さまざまな素材に対応 | 初期設定とプロセスコストの増加 |
| 機器の寿命の延長 |
今すぐプロリアンをお試しください!
深穴掘削における考慮事項と課題
深穴掘削における考慮事項と課題
深穴掘削は複雑で、成功には多くの要素が求められます。適切なドリルビットの選択は、高額なミスを防ぎ、精度を確保する鍵となります。フルフェイスクラウンドリルビットは、硬質材料の加工においてより耐久性に優れています。
高圧クーラントは深穴加工において極めて重要です。これらのクーラントは、工具温度を制御し、工具寿命を延ばし、切削領域から切りくずを排出します。クーラントの選定は、穴品質と生産性に直接影響します。
| 課題 | 解決策 | 影響 |
| ドリルのずれ | 特殊な固定システム | ワークピースのたわみを防止 |
| 材料の変形 | 最適化された送り速度 | 表面のダメージを軽減 |
| 工具の摩耗 | 超硬またはダイヤモンドコーティングビット | ツールの寿命を延ばす |
| 切りくずの排出 | 高圧冷却剤供給 | 表面仕上げを向上 |
今日のCNC工作機械は、非常に精密な穴あけが可能です。正確な深さで、まっすぐな穴をあけることができます。穴あけする部品(ワークピース)が動いたり曲がったりしないようにするには、専用のクランプで固定する必要があります。これが、良好な結果を得るための鍵となります。
素材によって加工方法は異なります。チタンの場合は、超硬コーティングされた工具で切削する必要があります。より柔らかい素材の場合は、速度などの設定を調整する必要があります。これにより、素材が潰れたり変形したりするのを防ぎ、すべての穴を均一に仕上げることができます。
深穴にはどのようなタイプのドリルが使用されますか?
深穴加工に最も一般的に使用されるドリルは、ガンドリル、BTA(Boring and Trepanning Association)ツール、エジェクタードリルです。これらの特殊な穴あけ工具は、長い穴あけ距離にわたって切削片の排出とクーラント供給を行うように設計されています。
ガンドリルは深穴掘削と同じですか?
ガンドリルは深穴掘削と同じですか?
ガンドリルマシンは、互換的に使用されることがよくありますが、より広いカテゴリである穴あけ加工の範囲内の特定の方法です。
ガンドリルは、特に小径の深穴を加工する上で、非常に効率的かつ正確な方法です。ただし、深穴加工には、用途や穴サイズに応じて、BTAドリルやエジェクタードリルなどの他の方法も含まれます。
深い穴を掘るときに一般的に使用される掘削技術は何ですか?
深穴加工に最も一般的に使用される技術は、高圧クーラントを使用して切削片を排出し、真直度を維持するガンドリルなどの特殊ドリルです。トレパニングは、より大きな穴を加工するための別の技術で、材料全体を切削片にするのではなく、コア部分を除去するものです。
木材の深い穴に最適なドリルビットは何ですか?
深穴用ドリルビット
木材の深い穴の場合、厳密には工業用金属加工の意味での「深穴掘削」ではありませんが、より長いオーガービット、スペードビット、または特殊な超長ツイストビットを使用できます。
重要なのは、適切なチップクリアランスと過熱防止です。これらは、金属加工用の精密深穴加工工具とは異なります。
ガンドリルの精度はどのくらいですか?
ガンドリルは非常に高精度です。優れた真直度、真円度、そして表面仕上げ(多くの場合、マイクロメートル単位)の穴をあけることで知られています。この精度は、穴の形状が極めて重要な用途に不可欠なものです。
ワンストップショップ:Boda
ワンストップショップ:Boda
Bodaは、現代の製造業における深穴加工の重要性を認識しています。当社の先進的なガンドリルマシンと深穴加工の専門知識により、高精度で高品質な部品をお届けすることができます。
私たちは、複雑な加工課題を解決するパートナーです。お客様の業界の厳しい要件を満たすソリューションをご提供します。品質、効率、そして顧客満足へのコミットメントが、お客様のプロジェクトを確かなものにします。
要約
深穴ドリルは、ビジネスの成否を分ける鍵となります。精度が求められる航空宇宙部品から、一貫性が求められる自動車部品まで、深穴ドリルはあらゆる業界の要求に応えます。
深穴加工のプロセスを理解し、適切なツールを選択し、経験豊富なメーカーと協力することで、一貫した結果を得ることができます。Bodaでは、 CNCドリルサービス また、幅広い素材に対応したカスタム部品の深穴加工も承っております。プロジェクトについてのご相談やCNC加工のお見積もりをご希望の場合は、弊社までお問い合わせください。
今すぐ見積もりを入手 Boda からの違いをぜひご覧ください。