
板金加工図面 最終製品の製造には、アルミニウムの絞り加工が重要なプロセスです。アルミニウムの絞り加工の精度により、スムーズな生産、効率的な材料使用、高品質の標準部品が保証されます。」
アルミニウムは、 描画プロセスの応用これにより、堅牢で軽量な部品の製造が可能になります。さらに、アルミニウムは再利用可能で、重量はスチールの約 3 分の 1 とわずかに軽量です。深絞りアルミニウム部品は、強度、軽量、リサイクル性を兼ね備えているため、人気が高まっています。
- アルミニウムは壊れやすく、最も安価な金属です。
- 高い耐衝撃性と耐錆性。
- 優れた強度対重量比
これらの特殊な特性により、アルミニウムは航空宇宙、自動車、医療産業に最適です。このガイドでは、アルミニウムに焦点を当てます。 板金引抜き プロセス、使用される技術、プロセスを使用する分野、伸線加工の利点、およびプロセスの欠点について説明します。
アルミニウム深絞り加工とは?
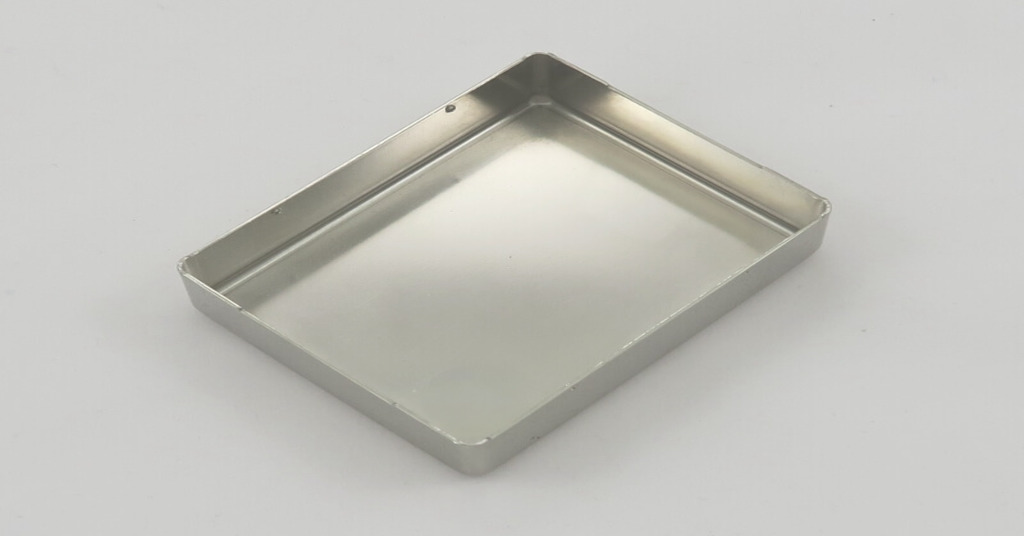
アルミ深絞り部品
アルミニウムの絞り加工では、シートを開いたクラウンの付いたカップなどの中空形状に変換します。これにより、材料の無駄を最小限に抑えながら、円筒形や正方形などの正確な形状を作成できます。深絞り加工では、継ぎ目がないため腐食しにくく、メンテナンスが容易な製品が生まれます。寸法と表面仕上げの高精度が求められる用途に適しています。ただし、しわを防ぎ、製品の最高品質を確保するには、プロセスを正確に行う必要があります。
このプロセスは通常、室温で実行され、冷間加工プロセスと呼ばれます。ただし、直径の大きいケーブルの場合は、より高温で実行できるため、作業が容易になります。
今すぐプロリアンをお試しください!
アルミニウム深絞り加工
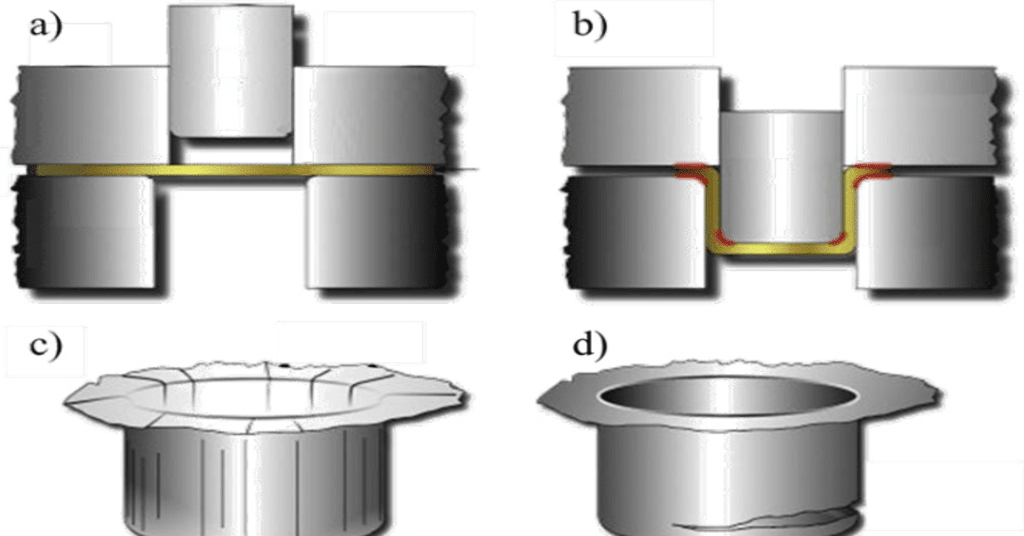
アルミニウム深絞り加工
アルミニウム引抜き加工は、断面積を減少させるダイスを使用してフレキシブル ケーブルを生産します。これらのダイスは、市場で最も普及しているダイヤモンドとタングステン カーバイドの材料から作ることができます。手順は次のとおりです。
- クリーニング
最初のステップは、アルミニウム ストックのバリ取りです。これにより、ドロー ダイとワークピースが傷つかないようになります。ショット ブラストや化学エッチングによって表面をきれいにし、スケールを取り除くこともできます。
- 潤滑
潤滑剤は、冷間引抜き中にアルミニウム表面と金型の間の摩擦を最小限に抑えます。油やリン酸塩は、潤滑剤の最もよく知られた例です。
- ポインティング
実際の絞り加工の前に、ポインティングと呼ばれる加工により、まずストックの片方の端の厚さを減らします。これにより、アルミニウム シートが絞りダイを通過できるようになります。ポインティングは、曲げ、圧延、またはスウェージング技術の 3 つの方法で行うことができます。
- 描画プロセス
アルミニウムの線引き加工では、アルミニウムの片方の端をグリップに当てて固定し、もう片方の端をダイに通します。これは線引きと呼ばれ、線引き加工では、アルミニウムの素材をダイに通して引き伸ばし、素材を細く長くします。線引き加工により、加工速度と機械的特性が向上します。さらに、寸法部品の許容誤差も改善されます。
- マルチパス描画
場合によっては、ワイヤのプロファイルによっては、このワイヤの引抜きを 1 回のパスで実行できないことがあります。その場合は、複数のパスが必要になることがあります。これは、穴の小さいダイを 2 つ以上使用することで実現できます。また、冷間加工の量を最小限に抑え、延性を最大限に高めるために、引抜きの各段階の間に材料を焼きなますこともできます。
- アニーリング
焼きなましは、アルミニウムを加熱して内部の張力を除去し、材料を柔らかくし、その特性を変えることです。材料に要求される特性に応じて、焼きなましは、絞り加工の前、最中、または後に実行されます。
これらの手順により、アルミニウムの絞り加工の加工効率、機械的特性、寸法安定性が向上します。
アルミニウム引抜工程における潤滑方法。
アルミニウムの絞り加工では、金型の寿命を延ばし、表面仕上げを滑らかにするために、十分な潤滑が必要です。ここでは、アルミニウムの絞り加工における標準的な潤滑技術をいくつか紹介します。 製造における描画工程;
- ドライドローイング: 材料は、引き抜き摩擦を最小限に抑えるためにアルミニウムストックに付着する乾燥潤滑剤が入ったポットを通過します。
- 金属コーティング: アルミニウム ストックは、硫酸銅などの溶液から析出した軟質金属でコーティングされます。この金属コーティングは潤滑剤としても機能するため、引き抜き加工にも役立ちます。
- ウェットドローイング: 摩擦を最小限に抑えるために、アルミニウム素材はオイルなどの液体潤滑剤の入ったタンクに浸されます。この方法により、潤滑剤が適切なタイミングで正しく塗布され、引き抜き加工中の摩擦が軽減されます。
- ロール描画: この方法ではローラーダイスが使用されますが、従来の鋳造方法ではダイスは固定されています。これにより、せん断摩擦が転がり摩擦に変換され、引き抜きに必要な力が大幅に軽減されます。
- 超音波振動: マンドレルとダイは、絞り加工時に超音波振動します。この技術により、加えられる力が最小限に抑えられ、直径を大幅に縮小することができます。
アルミ引抜に使用する機器
アルミニウムの引き抜きには、製品を最適に生産するための特定の設備が必要です。標準的な設備の種類には次のようなものがあります。
連続引抜機
これらには、ワイヤーを引っ張って直径を正確に縮小する複数の引き抜きダイスと電動ドラムが備わっています。
ダイスを引く
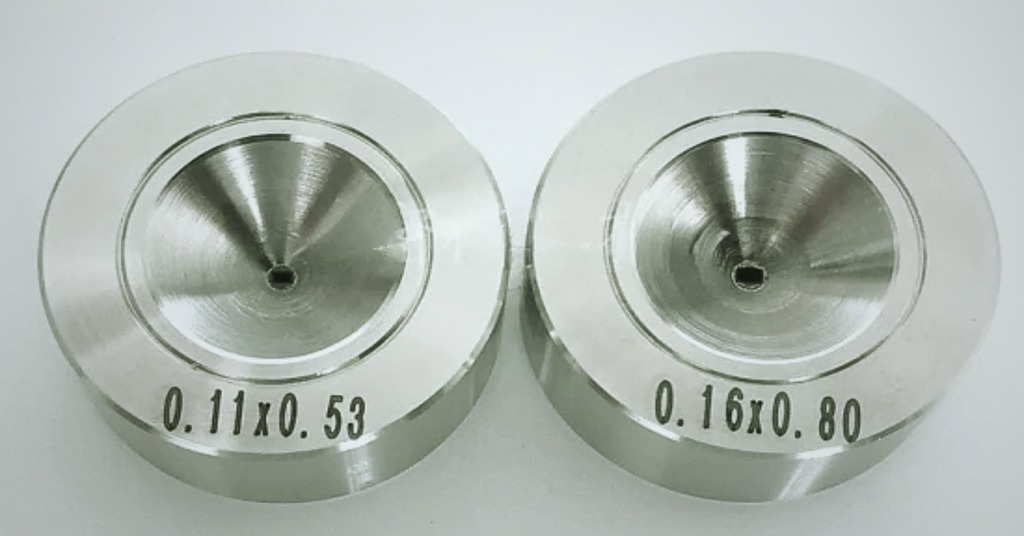
アルミ用絞り金型
要件に応じて、さまざまなタイプのダイが使用されます。これには、小径用の単結晶ダイヤモンド ダイ、熱間引抜用の鋳鋼ダイ、サポート用のタングステン カーバイド ダイが含まれます。
カッター
これらのツールは、可変周波数ドライブと電線シャフトを使用して、引き抜き工程後にアルミニウムシートを正しいサイズに切断します。
バレルパッカー
この装置は、加工したアルミシートを輸送用のバレルに巻き戻すために使用されます。組み立て時にはターンテーブルとモーターが含まれることが多いです。
スプーラーとコイラー
スプーラーはワイヤ巻き取りの出力電力を低減しますが、コイラーはワイヤを断面に沿って独立して巻き戻し、高速かつ高出力を実現します。
アルミニウム引抜加工の用途
アルミ製図面は、電気ケーブル、構造部材、ペーパークリップやホイールスポークなどの製造製品、楽器などに適用されます。
アルミニウム製図におけるエマルジョンの重要性
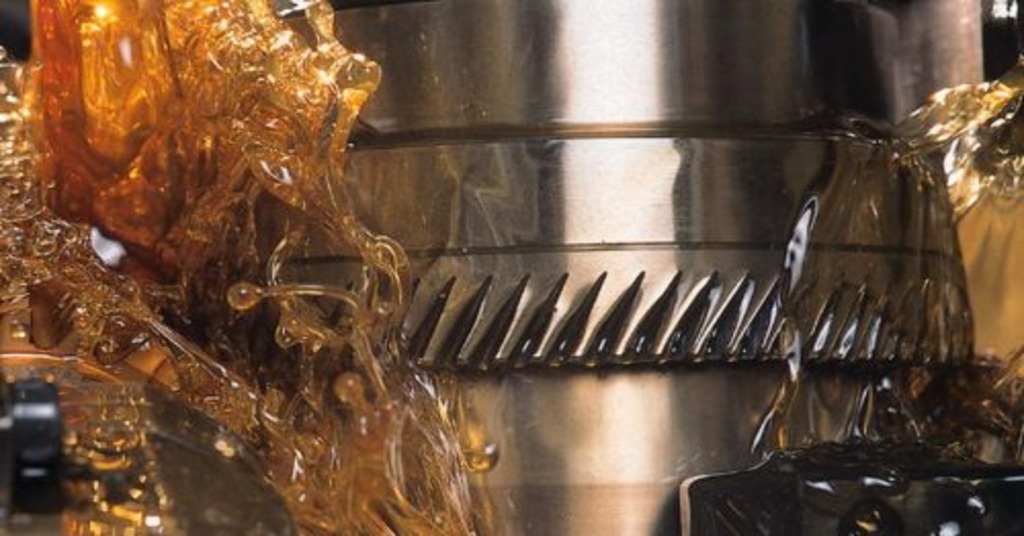
アルミ製図用乳剤
エマルジョンは、さまざまな理由からアルミニウムの描画において重要な役割を果たします。一般的な理由について簡単に説明しましょう。
効果的なアルミニウム深絞りにはエマルジョンが必要です。適切に管理すれば、エマルジョンは必要な品質基準を満たす高品質の部品製造や製品を提供します。また、不要な粒子を排除するため、製造業者はプロセスを簡素化できます。
測定すべき物理的特性には、エマルジョンの外観、臭い、pH などがあります。傾向を監視することは、ろ過の清浄度と有効性を判断するのにも役立ちます。
エマルジョンはコスト効率も優れています。最初は少しコストがかかりますが、長期的には、または大量生産では経済的です。さらに、環境に優しく、適切な限外濾過廃棄方法で簡単に処理できます。 したがって、アルミニウム引抜工程を可能な限り低コストで効果的に行うためには、適切なエマルジョン管理が不可欠です。
今すぐプロリアンをお試しください!
Bodaにお問い合わせください: 深絞りアルミニウム製造のリーダー
プロリーンテックは、深絞りアルミ部品のトップメーカーです。当社は、部品がお客様のニーズに正確に適合し、納期通りに納品されることを慎重に確認しています。業界で60年以上の経験を持つ当社は、深絞り加工を含むほぼすべての深絞りスタンピングのニーズを満たす設備が整っています。 アルミニウム部品および製品。 の詳細については 板金引抜きすぐにご連絡ください 板金加工の見積もり。
まとめ
まとめると、手順とガイドラインに適切に従えば、アルミニウム図面はそれほど複雑ではありません。この記事では、以下の重要な側面について説明します。
- 板金図面
- アルミニウム深絞り工程におけるエマルジョンの役割。
- アルミ引抜加工のメリット、用途、限界など
よくあるご質問
Q1. アルミ引き抜き工具にはどのような材料が使われていますか?
アルミニウム引き抜き用の一般的な器具は、耐久性と精度を高めるために、通常、タングステンカーバイドやダイヤモンドなどの硬い材料で作られています。
Q2. アルミニウムの絞り加工は、金属を金型に押し込んで厚さを減らす加工ですが、この加工で潤滑剤を使用するのはなぜですか?
アルミニウムの引き抜き加工を容易にするために、オイルやコーティングなどの特殊な液体が金属に塗布されます。
Q3. 共通点は何ですか? 深絞り欠陥、そしてどうすればそれらを防ぐことができるのでしょうか?
金属加工時に発生する可能性のある深絞り欠陥はいくつかあります。深絞り加工でよく見られる欠陥のいくつかを以下に示します。 アルミニウムドロー 部品が含まれます
- しわ
- 引裂
- 間伐
これらは、プロセスパラメータを調整し、適切な潤滑剤を塗布し、引き抜きプロセスで材料の厚さを均一にすることで制御できます。