
水平フライス盤と垂直フライス盤
水平フライス盤と垂直フライス盤の主な違いは、スピンドルの向きにあります。水平フライス盤は、スピンドルがワークテーブルと平行に配置されているため、大型で重い部品の切削に最適です。垂直フライス盤は、スピンドルが垂直に配置されているため、精密で柔軟性が高く、詳細な設計切削に適しています。
しかし、この単純な違いは水平対水平を完全に定義するものではないかもしれない。 垂直フライス盤どちらの機械もフライス加工が可能です。どちらの機種もフライス加工用途に優れており、Bodaでは両方の機械を使い分け、より高い効率性とコスト効率の高い製造ニーズに応えるカスタムフライス加工を実現しています。
フライス盤は何に使用されますか?
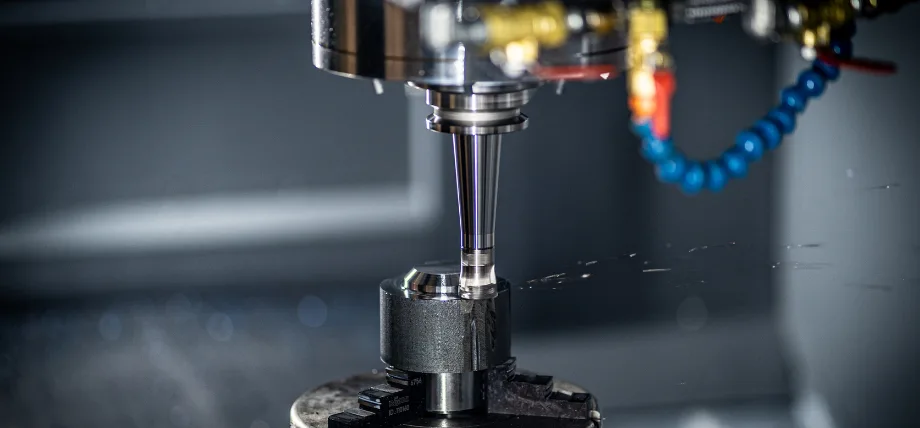
フライス盤カッター
フライス盤は、高速回転するカッターツールを用いて加工中に材料を削り取ります。フライス盤は、多くの場合複数の刃を持つ回転する切削工具によって定義されます。これらのフライス盤は、切削速度と送り速度の調整、工具先端の変更、その他の加工パラメータの変更によって、金属、プラスチック、繊維複合材を成形することができます。
フライス盤は、フェイスミル加工、エンドミル加工、穴あけ加工、ボーリング加工、スロッティング加工などの加工工程を経て、ワークピースを成形します。コンピュータ数値制御(CNC)フライス盤は、これらの機能を拡張し、輪郭加工、ポケット加工、そして高度な材料除去技術をはるかに高速に実現します。
機械工場では、試作、治具の作成、切削などの作業にフライス盤を使用します。手動または CNCフライス盤 セットアップは次の目的で使用されます:
- フェイスフライス加工、スロッティング、ドリリング、輪郭加工
- 平面、ポケット、複雑な形状の作成
- 航空宇宙、自動車、産業用途向け部品の加工
水平ミルの説明
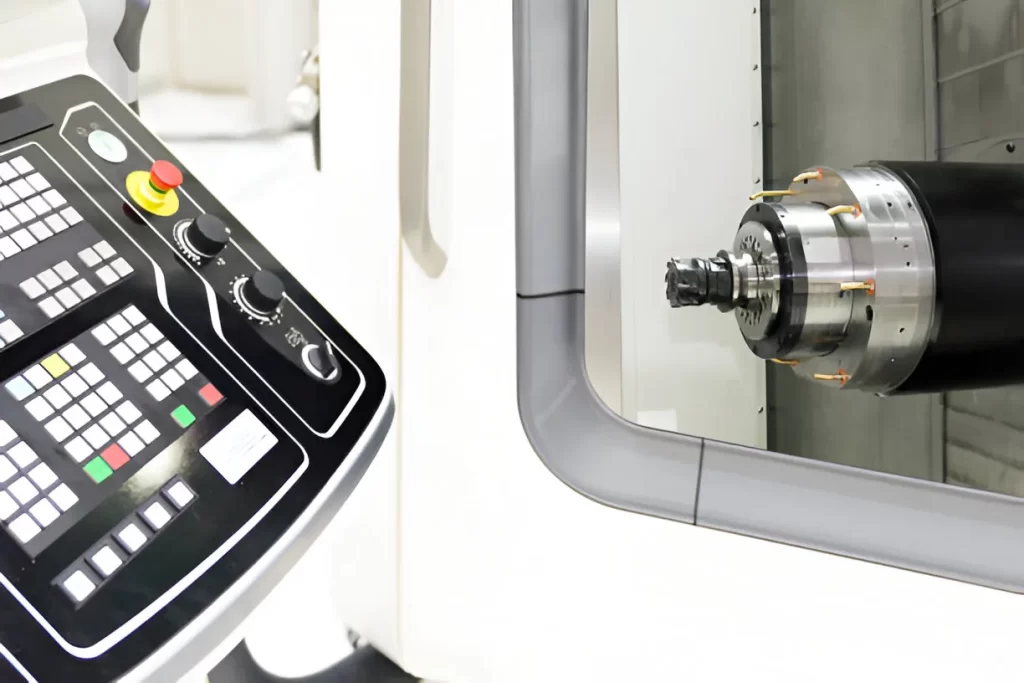
コントローラーパネル付き水平CNCフライス盤
横型フライス盤は、ワークテーブルと平行に配置されたスピンドルを備えています。横型フライス盤であることは、切削工具がワークピースに横向きに接触する際の位置で判断できます。スピンドルは、スラブフライス盤などの高負荷工具を支えるアーバーに取り付けられています。
サイドカッターなどの重量のある工具も取り付け可能で、大量の材料を除去するのに最適です。テーブルはX軸とY軸に沿って移動し、スピンドルはZ軸に沿って調整されます。水平フライス盤は、より深い切削と高い材料除去率に適しており、主に大型の鋳物や鍛造部品に使用されます。
水平フライス盤のスピンドル方向が平行になっている理由の 1 つは、大型部品のチップの排出を容易にするためです。
水平ミルの主な特徴:
- アーバーサポート付き水平スピンドル
- より深い切削や大量加工に適しています
- 大型ワークの加工に最適
- 多軸機能を備えた横型マシニングセンターで一般的
垂直ミルの説明
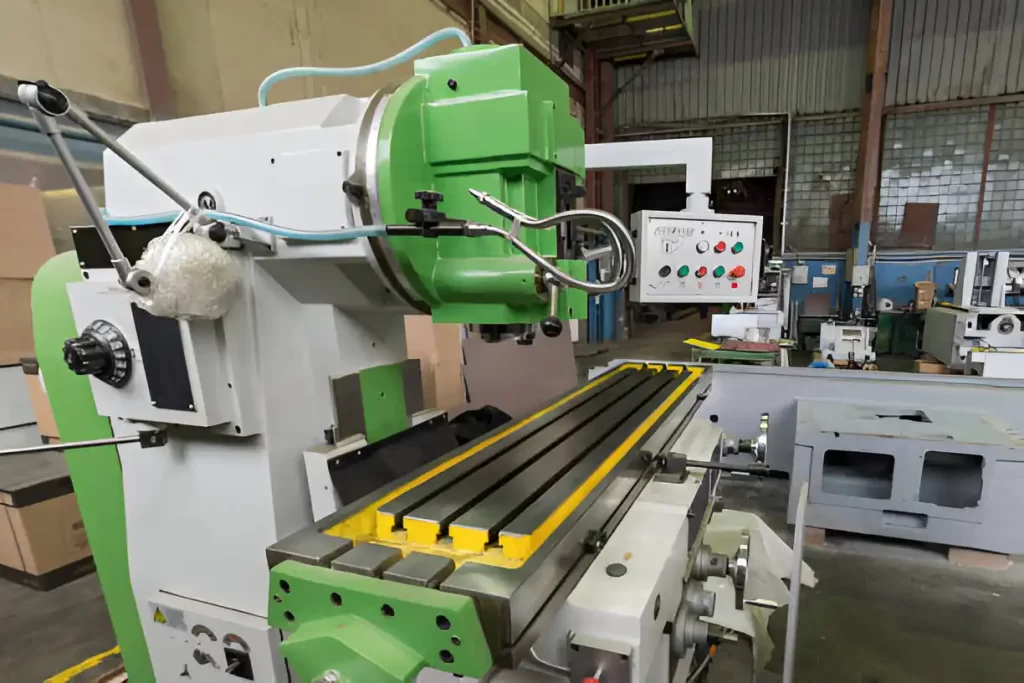
垂直フライス盤センター
垂直フライス盤は、ワークテーブルに対して垂直に配置されたスピンドルを使用します。この姿勢では、切削工具がワークピースに対して下向きに向けられるため、エンドミル加工、穴あけ加工、輪郭加工などの精密フライス加工に最適です。
スピンドルは さまざまなフライス工具エンドミルやドリルビットなど、様々な工作機械で使用されます。垂直フライス盤では、ワークテーブルがX、Y、Z軸に沿って移動し、ワークピースから材料を正確に削り取る位置を決定します。垂直フライス盤には、テーブルの高さを調整できるニー機構を備えたニーフライス盤や、安定性のためにベースが固定されたベッドフライス盤などがあります。タレットフライス盤は、回転するタレットを備えており、工具交換を迅速に行うことができます。
垂直ミルの主な特徴:
- 精密な切削作業のための垂直スピンドル配置
- エンドミル、ボールミル、その他の切削工具と互換性があります
- タレットミルとベッドミルの構成で利用可能
- 直接ツールマウント
- チップ排出性を向上させる統合クーラントおよびエアシステム
続きを読む: 3軸 vs 4軸 vs 5軸CNCフライス加工
水平ミルと垂直ミルの10の違い
スピンドルの向きの違いと、それに伴うベッドの動き、そして切りくず除去システムは、機械加工工程における適用に影響を与えます。以下の10の重要な違いをご覧ください。 フライス盤 vs 旋盤:
1. スピンドルの向き
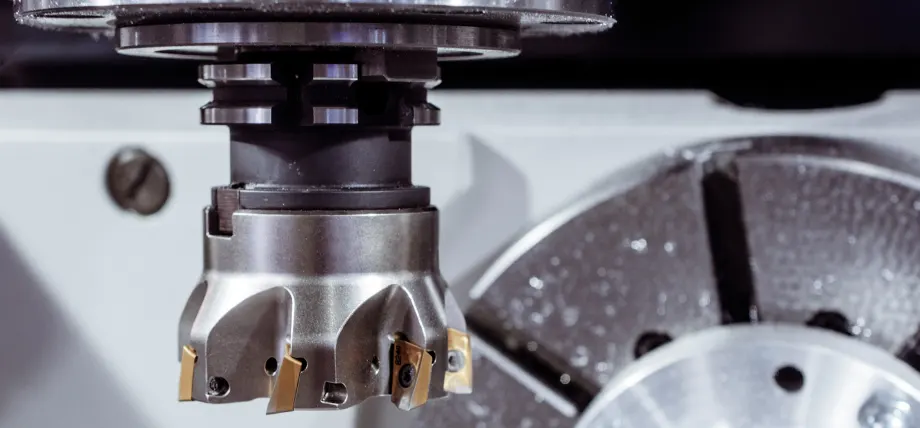
切削工具を取り付けた垂直フライス盤のスピンドル
横型フライス盤は、主軸がワークテーブルと平行であるため、横方向からワークを切削できます。横型フライス盤は複数のカッターを備えており、同時にワークに噛み合うことができます。縦型フライス盤は、工具を下向きに向ける垂直の主軸を備え、ワークを上方向から切削します。縦型フライス盤は横型フライス盤に比べて精度が向上しますが、横型フライス盤の主軸はより広い面への噛み合いをサポートします。
2. 切削工具
水平フライス盤には、サイドカッター、フェイスカッター、スラブフライスなど、高負荷の材料除去用に特別に設計されたアーバー支持型の高負荷工具が搭載されています。これらの工具は通常、直径50~100mmで、より高いトルクに対応できます。
立型フライス加工では、エンドミル(直径5~25mm)やボールノーズカッターといった、長くて細い工具を使用します。工具の形状は切削片の除去と偏向に影響を与え、立型工具は高トルクや高負荷がかかると曲がりやすくなります。
3. 材料除去率
横型ミルは縦型ミルに比べて材料除去率が高いです。横型ミルの典型的なMMR値は500cm³/分を超えることが多く、1パスあたり最大10mmの切削が可能です。
垂直ミルでは、精度を維持するために浅いカット(1~5mm)で精度と形状を優先するため、鋼の場合、MRR は通常 300 cm³/分未満になります。
4. チップの除去
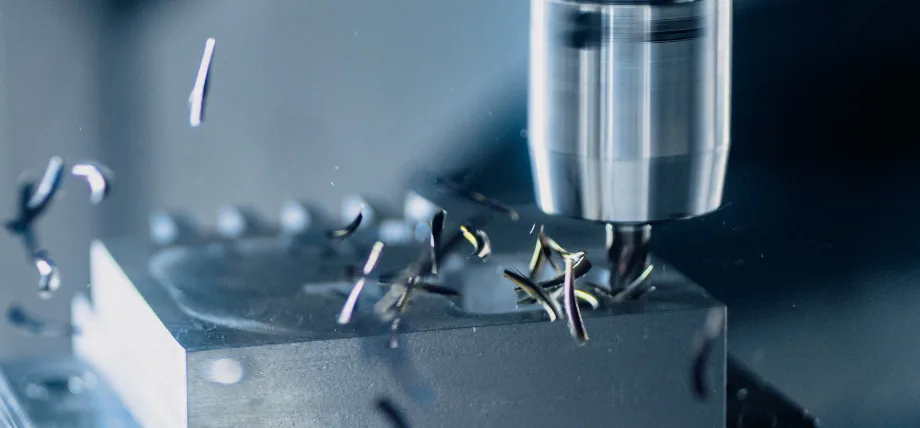
CNC切削による金属チップ
水平フライス盤は、重力を利用して切削片を除去し、切削片の乱雑さを回避できるという利点があります。切削片が下方に落ちるため、再切削や工具摩耗のリスクが最小限に抑えられます。垂直フライス盤では、切削片を除去するためにクーラントの供給が必要であり、切削片が適切に除去されない場合、切削片が堆積して表面欠陥を引き起こす可能性があります。
5. 切削深さ
横型フライス盤は、高剛性のアーバーサポートにより、より深い切削を高い剛性で行うことができます。一方、縦型フライス盤は、スピンドルのたわみと切削工具の長さにより、切削深さに制限があります。
6. 水平ミルと垂直ミルの違いを設定する
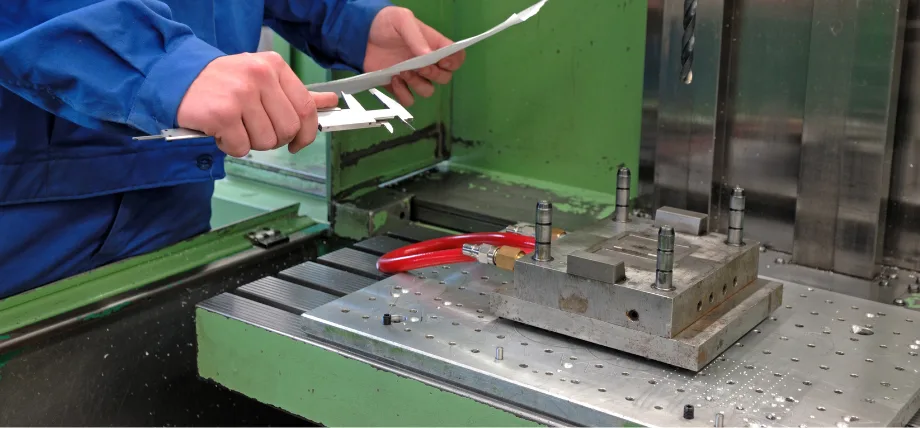
カスタムパーツ用クランプバイス
立型フライス盤は、スピンドルが直接視認できアクセスしやすいため、セットアップが簡単です。立型フライス盤はアライメント時間を短縮し、ほとんどの部品のゼロイン時間は数分で完了します。一方、横型フライス盤はアーバーの取り付けとオーバーアームのブレースが必要となるため、熟練した加工者でもセットアップ時間が長くなります。複数のカッターを使用する場合は、セットアップ時間がさらに長くなる可能性があります。 水平方向の CNC プログラミングでは、特にアーバーの位置合わせに関して、ツールパスの考慮が必要になることがよくあります。
今すぐプロリアンをお試しください!
7. フライス盤のコストとメンテナンス
複数の工具をセットアップできる垂直フライス盤は初期費用が低く、10,000ドル以上で購入できます。垂直フライス盤は小規模な機械工場にとってより手頃な価格です。堅牢な機械ベッドと構造を備えた水平フライス盤は、50,000ドルから始まる場合が多く、アーバー、ベアリング、および関連する負荷のためにメンテナンス費用が高くなります。
8. 床面積と機械設置面積
タレットフライス盤やベッドフライス盤を含む立型フライス盤の設置面積は、約2~3平方メートルとコンパクトです。一方、延長アーバを備えた横型フライス盤は、設置面積が5平方メートルを超える場合もあり、非常に大きなスペースを必要とするため、限られた機械工場では横型フライス盤の運用が困難になります。
9. スピンドル速度範囲と制御
横型フライス盤は、通常、縦型フライス盤に比べて低いスピンドル回転速度で動作します。これは、横型フライス盤では、より深く切削し、1回のパスでより多くの材料を除去できる高耐久性の切削工具を使用しているためです。縦型フライス盤は、金属の高速フライス加工とより細かい表面仕上げを実現するために、スピンドル回転速度が広く、多くの場合20,000 RPM以上まで対応します。スピンドル回転速度は、縦型および横型のセットアップにおける切削パラメータの最適化に影響します。
10. ワークのクランプ
横型フライス盤は、大型のワークピースを横方向(横方向)の切削力から保護するための、より強力で耐久性の高いクランプシステムを備えています。ワークピースの複雑さに応じて、横型フライス盤では専用の治具を使用します。
立型フライス盤は、ワークを固定するためのよりシンプルなバイスを使用し、小型のワークに対応します。ほとんどのフライス盤は最大500kgのワークを扱えます。横方向の切削力が作用する場合や、工具が横から来る場合、ワークの固定に課題が生じます。そのため、ワークの異なる面を加工するために、ワークの向きを変えることがよくあります。
今すぐプロリアンをお試しください!
金属部品の加工に適した水平フライス盤と垂直フライス盤の選択
水平フライス加工と垂直フライス加工のどちらを選択するかは、部品の形状、材質、サイズによって異なります。水平フライス加工機は、スチール製ハウジングなどの大型部品の大量荒加工において、迅速なサイズダウンと材料除去に優れており、高い材料除去率によりサイクルタイムを短縮します。
材料もフライス盤の選択に影響します。水平フライス盤は鉄金属を扱いますが、表面仕上げが必要な鋼鉄やアルミニウムなどの材料の場合は、垂直フライス盤と高速を使用する方が適しています。
フライス盤を選択する際には、次の点を考慮してください。
- 部品の形状とサイズ
- 必要な材料除去率
- 利用可能な床面積
- ツールの複雑さ
今すぐプロリアンをお試しください!
結論
部品加工とツールパスの最適化には、横型フライス盤と縦型フライス盤の主な違いを理解することが重要です。それぞれの構成には、切削工具、スピンドルの向き、そして材料除去率に基づいた利点があります。横型フライス盤と縦型フライス盤のどちらを選択する場合でも、部品製造の効率性を確保するには、加工能力とプロジェクトの要求を一致させる必要があります。
カスタムCNCフライス加工 ソリューション
金属、プラスチック、複合材のカスタム CNC フライス加工や機械加工をお探しですか? プロリーンテック 5 軸およびスイス式フライス加工ソリューションを使用して、プロジェクト向けに高品質の ISO 認定部品を提供します。
お問い合わせ 今すぐ無料でお見積もりをご依頼ください。リードタイムは 72 時間以内です。
FAQ
水平フライス盤と垂直フライス盤の違いは何ですか?
横型フライス盤は、テーブルと平行な主軸軸を備えています。これにより、アーバー上に複数のカッターを取り付け、高負荷加工が可能になります。縦型フライス盤は、垂直の主軸を備え、精密で滑らかな表面仕上げのフライス加工に最適です。