
インコネル加工
さまざまな金属や合金が互換性を持つ CNC加工インコネルはそのような機械加工用合金の一つです。様々なグレードがあり、高い機械的応力、極度の熱、腐食環境への耐性が求められる用途に適しています。
インコネル合金は「スーパーアロイ」とも呼ばれ、高い強度、靭性、耐食性を備えています。しかし、その靭性と加工硬化特性のため、機械加工が困難です。
したがって、インコネルを機械加工するには、その特性、機械加工グレード、ツールのオプション、および潜在的な課題を理解する必要があります。
インコネル合金とは何ですか?
インコネル合金
インコネルは、ニッケル(Ni)とクロム(Cr)の合金で、鉄、モリブデン、炭素などの元素が微量に含まれています。さらに、高温でも高い強度を持ち、耐酸化性と耐腐食性を備えた人工金属です。
インコネルのグレードによって、ニッケル、クロム、その他の構成金属の割合が異なり、合金の特性にも影響を与えます。ニッケル含有量は45~75%、クロム含有量は14~31%、モリブデン含有量は0~17%などです。
インコネル625、718、600、X-750グレードを CNC加工材料高い引張強度と疲労寿命を備えているため、航空宇宙、海洋、自動車、化学処理など、さまざまな用途に使用できます。
インコネルは機械加工が難しいですか?
はい、インコネル材はステンレス鋼、アルミニウム、銅、チタンに比べて加工が困難です。インコネルは加工硬化率が高く、発熱量も大きく、切削抵抗も大きいため、加工が困難です。しかし、だからといって複雑な部品を加工できないわけではありません。
AISI インデックスによれば、その機械加工性は 12 % であり、ステンレス鋼の 70 % やチタン合金の 15 ~ 35 % よりも大幅に低くなっています。
インコネル合金を加工するには、超硬合金製の切削工具、またはTiAlNなどの硬質コーティングを施した工具が必要です。さらに、適切な切削力、切削深さ、送り速度、切削速度を設定することが重要です。
インコネルの機械加工が難しい理由は何ですか?
インコネルの機械加工性は他の金属や合金に比べて比較的低いため、インコネルの機械加工には慎重な考慮、高度な技術、専門知識が必要です。
主な課題とその原因について見てみましょう。
加工硬化
インコネル合金は熱伝導率が低いため、熱を蓄積し、急速に加工硬化する傾向があります。加工硬化が進むと、機械加工が困難になります。
高い切削抵抗
インコネルは靭性が高いため、より高い切削抵抗が必要となり、これが塑性変形を引き起こし、切削片の除去中に材料が擦り減ったり圧縮されたりする可能性があります。さらに、切削抵抗が高いほど工具の摩耗も早まります。
過剰な発熱
インコネルは高温でも安定しており、熱が逃げにくいため、大量の熱が発生し、工具とワークピースに蓄積されます。その結果、加工が困難になります。そのため、特殊な工具と効果的なクーラントシステムが必要です。
ワーク材料のたわみ
インコネル加工におけるもう一つの課題は、ワークのたわみのリスクです。これは寸法精度の低下、表面仕上げの劣化、さらにはプロジェクトの失敗につながります。そのため、機械のダイナミクスと高い切削抵抗を理解し、材料をしっかりと固定する必要があります。
CNC 加工用インコネルのグレードは何ですか?
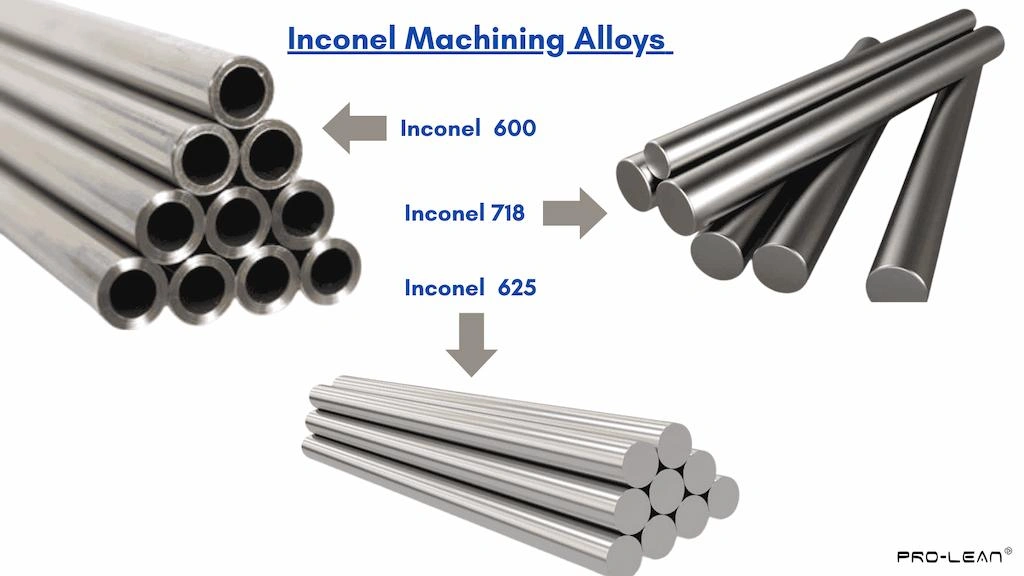
インコネル機械加工合金
インコネルのグレードによっては、他のグレードよりも機械加工性に優れているものがあります。グレード間の違いは、合金組成におけるニッケル、クロム、その他の成分の割合によって異なります。
一般的なインコネル機械加工グレードであるインコネル 625、インコネル 600、およびインコネル 718 について説明します。
インコネル 600 合金
この合金種は、ニッケル含有量が72%以上、クロム含有量が14~17%です。ニッケル含有量が高いため、過酷な運転条件下でも優れた耐酸化性を発揮します。また、オーステナイト系の微細組織が熱安定性に貢献します。
ニッケル含有量が多いと、加工時の加工硬化も増加します。そのため、インコネル600の加工には適切な潤滑と専用の工具が必要です。
さらに、強度、耐食性、優れた溶接性により、600グレードはスタンピングやその他の金属成形プロセスにも適しています。インコネル600の金属スタンピングには硬質金型が必要であり、複雑な板金部品に成形することができます。
- Advantages: 優れた加工性と硬いオーステナイト構造。
- 機械加工の課題: 加工部での加工硬化率が高く、熱が蓄積されます。
インコネル 625 合金
インコネル625の鋳造時には、ニッケル(≥58%)とクロム(23%)に加え、モリブデン、ニオブ、チタンが添加されます。その結果、インコネル625は600よりも強度が高く、優れた耐疲労性と耐クリープ性を備えています。
インコネル625の加工は、硬質ニオブを含むため、より困難です。工具の摩耗が早い可能性があるため、最適な送り速度と切削速度を使用してください。
- Advantages: 優れた強度、過酷な環境でも優れた耐疲労性、良好な溶接性。
- 機械加工の課題: ニオブおよびモリブデンの炭化物による工具の急速な摩耗と延性により、切りくずの除去を制御することが困難になります。
インコネル 718 合金
インコ718合金は、600および625よりもニッケル含有量が少なく、約50~55%です。続いてクロムが約20%、Nb+Taが約5.5%含まれています。705℃までの高温において高い機械的強度を発揮します。そのため、この合金グレードは、高温における優れた強度から、航空宇宙用インコネルとしても知られています。
インコネル625と718の被削性を比較すると、718インコネルは加工がより困難です。加工中に大きな加工硬化を引き起こします。そのため、堅牢なセットアップ、高い切削抵抗、超硬工具などの積極的な加工戦略が必要です。
- Advantages: 最大 705 °C まで強度を維持し、航空宇宙および高負荷用途に適しています。
- 機械加工の課題: 硬化率が600を超える場合は、厳格な設定と積極的な切削が必要です。
今すぐプロリアンをお試しください!
インコネルCNC加工プロセス
インコネル合金は、フライス加工、旋削加工、穴あけ加工、放電加工など、様々なCNC加工プロセスに対応しています。これらのプロセスはそれぞれ、インコネル製のワークピースを成形するために複数の加工を実行することが可能です。
4 つの主要なインコネル CNC 加工プロセスについて説明します。
インコネルCNCフライス加工
インコネルフライス加工
インコネルフライス加工にはCNCフライス盤またはマシニングセンターが使用され、複数の加工工程と複雑な3D形状の加工が可能です。インコネルフライス加工では、刃当たりの送りを高くし、ラジアル工具の噛み合いを良くすることが推奨されます。 CNCフライス盤その結果、フライス加工では、面取り、プロファイリング、溝切り、ねじ切りなどの加工が行われます。
インコネル系のワークには、PVD TiAlNまたはAlTiNコーティングを施した超硬ソリッドエンドミルを使用できます。これにより、高温切削でも工具硬度を維持できます。
部品の複雑さは、機械の軸と全体的な能力に依存します。 3軸CNCフライス盤 は単純な 3D 形状を作成しますが、5 軸 CNC ミリング センターは複雑な内部機能を備えた超合金部品を作成します。
インコネルCNC旋削
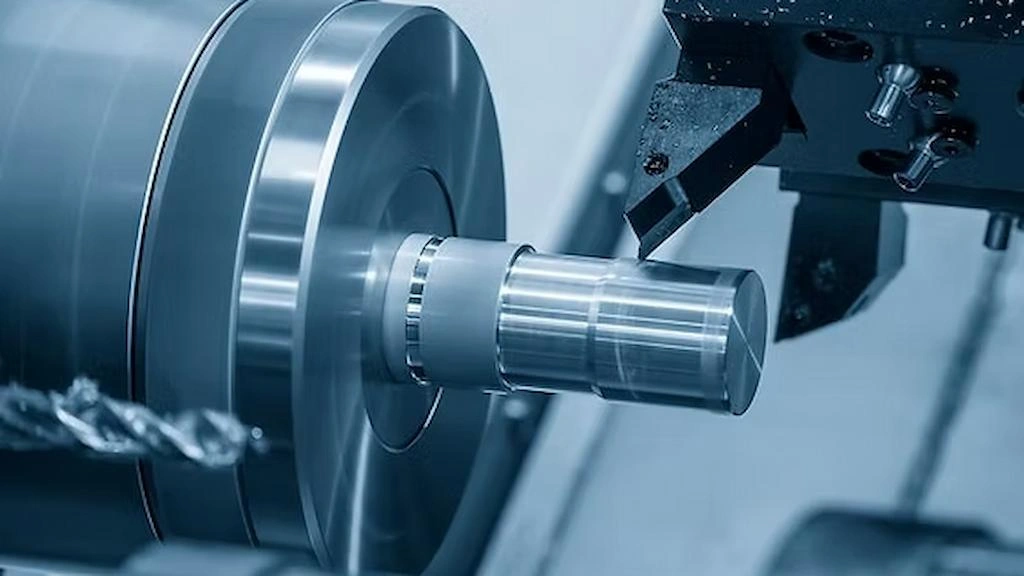
インコネル旋削
CNC旋削は、シャフト、ロッド、ショルダー、およびそれらのプロファイルなどの円筒形の部品を対象としています。回転するインコネル棒から、コンピュータ制御プログラムを用いて材料を削り取ります。旋削加工では、シングルポイントカッター、ドリルビット、ボーリングバーなどの工具を用いて複数の加工工程を実行できます。 CNC溝入れ工具、リーマーなど。
インコネル材の旋削加工では、中程度の切削速度、低めの送り、浅い切込み深さで加工してください。ただし、表面を粗くしながら切込み深さを増やすことは可能です。仕上げ加工には、鋭利な刃先のインサートを使用してください。
インコネルCNCドリル
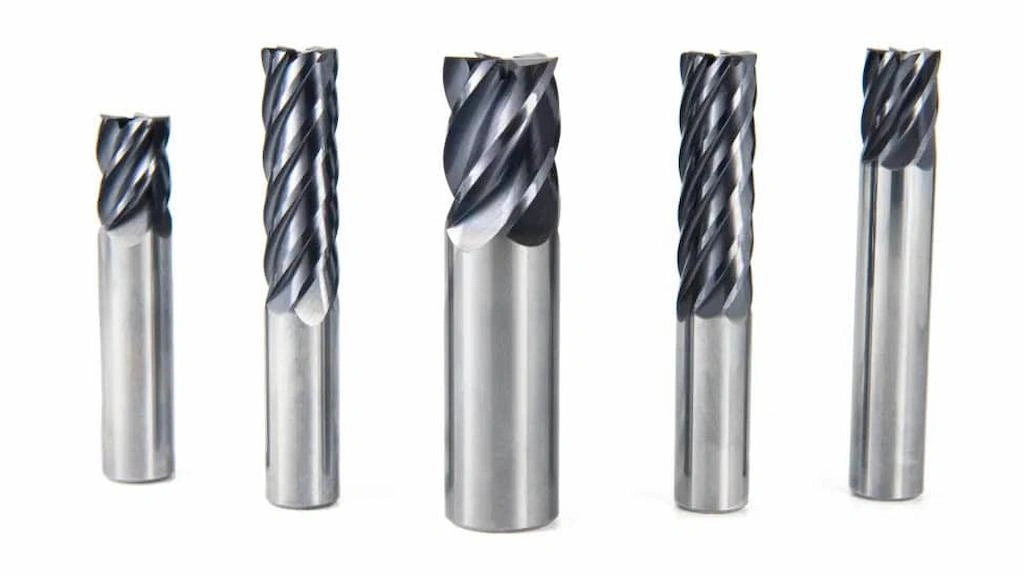
インコネル用ドリル工具
インコネルの穴あけには、効果的なクーラントフローと切削チップ機構を備えた、長くて硬いコーティングが施されたビットが必要です。インコネルメーカーは通常、スルークーラントを備えた超硬ドリルを使用しています。穴あけ加工は送り速度60~85SFM(SFM)で開始できますが、深穴の場合は送り速度と切削速度の両方を下げてください。
さらに、ドリル穴に対してねじ切り、タッピング、ボーリング、リーマ加工などの追加操作が必要な場合は、手動のマシンではなく CNC マシンを使用します。
インコネル放電加工
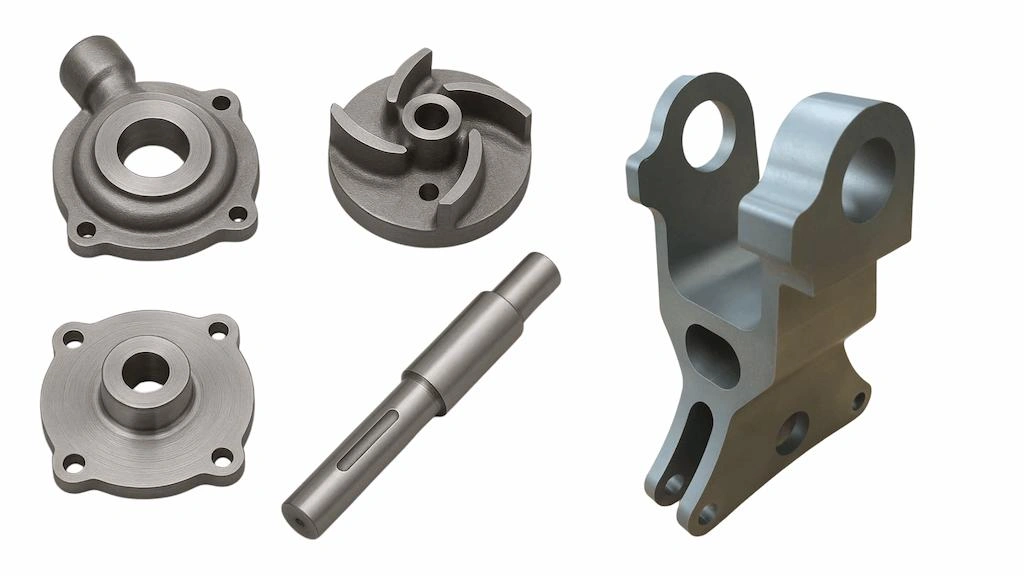
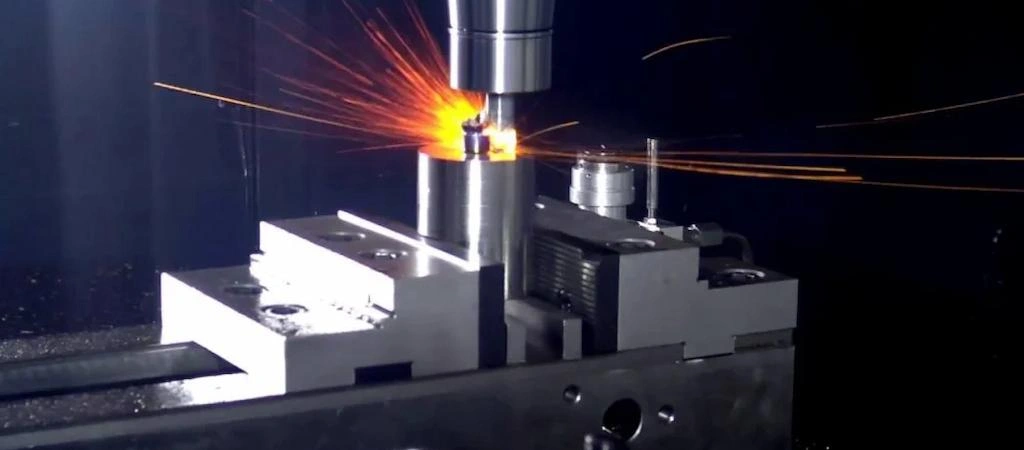
EDM切断インコネル部品
EDM加工は非接触の材料除去プロセスであるため、硬質インコネル合金の切断、成形、穴あけが可能です。EDMは、切削工具とワークピースが直接接触することなく、材料を溶融させる精密放電加工技術です。
インコネル放電加工は、微細な形状、小穴、深いキャビティ、2D彫刻などの加工に最適です。フライス加工や旋削加工とは異なり、工具摩耗の問題はありません。
インコネル加工のベストプラクティス
インコネルは簡単に機械加工できる材料ではないため、工具、機械加工変数、材料除去プロセス、および厳格なセットアップに関していくつかの考慮が必要です。
インコネルの機械加工には、次のベスト プラクティスを使用します。
- ツールの摩耗を定期的に監視する: 工具の摩耗は切りくずの形成に影響を与え、精度を低下させます。そのため、定期的に点検し、必要に応じて交換してください。
- 溶体化インコネル: 合金を加熱して瞬時に冷却することで、粒子構造が微細化され、工具のストレスが軽減され、チップ制御が向上します。
- セラミック切削工具を使用する: 加工硬化を軽減する最良の方法の一つは、セラミック工具を使用することです。セラミック工具はインコネル材の連続切削を可能にします。
- 一貫したフィードを維持する: 工具の反復動作により熱の発生が増大し、加工硬化につながるため、ペックドリルを避け、ドリル加工中は一定かつ連続的な送りを維持してください。
- 適切なツール ジオメトリを選択します。 鋭利で、刃先の強いポジすくい工具を使用してください。切削抵抗を最小限に抑え、加工硬化を防ぐことができます。
- 後処理を考慮する: 精度、表面仕上げ、機械的特性の要件に基づいて、次のような後処理を検討してください。 CNC研削加工サービス、熱処理などを行います。
- 高圧冷却剤を使用する: インコネルを加工する際、熱の蓄積を防ぎ、切削片の排出を改善し、工具の突出しを最小限に抑えて強固なセットアップを確保し、ワークを安定してクランプするために、連続した冷却液の流れが不可欠です。
今すぐプロリアンをお試しください!
インコネル加工用工具
前述のように、インコネルは加工硬化が早く、機械加工性が低いため、硬質コーティングを施した特殊な工具が必要です。
以下の表は、インコネル加工によく使用されるツールの概要を示しています。
| ツールの種類 | 材質・グレード | 代表的なコーティング | のために使用される? |
| 超硬合金(ソリッド&インデックス可能) | サブミクロン/高Co炭化物 | PVD AlTiN / TiAlN / AlCrN; CVD TiCN/TiN | 一般的なフライス加工と旋削加工。 |
| セラミック(Al₂O₃、SiAlON) | ウィスカー強化セラミックス | 多くの場合、コーティングなしまたはAl₂O₃オーバーコート | 高速連続荒加工。中断を避けるため、堅牢なセットアップが必要です。 |
| CBN(PCBNインサート) | 立方晶窒化ホウ素 | 通常はコーティングなし/特殊CBNグレード | 一部のインコネルグレードでは耐摩耗性に優れた仕上げが施されていますが、高価であり、剛性も必要です。 |
| PCD(ダイヤモンド) | 多結晶ダイヤモンド | N/A(ダイヤモンド) | Ni 合金では化学反応を起こしやすく、摩耗が早いため推奨されません。 |
インコネルCNC加工の用途
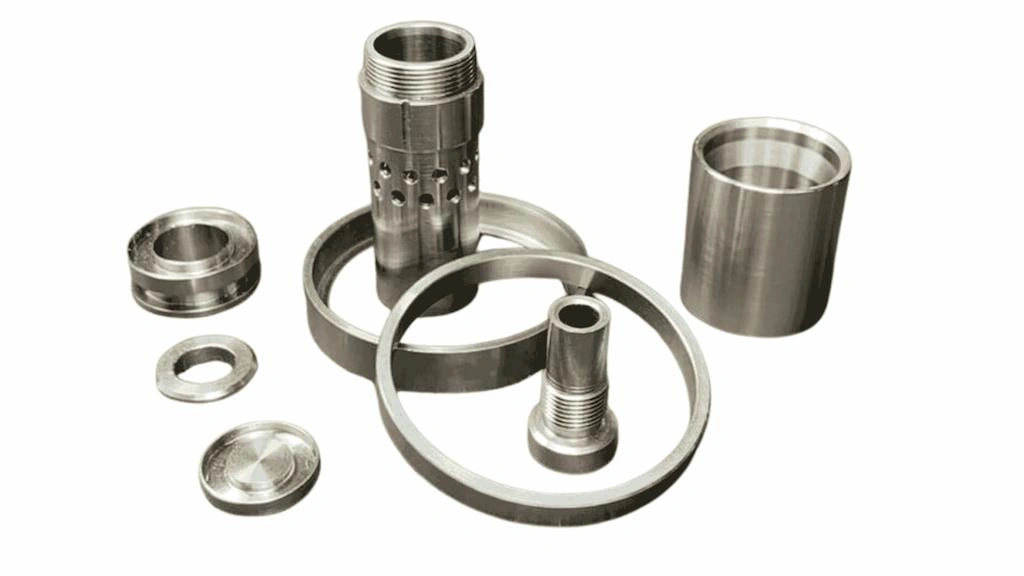
CNC加工されたインコネル製品
CNC 機械加工されたインコネル部品は、航空宇宙、自動車、電力・ガス、海洋、原子力、化学処理など、さまざまな業界で使用されています。
以下の表は、これらの業界でインコネル機械加工がなぜ有益であるかを例とともに概説しています。
| 業種 | なぜインコネル機械加工なのか? | 用途例 |
| 航空宇宙 | 高強度、高温での耐酸化性、耐クリープ性 | 排気およびノズル部品、タービンディスク、アクチュエータハウジング、タービンベーンなど。 |
| 発電/ガスタービン | 機械的強度があり、酸化に抵抗し、極度の熱にも耐えます。 | タービンブレード、ローター部品、燃焼器ライナー、ファスナー、固定翼。 |
| 化学処理 | 強力な化学物質による孔食や腐食に耐性があります | 原子炉内部構造物、インペラ、ポンプシャフトおよびケーシング、バルブ、フランジ |
| 船舶 | 海水腐食に耐性があり、生物付着を抑制し、周期的なストレスに耐えます。 | 海中ファスナー、ライザーコネクタ、バルブ本体、深海ツール |
| 核エネルギー | 高い耐熱性、寸法安定性、強度。 | 制御棒部品、ポンプシャフト、ファスナー、バルブステム、継手 |
| モータースポーツ | 極度の耐熱性と耐腐食性、厳しい公差 | 排気マニホールド、ウェイストゲート、ヒートシールド、ファスナー、高温ブラケット |
| 医療 | 生体適合性(718のようなグレード)と優れた機械的安定性 | 手術器具フィッティング、滅菌器具、カスタムフィクスチャー |
続きを読む: 5 軸 CNC マシン
インコネルの機械加工コスト
インコネルの機械加工コストは、アルミニウム、鋼、銅、その他切削性に優れた材料の機械加工コストよりも一般的に高くなります。単純な機械加工プロジェクトでも1000ドルを超える場合があり、複雑で大型のインコネル部品の場合はさらに高額になります。
ただし、正確な加工コストは、合金の種類、加工プロセス、加工硬化率、プロセスで使用される機器、必要な工具などの要因によって異なる場合があります。
インコネル加工部品をお探しですか?Bodaまでお問い合わせください
既に述べたように、インコネル合金の加工には、その特性と低い切削性に対処するための戦略を深く理解する必要があります。そのため、インコネル部品を精密に加工するには、専門知識と高度なCNC工作機械が必要です。
At プロリーンテック当社は、インコネル合金やその他の難削材の加工において10年以上の実績があります。 CNC機械加工サービス 正確な結果を出すために、ツールと機械加工のプロセスを詳細に計画します。
プロジェクトの詳細情報や見積もりについては、デザインをアップロードして 見積もりを取得.
結論
インコネルの加工は、他のCNC加工材料と比較して困難です。主な課題は、高い加工硬化率、硬度、工具、そして加工変数です。これらの問題に対処することで、サイクルタイムの短縮、所望の精度と仕上げを実現し、工具寿命を延ばすことができます。
硬質コーティング、最適な送り速度、そして連続冷却システムを備えた特殊工具を使用する必要があります。これにより、インコネル合金の切断、フライス加工、旋削加工、穴あけ加工をシームレスに行うことができます。
インコネル加工部品を外注する場合は、 CNC加工メーカー 契約前に、機械加工できるインコネル合金、提供できる精度、複雑さ、コストの影響などについて検討します。
よくある質問
インコネルの機械加工が難しいのはなぜですか?
インコネルは熱伝導率が低いため、加工中に熱が蓄積され、加工硬化を引き起こし、加工が困難になります。
インコネルの機械加工性はどの程度ですか?
インコネルの機械加工性は鋼やアルミニウムよりも低く、AISI 機械加工性は 12 % です。
CNC 加工できない材料は何ですか?
一部のセラミックやガラスなど、非常に脆く研磨性の高い材料はCNC加工できません。また、フォームのような非常に柔らかい材料も加工できません。
インコネル 625 は機械加工が難しいですか?
はい、インコネル625は硬度と加工硬化性が高いため、加工が困難です。ただし、ハードコーティングされた超硬工具を使用すれば加工可能です。
インコネルの欠点は何ですか?
インコネルの欠点としては、加工性が悪い、工具が摩耗しやすい、工具が鈍くなる危険性がある、熱伝達が悪い、材料コストが高いなどが挙げられます。