
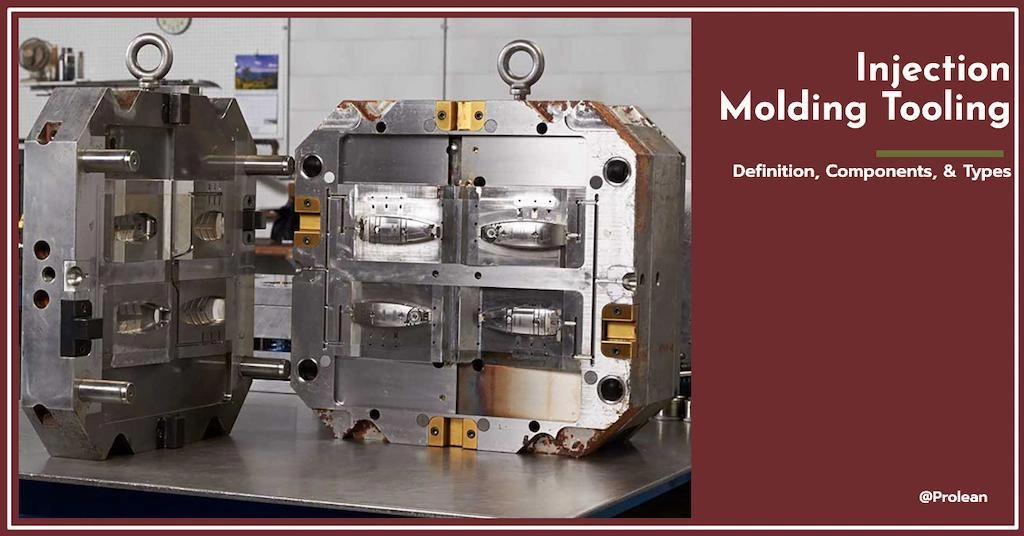
成形部品の精度と品質は、金型の品質に大きく依存します。同様に、射出成形プロセスの性能は、一般的に射出成形金型と呼ばれる金型の設計と状態によって決まります。高圧下で溶融プラスチックが金型キャビティを満たし、キャビティ表面仕上げを含む微細なディテールまで再現します。これは、 製造における工具; 金型は、最終部品の形状、寸法、表面品質を直接制御する。
この記事では、ツールコンポーネント、ツールオプションなど、射出成形用のツールについて詳しく説明します。
射出成形用ツールとは何ですか?
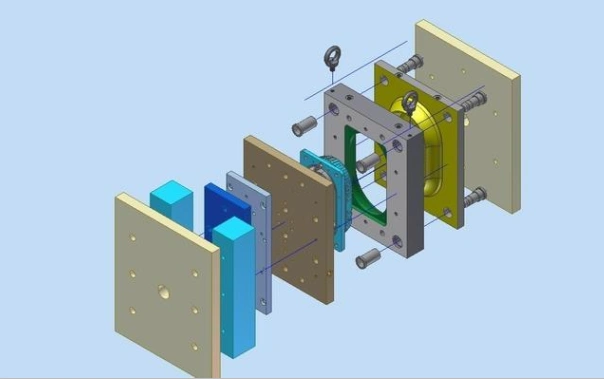
射出成形ツール
射出成形におけるツールとは、特別に設計された部品を作成するために必要な金型コンポーネントおよびその他の付属システムを指します。つまり、各固有の製品には、製造用の固有のツールが必要です。ツール コンポーネントの例には、金型ベース、キャビティとコア、ランナー システム、スプルー ブッシング、冷却システム、金型インサートなどがあります。
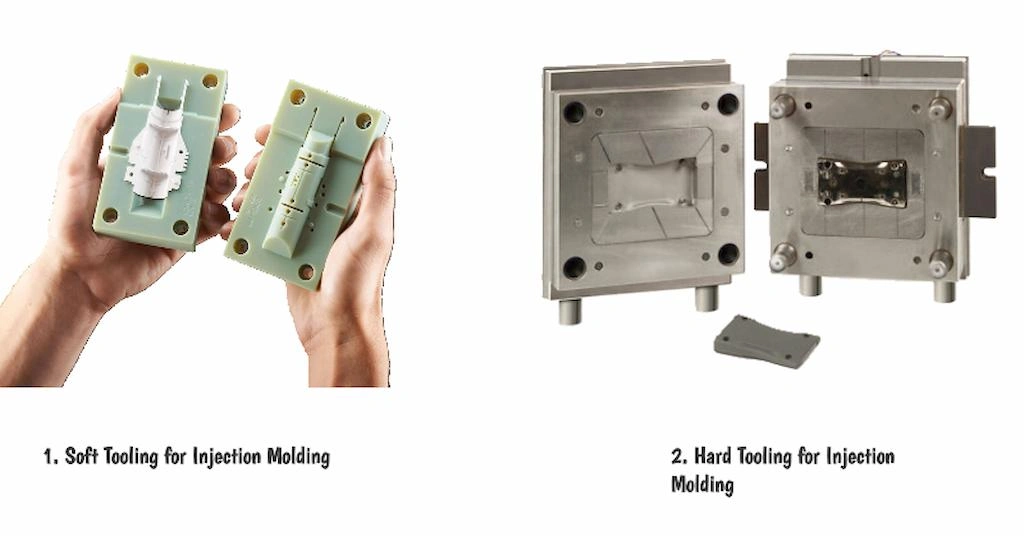
射出成形用のソフトツールとハードツール
金型ツールは、生産プロセスを効率的かつ正確にすることを目的としています。そのため、メンテナンスを長期間にわたって実施してもすべての要件を満たすように設計されています。たとえば、金型は大量のプラスチック部品を生産する際に、何百万サイクルにも耐える必要があります。
小ロット生産や試作品プロジェクトでは、メーカーは数百回または数千回のサイクル用に設計された金型を使用することがよくあります。これらのツールは、迅速な射出成形をサポートし、金型コストとリードタイムの両方を削減します。選択は、生産量、部品の複雑さ、および プラスチック金型の種類 プロジェクトに使用されました。
- ハードツーリング: 大量生産用の耐久性のある金型は、成形時の圧力と温度に長時間耐えることができ、例えば工具鋼製の金型などが挙げられます。
- ソフトツール: アルミニウムまたはプレハードン鋼。試作や少量生産に使用されます。
金型材料やその他の設計上の考慮事項は、成形する材料と形状の複雑さによっても異なります。たとえば、成形プラスチックの融点は、金型材料の熱特性によって容易に調整できる必要があります。
射出成形のツールコンポーネントとは何ですか?
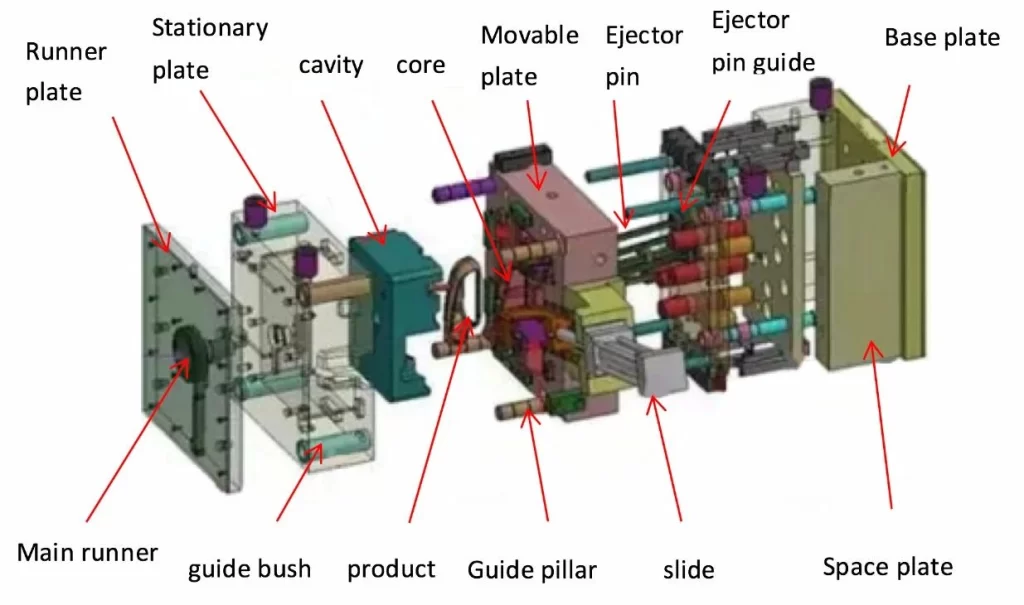
射出成形ツール部品
金型の有効性は、その部品の精度、設計の複雑さ、機能、金型の材質などの特性に依存します。これらすべての要素によって、射出成形プロセスの許容範囲が決まります。一般的な射出成形部品について簡単に説明しましょう。
- モールドベース構造
キャビティやポケットなどの他の部品を収容する基礎となるベースであり、金型インサートやコアなどの配置と安全な取り付けにもなります。金型ベースは、プロセスに構造的なサポートと安定性を提供するため、バッチ間の一貫性を維持することが重要です。部品間のわずかなずれは、 射出成形の欠陥.
- 金型キャビティ
金型キャビティは、成形プラスチック部品の外形と表面仕上げを決定します。金型キャビティは、ランナーから溶融した原材料を受け取り、凝固して目的の形状を形成します。したがって、金型キャビティによって、部品の寸法精度、表面仕上げ、および全体的な品質が決まります。
- ペース:
コアとキャビティを組み合わせることで、成形部品の全体的な形状が作成されます。金型キャビティは外部形状を定義し、コアは部品の内部機能、輪郭、キャビティを形成します。射出成形金型のコアは、これらの機能のための空隙を持つ内部表面を作成します。
- ランナーシステム
これは、射出ノズルからキャビティに溶融材料の流れを導くチャネルのネットワークです。実際には、残りの材料はランナーに充填され、後で金型から固体部分を排出した後に分離できます。
- エジェクタピン
名前が示すように、エジェクタピンの役割は、硬化後に固化した部品を金型キャビティから排出または押し出すことです。 エジェクターピン 冷却後に成形部品の内部または内部を貫通して作動し、金型からの成形部品の取り外しを助けます。
- ガイドブッシュ
ガイド ブッシングは、金型を閉じる際に 2 つの金型の半分を正確に位置合わせして配置する役割を果たします。コアとキャビティの半分が適切に位置合わせされて初めて、射出成形プロセス全体を通じて正しく一貫してフィットします。
- 冷却システム
均一な冷却により材料の収縮や巻き付きのリスクが回避されるため、サイクル時間を制御するために冷却チャネルと冷却通路が設けられます。これらのチャネルは水などを循環させ、プラスチック部品を制御された方法で冷却して固化します。
- エアベント
ベントは、射出成形プロセス中に金型キャビティに閉じ込められた空気やガスを排出するために使用されます。閉じ込められた空気によって成形部品にエアポケットや空隙が生じるため、ベントは必要です。
- スライドとリフター
これらの可動部品は、 アンダーカット、ねじ、または成形部品のその他の複雑な特徴。これらは、金型の開閉動作とは独立して動きます。スライドとリフターは取り外すことができます。取り外さないと、部品が金型からスムーズに取り出せなくなります。
- 金型とオーバーモールディング インサート
金型インサートは、最終製品に特定の形状やディテールを形成するために追加される二次射出成形部品です。金型キャビティに挿入して、成形品にねじ山、インサート、ロゴなどの形状を形成する取り外し可能なインサートと、一体成形インサートを組み合わせて単一の部品を形成するオーバーモールディングインサートがあります。
今すぐプロリアンをお試しください!
射出成形ツールのオプションは何ですか?金型の種類
生産ニーズに合った複数の射出成形ツール オプションから選択できます。
- シングルキャビティ射出成形金型
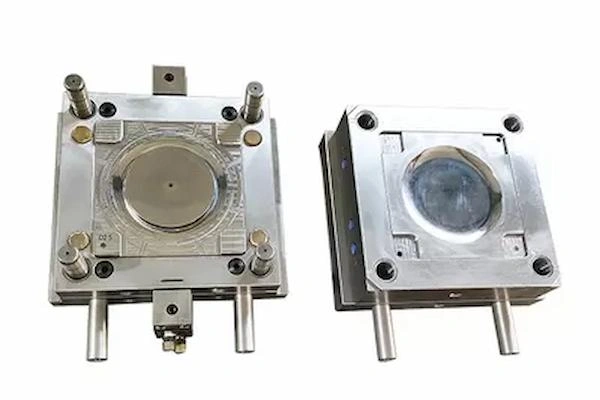
それは最も単純な 射出成形金型の種類 単一のキャビティを用いて、製造サイクル中に単一の部品を製造する。しかし、カスタマイズの柔軟性が高く、大型部品の迅速なプロトタイピングプロジェクト(例えば、カスタム自動車ダッシュボードなど)に最適である。
- マルチキャビティ射出成形金型
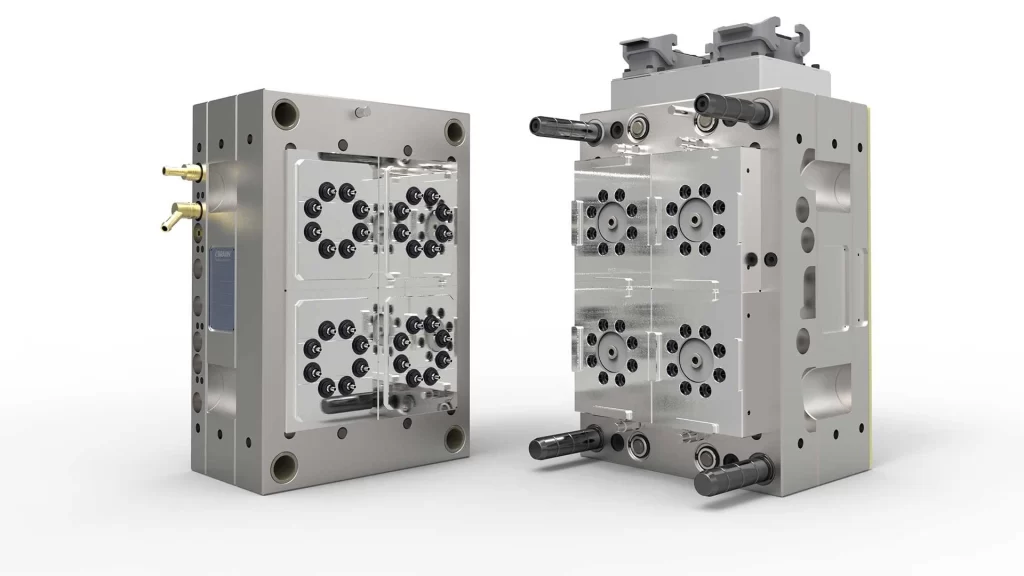
マルチキャビティ金型
マルチキャビティ金型は、1 サイクルで複数の部品を製造できます。金型内には多数のキャビティがあり、1 サイクルで充填されるため、効率的な大量生産が可能です。マルチキャビティ金型は、プラスチック ボトル、包装キャップなど、一定した精度で大量生産する場合に便利です。
- 複合ファミリーモールド
このタイプのツールには、異なる形状の複数の製品用の複数のキャビティが含まれます。たとえば、ファミリー モールドでは、同じサイクルでカップとノズルを作成できます。これは、製品を形成するために異なる個別の部品を成形する必要がある場合に便利です。単一のサイクルでさまざまな部品を成形することで、製造プロセスが合理化され、コストが削減されます。
- インサートモールド
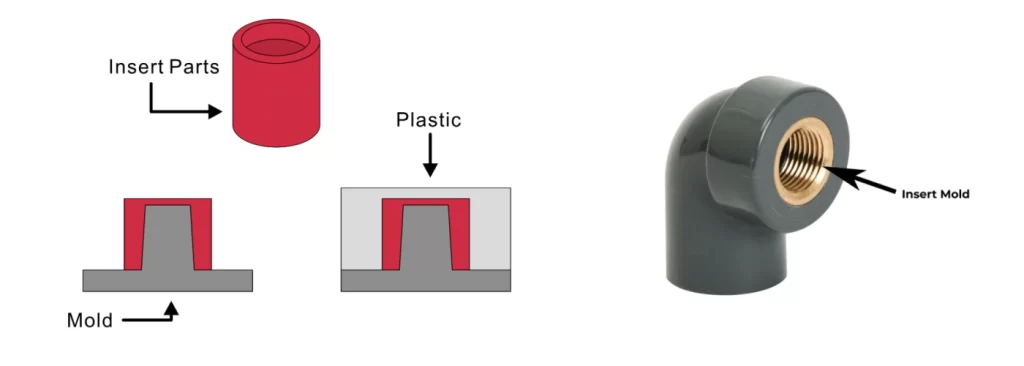
インサート成形工程
インサート金型には、射出成形金型内に二次部品が含まれており、凝固時に成形部品と結合します。インサート材料と液体成形材料の分子間結合により、真鍮コネクタなどの強くて耐久性のある製品が生まれます。 ABS樹脂 ハウジング。
- オーバーモールド
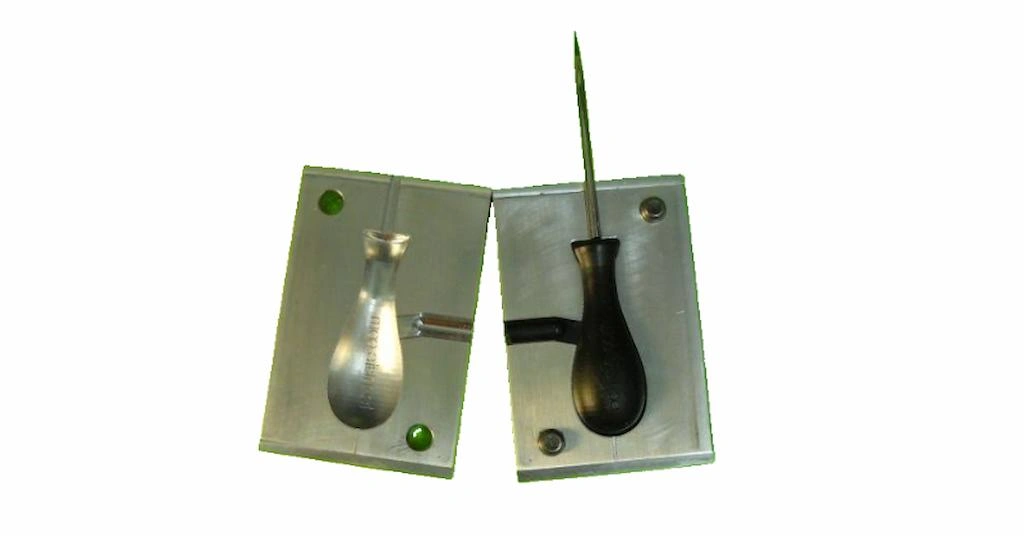
シングルキャビティオーバーモールド
オーバーモールドは、ツールハンドルの二次プラスチックのグリップなど、異なるプラスチックの層を含むアイテムに使用されます。これにより、異なる材料の部品を別々に成形し、それらを組み立てて単一のマルチマテリアルアイテムを作成する必要がなくなります。オーバーモールドは最初に材料を取り、それが固まったら二次材料を注入するなど、これを繰り返します。
続きを読む: テフロン射出成形
今すぐプロリアンをお試しください!
圧縮成形と射出成形のツール
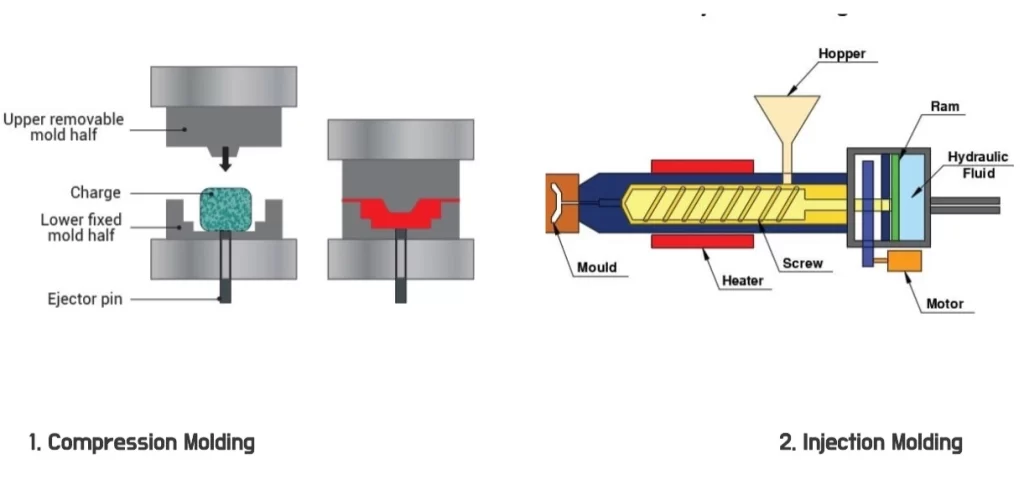
圧縮成形と射出成形
主な違いは 圧縮成形 vs 射出成形 射出成形では、液体材料を高圧で受け取る。対照的に、材料は 圧縮成形 金型を開いて高圧高温で圧縮することで、部品を成形します。圧縮金型は主に、単純な形状の大型部品の製造に使用されます。一方、射出成形金型は、小型で複雑な部品の製造に最適です。
以下の表は、圧縮成形ツールと射出成形ツールの基本的な違いを示しています。
表: 圧縮成形ツールと射出成形ツールの比較
| 基準 | 圧縮成形ツール | 射出成形金型 |
| 金型構造 | 2つの金型半分で構成されたシンプルな構造。 | モールドベース、コア、キャビティ、その他のコンポーネントを含む複雑な構造。 |
| サイクルタイム | より長い時間 | 急速な注入と冷却により、時間が短縮されます。 |
| 耐久性 | 射出成形より短い | ハードツールはプラスチック部品の大量生産が可能です。 |
| 設定時間 | シンプルで素早いツールセットアップ | ツールのセットアップには比較的時間がかかります |
| 費用 | より安価 | 初期費用が高い |
まとめ
射出成形プロセスにおいて、金型部品は重要な役割を果たします。金型部品は、成形品の形状、寸法、精度、および仕上がり品質を決定します。そのため、射出成形金型を設計または選択する際には、材料の種類、製品の最終用途、複雑さなど、いくつかの要素を考慮することが不可欠です。また、設計と要件に基づいて使用できる金型オプションも多数あります。
Bodaでは、完全な 生産工具 サービス の プラスチック部品および製品。当社は自社所有の金型と高度な射出成形設備により、高精度な金型を製造し、高品質な成形部品を競争力のある価格で生産できます。当社のエンジニアが、お客様のプロジェクトに最適な金型と生産方法の選択をお手伝いいたします。設計図をアップロードし、仕様をご提供の上、お見積もりをご依頼ください。
よくあるご質問
射出成形ツールとは何ですか?
射出成形ツールとは、キャビティ、コア、ランナー システム、冷却の問題など、射出成形プロセスを通じてプラスチック部品を製造するために使用される金型と関連コンポーネントを指します。
射出成形におけるソフトツールとハードツールの違いは何ですか?
ソフトツールには、アルミニウムや軟鋼などの耐久性の低い材料が使用され、主に試作や市場テストに使用されます。一方、ハードツールには、長期的な耐久性のために硬化鋼が使用されます。
どのようなタイプの金型も選択できますか?
金型ツールの選択は、生産量、部品の複雑さ、原材料の特性、予算などの要因によって異なります。
射出成形ツールに影響を与える要因は何ですか?
射出成形ツールは、部品設計の複雑さ、材料の選択、必要な部品の数量、表面仕上げの要件、ツールのコスト、リードタイム、生産量によって影響を受けます。