
レーザー溶接は、材料を接合するための熱源としてレーザービームを使用する最新の溶接技術です。 この高度な技術は、高精度、高速処理速度、困難な材料の溶接能力など、多くの利点をもたらします。 過去数十年にわたり、レーザー溶接はその汎用性と効率性により、自動車、航空宇宙、エレクトロニクス、医療機器などのさまざまな業界で普及してきました。
この記事では、 レーザー溶接プロセス、そのさまざまな種類、技術的洞察、およびアプリケーション。 このガイドを読み終えるまでに、レーザー溶接と今日の製造業界におけるその重要性を完全に理解できるようになります。
レーザー溶接の基礎を解読する
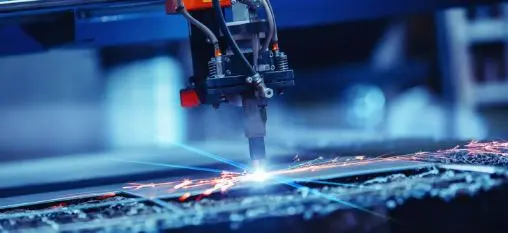
レーザー溶接工程
レーザー溶接(レーザービーム溶接(LBW)とも呼ばれる)は、溶接プロセスとして広く応用されている。 板金溶接 レーザー光線を用いて材料を溶融・融合させる技術。この先進的な技術は、高精度、高速性、そして難溶性材料の溶接能力など、数多くの利点をもたらします。
用語 'レーザー'は、'Light Amplification by Stimulated Emission of Radiation'の略です。 レーザー溶接では、レーザーは接合部の材料を溶かすのに必要なエネルギーを提供する集中熱源として機能します。 レーザービームはレーザー共振器で生成され、一連のミラーまたは光ファイバーを使用してワークピースに照射されます。
溶接の形成と熱の流れ
レーザービームはワークピースに焦点を合わせ、高エネルギー密度の小さなスポットを作成します。 レーザービームが材料と相互作用すると、表面が加熱され、材料が溶けて溶接池が形成されます。 溶接プールは、両方のワークピースからの溶融材料で構成され、互いに混合して融合します。 レーザービームが接合部に沿って移動すると、溶融した材料が固化し、強力で永久的な接合が形成されます。 レーザー溶接プロセス中の熱の流れは、溶接の品質を決定する上で重要な役割を果たします。 熱は溶接池から周囲の材料に伝導し、その結果、温度勾配が生じます。 溶融池から離れると温度は下がります。 熱影響部 (HAZ) は、熱サイクルを受けるが溶融しない溶接池に隣接する領域です。 HAZ 内の材料の特性は熱サイクルによって変化する可能性があり、溶接継手の全体的な性能に影響を与えます。
材料の適合性
すべての材料がレーザー溶接に適しているわけではありません。 アルミニウムや銅などの反射率の高い材料を適切に溶接するには、より高いレーザー出力が必要です。 同様に、熱伝導率の高い材料は熱を素早く放散し、溶接の品質に影響を与えます。 さらに、強い結合を形成するには、材料の適合性が不可欠です。 たとえば、熱膨張係数の異なる異種金属を溶接すると、溶接接合部に残留応力や歪みが生じる可能性があります。
レーザー溶接の種類
レーザー溶接は主に、動作モード、伝導モード、キーホール、レーザーろう付け、パーカッション溶接に基づいて XNUMX つのカテゴリに分類されます。
- 伝導モード溶接: 伝導モード溶接では、レーザービームが材料の表面で吸収され、熱が材料を通して伝導されて溶接が行われます。 溶接深さは比較的浅く、幅は広めです。 このモードは、薄肉部品や低溶け込み溶接が必要な用途に適しています。
- キーホールモード溶接: キーホール モード溶接では、レーザー ビームが材料の奥まで浸透し、蒸気キャビティまたは「キーホール」を作成します。 鍵穴の壁がレーザー エネルギーを吸収し、材料を溶かして溶接を形成します。 キーホールは導波管として機能し、レーザー エネルギーを材料に向けて、深い溶け込みと狭い溶接ビードをもたらします。
- レーザーろう付け: レーザーろう付けは、レーザーを熱源として使用して、ワークピースの表面を濡らして接合部を形成するフィラーメタルを溶かすプロセスです。 この工程ではワークは溶けません。 異種材料を接合したり、美観の高い接合部を作成するためによく使用されます。 このプロセスでは、溶加材の適切な濡れと広がりを確保するために、レーザーの出力と速度を正確に制御する必要があります。
- パーカッション溶接: パーカッション溶接は、一連のレーザー パルスを使用して溶接を行うプロセスです。 各パルスは材料のごく一部を溶解し、後続のパルスが前のパルスと重なり、連続的な溶接が作成されます。 このプロセスは、スポット溶接や、薄い材料に小さくて正確な溶接を作成するのに適しています。 精度と最小限の入熱が重要な電子機器や医療機器の製造でよく使用されます。
次に、レーザー溶接プロセスの詳細なプロセスを段階的に説明します。
最初の一歩: レーザー溶接のための材料の準備
材料の準備は、レーザー溶接プロセスで最も重要な最初のステップです。最終的な溶接の品質は、溶接される材料の清潔さと適切な配置に大きく影響されます。材料の表面に汚れ、油、錆、酸化層などの汚染物質がないことを確認することが重要です。表面に残留物があると、 溶接欠陥気孔、亀裂、不完全な融合など、溶接の欠陥は数多く存在します。そのため、強度と耐久性に優れた溶接を実現するには、材料を入念に準備することが不可欠です。
1.材料の選択
材料準備の最初のサブステップは、溶接する適切な材料を選択することです。 すべての材料がレーザー溶接に適しているわけではありません。 一般的に溶接される材料には、さまざまな種類の鋼、アルミニウム、チタンなどがあります。 ただし、材料の選択は、用途、コスト、必要な溶接特性などのいくつかの要因によって異なります。 材料の熱伝導率、融点、レーザー波長の吸収特性を考慮することも重要です。
2. 表面の洗浄
材料を選択したら、溶接する表面を注意深く洗浄する必要があります。 汚れ、油、グリース、酸化物層、コーティングなどの汚染物質が存在すると、溶接の品質に悪影響を与える可能性があります。 洗浄は、機械的洗浄 (研磨ブラスト、ワイヤー ブラシ)、化学的洗浄 (溶剤、酸)、または熱的洗浄 (火炎洗浄、レーザー アブレーション) などのさまざまな方法を使用して実行できます。 選択される方法は、材料、汚染物質の性質、および必要な溶接品質によって異なります。
3. ジョイントの設計
接合部の設計は、材料準備のもう XNUMX つの重要な側面です。 継手の種類 (突合せ継手、重ね継手、T 継手など)、継手ギャップ、継手角度はすべて溶接品質に影響を与える可能性があります。 レーザービームが適切に透過し、材料が完全に融合できるように接合部を設計することが重要です。 コンピューター支援設計 (CAD) ソフトウェアは、レーザー溶接のジョイント設計を最適化するためのジョイントの設計と溶接プロセスのシミュレーションに役立ちます。
4. 材料の厚さ
材料の厚さも重要な考慮事項です。 希望の溶接深さと幅を実現するには、材料の厚さに応じてレーザー出力、溶接速度、焦点位置を調整する必要があります。 材料が厚いほど、より高いレーザー出力とより遅い溶接速度が必要になる場合がありますが、より薄い材料では、より低い出力とより速い速度が必要になる場合があります。
5.予熱
溶接前に材料を予熱すると、特に亀裂や歪みが生じやすい材料の場合に有益な場合があります。 予熱は、材料全体の温度勾配を軽減し、熱応力と歪みを最小限に抑えるのに役立ちます。 ただし、過剰な予熱は材料の機械的特性の低下につながる可能性があるため、慎重に制御して行う必要があります。
準備: レーザー溶接装置の構成
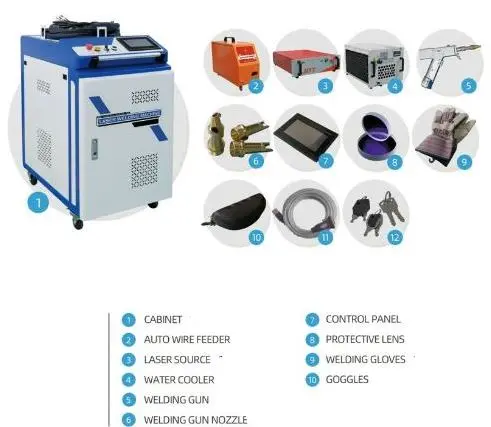
CNC レーザー溶接機とそのコンポーネント
溶接用の材料を準備したら、次の重要なステップはレーザー溶接機のセットアップです。 これには、レーザー出力、パルス幅、溶接速度、焦点位置などのさまざまなパラメーターの構成が含まれます。 これらの各パラメーターは溶接の品質に大きく影響する可能性があるため、材料の種類、厚さ、および必要な溶接特性に基づいて慎重に調整することが重要です。
表: レーザー溶接機セットアップのサブステップ
| パラメータの設定 | 詳細説明 | 例: | |
|---|---|---|---|
| レーザー光源の選択 | 適切なレーザー光源を選択してください。 | 材質、必要な溶接速度、必要な溶接品質。 | 鋼などの非反射材料用の CO2 レーザー。 アルミニウムなどの反射材料用の Nd:YAG およびファイバー レーザー。 |
| レーザーパワーの調整 | レーザー出力を調整します。 | 材料の種類、厚さ、溶接速度。 | より厚い材料とより高い溶接速度のためのより高い出力。 |
| パルス幅の設定 | 各レーザーパルスの持続時間を調整します。 | 材料の種類、厚さ、および必要な溶接特性。 | より狭く深い溶接の場合は所要時間が短くなります。 溶接時間が長くなり、より広く浅い溶接が可能になります。 |
| 溶接速度の調整 | レーザー光線が関節に沿って移動する速度を調整します。 | 材料の種類、厚さ、および必要な溶接特性。 | より深くより広い溶接の場合は速度が遅くなります。 溶接速度が速くなり、より浅くて狭い溶接が可能になります。 |
| 焦点位置の設定 | レーザー光を素材に照射する位置を調整します。 | 材料の種類、厚さ、および必要な溶接特性。 | 浅い溶接の場合は表面より上。 中程度の深さの溶接の場合は表面で。 より深い溶接の場合は表面の下に。 |
| シールドガスの設定 | 適切なシールドガスを選択してください。 | 溶接する材質、溶接速度、周囲の環境。 | アルゴン、ヘリウム、またはアルゴンとヘリウムの混合物。 溶接速度や周囲環境に応じて流量を調整してください。 |
完璧な精度: レーザービームの位置合わせ
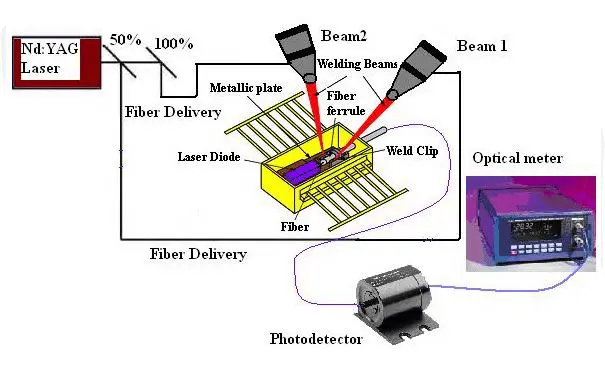
レーザービームの位置調整
レーザービームの位置合わせは、レーザー溶接プロセスにおける重要なステップです。 適切な位置合わせにより、レーザー ビームが溶接される接合部に正確に集束され、高品質の溶接が行われます。 レーザービームの位置がずれると、溶融が不完全になったり、過剰なスパッタが発生したり、ワークピースやレーザー溶接機が損傷したりする可能性があります。
レーザー ビームを調整するプロセスには、いくつかの重要な手順が含まれます。
- ビームエキスパンダーの調整: ビームエキスパンダーはレーザービームの直径を拡大するレンズシステムです。 ビームエキスパンダーを調整することで、焦点におけるレーザービームの直径を制御できます。 ビーム直径が大きいと溶接は浅くなり、ビーム直径が小さいと溶接は深くなります。 理想的なビーム直径は、材料の厚さと必要な溶接特性によって異なります。
- フォーカスを設定する: 焦点はレーザー光が最も集中する点です。 焦点位置は素材の表面かその少し下に焦点が合うように調整してください。 これにより、希望の深さと幅の溶接が得られます。 焦点が浅すぎると、不完全な溶融や過度のスパッタが発生する可能性があります。 焦点が深すぎると、過剰な貫通または焼き付きが発生する可能性があります。
- ビームの位置を調整する: レーザービームは、溶接する接合部の中心に位置するように調整する必要があります。 これは、レーザー ヘッドの位置を調整して手動で行うことも、コンピューター制御システムを使用して自動的に行うこともできます。 一部のレーザー溶接機には、接合部の位置を検出し、それに応じてレーザー ヘッドを自動的に調整できるカメラまたはセンサーが内蔵されています。
今すぐプロリアンをお試しください!
卓越性の実行: レーザー溶接の実行
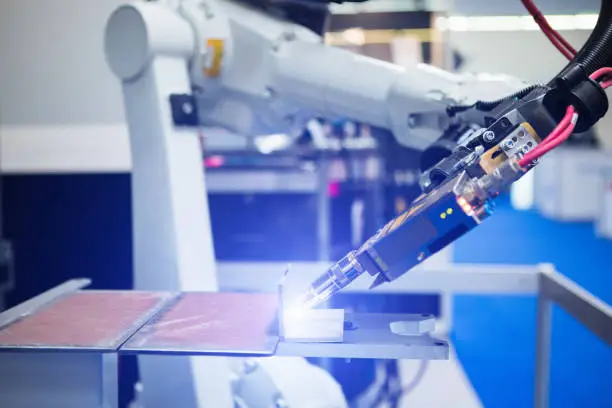
近代的な工場の自動溶接ロボット
レーザー溶接を行うロボットアーム
溶接の実行は、レーザー溶接プロセスの中で最も重要なステップです。 ここで、事前のすべての準備と設定が最終的に材料の実際の溶接につながります。 溶接の実行には、高品質の溶接を保証するためにいくつかの重要な手順と考慮事項が含まれます。
表: レーザー溶接の実行に必要な重要な手順
| 手順 | 仕事 | 目的 | 適切に行われない場合のリスク |
|---|---|---|---|
| ワークの位置決め | レーザービームで接合部の位置を調整する | 適切な溶融を確保し、溶接欠陥を最小限に抑えます | 不完全な溶断、過剰なスパッタ、その他の溶接欠陥 |
| レーザーの開始 | レーザー出力を徐々に増加させます | 熱衝撃を防ぎ、材料の亀裂やその他の欠陥のリスクを最小限に抑えます。 | ひび割れやその他の欠陥 |
| 溶接の実行 | レーザー光線を関節に沿って移動させます | 完全な融合のための十分な熱入力を確保 | 過剰な入熱によりバーンスルーまたは過剰な貫通が発生するか、不十分な入熱により不完全な融合が発生します。 |
| 溶接の監視 | 視覚的またはセンサーを使用して | 溶接池の適切な形成を確保し、過剰なスパッタ、亀裂、またはその他の欠陥の兆候を検出します。 | 過剰なスパッタ、クラック、その他の欠陥の発生 |
| レーザーを止める | レーザー出力を徐々に下げます | 熱衝撃を防ぎ、材料の亀裂やその他の欠陥のリスクを最小限に抑えます。 | ひび割れやその他の欠陥 |
| 溶接部の検査 | 目視または非破壊検査方法を使用して | 溶接に欠陥がなく、構造的に健全であることを保証します | 品質の妥協 |
最適な溶接品質と後処理の確保
溶接が完了したら、それで終わりではありません。 レーザー溶接プロセスの最後の、そして最も重要なステップの XNUMX つは、溶接の品質を評価し、必要な溶接後処理を実行することです。 この段階では、溶接継手が最高の品質であり、意図された用途に適していることが保証されます。
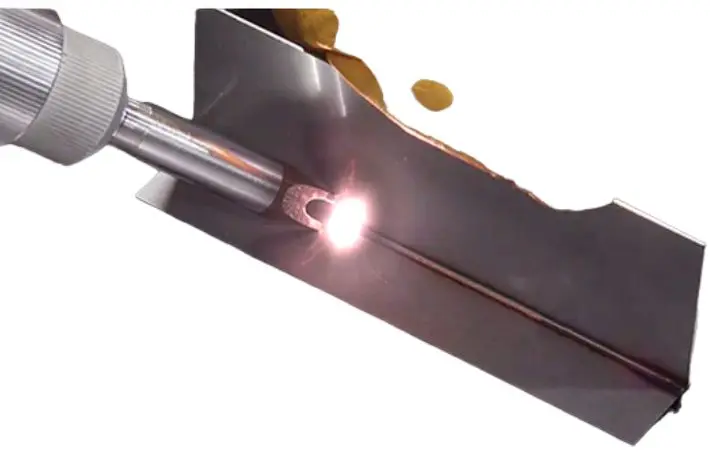
鋼へのレーザー溶接
溶接品質の評価
溶接プロセス後は、溶接の品質を評価して、必要な規格と仕様を満たしていることを確認することが重要です。 これには、目視検査と非破壊検査 (NDT) の両方が含まれます。
- 外観検査: これは最も基本的な検査形式であり、肉眼で溶接部を観察するか、拡大ツールを使用して亀裂、気孔、不完全な融合などの表面欠陥がないか確認します。
- 非破壊検査 (NDT): これには、さまざまな方法を使用して、材料に損傷を与えることなく溶接を検査することが含まれます。 一般的な NDT 方法には、X 線検査、超音波検査、磁粉検査などがあります。 これらの方法では、肉眼では見えない表面下の欠陥を明らかにすることができます。
各検査方法には利点と限界があり、どの方法を選択するかは材料、用途、必要な品質基準によって異なります。
溶接後処理
溶接が検査され承認された後、機械的特性や美的外観を改善するために溶接後処理が必要になる場合があります。 これには、いくつかの異なるプロセスが関係する場合があります。
- 応力緩和: 溶接により材料に残留応力が生じ、時間の経過とともに歪みや亀裂が発生する可能性があります。 応力緩和には、溶接継手を特定の温度に加熱し、その後ゆっくりと冷却してこれらの残留応力を軽減することが含まれます。
- 熱処理: これには、材料を特定の温度に加熱し、その後制御された速度で冷却して機械的特性を変更することが含まれます。 これにより、溶接継手の強度、硬度、延性が向上します。
- 表面の仕上げ: これには、溶接部の美的外観を改善するために、粗い斑点や変色などの表面の凹凸を除去することが含まれます。 これは、研削、研磨、表面コーティングの塗布など、さまざまな方法を使用して行うことができます。
プロレアンの溶接サービス: 精度と品質
Boda は、次の分野で人気のある名前です。 溶接サービス 精度、品質、そして高度な技術力の代名詞。最新のレーザー加工機、熟練技術者チーム、そして顧客満足への揺るぎないこだわりを備えたプロリーンは、お客様の溶接事業の成功を保証します。
高強度レーザーや洗練されたビーム伝送システムなど、最新のレーザー技術革新を活用して、比類のない精度と品質の溶接を実現します。 当社のチームは、レーザー溶接方法論を深く理解した熟練した技術者で構成されており、複雑なプロジェクトを管理し、優れた溶接結果を保証するために必要な専門知識を備えています。
Boda では、最高の品質基準を維持することに尽力しており、ISO 認証を取得していることを誇りに思っています。 溶接部の耐久性と信頼性を確保するために、厳格な品質保証プロトコルと包括的な検査が細心の注意を払って実施されます。
結論
結論として、レーザー溶接は、精度、速度、異種材料や薄肉部分の溶接能力など、従来の溶接方法に比べていくつかの利点を提供する重要な技術です。 伝導モード溶接やキーホールモード溶接などのさまざまな種類から、材料の準備、機械のセットアップ、ビームの調整、溶接の実行、品質と溶接後の評価に関わる詳細な手順まで、レーザー溶接の基本を理解します。溶接加工は、製造業やエンジニアリング分野に携わるすべての人にとって不可欠です。
よくあるご質問
レーザー溶接とは何ですか?
レーザー溶接は、集中したレーザービームを熱源として使用して材料を融合するプロセスです。
レーザー溶接にはどんな種類があるの?
レーザー溶接の主なタイプは、伝導モード溶接とキーホール モード溶接の XNUMX つです。
レーザー溶接の主な用途は何ですか?
レーザー溶接は、自動車、航空宇宙、エレクトロニクス、医療機器業界で広く使用されています。
レーザー溶接で考慮すべき重要なパラメータは何ですか?
レーザー溶接で考慮すべき重要なパラメータには、レーザー出力、ビーム直径、溶接速度、焦点位置などがあります。
レーザー溶接の利点は何ですか?
レーザー溶接には、高精度、速い処理速度、困難な材料の溶接能力など、いくつかの利点があります。