
304ステンレス鋼の加工
304ステンレス鋼の機械加工は、製造業をはじめとする様々な産業において不可欠な工程となっています。この材料は強度、耐久性、汎用性に優れているため、幅広い用途に適しています。 これは当然のことながら、さまざまな用途向けの部品やコンポーネントを製造するには、304ステンレス鋼の機械加工が不可欠であることを意味します。304ステンレス鋼の機械加工には、フライス加工などのさまざまな切削工具と手順を用いて、目的の形状と公差を実現します。
304ステンレス鋼の機械加工は、様々な課題を伴う複雑な工程です。しかし、その需要と利点から、機械加工された304ステンレス鋼は、台所用品や医療機器など、多くの用途で使用されています。
304ステンレス鋼の機械加工特性
急速加工硬化
加工硬化は、304ステンレス鋼の機械加工において最も重要な特性です。切削が浅かったり、工具の切れ味が悪かったりすると、表面が急速に硬化し、304ステンレス鋼の被削性が低下します。切削工具が表面を切削する際、下層の金属が変形し、塑性変形が生じます。この変形が加工硬化の原因となります。硬化した表面はより大きな切削力を必要とするため、工具の摩耗が早くなります。
熱伝導率
304ステンレス鋼はオーステナイト系鋼の一種です。他のオーステナイト系鋼と同様に、熱伝導率が16.3~21.5W/m・Kと低く、切削工具の特定の箇所に熱が集中するため、工具寿命が短くなります。この問題を解決するために、冷却が推奨されることがよくあります。
切りくず管理
304ステンレス鋼を切削する際に発生する切りくずは、丈夫で長いリボン状になり、絡まりやすく、加工工程を困難にすることが多い。そのため、工具形状には、切りくずを細かく分割して排出性を向上させるための切断溝を設ける必要がある。
304ステンレス鋼の機械加工プロセス
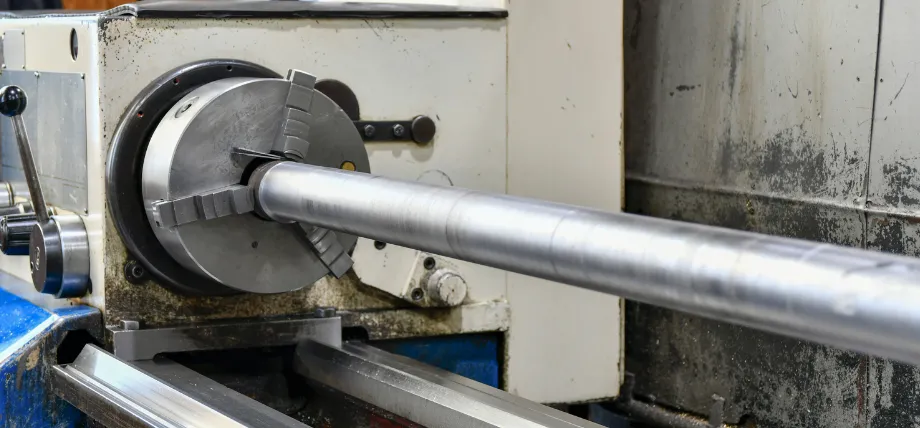
産業用CNC旋盤加工装置
フライス加工
フライス加工は最も基本的な ステンレス鋼加工 304ステンレス鋼の加工に用いられる加工方法。高速回転する切削工具をあらかじめ定められた経路に沿ってゆっくりと移動させ、加工対象物から余分な材料を除去する。
加工可能なステンレス鋼に適した工具を使用することで、加工時間とコストを削減し、工具の摩耗を軽減できます。304ステンレス鋼の加工には、複数のフルートを備えたTiAlNまたはTiCNコーティング超硬工具が最適です。これは、これらの工具がより複雑な形状をしており、より効率的に切削できるためです。
その ステンレス鋼のフライス加工速度と送り フライス加工に使用される切削速度は、通常の設定では330~440 SFM程度であり、よりきれいで精密な切削を実現するために、すくい角は正の値に保たれます。現在加工されている304ステンレス鋼の大部分は、フライス加工によって行われています。
ターニング
旋削加工とは、鋼材を高速回転するスピンドルに取り付け、回転速度を変化させながら加工する機械加工プロセスです。鋭利な切削工具が直線状に材料を徐々に除去していきます。切削工具には、コーティングされた超硬インサートが使用されます。これは、鋼材の加工には、より強靭な材料が必要となるためです。
旋削加工は主に円筒形部品や中空部品の加工に用いられます。通常、切削速度は400~600SFM、切削深さは0.015~0.05インチです。これ以上深く切削すると、表面が硬化し、工具寿命が短くなります。加工中は温度制御のためにクーラントの使用が推奨されます。
ねじ切り
ねじ切りフライス加工とは、ワークピースから材料を除去するためにねじ山を作成する加工方法です。ねじ山は、穴の内側または外側の表面に形成されます。この加工にはタップドリルが使用され、最適な加工方法は、ねじ山のかみ合い率を50~60%にすることです。ねじ切りフライス加工は、標準的なフライス加工よりも工具寿命が長く、加工時の制御性にも優れているため、多くの場合、標準的なフライス加工よりも好まれます。 機械加工可能なステンレス鋼特に304ステンレス鋼。
レーザー切断(機械加工を伴わない切断方法)
レーザー切断は、増幅された光線を用いて金属を局所的に加熱し、溶融させることで機能します。この方法は、薄い部品やシートの切断に適しています。 ステンレス鋼の硬度 レーザー切断を使用する場合は問題ありません。一般的に、酸化を最小限に抑えるために窒素ガスとともにファイバーレーザーが使用され、これは304鋼の切断に最適です。 レーザー切断は、他の加工方法で発生する工具の摩耗を解消するが、コストが高く、熟練した作業員が必要となる。
304ステンレス鋼の表面仕上げオプション
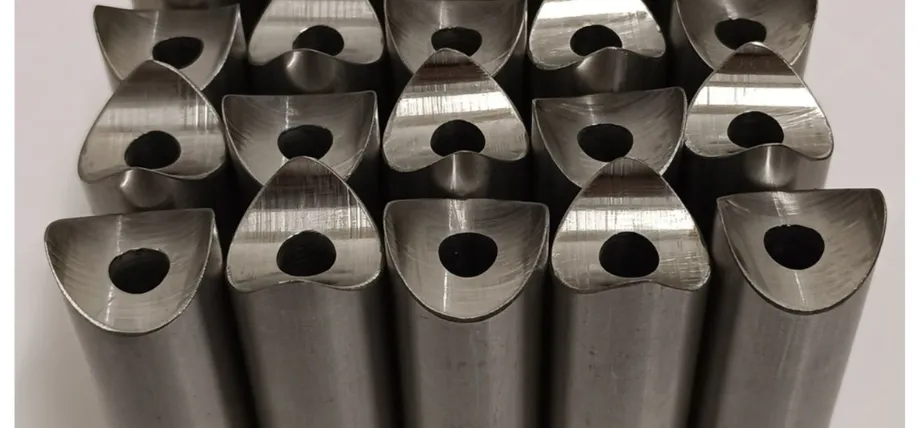
機械加工された金属表面仕上げ
ブラッシング仕上げ
ブラッシュ仕上げは平行線状の模様が特徴で、鋼材にサテンのような光沢を与えます。これにより、工具痕や傷が目立ちにくくなります。ブラッシュ仕上げは、150~180番程度の細かい研磨材を用いて行われます。表面粗さは平均0.3~0.8μmと非常に低く、手触りが滑らかです。耐久性があり、メンテナンスも容易なため、キッチン家電や一般製造品など、摩耗の激しい用途で広く使用されています。
ロール仕上げ
圧延仕上げは、鋼材を研磨されたローラーに通すことで得られる、半滑らかなマットな外観です。最も一般的に使用されるのは2Bと呼ばれるもので、冷間圧延されています。鋼材の外観は、わずかに光沢のある灰色です。このような仕上げの標準的なRa値は約0.1~0.5µmです。これは通常、一般的な製造および加工装置に使用されます。
ヘアライン仕上げ
ヘアライン仕上げは、ブラッシュ仕上げの一種です。粒度150~320程度の細かい研磨材を使用することで実現します。ワークピースの長さに沿って一方向に長いストロークを繰り返すことで、細い直線を描き、ヘアラインのような外観を作り出します。
研磨材の粒子が細かいほど、ヘアライン仕上げの表面粗さ(Ra)は低くなり、一般的に0.2~0.5μmの範囲になります。このような仕上げは、汚れが付きにくく、現代的な家具や人通りの多い場所で、美観を高めるために一般的に用いられます。
鏡面研磨
鏡面仕上げとは、鋼材表面を様々な研磨剤で研磨することで得られる、非常に反射率が高く光沢のある仕上がりです。研磨剤は徐々に細かくなり、最終的には8000番まで研磨することで、極めて高い反射率を実現します。研磨後、表面は研磨ホイールで磨き上げられます。
研磨された滑らかな表面は、Ra値が0.02~0.1µmと非常に低いことを意味します。この仕上げは、その美的魅力から、家具や装飾品などの高級部品に広く使用されています。また、清掃が容易なため、食品加工やその他の一般的な製造業にも使用されています。
今すぐプロリアンをお試しください!
304ステンレス鋼の機械加工プロセスに影響を与える要因
潤滑剤と冷却剤
304ステンレス鋼の切削加工では、摩擦係数が高く熱伝導率が低いため、大量の熱が発生します。潤滑と冷却は、温度を制御し、工具の摩耗を最小限に抑えるのに役立ちます。最も一般的な冷却方法は液冷ですが、代替的なシステムとして冷気供給システムも使用されています。
工具の摩耗
工具摩耗は、機械加工プロセスにおいて重要な要素です。304ステンレス鋼に適した工具を選択することで、加工硬化と発熱を低減できます。つまり、工具摩耗を最小限に抑え、工具コストを低く抑えることができるのです。 最も一般的に使用されているのは、TiAlNやTiCNなどの超硬コーティング工具です。これらのセラミックコーティングは鋼鉄よりも切れ味と靭性に優れており、クリーンで滑らかな加工プロセスを保証します。
切断エリアの高温
304鋼はオーステナイト系ステンレス鋼で、熱伝導率は約16.3~21.5W/m・Kと低い。さらに、304ステンレス鋼は低炭素鋼に比べて靭性が高く、加工硬化性も高い。鋼を切断するにはより大きな力とエネルギーが必要となるため、より多くの熱が発生する。乾燥状態では、温度は800℃を超えることもある。 高温になると加工硬化が促進され、その結果、工具の摩耗や部品の変形が増加する。
304ステンレス鋼の機械加工の最適化
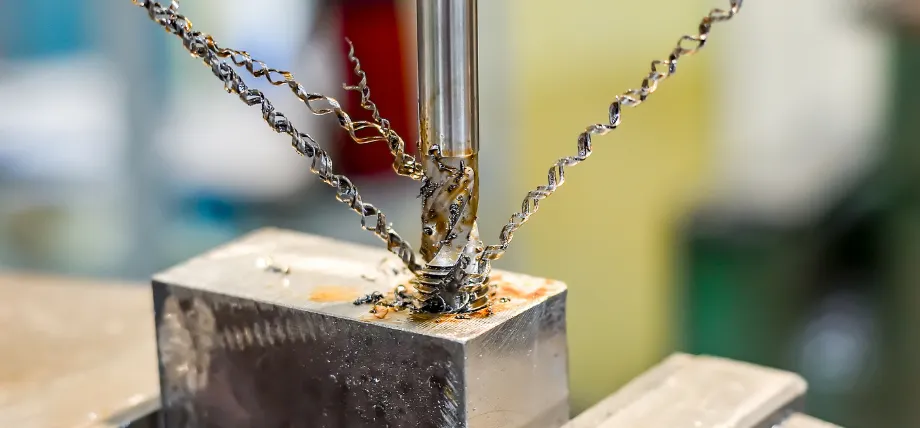
金属チップ形成プロセス
切削パラメータを最適化する
加工可能なステンレス鋼を扱う場合、304ステンレス鋼は加工硬化や発熱などの様々な要因により切削が難しい鋼種であることに注意が必要です。この問題を解決するには、切削速度、切削深さ、送り速度などの切削条件を調整する必要があります。
工具摩耗を抑えるため、切削速度は低炭素鋼の50~60%程度に設定する必要があります。これは約50~80m/分に相当します。送り速度は、標準加工の場合は0.1~0.8mmに設定してください。仕上げ加工の場合は、0.15~0.4mm程度に下げることをお勧めします。
切削深さが浅いほど加工回数が増え、切削深さが深すぎると振動の原因となります。最適な結果を得るには、適切な切削深さを使用するのが理想的です。粗加工には2mm~4mmの切削深さが適しており、より精密な加工には0.2mm~0.5mmが推奨されます。
冷却剤と潤滑剤
304ステンレス鋼の機械加工では大量の熱が発生するため、適切な冷却液と潤滑油の選定が不可欠です。乳化油や硫化油は、304ステンレス鋼の機械加工に必要な冷却性と潤滑性を提供します。この加工には、フラッド冷却、冷却液供給システム、ミスト冷却などの方法が推奨されます。
適切な工具
304ステンレス鋼を加工する際に最良の結果を得るには、適切な切削工具を使用する必要があります。通常、切削工具は高速度鋼で作られているか、耐久性と切れ味を高めるために超硬コーティングが施されています。さらに、切削工具は、適切な形状、すなわち正のすくい角、切りくず排出溝、および逃げ角を備えている必要があります。
今すぐプロリアンをお試しください!
機械加工された304ステンレス鋼部品の用途
304ステンレス鋼製の機械加工部品は、その汎用性と耐久性や耐食性といった優れた物理的特性から、様々な産業で使用されています。優れた機械的強度と良好な溶接性により、加工用途に最適です。以下に、304ステンレス鋼がよく使用される分野の一覧を示します。
自動車産業
排気ブラケット、トリム、およびハードウェアは、一般的に304ステンレス鋼で作られています。これは、耐久性と優れた機械的強度を備えているためです。オイルクーラーなどの流体システムでは、自動車エンジン内の極めて高い温度に耐えることができるため、バルブやコネクタに304ステンレス鋼が使用されています。
医療および製薬業界
304ステンレス鋼は錆びにくいため、手術器具の素材として非常に優れています。トレイ、滅菌器の継手、医療機器の筐体などは、304ステンレス鋼で作られています。
化学処理
バルブ、センサーハウジング、タンク、配管は304ステンレス鋼製です。これは、弱酸性および弱アルカリ性の環境に対応できるためです。さらに、800℃までの高温にも耐えることができ、加工施設に適しています。
その他の産業
建設業や建築業など、他の産業では装飾用トリムや部材に使用されています。船舶業界ではデッキ金具に使用されています。ブッシングやベアリングも304ステンレス鋼で作られています。
304ステンレス鋼はあなたのプロジェクトに適していますか?
304ステンレス鋼は、加工がやや難しいものの、他の金属にはない利点があります。 ステンレス鋼の種類 入手可能な304ステンレス鋼の最大の利点は、錆びにくいことです。つまり、鉄や他の金属に比べて、湿度の高い環境にもより強く耐えることができます。優れた機械的強度と引張強度を備えているため、荷重がかかる部品に最適です。その汎用性の高さから、さまざまな部品に使用できます。 304ステンレス鋼を使用する必要があるかどうかは、プロジェクトの要件によって異なります。要件が材料の特性と合致するのであれば、メリットがデメリットを上回るため、304ステンレス鋼を選択すべきです。
カスタム金属加工 サービス
プロリーンテック Bodaは、標準的なステンレス鋼や合金鋼など、高品質な金属加工サービスを提供しています。ISO認証を取得したBodaは、材料証明書を保有しており、お客様が求める合金を確実にご提供いたします。
当社のエンドツーエンドの生産オプションには、以下のようなものがあります。
- カスタム表面仕上げ
- 合金の調達
- 機械加工時のカスタム治具
- 精密な公差±0.01インチ、放電加工によるサブミリメートル精度
- 訪問販売
をリクエスト 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
結論として、304ステンレス鋼は汎用性と堅牢性に優れた材料であり、多くの用途で使用されています。カスタム金属加工において最も広く使用されている材料の一つです。加工硬化や熱伝導率の低さなど、加工上の課題はいくつかありますが、適切な加工方法に従うことで解決可能です。 最適なパラメータで最適な切削プロセスを選択すれば、CNC 304ステンレス鋼の機械加工は、部品やコンポーネントの製造に最適な、スムーズなプロセスです。