
機械加工用工具鋼
極端な温度に耐え、寸法精度を維持できる材料は、精密製造に不可欠です。現代の工業生産では、卓越した硬度、耐摩耗性、そして熱安定性を備えた切削工具鋼が用いられています。一般的な金属では、これに匹敵する性能は得られません。
これらの合金を加工する方法を理解することは、高精度な自動車部品、切削金型、射出成形金型など、あらゆる製造工程の成功にとって極めて重要です。 工具鋼の加工は複雑であり、材料の選定、切削条件、熱処理工程に関する知識が必要となる。
Boda Techは、 CNC機械加工サービス 硬化合金の加工における課題に対応するため、当社は最も厳しい公差に準拠した精密なカスタム金属加工部品を提供しています。このガイドでは、工具鋼の加工、その種類、工具鋼の加工に使用される技術、および用途についてすべて解説します。
切削工具鋼とは何ですか?
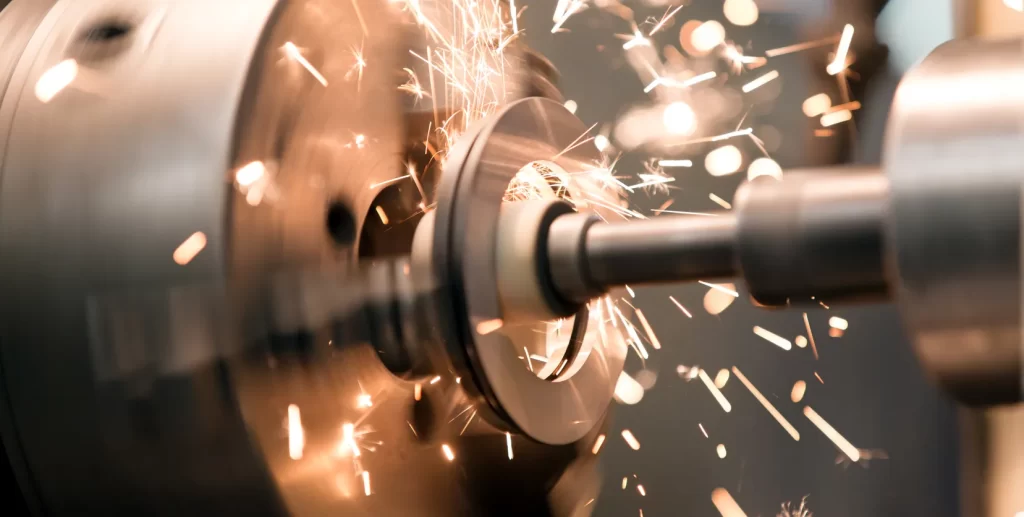
工具鋼加工とは
機械加工 工具鋼 特殊炭素鋼および合金鋼の切断、成形、仕上げ加工の工程です。工具、金型、特殊金型の製造用に設計された鋼材の成形に使用されます。高性能炭素鋼には、クロム、タングステン、モリブデン、バナジウムなどが含まれていることがよくあります。これらの要素により、熱間加工用工具鋼は高温下でも組織的に硬度を維持することができる。 摩耗や変形プロセスに耐える。
工具鋼の機械加工プロセスには、CNC工作機械を用いたフライス加工、旋削加工、穴あけ加工、研削加工など、複数の技術が含まれます。従来の鋼とは異なり、工具鋼の加工には専用の切削工具、最適化された切削速度と送り速度、そして加工中の特殊な冷却方法が必要です。この機械加工プロセスは通常、焼きなまし(軟質)状態または焼き入れ状態で行われます。
工具鋼部品加工の利点
工具鋼は、その優れた特性から、実用部品の加工に広く用いられています。以下にその特性の一部を説明します。
製造の柔軟性
延性
工具鋼はその硬度で知られているが、適切に加工された合金は十分な延性を維持しており、壊滅的な破損を起こすことなく衝撃荷重に耐えることができる。 このバランスの取れた延性により、これらの工具鋼はプレス金型の製造に使用できる。
汎用性
工具鋼には、D2、A2、S7など、さまざまなグレードが存在します。この汎用性の高さから、耐衝撃合金から衝撃工具、空冷硬化型まで、ほぼあらゆる産業で活用されています。エンジニアは、カスタム鋼材加工用途に最適な工具鋼を、幅広い選択肢の中から選ぶことができます。
良好な強靭性
靭性は、繰り返し荷重や衝撃力にさらされる工具にとって極めて重要な特性です。切削工具鋼における靭性とは、破壊する前にエネルギーを吸収する能力を指します。高度な熱処理は、金属の硬度と靭性のバランスを取るために用いられます。この特性は、突発的な衝撃が頻繁に発生する用途において特に有効です。
機械的性能
多くの工具鋼は、焼きなまし状態では優れた被削性を示します。軟らかい形状であれば、標準的な切削工具を使用して容易に材料を除去できます。 機械加工に最適な鋼 加工性、靭性、硬度といった特性を、用途に応じてバランスよく兼ね備えている。
我が国の抵抗力
耐摩耗性
工具鋼には、金属マトリックス全体に硬質の炭化物粒子が分散しています。これらの炭化物粒子により、鋼は高い耐摩耗性と耐摩耗性を備えています。これにより、通常の材料を急速に劣化させる可能性のある、研磨摩耗、凝着摩耗、侵食力から鋼が保護されます。
耐摩耗性
摩耗による表面変形は、工具業界における主要な故障原因となり得る。工具鋼合金は、高炭素含有量と炭化物の形成によって、この問題に対処する。
熱性能
熱処理性
メーカーは、工具鋼に最適な熱処理を施すことで、特定の硬度レベルを実現できます。鋼は熱処理に対する反応を制御できるため、他の材料とは一線を画します。この特性により、鋼製部品をカスタマイズして、必要な用途に最適な特性を得ることも可能です。
耐熱性
工具鋼の耐熱性は、他の鋼材よりも優れている機械的特性の一つである。 そのグレード、例えば熱間加工用工具鋼(H1、H13、H21)などは、500℃を超える温度でも硬度を維持します。 この耐熱性により、高速切削加工中の金属の軟化を防ぐことができる。
一般的な工具鋼合金の種類
工具鋼合金の種類
プロジェクトの要件を満たす適切なグレードを選択するには、一般的な工具鋼合金の種類を理解することが不可欠です。工具鋼合金の種類は以下のとおりです。
- 工具鋼D2
- 工具鋼A2
- 工具鋼 S7
- 工具鋼O1
- 工具鋼H13
- 工具鋼H3
それでは、それらの共通点と相違点について議論しましょう。
工具鋼D2(Dシリーズ)
工具鋼D2 高炭素・高クロム合金である。 耐摩耗性において最高の性能を発揮する。寸法安定性は空冷硬化によるものである。 クロム含有量が12%で、マトリックス中にクロム炭化物が生成されます。これにより、油焼き入れを必要とせずに優れた耐摩耗性を発揮します。
D2工具鋼の機械加工には超硬工具と低速切削が必要です。成形ロール、ブランキングダイ、耐摩耗部品の加工において高い性能を発揮します。
工具鋼A2(空冷焼入れ)
工具鋼A2グレードは、耐摩耗性、硬度、被削性のバランスが最適化されています。クロム含有量は工具鋼D2よりも少なく、適度な量です。クロムとモリブデンの組み合わせにより、熱処理工程における寸法安定性を維持しながら、優れた硬度を実現しています。
工具鋼 S7
工具鋼S7は、優れた耐衝撃性で知られています。また、優れた衝撃靭性も示し、 硬度は最大52~56HRC。 シリコンとモリブデンが含まれているため、現代の用途において十分な耐摩耗性を発揮します。
工具鋼S7は、せん断刃、削岩機工具、冷間成形工具などの用途に使用されます。特に、急激な衝撃によって軟質材料が摩耗するような用途に最適です。
工具鋼O1(油焼入れ)
工具鋼O1は、油焼入れの代表的な鋼種です。焼きなまし状態では優れた被削性を持ち、焼入れ後も良好な表面硬度が得られます。 O1は、炭素、マンガン、タングステン、クロムがバランスよく含まれた経済的な工具鋼グレードです。 優れた靭性を備えた微細な組織構造を作り出す。
工具鋼H13
工具鋼H13は、高温加工が必要な用途において主流となっています。高温下で優れた耐熱疲労性と靭性を発揮し、クロム・モリブデンおよびバナジウムの存在により、500℃を超える温度でも熱割れを起こしにくいという特長があります。
工具鋼H3
工具鋼H3は、優れた熱間加工用途を提供します。クロム含有量はH13よりも少なく、耐熱鋼材の一種です。酸化や熱侵食に対する耐性が高く、H3グレードには微量のタングステンも含まれているため、高温保持性能が向上しています。
工具鋼を機械加工するには?
鋼材の機械加工方法
鋼材を効果的に機械加工する方法を理解することは非常に重要です。そのためには、従来の鋼材とは大きく異なるいくつかの技術とパラメータを習得する必要があります。
材料の状態と工具の選定
これは工具鋼の機械加工工程における最初の重要なステップです。鋼の状態を選択する前に、プロジェクトの要件と材料特性を把握しておく必要があります。焼きなまし処理された鋼は切削や成形が容易で、材料を軟化させます。焼きなまし工具鋼のブリネル硬度は通常200~250HBです。これは高速度鋼や超硬工具を使用して行うことができます。
硬化処理された形状は、部品の切削や成形により多くの労力を必要とします。硬化処理された工具鋼をフライス加工する場合は、最適な結果を得るために、セラミックインサートまたは立方晶窒化ホウ素(CBN)工具の使用を検討してください。
ワークピースの準備とセットアップ
加工を開始する前に、作業場をしっかりと固定し、安全を確保する必要があります。加工中にワークピースが動かないようにすることが重要です。ワークピースが緩んでいると、加工精度が低下したり、切削ムラが生じたりする可能性があります。
クランプ、バイス、治具などを用いて、加工対象物を作業場内でしっかりと固定してください。これにより、切削工具の安全性が確保され、加工工程におけるミスが防止され、切削力の不均一によるリスクが最小限に抑えられます。
切断パラメータの設定
工具鋼の切削には、適切な切削速度と送り速度が不可欠です。工具鋼を加工する際は、低速切削速度(100~150 SFM)と中速送り速度を使用してください。最初はゆっくりと切削を開始し、工具の摩耗パターンと表面仕上げの状態に応じて調整してください。切削深さを一定に保ちながら、切りくずの発生状況を監視してください。フライス加工では、切削力が複数の刃に分散されるため、旋削加工よりも高速送り速度と低速切削の方が適している場合が多くあります。
冷却剤の適用と管理
工具鋼の加工においては、効果的なクーラント供給によって熱の蓄積を抑えることができます。これは工具の寿命を延ばすことにもつながります。水溶性の合成油は高速加工時に優れた冷却性能を発揮し、硫黄分を多く含む切削油は、高硬度鋼材の加工や頻繁な中断時に優れた潤滑性能を提供します。可能な限り、高圧クーラントを工具内部に供給するシステムを使用し、切削領域にクーラントを供給してください。これにより、切りくずを効率的に除去し、過度の熱による加工硬化を防ぐことができます。
チップ制御戦略
切削屑の形成を適切に管理することで、工具の損傷を防ぎ、一貫した品質を維持できます。長く糸状の切削屑が発生する場合は、延性が過剰であるか、切削屑の分割形状が不十分であることを示しており、送り速度とインサート設計の調整が必要です。摩擦を最小限に抑えながら、良好な切削屑制御を維持してください。工具鋼の種類によって、切削屑の形成特性が異なります。A2やD2などの空冷硬化型は切削屑が短くなる傾向がありますが、油焼入れ型はより長く延性のある切削屑を生成するため、積極的な切削分割戦略が必要です。
振動および熱管理
寸法精度と表面仕上げには、熱と振動の影響を制御することが不可欠です。振れを低減し、センタリング不良や工具ホルダの接触不良による振動のシステムへの侵入を防ぐことが重要です。機械のセットアップを厳密に維持し、高品質の工具ホルダを使用してください。可能な場合は、赤外線またはサーマルイメージングを使用して切削温度を監視してください。加工硬化や寸法変化を引き起こす可能性のある過剰な熱が発生した場合は、パラメータを調整してください。
表面仕上げの最適化
望ましい表面仕上げを実現するには、切削条件と工具の状態を適切に管理することが重要です。表面粗さが0.4 Ra未満となるよう、安定した加工条件で鋭利な刃先を維持してください。工具鋼の微細粒合金は、粗粒合金や高合金合金よりも優れた表面仕上げを実現します。極めて高い美観が求められる場合や、極めて高い精度が必要な場合は、研削、ラッピング、研磨などの二次仕上げ加工を検討してください。
加工後検査
後続の作業を完了する前に、寸法精度と表面品質を確認するために徹底的な検査が必要です。幾何学的検証には、座標測定機と光学コンパレータを使用します。サンプルに対して硬度試験を実施し、機械加工によって加工硬化やその他の望ましくない微細構造変化が生じていないことを確認します。偏差があれば記録し、今後の部品加工のために加工パラメータを調整してください。
熱処理準備
熱処理前に機械加工を行う場合は、熱サイクル中の寸法変化を考慮して適切な加工代を設けてください。焼入れ時に割れの原因となる鋭角部や応力集中部は除去してください。最終熱処理前に大掛かりな機械加工を施した部品には、応力除去のための焼きなましが有効な選択肢です。熱処理中に重要な寸法が変化しないよう、最終機械加工工程を計画してください。
工具鋼の加工工程別機械加工
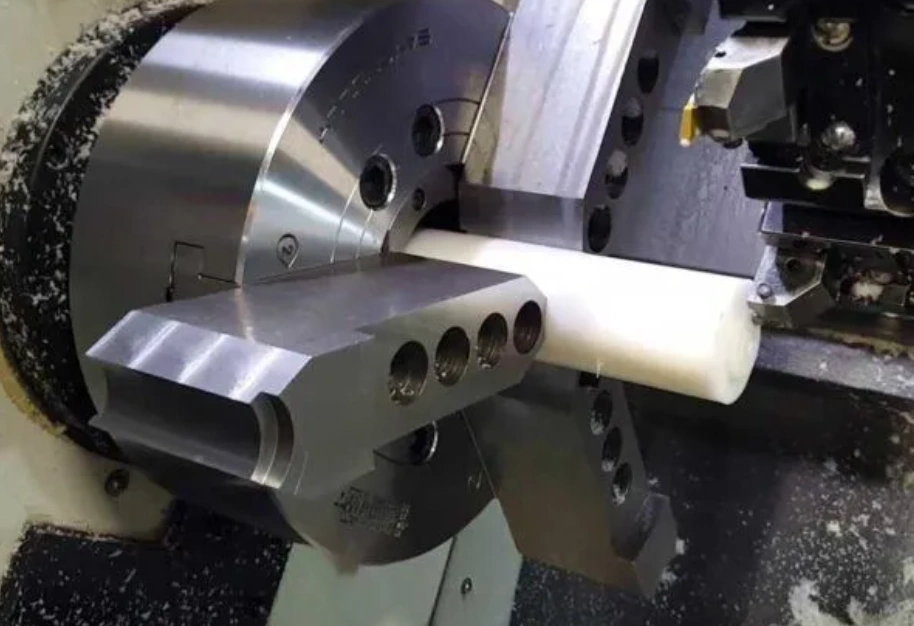
工具鋼加工の利点
工具鋼の機械加工はCNC加工で行うことができます。以下は、工具鋼の機械加工に用いられる基本的な技術の一部です。
掘削作業
鋼材の硬度が高いため、穴あけ加工は通常困難です。切りくずの発生を防ぐため、断続的な穴あけサイクルを使用してください。市販のハイス鋼工具よりも、超硬工具やコバルト工具の方が優れた性能を発揮します。穴あけ加工中の発熱も課題の一つです。工具鋼の加工には、クーラント供給式ドリルが最適です。
旋削加工
旋削加工は、工具鋼の加工において一般的に用いられる手法です。旋盤で鋼材を加工する際には、超硬工具の使用が推奨されます。切削速度は中程度に、送り速度は一定に保つようにしてください。荒加工時には、剛性の高い工具を使用し、突き出し量を最小限に抑えてください。仕上げ加工時には、切削深さを浅くし、切削速度をわずかに上げてください。これにより、過剰な発熱を防ぎ、加工面の仕上がりを向上させることができます。
製粉作業
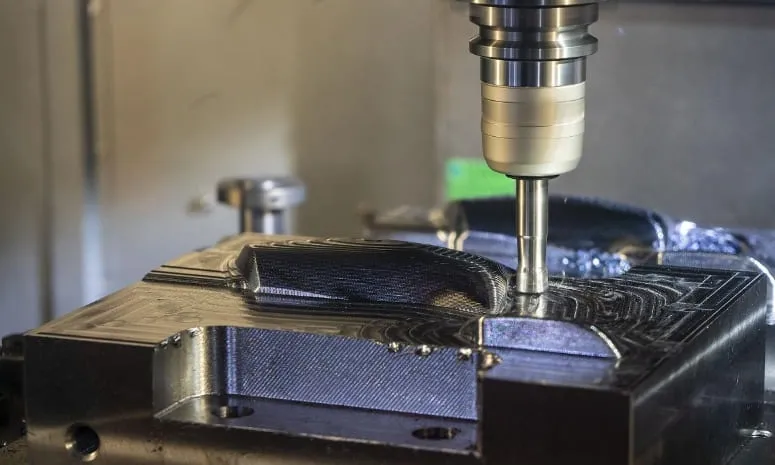
工具鋼のフライス加工には、材料の硬度に対応するため、高性能エンドミルを使用してください。荒加工中は送り速度を高く設定し、切削深さは控えめにしてください。滑らかな仕上がりを得るには、送り速度と切削深さの両方を下げてください。
研削作業
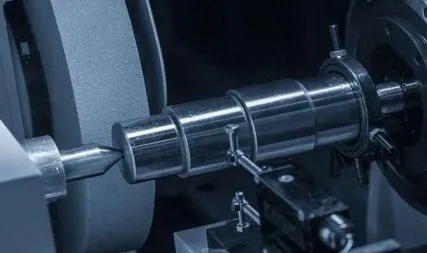
工具鋼の機械加工における研削技術は、滑らかな表面仕上げと高い部品精度を実現します。研削にはビトリファイドボンド砥石を使用してください。加工前に砥石の切れ味が十分であることを確認してください。表面にひび割れや焼けが生じないよう、圧力は軽くかけてください。
工具鋼加工の用途
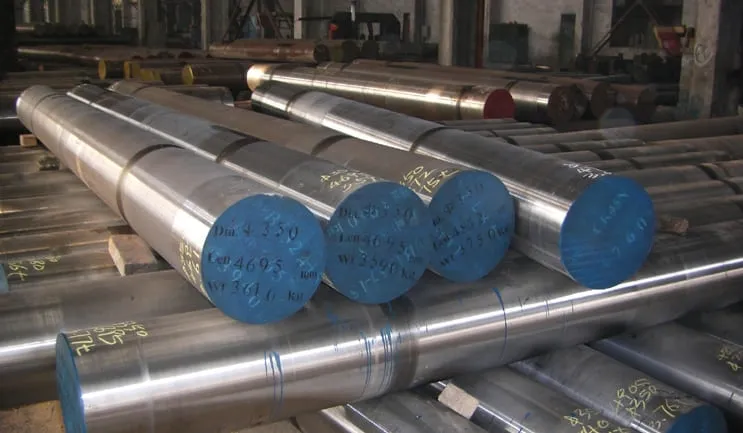
工具鋼加工の応用
以下に、工具鋼加工の一般的な用途をいくつか示します。
工具と金型
切削工具
切削工具鋼は、市場に出回っている多くの切削工具の基礎となる材料です。ドリル、タップ、リーマ、フライスなどの製造に使用されます。靭性、耐摩耗性、刃持ちといった材料特性により、これらの工具は何千回もの加工工程における様々な課題に対応し、鋭い刃先を維持することができます。
金型
射出成形、ブロー成形、圧縮成形など、多くの種類の金型は、精密工具鋼製のキャビティに依存しています。これらの金型は、ゴムやプラスチック部品の製造に使用されます。工作機械用鋼製の金型は、様々な成形サイクルに耐え、良好な仕上がりと高い精度を維持します。
ダイス
工具鋼の機械加工は、プレス金型や押出金型などの金型を作成するために使用されます。金型の用途によって、それぞれ異なる加工方法が必要となります。 鋼の種類 動作温度、衝撃レベル、摩耗メカニズムによって異なります。
機械部品
工具鋼の機械加工は、スピンドル、コレット、摩耗プレートなど、多くの部品の製造に用いられます。この材料は、部品に表面硬度と寸法安定性をもたらします。これらの機械部品は、作業負荷中も厳しい公差を維持し、摩擦や繰り返し接触によって生じる表面劣化にも耐えます。
ハンドツール
ノミやドライバーなど、多くの手工具も工具鋼の機械加工によって製造されています。これらの工具は、過酷な条件下でも優れた性能を発揮します。
自動車部品および産業部品
切削工具用鋼は、自動車部品の製造に広く用いられています。これらの部品は、高圧・高温下でも性能を維持します。そのため、医療産業や航空宇宙産業においても、多くの部品の製造に工具鋼の加工が利用されています。
結論
工具鋼製造をマスターするには、材料特性と熱処理手順、そして高度な製造ワークフローのすべてを習得することが不可欠です。当社の専門的な知識と技術を補完するものとして、 合金鋼サービス工具鋼の機械加工は、過酷な作業環境下でも優れた耐摩耗性、安定した高硬度、一貫した寸法精度が求められる場面において理想的なソリューションとなります。これらは、切削工具、射出成形金型、精密金型において、通常の材料では実現できない性能基準です。
工具鋼は、硬度が高く、研磨性があり、熱感受性が高いため、炭素鋼や合金鋼よりも加工が困難です。そのため、特殊な工具、低速加工、そして厳密な冷却処理が必要となります。製造を成功させるためには、適切な工具鋼のグレードを選択し、切削条件を最適化し、適切なフライス加工技術を用いることが重要です。
効果的な工具鋼フライス加工には、さまざまな材料グレードにわたる複数の工程における理論的知識と実践経験の組み合わせが必要です。リアルタイムのプロセス監視と最適化による製造技術の向上に伴い、工具鋼加工の戦略的な応用はより高度化しています。
Boda TechのCNC加工技術と数十年にわたる経験が融合し、期待をはるかに超える工具鋼部品を生み出します。試作品製作から大規模生産まで、お客様のニーズに合わせた包括的なアプローチにより、部品の完璧な性能を保証します。 私たちのチームに連絡する 工具鋼加工に関する専門家のアドバイスを受けたり、相談の予約をしたりするには、こちらをご利用ください。