
パイプのティグ溶接
溶接は、航空宇宙、自動車、建設、製造業など、多くの産業で耐久性のある構造物や部品を生み出します。MIG(金属不活性ガス)溶接とTIG(タングステン不活性ガス)溶接は、他の溶接方法に比べて汎用性と精度に優れているため、最も広く使用されています。 溶接プロセス.
この記事では、最も有名な2つの作品を比較します。 溶接技術 MIG溶接とTIG溶接の違いを解説し、初心者、愛好家、プロを問わず、それぞれの技術的な詳細(プロセス、用途、長所、短所)を探ります。
MIG溶接とは?
メタルイナートガス(MIG)溶接またはガスメタルアーク溶接(GMAW)は、溶接ガンを通して供給される連続ワイヤ電極を使用する半自動または自動の溶接プロセスです。これらの溶接は、不活性または半不活性のシールドガス(通常はアルゴン、ヘリウム、または二酸化炭素とアルゴンの混合ガス)によって保護され、溶融池を大気汚染から保護します。
MIG溶接
MIG溶接のしくみ
MIG(Metal Inert Gas)溶接では、アーク放電を利用して連続ワイヤとワークピース間の雰囲気をイオン化し、ワイヤと母材を溶融するのに十分な熱を発生させます。ワイヤは電極と溶加材の両方の役割を果たし、スプールから連続的に供給されるため、高い溶着速度を実現します。ガンのノズルからシールドガスが途切れることなく噴出するため、酸化を防ぎ、きれいな溶接を実現します。
- MIG溶接用機器
- 電源: ∞ DC 電圧源 (この場合は反転)。
- 溶接ガン:ワイヤ供給機構とガスノズルを保持します
- ワイヤフィーダー: ワイヤ速度を調節し、均一な溶接を実現するのに影響を及ぼします。
- シールドガス システムはガスの流れを制御します。通常、鋼の場合はアルゴン (75%) と CO2 (25%) の混合物が使用されます。
- ワークピースの接地: 回路を閉じるか、電気回路を完了します。
TIG溶接とは?
タングステン不活性ガス(TIG)溶接、より正確にはガスタングステン アーク溶接 (GTAW)は、非消耗性タングステン電極を用いて精密に制御されたアークを発生させます。別途フィラーロッドを手作業で追加し、通常はアルゴンなどの不活性ガスで溶接プールを囲みます。
TIG溶接
TIG溶接の仕組み
衝動的な TIG溶接タングステン電極とワークピースの間に高温アークが発生し、母材が溶融します。必要に応じて、フィラーロッドを手動で溶接プールに送り込み、より正確な制御を実現します。この不活性ガスは汚染を防止し、最もクリーンで高品質な溶接を実現します。
TIG溶接用機器
- スチール - DC電源 -
- アルミニウム - AC電源
- TIGトーチ:タングステン電極をサポートし、シールドガスを供給します。
- タングステン電極は、材質と電流に応じて、トリウムまたはセリウムで処理されます。
- ガスカバーシステム: 最適なカバーを実現するために、純粋なアルゴンがほぼ常に使用されていると報告されています。
- フットペダルまたは指先コントロール - 動的な熱調整のためのアンペア設定。
今すぐプロリアンをお試しください!
技術比較:MIG溶接とTIG溶接
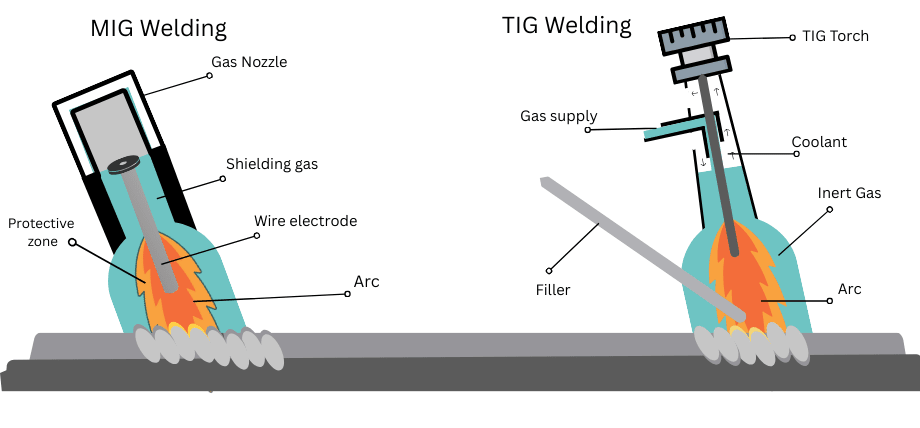
MIG 対 TIG 溶接の図
溶接品質と精度
TIG溶接による溶接は、一般的に高品質で見た目も美しく、スパッタもほとんど残りません。アークとフィラーメタルを手動で制御できるため、薄い材料(0.5mm~4mm)やチタンやマグネシウムなどの一部の特殊合金でも、複雑な作業が可能です。TIG溶接のビードプロファイルは正確できれいなため、航空宇宙産業や建築産業における目に見える接合部の溶接に最適です。
MIG溶接は、スパッタが多く残るものの、強固な溶接を実現できます。そのため、溶接後には多少の清掃が必要です。MIG溶接は厚い材料(1mm以上)に適しており、構造溶接においても良好な溶け込みが得られます。ワイヤを一定量送り出すため、TIG溶接に比べて制御性が制限されますが、パルスMIG溶接などの革新的な技術により、スパッタが抑制され、制御が容易になります。
スピードと生産性
MIG溶接は、ワイヤの連続供給機能と最大5kg/時という高い溶着速度により、溶接速度がはるかに高速です。つまり、自動車や船舶の組立など、表面の美しさよりもスピードが最優先される大量生産に最適です。半自動運転により、オペレーターの疲労を最小限に抑え、スループットを向上させます。
一方、TIG溶接プロセスの堆積速度はGMAWプロセスよりも遅く、1kg/時を超えることはほとんどありません。フィラーロッドを手動で送り込み、アークを微調整するには高度な技術が必要であり、生産性が制限されます。TIG溶接は、圧力容器や医療機器など、速度がそれほど要求されない用途に使用されます。
素材の多様性
どちらのプロセスもさまざまな金属に使用できますが、それぞれ長所が異なります。
- MIG: 炭素鋼、ステンレス鋼、 アルミニウム薄い板や特殊な金属の場合は、熱入力が増加して反りが生じる可能性があるため、効果が低くなります。
- TIG溶接:非常に高い適応性を持ち、鋼、アルミニウム、チタン、ニッケル合金、異種金属など、ほぼあらゆる金属の溶接が可能です。熱損失が少ないため、板金や熱に弱い部品の溶接に適しています。
熱入力と歪み
MIG溶接では、高い入熱(通常100~300アンペア)により、特に薄い材料の場合、材料が変形する恐れがあります。パルスMIGシステムは、高電流と低電流を切り替えることでこの問題を軽減し、必要な溶け込みレベルにもかかわらず、平均入熱を低く抑えます。
最高のティグ溶接は、熱制御(通常20~200アンペア)が可能で、歪みを最小限に抑えます。フットペダルでアンペア数を制御できるため、溶接工は熱入力をリアルタイムで調整できます。これは、アルミニウムや銅合金などの薄い母材や熱に敏感な母材を扱う際に不可欠な要素です。
ユーザーフレンドリーなインターフェースとスキルレベル
この半自動溶接は、MIG溶接の初心者にとって非常に適した方法です。ワイヤの連続供給により操作が簡単で、相乗制御機能を備えた最新の機械はパラメータを自動設定します。とはいえ、練習を重ねるごとに上達します。複雑な接合部の場合、高い水準で溶接するにはやはり練習が必要です。
MIGおよびTIG溶接アプリケーション
MIG溶接用途
- 自動車製造: シャーシ、排気システム、ボディパネルの迅速な製造。
- 建設: 構造用鋼フレームおよび重機の製造。
- 造船:船体と甲板は高速溶接で形作られます。
- 一般的な製造: 門、手すり、または家具のフレームを製造するワークショップに最適です。
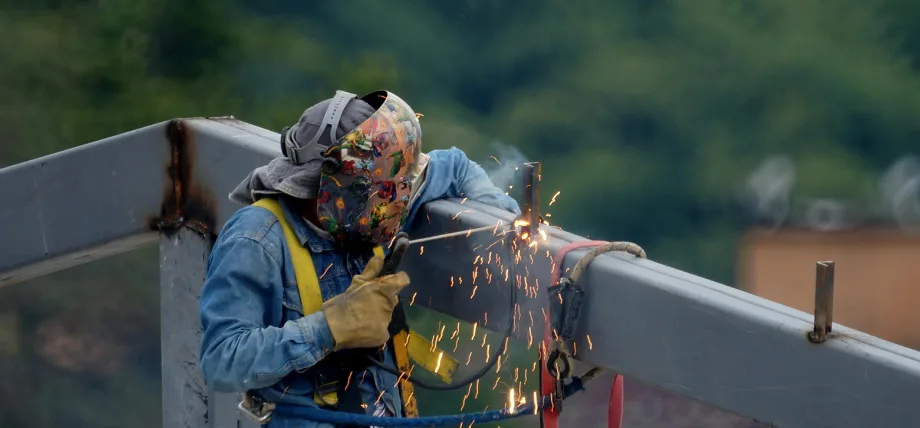
建設現場での溶接
TIG溶接用途
- 航空宇宙: 航空機のフレーム、タービンブレード、燃料ラインの溶接において精度が求められる場所。
- 医療機械: ステンレス製の外科用機器およびインプラントの場合は、溶接部分をきれいにします。
- 食品・飲料:ステンレス鋼の配管とタンク、衛生溶接
- 芸術:彫刻や装飾金属細工における複雑で美しい溶接
MIG溶接:長所と短所
Advantages:
- 高速堆積速度により、高い生産性が実現します。
- ほとんどのタイプは、厚い材料や長い溶接に幅広く使用できます。
- 大規模プロジェクト向けの低コストのソリューション。
短所:
- 掃除する必要のない飛び散りが増えました。
- それほど正確ではありませんが、溶接ビードは比較的厚くなります。
- 過剰な熱入力は歪みを招きます。
- 薄い金属や特殊な金属にはあまり効果がありません。
TIG溶接:長所と短所
Advantages:
- スパッタが少なく、高品質の溶接を実現する MIG トーチ。
- 繊細な素材や複雑なジョイントをマイクロコントロールします。
- あらゆる金属および合金に適用可能です。
- 溶接部分は十分にきれいなので、後処理はほとんど必要ありません。
短所:
- これらすべてがプロセスの遅延と生産性の低下につながります。
- 高いスキル要件と高騰する人件費。
- より高価な機器と消耗品。
- 重金属や長い溶接にはあまり役立ちません。
今すぐプロリアンをお試しください!
ミグ溶接とティグ溶接のコスト比較
MIG溶接のコスト
MIG装置は比較的予算に優しく、エントリーレベルの装置は500~1,000ドル程度で購入できます。ワイヤ(0.52ポンドあたり2050ドル)やシールドガス(XNUMXシリンダーあたりXNUMXドル)などの消耗品は、大量生産品であってもXNUMX台あたりの価格が安価です。メンテナンスはノズルの清掃と、ワイヤ送りの調整のみです。
TIG溶接の費用
TIG溶接機は高価で、産業用モデルでは1,000~5,000ドルかかります。このコストには、タングステン電極(1~10ドル)、フィラーロッド(5ポンドあたり20~30ドル)、そして純アルゴンガス(70ボンベあたりXNUMX~XNUMXドル)が含まれます。熟練工の人件費が、このコストをさらに増大させていることは容易に理解できます。
MIG と TIG: どちらの方法が最適ですか?
適切なプロセスの選択は、プロジェクト要件の副産物です。
- 速度と量: 自動車や建設現場など、厚い材料を大量に効率的に生産する必要がある場合は、MIG を選択します。
- TIG 溶接はどのような場合に使用されますか (精度と品質のため)? 薄い材料、特殊合金、および航空宇宙や医療機器など、ほぼ完璧な溶接が求められる用途で溶接する場合。
- 費用: MIG は一般的な製造では安価ですが、TIG は厳密な用途で得られる結果の品質を考えるとプレミアムの価値があります。
- スキルレベル: 初心者: MIG 溶接は、溶接を始める人にとって最適な方法となっています。
高品質の溶接サービス プロリーンテック
Boda-techはMIG溶接とTIG溶接を提供しています 溶接サービス お客様のプロジェクトのために。当社は、比類のない精密溶接、高品質、そして研磨後のサービスを提供します。
今日連絡する あなたのプロジェクトについて完全に無料でご相談ください。
結論
MIG溶接とTIG溶接は、工業製造においてそれぞれ異なる機能を果たしながらも、互いに補完し合っています。MIG溶接のスピードとシンプルさは、高スループットのプロジェクトに最適です。一方、TIG溶接の精密さと汎用性は、完璧な品質が求められる用途において圧倒的な地位を占めています。両者の技術的な相違点を理解することは、 溶接品質材料の適合性、入熱量、そして求められるスキルなど、専門家はそれぞれの用途に最適なプロセスを見つけることができる。MIGとTIGのどちらが良いかという問題は、技術革新の進化とともに永遠に問われることになるだろう。
この比較により、MIG と TIG のどちらが溶接に適しているかという議論にアプローチし、溶接プロジェクトで品質、コスト、生産性の適切な組み合わせを実現するためのノウハウが得られます。
FAQ
- MIG は TIG より優れていますか?
MIG溶接は厚い材料に最適ですが、精密溶接や熟練した溶接工にはTIG溶接の方が適しています。
- ガスなしでMIG溶接できますか?
MIG溶接にはガス供給は必要ありません。フラックス入りワイヤを使用することでシールド効果が得られ、溶接部を保護することができます。
- どのタイプの溶接が最も強いですか?
TIG 溶接は、より優れた溶け込みにより強力な溶接部を生み出し、MIG 溶接も熟練した技術で行えば TIG 溶接に匹敵する強度が得られます。
- MIG溶接が優れている理由は何ですか?
ミグ溶接は、DIY愛好家や初心者にとって作業が簡単です。幅広い厚さの材料に対応し、生産性も向上します。