
モリブデンは、その優れた硬度と強度から、航空機部品、タービン、切削工具などに使用される金属です。切削工具への使用を考えると、モリブデンの加工は難しい場合があります。
モリブデンの機械加工の課題をどう克服しますか? この詳細なガイドでは、モリブデン部品の切断方法、使用するモリブデン製造技術、モリブデンの機械加工の問題を克服するためのヒントを学びます。
モリブデンとは何ですか?
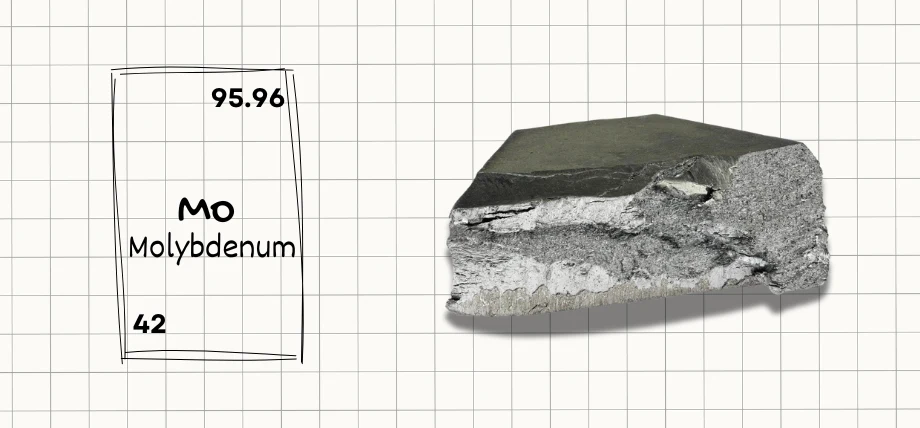
特集画像: モリブデン金属
モリブデンはステンレス鋼と同等の強度を持ち、耐熱性と耐腐食性も高い金属であるため、多くの用途や部品製造に適しています。
モリブデンは優れた熱伝導性と電気伝導性を持ち、熱膨張係数が低いため、高応力および高熱の用途に使用できます。
モリブデンは、強度と靭性を向上させるために、他の金属、一般的にはステンレス鋼と混合される合金元素でもあります。
モリブデンとステンレス鋼の簡単な比較を以下に示します。
| プロパティ | ステンレス鋼 | モリブデン |
| 密度 | 8000 Kg / m 3 | 10,200 Kg / m 3 |
| 融点 | 1,400°C | 2623°C |
| 抗張力 | 最大860MPa(304) | 最大900MPa |
| 電気伝導性 | 最低 | グッド |
| 熱伝導率 | 16.2 W / mK | 138 W / mK |
| 硬度 | 最大200HB | 最大250HB |
モリブデン合金
モリブデンは合金化しやすい元素であり、多くの場合、モリブデン合金は純粋なモリブデンよりも優れた特性を持つため、さまざまな産業で役立っています。
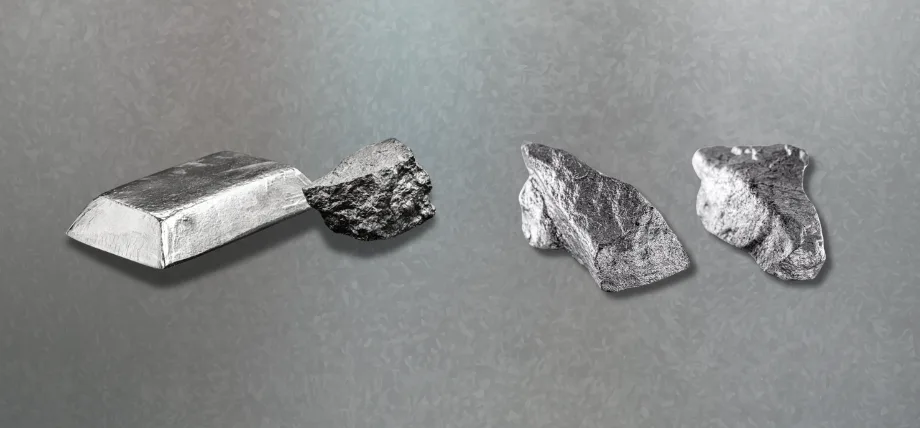
タイトル: モリブデンおよびその他の合金金属
TZM合金
チタン-ジルコニウム-モリブデン合金は、モリブデン 99.4%、チタン 0.5%、ジルコニウム 0.08%、炭素 0.02% で構成されています。TZM 合金の熱伝導率は 126 W/mK で、純粋なモリブデン (138 W/mK) よりも低いですが、クリープ耐性は高くなっています。
モリブデンランタン合金
Mo-La 合金には 0.3 ~ 0.5% のランタンが含まれており、純粋なモリブデンよりも延性が高くなります。また、熱安定性も高まるため、モリブデン-ランタン合金は炉の部品として役立ちます。
モリブデン-ハフニウム-炭素合金
このモリブデン合金は、高温強度と熱伝導性があるため、ロケットノズルやガスタービンに使用されています。0.005% の炭素がモリブデンの炭化物を形成させ、硬度を高めます。
モリブデンの加工特性
モリブデンと合金元素が強度と靭性に与える影響を理解することで、モリブデンの加工特性をより深く理解することができます。
モリブデンの加工性
モリブデンは、主に硬度が高く、室温では脆い金属であるため、機械加工が困難です。モリブデン加工のもう 1 つの課題は、モリブデンを切断しようとするときに生じる加工硬化です。
1. モリブデンの硬度
モリブデンは天然の強靭性を持っています。モリブデン加工は研磨性があります。 切削工具 強度が高いため、工具寿命が大幅に短くなる可能性があります。
2. モリブデンの脆さ
モリブデンの CNC 加工中、モリブデンは酸素にさらされるため脆くなり、割れやすくなります。モリブデンは簡単に破損するため、モリブデンには特殊な CNC 切削工具が使用されます。
3. 加工硬化
金属が再結晶温度以下の温度で変形すると、硬くなり強度が増します。モリブデンを CNC 加工すると加工硬化したモリブデンが生成され、加工がさらに難しくなります。
これらの要因が組み合わさって、 被削性 モリブデンが含まれているため、切断が難しく、欠けや割れが発生しやすく、切削工具に対して研磨性があります。
発熱
モリブデンの加工では、工具先端で過度の熱発生という別の課題が生じます。モリブデンは融点が高く、加工には有利ですが、研磨性があるため、切削先端で大きな摩擦が発生します。
旋削やフライス加工などの切削操作による熱は、ワークピースを柔らかくする代わりに、工具を急速に摩耗させる可能性があります。
ビルトアップエッジ (BUE)
ほとんどの延性金属は、ワークピースに付着する切りくずを生成し、その結果、目詰まりが発生し、切断が非効率的になります。モリブデンには、ワークピースから剥がれ落ちる砕けやすい切りくずを生成するという利点があります。
耐食性
モリブデンは、常温用途で酸化や腐食に耐性があります。つまり、腐食要因によって冷却剤の選択が制限されることはありません。水ベースと油ベースの両方の冷却剤を使用できるため、コストを削減できます。
約 600°C の温度が発生する高速切断の場合、後処理と表面処理が困難になる可能性がある酸化のリスクと酸化層の形成を考慮する必要があります。
今すぐプロリアンをお試しください!
機械加工の課題を克服するためのヒント
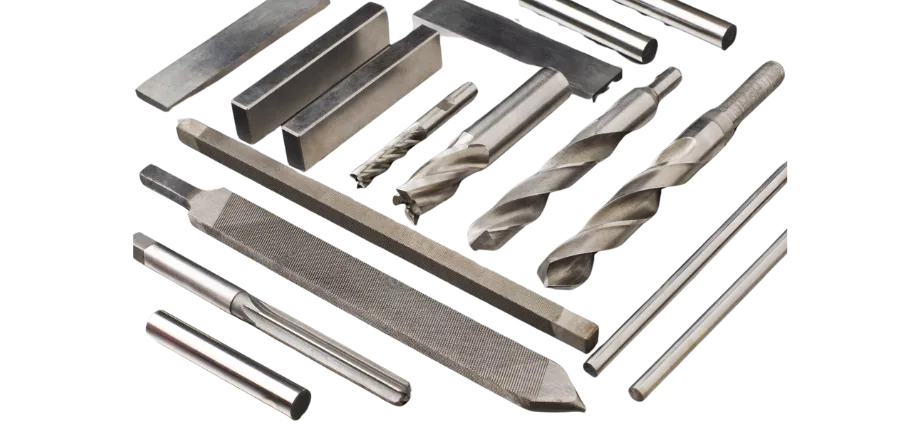
タイトル: 切削工具
工具の摩耗
モリブデンとその合金、特にタングステン合金は、ステンレス鋼よりも切削工具の摩耗が約 30% 速くなります。これにより、ダウンタイムと工具交換時間が増加し、機械加工されたモリブデン部品の加工コストが直接的に増加します。
解決策は、C2 グレードのタングステン カーバイド ツールを使用することです。これは、高速度鋼は長い生産距離には対応できないためです。カーバイド ツールでは、5 ~ 10° のすくい角を使用してさらに進めることができます。
モリブデン加工に特化した CNC 加工サービスでは、大量生産のためにダイヤモンドコーティングされたチップを使用します。
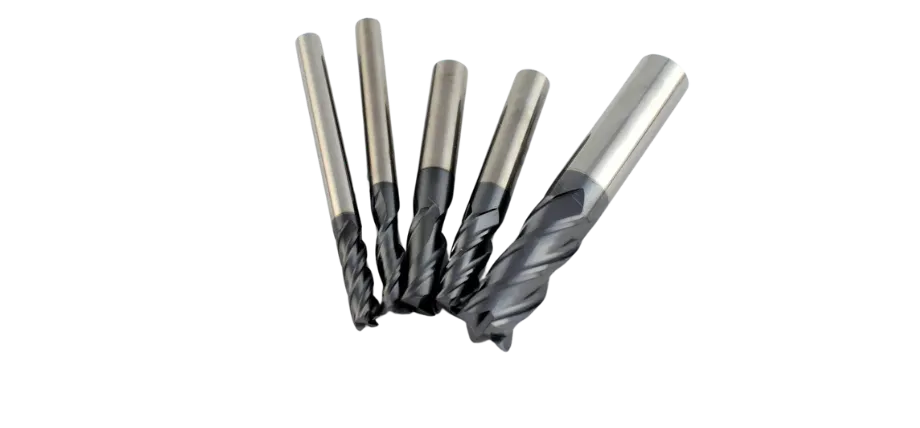
タイトル: 超硬マルチポイントフライス工具
脆さとひび割れ
モリブデンの CNC 加工中に、エッジの欠けにより亀裂が生じ、モリブデン部品の完全性と表面品質が損なわれる可能性があります。
これは、約 0.0001 インチの小さなエッジ半径を持つ、より鋭い工具を使用することで修正できます。CNC 旋削中に回転部品をガイドすると、振動が軽減され、ひび割れも軽減されます。別の修正方法は、ワークピースのエッジ付近の送り速度を下げることです。
加工硬化
塑性変形は加工硬化につながる可能性があるため、浅い切削は避け、切削深さは 0.015 インチ程度にしてください。また、焼きなましモリブデン ストックを使用して、単一のワークピースを連続的に加工することもできます。
冷却剤の選択
機械加工中に発生する熱は、効果的な冷却剤と切削パラメータの調整によって抑えることができます。摩擦を減らす硫黄ベースの冷却剤を使用することで、CNC フライス加工および旋削工具の寿命を大幅に延ばすことができます。
穴あけ、タッピング、ねじ切りの工程では、塩素化油を使用できます。これらの冷却油は密着性が高く、高速 CNC 旋削中の高圧にも耐えます。
可溶性オイルは潤滑性が低いため、通常はモリブデンの切断に使用されます。高速切断中にフラッド冷却が発生する場合は、35 リットル/分の冷却液流量を使用できます。
今すぐプロリアンをお試しください!
CNC加工モリブデン
モリブデンの加工は、CNCマシンと自動フィードバック調整機能を使っても難しい場合があります。 CNC加工 モリブデン部品用。
CNC旋盤
CNC旋盤 チャックに置かれた回転するワークピースと、ワークピースに送り込まれる固定された切削工具を使用します。CNC 旋削では通常、ブッシングや半完成ロッドなどの円筒形の完成部品が製造され、さらに加工されます。
CNC旋削モリブデン部品用
- 工具: 正すくい角を持つC2グレードの超硬工具およびインサート
- 冷却剤:硫黄系オイル
- ドライ加工:軽い切削のみ
- 送り速度: 0.025回転あたり最大0.005インチ、仕上げの場合は0.010~XNUMXインチ
- 切削深さ: 仕上げの場合 0.005 インチ。
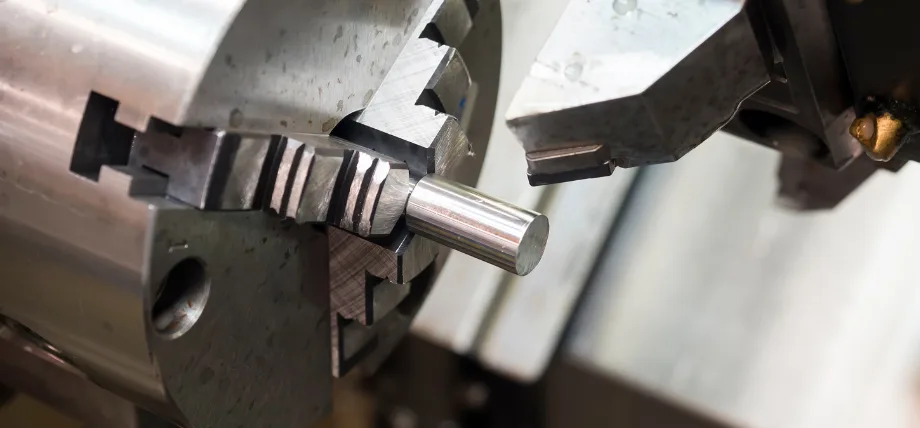
CNC旋削モリブデンストック
CNCフライス
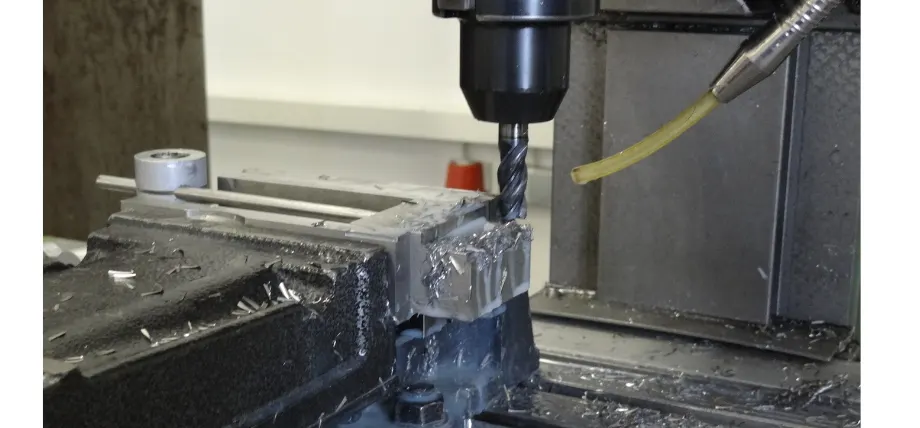
CNCフライス
CNCフライス盤 固定されたワークピースと、3 軸で移動する回転する多歯切削工具を使用して、ワークピースの表面フィーチャを作成します。CNC フライス加工では、部品のスロット、穴、および四角いフィーチャを作成できます。
ミル内のモリブデンワークピースは、ブラケットや金型などの CNC 仕上げのモリブデン部品に変換できます。
CNCフライス加工用モリブデン部品
- 工具: チタン・アルミニウム・ニッケルコーティング超硬エンドミル
- 冷却剤: 硫黄系液体
- 送り速度: 荒削りの場合は毎分 0.010 インチ、最終切削の場合は毎分 0.005 インチ。
- 切削深さ: 最大0.005インチ
ワイヤー放電加工加工
放電加工では通常、モリブデン金属を蒸発させるワイヤ電極を使用して、ワークピースに切削パスを作成します。ワイヤ EDM は、高さ許容差が最大 +/- 0.0001 インチの高精度の機械加工モリブデン部品を作成するのに最適です。これは、カスタム CNC 加工でよく使用される方法です。
- ツール: 真鍮または銅線
- アンペア数:10 A
- 送り速度: 0.1インチ/分
冷却剤として、また侵食されたモリブデンを洗い流すために、室温の脱イオン液を使用してください。
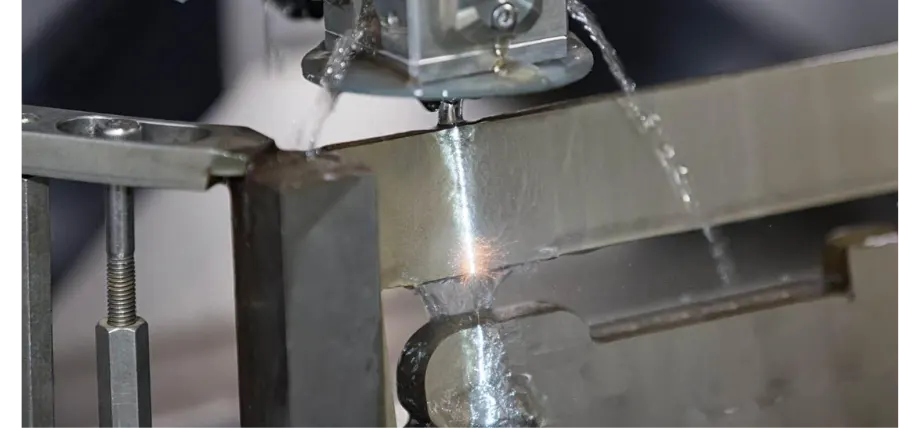
ワイヤー放電加工加工
CNC研削
航空宇宙分野での用途では、表面粗さと表面品質が非常に重要です。CNC 研削により、モリブデン合金に最大 2 RMS の優れた表面仕上げと最大 +/-0.0005 インチのカスタム許容差を備えた高精度仕上げを実現できます。
CNC 研削では、密閉されたチャンバー内で回転する研磨ホイールを使用して、モリブデンの表面から微量の材料を除去します。CNC 研削は、旋盤を使用して曲面に対して行うこともできます。
- ツール: 強靭なアルミナ研磨ホイールまたはダイヤモンドホイール
- 切削深さ: 0.0001パスあたりXNUMXインチ
水ベースの冷却剤を使用して破片を洗い流します。
モリブデンの表面処理
モリブデンの滑らかな表面仕上げを実現するには、一般的な表面仕上げ技術が必要です。
- 機械研磨: モリブデン上の工具の跡を取り除き、研磨ベルトを使用して微細なモリブデン層を削り取ります。段階的に、異なる研磨粒度のサンドペーパーを使用します。
- サンド ブラスト: このプロセスは、モリブデン部品を再加工する場合や、表面に研磨媒体を高速で吹き付けて部品の表面粗さを均一にする場合に標準的に使用されます。
- メッキ: モリブデン部品にさまざまなメッキを施して、耐久性や美観を向上させることもできます。
機械加工におけるTZM合金と純モリブデンの比較
TZM 合金またはチタン - ジルコニウム - モリブデン合金には、0.5% のチタン、0.08% のジルコニウム、0.02% の炭素、モリブデンが含まれています。この組成により、純粋なモリブデンとは異なり、特性も変化します。
物理的特性
TZM 合金は強度が高く、融点は約 2,610°C、熱伝導率は約 126 W/mK とほぼ同じです。
機械加工
TZM 合金とモリブデンの加工性には、わずかな違いしかありません。ほとんどの CNC 加工パラメータは、同様の送り速度で同じままです。TZM 合金は強度が高いため、加工によっては CNC 旋削速度を低く抑える必要があります。
加工速度は遅くなりますが、モリブデンチタン加工部品はより強くなります。
モリブデン加工部品の用途
モリブデンと TZM 合金は、優れた物理的特性と耐薬品性を備えているため、さまざまな用途に適した材料です。
航空宇宙
TZM は、ロケット ノズルなどの高精度航空宇宙部品から流出するガスによる極度の熱や蒸発侵食に耐えることができます。さらに、モリブデン製機械タービン ブレードは、鋼鉄に比べて優れた耐疲労性と耐クリープ性を備えています。
半導体関連装置
半導体では、物理蒸着 (PVD) 技術を使用して堆積されたモリブデン膜が使用されます。
モリブデンシート(ミル加工)は薄膜回路のベースとして機能し、カスタムヒートシンクは EDM カットのモリブデンフィンを使用して熱を放散します。
バイオメディカルコンポーネント
X 線装置では、X 線管陽極は耐久性と熱伝導性を考慮して CNC 旋盤加工されたモリブデンで作られています。モリブデン シートは X 線を遮断するのにも役立ちます。
高品質 モリブデン加工
現場の声を力強いメッセージへ。 CNC加工サービス 航空宇宙や試作などの業界向けに、カスタムサイズの高品質の精密機械加工部品と完成コンポーネントを提供します。
当社の精密工場では、お客様の仕様に合わせた厳しい公差を実現でき、表面仕上げラボでは性能と長持ちする仕上げを保証します。
材料の選択と製造に関する無料相談を今すぐご利用ください。
結論
モリブデンは、航空宇宙分野の複雑な幾何学的規制基準をサポートする堅牢な材料です。モリブデンの加工には課題があり、精度と信頼性を確保する切削パラメータを慎重に調整する必要があります。
FAQ
-
モリブデンは機械加工できますか?
モリブデン、TZM、モリブデン合金は、超硬工具やダイヤモンド工具を使用した従来の機械加工で加工できます。
-
モリブデンの主な加工特性は何ですか?
モリブデンは、耐腐食性に優れ、強度、靭性が高く、融点も高いという特徴があります。モリブデンは機械加工性に乏しく、脆い素材です。
-
TZM 合金とは何ですか? 純粋なモリブデンとどう違うのですか?
TZM 合金には、モリブデンが 99% 以上、チタンが 0.5%、ジルコニウムが 0.08%、炭素が 0.02% 含まれています。
-
TZM に推奨される切削工具は何ですか?
TZM 合金には、超硬工具よりも改良された C2 超硬切削工具またはダイヤモンド切削工具が必要です。