
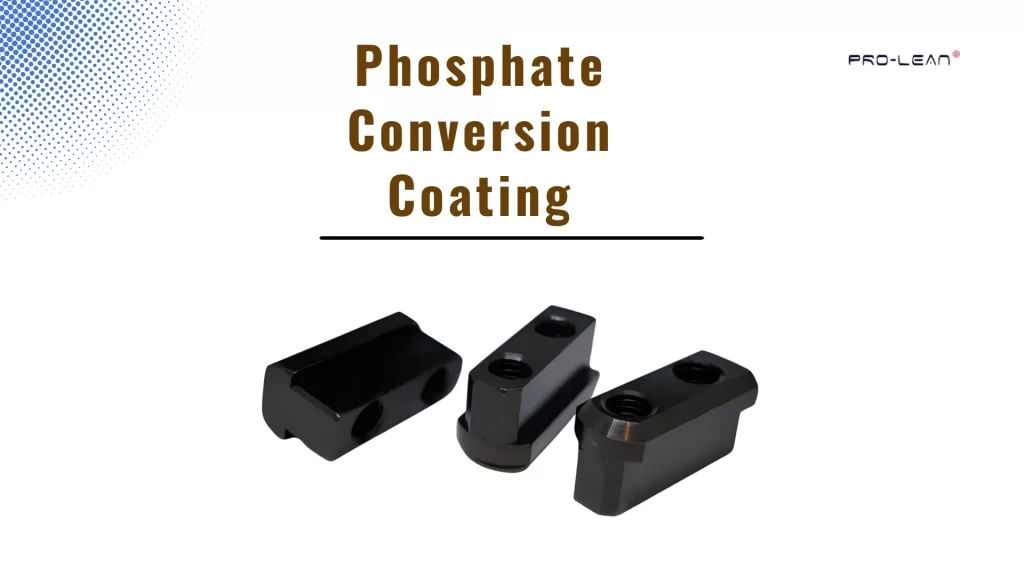
黒リン酸塩コーティング
塗料および粉体塗料 現在、多くの鋼部品にこれらのコーティングが使用されています。ここ数十年の間に、多くのメーカーはメッキ仕上げから有機コーティングへと移行してきました。この変化は主に、塗装や粉体塗装の方が大量生産に適しており、一般的な腐食防止に効果的であるためです。
鉄は、私たちが目にするほとんどすべてのものに使われています。 塗装または粉体塗装 鉄は、ショッピングカート、倉庫の棚、保管ラック、そして車両製造に使用されるその他の部品に使用されています。
さらに、建設、輸送、さらには消費財に使用される機器や工具にも、塗装や粉体塗装が施されているのを目にするでしょう。
しかし、塗料は未処理の鋼材にはうまく密着しません。実際、鋼材の表面が清潔で(汚染がなく)滑らかであれば、塗料は ひび割れ、剥がれ、または落下する 早期に終了する。そのため、ほとんどのメーカーは鋼材にコーティングを施す前に処理を施す。鋼材を準備する非常に一般的な方法は、 リン酸塩化成皮膜。
このコーティング 鋼材表面に薄い結晶層を形成する。この層は塗料が付着するための「足場」となり、さらに防食効果を高める。
そのため、リン酸塩皮膜処理は、様々な鋼材部品への塗装や粉体塗装を行う際の最も一般的な前処理方法の一つとなっている。
リン酸塩化成皮膜処理とは何ですか?
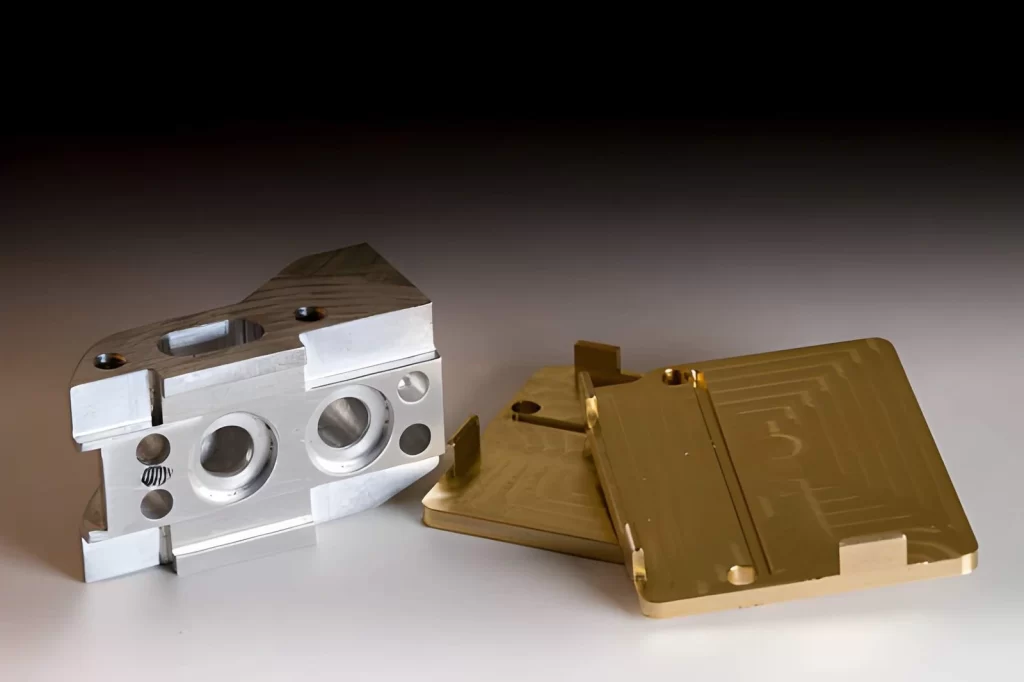
リン酸塩コーティングされたCNC加工金属部品
リン酸塩皮膜処理は、洗浄後の鋼材に施される化学処理です。対象部品を酸性リン酸塩溶液に浸漬すると、溶液が金属表面と反応します。反応が進むにつれて、鋼材表面に薄いリン酸塩層が形成されます。このリン酸塩層は鋼材から直接形成され、反応中に基材金属のごく一部が溶解します。
このわずかなエッチングにより、リン酸塩層と表面との良好な密着性が得られます。プロセスによっては、コーティング重量は大きく異なる場合があります。コーティング重量は、 40 mg/ft²~4000 mg/ft²層は非常に薄い場合もあるが、一般的に均一で鋼材にしっかりと密着している。
リン酸塩処理中の表面反応
洗浄された鋼材をリン酸塩浴に浸すと、酸性溶液が表面と反応し始める。金属イオンが浴中に溶け出し、リン酸塩と結合する。
これにより、部品上に不溶性の沈殿物が形成される。拡大鏡で見ると、多くのリン酸塩皮膜は結晶構造を示す。ただし、淡色の皮膜の中には結晶サイズが小さいものもあり、目立ちにくい。
結晶の大きさに関わらず、析出物は金属表面に直接形成されます。リン酸塩処理中に鋼材がわずかにエッチングされるため、コーティングは鋼材に強力に密着します。したがって、容易には剥がれません。
塗装前にコーティング剤を使用する理由
塗装されていない鋼材は、表面が滑らかすぎるため、塗料の密着性が良くありません。塗料の密着性が低いと、塗膜の早期剥離につながります。リン酸塩皮膜は、塗装されていない鋼材よりも表面が粗くなります。その結果、塗料や粉体塗料は、この表面に非常に良く密着します。
さらに、このコーティングは最終仕上げを施すまでの間、基本的な腐食防止効果を発揮します。必要に応じて、オイル、ワックス、防錆剤などを保持することも可能です。
一般的なリン酸塩皮膜の種類
現在、業界ではいくつかのリン酸塩系処理システムが使用されています。リン酸鉄はその中でも最も一般的に使用されているものの1つです。薄い被膜を形成し、板金、家電製品、その他の鋼製部品の塗装前に頻繁に使用されます。リン酸亜鉛は厚い結晶性の被膜を形成します。
コーティング重量 リン酸亜鉛化成皮膜 通常は 100~1,000 mg/平方フィート。 優れた防錆効果を発揮し、自動車用塗装システムのプレトリートメントコーティングとして一般的に使用されています。
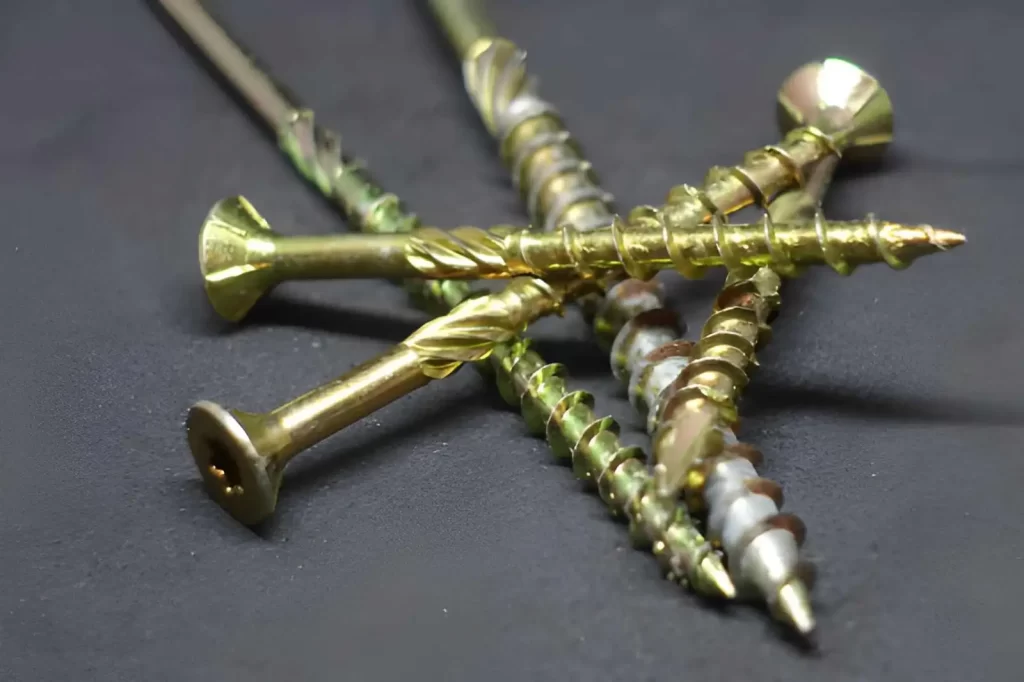
黄色亜鉛メッキネジ
リン酸マンガン 最も厚いコーティングを生成します。リン酸マンガンは、ギア、銃器部品、エンジン部品など、油保持性と耐摩耗性が求められる部品に使用されます。高度な表面処理と組み合わせて使用されることもあります。 マイクロアーク酸化、 追加の保護のために。
コーティングの塗布方法
塗布方法は、塗布するコーティングの種類と具体的な生産ラインによって異なります。リン酸鉄は、スプレーシステムまたは多段階洗浄ラインを介して塗布されることが多いです。
これらの方法は、塗料前処理ラインでよく見られる典型的な方法です。亜鉛とマンガン リン酸塩仕上げ 一般的には浸漬槽を用いて適用される。
部品は、所望のコーティングが生成されるのに十分な時間が経過するまで、加熱された浴中に保持されます。すべてのリン酸塩浴は酸性条件下で行われ、反応を維持するために加熱が必要です。 通常運転時、反応の副産物として浴槽内にスラッジが発生します。浴槽を正常に機能させるためには、このスラッジを定期的に除去する必要があります。
リン酸塩化成皮膜の一般的な厚さ
金属に付着するコーティングの量は、種類によって異なります。コーティングの厚さは、耐食性や塗料の密着性(コーティングされた製品の場合)、さらには油の保持特性にも影響を与えます。
コーティングする金属の種類と想定される最終用途に応じて、さまざまな種類のリン酸塩処理が用いられます。
厚膜リン酸亜鉛コーティング
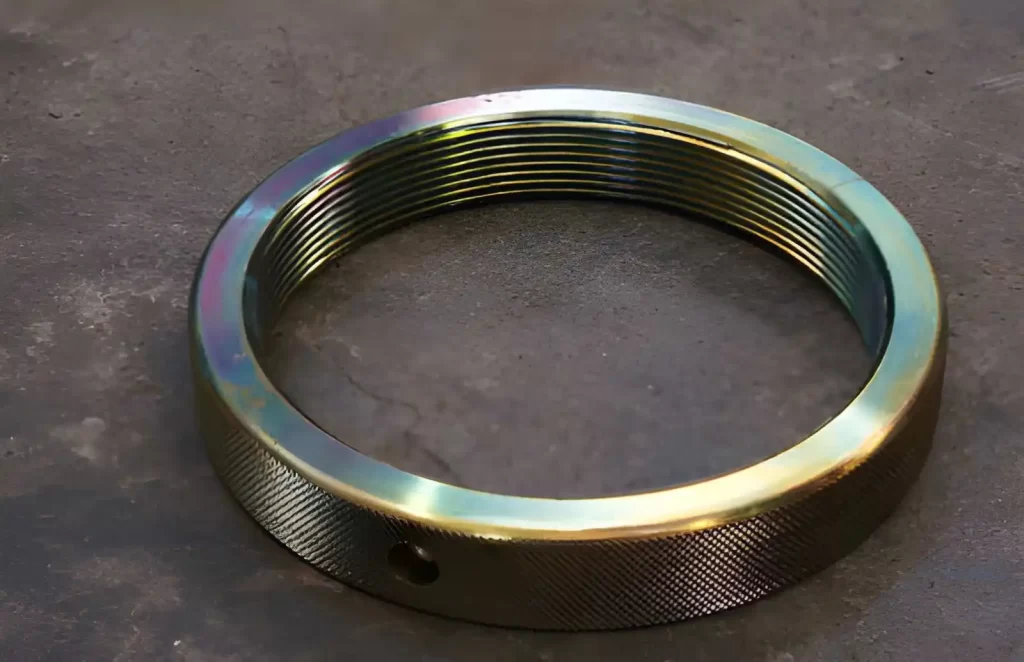
亜鉛メッキCNCねじリング
厚いリン酸亜鉛コーティングは灰色で結晶質である。 コーティングの厚さは、 100~1000 mg/ft². 厚塗りのコーティングは薄塗りのコーティングよりも密度が高いが、それでも多少の多孔質性は残る。
油やワックスは、これらのコーティングの粗い表面に非常によく密着します。この特性から、これらのコーティングは潤滑剤を使用するように設計された部品によく塗布されます。 厚いリン酸亜鉛コーティングを使用する際の欠点は、取り扱いを誤ると、結晶層が積み重なって剥がれ落ちる可能性があることである。
実用的なヒント:鋼材をリン酸亜鉛溶液に浸漬する前に、鋼材表面のグリースや油分を完全に除去してください。鋼材表面にグリースや油分が残っていると、コーティングが鋼材に適切に密着しません。
軽質リン酸亜鉛コーティング
より明るい色のリン酸亜鉛コーティングは通常、 厚さ範囲は100~1,000 mg/ft²。 これらのコーティングは、一般的に、より厚いコーティングよりも滑らかで、多孔性が低い。
これらのコーティングは比較的薄くて滑らかなため、塗装や粉体塗装の前に塗布されることが最も多い。
これらのコーティングは、十分な腐食防止効果と、後続のコーティング塗布のための強固な下地層を提供する一方で、全体のコーティングの厚みを最小限にしか増加させません。
リン酸鉄コーティング
リン酸鉄コーティングは、3種類のリン酸塩コーティングの中で最も薄いものです。通常、コーティングの厚さは 40~80 mg/平方フィート。 亜鉛やマンガンのリン酸塩コーティングは結晶構造を形成するのに対し、リン酸鉄のコーティングは滑らかで青色または虹色の表面を作り出す。
リン酸鉄コーティングの主な用途は、塗料の下地処理および前処理です。油や潤滑剤はコーティングによく付着しないため、可動部品への使用は推奨されません。
実践的なヒント: 亜鉛やマンガンリン酸塩コーティングの用途と比較すると、鉄リン酸塩コーティングの製造工程の制御ははるかに容易です。pH値と滴定値の測定・制御が格段に容易になります。さらに、加熱の必要性が軽減されるため、エネルギーコストも削減できます。
リン酸マンガンコーティング
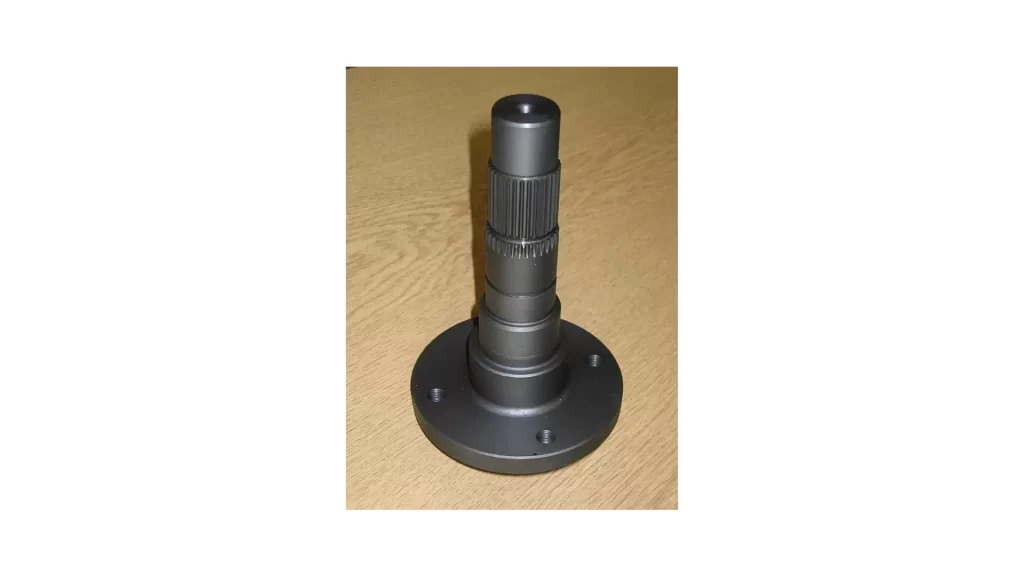
リン酸マグネシウムコーティング部品
マンガンリン酸塩コーティングは、鉄リン酸塩コーティングと亜鉛リン酸塩コーティングの両方よりも厚い。一般的に、マンガンリン酸塩コーティングは、 1,000~4,000 mg/平方フィート。 コーティングは黒色で、粗く、結晶性が高い。
その厚く粗い結晶構造のおかげで、このコーティングは潤滑剤や防錆油を非常に良好に保持します。また、摩擦係数が低いため、歯車、シャフト、ベアリングなどの可動部品の焼き付きや摩耗を防ぐのに役立ちます。
実践的なヒント: マンガンリン酸塩法によって製造されるコーティングは、特に腐食防止と耐摩耗性が重要な、可動または回転する部品によく適用される。
塗膜の密着性と表面特性
リン酸塩皮膜はすべて鋼材に強力に密着します。皮膜の多孔性や表面粗さは、厚塗りか薄塗りかによって異なります。一般的に、厚塗りは薄塗りよりも多孔性が高く表面が粗いため、油分をよりよく保持します。一方、薄塗りは表面が滑らかで、塗料の密着性に優れています。
オイルおよび潤滑油の保持
亜鉛とマンガンのコーティングは、その結晶構造のため、油やワックスを吸収します。一方、リン酸鉄は油や潤滑剤を吸収しません。そのため、可動部や荷重がかかる部品には、リン酸マンガンコーティングが好んで使用されます。
プロセス制御
リン酸鉄コーティングは、3種類のコーティングの中で最も制御が容易です。プロセスを監視するために必要なのは、簡単なpH測定と滴定試験だけです。 亜鉛およびマンガンリン酸塩皮膜の総酸、遊離酸、および鉄含有量を監視することは不可欠です。総酸と遊離酸の適切な比率を維持することは、皮膜の品質を維持するために極めて重要です。
カラーインジケーター
- 重亜鉛:灰色、やや粗い
- ライト亜鉛:グレー、より滑らか
- リン酸鉄:青色から虹色
- リン酸マンガン:黒色、粗粒
今すぐプロリアンをお試しください!
黒色酸化皮膜とリン酸塩皮膜の比較
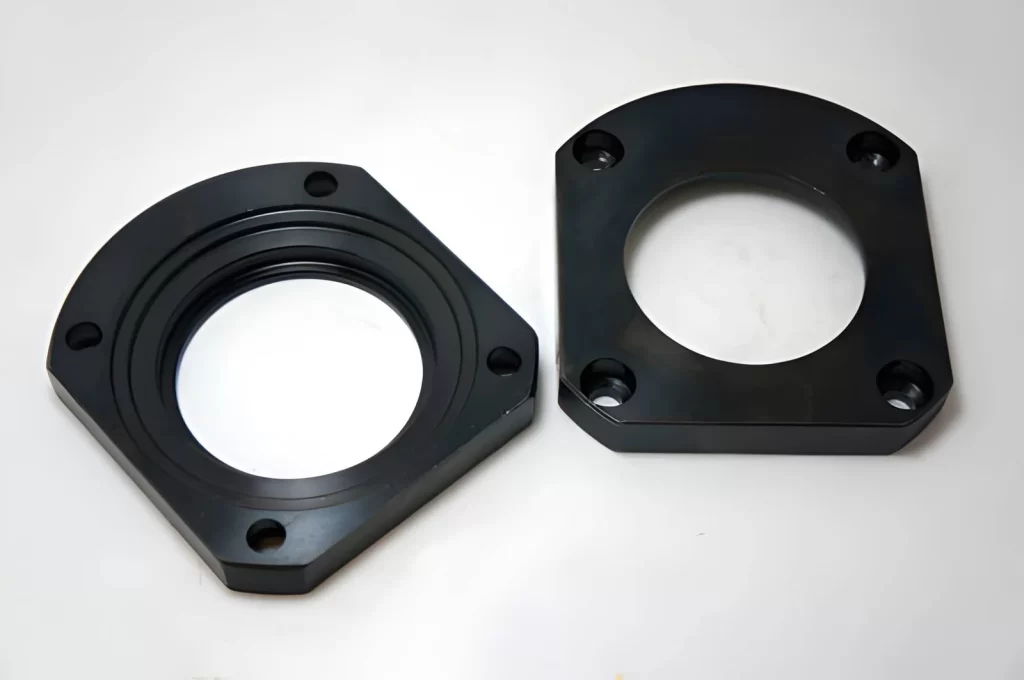
黒色酸化皮膜処理鋼製フランジ
黒色酸化皮膜とリン酸塩皮膜はどちらも金属表面の保護に広く用いられていますが、その用途は全く異なります。それぞれが多様な特定の用途に適しています。特定の部品に適した皮膜を選択するには、両者の違いを理解することが役立ちます。
構成
その 鋼材用黒色酸化処理 薄い酸化鉄の層を形成する。一方、リン酸塩皮膜は亜鉛、マンガン、またはリン酸鉄を形成し、これらが金属表面と化学反応を起こす。
目的
黒色酸化皮膜の主な用途は、外観の向上と軽度の腐食防止です。また、オイルと組み合わせることで潤滑性も向上します。リン酸塩皮膜の主な用途は、塗料や粉体塗料の下地処理です。さらに、腐食防止と摩耗防止効果も発揮します。
耐食性と耐摩耗性
黒色酸化皮膜は、腐食防止効果が最小限です。錆を防ぐには、通常、油やシーラントが必要です。リン酸塩皮膜は、特に亜鉛リン酸塩やマンガンリン酸塩の場合、腐食防止効果が向上します。マンガンリン酸塩は、耐摩耗性も向上させ、潤滑剤の保持力も高めます。
表面仕上げ
黒色酸化皮膜は、暗く滑らかで光沢のある仕上がりになります。リン酸塩皮膜は、つや消しまたは半光沢の仕上がりになります。これらの仕上がりは、黒色酸化皮膜よりもやや粗い表面になります。この粗い表面は、塗料やコーティング剤の密着性を向上させるのに役立ちます。
コーティングの厚さ
黒色酸化物は非常に薄く、 0.0002〜0.0006インチ。 リン酸塩皮膜はかなり厚く、約 0.0002〜0.002インチ。 リン酸塩皮膜の厚さは、塗布する皮膜の種類によって異なります。
温度抵抗
黒色酸化物は耐熱性が高い。黒色酸化物は最高温度まで耐えることができる。 500℃、 リン酸塩皮膜は耐熱性が低いため、低温用途にのみ使用すべきです。
接着性と潤滑性
どちらのタイプのコーティングも、油や塗料を塗布するための優れた下地となります。ただし、黒色酸化物は、特に油やワックスを添加した場合、潤滑性を大幅に向上させます。リン酸マンガンは、その結晶構造により、潤滑剤を保持する性質を自然に備えています。
用途
黒色酸化皮膜は、化学浴または高温アルカリ浴のいずれかを用いて塗布できます。リン酸塩皮膜は、部品をリン酸塩溶液に浸漬することで塗布できます。製造工程には、スプレー塗布工程が含まれる場合もあります。
コストと環境への配慮
黒色酸化皮膜は一般的に安価ですが、より有害な化学物質を使用します。リン酸塩皮膜は高価ですが、より複雑な製造工程と厚い皮膜を必要とします。環境への安全性は高いと考えられていますが、廃水処理が必要です。
代表的なアプリケーション
四三酸化鉄:
- ファスナー
- ツール
- 火器
- 切削工具部品
- 電子部品(主に外観および軽度の腐食防止用)
リン酸塩コーティング:
- 自動車部品
- ギア
- ベアリング
- カムシャフト
- 軍事ハードウェア
- 家庭用電化製品(主に腐食防止、塗料・コーティング剤の接着性、潤滑剤保持のため)
参考比較表
|
要因 |
ブラックオキサイド |
Phosphate Coating |
|
層 |
酸化鉄 |
亜鉛、マンガン、または鉄のリン酸 |
|
目的 |
軽度の腐食、外観 |
防錆、塗料ベース |
|
厚さ |
非常に薄いです |
厚みは種類によって異なる |
|
表面 |
滑らかで光沢のある |
マット、ザラザラ |
|
着る |
穏健派 |
良い、特にマンガン |
|
潤滑性 |
オイル/ワックスが必要 |
オイルやワックスを自然に保持します |
|
用途 |
化学浴 |
リン酸塩溶液に浸すか、スプレーする |
|
一般的な使用 |
工具、留め具、銃器 |
自動車部品、ギア、家電製品 |
こちらもご覧ください: アロジンコーティング.
リン酸塩皮膜処理に適した材料
リン酸塩皮膜は様々な金属によく作用します。 耐腐食性、塗料密着性、耐摩耗性以下に、一般的にコーティングされる金属とその代表的な用途を簡潔にまとめました。
一般的な資料
- 炭素鋼
- 工具鋼
- アルミニウム合金
- ステンレス鋼
代表的な用途と業界
|
材料 |
成績例 |
一般的な使用方法 |
|
炭素鋼 |
アイシ4140、アイシ4130 |
エンジンマウント、サスペンション部品 |
|
工具鋼 |
H13、D2 |
ブラケット、工具インサート |
|
アルミ |
6061、7075 |
シャーシ部品、軽量ブラケット |
|
ステンレス鋼 |
SUS304、SUS316L |
ファスナー、機械部品 |
今すぐプロリアンをお試しください!
リン酸塩皮膜の工業用途
リン酸塩皮膜でコーティングされた金属製品は、腐食から保護されます。さらに、リン酸塩皮膜でコーティングされた金属製品は、塗料の密着性が向上します。リン酸塩皮膜でコーティングされた金属製品は、過度の摩耗に対する保護性能も向上する可能性があります。
このコーティングにより、潤滑剤が金属表面にしっかりと付着しやすくなるため、多くの機械用途において有用である。
挙げられた各産業は、リン酸塩処理をそれぞれ異なる方法で利用してきた。
自動車産業
エンジン、サスペンション、その他のシャーシ部品は通常、リン酸塩処理が施されています。これらの部品に施されたリン酸塩コーティングは、腐食を防ぎ、塗料の密着性を向上させます。さらに、リン酸塩コーティングは、ギアやカムシャフトなどの可動部品の摩耗を軽減します。
航空宇宙産業
航空宇宙システムで使用されるアルミニウムおよび鋼鉄製の部品は、塗装前にリン酸塩皮膜処理が施されることがある。この皮膜処理により、耐食性が向上し、構造部品や機械部品への塗料の密着性が高まる。
リン酸塩処理は、使用中やメンテナンス中に締結部品や精密部品の表面摩耗を防ぐのにも役立ちます。
産業機械
歯車、ベアリング、工具などの産業機械部品には、リン酸塩処理が施されます。リン酸塩処理は摩耗を軽減する効果があります。さらに、リン酸塩処理は焼き付きを防ぎ、運転中の潤滑性を維持します。
家電
洗濯機、乾燥機、冷蔵庫などの家電製品の鋼鉄製およびアルミニウム製の部品には、リン酸塩処理が施されています。これらの処理は、塗料の密着性を向上させ、腐食を抑制するために使用されます。
ワイヤーおよびチューブの製造
電線や管の引き抜き加工の過程で、リン酸塩皮膜が施されます。このリン酸塩皮膜は摩擦を低減し、潤滑剤の保持を促進します。
プロリーンテック:信頼できる仕上げサービス
Boda Techは、高精度かつ信頼性の高い高品質な部品の製造を支援します。当社の仕上げと カスタム金属加工 当社のサービスは、すべての部品が強度、耐久性、表面品質に関する必要な基準を満たしていることを保証します。 私たちは、お客様の設計を、実際の使用環境で性能を発揮するすぐに使える部品へと変えるために、お客様と緊密に連携して作業を進めます。 当社では、陽極酸化処理、熱処理、研磨、サンドブラストなど、幅広い表面処理サービスを提供しています。各部品は、お客様の仕様を満たし、用途に応じた性能を発揮できるよう、丁寧に処理されます。
プロジェクトについてご相談されたい場合は、今すぐプロリーンテックにご連絡ください。より良い製造成果の達成に向けて、当社がどのようにお手伝いできるかをご説明いたします。