
研磨は、機械的、化学的、または電気化学的作用を利用してワークピースの表面粗さを低減し、明るく平坦な表面を得る加工方法です。
研磨の概要
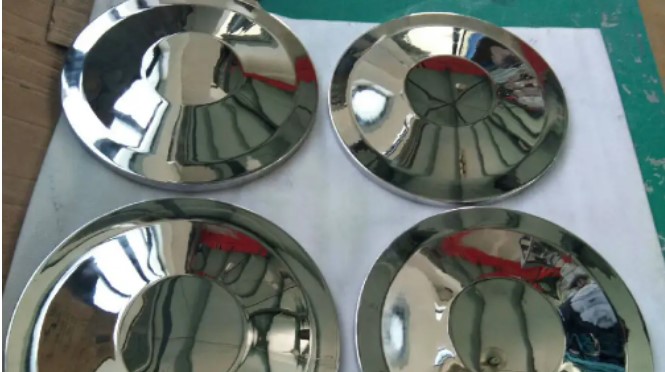
鏡面研磨
研磨は、機械的、化学的、電気化学的作用を利用してワークピースの表面粗さを低減し、明るく平坦な表面を得る加工方法です。一般に、これは研磨ツールと研磨粒子またはその他の研磨媒体を使用してワークピースの表面を仕上げるプロセスであり、通常はプロセスの前に非常に徹底的な表面の洗浄が続きます。研磨された部分の表面は滑らかで、わずかに反射します。研磨の結果、表面の光沢と光沢が向上します。良く研磨すると鏡面のような光沢のある表面も得られます。
研磨はどのように行われますか?
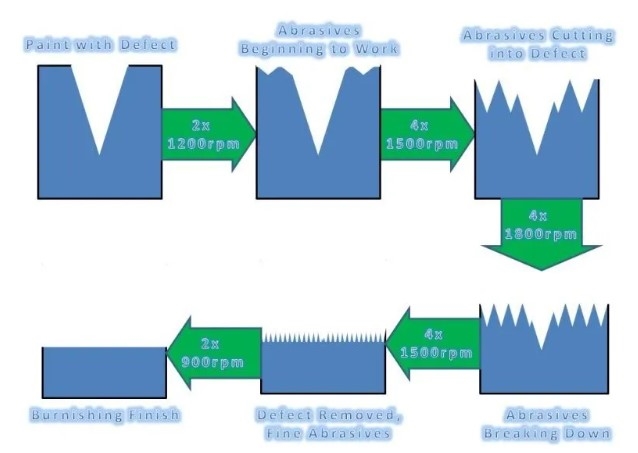
研磨は、軽い研磨製品を使用して研磨表面から非常に薄い層を除去する行為です。研磨により非常に薄い層が除去され、部品の表面が光沢があり平らになります。表面欠陥が研磨で除去できる深さよりも深い場合、表面欠陥は依然として目立ちますが、欠陥を部分的に除去することで表面欠陥は目立たなくなります。たとえば、表面欠陥の厚さが 5 ミクロンで、研磨で 3 ミクロンしか除去できない場合、まだ 2 ミクロンが残ります。欠陥の深さは 3 ミクロン小さくなり、目立たなくなる可能性がありますが、依然として見える可能性があります。
研磨のメリット
- 高圧のガスや液体をシールする能力
- 美容用途
- 光学式平坦度測定器を使用できること
- 表面および表面下の損傷の量を軽減します
- エピタキシャルプロセスまたは蒸着材料が必要な表面の均一性を向上
- 切削工具の鋭い刃先を生成します
適切な研磨材の選択
研磨プロジェクトの成功は、適切な研磨材の選択に大きく左右されます。適切な研磨材を選択することで、表面の欠陥を効果的に除去し、滑らかで磨き上げられた仕上がりを実現できます。
十分な情報に基づいた決定を下すには、材料の硬度、粒度、研磨剤の種類、互換性など、以下で説明する要素を考慮してください。
素材硬度
研磨材は、研磨対象の表面よりも硬いものでなければなりません。研磨材の選定において、対象物の硬度は重要な要素となります。 例えば、チタン部品は通常 金属研磨 硬度と耐摩耗性が高いため、(機械研磨、研削、バフ仕上げ)に適しています。
一方、鋼材は酸化アルミニウムのような比較的柔らかい研磨剤で研磨することができる。これにより、研磨剤が摩耗しすぎることなく、効果的に欠陥を除去することができる。
酸化アルミニウム: 金属、木材、一部のプラスチックの研磨に適しています。
炭化ケイ素: ガラス、セラミック、石などの硬質材料の研磨に最適です。
ダイヤモンド: 最も硬い研磨剤で、炭化タングステン、セラミック、宝石などの非常に硬い材料の研磨に使用されます。
グリットサイズ
研磨粒子またはグリットのサイズは、最終仕上げの滑らかさを決定する上で重要な役割を果たします。 大きな欠陥を除去するために最初の研磨段階では粗いグリットが使用され、最終研磨では滑らかで光沢のある表面を実現するためにより細かいグリットが使用されます。 グリットサイズは通常数値で示され、数値が小さいほど粗いグリットを表し、数値が大きいほど細かいグリットを表します。 例としては次のようなものがあります。
60 ~ 80 グリット: 強力な材料の除去と、深い傷や凹凸のある表面の平坦化に適した粗いグリット
180 ~ 220 グリット: 表面を滑らかにし、浅い傷や跡を除去するための中程度のグリット
600 ~ 1000 グリット: 最終研磨段階用の細かいグリットで、滑らかな反射仕上げを実現します。
研磨タイプ
研磨材は、結合研磨材とコーティング研磨材の XNUMX つの主なタイプに分類できます。 これらのタイプのどちらを選択するかは、研磨技術とプロジェクトの特定の要件によって異なります。
結合砥粒:砥粒を樹脂やセラミックなどの結合剤で結合させた砥粒です。 例としては、砥石車、カッティングディスク、砥石などがあります。 結合研磨材は、重い材料の除去や精密研削に最適です。
コーティングされた研磨材: このタイプでは、研磨粒子が紙、布、プラスチックフィルムなどの柔軟な基材に付着されています。 例としては、サンドペーパー、研磨ベルト、研磨パッドなどがあります。 コーティング研磨材は、表面処理、平滑化、仕上げに適しています。
研磨装置との互換性
研磨材と研磨装置の適合性を考慮してください。 たとえば、一部の研磨材は、特定の研磨機械またはツールで使用するために特別に設計されている場合があります。 最適なパフォーマンスを確保し、機器への損傷を防ぐために、メーカーの推奨事項とガイドラインを必ず参照してください。
上記の要素を考慮することで、情報に基づいた決定を下し、研磨プロジェクトに最適な研磨材を選択し、満足のいく結果を確実に得ることができます。
研磨の種類
機械研磨
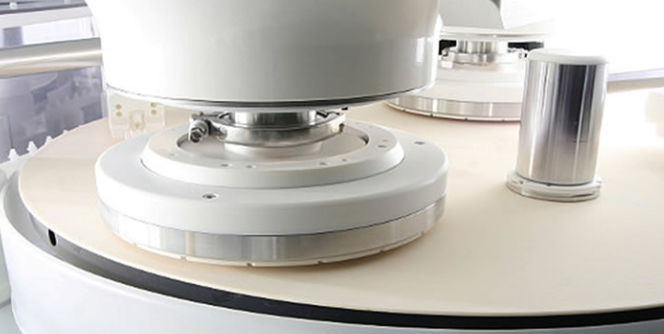
機械研磨法は、材料表面の塑性変形または切削に基づいて、研磨された凸面を除去して滑らかな表面を得る方法です。アルミニウム、ステンレス鋼などの材料によく使用されます。 ポリカーボネートの研磨 (柔らかい研磨パッド、マイクロファイバーホイール、微細研磨剤を使用する)。一般的には研磨棒、フェルトホイール、サンドペーパーを使用し、主に手作業で行われる。回転体やその他の特殊部品にはターンテーブルなどの補助工具を使用でき、超精密研磨によって高い表面品質要件を満たすことができる。
超精密研磨とは、特殊な砥粒を使用し、砥粒を含んだ研磨液の中でワークの加工面を押し込み、高速回転させることです。この技術により表面粗さ0.008μmが達成でき、各種研磨法の中で最高の面粗度を実現します。光学レンズの金型によく使われる工法です。
優位性
- 高輝度
- 表面の洗浄性が向上
- より高い美的魅力
- 製品の付着力の低下
- より良い表面仕上げ
デメリット
- 高い人件費
- 複雑な部品構造に対応できない
- 輝きは一定ですが、長く続かない場合があります
- 腐食を受けやすい可能性がある
化学研磨
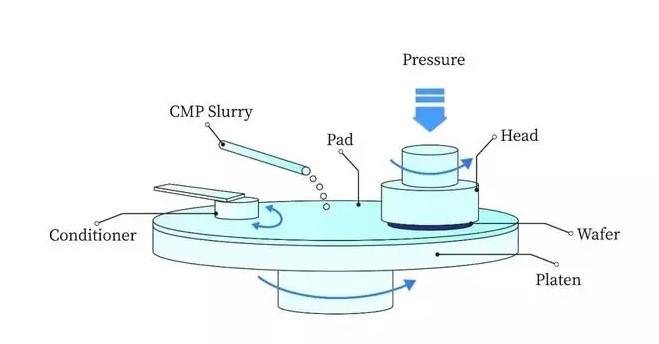
化学機械研磨
このタイプの研磨は、材料表面の突起部分が化学媒体に優先的に溶解するという原理を利用しており、化学反応が完了した後のワークピースの表面は滑らかになります。化学研磨の核心は数10μmの表面粗さを実現できる研磨液の調製ですが、化学研磨の直接の成果は微細な粗さの部分を平滑化し研磨することです。また、部品の上層の溶解も並行して起こります。
化学研磨のメリット
手作業による直接的な関与が不要なため、複雑な形状を研磨することが可能
高効率な製造体制
複数の部品を同時に研磨可能
設備投資の削減
優れた耐食性により、部品の表面に不動態層を形成できます。
化学研磨のデメリット
明るさのムラ
熱処理が難しい
ガスがこぼれやすい
環境に優しくない、有害なガスが発生する可能性がある
研磨液の調整・再生が難しい
電解研磨
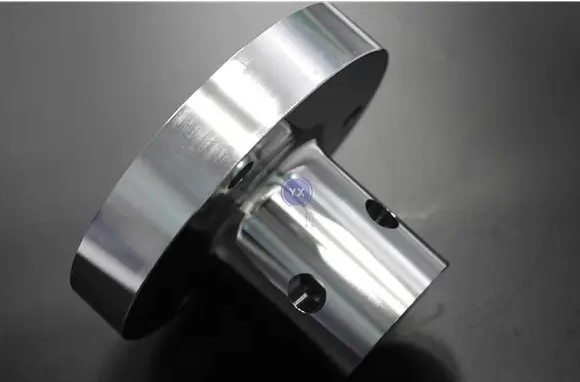
ステンレス電解研磨
の基本原理 電解研磨 電解研磨は、溶解液を使用して表面の微細な突起を除去し、滑らかな仕上げを実現する点で化学研磨と似ています。ただし、化学研磨と比較すると、陰極反応の影響を排除できるため、研磨効果が向上します。電解研磨は、金属ワークピースから材料を除去し、微細なピークと谷を滑らかにすることで表面粗さを低減し、表面仕上げを向上させます。電気化学研磨のプロセスは、まずマクロ研磨の2つのステップに分けられます。この段階では、溶解生成物が電解液に拡散し、材料の表面粗さが低減され、Ra>1μmになります。次に、陽極分極によって表面の明るさが増し、Ra<1μmになります。
優位性
- 光沢が長持ちする
- 内側と外側の一貫した色
- 幅広い材料を処理可能
- 低コストで短いサイクルタイム
- 汚染の軽減を促進します
- 高耐食性
デメリット
- 高額な固定投資
- 複雑な前研磨プロセス
- 複雑な部品に必要な工具と補助電極
- 電解液の汎用性が低い
研磨は通常、製造工程の最終段階であり、試作品や量産品が規格を満たしていることを保証する鍵の一つです。精密かつ高品質な研磨によって部品の表面が明るく平滑であることは、お客様にとって非常に重要です。当社の研磨技術について詳しくはこちらをご覧ください。 表面研磨サービスBoda Techは、部品の美観、表面品質、耐久性、耐腐食性を向上させるための様々な表面処理を提供しています。
単に CAD ファイルをアップロードします 関連サービスに関する簡単な無料見積もりと相談が可能です。