
機械加工におけるすくい角
その 傾斜角 切削工具の加工における重要な要素です。刃先と切削する材料の間の角度のことです。
この角度によって、工具の切削方法、刃先の強度、そして切削片の排出方法が変わります。金属を切断する場合でもプラスチックを切断する場合でも、適切なすくい角を選択することで、切削プロセスに大きな違いが生じます。
At プロリーンテック当社では、最適なすくい角を使用しているため、よりきれいな切断、より長持ちする工具、そして当社が機械加工するすべてのものの非常に滑らかな仕上がりを実現できます。
この記事では、すくい角の意味、種類、角度切削ガイド、メリットについて解説し、さまざまな切削加工に適したすくい角の選び方を解説します。さあ、始めましょう!
もっと詳しく知る CNC加工完全ガイド.
傾斜角とは何ですか?
すくい角とは、切削工具の先端と、切削対象物から真上に伸びた直線(90度)との間の角度です。この角度によって、切削工具が材料をどのように切り込み、金属片をどのように切り出すかが変化します。
適切なすくい角は、少ない力で切断し、発熱を抑え、より滑らかな仕上がりを実現します。正のすくい角は少ない力で容易に切断でき、負のすくい角はより強く、硬い材料の切断に適しています。
すくい角は、切断するツールと材料によって異なります。
すくい角の機能は何ですか?
すくい角の機能
すくい角は、切削工具の性能に大きな役割を果たします。切削中に金属片がどのように破砕され、どのように移動するかを制御します。
正のすくい角は、アルミニウムなどの柔らかい材料の切削に適しています。これにより、切削片が容易になり、余分な力も必要ありません。また、発熱が少なく、機器の寿命が長くなります。
硬い材料や脆い材料の場合、多くの場合、負のすくい角の方が適しています。これにより、刃先が強くなり、工具が破損する可能性が低くなります。
すくい角は、熱の放散方法や切削中の機械の振動にも影響します。
機械加工においてすくい角が重要な理由
すくい角は工具の単なる一部ではなく、切削加工の仕上がりに大きな違いをもたらします。適切なすくい角を選択することで、作業がより簡単、迅速、そして高品質になります。
1. 消費電力が少ない
鋭いナイフと鈍いナイフを使うのとでは、違いが分かります。鋭いナイフはより簡単に切れます。同様に、適切なすくい角を持つ工具は金属を切断します。つまり、機械の消費電力が少なくなり、寿命が長くなります。
2. より優れた熱制御
金属を切削すると大量の熱が発生します。熱が高すぎると、工具と金属片が損傷する可能性があります。すくい角は熱を抑えるのに役立ちます。適切なすくい角は熱を抑え、金属片と一緒に排出することで、切削面の温度を下げます。
3. より滑らかな表面仕上げ
誰もが部品の仕上がりを美しく滑らかにしたいと願っています。すくい角は工具の切削を滑らかにし、より滑らかな表面を実現します。すくい角が悪いと、仕上がりが粗く、不均一になる可能性があります。
4. 工具寿命の延長
切削工具は費用がかかります。摩耗が早ければ、時間と費用の損失につながります。適切なすくい角は工具への圧力を軽減し、摩耗を遅らせます。これにより、工具の寿命が長くなります。
切削における工具角度:すくい角、逃げ角、逃げ角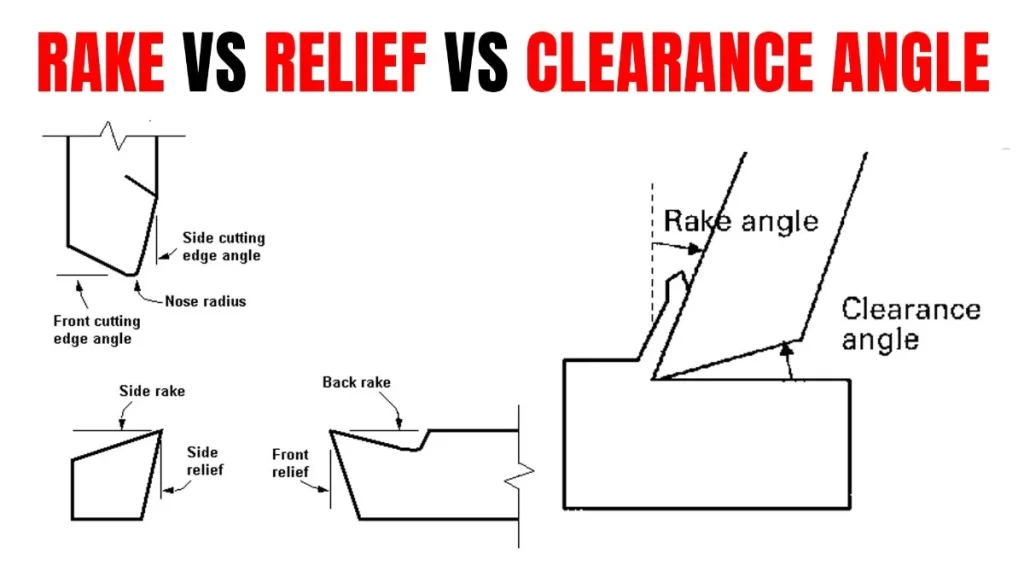
すくい角と逃げ角と逃げ角
切削工具には、滑らかかつ正確に作業するために特別な角度が備わっています。それぞれの角度には役割があります。
- すくい角 切削片が工具から離れるのを助け、切削力を減らします。
- 逃げ角 工具がワークに擦れるのを防ぎます。
- クリアランス角度 損傷を防ぐために、ツールと仕上げ面の間にスペースを確保します。
これらの角度が間違っていると、工具は早く摩耗したり、切れ味が悪くなったりします。そのため、Bodaでは、お客様の作業に合わせて工具の形状を適合させるため、常に切削角度ガイドに従っています。
| アングルタイプ | 目的 |
| すくい角 | 切削片の流れを誘導し、切削抵抗を低減 |
| 逃げ角 | 素材との擦れを防ぐ |
| クリアランス角度 | 切削後に工具を表面から遠ざける |
今すぐプロリアンをお試しください!
アングルカットで使用されるすくい角の種類
最適な結果を得るには、作業内容に応じて異なるすくい角が必要です。すくい角の選択によって、工具の強度、切削片の流れ、そして切削方法が変化します。以下に、すくい角の主な3つの種類をご紹介します。
1. 正のすくい角
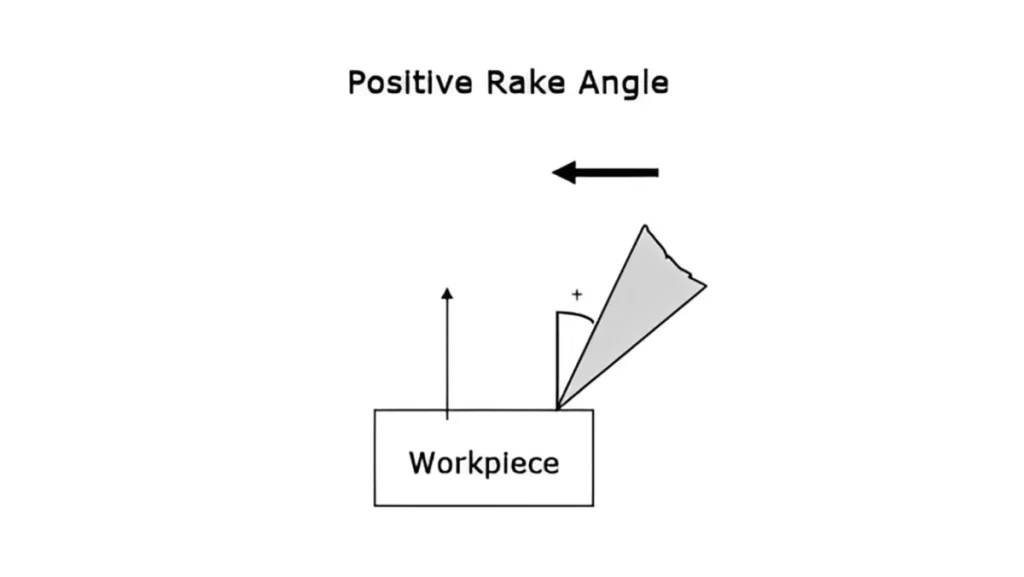
ポジティブすくい角
正のすくい角とは、工具面が切れ刃から離れていることを意味します。これは、アルミニウム、プラスチック、銅などの軟質材料の切削に使用されます。これにより、切削が容易になり、切りくずの流れがスムーズになります。
表面品質も向上し、発熱も抑えられます。ただし、刃先が弱く、破損する恐れがあります。硬い素材や粗い素材には適していません。滑らかな切断、より速い加工、そして機械出力を抑えたい場合にご使用ください。
メリット:
- 必要な力が少ない
- 良好な表面仕上げ
- 切断時の熱が少ない
デメリット:
- ツールの刃先が弱い
- 硬い素材には適していません
2. 負のすくい角(負のすくい角旋盤工具)
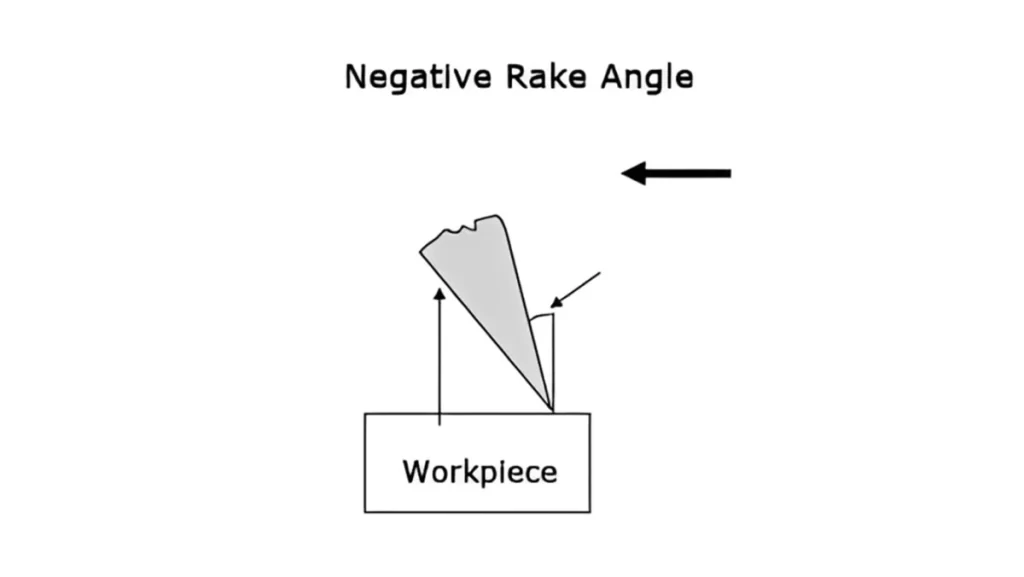
ネガティブすくい角
負のすくい角とは、工具面が切れ刃に向いていることを意味します。これにより、切れ刃はより強く厚くなります。鋳鉄や工具鋼などの硬い材料の切削に適しています。高温や高負荷の作業にも適しています。
この工具は長持ちし、欠けにくいです。ただし、切削力がより必要になり、熱も発生する可能性があります。また、柔らかい素材では表面が粗くなる可能性があります。仕上げよりも工具の強度が重視される、過酷な作業にご使用ください。
メリット:
- 強力な刃先
- 硬質金属に最適
- 重切削加工に最適
デメリット:
- もっとパワーが必要
- 熱をさらに与える可能性がある
- 表面を粗くすることができる
3. ニュートラルレーキ角(ゼロレーキ角)
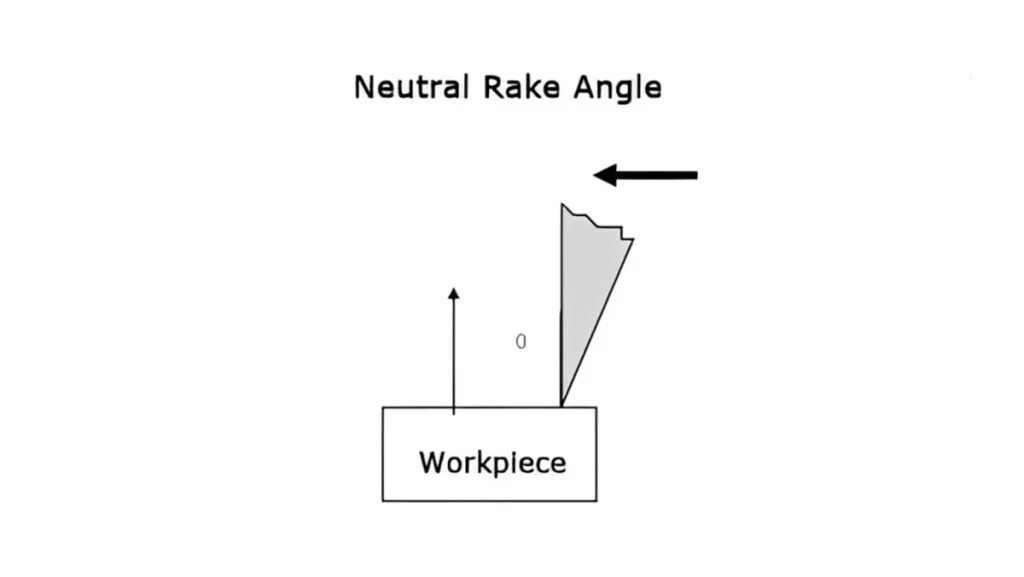
ニュートラル傾斜角
ゼロすくい角とは、工具面が前方にも後方にも傾いていない、平らな状態を意味します。バランスの取れた強度と切れ味を実現しています。このすくい角は一般的な切削作業に適しています。研磨とメンテナンスも簡単です。
多くの材料には問題なく使用できますが、非常に柔らかい材料や硬い材料には適していません。切りくずが砕けにくく、熱が早く蓄積されます。それでも、さまざまな材料を扱う作業や、シンプルで安価な工具が必要な場合に適しています。平均的な切断作業には適しています。
メリット:
- バランスの取れたカット
- 研ぎやすい
- 混合材料に最適
デメリット:
- 柔らかい素材には適していません
- チップは壊れない
- 表面が粗い
についての私たちのガイドをチェックする
すくい角 – クイック比較表
| 特徴・種類 | ポジティブすくい角 | ネガティブすくい角 | ニュートラル(ゼロ)傾斜角 |
| チップフロー | スムーズで速い | 厚くなり、時々壊れる | 中程度、長いチップを形成する可能性がある |
| 切削抵抗 | ロー | ハイ | 技法 |
| ツールの強度 | 下端強度 | 非常に強いエッジ | 中強度 |
| 表面仕上げ | とてもきれいな仕上がり | 軟質金属の粗い仕上げ | 中程度の仕上がり |
| 発熱 | 熱が少ない | もっと熱を | 平均熱 |
| 以下のためにベスト | 柔らかい素材(例:アルミニウム) | 硬いまたは脆い材料(例:鋼) | 混合または未知の材料 |
| 電源要件 | ロー | ハイ | 穏健派 |
| 工具寿命 | 中~短 | 長い | 穏健派 |
| 研ぎやすさ | スキルが必要 | 強いエッジにより硬くなる | 非常に簡単 |
金属切削におけるすくい角と切削片形成
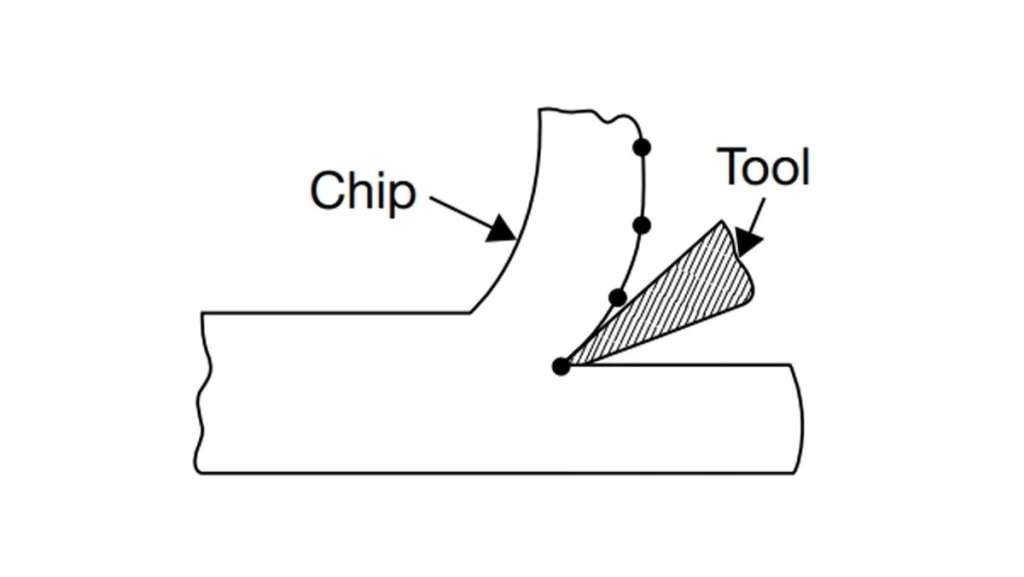
すくい角と切りくず形成
すくい角は、切削中に形成される切りくずに大きな影響を与えます。切りくずとは、工具がワークから材料を削り取る際に剥がれる小さな破片です。機械加工においては、切りくずの形状、サイズ、方向が重要になります。
正のすくい角は、切りくずが薄く滑らかにカールし、発熱量が少なくなります。これは柔らかい材料の切削に適しています。負のすくい角は、切りくずが厚くカールし、より密集するため、より大きな切削力が必要になります。
しかし、これは特に硬い金属の場合、刃先を強くする効果もあります。切りくずがうまく除去されないと、工具や部品を損傷する可能性があります。そのため、Bodaでは、工具と材料の両方を保護するために、適切なすくい角を確保しています。
今すぐプロリアンをお試しください!
異なる材料に対するすくい角の推奨事項
材料によって切削時の挙動は異なります。そのため、すくい角は加工する材料に合わせて調整する必要があります。これにより、より滑らかな切削が可能になり、工具の損傷を防ぐことができます。
アルミニウムのような柔らかい材料には、より大きなすくい角が必要です。チタンや鋼のような硬い材料には、負のすくい角の方が適しています。真鍮は中間に位置するため、すくい角はニュートラルな場合が多いです。以下の表は、簡単なガイドです。
| 材料タイプ | 推奨すくい角 |
| アルミ | 10°~20°(正) |
| 鋼鉄 | 0°~-10°(負) |
| チタン | -5°~-10°(マイナス) |
| 真鍮 | 0°(ニュートラル) |
機械加工と理想的なすくい角
作業ごとに異なる工具を使用します。そのため、最適なすくい角も作業ごとに異なります。適切な角度を選択することで、作業効率が向上し、工具の寿命も長くなります。
In 回転、ツールが必要 負の傾斜角これにより、連続カットの強度が向上します。
In ミリング 正のすくい角 チップの流れを良くし、切削力を軽減します。
訓練 材質と穴のサイズに応じて、中立からわずかに正の角度を使用します。
Boda では、ツールの摩耗を減らしてより良い結果を得るために、各操作に最適な角度を使用してツールパスを計画します。
詳しくはガイドをご覧ください CNCマシンの種類.
適切なすくい角で角度を切るために使用される機械とツールは何ですか?
すくい角工具
当社では最新の機械を用いて、非常に精密にすくい角を設定しています。これにより、部品の仕上がりが向上し、工具の寿命も長くなります。主にCNC旋盤、CNCフライス盤、平面研削盤などを使用しています。
これらのマシンは、次のようなさまざまな切断角度のツールで動作します。
- 超硬インサート: 非常に丈夫で、簡単には摩耗しません。
- 高速度鋼(HSS)工具: より手頃な価格で、研ぐのも簡単です。
- インデックス可能なツールツール全体を交換するのではなく、先端部分だけを交換することができます。
Bodaでは、材料、作業規模、必要な切断方法に基づいて適切な工具と機械を選択します。これにより、すべてがスムーズに進行します。
すくい角性能を定義する主要なパラメータ
すくい角は切削中に多くの変化をもたらします。適切な角度を選択することで、部品の品質が向上し、エネルギーとコストの両方を節約できます。
ここで最も重要なのは、傾斜角の影響です。
- ツール摩耗率: すくい角が大きすぎると、工具がすぐに抜けてしまいます。
- 表面仕上げ: 正しいすくい角により、よりきれいで滑らかな表面が得られます。
- 発熱: 間違った傾斜角度は過剰な熱を発生させます。
- 電力の用途: 悪いすくい角により、機械は必要以上のエネルギーを消費することになります。
そのため、何かを作る前に必ず傾斜角度を確認します。
すくい角の選択に影響を与える要因
すべての作業に同じすくい角が必要なわけではありません。最適なすくい角を決定するには、さまざまな要素が役立ちます。以下に挙げる要素が挙げられます。
- 材料の靭性: 柔らかい金属には正のすくい角が必要です。硬い金属には負のすくい角が必要です。
- 切断速度:A 高速切断には特別なすくい面設計が必要な場合があります。
- 工具の材質: 超硬合金製の工具は過剰な応力に耐えられるため、より大きな負のすくい角を使用できます。
- 消費電力: ポジティブレーキは必要な切削力を減らし、エネルギーを保護します。
すくい角の選択におけるよくある間違い
間違ったレーキ角を選択すると、悪い結果につながる可能性があります。よくある間違いをいくつかご紹介します。
- 硬い金属に正すくい角を使用すると、切れ刃が弱くなります。
- 機械がどれだけ強くて安定しているかについては考えていません。
- すくい角は、材料を送る速さや切断速度の角度と一致しません。
これらのミスは、表面の損傷、機器の故障、さらには機械の損傷につながる可能性があります。Bodaでは、生産前に設計を確認し、最適な角度設定をご提案することで、こうしたミスを回避します。 専門家へのお問い合わせ これらの落とし穴を避けるための支援。
現代の切削工具ではすくい角をカスタマイズできますか?
傾斜角のカスタマイズ
はい。今日の機械加工では、 傾斜角 あらゆる作業に合わせて、工具を個別にカスタマイズできます。工具を研削したり、特殊なインサートを使用したりすることで、これを実現します。高速切削や特殊材料の加工には、カスタムのすくい角を使用することで、切りくずのサイズと方向を制御できます。
間違った角度を使用すると、次のような問題が発生する可能性があります。
- 表面仕上げが悪い
- ツールの摩耗が早すぎる
- 切断中の振動
だからこそ、私たちのDFM(製造可能性の設計Bodaのチームはお客様と緊密に連携し、お客様のニーズに合わせた製品の選択や変更をサポートします。 右傾斜角 はじめから。
結論
金属切削において、すくい角は非常に重要です。切削片の形成方法、発生する熱量、表面の滑らかさ、さらには消費エネルギーにも影響を及ぼします。
正のすくい角は、アルミニウムのような柔らかい材料をスムーズに切削するのに適しています。負のすくい角は、鋼やチタンのような硬い材料に適しています。旋削、フライス加工、穴あけ加工など、それぞれの加工作業には異なるすくい角が必要です。
CNC工作機械と切削工具は、適切なすくい角に合わせて慎重に選定する必要があります。また、角度の確認と調整を行うことで、工具を常に良好な状態に保ち、安全に使用することができます。
Bodaでは、工具の選定から切削片の除去に至るまで、すくい角の細部にまでこだわっています。これにより、滑らかな仕上がり、工具の長寿命化、そして生産効率の向上が実現します。
私たちの探検 CNC機械加工サービス または要求する カスタム価格見積もり 次の加工プロジェクトを最適化します。
よくあるご質問
- 傾斜角は何を測定するのですか?
切削工具の面の傾きを測定します。この傾きは、工具の切削方法と切削片の除去方法に影響を与えます。
- 正のすくい角と負のすくい角とは何ですか?
正のすくい角は、工具の刃先が切削部から遠いことを意味し、刃先が鋭くなります。負のすくい角は、工具が切削部に向かって曲がることを意味し、刃先が強化されます。
- 傾斜角はハンドリングにどのような影響を与えますか?
すくい角は、刃物の切れ味と必要な力を変えます。適切な角度であれば、刃先は滑らかに切れ、刃先も扱いやすくなります。
- 傾斜角が大きくなると何が起こりますか?
すくい角が大きくなる(正になる)と、工具はより少ない力でより容易に切削できるようになります。しかし、切れ刃は弱くなり、破損しやすくなります。