
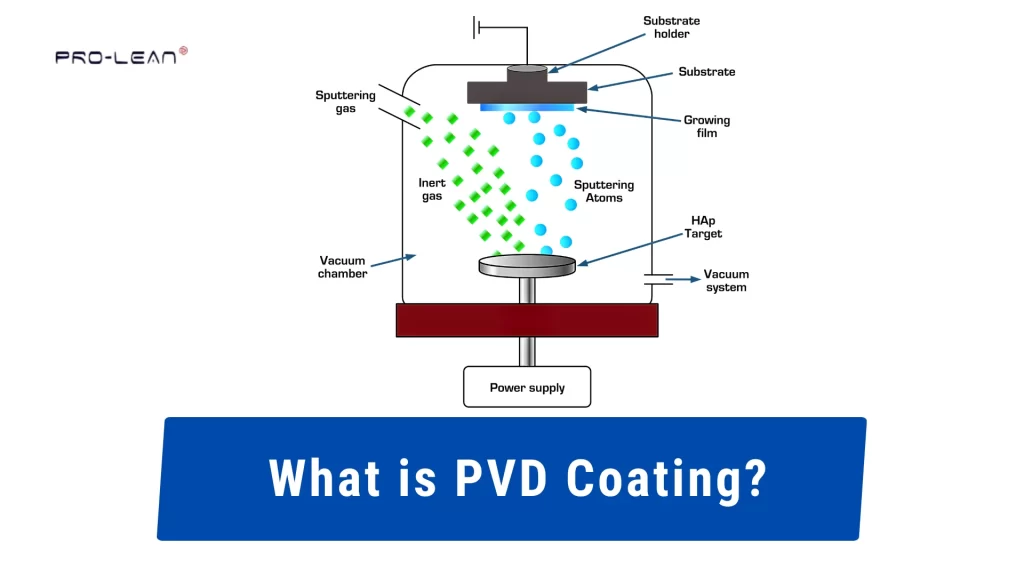
PVDコーティングプロセスの図解
PVD(物理蒸着)仕上げ これはコーティングプロセスの一種です。部品の表面に非常に薄い固体層を形成するプロセスです。このプロセスは真空チャンバー内で行われます。チタンやクロムなどの固体材料を蒸発させ、部品上に堆積させます。
このコーティングは非常に微細な層を形成します。これにより、剥がしやすい、密着性の高い安定した層が形成されます。主に表面硬度の向上、摩耗の低減、摩擦の抑制に用いられます。 工場での使用においては、PVDは切削工具、金型、精密部品などに広く用いられています。また、装飾金属部品など、外観が重要な用途にも使用されています。
一般的に用いられる方法は2つあります。スパッタリングでは、高エネルギーイオンを用いてターゲットから材料を吹き飛ばします。熱蒸着では、材料を加熱して蒸発させ、その後、部品上に凝縮させます。 この記事では、 PVDカラーコーティング 本書では、チャンバー内での動作原理と、コーティング品質を制御する仕組みについて解説します。また、一般的なコーティングの種類、機械加工における使用箇所、摩耗や接触条件下での性能についても説明します。
PVDコーティングとは何ですか?
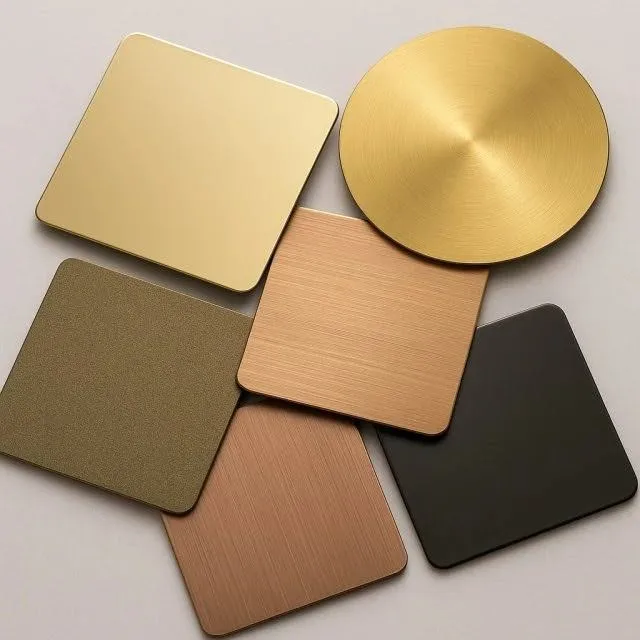
着色ステンレス鋼 – PVDコーティング
PVD(物理蒸着)仕上げは、「コーティング」とも呼ばれ、真空中で塗布される非常に薄く硬い膜です。 成膜材料はチタンやクロムなどの金属であり、これらは固体状態で真空チャンバー内で加熱することにより蒸発させる。そして、これらの蒸気が基板表面に強固な金属膜を形成する。
PVD仕上げ 塗料や電気メッキのように剥がれ落ちることはなく、下地の素材に直接密着します。コーティングを通して研磨面が見え、機械加工による傷もそのまま残ります。
機械加工において、PVD膜は主に切削工具、金型、耐摩耗部品などの工具用途に用いられてきた。
PVD コーティングはどのように機能しますか?
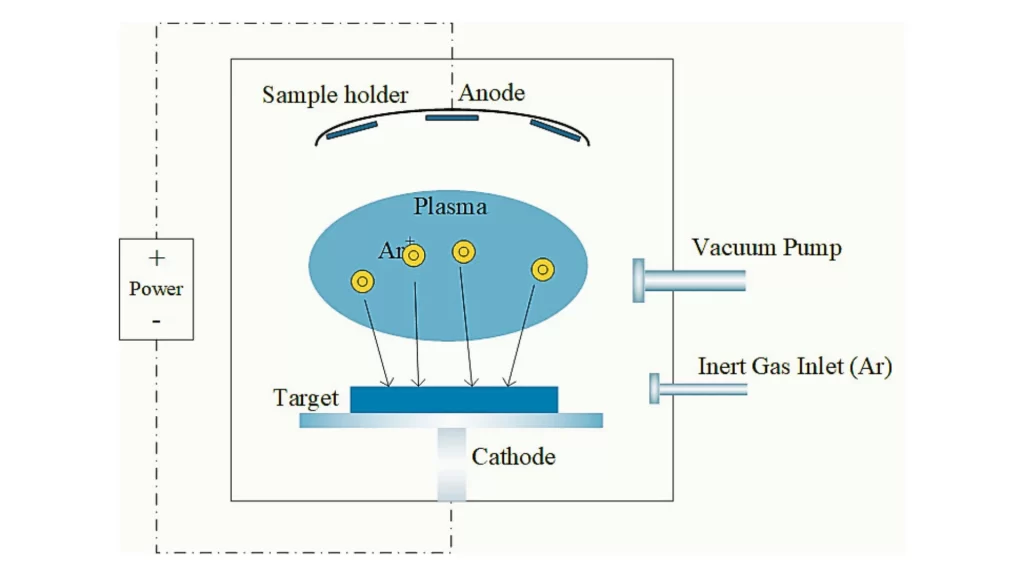
PVDコーティングプロセス
開始するには PVD仕上げ この工程では、一連の手順に従う必要があります。作業全体は、汚染のない環境で行わなければなりません。コーティングが均一で適切に密着するように、すべての段階が調和して機能する必要があります。
チャンバーの準備と真空設定
まず、部品を清潔で密閉された容器に入れます。次に、容器内の残留空気や湿気を除去するために真空引きを行います。その後、安定した真空状態になるまで待ちます。
チャンバー内に閉じ込められた空気は、塗布されたコーティング材料と化学反応を起こし、膜全体の品質を低下させます。通常、部品は回転可能な治具に取り付けられ、すべての面が同じ速度でコーティングされるようにします。
標的活性化および物質放出
蒸着されたコーティング材料は、真空チャンバー内に固体ターゲットとして配置されます。アーク放電やイオン衝撃などの技術によってエネルギーが与えられると、ターゲット表面の原子結合が切断されます。ターゲット表面の原子結合を切断するには、主に2つの方法があります。
スパッタ成膜法は、高エネルギー粒子をターゲットに衝突させ、表面から原子を放出させる。アーク放電を用いた成膜法は、電気アークを用いて蒸発する原子の流れを生成する。
コーティング原子の制御された動き
原子がターゲットから放出されると、それらは目的の部品に向かって移動を開始します。原子と原子が移動する領域の両方が低圧環境にあるため、原子が受ける摩擦と抵抗は最小限に抑えられます。
その結果、これらの原子の移動経路は一般的に直線的になります。また、原子が直線的に移動するため、深い穴やその他の隠れた表面には、完全なコーティングが施されない場合があることにも注意が必要です。
プロセスガスとの反応
複合膜の形成過程において、ガスがチャンバー内に導入される。一般的なガスとしては、窒素(N2)と酸素(O2)が挙げられる。これらのガスは、気化した金属と反応して、より硬い化合物を形成する。
例:
Ti + N → TiN; 耐摩耗性コーティング
Cr + N → CrN; 耐腐食性および耐摩耗性コーティング
ガス流量は正確に制御する必要がある。流量が高すぎても低すぎても、形成される膜の特性が変化する可能性がある。
部品表面への堆積
最後に、蒸気が部品に到達し、非常に薄い膜として堆積します。多くの部品では、接着性を高めるために電気的なバイアスが印加されます。これは、電子同士が反発し合うことで結合が強まり、表面に強く付着するためです。
膜の形成は時間をかけてゆっくりと進行します。露光時間とエネルギー入力を制御することで、コーティングの厚さを調整できます。一般的に、PVDコーティングの厚さは1~5ミクロンですが、この値は用途によって異なります。
コーティングの施工と最終状態
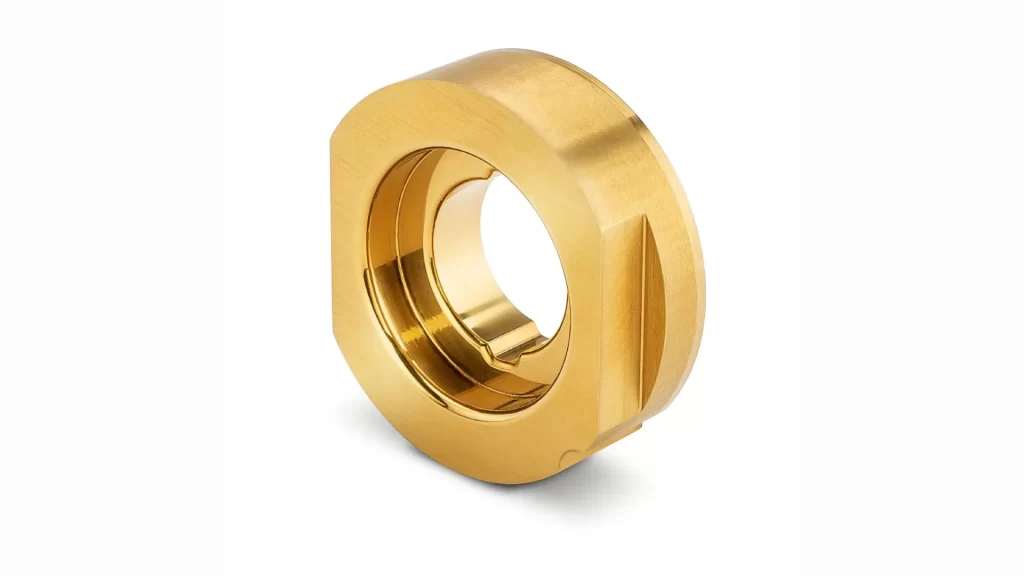
カスタムPVDコーティング部品
工程の最後には、コーティングは非常に緻密で均一になります。完成した表面は硬く、耐摩耗性に優れています。PVDコーティングは非常に薄いため、ほとんどの用途において部品の寸法調整は不要です。
PVDコーティングが部品を摩耗、腐食、傷から保護する理由
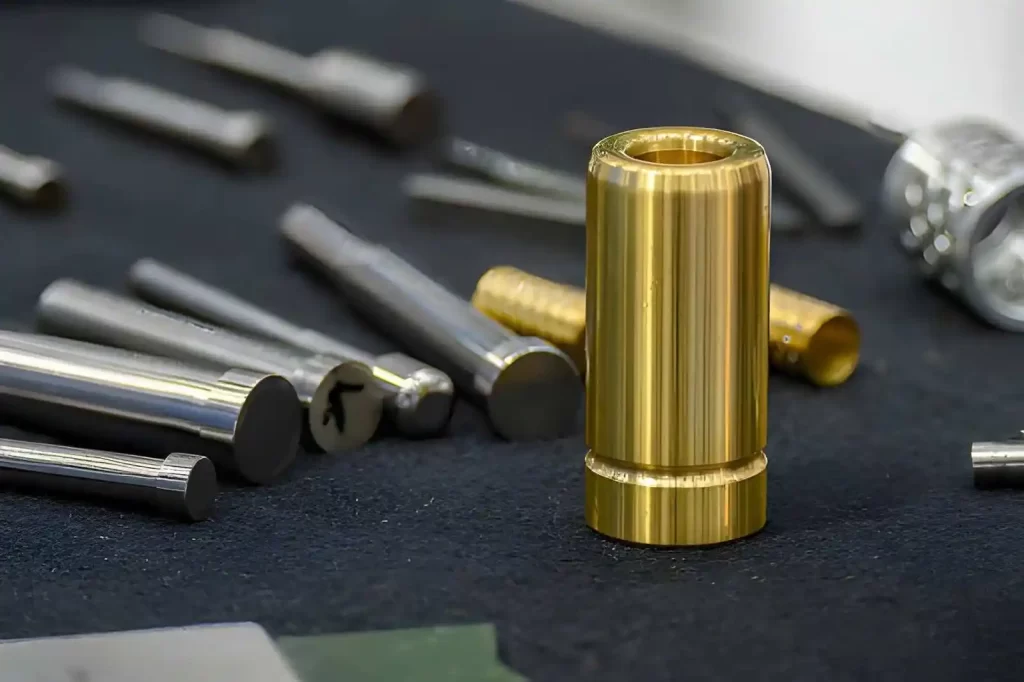
PVDコーティングされたガイドブッシュ
真空蒸着PVDコーティングは、真空チャンバー内で成膜されるため、優れた特性を備えています。制御された条件下で、緻密で密着性の高い層が形成されます。これらの特性により、層が接触、摺動、または環境暴露を受けた際に、安定した応答が得られます。
真空蒸着による高密度層構造
PVDコーティングでは、真空中で基板上に原子が堆積されます。その結果、コーティングは比較的高密度で、非常に低い多孔性を持ちます。一般的に、多孔性が低いということは、水やその他の物質が基板に到達する経路が少ないことを意味します。したがって、PVDコーティングされた基板の耐食性は、一般的に、緩い層や多孔質の層よりも高くなります。
基材との強力な接着
PVD層は、極めて微細なスケールで基板表面に直接付着する。この付着は単なる機械的なものではなく、特定のエネルギー制御条件下でのコーティング形成中に接着が生じる。
その結果、 層の剥離(剥がれ)や欠けのリスク 通常の使用時には大幅に減少します。また、密着性は、繰り返し接触する荷重や応力下でもコーティングの安定性を維持するのに役立ちます。
硬質複合コーティング
ほとんどのPVD層は金属のみで構成されているわけではありません。むしろ、多くは加工中に形成される化合物(窒化物や炭化物など)です。硬質化合物PVD層の例としては、以下のようなものがあります。
- 窒化チタン(TiN)
- 窒化クロム(CrN)
これらの化合物は一般的に、一般的な工業用金属(アルミニウムや鋼鉄)よりもはるかに硬い。そのため、これらの層は耐擦傷性および表面摩耗性を大幅に向上させる。
低摩擦表面特性
特定のPVD層は、接合面に潤滑性(摩擦の低減)をもたらします。
例えば、工作機械においては、摩擦を低減することで発熱と工具摩耗を最小限に抑えることができます。機能部品においては、摺動性能の向上や経年劣化の低減といった効果が期待できます。
腐食環境下でも安定した性能を発揮
PVD層は、基材と周囲環境との間のバリアとして機能します。コーティングされていない表面よりも酸化、水分浸透、および化学的攻撃に対する保護性能が高いため、屋外に曝される船舶用ハードウェア、備品、および部品に使用されています。
装飾用および機能用として均一な表面
PVD層は真空中で表面に成膜されるため、温度変化、化学物質、放射線による劣化に強く、色や外観が長期にわたって安定している。
さらに、金、黒、メタリックカラーは長期間にわたって輝きを保つため、機能的な部品だけでなく、取っ手や金具などの目に見える部品にも適しています。
今すぐプロリアンをお試しください!
安定したコーティングを実現するためのPVD装置とプロセス制御
PVDコーティング層の品質は、装置とプロセス制御の度合いに大きく左右されます。コーティングプロセスで使用される材料だけでなく、処理全体を通してチャンバー内の状態をどれだけ安定して維持できるかも重要です。
真空チャンバーとシステムの安定性
すべてのPVDシステムは、密閉された真空チャンバーから始まります。コーティングを開始する前に、チャンバー内の空気と水分を完全に除去する必要があります。安定した真空レベルを維持することで、システム内への汚染物質の侵入を最小限に抑えることができます。
安定したチャンバー環境は、均一な仕上がりと基材への強力な密着性を維持することで、欠陥のないコーティングを保証します。最新のPVDシステムのほとんどは、プロセス全体を通して一定の圧力と温度を維持します。
コーティング源とエネルギー制御
PVDコーティング材料を供給源から放出する方法は主に2つあります。
- アーク蒸着:高エネルギーコーティング流向け
- スパッタリング:均一な成膜を実現するため
各方法は、塗布するコーティングの種類と部品の具体的な要件によって決定されます。使用する方法を選択することに加えて、コーティングの厚さや構造が変化しないように、エネルギー投入量を一定に保つことも同様に重要です。
部品の取り扱いと回転
コーティングされる部品は、真空チャンバー内の治具にセットされます。治具は通常、チャンバー内を通過する際に回転します。部品を回転させることで、部品の両面に均等な量のコーティング材(PVD)が塗布されるか、あるいは均等にコーティング材に曝されることが保証され、均一なコーティングが可能になります。
コーティング中に部品が動かない場合、視界が制限されるため、PVDコーティングが不均一になる可能性があります。部品の配置と間隔が均一であることも、コーティングの均一性に影響を与えます。
プロセス監視と再現性
工業用PVDチャンバーは、プロセスサイクル全体を通してプロセス条件を監視および制御するだけでなく、重要な運転パラメータを継続的に測定します。
- 真空チャンバー圧力
- 動作温度範囲
- コーティングされる部品に印加される電流と電圧
- 運転中に使用されるガスの流量
すべての測定値は、すべてのバッチにおいて部品に均一なコーティングを施すために、あらかじめ定められた範囲内に収まる必要があります。
PVDコーティングは安全ですか?
PVDコーティング法は、現代の製造業で用いられる、環境に優しく、高度に制御された表面処理法です。密閉された真空チャンバー内で行われるため、湿式めっき法などの他の表面処理法とは異なり、「開放された」化学反応を必要としません。
コーティング材料は固体状態から真空チャンバー内で気体/蒸気状態に変換されて堆積される。そのため、液体化学浴を用いる他の表面処理とは異なり、PVD法では危険な化学物質の取り扱いが不要となり、廃棄物の発生も最小限に抑えられる。
PVDプロセスは密閉されたシステム内で行われるため、作業員の曝露は限定的です。ただし、作業員は高電圧電気システムや真空関連の危険など、装置の操作に伴う潜在的な危険にさらされる可能性があります。しかし、これらの危険は確立された産業安全管理によって管理可能です。
製品使用の観点から見ると、PVDコーティングは長期的な環境安定性を示します。環境と容易に反応しないため、通常の使用条件下では有害物質を放出することもありません。このため、PVDは医療機器や埋め込み型医療機器の製造におけるコーティング技術として広く採用されています。
PVDコーティングプロセスにおけるスパッタリングとは何ですか?
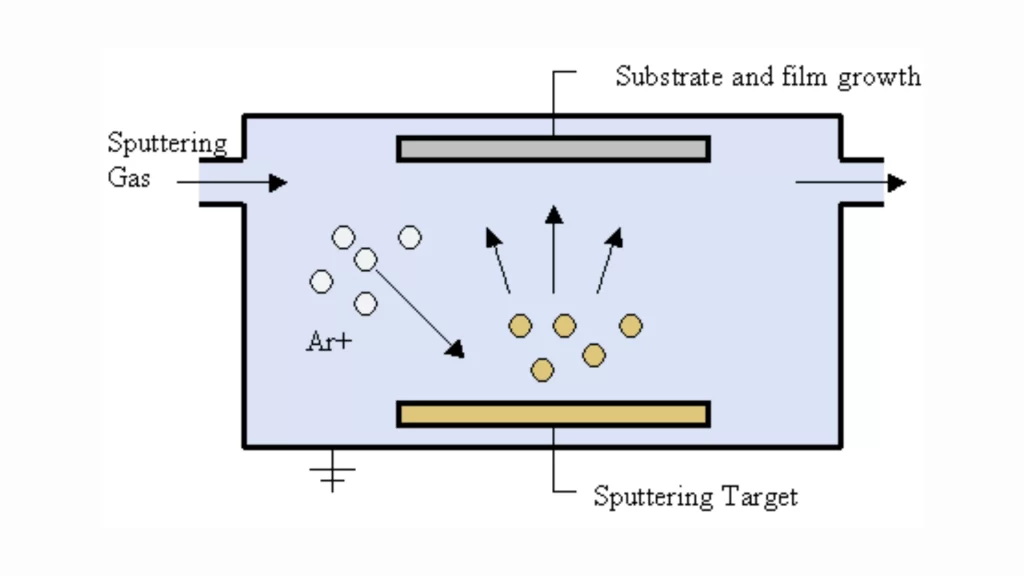
PVDコーティングにおけるスパッタ成膜
スパッタリングは、物理蒸着(PVD)の一種であり、制御された手段を用いて用途に応じたコーティング材料を蒸着する。高い膜厚均一性と低い摩擦係数が求められる用途(特に精密部品)においてスパッタリングが用いられる主な理由は、これらの特性を実現できるからである。
チャンバー内部でのプラズマ生成
スパッタリングプロセスを開始するには、システムは限られた量の不活性ガス(最も一般的にはアルゴン)を含む真空チャンバーで構成されます。
直流電源がスパッタリング対象物(ターゲット)に負のバイアス電圧をかけると、チャンバー内の自由電子がターゲットに向かって加速され、その後アルゴン原子と衝突する。
これらの衝突によりアルゴン原子は正に帯電し、チャンバー内に安定したプラズマが形成される。
標的からの物質の排出
正のアルゴンイオンが負のバイアスがかかったターゲットに向かって移動すると、ターゲット物質と衝突し、ターゲット物質の原子をターゲット表面上空の大気中に放出する。
前述のとおり、これは衝撃伝達機構の一例であり、エネルギーは熱力(すなわち溶融)ではなく機械力によって伝達される。
部品の輸送と堆積
放出されたスパッタリング堆積物は、真空チャンバー内をランダムに移動し、ワークピースに到達します。そこで、材料はワークピースの表面に付着し、層状に積み重なって薄膜を形成します。
必要に応じて、この成膜工程中に反応性ガス(窒素など)を導入することも可能です。これにより、窒化物と呼ばれる複合膜を作製することができます。
コーティングの構造と挙動
スパッタリングプロセスの特性上、得られる堆積物は比較的滑らかで、単純な形状の部品と複雑な形状の部品の両方の表面に均一に分布する傾向がある。
しかし、堆積物の大部分は運動エネルギーがほとんどないため(一般的に中性状態にあるため)、結果として得られる堆積物の密度は、アーク蒸着法で得られる密度よりも低くなる傾向がある。
PVDコーティングにおけるアーク蒸着とは何ですか?
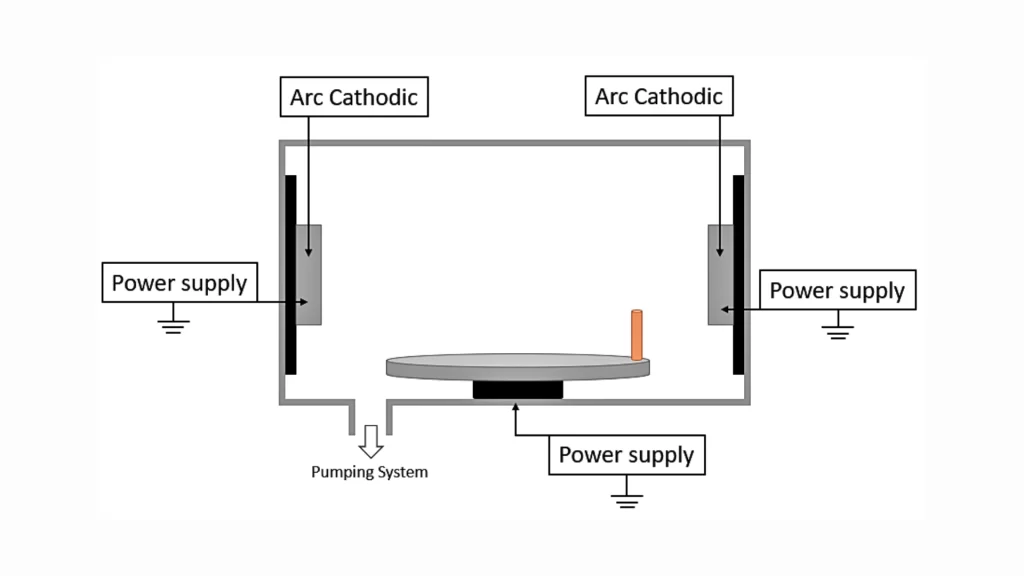
PVD(陰極アーク蒸着)
アーク蒸着は、金属部品上に硬質で緻密な表面コーティングを形成するために用いられる物理蒸着(PVD)コーティングプロセスの一種です。このプロセスは、高電流の電気アークを利用した真空チャンバー内で行われます。
アークの発生と金属蒸気の生成方法
最初のステップは、コーティング材(ターゲット)の表面に高エネルギーの電気アークを発生させることです。このアークは、アークスポットと呼ばれる微小な領域に集中します。
これらの箇所では温度が非常に急速に上昇し、数千℃に達する。この熱は固体物質を直接蒸発させるのに十分な強さである。
イオン化金属および粒子加速
この蒸気の大部分は正に帯電した金属イオンになります。真空チャンバー内部では、すべての部品に負の電圧が印加されています。電圧による引力によって、正に帯電した金属イオンは負の電圧が印加された領域へと移動します。
表面に到達すると、イオンは互いに強く結合するのに十分なエネルギーを得る。
部品表面へのコーティング形成
部品の表面に衝突したイオンは、単にそこに留まるのではなく、衝突時に与えられるエネルギーによって、コーティングが形成される際にその層を圧縮する働きもする。
その結果、最終的な塗膜は非常に緻密で、基材との密着性に優れています。他のほとんどの塗膜プロセスと比較して、このタイプの塗膜の多孔性は一般的に低くなっています。
反応性ガスの利用
窒素(N2)やメタン(CH4)などの反応性ガスがチャンバーに添加されます。これらのガスと金属イオンの反応により、例えば、硬い化合物が生成されます。
- チタン+窒素=TiN(窒化チタン)
クロム+窒素=CrN(窒化クロム)
最終コーティング層の特性を制御する。最終コーティング層の特性は、ガス流量とアーク動作条件の両方を変化させることで調整できる。
今すぐプロリアンをお試しください!
一般的なPVDコーティング対象材料
目的とするコーティング層を形成するために蒸発またはスパッタリングされる対象物または原料は、「ターゲット」または「原料」と呼ばれます。この場合、真空チャンバー内の固体コーティング材料が基板表面に堆積し、新しい薄膜を形成します。
適切なターゲット材料の選択は、基材が使用時に何を必要とするかによって決まります。例えば、基材に高い硬度、優れた耐摩耗性、耐腐食性の低減、外観の向上などが求められる場合、それらの特性に基づいて、最終的に工業環境で基材をコーティングするターゲット材料を選択する必要があります。
金属系ターゲット材料
工業用PVDアプリケーションでは、金属ターゲットが最も一般的なものの1つです。例としては、以下のようなものがあります。
- チタン
- Chromium
- アルミ
- ニッケル
工具や部品に腐食防止や一定レベルの化学的不活性性に加えて硬質コーティングが必要な場合、これらのタイプの金属ターゲットは一般的に優れた性能を発揮します。
合金ターゲット
単一の対象材料に複数の特性が求められる場合、合金は有効な解決策となります。そのため、工具製造においては合金の組み合わせがよく用いられます。合金の一般的な例としては、以下のようなものがあります。
- チタンアルミニウム合金(TiAl)
- クロムアルミニウム合金(CrAl)
両者とも、耐摩耗性、熱安定性、硬度に優れているため、切削工具に広く使用されている。
セラミックおよび複合ターゲット
セラミックをベースとしたターゲットは、純金属よりも硬く、熱安定性に優れた膜を生成できる。
一般的なセラミック化合物のターゲットには以下のようなものがあります。
- 窒化チタン(TiN)
- 窒化クロム(CrN)
- 炭化チタン(TiC)
- ホウ化物およびケイ化物
これらのタイプのターゲットは、一般的に、高い耐摩耗性、低い摩擦係数、および/または高い熱安定性を必要とする用途向けに選ばれます。
炭素および黒鉛をベースとしたターゲット
低摩擦で摩耗を低減する皮膜は、炭素系ターゲットを用いて製造される。自動車部品や航空宇宙部品においても、グラファイトは高温と滑り接触の両方に耐える能力があるため、ターゲット材料として大きな恩恵をもたらす。
Boda TechのPVDシステムソリューション
At プロリアンテック当社では、スパッタリングと熱蒸着の両方に対応した、制御された真空ベースのシステムによるPVDコーティングをサポートしています。これらのシステムは、単発の仕上げだけでなく、バッチ全体で一貫したコーティング品質が求められる部品に使用されます。
製造工程では、同じシステム設定をさまざまなコーティング要件に合わせて調整できます。これにより、耐摩耗性コーティング、低摩擦層、装飾仕上げなどを切り替える際に、ワークフロー全体を変更することなくスムーズに作業を進めることができます。
柔軟なプロセス設定
当社のPVDシステムは、スパッタリング、熱蒸着、およびその他の利用可能なコーティングプロセスを同時に使用して、さまざまなコーティングを製造できるように構成されています。
これらを含める:
- 均一で精密な薄膜コーティングのためのスパッタリング法。
- 高速金属蒸着のための熱蒸着法。
- 加工方法の選択は、部品の機能と求められるコーティング特性によって決定されます。
バッチコーティング機能
当社のシステムは、再現性の高いバッチ処理を実現するために開発されました。部品はコーティングチャンバー内に設置され、一連の制御された真空サイクルを経て処理された後、品質管理評価のためにチャンバーから取り出されます。回転式治具の使用と、チャンバー温度や圧力などの動作パラメータを一定に保つことで、1回の処理で各部品に均一なコーティングが施されることを保証します。
PVDコーティングの応用例
PVD処理の対象となる部品は以下のとおりです。
- 切削工具とインサート
- 金型
- 精密機械部品
- 機能的または装飾的な金属部品
一般的に、私たちは部品のバッチごとに一貫したコーティング結果を提供することに重点を置いていました。
PVDコーティングのサポートについては、Boda Techまでお問い合わせください。
At プロリアンテック当社では、部品の機能、摩耗条件、表面要件に基づいて最適なPVDコーティングの選択をお手伝いいたします。適切なコーティングの選択と安定した仕上がりを保証するため、加工前に図面と用途を当社のチームが確認いたします。
- スパッタリングおよび蒸着ベースのコーティングに対応
- 耐摩耗性、耐摩擦性、または外観を考慮したコーティングタイプの選択に関するガイダンス
- コーティングの一貫性を制御したバッチ生産
- 塗装前にエンジニアリングレビューを行い、適合性や表面の問題を回避する
部品の詳細や図面をお送りいただければ、弊社のチームがお客様の用途に最適なPVDコーティングプロセスをご提案いたします。 見積もりを取得!