
金属接合は、建設、自動車組立、その他多くの産業において基礎的な技術であり続けています。2つの金属片を接着する方法として、金属リベットや 金属溶接どちらの方法も、それぞれ独自の長所と短所を持ち、組み立てられた部品の構造的完全性を確保する上で極めて重要な役割を果たします。業界が進化するにつれて、建築家、エンジニア、職人にとって、これらのニュアンスを理解することが不可欠になります。
この記事は、リベットと溶接を分かりやすく理解し、その特性と、より有利になる可能性がある状況を探ることを目的としています。.
リベッティングを理解する: 基本
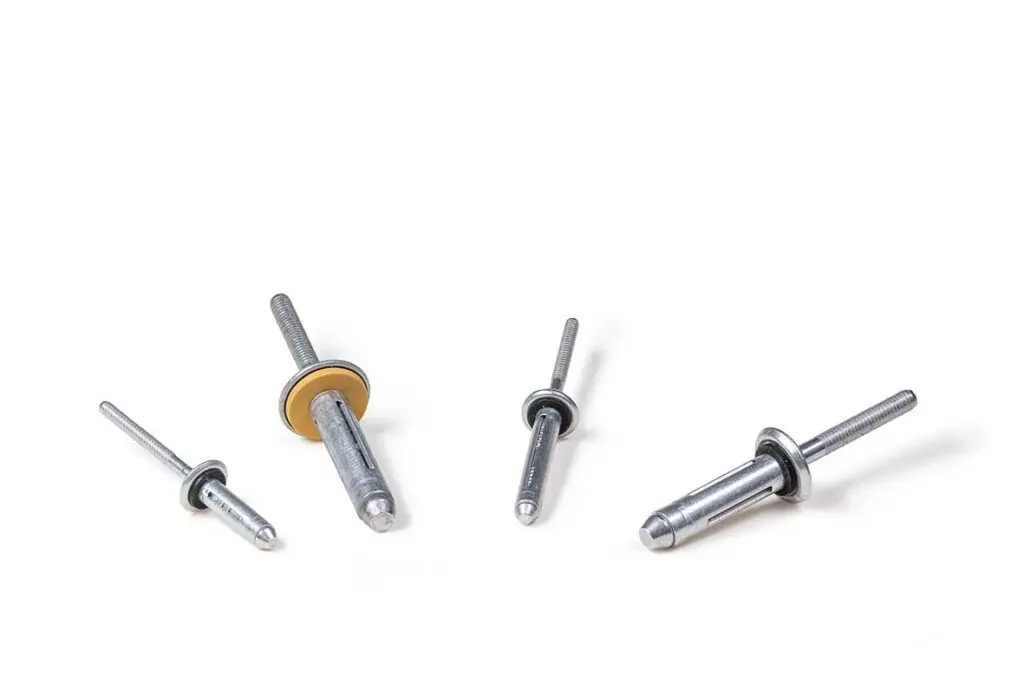
リベット留めは古くから行われており、そのルーツはエンジニアリングの歴史に深く根付いています。リベット留めの最初の姿は青銅器時代にまで遡ることができます。産業の成長と拡大により、特に 19 世紀から 20 世紀初頭にかけて、リベット留めが極めて重要な役割を果たすようになり、橋、船舶、さらには象徴的なエッフェル塔の建設にも主に使用されました。
リベット留めの本質は、リベットを使用して 2 つ以上の金属 (またはその他の材料) を接合することです。リベットは通常、短い金属ピンまたはボルトです。このプロセスには次の手順が必要です。
- 結合する必要がある部分に穴を開けるか、パンチで穴を開けます。
- 次に、リベットがこれらの穴に挿入されます。
- リベットの突き出た部分 (尾部) をひっくり返して (または変形させて)、永久的な結合を形成します。このプロセスは、ハンマーやリベット打ち機を使用して手動で行うことができます。
表1:リベットの基本的な種類とその特徴
| リベットの種類 | 詳細説明 | 典型的な使用 |
|---|---|---|
| ソリッドリベット | 固体素材で作られているため、尾部の変形が必要です。 | 航空機、構造用途。 |
| ブラインドリベット | 片側からでも取り付け可能です。マンドレルが入っています。 | 立ち入り禁止区域、自動車。 |
| 半管状リベット | くり抜かれた端を転がして接合します。 | 革細工、軽金属。 |
リベット留めには、熱を必要としない、わずかな動きを許容する、特定の用途では溶接よりも速いなどの利点があります。熱が存在しないため、材料の元の特性が維持され、特定の用途である程度の柔軟性が得られます。さらに、繰り返しの接合作業では、リベット留めのほうが溶接よりも迅速に行うことができます。
リベット留めには考慮すべき制限がいくつかあります。 リベット接合は強力ですが、特に特定の条件下では、適切に行われた溶接の強度に及ばない場合があります。 リベット用の穴を開けると材料の強度が低下する可能性があり、気密封止が重要な環境では、リベット接合は溶接接合ほど効果的ではない可能性があります。
溶接の詳細: 基本
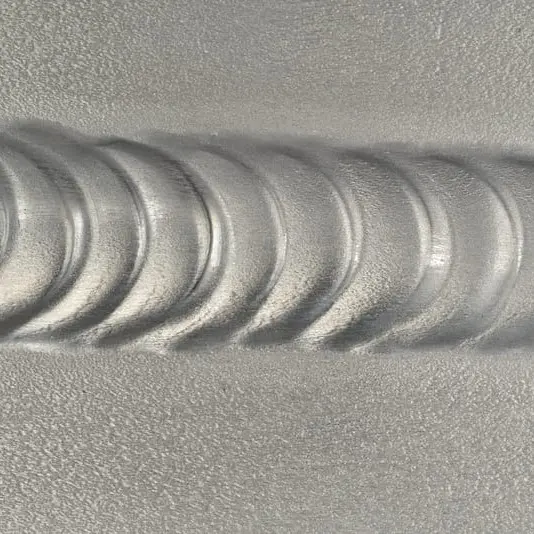
リベット留めとは異なり、溶接は主材料を溶かし、通常は充填材と混合して接合部を形成する溶融プロセスです。正しく行われた場合、結果として生じる結合は、多くの場合、それが結合する材料よりも優れているとは言わないまでも、同等の強度を誇ります。その起源は古代文明にまで遡ると考えられている溶接は、中世の武器から現代の超高層ビルに至るまで、あらゆるものの接着のバックボーンとなってきました。
溶接は、金属 (または熱可塑性プラスチック) の端を溶かし、充填材を導入することで金属 (または熱可塑性プラスチック) を接合する技術で、冷却すると基材間に強固な結合が形成されます。 このプロセスには、電源を使用して十分な熱を生成することが含まれます。
表 2: 一般的な溶接の種類とその特徴
| 溶接の種類 | 詳細説明 | 典型的な使用 |
|---|---|---|
| アーク溶接 | 電気アークを使用して母材と充填材を溶かします。 | 建設、製造、修理。 |
| TIG溶接 | タングステンを使用してアークとガスを生成し、溶接領域を保護します。 | 精密作業、自動車修理。 |
| MIG溶接 | 連続的に供給されるワイヤ電極とシールドガスを使用します。 | DIY プロジェクト、自動車修理。 |
| ガス溶接 | ガス炎(酸素アセチレンなど)を利用して金属を溶かして接合します。 | パイプ溶接、自動車排気システム。 |
溶接は、母材と同等またはそれ以上の強固な接合、接合できる材料の多用途性、シームレスな接続を実現する能力を提供し、耐久性により大規模プロジェクトで長期的には経済的であることが証明されています。そして関節の寿命も長くなります。
溶接には、スキルとトレーニングの必要性、材料を歪める可能性がある熱変形、ヒュームや放射線の発生による健康と安全への懸念などの課題があります。溶接にはかなりの専門知識が必要であり、溶接の施工が不十分だとプロジェクトの構造的完全性が損なわれる可能性があります。溶接中に発生する熱により、薄い材料が歪む可能性があるため、有害なガスや放射線を避けるために適切な予防措置を講じる必要があります。
さらに、溶接にはリスクが伴うため、安全性が最も重要です。 重要な安全対策は次のとおりです。
- 適切な PPE を着用してください: これには、溶接ヘルメット、手袋、耐火服が含まれます。
- 適切な換気を確保してください: これにより、溶接中に発生する有害なヒュームを分散させることができます。
- 湿った状態での溶接は避けてください。 湿った環境では感電死の危険が高まります。
- 防火措置を講じてください: 常に消火器を手元に用意し、溶接エリアに可燃物がないことを確認してください。
主な違いの概要
リベット留めと溶接はどちらも金属接合における典型的なプロセスですが、主な違いを理解することで、意思決定者が特定のプロジェクトに最適な方法を選択することができます。全体的な視点を得るために、これらの違いを確認してみましょう。
1. コアメカニズム
リベット留めは本質的に機械的な接合方法です。 接合される部品には、パンチまたはドリルで穴が開けられています。 次に、リベットをこれらの穴に配置して変形させ (通常は後端で)、材料を結合する結合を作成します。
溶接は溶融プロセスであり、接合する材料が溶融状態に達するまで加熱されることを意味します。充填材を導入すると、冷却時に基材間に強固な結合が形成されます。
2. アプリケーションの適合性
リベット留めは、結合された部品間の動きと柔軟性を可能にする能力により、歴史的に船舶、橋、航空機構造などの大規模な建造物に好まれてきました。
溶接は、自動車の組み立てラインから複雑なジュエリーのデザインに至るまで、あらゆるところで見られます。堅牢で継ぎ目のない接合を作成できるため、幅広い用途に使用できます。
3. 柔軟性と動き
リベット留めされたジョイントにより、ある程度の動きが可能になります。これは、特定の航空機の設計のように、わずかな屈曲が有益な構造において特に役立ちます。
溶接されたジョイントは通常、より剛性が高く、同じ程度の動きは許容されません。 このため、剛性が最重要視される用途に適しています。
4. 長寿命と耐久性
リベットは時間の経過とともに、特に継続的な振動や動的荷重にさらされる場合、緩む可能性があります。ただし、それでも非常に耐久性があり、適切な設置と適切な条件であれば何十年も使用できます。
高品質の溶接は、結合する材料そのものよりも長持ちします。 リベットのような物理的な部品がないため、「磨耗」する部品が少なくなります。 ただし、溶接の施工が不十分だと障害点になる可能性があります。
5.修理とメンテナンス
リベット接合部は比較的簡単に検査できます。リベットが破損した場合、多くの場合、周囲のリベットに影響を与えることなく、ドリルで穴を開けて交換できます。
溶接部の検査には超音波検査などの特殊な技術が必要になる場合があります。 溶接不良 より複雑になる可能性があり、古い溶接部分を削って再溶接する必要があるかもしれません。
表 3: さまざまなパラメータに基づく主な違い
| リベット | 溶接 | |
|---|---|---|
| 必要熱量 | 熱を必要としないため、基材本来の特性が損なわれません。 | 熱は不可欠であり、材料の歪みや特性の変化を引き起こす可能性があります。 |
| スキルレベル | 特に均一な配置と変形については、適度なトレーニングが必要です。 | 関節の強度と完全性を確保するには、綿密なトレーニングとスキルが必要です。 |
| 設備費 | 一般的には低く、小規模なアプリケーションでは必須の手動ツールが利用可能です。 | 特殊な溶接機や付属品が必要なため、価格が高くなる場合があります。 |
| 接合部の強度 | 強力ですが、特定のシナリオでは適切に行われた溶接の強度に匹敵しない可能性があります。 | 溶接接合部は、正しく施工されれば、母材と同じくらいの強度を得ることができます。 |
| 美しい仕上がり | リベットで留められた接合部が目に見えて、独特の工業的な美学を加えることができます。 | 溶接は、特に TIG 溶接などの方法でシームレスな接合を実現できます。 |
精度: リベット締め VS 溶接
金属接合プロセスでは精度が最も重要であり、接合部の完全性と機能性の両方に影響します。リベット留めと溶接のどちらを選択するかは、プロジェクトで達成可能な精度と公差に大きな影響を与える可能性があります。ここでは、これら 2 つの方法の精度の違いを調査し、比較分析を提供する詳細な公差チャートを提供します。
1. リベット締めの精度の性質
リベット留めは機械的な接合プロセスであり、穴の位置の精度とリベット自体の品質に大きく依存します。 リベット留めの精度は、多くの場合、次の影響を受けます。
- 穴精度: 確実にフィットするように、穴の位置とサイズはリベットのサイズと一致する必要があります。
- 一貫性: リベットは事前に製造されたコンポーネントであるため、一貫したサイズと形状が得られます。
- 制限: リベット留めは溶接ほど寛容ではないかもしれません。 穴の位置を間違えると、位置がずれたり、接合部が弱くなったりする可能性があります。
2. 溶接における精度の性質
溶接は融合プロセスであるため、異なる種類の精度が得られます。
- 柔軟性: 溶接では、わずかな位置ずれに対応し、隙間や欠陥を充填材で埋めることができます。
- スキル依存性**:** 溶接の精度は、特に手動溶接法の場合、溶接工のスキルに大きく依存することがよくあります。
- 機器の品質: 自動化装置を使用した高度な溶接技術により、高い精度と一貫性を実現できます。
表 4: リベット留めと溶接の公差表
| SN | 因子 | リベット締め公差 | 溶接公差 | 備考 |
|---|---|---|---|---|
| 1 | 穴の直径 | ±0.05 mm | 無し | リベット締めでは穴の精度が非常に重要です。 |
| 2 | 関節の位置合わせ | ±0.1 mm | ±0.3 mm | 溶接により、より寛容な位置合わせが可能になります。 |
| 3 | 表面仕上げ | スムーズ/準備完了 | 滑らか/きれい | どちらの方法でも最適な結果を得るには、適切な表面処理が必要です。 |
| 4 | ギャップを埋める | 限定的 | フィラー使用可能 | 溶接では、溶加材を使用して隙間を埋めることができます。 |
| 5 | エッジ真直度 | ±0.1 mm | ±0.5 mm | 溶接により、エッジの位置合わせがより柔軟になります。 |
| 6 | ジョイントの厚さ | リベットにより事前に決定 | 変数 | 必要な接合部の厚さに基づいて溶接を調整できます。 |
| 7 | 表面の平坦度 | ±0.1 mm | ±0.3 mm | 溶接の際、熱により表面に多少の凹凸が生じる場合がございます。 |
| 8 | 深さ(ブラインドリベットの場合) | ±0.05 mm | 無し | リベット留めに特有のことですが、深さは一定である必要があります。 |
| 9 | オーバーラップ長さ | 一定 | 変数 | 溶接により、設計のニーズに基づいた調整が可能になります。 |
| 10 | 温度耐性 | 周囲の | 高(方式により異なります) | 溶接では、最適な融合を実現するために温度を制御する必要があります。 |
関連: 溶接と他の金属接合技術: 包括的な比較
今すぐプロリアンをお試しください!
方法を選択する際に考慮すべき要素は何ですか?
リベット留めと溶接の議論は、単なる学術的なものではありません。 これら XNUMX つの技術のどちらを選択するかは、プロジェクトの結果、寿命、安全性に大きな影響を与える可能性があります。 最も情報に基づいた決定を下すには、いくつかの要素を評価する必要があります。 これらの考慮事項を詳しく見てみましょう。
1. 材料の種類と特性
接合する材料の特性は、最適な接合方法を決定する上で極めて重要な役割を果たします。 すべての金属が同じように溶接できるわけではありません。 たとえば、鋼とアルミニウムは一般的に溶接されますが、一部の合金はリベット留めに適している場合があります。
薄い材料は溶接中に歪んだり溶けたりする可能性があるため、リベット留めの方がより現実的な選択肢になります。 逆に、より厚い材料の場合は、接合強度が得られるため、溶接が好まれることがよくあります。
2. 強度要件
リベット留めは、歴史的に多くのリベット留め構造がかなりの重量を支えてきましたが、ジョイントが重い荷重に耐える必要がない用途に適しています。 一方、溶接が正しく実行されていれば、高強度の接合が必要なシナリオでは溶接が最適です。
3. 見た目の美しさへの配慮
リベットで留められた接合部が目に見えるため、デザインによっては、頑丈で工業的な外観が求められる場合があります。 溶接はTIG溶接に似ていますが、接合部がほとんど見えず、きれいに仕上がります。
表 4: 選択に対する要素とその影響
| 因子 | 魅力的な意味合い | 溶接の影響 |
|---|---|---|
| 材料特性 | 難溶着材を含む幅広い材質に対応します。 | 溶接可能な金属に最適です。 一部の合金やプラスチックでは難しい場合があります。 |
| 強さの必要性 | 通常、中程度の強度。 高品質の溶接には適合しない可能性があります。 | 適切な溶接により母材と同等の接合強度が得られます。 |
| 美学 | 接合部が見える工業的な外観を実現します。 | 滑らかでほとんど目に見えない接合部を作成できます。 |
| 費用 | 多くの場合、初期コストが低くなります。 さらにメンテナンスが必要になる場合があります。 | 初期コストは高くなりますが、プロジェクトによっては長期的には経済的になる可能性があります。 |
| ユーザー補助 | 両側からアクセスしにくい場所に有利です。 | 一部のメソッドでは両側へのアクセスが必要ですが、すべてではありません。 |
4. アクセシビリティと位置
関節の位置とアクセスしやすさは非常に重要です。 特にブラインド リベットの場合、材料の片側のみにアクセスできる場合でもリベット締めを実行できます。 溶接方法によっては両側へのアクセスが必要な場合もありますが、MIG 溶接など、より汎用性の高い溶接方法もあります。
5. コストへの影響
ただし、設備や材料の初期費用を考慮することが重要です。 リベット留め often は起動コストが低く、小規模なプロジェクトや XNUMX 回限りのタスクでは経済的です。 溶接は、特に高度な溶接設定の場合、初期コストが高くなる可能性がありますが、長期的には、特に大規模プロジェクトの場合、溶接の耐久性により費用効果が高いことがわかります。
6. 今後の修理・メンテナンスについて
リベット留めにより交換が容易になります。 故障が発生した場合でも、多くの場合、大きな中断を伴うことなく個々のリベットを交換できます。 一方で、修復はより複雑になる場合があります。 欠陥のある溶接部は研磨して再溶接する必要がある場合があり、元の溶接部の品質が将来のメンテナンスに影響を与える可能性があります。
プロリアンの金属接合サービス:期待を現実に
プロフェッショナルかつ最先端の金属接合ソリューションに関して、プロリアンは業界のリーダーとしての地位を確立し、クライアント固有のニーズに合わせた伝統的な方法と最先端の方法の両方を提供します。
Bodaは、以下を含む包括的な金属接合サービスを提供しています。 溶接サービス そして、魅力的なサービスをご提供いたします。高度な訓練を受けた専門家が、お客様に最適なプロジェクト手法をお選びいただけるようコンサルティングを行います。精度と効率性を確保するために最新設備に投資し、エネルギー消費と廃棄物発生量を削減するための持続可能な戦略を採用しています。
詳細情報や板金加工の見積もりについては、今すぐお問い合わせください。
結論
金属接合の世界は広大かつ微妙です。リベット留めと溶接のどちらを選択するかは、プロジェクトの詳細によって異なります。この重要な決定には、材料の種類から環境への影響に至るまでの要因が関与します。 Boda は、広範なサービスと品質への取り組みを備え、この旅をガイドし支援する用意があり、堅牢で耐久性があり、効率的な結果を保証します。
よくあるご質問
溶接とリベット止めではどちらが丈夫ですか?
強度は施工内容によって異なりますが、高品質の溶接では通常、母材と同等の接合強度を実現できます。それに比べて、リベット留めは適度な強度を提供する可能性があります。
Boda はどのようにして手法の持続可能性を確保していますか?
プロリアンは環境に優しい慣行を採用し、リサイクル可能な材料を利用し、資源の無駄を最小限に抑えることに重点を置いています。
溶接はあらゆる種類の金属に適していますか?
すべての金属が同じように溶接できるわけではありません。 鋼やアルミニウムなどの一般的な金属は溶接されることが多いですが、合金によっては問題が発生する場合があります。 プロジェクトを開始する前に相談することで、最適な方法を決定できます。
将来的に革新的な金属接合技術は登場するのでしょうか?
金属接合の分野は常に進化しています。レーザー溶接、摩擦撹拌溶接、セルフピアスリベットなどの革新は、業界を再構築する刺激的な進歩です。
Boda は小規模プロジェクトと大規模プロジェクトの両方に対応できますか?
絶対に! Boda の包括的なサービスとスケーラブルなソリューションは、個別のタスクや大規模な産業プロジェクトに対応します。