
「板金せん断は、さまざまな製造用途向けに、きれいで正確な刃先を持つ直線刃を使用して金属板を切断します。」
板金切断は、後工程の前に金属板を必要なサイズに切断する最も一般的な方法の 1 つです。自動車、航空宇宙、建設、家電などの業界で広く使用されており、これらの業界では正確な板金部品が不可欠です。 シートメタル製作せん断加工は、熱を発生させることなく、きれいでまっすぐな切断を実現するため、多くの製造用途に適しています。
この記事では、板金せん断加工の仕組み、さまざまなせん断方法、加工の実施方法、そしてこの切断方法を選択する際に考慮すべき重要な要素について説明します。
カスタム板金せん断:簡単な詳細
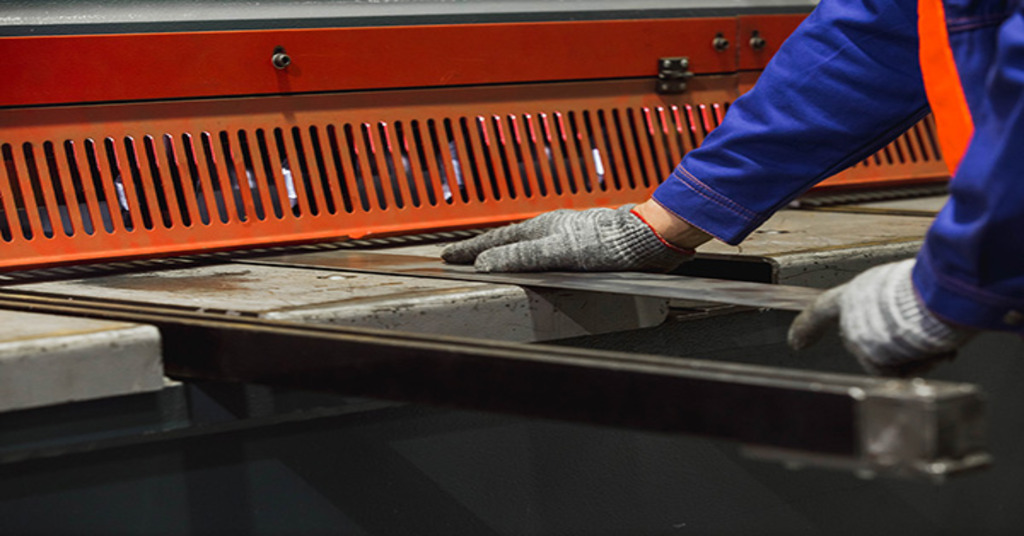
カスタム板金せん断
In カスタムシートメタl せん断加工では、金属板からいくつかの部品が形成され、さまざまなアイテムの製造に利用できます。精度は不可欠であり、この場合、せん断加工プロセスはそれを効率的に提供します。さらに、過度の熱を必要とせず、廃棄物もほとんど発生しないため、多くの 板金メーカー 金属せん断は非常に効率的な金属成形方法であると考えられており、それが他の多くの方法よりも好まれる理由の1つです。 板金加工技術. せん断加工とは、鋭利な切削工具を用いて金属板を所定のサイズに切断する加工方法です。この加工では、大きな応力を発生させる力を加えることで、材料を特定の線に沿ってせん断します。加工中は、金属の内面同士が擦れ合うことで、きれいな切断面が得られます。
せん断加工にはいくつかの利点があります。非常に効率的で汎用性の高い技術であり、切断精度が高いのが特徴です。また、廃棄物の発生量が少ないため、廃棄物を削減したい製造企業にとって理想的な加工方法です。
新参者の中には 板金加工 業界では、金属のせん断が熱間加工プロセスであるかどうかという疑問が常に生じます。そうではありません。他の加工プロセスのように金属を加熱する必要がないためです。ただし、どちらの方法も金属を正確に測定するという同じ目的があり、これを明確にする必要が生じる場合があります。
今すぐプロリアンをお試しください!
板金加工と打ち抜き加工の違い
両方の手法にはいくつかの類似点がありますが、これらのプロセスには大きな違いがあります。
板金せん断
せん断とは、直線運動を利用して金属板を必要な形状に切断するプロセスです。せん断プロセスでは、せん断機に 2 つの鋭いナイフが用意されており、金属板はこれらのナイフの間に配置されます。刃が閉じているとき、金属板を切断して、片側にまっすぐな切断面を作ります。そのため、バリのないきれいな切断面ができ、ダイカットに比べてより迅速で低コストになることがよくあります。せん断は、ダイを作成する必要がないため非常に経済的であり、そのため大きな金属板のオブジェクトに適しています。ただし、せん断は、布地に形やデザインを施すのではなく、まっすぐな切断を行うためにのみ使用できます。
板金ダイカット
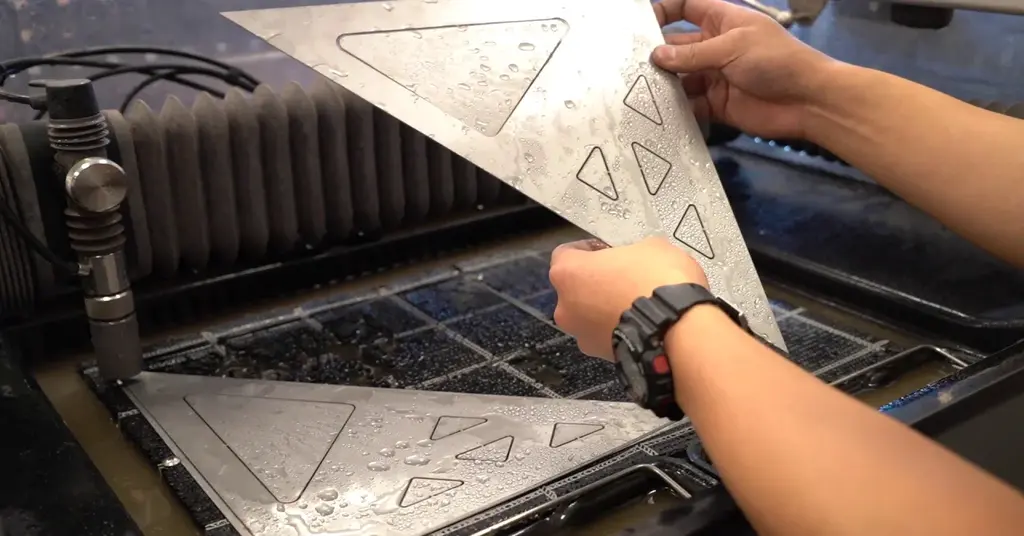
切断用ダイコンテンツ
一方、ダイカットでは、ダイを使用します。ダイは、金属シートを目的の形状に切断するために使用される鋭利で硬化したツールです。ダイは機械に取り付けられ、金属シートはその上に配置されます。切断プレスは、ダイをシート上に配置する段階であり、それに加えられる力は、シートを目的の形状に切断するのに十分なものです。せん断は、ダイカットよりも精度が低く、単純な形状しか作成できませんが、わずかに粗いエッジは残りません。また、ダイカットは、ダイを設計して保管する必要があるため、通常は高価で時間がかかります。このプロセスは、複雑な形状が必要なシートメタルの小さな部品に最適です。
板金せん断工程の手順
板金加工におけるせん断の理由についてはすでに概説したので、ここではせん断の段階と、それぞれの段階がどのように起こるかを検討する必要があります。
剪毛の準備
最初のせん断工程はせん断機の準備で、洗浄と注油が含まれます。一般的にせん断機には固定された上刃とスライドに取り付けられた下刃があります。この切断工程は、金属シートをこれらの刃の間に置くことから始まります。
クランプ
設定後に実行される 2 番目の中心プロセスは、クランプ プロセスです。これにより、金属シートがせん断ツールにしっかりと固定されるため、操作中に適切かつ正確な切断が可能になります。
せん断の実行
最後に、せん断工程が始まり、すべての準備が整います。下刃は振動しますが、上刃は動かず、金属板を均等な精度で切断します。せん断機は、切断刃の方向に沿って直線的に、通常は板の端よりわずかに上方に大きな力を加えて、板を切断します。
品質評価
せん断では、得られる切断の品質を選択する必要があります。せん断とは金属を切断することです。理想的には、せん断中に良好なせん断操作によって金属板にきれいな切断面が作られる必要があります。切断品質のパラメータには、刃先、切断される材料、および切断許容量が含まれます。これらの要素を監視することは、結果の品質を可能な限り高く維持する作業に役立ちます。
カットの最終決定
最後の作業は、上刃と下刃を半分に切断し、切断した部分をシートから取り除くことです。このプロセスは、必要なコンポーネントが得られるまで必要な回数だけ繰り返されます。
ただし、これらの手順は、せん断がどのように行われるかについての大まかな概要を示していますが、メーカーによって若干の違いがある可能性があります。Tuolian Metal で適用されているせん断方法について詳しく知りたい場合は、お気軽にお問い合わせください。
せん断工程における一般的なクリアランス欠陥
せん断は板金加工において最も重要な工程の 1 つであり、主に直線の切断に適用されます。まず、板金をブランク ホルダーでしっかりと固定します。次に、2 つの対向する切削工具を使用して材料を切断します。1 つは固定され、もう 1 つは切削ブレードとして移動します。これらの工具の位置は、その間の明確なオフセット パラメータで設定されていることにも留意する必要があります。
希望する切断精度を達成するには、さまざまな特性や形状の板金を切断できるほど鋭いせん断工具が必要です。しかし、せん断機のメンテナンスとセットアップが適切でない場合、せん断プロセス中に次のような問題が発生する可能性があります。
- バリの形成
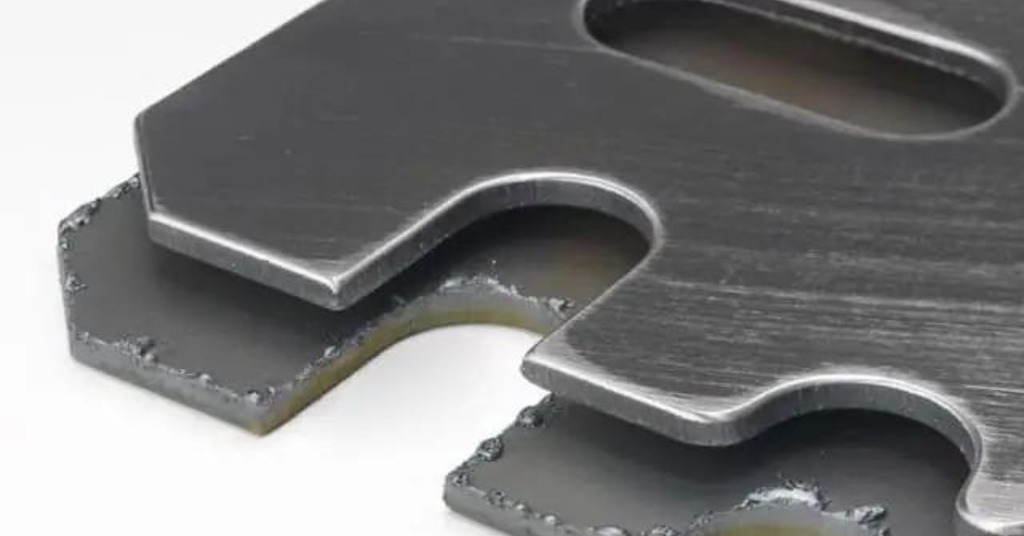
金属部品のバリ形成
バリエッジとは、せん断作業が終わった後にワークピースに残る小さくて鋭い金属エッジのことです。この欠陥は通常、せん断ブレードが鈍い、または向きが適切でないために発生します。また、切断する材料の厚さによって決まるブレードギャップも適切に調整する必要があります。ギャップが大きすぎると、材料を切断する代わりに裂いてしまいます。ギャップが小さすぎると、切断がきれいにならず、その上にバリができます。クリアランスについては、せん断機のマニュアルを読んで、正しいクリアランス設定を確認してください。
- エッジ変形
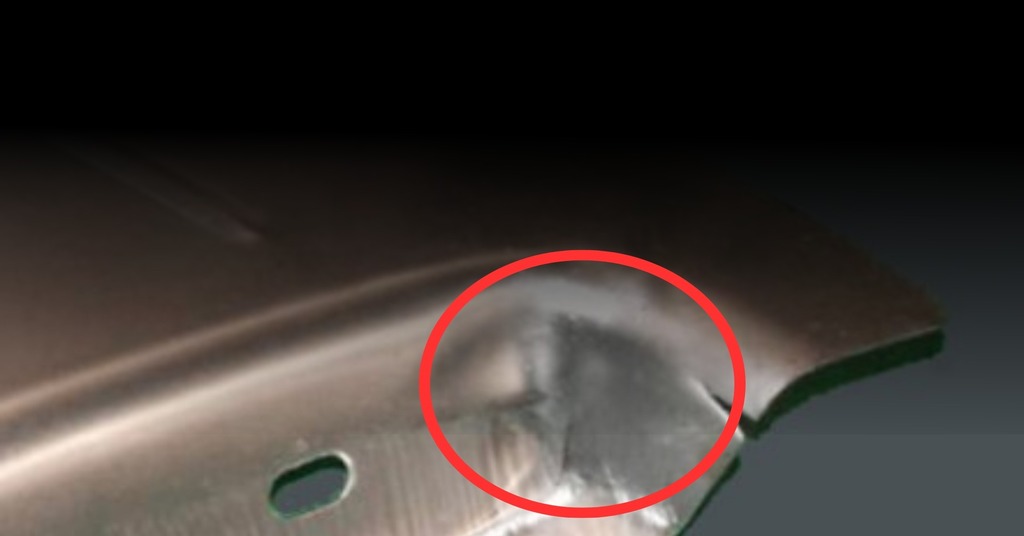
エッジ変形
間違ったせん断ギャップや刃の鋭さが不十分なことに起因するその他の欠陥には、エッジの変形などがあります。また、クランプ圧力が不適切に適用された場合、前述の他の要因と同様に、この問題が発生する可能性があります。クランプが不十分だと、せん断中にシートメタルがずれてしまいます。そのため、エッジは真っ直ぐである必要があります。この欠陥は、クランプ設定が適切に行われ、刃が適切に鋭利になっていることを定期的に確認することで防止できます。
- ねじれ
ねじれとは、金属板がねじれたり螺旋状になったりしてせん断機から出てくることです。この欠陥は通常、薄いストリップを切断したり、せん断ブレードのすくい角が間違っていたりすることによって発生します。ねじれの問題を最小限に抑えるには、金属板の種類と切断条件に応じてすくい角を変更する必要があります。
- お辞儀
湾曲とは、金属板の端をわずかに上向きに湾曲させた湾曲形状にする処理です。この欠陥は、長くて狭い金属板ストリップで最も発生しやすく、間違った傾斜角や不十分な締め付けによって悪化します。湾曲を減らすには、傾斜角を変更し、せん断中に適切なサポートを提供することをお勧めします。
- キャンバー
反りにより、板金の厚さが幅によって変化し、凸型、凹型、または三角形になります。この欠陥は、主に板金の木目方向と平行な方向のせん断、または正しい傾斜角が使用されていない場合に発生します。反りの問題を回避するために実行できる対策としては、傾斜角を変更し、せん断時に板金が適切に配置されていることを確認することなどがあります。
これらはすべて、生成されるせん断板金部品の品質と精度に大きく影響します。したがって、メーカーは、せん断プロセスでよくある欠陥を最小限に抑えるために、ツールを適切にメンテナンスし、適切に設定することをお勧めします。プロジェクトから利益を上げるには、オンデマンドのBodaのような経験豊富な板金加工会社と連携してください。 中国板金 製造会社にとっては有益です。
今すぐプロリアンをお試しください!
板金せん断の利点
せん断プロセスにはいくつかの利点があります。一般的な利点としては、以下のものがあります。
正確できれいなカット
金属板のせん断は、トーチや鋸引きなどの方法に比べて、バリが最小限できれいな切断面が得られるという点で優れています。この切断にはスイープ動作が伴い、きれいなラインが保証され、金属板はまったく動かないため、プロセスが非常に正確になります。
廃棄物の発生を最小限に抑える
板金せん断のもう 1 つの利点は、無駄をすぐに最小限に抑えられることです。せん断では、他のほとんどの金属加工プロセスと同様に、スクラップ金属が少ししか生成されません。このプロセスでは、特定の切断領域で金属板を効果的に切断するため、切りくずや切り欠きができず、無駄が最小限に抑えられます。
エネルギー効率
せん断は冷間切断プロセスであるため、熱を使用する熱切断プロセスとは異なります。せん断では、刃を接合して材料を切断するのに熱は必要ありません。代わりに、刃を接合して金属を切断するために力を加えるため、エネルギー効率が高くなります。
費用対効果
コスト効率に関しては、板金せん断は 安価な板金加工 この技術は、主に多数の同一部品を同時に製造する場合に使用されます。操作は迅速で、切断には数秒しかかからないため、長期的には製品にかかる費用を大幅に削減できます。
多角的な視点で挑む
板金せん断は、さまざまな種類や厚さの金属を加工できる最も柔軟性の高いプロセスの 1 つです。切断する材料に応じてブレードを簡単に調整でき、調整プロセスは比較的簡単です。機械のマニュアルの指示に従って行うことができます。
金属加工におけるせん断の標準方法
金属加工では、エンジニアや設計者が達成したい目標に応じて、いくつかのせん断方法を使用できます。これらの技術は、それぞれ特定の用途に適したさまざまな切断方法を提供します。
ストレートせん断
直線せん断は基本的な金属加工プロセスであり、製造時に単純な形状を生み出します。金属シートを連続的に切断する工程で構成されており、基本的な操作に適しています。
円形せん断
円形せん断は、円形の切断工具を使用して、金属板を曲線または円形に切断するプロセスです。この技術により、金属板材料に円形および曲線の切り抜きや形状が作成されます。
スリッティング
スリット加工は、薄いコイルや薄い金属板が必要な場合に使用します。金属の長さに沿って 2 組の切断が行われ、等間隔で同じ厚さになります。この方法は、薄いストリップの製造に効果的であるため、広く使用されています。
マルチスリット
マルチスリットは、スリット技術の延長で、ストリップを一度に多くの場所で切断し、1 回の操作で複数の薄いストリップを生産します。この方法は、効率と生産性を大幅に向上させ、大規模な生産ラインに最適です。
Vノッチ
V ノッチング、または V カットは、金属板の角に V 字型のノッチを切るプロセスです。この技術は、ジョイントを作成したり、後続のプロセスで金属板の成形性を高めたりするのに役立ちます。
ステップせん断
ステップせん断では、金属シートを異なる深さまたは異なるレベルで段階的に切断します。これにより、一連の段階的な切断が実現され、このような形状が必要とされる製造に役立ちます。
複合せん断
複合せん断は最も複雑なせん断技術の 1 つで、さまざまな刃で材料を切断します。複合せん断により、単純なせん断手順では実現できない複雑な輪郭や形状を作成できます。直線、曲線、角度の付いた切断を使用して、希望するデザイン結果を実現することもあります。
適切なせん断技術を決定する際、製造業者は金属の厚さ、必要な形状、および製造仕様を考慮します。金属加工プロセスでの用途に応じて、それぞれの技術に利点があります。
板金のせん断欠陥を防止するための予防措置
せん断は、必要な長さの直線状の材料を作成できるため、金属加工において最も重要な操作の 1 つです。せん断時に材料に欠陥が生じないようにするには、次の手法が推奨されます。
マシンを理解する:
せん断機にはさまざまなモデルがあり、モデルごとに設計、動作原理、容量が異なります。オペレーターは、特定の機械の動作方法と、さまざまな種類の板金に対応する機械の効率性について十分な知識を持っている必要があります。
定期検査:
せん断は非常に集中的なプロセスであり、せん断に使用される機械のすべてのコンポーネントは大きなストレスを受けます。欠陥の形成を減らすために、せん断機を頻繁にチェックすることをお勧めします。機械に損傷の兆候がないか、機械が十分に潤滑されているかどうか、および機械のパフォーマンスに影響を与える可能性のあるその他の要因を調べます。
鋭い刃を維持する:
せん断に使用する機械の刃の状態は、刃先の品質に重要な役割を果たします。せん断プロセスを開始する前に、刃が適切に配置され、研磨されていることを確認してください。最良のせん断結果を得るために、刃が適切なタイミングでチェックされ、研磨されていることを確認してください。
欠陥に対する即時対応:
せん断工程や製造中のワークピースに欠陥や異常がある場合は、機械を停止する必要があります。問題のある機械をさらに使用すると、状況はさらに悪化します。特定されたすべてのミスを排除して、悪癖を回避し、効率的な円滑な稼働を強化します。
今すぐプロリアンをお試しください!
最終的な考え
板金加工には、せん断、ブランキング、ピアシングなどの工程が用いられ、中には複数の工程を組み合わせて単一の部品を製造する加工業者もあります。これらの技術は、それぞれの長所と短所、そしてどのようなプロジェクトに適用すべきかを理解した上で、適切な板金加工計画を立てる必要があります。
最高の成果をお求めなら、プロリーンテックにご連絡ください。最新の設備とスタッフにより、迅速かつ効率的な生産と高品質な製品をご提供いたします。 板金サービス お客様のご要望に応じて対応いたします。Bodaがお客様に最適なソリューションをご提供する方法については、今すぐお電話ください。 板金サービス プロジェクトのニーズを満たすために。
よくある質問
Q1. せん断による切断の精度はどの程度ですか?
せん断加工では、バリがほとんどまたはまったくなく、通常 ±0 以内の薄くてきれいなエッジが得られます。堆積する層の最小厚さは 1 mm (0 インチ) と合意されました。この方法は、産業での使用に適したきれいなエッジと直線カットを作成するのに適しています。ただし、精度が高い場合や形状が複雑な場合は、必要な特性に応じて追加の仕上げやその他の製造プロセスが必要になります。
Q2. せん断加工はあらゆる種類の金属に適用できますか?
せん断は通常、ステンレス鋼、アルミニウムせん断、軟鋼など、ほぼすべての種類の金属に適用されます。ただし、プロセスで使用される金属の厚さと硬度によって適合性が制限される場合があります。より厚いまたはより硬い金属の場合は、特別なせん断ツールまたは金属のせん断方法が必要になる場合があります。
Q3. せん断は騒音を発生するプロセスですか?
せん断機の使用は騒音が多いのも特徴で、厚い材料を扱う場合はさらに騒音が大きくなります。作業者への影響を最小限に抑えるため、安全性と適切な聴覚保護を優先する必要があります。
Q4. 部品のピアシングのせん断は自動化できますか?
はい、せん断工程は、コンピュータ数値制御マシンである CNC マシンの助けを借りて自動化できます。これらの高度なシステムは、正確で反復的な切断操作を実行するようにプログラムできます。そのため、手作業の量を減らし、余分なコストを削減できます。