
スリップフィット公差と形状の重要性
2つの金属部品を同時にはめ込もうとしたのに、うまく位置が合わなかった経験はありませんか?そんな時に役立つのが、すべりばめ公差です。すべりばめ公差により、一方の部品がもう一方の部品にスムーズに滑り込み、かつ確実に位置合わせされます。
スリップフィットは、自動車、航空宇宙、ロボット工学、工具などの産業において部品を接続するスマートな方法です。 機械加工部品 緩すぎず、きつすぎず、簡単にスライドして組み合わされます。
あなたのビジネスに正確なフィッティングが必要な場合は、 プロリーンテック お手伝いいたします。スリップフィット公差に関する専門的なアドバイスとカスタム製造サービスをご提供いたします。
このブログでは、スリップフィットとは何か、許容差がなぜ重要なのか、形状がフィットとパフォーマンスにどのように影響するのかについて説明します。
スリップフィットとは何ですか?
すべりばめは、すきまばめの一種で、ピンやシャフトなどの部品が、最小限の遊びで他の部品(穴など)に容易に滑り込むことを可能にします。力を必要とする圧入とは異なり、すべりばめは管理された公差間隔に依存します。
目的は明確です。スムーズな組み立てとデシサム、繰り返し可能なアライメントの実現、そして精度を犠牲にすることなく組み立ての労力の削減です。
スリップフィット許容差とは何ですか?
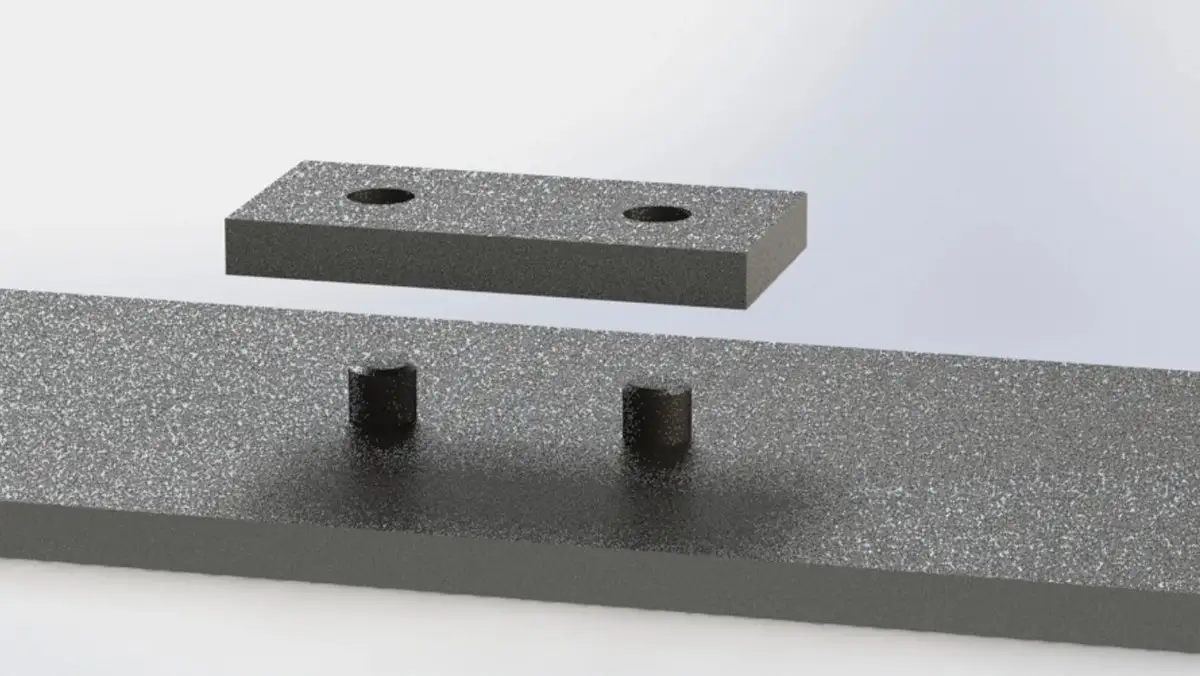
スリップフィット公差を視覚的に理解する
すべりばめ公差とは、軸と穴の間の許容寸法差を指します。軸は穴よりわずかに小さくなっており、スムーズなすべりばめを実現します。
この許容範囲は、境界機能、材料の種類、加工方法、および用途に基づいて慎重に選択されます。 CNC精密加工
スリップフィット公差は、次の目的で設計されています。
- 組み立て中に拘束を停止
- 過度の遊びなく部品を動かせる
- 生産における再現性を確保する
- わずかな加工や熱による変化を調整する
寛容はなぜ重要なのでしょうか?
機械部品はどれも全く同じではありません。切削工具、温度、機械のばらつきにより、部品のサイズはわずかに変化することがあります。公差はこうした小さな変化を考慮し、部品が適切にフィットし、機能することを保証します。
これらの概念をより深く理解する必要がある場合は、次の関連投稿を確認してください。 CNC 加工公差.
スリップフィット公差表
一般的なすべりばめの公差範囲を見てみましょう。これらの値は、はめあいのクラス(緩い、中程度、きつい)、部品のサイズ、用途によって異なります。ISO規格とANSI規格は世界中で広く使用されています。
以下は、さまざまなシャフト サイズの基本的なスリップ フィット公差表です。
| 公称シャフト径(mm) | 穴公差(H7) | シャフト公差(g6) | クリアランス(µm) |
| 6〜10 | +0 / +15 µm | -7 / -20 µm | 7〜35 µm |
| 10〜18 | +0 / +18 µm | -8 / -22 µm | 8〜40 µm |
| 18〜30 | +0 / +21 µm | -9 / -25 µm | 9〜46 µm |
| 30〜50 | +0 / +25 µm | -11 / -30 µm | 11〜55 µm |
| 50〜80 | +0 / +30 µm | -13 / -36 µm | 13〜66 µm |
注意: これらの値はあくまで例です。正確なすべりばめ公差データについては、ISO 286またはANSI B4.1の公式チャートを参照してください。
フィット例 ISO 286 に基づく:
- H7/g6 – ゆったりとしたスリップフィット
- H7/H6 – 密着スリップフィット(最小限のクリアランス)
続きを読む: CNC加工の説明
標準のH7/g6またはH7/h6のはめあいは基準値となりますが、実際のクリアランスは加工のばらつきや組立力によって変化する可能性があります。 精密公差の専門家 生産開始前に実際のフィット性能を確認します。
許容範囲の種類は何ですか?
正確なフィットを定義し、最適な機能を確保するには、さまざまな許容範囲を理解することが重要です。
1. 寸法許容差
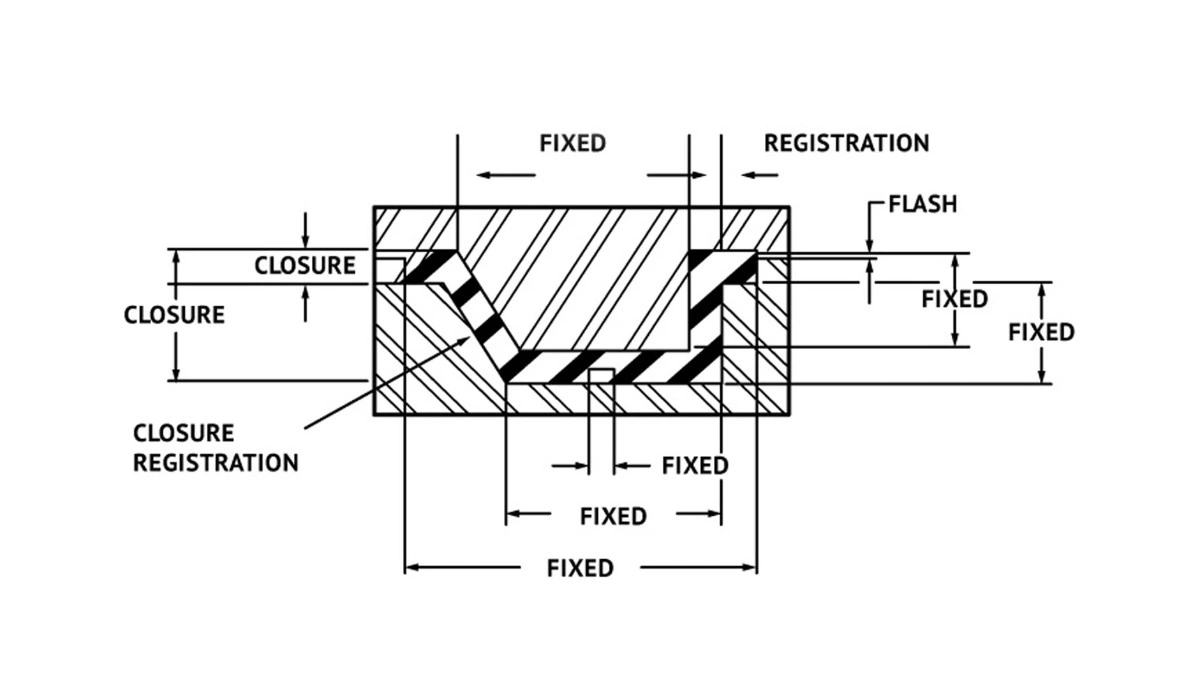
技術図面:寸法公差の定義
これらの許容差は物理的な寸法 (長さ、幅、直径) を制御します。
- 一方的な寛容: 公称サイズから一方向のみの変動を許容します。例:10.00 mm +0.05/-0.00 mm。
- 双方向寛容: 両方向の変動を許容します。例: 10.00 mm ± 0.05 mm。
- 限界許容差: 9.95 mm ~ 10.05 mm などの寸法の上限と下限を指定します。
2. 幾何公差
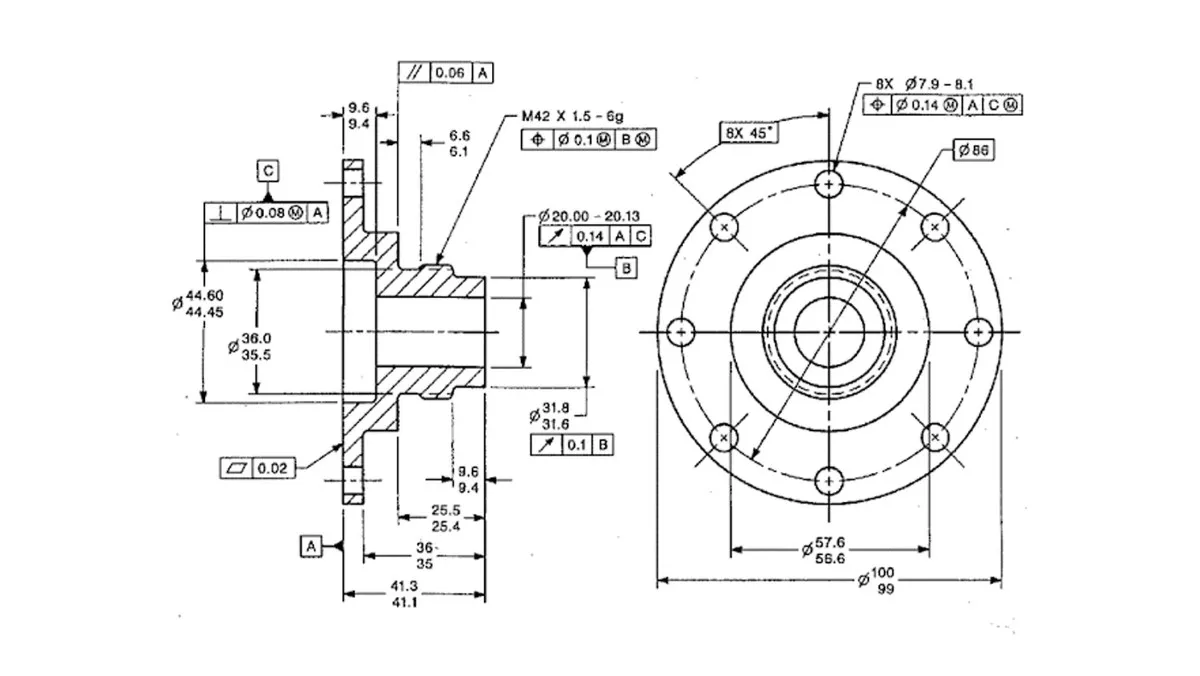
幾何公差付き技術図面
これらはパーツ フィーチャの形状と配置を制御します。
- フォーム許容範囲: 直線性、平坦性、丸み、円筒性
- 方向許容範囲: 脊椎の強さ、平等性、角度
- 場所の許容範囲: 位置、同心性、対称性
- 振れ許容差: 回転部品の速度安定性の制御
これらの許容差タイプを使用して、特に頻繁な位置合わせが必要な部品の製造品質を管理します。
今すぐプロリアンをお試しください!
フィットの最大クリアランスはどれくらいですか?
その 滑り嵌めの最大クリアランス 穴とシャフトの許容範囲によって異なります。
式: 最大クリアランス = 最大穴サイズ – 最小シャフトサイズ
一般的な値の範囲は次のとおりです。
- 標準スリップフィットの場合0.0015インチ~0.0040インチ
- 高精度フィットのための≤0.0020インチ
これらのクリアランスを超えると、位置合わせが悪くなり、振動が発生する可能性があります。
一般的な標準許容差とは何ですか?
製造業やエンジニアリングにおいて、正確な寸法を得ることは事実上不可能です。そこで「公差」という概念が重要になり、部品の形状や形態における許容されるばらつきを定義します。
特定の標準許容差、アセンブリ内の矛盾、適切なフィット、およびコンポーネントの全体的な機能性を理解する必要があります。
標準的な機械加工許容差は、使用されるプロセスによって異なります。
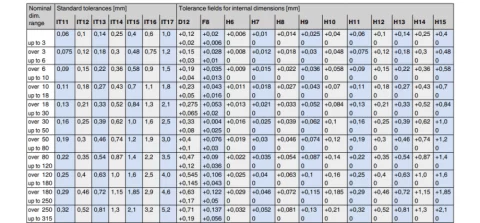
内寸の標準公差表
本格的な探検ができます エンジニアリングと製造 ワークフローを使用して、プロセス全体で許容範囲がどのように維持されるかを確認します。
面白い読書: 多軸 CNC 加工
スリップフィットの許容差と形状
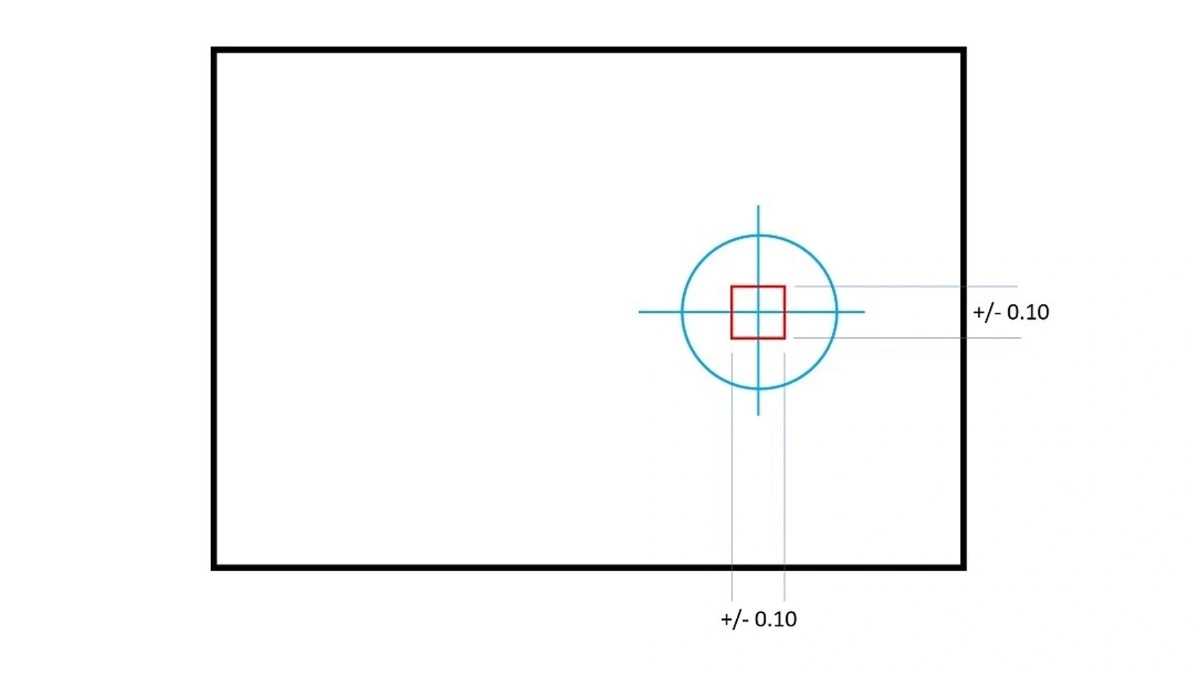
スリップフィット位置公差図
すべりばめ公差は、嵌合部品間の許容寸法差を定義します。これらの公差は、治具やアセンブリにおいてダボピン、シャフト、ガイドを使用する際に重要です。
一般的なすべりばめは、穴またはシャフトよりもわずかに大きくする必要があります。この差は通常0.0005~0.003ですが、部品のサイズと用途によって異なります。
設計者は以下の点も考慮する必要があります。
- 表面仕上げ
- 温度変化による材料挙動
- 製造精度
これらの要素は、部品の接合の滑らかさに大きく影響します。Bodaは、専門的な仕上げ管理と厳しい公差の加工技術により、常に最適な接合を実現します。
今すぐプロリアンをお試しください!
GD&T実践におけるスリップフィット
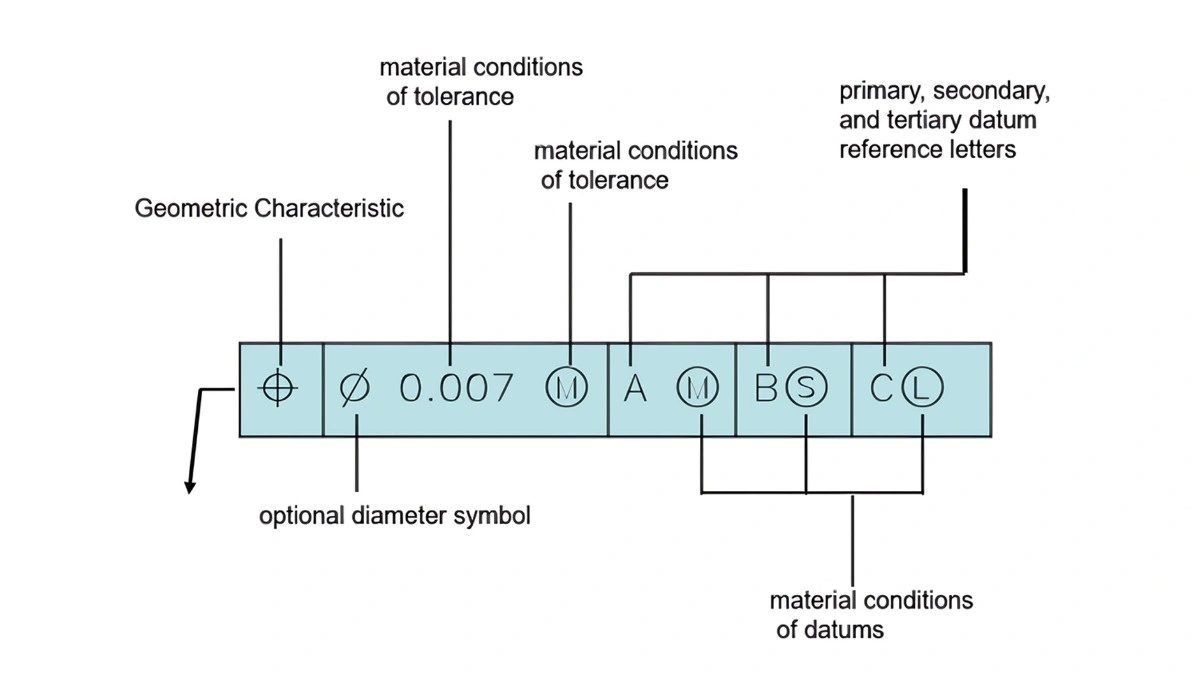
GD&Tフィーチャーコントロールフレームの説明
GD&Tとスライド調整を組み合わせることで、部品のアライメントと動作をより適切に制御できます。これにより、スライド調整のパフォーマンスがどのように向上するかをご覧ください。
- データム 参照面を定義する
- 真の位置 嵌合穴間の位置合わせを保証する
- 円筒度 丸みを保ちソフトなフィット感を実現
例: CNC プレートを位置合わせする 2 つのダボ ピンには、基準面に対する実際の位置の許容差と垂直度で定義された穴の位置が必要です。
現代の寛容さが優れている理由
+/- 値を使用した従来の許容差では、四角い変動領域が作成され、許容範囲内であるにもかかわらずパーツの位置がずれることがあります。
代わりに、現代のデザインでは 幾何寸法と公差 (GD&T) 以下に送って下さい:
- 穴の真の位置を制御する
- 垂直性と方向を維持する
- 完璧な滑りを実現するために形状(円筒形など)を指定する
GD&Tを使用する 過剰なエンジニアリングなしで精度が必要な場合。
製造業においてスリップフィットはどのように実現されるのでしょうか?
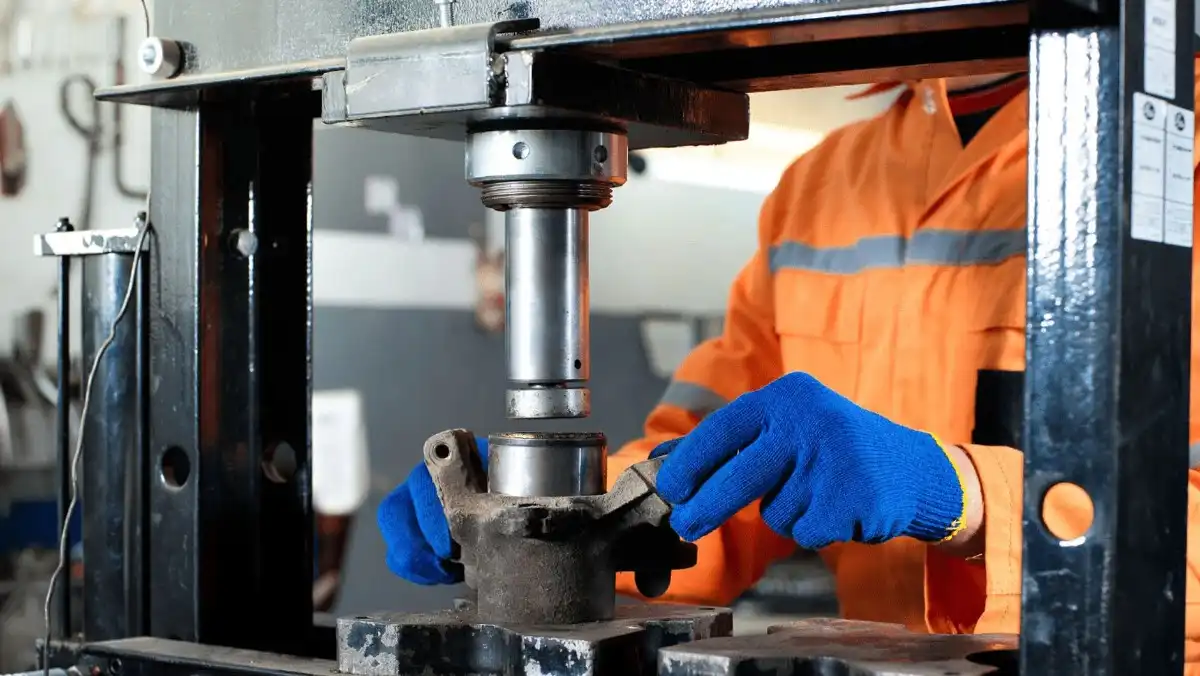
プレスによるスリップフィットの製造
適切なスリップフィットを実現するために、エンジニアは穴が嵌合部分よりわずかに大きいことを確認する必要があります。つまり、十分な遊びがなくスムーズに挿入できる程度の大きさです。
例えば、0.250インチのダボピンの場合、通常、穴径は0.2515インチから0.253インチの範囲が必要です。この隙間により、必要なクリアランスフィットが得られ、同時に位置合わせ精度も維持されます。
製造工程では、これらの公差を一貫して満たすために厳格な工程管理を維持する必要があります。金型のわずかな変更や材料の膨張でさえ、はめあいの品質に影響を与える可能性があります。
止まり穴の場合、空気の排出を考慮した設計が必要です。排出経路がない場合、空気が詰まって挿入が困難になる可能性があります。機能的なすべり嵌め合いを確保するには、以下の点に留意してください。
- コンポーネントの寸法に応じて、正確に穴のサイズを大きくします。
- ずれを防ぐために、厳密な加工公差を維持します。
- 通気リリーフまたは止まり穴用の側面フラットを含めます。
これらの手順により、よりスムーズな組み立てとより長い耐久性が保証されます。Bodaでは、これらすべての要素を考慮し、すべてのバッチで完璧なスリップフィットを実現しています。
スリップフィットの基礎と使用例
スリップフィットが効果的に機能するには、3 つの必須条件を満たす必要があります。
まず、シャフトは常に対応する穴よりわずかに小さくする必要があります。そうすることで、力を加えずにスムーズに挿入できるようになります。
第二に、フィットは、最終的な寸法に影響を及ぼす可能性のある、加工プロセスと材料特性による自然な変動を考慮する必要があります。
最後に、部品間のクリアランスは、固着を防ぐのに十分な大きさであるべきですが、アライメントを損なわない程度に大きくする必要があります。このバランスにより、特に高い再現性が求められる部品において、組立と分解が確実に行えます。
一般的なアプリケーションは次のとおりです。
- CNC治具とモジュラーツール
- 金型インサート
- 機械の位置合わせピン
- ベアリングハウジング(非回転部品)
設計の専門家にとって、スリップフィットは部品の互換性の高速化とツールコストの削減を意味します。
スリップフィット公差を考慮した設計のヒント
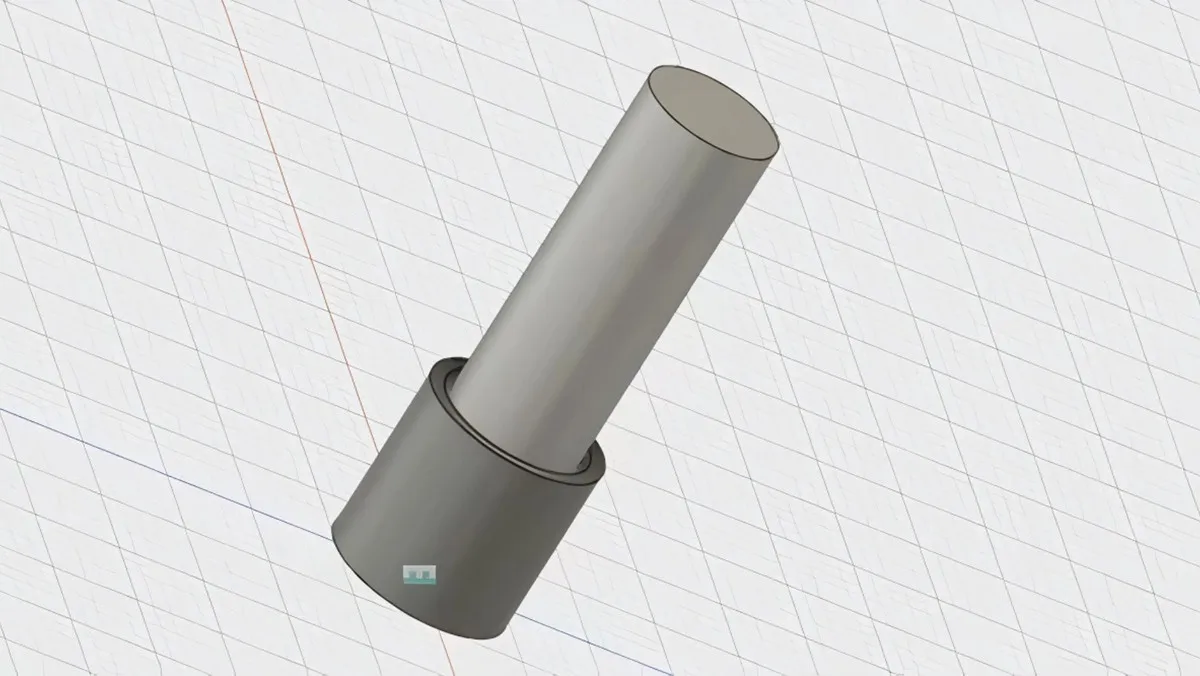
スリップフィット設計CADモデル
効果的なスリップフィット設計では、シャフトと穴の形状を選択するだけで済みます。実際の変数には次のような注意が必要です。 材料、加工の制限、および組み立てのニーズ。
いくつかの主要な設計のヒントに従うことで、スムーズな組み立て、信頼性の高いパフォーマンス、コスト効率の高い製造を実現できます。
スリップフィット公差を実現するための最も重要な方法を見つけましょう。
- 標準公差を使用します。 予測可能性と調達の容易さを確保するには、H7/g6 などの ISO または ANSI 標準フィットを使用します。
- 材料の拡張を考慮する: アルミニウムなどの材料は鋼鉄よりも膨張します。熱による変化を考慮して許容範囲を調整してください。
- 面取りまたはリードインを含める: 組み立てを容易にし、挿入時にシャフトが詰まるのを防ぎます。
- 加工能力の確認: より厳しい公差には、精密な工具と品質管理が必要です。機能とコストのバランスが重要です。
- ゲージツールを使用する: 生産時の一貫した品質を確保するには、Go/No-Go ゲージを使用してスリップ フィットの制限を検証します。
Boda は、これらすべてのベストプラクティスを活用して、エラーの少ない高品質の部品をお客様に提供します。
結論
機械の信頼性に関しては、スリップ フィット許容差が、正確でコスト効率に優れた反復的な組み立てを実現するための秘密兵器となります。
OEM メーカーでも、プロトタイプのスタートアップでも、適切なフィット原則を適用することで、高額なアライメント エラーを防ぎ、生産性を向上させることができます。
Bodaの専門家は世界クラスの CNC機械加工サービス お客様の正確な公差要件に合わせてカスタマイズします。航空宇宙、自動車、産業用工具などの分野にソリューションを提供します。
当社は、航空宇宙、自動車、医療、産業オートメーション分野向けの高精度部品を専門としています。 専門家チームにお問い合わせください 今日はスリップフィットでより良いデザインを。