
スポット溶接は、圧力と熱を利用して重なったワークピースを接合する金属接合プロセスです。 メーカー間では抵抗スポット溶接という名前でも親しまれています。
おそらく、「」という名前がどこにあるのか疑問に思っているかもしれません。スポット溶接」 由来は。まあ、これは 金属溶接 このアプローチでは、溶接位置に小さな点、つまりスポットが残ります。
スポット溶接の工程
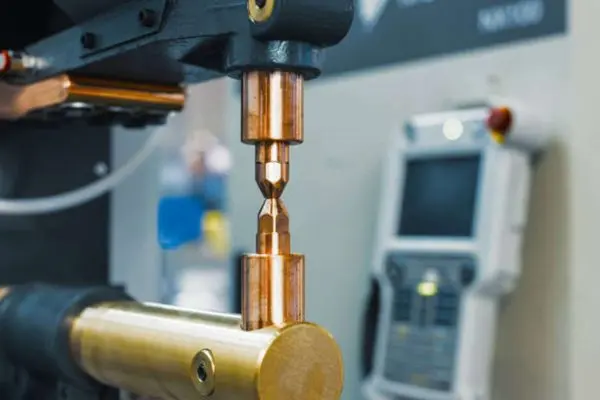
銅電極付きスポット溶接機
銅、クロム、ジルコニウム、低炭素鋼など、さまざまな金属や合金をスポット溶接の電極として使用できます。 ただし、銅が最も一般的な金属です。 熱伝導率が高く電気抵抗が低いので作業に最適です。 高電圧電源により集中領域に集中的な圧力がかかり、金属が溶けて融合が始まります。 電気抵抗が低いため、電極よりも溶接位置での発熱が大きくなります。
スポット溶接はどのように行われるのですか?
スポット溶接のプロセスは、ワークの設置、電流の導入、凝固の XNUMX つの段階に分けることができます。
- ステージ 1: ワークのセット
最初の段階では、ワークを重ね合わせた位置で溶接機にセットします。 ワークピースは同じ材料タイプでも異なる材料タイプでも構いません。 次に、電極チップを溶接位置に調整します。 さらに、圧力を加える前に、上部電極と下部電極を正確に位置合わせする必要があります。
- ステージ 2: 現在の機能の紹介
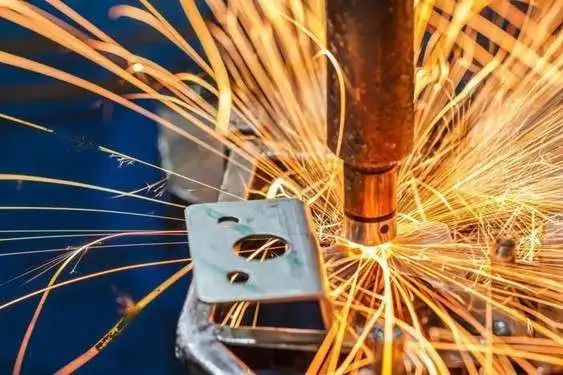
スポット溶接におけるアークの加熱
ワークピースを正しく配置すると、電極に電流が流れ始めます。 他の電極から大電力で電流が流れると、ワークの抵抗により熱が発生します。 (H=私2RT) そして溶接部分を溶かします。 電極の融点はワークピースの融点よりも高くなければなりません。 融点が低いとワークが溶ける前に溶けてしまうため、接合部の破損につながります。
- ステージ 3: 固化
溶接箇所に電流が流れる時間は板厚や材質によって異なります。 一定時間通電した後、次は溶接位置を冷却します。 電極はワークピース内に留まり、完全に固化するまでサポートとして機能します。 ここで、電極は関節からの熱を逃がすのにも役立ちます。 しっかりとした接合を作成した後、電極をワークピースから取り外し、別の溶接ポイントに移動します。
スポット溶接の工程をフローチャートで理解してみましょう。
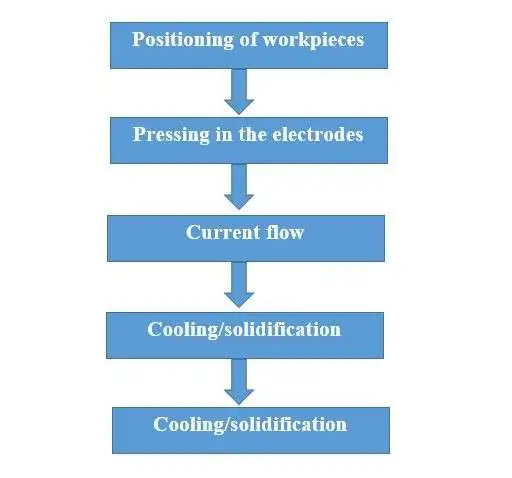
フローチャート:スポット溶接工程
スポット溶接の変数
スポット溶接の最終的な品質は、電圧、電流、圧力、厚さなどの多くの要因の影響を受けます。 たとえば、圧力がわずかに変化すると、溶接の品質が大幅に低下する可能性があります。
- 電極圧力
力は電極を介してワークピースに加えられます。 それらを取り付けて、実質的なジョイントを作成するのに役立ちます。 電極力が高くなりすぎると、表面との接触が良くなり、抵抗が減少するため熱変形が低下します。 したがって、抵抗の変化を相殺するために圧力を増加させながら、大電流が必要になります。 材料の種類ごとに特定の圧力範囲があります。 たとえば、低炭素鋼のスポット溶接には、板厚 1.5 mm あたり 2 ~ XNUMX KN が必要です。
- 電流プローブ
発熱 (H=I2RT) と溶接の品質は、溶接スポットに供給される電流の量に直接影響されます。 必要な溶接温度とワークピースの抵抗に従って電流を調整することをお勧めします。
- 溶接時間
電極が圧力と電流にさらされる時間の長さは、溶接の品質に影響します。 溶接時間を必要以上に長くすると、反り、溶け込み、電極寿命に影響します。 したがって、時間をできるだけ短く制限することが理想的なオプションです。 厚さが厚い場合(<2mm)、暴露期間を長くする代わりに、電流と圧力をパルスする必要があります。
- 電極先端径
スポット溶接では、適切なサイズの電極チップを適用することが非常に重要です。 先端が小さいと接合部が弱くなる可能性があり、先端が大きいと過熱が発生する可能性があり、過度の加熱により凝固後に空隙やガスポケットが形成されます。
今すぐプロリアンをお試しください!
スポット溶接のメリット
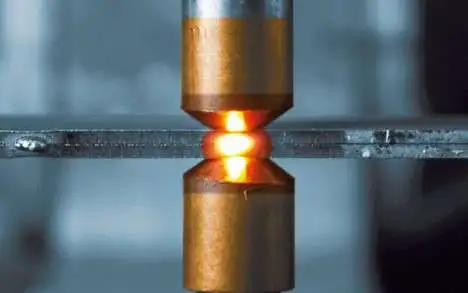
銅電極はスポット溶接を作成します。
-
- スポット溶接は、さまざまな用途における金属接合プロセスの根幹です。 類似したワークピースと異なるワークピースの両方に適しており、強固で長持ちする接合部を作成します。
- 導電性金属および合金にスポット溶接を使用すると、いくつかの利点があります。 いくつかの重要な利点について詳しく説明しましょう。
- 接合部の均一性: スポット溶接では、複数の溶接点でワークピースを接合する際に、均一な接合部が作成されます。 各溶接位置で電極に同じ圧力と電流を流すと、均一性が得られます。 さらに、自動または半自動のスポット溶接を使用して、人的ミスの可能性を排除できます。
- 異種材料の接合: 従来の溶接手順を使用して、互換性のないワークピース間で高品質の接合を実現できるとは限りません。 スポット溶接は、歪みや反りのない、異種材料間の強力で高品質な接合を実現します。 唯一の要件は、材料が溶接電極よりも電気抵抗が高くなければならないことです。
- 軽量材料の接合: 従来の溶接手法では、軽量材料の溶接は困難です。 過度の熱により、溶接位置から材料が焼ける可能性があります。 この問題を回避するにはスポット溶接が最適です。 熱を加えて圧力をかけることで、軽量でありながら優れた接合部を実現します。
- 費用対効果: 他の溶接技術とは異なり、スポット溶接は不活性ガス、充填剤、または追加の材料を必要としないため、消耗品のコストが削減され、溶接がより手頃な価格になります。 また、省エネ効果により溶接コストの低減にも貢献します。
- 溶接速度: スポット溶接は完了までに平均 0.01 ~ 0.63 秒かかり、急速溶接技術の XNUMX つとなります。 接合部品の厚みによって溶接速度は変わりますが、それでも他の溶接技術と比較するとスピーディーな作業が可能です。
- 再現性: 同一の溶接を何回行う必要がある場合でも、優れた寸法の一貫性が維持されます。 手溶接の場合は作業者のスキルに依存する場合があります。 ただし、自動および半自動のスポット溶接は優れた再現性を実現します。
- 熱の影響が少ないゾーン: スポット溶接では溶接位置に同心加熱を使用するため、ワークピース内の熱伝達が制限されます。 その結果、他の溶接方法と比較して、熱による損傷が少なくなります。
デメリット
他の技術と同様に、スポット溶接にもいくつかの欠点があります。 欠点を理解すると、エラーや失敗の可能性を抑えることができます。 いくつかの重大な欠点について詳しく説明しましょう。
厚さ制限
-
- 厚さ制限: スポット溶接は厚いワークシートには適していません。 スポット溶接に対応するワークシートの厚さは 0.6 ~ 3 mm です (G. Kashiyama, 2013)。 したがって、3mmを超える厚さのシートを溶接する必要がある場合は、他の溶接技術を選択することをお勧めします。 板厚が3mmを超えると溶接作業が煩雑になります。
- ワークピースのサイズが制限されている: スポット溶接装置は通常、小型または中型のワークピース向けに設計されており、より大きなワークピースや不規則な形状のワークピースには適さない場合があります。
- 限られたスポット数: スポット溶接は通常、XNUMX つの金属表面を XNUMX 点で接合するために使用されるため、広い領域や複数の点を接合するのには適さない場合があります。
- 使用可能な材料が限られている:アルミニウムや銅などの特定の金属はスポット溶接ができない。 さまざまな溶接技術.
- 表面処理: 表面に汚れ、油、塗料があると溶接の品質に影響を与える可能性があるため、スポット溶接では表面処理が重要です。
- 高消費電力: スポット溶接には高電力が必要であり、エネルギーコストの高騰を引き起こす可能性があります。
- 熟練したオペレーターが必要: スポット溶接では、溶接の品質を確保するために、機器を適切にセットアップして操作する熟練したオペレーターが必要です。
- 可搬性が限られている: スポット溶接装置は通常大きくて重いため、可搬性が要求される場所での使用には適さない場合があります。
用途
スポット溶接は、最大厚さ 3 mm のほぼすべての金属および合金シートを接合できます。 現在のシナリオでは、自動車、航空宇宙、厨房用品、建築、電気、建設などの幅広い業界が自動および半自動のスポット溶接を使用しています。 そのうちのいくつかについて詳しく見てみましょう。
- 自動車
スポット溶接は自動車車体の製造において重要な役割を果たしています。 自動車の車体製造に広く使用されています (ミシュラ、2016)。 例えば、アルミ板をスポット溶接で接合して車体を作ります。 さらに、自動車産業では自動スポット溶接機とロボットのみが使用されています。
- ディスプレイ・電子機器関連
多くの電気部品や製品の構造にはスポット溶接が使用されています。 PCB ボード、バッテリー、センサー、コネクタ、太陽電池、パネル、その他の部品の製造によく使用されます。 さらに、バッテリーによっては、はんだ付けではなくスポット溶接を好むものもあります。
- キッチン
スポット溶接は、スパチュラ、ピザカッター、ハンドル、カップなどのさまざまなキッチン用品の作成に適用できます。
- 歯列矯正
歯列矯正装置についてはご存知かもしれません。 その歯科医はかつて歯の並び替えやその他のさまざまな矯正治療を行っていました。 スポット溶接 (小型) 技術により、端と端の接合が行われます。
- 修理
スポット溶接は、自動車、金属家具、建築部品の修理に使用されます。 損傷した車の形状を変えるのにも重要な役割を果たします。
最終的な思考
スポット溶接は、厚さ制限が 3 mm の最も正確でコスト効率の高い金属接合技術の XNUMX つです。 圧力と熱の適用を組み合わせます。 電極により溶接位置に電気と圧力を加えます。
スポット溶接変数の制御は、溶接の品質に影響を与える複雑なプロセスです。 適切な電流、電圧、圧力、溶接時間、その他のスポット溶接変数は、材料の種類、厚さ、品質要件に基づいて決定する必要があります。
プロリーンテックは 溶接サービス 当社は、10年以上の経験を持つエンジニアとオペレーターによる自動スポット溶接機を用いた板金加工サービスを提供しています。様々な業界向けに専門的な製造サービスを提供することに尽力しています。スポット溶接をはじめとする各種サービスが必要な製造プロジェクトがございましたら、お気軽にお問い合わせください。
詳細情報 板金溶接とは何ですか?
よくある質問
スポット溶接とは何ですか?
スポット溶接とは、熱と圧力を加えて金属を接合することを指します。 ワークシート(最大3mm)を電極の間に置き、溶接位置に圧力と電流を加えます。 電流は溶解に必要な熱を発生し、圧力は融合に寄与します。
スポット溶接を選択する理由
スポット溶接は、他の溶接技術と比較して、強力な接合、精度、短納期、再現性、および異種材料の接合を競争力のある価格で提供します。
スポット溶接はどこに使われますか?
スポット溶接は、自動車車体、台所用品、歯列矯正、修理、エレクトロニクスなどの製造に適用されます。
スポット溶接の重要な変数は何ですか?
スポット溶接の重要な変数には、電流、電圧、電極圧力、溶接時間、保持時間などがあります。
参考文献
- 樫山、HM (2013)。 プロセステープによるスポット溶接におけるナゲット形成過程のシミュレーション。 第 1 回接合と溶接に関する国際共同シンポジウム。 ScienceDirect。
- ミシュラ、SS (2016)。 異種金属板の抵抗スポット溶接に関する研究:概要 新材料の製造および加工における技術の進歩。