
「アーク溶接とガス溶接は、製造現場で一般的に使用される 2 つの接合技術です。それらの違いを理解することによってのみ、プロジェクトの要件に基づいて正しい選択を行うことができます。」
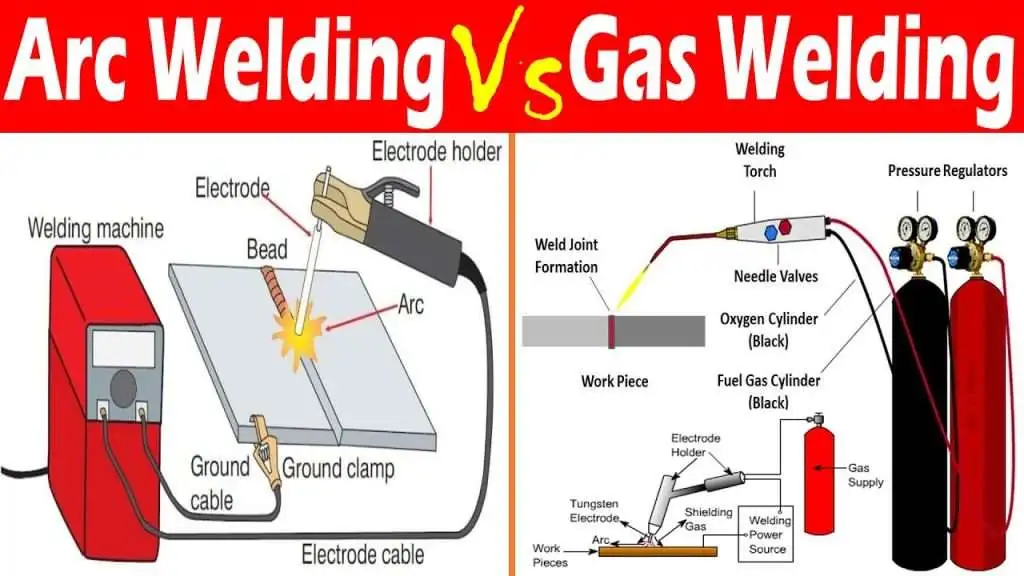
ガス溶接
溶接 は、頑丈で耐久性のある金属接合部を作るための優れた方法です。さまざまな金属部品や製品の製造および組み立てにおいて重要な役割を果たします。さらに、 数多くの溶接技術 材質の種類や必要な接合部の仕様に基づいて、複数の溶接方法から選択できます。適切な溶接方法を選択することによってのみ、意図した結果が得られます。
それでは、2つの主要な溶接技術について説明しましょう アーク溶接とガス溶接。そのプロセス、機能、利点、欠点、その他の側面について説明します。
溶接技術の紹介
溶接は、2 つ以上の金属片を接触点で溶かして融合させることで結合する、非常に効率的で耐久性の高いプロセスです。様々な 溶接継手の種類 製造、建設、修理などの多くの業界で不可欠です。
テクノロジーとテクニックのおかげで、溶接は精度と材料の適合性の点でさらに多様になりました。
アーク溶接
主な溶接技術の 1 つは、電気アークを使用して熱を発生させるアーク溶接です。この熱源は母材金属と充填材を溶かして溶融池を作り、その後凝固して 2 つの金属間に強固な接合部を形成します。
ガス溶接
もう一つの重要な 板金溶接 ガス溶接は、アセチレンなどの可燃性ガスを燃焼させて発生する炎を利用する技術です。炎が母材と充填材を加熱し、材料が冷えて固まるにつれて、それらが溶けて接合部が形成されます。
カテゴリごとにさまざまなサブタイプが用意されているため、溶接プロセスの多様性が高まります。
- SMAW
- TIG
- ミグ
- 、SAW
- オキシプロパン溶接
- 酸水素溶接
関連する 溶接と他の金属接合技術: 包括的な比較
今すぐプロリアンをお試しください!
アーク溶接とは何ですか?
アーク溶接(電気アーク溶接とも呼ばれる)は、汎用性が高く広く用いられている溶接方法です。電極と溶接対象の金属との間に発生する電気アークによって熱が発生します。アークによって母材と電極の先端が溶融し、溶融池が形成されます。この溶融池が凝固することで、2つの金属片が強固に接合されます。
アーク溶接には次のようないくつかの種類があります。
- 被覆金属アーク溶接 (SMAW): このプロセスでは、溶接部を汚染物質から保護するガスシールドを生成するフラックスでコーティングされた消耗電極を使用します。 SMAW は、構造用鋼の溶接、パイプライン、重機の修理によく使用されます。
- ガスタングステンアーク溶接 (GTAW): タングステン不活性ガス (TIG) 溶接としても知られる GTAW では、非消耗品のタングステン電極とアルゴンなどの不活性ガスをシールド ガスとして使用します。 GTAW は、その精度と制御性により、ステンレス鋼やアルミニウムなどの薄い材料の溶接に最適です。
- ガスメタルアーク溶接(GMAW): メタル イナート ガス (MIG) 溶接とも呼ばれる GMAW では、溶接ガンから連続的に供給される消耗品のワイヤ電極を使用します。 また、溶融池を汚染物質から保護するために不活性シールドガスも利用します。 GMAW は多用途性、速度、使いやすさで人気があり、自動車の修理や製造などのさまざまな用途に適しています。
関連情報:プラズマアーク溶接:金属接合における精度と効率の向上
ガス溶接とは何ですか?
酸素燃料溶接としても知られるガス溶接は、燃料ガス (アセチレンなど) と酸素の組み合わせを使用して高温の火炎を生成するプロセスです。この炎は母材金属を加熱して溶かすために使用され、多くの場合、接合部を作成するために溶融池にフィラー ロッドが追加されます。 ガス溶接 主に薄い金属シート、チューブ、またはパイプの接合に使用され、自動車の車体修理、配管、HVAC 用途でよく使用されます。
ガス溶接には次のようないくつかの種類があります。
- 酸素アセチレン溶接 (OAW): このプロセスでは、アセチレンと酸素の混合物を使用して、ほとんどの金属を溶かすことができる高温の炎を生成します。 OAW は多用途で、切断、ろう付け、はんだ付けにも使用できます。
- 酸素プロパン溶接 (OPW): このプロセスでは、プロパンと酸素の混合物を使用して、OAW と比較して低温の火炎を生成します。 OPW はろう付けおよびはんだ付け用途に適していますが、火炎温度が低いため、一般に溶接には推奨されません。
- 空気アセチレン溶接 (AAW): このプロセスでは、アセチレンと空気の混合物を使用して、OAW よりも低い温度の炎を生成します。 AAW は、HVAC 業界のろう付けおよびはんだ付け用途に一般的に使用されています。
アーク溶接とガス溶接: 主な違い
生産速度、効率、設備、アプリケーション、その他の側面は、アーク溶接とガス溶接の両方のボットで異なります。両者の直接比較を理解しましょう。
以下の表は、さまざまな基準を使用してアーク溶接とガス溶接を比較しています。
| Difference | アーク溶接 | ガス溶接 |
|---|---|---|
| 熱源 | 電気アーク | 可燃性ガスの炎 |
| シールド | シールドガスまたはフラックス | 反応性金属にはシールドが必要 |
| 機器 | 電源、溶接ケーブル、電極 | ガス供給、レギュレーター、ホース、トーチ |
| スキルレベル | 一般に、学習と習得が容易であると考えられています | 炎とフィラーロッドを制御するには、より手先の器用さとスキルが必要です |
| 用途 | より幅広い用途と材料に適しています | 主に薄い金属シート、チューブ、パイプに使用されます。 |
アーク溶接の長所と短所
メリット:
- 汎用性: アーク溶接はさまざまな金属や厚さに使用できるため、さまざまな用途に適しています。
- 速度: アーク溶接は通常、ガス溶接に比べて溶着速度が速いため、プロジェクトをより迅速に完了できます。
- 可搬性: アーク溶接装置はガス溶接装置よりも可搬性が高いことが多く、さまざまな現場での持ち運びや設置が簡単です。
- コスト効率: 電極やシールドガスなどのアーク溶接消耗品は、ガス溶接に必要なガスよりもコスト効率が高い場合があります。
- 耐候性: アーク溶接は風やその他の気象条件の影響を受けにくいため、屋外での使用に適しています。
デメリット:
- アーク溶接装置は、ガス溶接装置に比べて複雑でセットアップが難しい場合があります。
- アーク溶接では、より大きな騒音レベルが発生する可能性があるため、溶接工や近くにいる人の聴覚保護が必要になる場合があります。
- アーク溶接は強力な紫外線を発生するため、怪我を避けるために適切な目の保護と保護服が必要です。
ガス溶接の長所と短所
メリット:
- アクセシビリティ: ガス溶接には電源が必要ないため、遠隔地や電気のない場所でもアクセスできます。
- シンプルさ: ガス溶接装置は通常、アーク溶接装置よりもセットアップが簡単です。
- 制御: ガス溶接は入熱をより詳細に制御できるため、薄い材料の繊細な作業に適しています。
- 多機能: ガス溶接トーチは、切断、ろう付け、はんだ付けにも使用でき、さまざまな作業に多用途性を提供します。
- 低コスト: ガス溶接装置と消耗品は、アーク溶接セットアップと比較して初期コストを低く抑えることができます。
デメリット:
- 速度が遅い: ガス溶接は通常、アーク溶接に比べて溶着速度が遅いため、プロジェクトのスケジュールが長くなる可能性があります。
- 限られた用途: ガス溶接は主に薄い材料に使用されるため、さまざまなプロジェクトでのアーク溶接ほど汎用性が低くなります。
- 天候の影響を受けやすい: ガス溶接は風やその他の気象条件の影響を受ける可能性があるため、屋外での用途にはあまり適していません。
今すぐプロリアンをお試しください!
ガスメタルアーク溶接: 詳細を見る
MIG 溶接としても知られるガスメタル アーク溶接 (GMAW) は、溶接ガンから連続的に供給される消耗品のワイヤ電極を使用する、一般的で汎用性の高いアーク溶接技術です。 GMAW は、アルゴンや二酸化炭素などの不活性シールドガスを利用して溶接プールを汚染物質から保護します。 このプロセスは、速度、使いやすさ、そして鋼、アルミニウム、ステンレス鋼などのさまざまな金属に高品質の溶接を行うことができることで知られています。
GMAW には次のようないくつかの利点があります。
- 高い生産性: 連続ワイヤ送給により、他のプロセスと比べて溶接速度が速くなり、生産性が向上します。
- 学びやすさ: GMAW は習得が最も簡単な溶接技術の XNUMX つであると考えられており、初心者にも専門家にも同様に最適です。
- 最小限のクリーンアップ: GMAW ではスパッタやスラグがほとんど発生しないため、溶接後の清掃の必要性が軽減されます。
- 適応性: GMAW は、さまざまな位置で、幅広い材質と厚さで使用できます。
ただし、GMA W には風の影響を受けやすいことや、最適な結果を得るためにきれいな表面が必要であることなど、いくつかの制限もあります。
プロジェクトに適した溶接技術を選択する
プロジェクトでアーク溶接とガス溶接のどちらを使用するかを決定する場合は、次の要素を考慮してください。
| 因子 | |
|---|---|
| 素材の種類と厚さ | 選択した溶接技術が互換性があることを確認するために、作業する金属の種類とその厚さを決定します。 |
| スキルレベル | 各溶接プロセスの経験とスキル レベルを評価して、高品質の溶接を一貫して行うことができるようにします。 |
| 機器の可用性 | 初期費用、メンテナンス、継続的な費用を考慮して、各溶接技術で利用可能な機器と消耗品を評価します。 |
| プロジェクト要件 | 速度、精度、アクセスのしやすさなど、プロジェクトの特定の要件を考慮して、最適な溶接技術を決定してください。 |
| 環境要因 | 気象条件や電力の利用可能性など、溶接プロセスの選択に影響を与える可能性のある環境要因を考慮してください。 |
Boda でニーズに合った最適な溶接をお選びください
Bodaは、あらゆるプロジェクトのニーズに対応できる幅広い溶接機器と消耗品を提供しています。アーク溶接でもガス溶接でも、当社の知識豊富なチームが最適なツール選びをサポートいたします。お気軽にお問い合わせください。 溶接サービス または板金加工に関するニーズをお持ちの場合は、Bodaがお客様の成功を支援するためにどのような専門知識と設備を提供できるかをご確認ください。
続きを読む:
- レーザー溶接: 総合ガイド
- アルミニウム溶接の原理、方法、課題
結論
あなたにとってどれが最適ですか アーク溶接とガス溶接 最終的には、材料の種類、用途要件、精度レベルなどのさまざまな要因によって決まります。
アーク溶接は多用途性、速度、携帯性を提供します。一方、ガス溶接は、その単純さ、制御性、アクセスの容易さで知られています。溶接方法の機能を要件に合わせて、最適な溶接技術を選択して、確実に成功を収めることができます。
よくある質問
アーク溶接とガス溶接ではどちらの溶接技術を習得するのが簡単ですか? ガスメタル アーク溶接 (MIG) は一般に習得が最も簡単な溶接プロセスの XNUMX つであると考えられていますが、ガス溶接 (酸素燃料) は通常、習得するためにより手先の器用さとスキルを必要とします。
厚い材料にガス溶接を使用できますか? ガス溶接は主に、板金、チューブ、パイプなどの薄い材料に適しています。 より厚い材料の場合は、SMAW、GTAW、または GMAW などのアーク溶接技術がより適切です。
アーク溶接は屋外用途に適していますか? A: アーク溶接は一般にガス溶接に比べて風やその他の気象条件の影響を受けにくいため、屋外での使用に適しています。 ただし、GMAW などの一部のアーク溶接プロセスは依然として風の影響を受けやすい場合があります。
自動車の修理に最適な溶接の種類は何ですか? ガスメタル アーク溶接 (GMAW または MIG) は、多用途性、速度、鋼やアルミニウムなどのさまざまな金属に高品質の溶接を行う能力があるため、自動車修理によく使われています。