
チタンのフライス加工
In 現代の製造業チタンは非常に価値の高い素材です。しかし、鋼やアルミニウムなどの他の素材よりも高価です。その特性は、軽量でありながら、多くの鋼種の中でも独特のものです。
さらに、チタンは強靭で化学的腐食に耐性があります。これらの特性は消費者にとって最適です。 電子機器、自動車、航空宇宙分野。
チタン加工において、チタンは多くの利点を持つにもかかわらず、切削加工は容易ではありません。熱伝導率が低いため、工具の摩耗や熱的不安定性が高まります。したがって、チタンの切削加工には、綿密な計画、精密な工具、そして熟練した技術が不可欠です。誤った戦略を用いると、高額な費用が発生する可能性が高くなります。
プロリーンテック これらの課題を克服するお手伝いをいたします。当社の最先端の 3軸、4軸、5軸CNCフライス盤 チタンを精密に扱います。航空宇宙、医療、工業用途を問わず、信頼できる精度と耐久性を提供します。
この記事では、 チタンCNC加工、使用する最適な切削ツールと方法、そして一貫した結果の達成を支援する Boda の役割について説明します。
CNC 加工部品にチタンを選ぶ理由
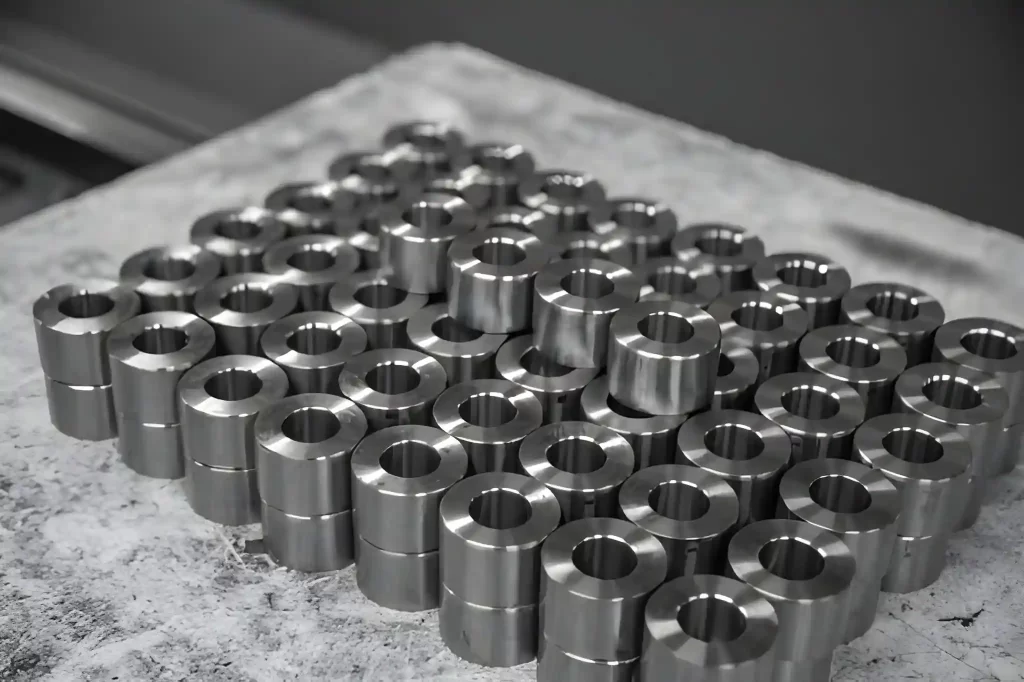
チタン製機械ギア部品
チタンは、 CNC加工 様々な用途に使用できます。軽量で剛性が高く、耐熱性と耐腐食性に優れています。メーカーがこぞってこの素材を選んだ理由をご紹介します。
厳しい条件下でも優れたパフォーマンスを発揮します
チタン部品のフライス加工は、高温、高圧、そして応力に耐えることができます。海洋掘削システムや航空機エンジンなど、より弱い金属が破損した場合でも、チタン部品は安定した状態を保ちます。
繊細なアプリケーションでも信頼性を発揮
チタンは非磁性であるため、干渉を回避しなければならない電子機器や精密機器に最適です。さらに、天然の酸化層が表面の腐食を防ぎます。これにより、海水や化学物質への曝露といった過酷な環境下でも部品の寿命が延びます。
チタンは医療用途に安全です
チタンは安全に使用でき、人体との適合性も優れています。そのため、 インプラント、手術器具、その他の医療機器.
複数の業界にサービスを提供
チタンはジェットエンジンのブレード、筐体/構造物、医療用インプラント、自動車部品などに使用されています。 チタン製iPhone カバー。その強度、軽量性、耐腐食性により、様々な用途に最適です。例えば:
| 業種 | 用途 |
| 航空宇宙 | ジェットエンジンブレード、タービン部品、機体構造部品 |
| 医療 | 外科用インプラント、骨プレート、歯科用固定具、医療機器 |
| 自動車 | 高性能エンジン部品、排気システム、レーシングパーツ |
| 家電 | プレミアムデバイスケース、チタン製iPhoneカバー、ラップトップハウジング |
| 船舶 | プロペラシャフト、水中機器、耐腐食性ファスナー |
直面した課題 チタンCNC加工
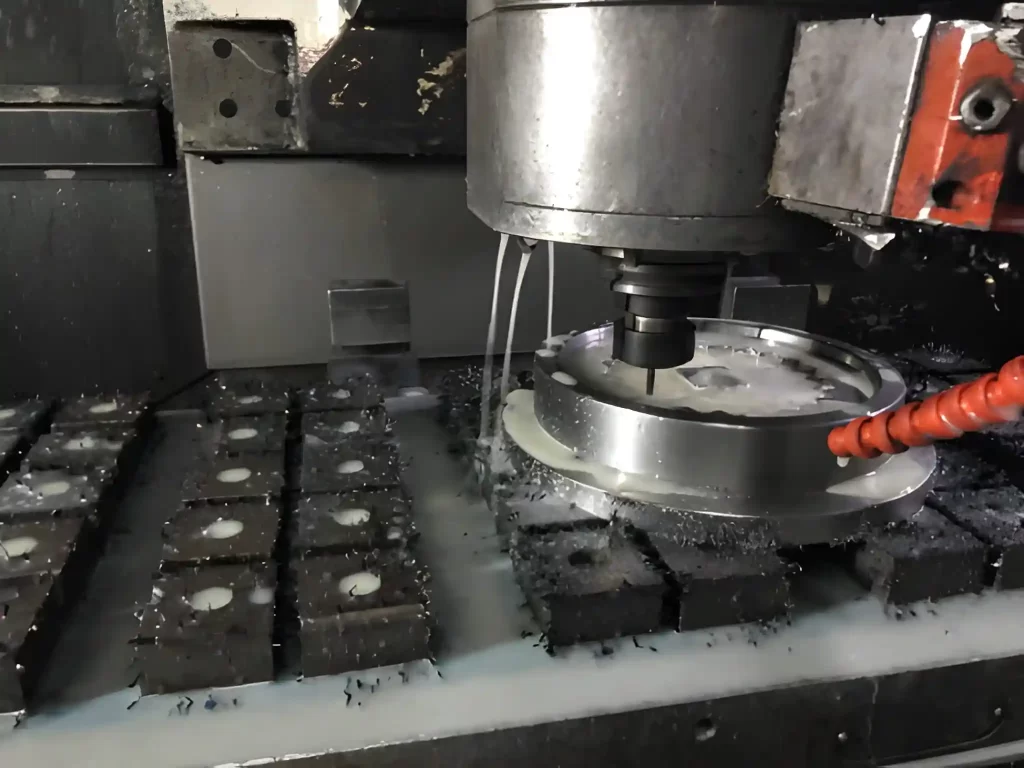
チタンCNC加工
前述の通り、チタンはCNC加工に最適な素材ですが、課題がないわけではありません。その物理的・化学的特性により加工が困難なため、注意を払い、適切な工具を使用し、専門家による工程管理を行う必要があります。ここでは、知っておくべき最も重要な問題点をご紹介します。
反応性とツールの接着
チタンは切削中に酸素やその他のガスと急速に反応します。表面が酸化され、腐食しにくくなり、時間の経過とともに強度が低下します。さらに、チタンは粘性があるため、伸びにくく、工具に付着しやすい性質があります。その結果、工具は摩耗し、かじり、表面が荒れてしまいます。
熱の蓄積と摩耗
チタンは熱伝導率が低いため、切削領域に熱が留まります。切削抵抗が大きいと、振動が発生し、制御が不十分な場合は工具が破損するなど、問題が悪化します。機械工は、これらのリスクを排除するために、高圧クーラント、低速スピンドル、高負荷の切削片を使用することがよくあります。
応力と加工硬化
チタンの結晶構造は形状変化を困難にします。そのため切削応力が高くなり、部品内部に残留応力が生じます。これは、反り、割れ、あるいは疲労寿命の低下につながります。同時に、加工中に材料が硬化し、パスごとに硬度が上昇し、切削工具にかかる応力が増大することもあります。
チタンを効果的にフライス加工するための実用的なヒント
チタンのフライス加工や旋削加工は大変ですが、やりがいも得られます。チタンは硬く、熱くなりやすく、工具も正しく使わないとすぐに摩耗してしまいます。正しい方法で加工すれば、すぐに精密な部品を作ることができます。
- 適切なツール素材から始めましょう: 硬い鋼ではなく、コーティングされた超硬工具を必ず使用してください。これらの工具は寿命が長く、高温にもより耐えることができます。
- 切断ゾーンの熱を管理する: チタンをフライス加工すると、工具は急速に熱くなります。高圧クーラントを使用して工具を冷却し、切りくずを洗い流してください。これにより、工具の固着を防ぎ、性能が向上します。
- ラジアルエンゲージメントを低く保つ: 一度に少量ずつ切削してください。接触面積が大きすぎると工具にかかる負担が大きくなり、切削片の除去が困難になり、表面仕上げに影響を及ぼす可能性があります。
- より良いチップフローのためにクライムミリングを使用する: ダウンカットは、切りくずを厚いものから薄いものへと移動させることで、工具の温度を下げ、摩擦を軽減します。また、表面を均一にします。アルファ層を除去する際は、最初のパスをきれいに仕上げるために、通常のフライス加工の方が適している場合があります。
- ツールのたわみに注意してください: チタンは工具を曲げるほどの強度があります。そのため、びびり、仕上げ不良、工具破損の原因となる傾向があります。たわみを抑えるには、工具を短くし、切削深さを浅くし、セットアップをより最適化する必要があります。
- 送りと速度を慎重に調整します。 チタンを切削する際は、アルミニウムや鋼よりも切削速度を低く設定してください。送り速度を速くすることで熱を逃がします。工具の摩耗を防ぐには、速度と送りのバランスをとることが重要です。
- 入口と出口のパスを最適化: 切削力の分散を図るため、切削開始時には螺旋状または曲線状のパスを使用してください。工具の出口は滑らかにし、急激な負荷で工具が破損するのを防ぎましょう。
- 作業に最適なコーティングを選択してください: コーティング TiAlNとAlCrN ツールの滑りにくくなり、耐熱性が向上します。
- 工具の摩耗には常に注意してください: 工具の表面仕上げ、振動、切削音を定期的に確認し、摩耗がないか確認してください。部品の品質を維持し、廃棄物を削減するために、面取り工具は破断前に使用されます。
- プロセスに関する専門家からのサポートを受ける: チタンのフライス加工には、熟練した技術と専門知識が必要です。問題が解決しない場合は、工具メーカーに専門家のサポートを依頼してください。彼らのアドバイスに従うことで、時間、工具、材料を節約できます。詳細を見る: チタンと鋼の加工)
今すぐプロリアンをお試しください!
CNC ミリングに最適なチタンのグレードは何ですか?
多くのチタングレードは、独自の強度、加工の容易さ、そして耐食性を備えています。純金属のチタンもあれば、過酷な環境に耐えられるよう合金化されたチタンもあります。CNCフライス加工で使用される最も一般的なチタングレードのリストを以下に示します。
グレード1
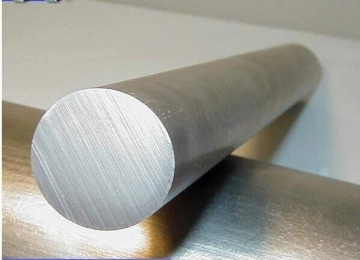
純チタングレード1
これは最も柔らかいチタンです。 機械加工、溶接、成形。 そのため、強度よりも形状と耐食性が重視される場合に適しています。グレード1の部品は、医療機器、化学処理、軽量航空機部品などによく使用されます。
グレード2
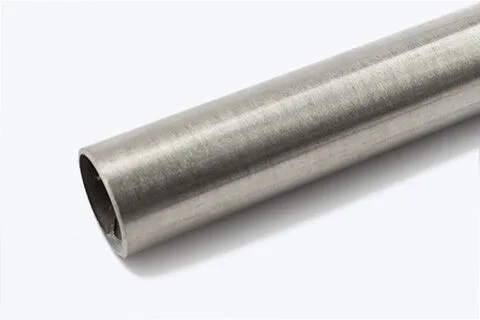
チタングレード2チューブ
このグレードは、 「働き者」。 It 強度が高く、加工しやすい合金です。錆びにくく、高強度合金よりも切削性に優れています。航空機の機体やエンジン部品など、航空宇宙・海洋分野の用途に広く使用されています。
グレード3
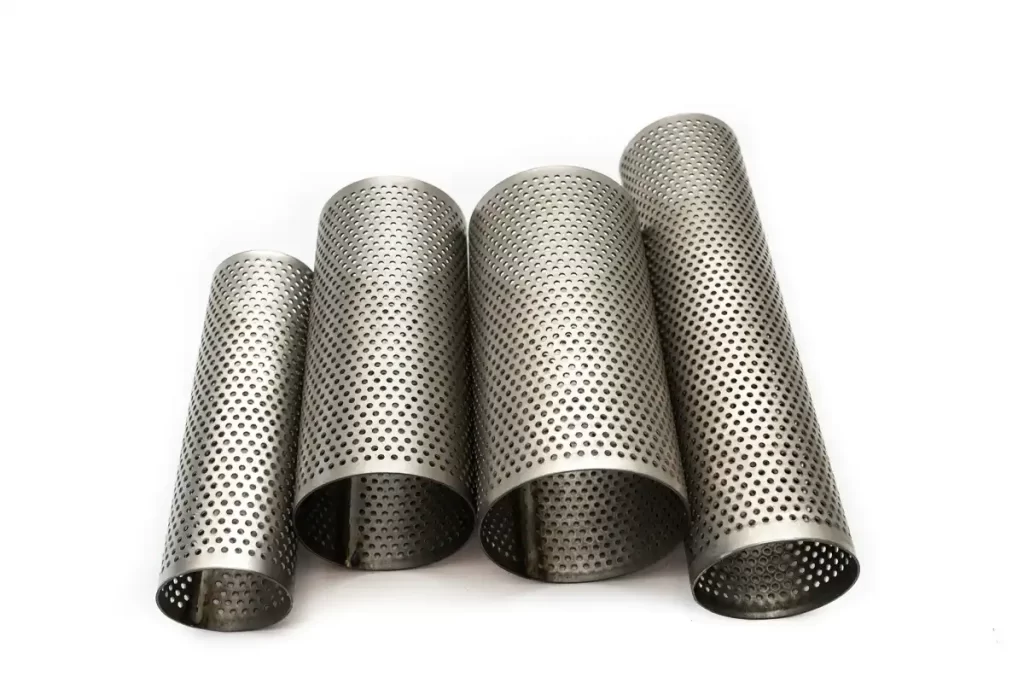
チタン穴あきグレード3
グレード4は、商業的に純粋なチタンの中で最も強度の高いグレードです。切削加工は難しく、硬質です。そのため、過熱を防ぐため、厳密な設定、高圧クーラント、そして鋭利な工具が必要となります。極低温タンク、化学プラント設備、航空宇宙部品などによく使用されます。
グレード 5 (Ti-6Al-4V)
チタングレード5
グレード5は、数あるチタンの中でも最も一般的なものです。アルミニウムとバナジウムで構成されています。この組み合わせにより、優れた強度対重量比が得られます。純粋なチタンよりも加工が難しく、切削抵抗と熱が高くなります。これらのチタンを扱うには、コーティングされた超硬工具と制御された冷却を使用する必要があります。チタングレード5(Ti-6AI-4V)の一般的な用途には、以下のものがあります。 航空宇宙用CNC加工、防衛、オフショア、エンジニアリング部品。
グレード6(Ti-5Al-2.5Sn)
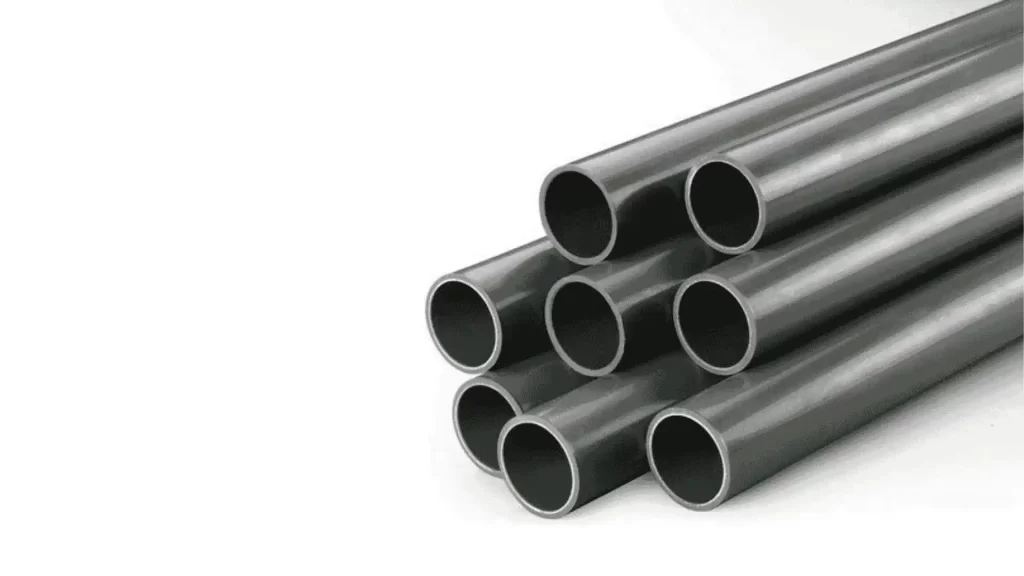
グレード6(Ti 5Al-2.5Sn)
グレード6は高温下でも強度を維持するため、航空宇宙エンジンや機体に適しています。加工特性はグレード5と同様ですが、熱と振動には注意が必要です。
グレード7
グレード7はパラジウム添加により、優れた耐化学腐食性を備えています。グレード2と同様の性能を備えていますが、価格はより高価です。強力な酸や腐食環境に耐える化学処理システムと設備を使用しています。
グレード11
いいね 7年生、11年生 延性が高いため、複雑な形状への成形が容易です。強度が低いため建築用途には適していませんが、耐薬品性に優れているため、化学プラントや海洋プラントでの使用に適しています。この鋼種を製材する際は、熱管理に細心の注意を払う必要があります。
グレード12
グレード12はニッケルとモリブデンでできています。機械加工すると硬質ステンレス鋼のような挙動を示します。鋭利な工具と安定した冷却速度が必要であり、以下の用途によく使用されます。 熱交換器、航空機システム、海洋工学.
グレード23(Ti-6Al-4V ELI)
このグレードはより純度が高く、グレード5の医療用バージョンと呼ばれています。不純物が少ないため、より丈夫で患者との適合性も優れています。加工性はグレード5と同等です。インプラント、手術器具、歯科矯正器具、その他安全性が重要な医療機器に日常的に使用されています。(チタンとアルミニウムの違いについてはこちらをご覧ください)
今すぐプロリアンをお試しください!
チタンのフライス加工に適した切削工具の選び方
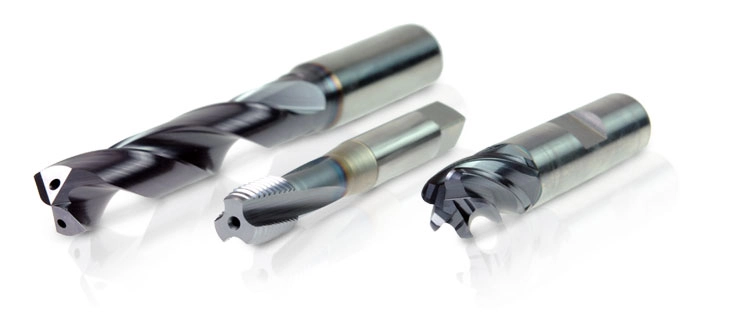
チタン用切削工具
標準ツールの使用 CNCフライス加工チタン あまり良い考えではありません。チタンは過剰な熱を発生し、工具を急速に摩耗させ、切りくず処理が不十分な場合はうまく機能しません。
したがって、安定した生産と工具の破損防止には、適切な切削工具の選択が不可欠です。ここでは、選定に役立つ貴重なヒントをいくつかご紹介します。
フルートの数を考慮する
チタン加工には、刃数の多いエンドミルの方が適しています。刃数が多いほど、より多くの刃が材料に接触します。これにより、びびりが低減し、切削力がより均等に分散されます。例えば、
- 多くの材料では 4 枚刃カッターが標準となる場合があります。
- チタン加工には、6~10枚刃のエンドミルが適していることが多いです。これにより、ラジアル方向の食い込みを最小限に抑え、切りくずサイズを制御し、滑らかな切削を実現できます。
刃先を鋭く保ち、切断の中断を避ける
チタンはそれほど硬くないため、きれいに切れるというよりは工具に押し返される傾向があります。そのため、切りくずを素早く除去するには、鋭い刃先が重要です。 工具が鈍くなると、切削する代わりに擦れ始めます。その結果、工具は熱くなり、寿命が短くなります。衝撃によって刃先が欠けたり鈍くなったりする可能性があるため、できる限り断続的な切削は避けてください。滑らかで連続的な切削は、工具の寿命を延ばし、表面仕上げを向上します。
適切なツールコーティングを使用する
チタンのフライス加工において、コーティングは工具の性能を向上し、寿命を延ばします。TiAlN(チタンアルミニウムナイトライド)は、高温耐性、構成刃先低減、切りくず排出性向上に優れているため、広く採用されています。さらに、コーティングされた工具は、粘り気のあるチタンを切削する際の焼き付きや溶着を防ぎます。
高給餌ミルを試す
高送り工具は、工具に過負荷をかけることなく効率的な切削を実現します。切削力を軸方向に分散させることで、径方向の圧力と熱の蓄積を低減します。
機械加工されたチタン部品の表面仕上げ
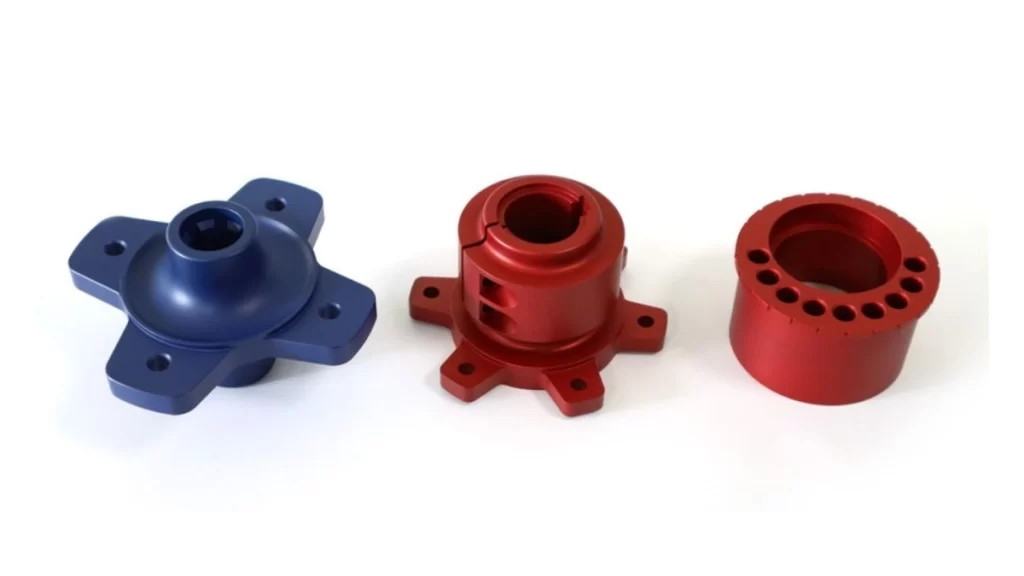
陽極酸化チタン部品
次のようないくつかの方法があります。 チタンを磨く 機械加工された部品の見た目を良くし、耐久性と機能性を向上させます。一般的な仕上げ方法は次のとおりです。
- 研磨: It 表面を滑らかにし、光沢を出して見た目を良くし、摩擦を低減します。医療用インプラントや一般消費財によく使用されます。
- 陽極酸化: 金属を腐食から守る酸化物層を追加します。様々な色を選択できます。部品の摩耗や錆びを防ぎ、清潔でプロフェッショナルな外観を実現します。
- ビーズブラスト: この仕上げでは、小さな粒子を使用して滑らかでマットな表面を作り、加工跡を隠し、ぎらつきを軽減します。
- パウダーコーティング: 部品に耐傷性を与え、天候から保護し、カラフルな仕上がりを実現します。
- PVDコーティングこれらのコーティングは、薄く硬い膜を形成し、チタン部品の耐摩耗性を向上させます。また、金色や黒色などの装飾的な仕上げにもなります。
- ブラッシング: チタンの洗練されたモダンな外観を実現する、繊細な線状のテクスチャーを残します。指紋や小さな傷も目立ちません。
重要なポイント!
チタンのフライス加工はそれほど難しいことではありません。 適切なツール、テクニック、仕上げオプションチタンならではの特性を最大限に活用できます。航空宇宙、医療、自動車、消費財など、あらゆる分野でチタン加工部品は優れた耐久性を備えているため、採用する価値があります。
プロリーンでは、 チタンCNC加工サービス 高度な3軸、4軸、5軸CNCマシンを使用することで、非常に厳しい公差を実現できます。 ±0.0002インチ お客様の用途要件を満たす表面仕上げも可能です。試作品から量産まで、経験豊富なエンジニアが、高精度、高効率、そしてコスト効率に優れたチタン部品をお届けします。
プロジェクトを開始する準備はできましたか? 今すぐ設計図をアップロードして、迅速かつ正確なお見積もりをご提出ください。当社のエンジニアが数時間以内に部品を確認し、専門的なフィードバックをご提供いたします。安全なアップロード、リアルタイムの注文追跡、そして世界クラスの加工技術を誇るBodaは、カスタムチタン加工をはじめ、あらゆる加工において信頼できるパートナーです。
CNC フライス加工の見積もりを即時に入手 Bodaから!
よくある質問
Q1: なぜチタンは鋼鉄よりも加工が難しいのですか?
チタンは刃先で熱を吸収するため、工具の摩耗が早くなります。また、工具と化学反応を起こし、圧力がかかると変形します。そのため、切削速度を低くし、鋭利な工具と均一なクーラントを使用する必要があります。
Q2: チタンのフライス加工にはどのくらいの切削速度を使用すればよいですか?
毎分60~100フィートの速度で切削してください。鋼材よりも遅く、徐々に送り速度を上げてください。これにより、工具ではなく切削片に熱が伝わります。
Q3: 標準の CNC マシンでチタン部品を加工できますか?
はい、鋭利な超硬工具、高圧クーラント、そして堅牢なセットアップが必要です。適切な技術があれば、ほとんどの機械で問題なく加工できます。
Q4: チタンの加工はなぜ高価なのでしょうか?
原材料費は鉄鋼やアルミニウムよりも高価です。切削工具は摩耗が早く、頻繁に交換する必要があります。さらに、加工速度が遅いため、生産時間も長くなります。これらの要因が相まって、プロジェクト全体のコストが上昇します。