
TPU射出成形
射出成形 この技術は従来の熱可塑性樹脂に限らず、エラストマーやその他の材料にも適用可能です。TPUは、様々な部品や製品の射出成形に使用される高性能エラストマーの一つです。
TPUは柔軟性、耐疲労性、耐久性に優れ、高い引張強度を備えています。射出成形部品にTPU材料を使用する場合、またはどのTPEが適しているか検討している場合は、この記事でTPU射出成形プロセスについて詳しく解説します。
熱可塑性ポリウレタン(TPU)素材とは何ですか?
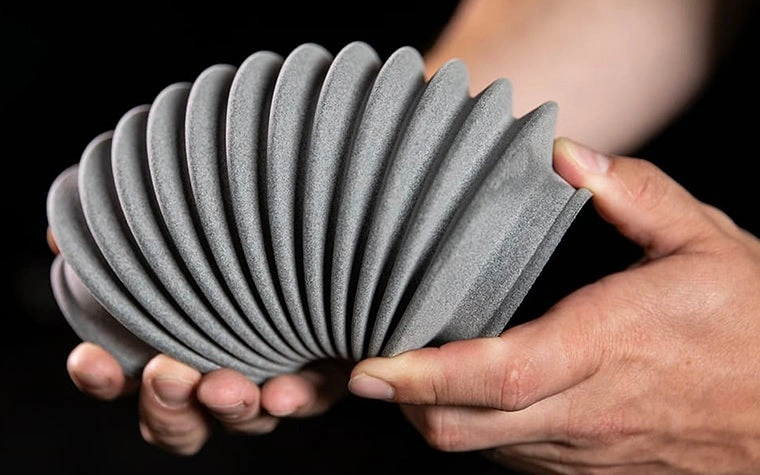
TPU素材
TPUは、柔軟性と靭性のバランス、耐摩耗性、優れた機械的強度など、ゴムとプラスチックの特性を兼ね備えた熱可塑性エラストマーです。標準的な熱可塑性成形システムに対応しており、複雑な形状の部品や製品に成形できます。
TPU材料の分子形成は、段階成長重合プロセスによって行われます。つまり、TPUポリマーは、ジイソシアネート、ポリオール、鎖延長剤、および特定の添加剤が段階的に化学反応を起こすことによって形成されます。
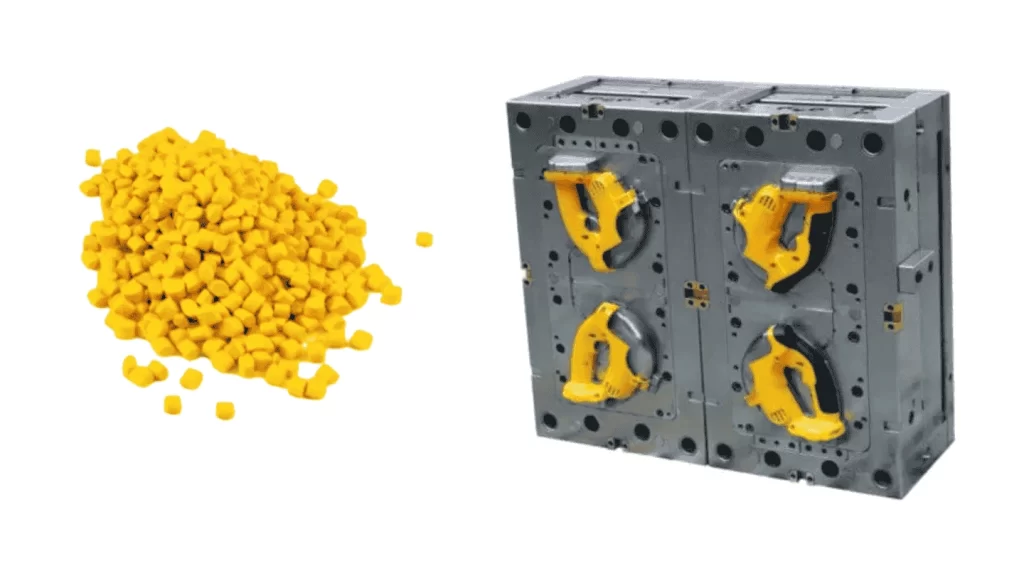
さらに、射出成形には、(所望の色に着色された)未加工のTPUペレットが使用されます。
熱可塑性ポリウレタン材料の特性は何ですか?
TPUには軟質から硬質、そして非常に硬いグレードまで様々な種類があるため、その特性は多岐にわたります。しかしながら、ゴムとプラスチックの特性を併せ持つ高性能エラストマーとして認識されています。
一般用途グレードのTPUは、高い引張強度と引裂強度、優れた破断伸度、耐摩耗性、耐薬品性、および120℃までの耐熱性を備えています。
次に、下の表に熱可塑性ポリウレタン材料の特性を示します。
|
TPUプロパティ |
代表的な範囲 |
|
密度(g /cm³) |
1.10 – 1.30 |
|
融点(°C) |
120-220 |
|
硬度(海岸a) |
60A~95A |
|
引張強さ(MPa) |
20~50以上 |
|
引裂強度(kN/m) |
30 – 150 |
|
破断伸び |
300 - 700% |
|
低温柔軟性(°C) |
-50から-20 |
|
絶縁破壊電圧(kV/mm) |
24-40 |
TPU射出成形プロセス
TPU成形
TPU射出成形は、標準的な熱可塑性樹脂射出成形と同様に、ペレットをホッパーに投入します。フィーダーバレルでペレットを溶融し、ノズルに送ります。溶融したTPUは、高圧で硬化鋼またはアルミニウム製の金型に射出されます。
流動性のある材料が固化する際に、キャビティの輪郭を捉え、金型を開いて取り出す際に所望の形状が現れる。
TPU部品の成形に関わる工程一覧を見ていきましょう。
- 希望する硬度レベルに基づいて、適切なTPU素材グレードを選択してください。
- 射出成形機の圧力、射出量、温度制御などのパラメータを設定します。
- 射出成形用のTPUペレットをホッパーに投入する
- バレル温度を制御しながら、溶融したTPUを金型キャビティに注入する。
- 充填した型を所定の時間冷却し、部品が均一に固まるようにします。
- 固化したTPU部品を金型から取り出し、後処理工程を施す。
- 品質管理を徹底するため、必要な検査と測定を実施する。
TPUの主な利点は何ですか?
前述の通り、TPUは優れた靭性を備えた弾性素材です。さらに、TPU素材は、耐薬品性、耐紫外線性、優れた絶縁性、そして幅広い産業用途など、製造において他にも多くの利点を提供します。
次に、以下のリストはTPUの主な利点を簡潔にまとめたものです。
- 耐摩耗性: 硬質TPU素材は耐摩耗性に優れています。
- 弾力性: TPUは、破断伸度が最大700%と非常に優れた弾性素材です。
- 強靭性と耐久性: TPUは丈夫で、最長10年間使用できます。
- 審美的な魅力: TPU素材には様々なカラーバリエーションがあり、部品は長期間にわたって表面仕上げと美観を維持します。
- 紫外線耐性: 元の特性は損なわれません TPU射出成形部品 日光や過酷な環境にさらされる。
- 低温環境への対応性: TPU製の部品は、-50℃という低温環境下でも性能を発揮できる。
- 最小限の水分吸収: TPUは疎水性であり、吸水率は約0.2%である。
- 生体適合性: Exin RxT80AやQuadrathane ALCなどのTPUは、生体適合性があり、医療用途にも安全です。
- 耐薬品性: TPUは、弱酸や弱アルカリ、油、グリース、炭化水素、および一部のアルコール類に対して耐性があります。
TPU対 ウレタン射出成形
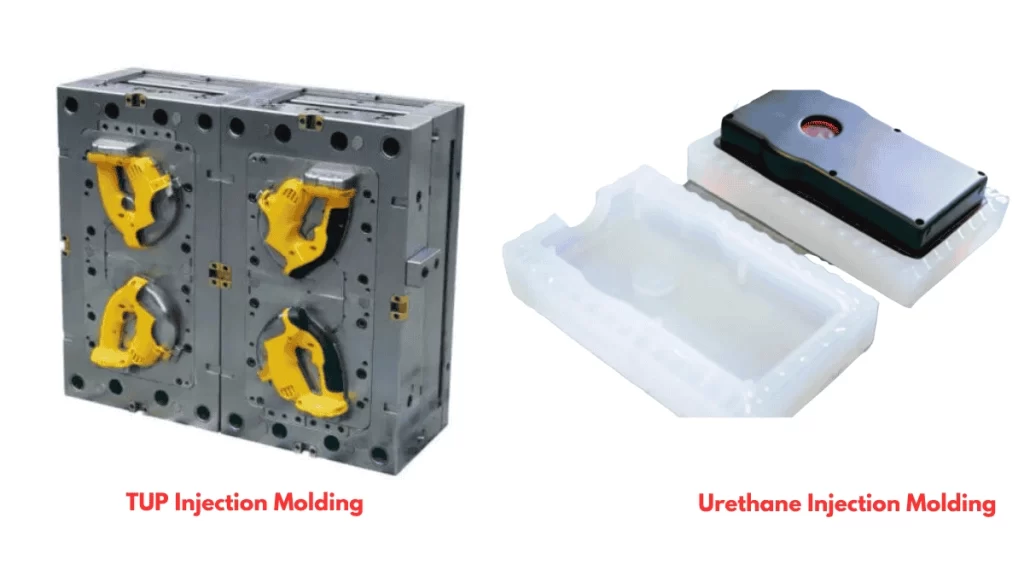
TPUとウレタンの射出成形
ウレタンは熱硬化性エラストマーであるのに対し、ポリウレタンは熱可塑性エラストマーである。この材料の違いにより、射出成形プロセスでは、それぞれ異なる金型、射出圧力、そして達成可能な精度が求められる。
ウレタン射出成形は、ウレタン鋳造または熱硬化性ポリウレタンの成形とも呼ばれる。ウレタン鋳造では通常シリコーン型が用いられるが、TPU成形では金属製の射出成形型が用いられる。
TPU射出成形は、精度、寸法安定性、長期耐久性の点で優れている。一方、ウレタン成形は、コスト効率の良い試作品製作や少量生産に適している。
今すぐプロリアンをお試しください!
TPU射出成形部品の用途
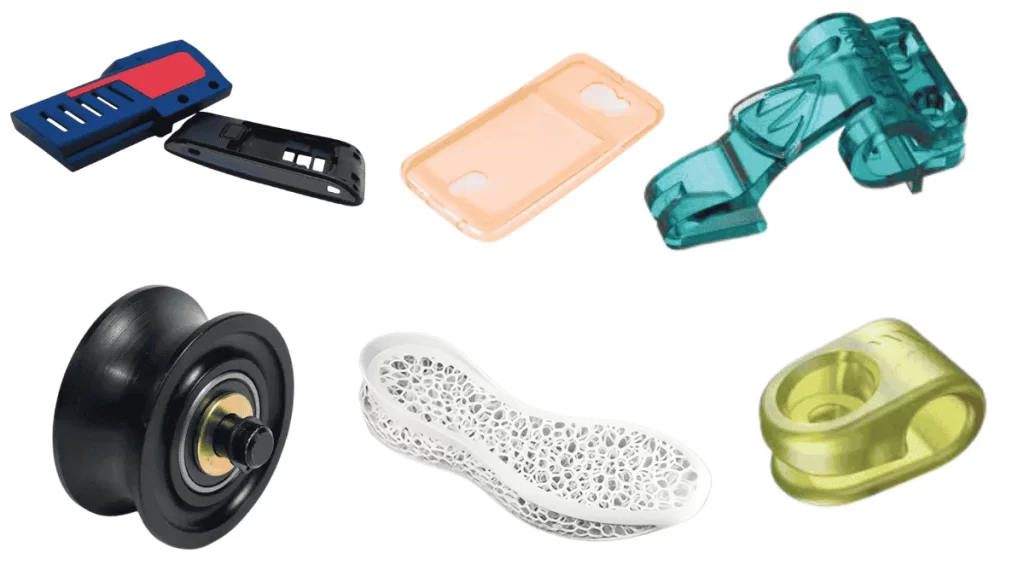
TPU射出成形製品
成形TPU部品および製品は、特に柔軟性と耐摩耗性が求められる様々な分野で利用されています。自動車、家電、医療、産業システム、履物など、幅広い産業に適用可能です。
TPUは、 オーバーモールドプロセスこれは、ABS樹脂やポリカーボネートなどの硬質プラスチックと組み合わせたものです。 射出成形TPU部品の様々な産業分野における応用例については、以下の表をご覧ください。
|
業種 |
用途例 |
|
自動車 |
ケーブルジャケット、吸気ホース、燃料システムシール、振動ダンパー、およびコネクターカバー |
|
履物 |
靴のミッドソール、アウトソール、ヒールカウンター、シャンク、クッション材 |
|
医療 |
カテーテル、注射器シール、呼吸マスク部品、ポンプダイヤフラム、流体移送継手 |
|
ディスプレイ・電子機器関連 |
スマートウォッチバンド、ヘッドホンカバー、保護ケース、グリップパッド、スマートフォンケース |
|
産業機器 |
工業用ホース、シーリングリング、駆動ベルトガイド、摩耗パッド、コンベヤベルト。 |
|
スポーツ |
スポーツ用品のハウジング、保護パッド、スキーブーツ部品、衝撃吸収インサート |
TPU射出成形のための設計ガイドライン
TPU射出成形金型設計
TPU射出成形部品/製品の精度、製造性、部品あたりの製造コスト、および全体的な品質は、設計によって大きく左右されます。したがって、TPU部品および射出成形金型を設計する際には、いくつかの重要な要素を考慮する必要があります。
次に、TPU射出成形部品および金型に関する重要な設計ガイドラインについて説明します。
TPU部品設計ガイドライン
- 収縮許容値: TPUが金型内で固化した後に発生するTPU材料の収縮(0.2~2%)を考慮してください。
- 部品の壁の厚さ: 成形部品の厚みが均一でないと、ヒケなどの欠陥が生じる可能性があります。そのため、厚みを均一(最大3mm)に保つようにしてください。
- 丸い角: 半径(内径および外径)は壁厚の0.5倍以上でなければならず、応力集中を防ぐために角は丸みを帯びたものにしなければならない。
- リブの特徴: 高さが壁厚(t)の3倍未満の部品の表面にリブを追加して強度を高める。
- 抜き勾配角度: 部品を欠陥なく排出するためには、抜き勾配角を考慮する必要があります。一般的には1~3°です。
射出成形金型設計ガイドライン
- 通気口: 射出成形金型には、直径0.02~0.05mmのスロットを設けるなど、適切な通気口を設けることを検討してください。空気の混入を防ぐためには、通気口が不可欠です。
- ゲートの位置: 金型ゲートは、部品の厚みが最も大きい位置に配置すると、パッキングと応力緩和に役立ちます。
- 型の表面テクスチャ: 金型キャビティの壁面は、成形されたTPU部品の仕上がり品質を左右します。ただし、研磨しすぎると部品の離型が困難になるため、研磨は避けてください。
今すぐプロリアンをお試しください!
TPU射出成形を成功させるためのヒント
TUP射出成形を成功させるには、成形温度の制御、厳密な射出圧力と速度の使用、均一な冷却、および適切な保持圧力の維持が不可欠です。
TUP射出成形に関する役立つヒントをいくつか以下に示します。
- プロセス温度を正確に制御する: TPUグレードに基づいて、溶融温度(約180~230℃)と成形温度(約30~60℃)を制御する。
- 射出圧力: 圧力範囲は60~100MPa、速度は中程度にしてください。
- 均一な冷却を確保する: TPU成形品の均一な冷却を実現するには、より長い冷却時間と適切なシステムを選択してください。
- 保持圧力: 背圧は噴射圧力の約50~80%に維持してください。
TPU射出成形における課題と解決策
TPUは容易に所望の形状に成形できるものの、加工工程の実行、寸法精度と仕上がり、収縮、金型開口、バリの発生などに関して、いくつかの課題が存在する。
下の表は、TPU成形における課題、原因、および解決策をまとめたものです。
|
課題 |
原因となる |
解決策 |
|
バブル |
溶融TPU中に存在する水分の蒸発 |
TPUペレットは溶かす前に完全に乾燥させてください。 |
|
ショートショット |
薄い部分や長い部分では、溶融粘度が高くなる。 |
溶融温度、射出圧力、ゲートサイズを上げる。 |
|
型から外すのが難しい |
液状TPUの金型壁面への接着。 |
抜き勾配(1~3°)を加え、キャビティを研磨し、エジェクターピンの配置を最適化する。 |
|
反り |
金型の不均一な冷却 |
均一な冷却チャネルを設計し、冷却時間を延長する |
|
フラッシュフォーメーション |
過剰な射出圧力または低いクランプ力 |
適切な射出圧力と金型遮断公差を使用してください。 |
|
フローライン |
金型温度の不適切と不安定な流れ |
バレルゾーンを安定させ、金型温度をわずかに上昇させる。 |
|
変色 |
過熱または長時間の滞留 |
バレル温度を下げ、サイクル遅延を最小限に抑える |
まとめ
TPU素材は、適切な射出成形金型とプロセス条件を用いることで、複雑な形状に射出成形することが可能です。TPUは高い弾性、耐摩耗性、耐衝撃性、耐久性を兼ね備えているため、様々な用途でその利点が活かされます。
初期設計段階から製造、そして後処理に至るまで、高品質な結果を得るためには、いくつかの要素を考慮する必要があります。
さらに、お客様の仕様に合わせたTPU射出成形部品については、Bodaと提携することも可能です。 射出成形サービス 高品質なプラスチック部品およびエラストマー部品を、競争力のある価格で提供します。
よくあるご質問
TPUの欠点は何ですか?
TPU素材の主な欠点としては、成形サイクルが遅いこと、加工が難しいこと、そして湿気に弱いことが挙げられる。
TPUはプラスチックですか、それともゴムですか?
TPUはエラストマーであり、プラスチックとゴムのハイブリッドで、ゴムのような性質を持ちながら、熱可塑性樹脂のように加工することができます。