
「射出成形は、膨大な種類の部品を正確かつ効率的に製造するための革新的なアプローチを提供します。 高度な機械を活用して、日用品からさまざまな業界の複雑なコンポーネントに至るまで、さまざまな部品や製品を成形します。」
何ですか 射出成形精密部品や製品を製造する最も一般的な製造プロセスの一つです。プラスチックと金属の両方を扱い、様々な用途に対応しています。このプロセスでは、原材料を溶かして金型に注入し、冷却して固化させることで最終部品を形成します。金型が完成すれば、安定した品質と精度を備えた部品の大量生産が可能になります。
この記事では、射出成形の複雑な詳細、そのプロセス、種類、材料、 射出成形コスト 考慮事項、アプリケーションなど。
射出成形の基礎
射出成形は、金型内で材料を加圧成形するプロセスです。プラスチック射出成形では、ポリマー溶融物を加工します。一方、金属射出成形では、粉末とバインダーの混合原料を成形し、その後、脱脂と焼結が必要です。これらのプロセスは、材料、金型、および製造要件が異なります。
この記事では、実際のケーススタディを交えながら、射出成形プロセスの段階、種類、材料、射出成形コストなどについて説明します。
射出成形の動作原理
射出成形は、溶融した原材料(通常はプラスチックまたは金属)を高圧下で金型キャビティに注入することで行われます。金型は、射出成形用金型とも呼ばれ、成形品の所望の形状とサイズを反映するように精密に作られています。材料は加熱されたバレルを通して注入され、往復運動するスクリューによって溶融した材料が金型キャビティに押し出されます。このプロセスにより、注入された材料が金型キャビティを完全に充填し、小さな穴や薄い形状も確実に充填されます。
射出成形金型は、複数のキャビティと精巧な設計を持つ複雑な構造をしており、精密な部品の製造を可能にします。材料が射出されると、溶融した材料は冷却・固化し、金型の形状を形成します。冷却後、金型は半分に開き、エジェクタピンを使用して部品が取り出されます。これにより、成形品は損傷なく確実に取り出されます。
射出成形の XNUMX つの段階
射出成形プロセスは、次の 4 つの主要な段階で構成されます。 型締、射出、冷却、突き出し それぞれの工程は、原材料を複雑な部品へと変化させる後続のステップです。これらの段階により、原材料から高精度の射出成形部品が製造されます。
1.クランプ
最初の段階であるクランプでは、クランプユニットを使用して金型をしっかりと閉じ、射出成形中の材料漏れを防ぎます。この工程は、成形品の形状と完全性を維持し、金型が高圧射出に耐えられるようにするために非常に重要です。
2.注射
射出工程では、ペレット状または粉末状のプラスチック材料または金属が射出装置内で溶融され、金型キャビティに押し込まれます。温度と圧力を正確に制御することで、部品の品質を一定に保つことができ、成形プロセスにおいて非常に重要な工程です。
3。 冷却
射出成形後、金型内の材料は冷却・固化を開始し、金型の形状を形成します。冷却時間によって、溶融材料は金型内で固化し、成形品が形成されます。冷却時間は材料と肉厚によって異なります。金型の形状は冷却時間に影響を与え、プラスチック成形品や金属部品の品質に大きく影響します。
4.排出
冷却後、金型が開き、エジェクタピンが射出成形部品を排出します。慎重に取り出すことで損傷を防ぎ、後加工や組み立ての準備が整います。
関連記事射出成形に最適な材料9選
今すぐプロリアンをお試しください!
射出成形機の構造と構成部品
射出成形機は、原材料を精密かつ制御された成形プロセスによって成形部品へと変換するために設計された複雑な装置です。射出ユニットと型締ユニットという2つの主要ユニットで構成されており、どちらも原材料を精密な部品へと変換する上で重要な役割を果たします。
インジェクションユニット
射出ユニットは、材料の溶融と射出を制御します。これには以下のものが含まれます。
- ホッパー: ホッパーは、原料(プラスチックペレットまたは金属粉末)を成形機に投入する前に貯蔵する場所です。材料が詰まったりこぼれたりすることなく、機械に安定して流れ込むように設計されており、成形プロセスへの安定した供給を保証します。
- バレルとスクリュー: ヒーターを備えたバレルは、ホッパーから供給された材料を溶かします。 バレル内で回転するスクリューは材料の溶融を助けるだけでなく、射出段階でラムとして機能し、溶融した材料を金型内に押し込みます。
- 制御システム: 制御システムは、温度、圧力、射出速度、型締力などのプロセスパラメータを制御します。これにより、射出成形プロセスにおける一貫した品質と精度が確保され、さまざまな材料や金型の特定の要件に合わせて微調整することが可能になります。
クランプユニット
型締装置は、射出成形と冷却工程において金型を固定します。型締力は、射出成形された材料の圧力に耐えられるほど十分に強くなければなりません。そうすることで、金型は閉じた状態を維持し、部品を正確に成形することができます。
- 型: 金型は、それぞれの製品に合わせて金属でカスタムメイドされます。キャビティとコアの2つの部分で構成され、射出成形時にはしっかりと閉じ、部品を取り出す際には開きます。
- 排出システム: 部品が冷却されて固化すると、排出システムが作動します。 このシステムには、完成した部品を金型から押し出すピンやプレートが含まれていることが多く、損傷なく取り出されることが保証されます。
- 油圧および電気システム: 油圧システムは、型締めと射出成形に必要な力を提供します。電動射出成形機はエネルギー効率に優れ、射出成形コストを削減します。
段階的な射出成形プロセス
射出成形プロセスは、適切な材料の選択と金型の設計から始まる、一連の綿密なステップで構成されています。材料を溶融し、金型に注入し、冷却・固化した後、取り出しと後処理を経て、高品質な部品が製造されます。
ステップ 1: 材料の選択
適切な射出成形材料の選択は、耐薬品性、強度、柔軟性といった成形品の特性に影響を与えるため、非常に重要です。射出成形に一般的に使用されるプラスチックには、アクリロニトリルブタジエンスチレン(ABS)、ポリエチレン、ポリプロピレンなどがあり、金属射出成形ではステンレス鋼やチタンなどの材料が使用されます。
ステップ2: 射出金型デザイン
金型設計は高度な技術を用いて行われ、 CAD 部品の仕様を反映した射出成形金型を作成するためのソフトウェア。射出成形プロセスは、金型キャビティとコアの精度に依存します。
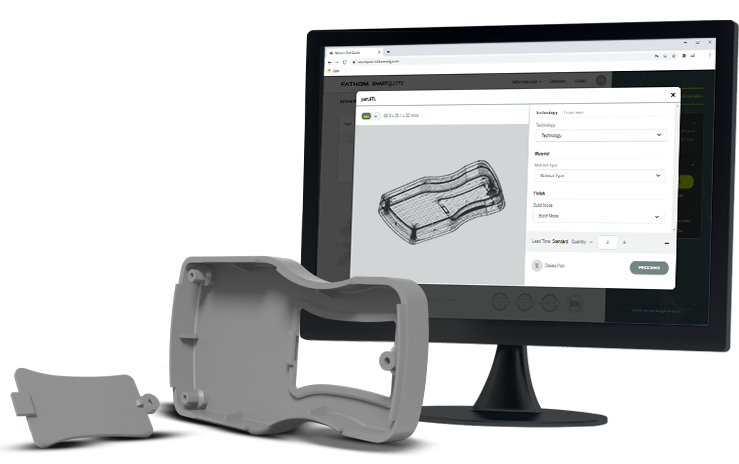
射出成形金型のCAD設計
金型の品質と設計の複雑さが、成形品の精度と品質を左右します。さらに、この段階では、金型の仕上げを最高品質に保ち、金型の特徴を正確に把握するために、多額の投資が必要になることがよくあります。
ステップ 4: 金型の製造
金型は以下を使用して作成されます CNC加工 (NAIST) と 放電加工(EDM)、 射出成形プロセスの耐久性と精度を確保します。
ステップ 4: 材料を溶かす
プラスチック射出成形では、ペレットは加熱されたバレル内で溶融してから射出されます。MIM(金属射出成形)では、金属粉末をバインダー系と混合して原料を作り、加熱することでバインダー系混合物が流動化し、金属は粉末状のまま残ります。加工条件は材料系によって異なります。
ステップ4: 溶融材料の射出
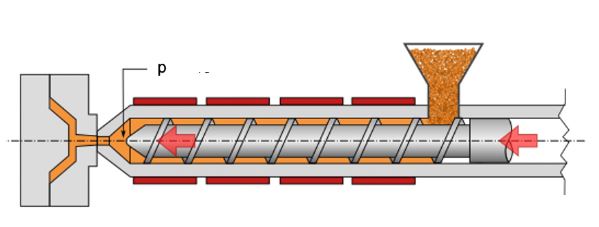
溶けた材料を射出する
射出は高精度の段階であり、溶融した材料がかなりの圧力下で金型に射出されます。通常、 70および112MPa この工程では、(10~16 Kpsi)の圧力が用いられます。射出成形により金型キャビティが完全に充填され、設計の複雑なディテールが再現されます。この段階では、適切な圧力と材料量を維持することが非常に重要です。射出成形中に少しでも不正確な点があると、典型的な問題が発生する可能性があります。 射出成形の欠陥 最終製品における部品の反りや空洞の充填不足などの問題。
ステップ 5: 冷却および固化
射出後、金型内の材料は冷えて固まり始めますが、これは製品の構造的完全性にとって重要な段階です。 この冷却期間中に、材料は溶融状態から固体状態に変化します。 この冷却プロセスにかかる時間は、材料の特性と部品のサイズによって異なります。
冷却時間 (Tc) = (K * V * ΔT) / Q . ソース
ここで、Tc は冷却時間 (秒)、V は成形品の体積、ΔT は溶融温度と突出温度の温度差、Q は冷却速度、K は材料と金型の特性に応じた定数です。 。
ステップ 6: 排出
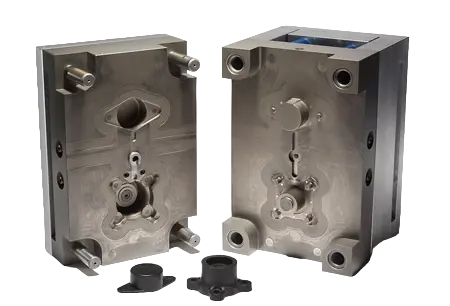
射出成形金型からの部品の取り出し
冷却後、成形品が取り出される。MIM成形品にはバインダーが残っているため、脱脂後、焼結して金属粉末を固化させる必要がある。熱サイクルは、合金と原料に応じて選択される。
ステップ7:後処理
後加工段階では、余分な材料をトリミングし、研磨や塗装などの仕上げを施して、プラスチック成形部品や金属部品の品質向上を図ります。金属部品の場合、この段階では、機械的特性の向上、あるいはより精密な公差や表面仕上げを実現するために、追加の機械加工や熱処理が行われることもあります。
ステップ 8: 品質管理
品質管理は、製品が所定の基準と仕様を満たしていることを確認するための重要なステップです。この検査には、寸法検査、材料試験、表面検査などが含まれます。品質基準を満たさない成形部品は、手直しまたは廃棄され、生産バッチの完全性が維持されます。
ステップ9: 組み立てと梱包
最終段階では、部品がより大きな製品の構成部品となる場合は組み立てられます。その後、輸送中の損傷を防ぐため、保護材などで梱包されます。
今すぐプロリアンをお試しください!
射出成形にはどのような種類がありますか?
射出成形は汎用性の高い製造プロセスであり、その多様なタイプによって様々な用途に適応します。それぞれのタイプは、使用材料から製品設計の複雑さに至るまで、特定の要件に対応します。射出成形の多様なタイプにより、シンプルな家庭用品から複雑な自動車部品まで、多様な製品の製造が可能になります。
薄肉射出成形
薄肉射出成形は、強度と耐久性を維持しながら薄肉のプラスチック部品を製造することに特化しています。包装材や容器など、軽量で生産スピードが速い製品の製造に広く利用されています。主な課題は、これらの薄肉部品の構造的完全性を維持することです。
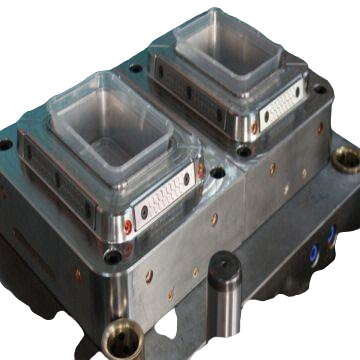
薄肉射出成形
液体シリコーンゴム射出成形
液状シリコーンゴム(LSR)射出成形は、柔軟性、耐久性、熱安定性に優れた部品を製造します。その耐久性と耐薬品性から、医療機器や調理器具に特に適しています。
キューブモールディング
キューブ成形は、回転する立方体の金型を使用する革新的な射出成形技術です。 この独自のアプローチにより、複数材料の同時注入とより複雑な部品設計が可能になります。 効率と精度が最優先される大量生産に特に効果的です。
キューブ成形では、キューブの異なる面を成形工程の様々な段階で使用できます。これにより、リードタイムが短縮され、複雑な部品の成形効率が向上します。キューブ成形では、片面が射出成形段階にある間、もう片面は射出成形段階にある部品を配置できるため、工程効率が向上します。
ガスアシスト射出成形
ガスアシスト射出成形は、ガス (通常は窒素) を使用してプラスチック部品の中空部分を作成する技術です。 この方法は、特に大型で複雑な部品において、材料の使用量を削減し、反りを最小限に抑え、強度対重量比を高めるのに有益です。
このプロセスは、内部の安定性と表面仕上げが重要なハンドル、パネル、その他の大型部品の製造において特に価値があります。 材料効率と構造的完全性を兼ね備えており、さまざまな業界で人気の手法となっています。
マイクロ射出成形
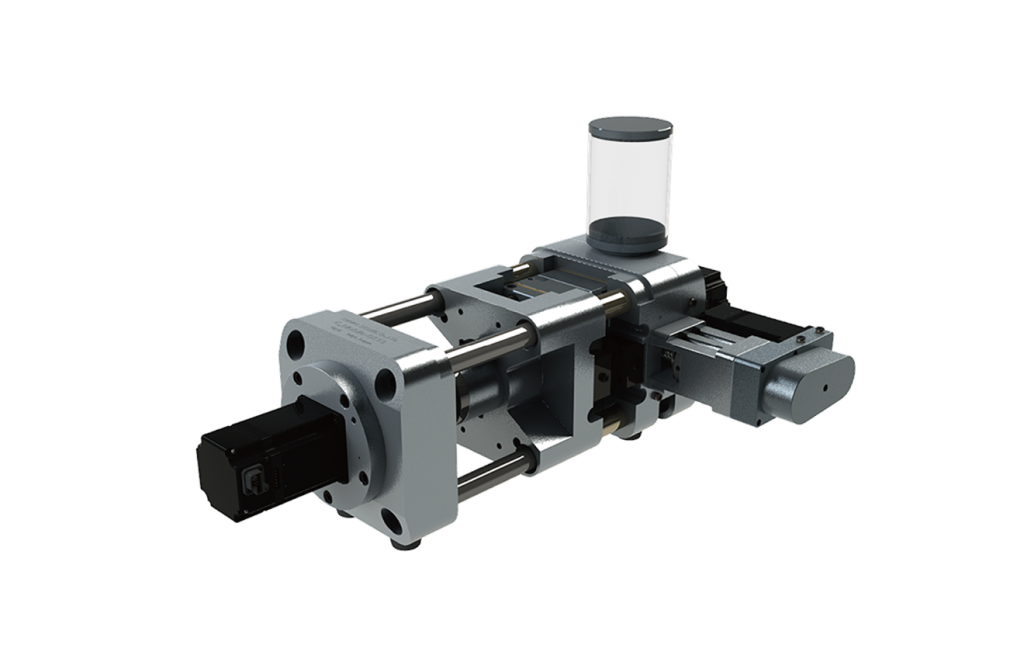
マイクロ射出成形機
マイクロ射出成形は、医療機器や電子機器でよく使用される、極めて小型で高精度な部品の製造に適しています。
課題は、精度が重要となる小型部品を一貫して生産することです。
オーバーモールディング
オーバーモールディングは、既存の部品の上に材料の層を成形するプロセスであり、民生用電子機器などのプラスチック射出成形製品のグリップや美観を向上させます。
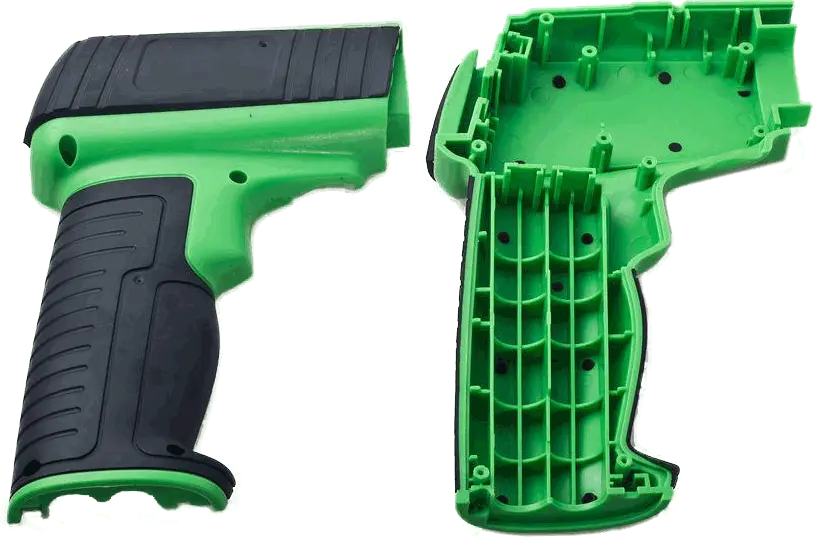
オーバーモールディング
オーバーモールディングの第二段階では、グリップ力の向上や衝撃吸収性の向上といった機能特性を製品に付加することが一般的です。この手法は、多様な質感や素材を用いた製品に使用でき、機能性と美観を兼ね備えています。
続きを読む:
- トランスファー成形:定義、プロセス、およびアプリケーション
- 圧縮成形:種類、長所、短所、用途
- 試作射出成形:役立つガイド
プラスチック射出成形
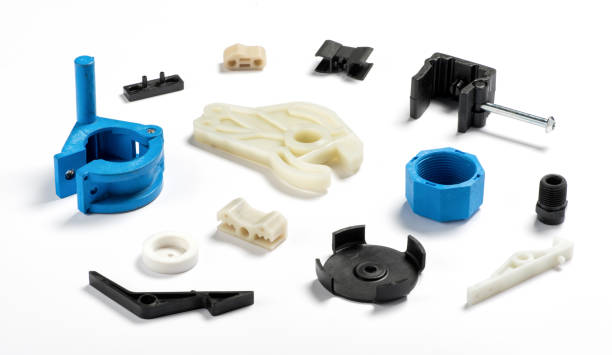
射出成形によるプラスチック部品
プラスチック射出成形は、プラスチック部品の大量生産に一般的に用いられる製造プロセスです。プラスチック粒子を溶かし、金型に注入して特定の形状を成形します。
この方法は量産効率が高く、複雑で一貫性のあるデザインを作成できます。 自動車から消費財まで幅広い業界に不可欠です。 共通するものは以下の通り プラスチック射出成形材料
- ポリエチレン(PE)
- ポリプロピレン(PP)
- ポリスチレン(PS)
- ポリ塩化ビニル(PVC)
- ポリエチレンテレフタレート(PET)
- アクリロニトリルブタジエンスチレン(ABS)
- ポリカーボネート(PC)
- ポリアミド(ナイロン)
- ポリブチレンテレフタレート(PBT)
- アセタール(POM)
- ポリメチルメタクリレート(PMMA)
- 熱可塑性ゴム (TPR)
- 熱可塑性ポリウレタン (TPU)
- ポリフェニレンオキサイド (PPO)
- 耐衝撃性ポリスチレン(HIPS)
特定の考慮事項
プラスチック射出成形では、さまざまなプラスチックの溶融温度と流動特性を考慮することが重要です。 これにより、金型へのスムーズな充填と最終製品の品質が保証されます。
もう XNUMX つの考慮事項は、各プラスチックの種類の収縮率です。 完成部品の正確な寸法を実現するには、収縮に対する適切な許容値を金型設計に考慮する必要があります。
用途
プラスチック射出成形は、自動車のダッシュボード、医療機器、玩具やプラスチック成形品などの消費財などのプラスチック部品の製造に不可欠です。
関連記事:
ABS 射出成形: プラスチック製品を実現するためのガイド
ウレタン射出成形
金属射出成形
金属射出成形 MIM(金属射出成形)は、複雑な形状の金属部品を大量生産するために使用されるプロセスです。高強度を必要とする小型で複雑な部品に使用される、丈夫で複雑な部品を製造できることで知られています。機械加工や鋳造などの従来の金属加工技術に比べて費用対効果の高い代替手段です。以下は、 金属射出成形材料;
- ステンレス鋼
- チタン
- タングステン
- ニッケル合金
- コバルト合金
- 銅合金
- 鉄ニッケル合金
特定の考慮事項
金属粉末の選択は、強度や耐食性などの部品の最終特性に影響します。 最適な部品密度と機械的特性を達成するには、バインダーの除去と焼結の条件を正確に制御する必要があります。
プロジェクト固有の材料とプロセスのレビューについては、以下をご覧ください。 金属射出成形サービス.
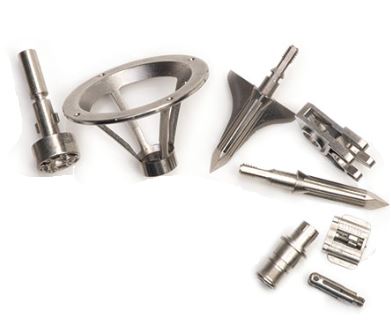
射出成形金属部品
用途
- 生体適合性があるため、医療分野で手術器具やインプラントに広く使用されています。
- エンジン用コンポーネントなど、航空宇宙産業における複雑な部品の製造に最適です。
- 自動車分野では、ギアやコネクタなどの小型で複雑なコンポーネントの製造に使用されます。
- MIM は、家電機器の精密な金属部品を製造するために家庭用電化製品でも普及しています。
プロフィール: 金属部品の CNC フライス加工: 実際の精度
今すぐプロリアンをお試しください!
表面処理 射出成形部品の
表面処理 射出成形部品の外観と機能性が向上します。 これらの仕上げは、美観の向上から部品の特性を変える機能性コーティングまで多岐にわたります。
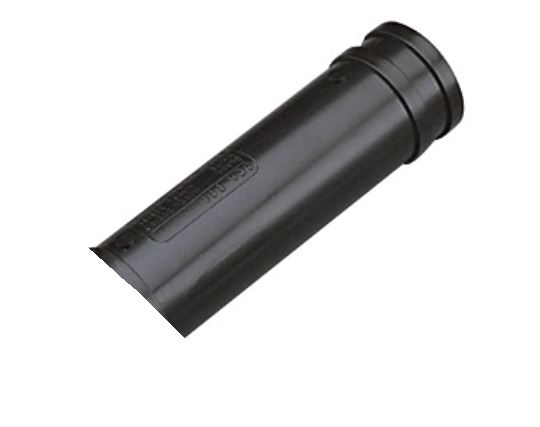
射出成形プラスチック部品の仕上げ
目的の結果と部品の材質に応じて、さまざまな技術が使用されます。 これらの仕上げにより、耐久性、美的魅力、または耐紫外線性などの特別な機能が向上します。
- ペインティング: 色を追加すると視覚的な魅力が高まり、環境要因に対する保護層が提供されます。
- メッキ: 美観と耐摩耗性を高めるために金属層を適用し、金属的な外観が必要な部品に最適です。 もっと高い。
- 研磨: これにより、光沢のある高品質な仕上がりが得られ、表面の欠陥が取り除かれて滑らかになります。
- サンドブラスト: 表面をブラストし、塗装などのさらなる仕上げを行うための準備をすることにより、マットな質感を実現します。
- レーザー彫刻: 詳細なデザインやテキストを正確に追加でき、永久的で耐摩耗性のマーキングに最適です。
射出成形コスト: 他のアプローチとの比較
射出成形は、大量生産におけるコスト効率の高さからよく検討される。 中国における射出成形コスト潜在的な 射出成形金型に対する関税初期設定費用と金型費用は高額ですが、生産量が増えるにつれて部品あたりのコストは大幅に低下するため、大量生産においては費用対効果が高いと言えます。
対照的に、 3D印刷 CNC加工とCNC加工ではコスト構造が異なります。 3D プリントは、セットアップコストが最小限に抑えられるため、少量の複雑なデザインの場合、より費用対効果が高くなります。 CNC 加工は多用途ですが、特に複雑な部品や大量の部品の場合、材料費と労働力のコストが高くなります。
表: 射出成形、3D プリント、CNC 加工のコスト比較
| 側面 | 射出成形 | 3D印刷 | CNC加工 |
| ユニットあたりのコスト | 大量の場合は少ない | 穏健派 | 大量に大量に |
| 生産量 | 大容量に最適 | 少量から中量のボリュームに最適 | 少量から中量のボリュームに最適 |
| 生産速度 | セットアップ後の迅速な実行 | 遅く | 穏健派 |
| 仕上げ品質 | ハイ | 不定 | ハイ |
射出成形の利点は何ですか?
射出成形は大量生産の効率が高いことで知られています。 安定した品質と精度で部品を大量に作成できるため、大規模な製造に最適です。
このプロセスにより、デザインと材料の選択において高い汎用性が得られます。 他の製造方法では困難またはコストがかかる可能性がある複雑な形状を製造できます。
優位性
- 量産時の高効率化
- 同一部品の一貫した品質
- 複雑な形状を作り出す能力
- 幅広い成形材料
- 大量生産でも低コスト
- 従来の製造と比較して廃棄物の削減
射出成形の用途は何ですか?
射出成形の多用途性により、射出成形はさまざまな業界で定番となっています。 多様な部品設計と複雑さを実現できるため、自動車から消費財に至るまで、その用途は広範囲に及びます。 医療分野では、射出成形は滅菌済みの使い捨て製品の作成に使用され、自動車産業では耐久性のある高精度部品の製造に不可欠です。
表: 射出成形の用途
| 業種 | 用途 |
| 自動車 | ダッシュボード、バンパー、インテリアパネル |
| 消費財 | おもちゃ、家庭用品、容器 |
| 医療 | 注射器、医療機器部品 |
| ディスプレイ・電子機器関連 | スマートフォン、リモコン用ケース |
| 航空宇宙 | キャビンコンポーネント、構造要素 |
今すぐプロリアンをお試しください!
中国射出成形サービス
中国の射出成形サービスは、その費用対効果の高さと、世界中のさまざまな業界向けの大規模生産能力で知られています。 中国の射出成形サービスは、迅速な生産ターンアラウンドと大量注文に対応できます。
プロリアン射出成形サービス: 金型の作成から表面仕上げまで
包括的な 射出成形サービス金型の作成から最終的な表面仕上げまで品質を保証します。
当社のサービスには以下が含まれます:
- カスタム金型の設計と製造
- プラスチックや金属の精密射出成形
- 高度な品質管理対策
- 塗装や研磨などの成形後の作業
- 設計検証のためのラピッドプロトタイピング
- 大量注文に対応する大規模生産能力
続きを読む:
- 射出成形ゲート: 設計と製造に関する専門家の洞察
まとめ
射出成形は現代の製造における変革的な技術であり、さまざまな部品の製造に精度と効率をもたらします。 さまざまな金属およびプラスチックの成形部品は、さまざまな業界や用途にとって重要です。 クランプ、射出、冷却、排出の各段階により、複雑なデザインを一貫した品質で大量生産できます。 標準的なプロセスだけでなく、薄肉、液状シリコーンゴム、ガスアシスト成形などの特殊な形状も含まれます。
よくあるご質問
射出成形の主な利点は何ですか?
射出成形は、コスト効率の高い大量生産、一貫した部品品質、そして高精度で複雑な形状を作成する機能を提供します。
設計は射出成形プロセスにどのような影響を与えますか?
射出成形金型の設計によって、金型の複雑さ、材料の選択、生産効率が決まり、部品の品質に直接影響します。
技術の進歩は射出成形にどのような影響を与えていますか?
技術の進歩により、より正確な制御が可能になり、無駄が削減され、複雑なデザインを成形できるようになりました。 金型作成のための 3D プリンティングなどのイノベーションにより、プロセスも合理化されます。
射出成形プロジェクトを開始する際のコストの考慮事項は何ですか?
射出成形の初期コストには金型の設計と製造が含まれ、材料の選択や部品の複雑さが費用に影響します。大量生産により部品1個あたりのコストが削減されます。
射出成形におけるスプレイとは何ですか?
スプレイは、成形品の表面に銀の縞や飛沫として現れます。通常、材料内の水分や過剰な射出速度が原因で発生します。
2K射出成形とは何ですか?
2K 射出成形では、XNUMX つの異なる材料または色を XNUMX 回の成形プロセスで組み合わせて、複雑な成形部品を実現します。