
「ジグボーリングは、自動車、医療、航空宇宙、電子機器、その他の産業用部品のさまざまな金属や合金に、高度な表面仕上げを施した精密な穴を開けます。」
ボーリングとは、ドリルで開けた穴を、±0.001インチという許容差で、さまざまな形状やサイズの高精度の穴に仕上げることを指します。同様に、 ジグボーリング 精度は ボーリング加工 ジグボーラーまたはジグボーリングマシンを使用して、穴を正確に拡大し、正確な間隔を作成するプロセス。ジグボーリングと呼ばれるボーリングツールを使用して、ゆっくりとしたフライス加工で穴を拡大できます。さらに、ボーリング機能には、穴のサイズの高精度、穴の正確な位置合わせ、微調整機能などがあり、航空宇宙からツールや金型の製造まで、さまざまなアプリケーションに適しています。
さらに、ジグボーリングとは何か、ジグボーリングマシンとツール、その利点、標準的な CNC ミルボーリングとの比較について説明します。
ジグボーリングとは何ですか?
ジグボーリングはフライス加工や CNC ボーリングに似ています。ボーリングツールが回転して、穴の直径を正確に測定します。ジグボーリングプロセスの主な違いまたは特徴は、その精度です。機械加工バッチ全体にわたって、より厳しい許容差と一貫性を実現できます。そのため、ジグボーリングは、厳密な精度、複雑な穴のパターンや形状、および他のアセンブリ部品との正確な位置合わせを必要とする用途で人気があります。たとえば、航空機のエンジン部品に正確に穴を開けます。
医療業界向けの手術器具製造など、一部の製品開発プロジェクトでは、機能性をテストするために極めて高い精度が求められます。そのような場合、精密ボーリングにはジグボーリングマシンが使用されます。
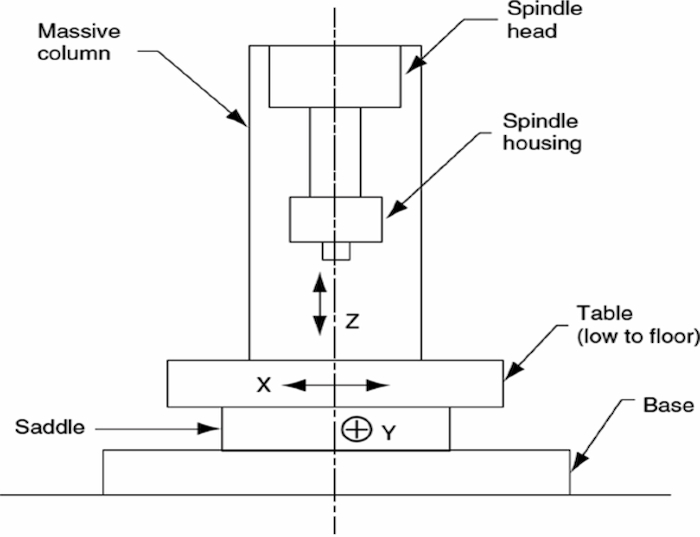
ジグボーリング機構
さらに、ジグボーリングプロセスには2つのタイプがあります。 スピンドルの方向に基づいて、水平と垂直。 垂直ジグボーリングは、垂直方向のスピンドルを使用し、平面へのボーリングに適しています。一方、水平ボーリングは、 水平スピンドルの向きは、ワークピースの側面への穴あけに最適です。手の届きにくい場所や大きなワークピースへのアクセスが容易になります。
2µmの精度をどうやって実現するのでしょうか?
ジグボア操作は、簡単に精度を達成することができます 2µm。この機能の理由は、ジグボーリングの仕組みにあります。ワークピースをしっかりと固定した後、精密スピンドルがツールを回転させて材料を除去します。この機械は正確な位置決めと移動を可能にします。その結果、正確な穴サイズと正確な間隔を確保できます。
関連する ボーリングとドリリング:プロセス、違い、用途
今すぐプロリアンをお試しください!
ジグボーラーとフライス盤:同じものですか?
正確さ以外にも、他の基本的な ジグボーラーとフライス盤の違いフライス盤もボーリングバーと工具を使って穴をあけることができますが、ボーリング用途に特化しているわけではありません。一方、ジグボーリングマシンはボーリング作業に特化した装置であり、その他の側面加工作業は行いません。
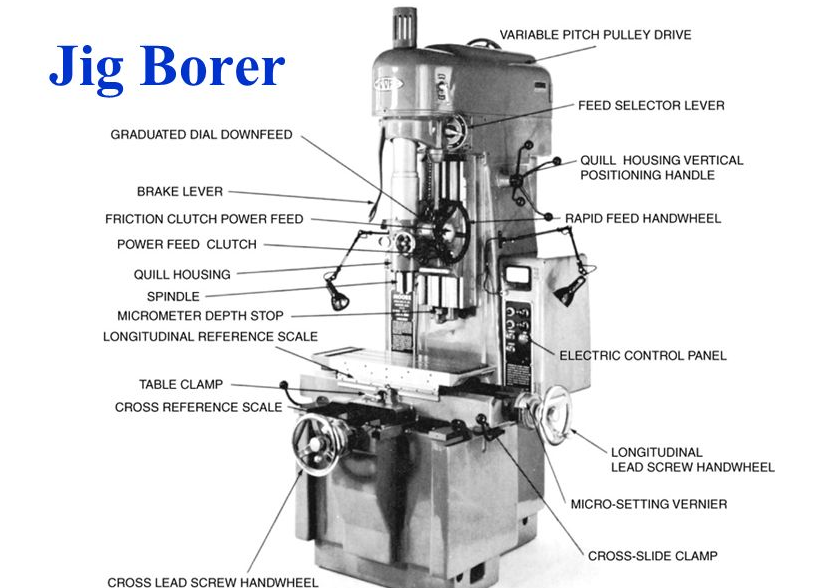
ジグボーラーマシン
ジグボーラーとフライス盤の構造を比較すると、ジグボーラーの光学スケールは正確な測定を提供します。光学スケールはシステムにフィードバックを与え、許容誤差を改善するための調整を行います。以下の表は、フライス盤とジグボーラーの基本的な違いを示しています。
表: ジグボーラーとフライス盤の比較
| 成分 | ジグボーラー | 製粉機 |
| ボーリング/ミリングヘッド | 正確な穴あけのためのカスタム精密ボーリングヘッド | エンドミル、フェイスミル、ドリリング用の多目的ヘッド |
| スピンドルベアリング | 振れを最小限に抑え、スムーズな回転を保証する精密ベアリング | さまざまな速度と負荷に適した耐久性のあるベアリング |
| 光学スケール | テーブルとスピンドルの位置を正確に測定し、フィードバックします。 | 一般的なフライス盤には光学スケールがありません |
| フィード機構 | 微調整のための微動機構 | 要求される精度と負荷容量に基づいたリードスクリューとナット |
| コントロールパネル | 手動機械用のダイヤルとハンドホイール、CNC 用の高度な制御インターフェース | 高度なインターフェース CNCプログラミング. |
| ワーク保持装置 | ワークピースを保持するための精密バイス、クランプ、固定具 | バイス、クランプ、固定具は、さまざまなサイズに適応できるように設計されています |
さらに、ジグボーリング加工工具の微調整機能と光学スケールは、ジグボーリングの高精度に貢献する2つの機能です。一方、CNCフライス盤は一般的な ボーリングツール エンドミル、ボーリングバー、ドリルビットなど。
ジグボーリングアプリケーション
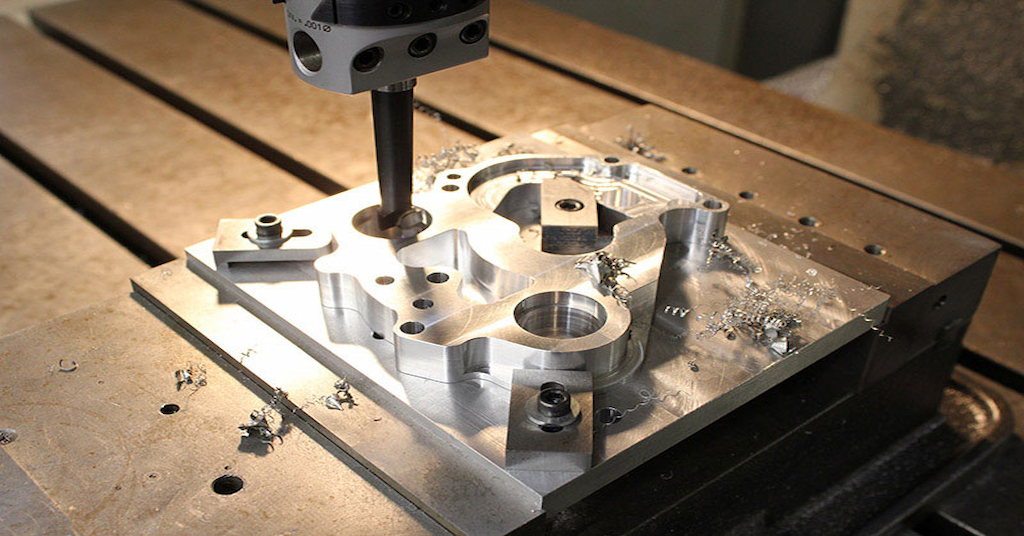
ジグボーリングアプリケーション
前述のように、ジグボーリングプロセスは、さまざまなタイプのワークピースに正確な穴を作成します。正確な中心間距離の穴、高仕上げの穴表面、届きにくい場所やアクセスしやすい場所など、精度が製造部品の機能とパフォーマンスに影響を与える場合は、ジグボーリングを使用することがほぼ必須です。
ジグボーリングの応用例は以下のとおりです。
航空宇宙コンポーネント
ジグボアは、航空宇宙分野で、さまざまなコンポーネントの穴、構造的な位置合わせのための精密なボア、中心間の正確な穴、タービンブレード、機械的なリンクのための着陸装置コンポーネントの穴などを作成するために使用されます。
自動車部品
穴はさまざまな自動車部品の重要な特徴であり、その精度と一貫性は組み立てプロセスに大きく影響します。したがって、ジグボーリングプロセスは、シリンダーライナーとヘッドボルト用のエンジンブロックの穴、トランスミッションハウジング、サスペンションとステアリングリンケージ用のシャーシコンポーネントの穴などのボーリングに使用されます。
医療産業
高品質の仕上げ、精度、衛生はすべて医療の安全に不可欠です。一方、ジグボーリングはこれらすべての要件に対応できます。ジグボーリングは、外科用器具に優れた表面仕上げの穴を開けることができます。股関節や膝関節の置換などの整形外科用インプラントに穴を開けます。その他の用途には、歯科用ドリル、診断機器、義肢などがあります。
金型
鋳造や押し出し用の金型、射出成形や圧縮成形用の金型には、深くて狭いキャビティ、精密なホールド、ポケットなどを作成するためのジグボーリング操作が常に含まれています。金型の仕上げ品質と精度は生産に直接影響するため、ジグボーリングの精度機能を活用することが不可欠です。.
エレクトロニクス産業
ジグボーラーは、プリント回路基板 (PCB)、半導体、ヒートシンク、筐体、その他のコンポーネントに正確な穴を開けます。
ジグボーリングの利点は何ですか?
精度と仕上げレベルは、ジグボーリングの 2 つの主要な利点です。それに加えて、材料の選択肢が広く、精密加工におけるコスト効率が高く、リードタイムが短いという利点もあります。さらに詳しく説明すると、次のようになります。
- 高精度: ジグボーリングマシンは、ミクロンレベルの許容誤差を実現し、複数の生産サイクルを通じて同じ精度を維持できます。
- 優れた表面仕上げ: ジグ掘削穴の壁は簡単に維持できます Ra 3.0、wさらに強化することができます。
- 素材の多様性: 任意 ボーリング材 ジグボーリング操作、金属および合金、熱硬化性材料、複合材料などで加工できます。
- 作戦上の不正行為: ジグボーリングマシンは、ボーリング作業に加えて、穴あけとリーミングを実行できます。
- 効率的な生産: フライス加工や他の CNC マシンと比較すると、ジグマシンのセットアップ時間は短く、1 つの加工時間から次の加工時間へ素早く移行できます。
- 加工安定性: ジグボーリングマシンの堅牢な構造により、優れた安定性と剛性が得られ、加工中の振動やたわみが最小限に抑えられます。
今すぐプロリアンをお試しください!
結論
全体的に、ジグボーリングは、加工後の表面仕上げが高度な精密穴あけには欠かせません。穴あけ加工でこれらの基準が求められる自動車から医療まで、さまざまな用途では、さまざまな部品や製品にジグボーリングプロセスが利用されています。さらに、どんなに高度なジグボーリング装置を使用していても、適切なボーリングパラメータと操作手順がボーリング穴の品質に影響を及ぼします。
Bodaでは、10年以上の経験を持つ高度なCNC機器とエンジニアが協力して、最高品質の製品を提供しています。 CNC加工サービス. 精度を犠牲にすることなく、短納期と競争力のある価格を提供します。詳細な見積もりと、お客様の要件を満たす方法に関する追加情報については、デザインをお送りください。
よくあるご質問
フライス盤でジグボーリング加工はできますか?
はい、垂直フライス盤でジグボーリングを行うことは可能ですが、ジグボーラーと同等の精度と仕上がりを実現することはできません。
フライス盤とジグボーラーの違いは何ですか?
フライス盤は一般的な加工機器ですが、ジグボーラーは高精度のボーリング作業に特化しており、微調整制御が可能です。
ジグボーリング作業を使用する理由は何ですか?
ジグボーリング作業は、穴の配置における高い精度と正確さが求められるため好まれており、これは厳しい公差と Ra 値を必要とする用途には不可欠です。
ジグボーリングは費用対効果が高いですか?
ジグボーリングは、厳しい公差と一貫性が求められる高精度の作業にコスト効率に優れています。初期コストは高くなりますが、精度が高いため、エラーややり直しが減ります。その結果、長期的には全体的な生産コストが削減されます。