
“Het buigen van roestvast stalen platen is handig als onderdelen snel op de markt moeten worden gebracht. Het resulteert meestal in minder materiaalverspilling tijdens de productie van onderdelen.”
Roestvast staal is een van de meest geprefereerde materialen voor het op maat buigen van buizen vanwege de hoge sterkte en corrosieweerstand. Het wordt met name beschouwd als de beste optie voor een breed scala aan buis- en pijpproducten, zoals OEM-apparaten en -apparatuur, spruitstukken, hydraulische vloeistofpijpleidingen, koelspiralen, watersproeiers en vele andere. Bij het buigen van roestvrijstalen buizen moet rekening worden gehouden met verschillende factoren, waaronder de dikte van het materiaal, het type buigproces, de gewenste configuratie, enzovoort. Lees verder om erachter te komen of roestvrij staal het juiste materiaal is voor uw slangbehoeften.
Uitdagingen bij het buigen van roestvrij staal
Roestvrij staal is op de een of andere manier een moeilijk materiaal om mee te werken vanwege zijn hardheid. Roestvast staal is echter zeer taai en kan met de juiste gereedschappen en apparatuur in verschillende vormen worden gevormd. De kracht die nodig is voor het vormen hangt af van de dikte van het materiaal; dikkere wanden of onregelmatige vormen vergen veel kracht en vereisen mogelijk speciale buigapparatuur.
Boda heeft ervaring in buigen van roestvrijstalen buizen in diverse industrieën. Onze bekwame ingenieurs en geavanceerde apparatuur stellen ons in staat componenten van elke complexiteit en voor elk doel te produceren.
Probeer Boda nu!
Verschillende manieren om roestvrijstalen platen te buigen
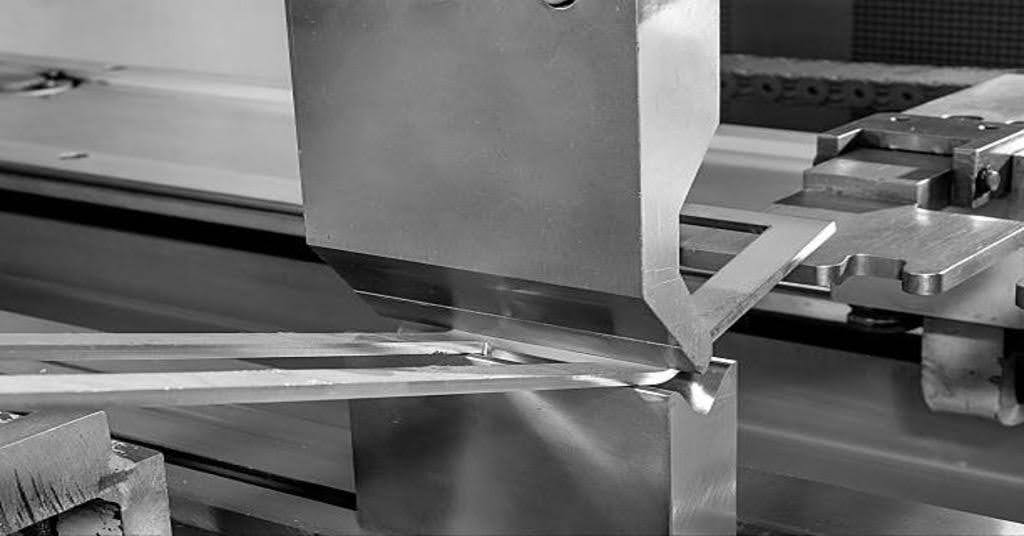
Roestvrij stalen buiging
Als het gaat om technieken voor het buigen van roestvrij staal, spelen bepaalde overwegingen een rol. Hier zijn enkele veelgebruikte methoden, waaronder;
- Roterend trekbuigen
Bij deze methode wordt een matrijs gebruikt om de roestvrijstalen buis te buigen door de buitenkant van de buis vast te klemmen en deze rond de matrijs te buigen totdat de gewenste buigradius is bereikt. Het is ideaal voor kleine onderdelen en scherpe hoeken. De roterende trekbuigmethode wordt vaak door fabrikanten gebruikt voor buisonderdelen in structurele raamwerken en machineonderdelen. Voorbeelden hiervan zijn rolkooien, fietssturen, balustrades, enzovoort.
- Drie rollen buigen
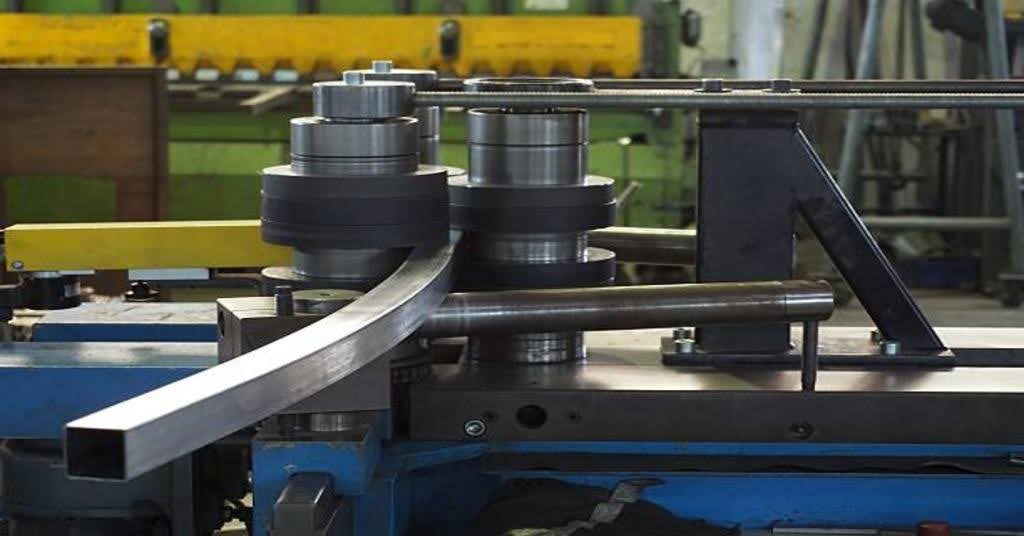
Rollen buigen
Er worden drie rollen gebruikt om op bepaalde punten druk uit te oefenen om de roestvrijstalen buis of buis geleidelijk te buigen terwijl deze door de machine gaat. Het wordt normaal gesproken gebruikt voor bochten met een grotere straal. Fabrikanten gebruiken vaak rolbuigen om spiralen te produceren. Operators kunnen continue spoelen produceren door de buis na elke omwenteling op te tillen. Voor dit proces moet het werkstuk een grote straal en een steek van 1 diameter hebben. Maar als er een grotere spoelsteek nodig is, kan een extra rol nuttig zijn. Deze extra rol helpt de buis naar buiten te duwen terwijl de spoel wordt gemaakt. Als je er meer over wilt weten
- Doorn Buigen
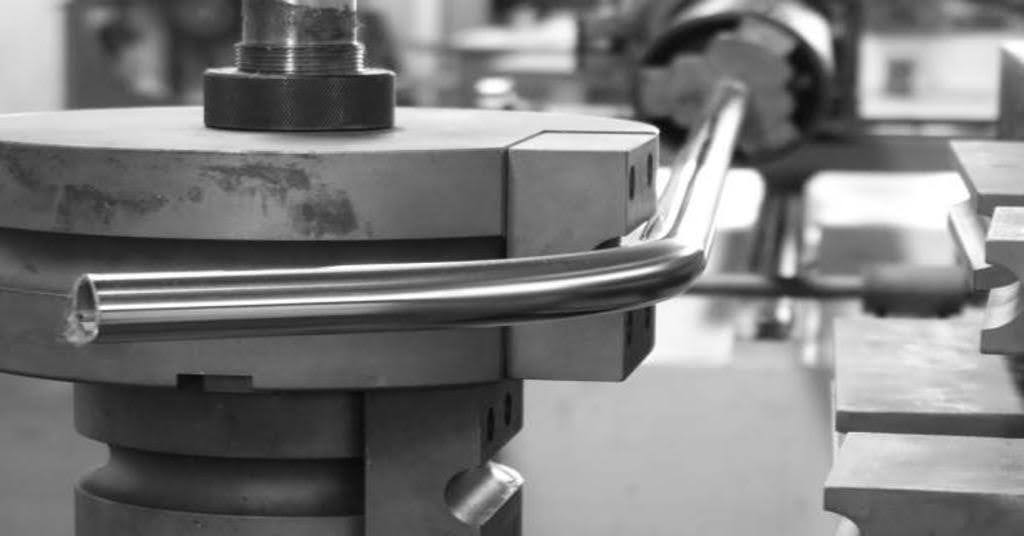
Buigen van stalen buizen
Doornbuigen is vergelijkbaar met roterend trekbuigen. Tijdens het proces wordt, zoals de naam al doet vermoeden, een doorn in de buis geplaatst om deze te ondersteunen terwijl deze rond de matrijs wordt gebogen. Dit zorgt ervoor dat de buis rond blijft en voorkomt dat de plaat inzakt. Het gebruik van een doorn in de binnendiameter 'ID' helpt bij het ondersteunen van de materiaalstroom tijdens het buigen. Op soortgelijke wijze ondersteunt de drukmatrijs de buitendiameter 'OD'. De elementen werken samen om de buitendiameter en binnendiameter van de buis tijdens het buigproces te regelen. Het buigen van de doornbuis is een optimale manier om maximale buigproblemen, vooral terugveren, te voorkomen. Het voorkomt ook rimpels, afplatting en knikken.
- Compressie buigen
Bij drukbuigen wordt een roestvrijstalen buis rond een vaste matrijs getrokken om de bocht te vormen. Normaal gesproken is het een snel proces, maar niet geschikt voor bochten met een kleine straal. Compressiebuigen is een snelle en goedkope manier om de productie van onderdelen te verhogen. Dit proces is echter niet geschikt voor buizen met een CLR van minder dan tweemaal de bochtdiameter. Met andere woorden: een pijpelleboog van 1 inch moet een middellijn hebben van minimaal 2 inch om de vereiste bocht te bereiken.
- Ram buigen
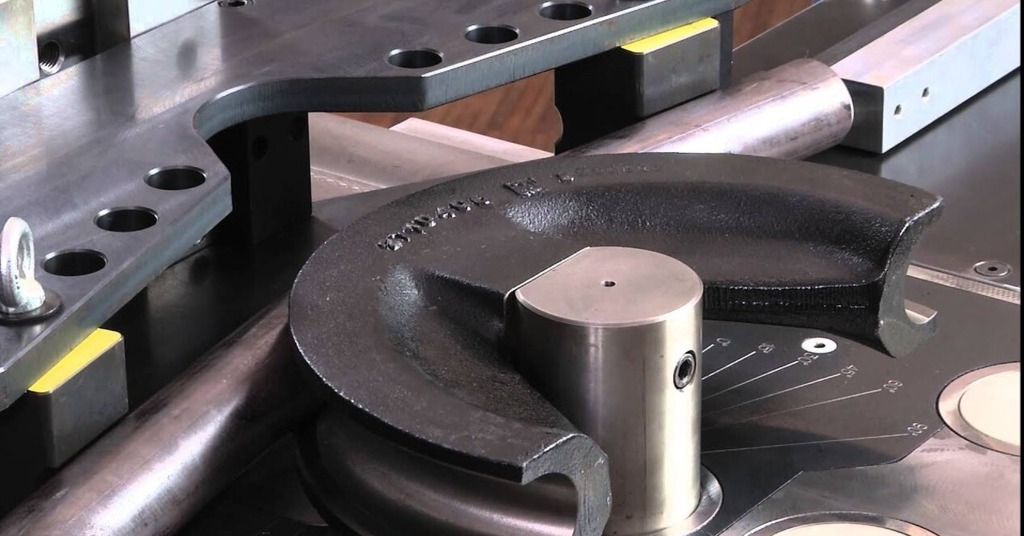
Ram buigen
Ram- of zuigerbuigen maakt gebruik van een hydraulische zuiger om een pijp op verschillende punten rond een draaiblok te buigen. Het is een relatief goedkope techniek voor het buigen van roestvrij staal, maar is mogelijk niet erg geschikt voor rigoureuze toepassingen. Dit proces is flexibel en kan worden aangepast afhankelijk van het vereiste type buiging.
Belangrijke overwegingen voordat u met uw buigproject voor roestvrij staalplaatwerk begint
Er zijn veel factoren waarmee u rekening moet houden voordat u met een gewoonte begint plaatwerk buigen project. Hier zijn enkele veelvoorkomende factoren voor optimale resultaten of bochten.
- Straal van bocht
Overwegend vereisen grote delen van roestvrijstalen platen tijdens de fabricage buigingen met een kleine straal. Roterend trekbuigen of rolbuigen is geschikt, en een doorn kan het instorten van de muur voorkomen. Bovendien vereist het uitoefenen van kracht om kleinere buigradii te bereiken meer aandacht vanwege de complexiteit. Een bocht van 180 graden kan mogelijk zijn, afhankelijk van de binnendiameter en dikte van de buis, maar een bredere “U”-vorm kan nodig zijn om de structurele integriteit van de buis en de binnenvorm te behouden.
- Opbrengststerkte
Roestvast staal heeft een hoge vloeigrens. En dit maakt het gevoeliger voor terugveren na buigen. Het is belangrijk om dit aspect te beheersen door de verwachte belasting te beoordelen.
- Dikte van het materiaal
De dikte van het materiaal heeft rechtstreeks invloed op de sterkte die nodig is om te buigen. Dikkere muren zijn sterker maar moeilijker te breken; Dunnere wanden zijn zwakker, maar gevoeliger voor vervorming. Er is ook ontdekt dat dikkere materialen rond een bepaalde straal meer buigen dan dunnere materialen rond dezelfde straal. Bovendien zijn dikwandige staalplaten bestand tegen een hogere sterkte, terwijl dunwandige staalplaten kunnen breken bij het buigen.
Daarom is het belangrijk om de vereiste buigsterkte te perfectioneren om het optimale niveau te bereiken. Over het algemeen mag de buigsterkte niet te hoog of te laag zijn, omdat een klein verschil oneffenheden of vervormingen in platen veroorzaakt. Het kiezen van de juiste buigtechniek en het instellen van de machine is hierbij belangrijk.
- Gelast versus geëxtrudeerd
Gelaste (gefelste) en geëxtrudeerde (naadloze) buizen kunnen eenvoudig worden gebogen. Naadloze buizen zijn geschikt voor kleine buigradii, gelaste buizen zijn ideaal voor grote diameters. Afhankelijk van de vereiste buigradius moet het juiste buistype worden geselecteerd. Door de uitgeoefende spanning is de werkdruk van de gelaste buis 20% lager dan die van een naadloze buis. Daarnaast is er ook een risico, omdat onjuist uitgevoerde laswerkzaamheden leiden tot defecte plaatbochten.
Probeer Boda nu!
Veelgebruikte roestvrij staalsoorten voor buigen
Bij het buigen van roestvrij staal worden gewoonlijk twee hoofdsoorten staal gebruikt: roestvrij staal 304 en roestvrij staal 316. Echter, aluminium buigen is relatief eenvoudiger dan een plaat roestvrij staal. Laten we bespreken hoe fabrikanten van deze kwaliteiten profiteren bij buigtoepassingen;
304 roestvrij staal
Roestvast staal 304 is een staallegering van voedingskwaliteit. Het is populair vanwege zijn flexibiliteit, corrosiebestendigheid en niet-magnetische eigenschappen. Het buigen van platen kan echter problematisch zijn als de verkeerde gereedschappen of apparatuur worden gebruikt. Enkele veel voorkomende toepassingen zijn onder meer; machines, voedsel, luchtvaart en medische apparatuur.
316 roestvrij staal
316 roestvrij staal is een versterkte molybdeenlegering. Meestal biedt het een hoge weerstand tegen corrosie en hitte. Het is relatief sterk en effectief in corrosieve toepassingen zoals de maritieme, chemische, farmaceutische en medische industrie. De Boda-fabriek biedt roestvrij staal in verschillende kwaliteiten om aan de behoeften van hun gewaardeerde klanten te voldoen. Neem contact met ons op voor advies over de meest geschikte apparatuur voor uw specifieke toepassing.
Hoe de buigtoeslag berekenen?
Het is belangrijk om te bedenken dat wanneer een metaal wordt blootgesteld aan druk waardoor het buigt, het inwendig wordt samengedrukt en uitwendig wordt uitgerekt. De buiglengte wordt berekend door de buigtoeslag op te tellen, een functie van de plaatdikte, binnenradius, K-factor en buighoek. De buigtoeslag kan worden berekend met de formule BA = (Ï/180) x B x (IR + K x MT); waarbij K, K, B de hoek zijn, IR de binnenstraal is, en als de plaat dik is, MT dat is. Als je meer wilt weten, bekijk dan onze handleiding voor het maken van eenvoudige metalen platen.
Is roestvast staal buigen geschikt voor uw projecttoepassing?
Het buigen van roestvrij staal is lastig zonder de juiste apparatuur en machines. Het heeft echter verschillende voordelen voor toepassingen die sterke en corrosiebestendige materialen vereisen. Triad is een bedrijf dat zich toelegt op het leveren van buis- en buiscomponenten die voldoen aan de specifieke materiaaleisen en toleranties van diverse industrieën. Contact vandaag om met onze specialisten te spreken.
Roestvast staal buigen zonder te remmen
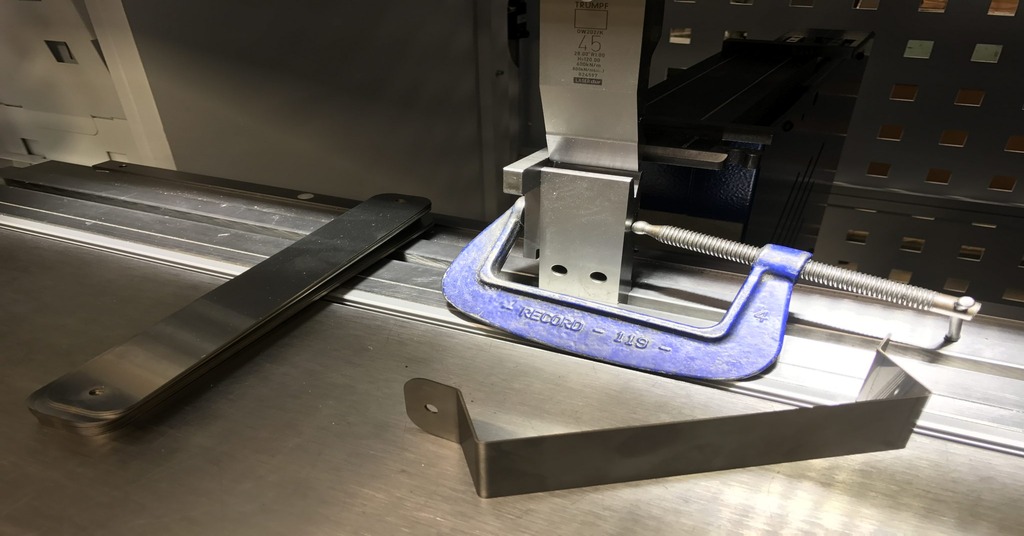
Plaatwerk buigen zonder metaalrem
U hebt roestvrijstalen platen, hamers, bankschroeven, linialen, gradenbogen en markeringen nodig om roestvrij staalplaat zonder rem te buigen.
- Meet de dikte van de plaat met een liniaal. Bereken vervolgens de K-factor en de binnenradius om de buigtoeslag te berekenen met behulp van de formule BA=(π/180) x B x (IR+K x MT).
- Gebruik een markering om een buiglijn en straal op de plaat te tekenen.
- Snij de RVS plaat op de gewenste maat en klem deze in de bankschroef.
- Gebruik de bankschroef om de plaat langzaam in de gewenste hoek te buigen.
- Tik lichtjes op het metaal met een houten hamer om een gelijkmatige buiging te verkrijgen.
- Controleer de buighoek en de buigtoeslag. Verwarm indien nodig de buis om het buigen te vergemakkelijken.
Als u deze stappen volgt, moet u de roestvrijstalen plaat zonder rem kunnen buigen.
Probeer Boda nu!
Conclusie
Ter afsluiting geeft deze blogpost een algemeen overzicht van het plaatbuigen en worden de belangrijkste aspecten van het buigen van roestvast staal belicht. Kantbanken kunnen worden gebruikt om metaal te buigen, terwijl bankschroef voldoende is voor eenvoudig buigen. Boda is al meer dan tien jaar actief in de productie van plaatbewerkingsmachines. Voor meer informatie over kantbanken of andere machines kunt u contact opnemen met onze verkoopvertegenwoordigers plaatwerk buigserviceen productdetails en ontvang een vrijblijvende offerte in een minimale doorlooptijd.
FAQ's
Q1. Kunnen RVS platen zonder schade gebogen worden?
Het is mogelijk om RVS te buigen zonder het te beschadigen, maar de buighoek is erg belangrijk. Om beschadigingen te voorkomen dient de buighoek van de RVS platen groter te zijn dan die van het staal.
Q1. Wat zijn de toepassingen van gebogen roestvrijstalen platen?
Gebogen roestvrijstalen platen worden gebruikt bij de productie van kasten, airconditioningbehuizingen voor koelkasten, auto- en vliegtuigpanelen, computerbehuizingen, enz.
Q3. Bestaat er een vuistregel voor het buigen van dunne roestvrijstalen platen?
Over het algemeen stelt deze regel dat hoe dunner de plaat, hoe kleiner de buighoek zal zijn. Deze regel helpt fabrikanten schade tijdens het buigproces te voorkomen.
Q4. Welke buigmethode is handiger: doornbuisbuigen of rolbuigen?
Doornbuigen wordt normaal gesproken overwogen voor kleine radii om afvlakking, kreuken en knikken te voorkomen, terwijl rolbuigen beter is voor dunnere buizen met een grotere buigradius.