
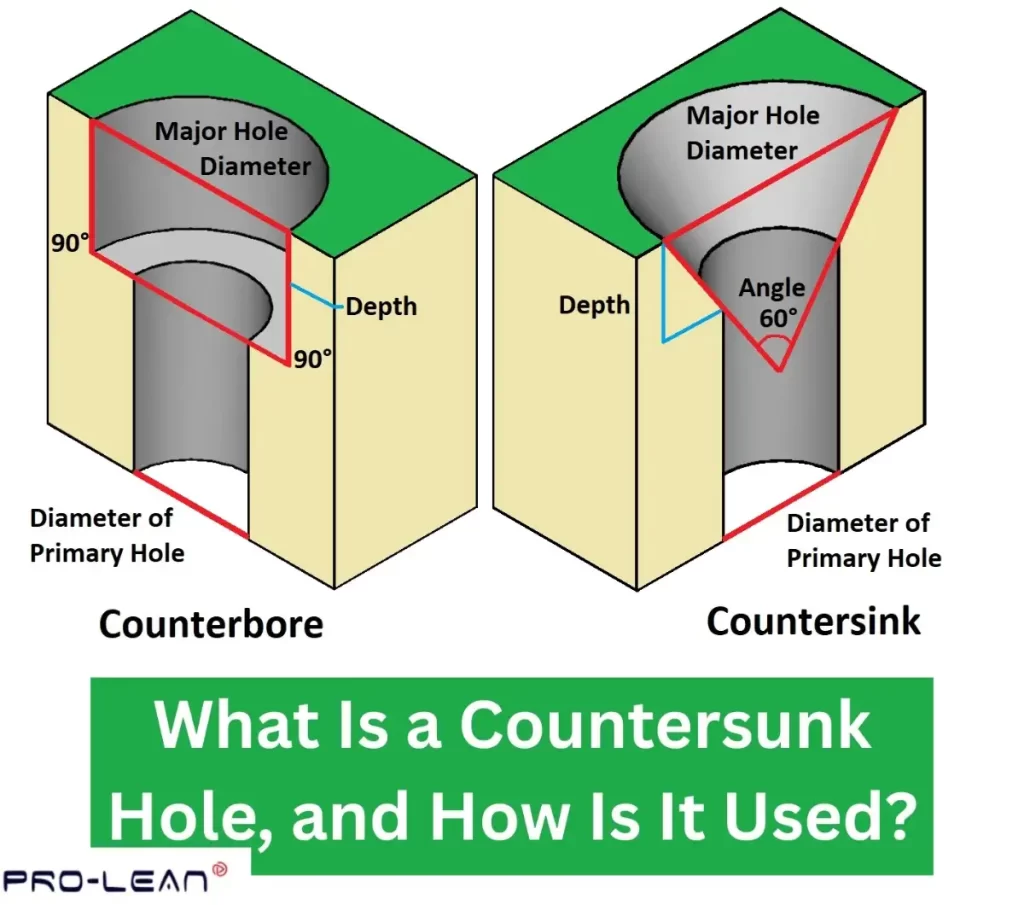
Diagram van verzonken versus verzonken gat
Als u precisie, duurzaamheid en strakke esthetiek nastreeft in uw productontwerp, zijn verzonken gaten een absolute vereiste. Deze gespecialiseerde gaten zorgen ervoor dat bevestigingsmiddelen vlak aansluiten op het materiaaloppervlak, wat resulteert in schonere en veiligere componenten, met name in hoogwaardige toepassingen.
Maar niet alle verzonken gaten zijn hetzelfde. Inzicht in de juiste afmetingen, het doel en het bewerkingsproces kan de kwaliteit van uw eindproduct drastisch verbeteren. en Verlaag uw productiekosten.
Bij Boda zijn we gespecialiseerd in CNC-bewerkingsoplossingen Wij leveren perfect afgewerkte verzonken gaten, precies volgens uw specificaties. Met een bewezen staat van dienst in diverse sectoren, garandeert ons team nauwe toleranties, optimale afwerkingen en efficiënte productie, zelfs voor de meest complexe gatgeometrieën.
Blijf hier om te leren wat verzonken gaten zijn, wat hun afmetingen zijn en wat hun toepassingen zijn. Laten we dus aan de slag gaan.
Inzicht in verzonken gaten
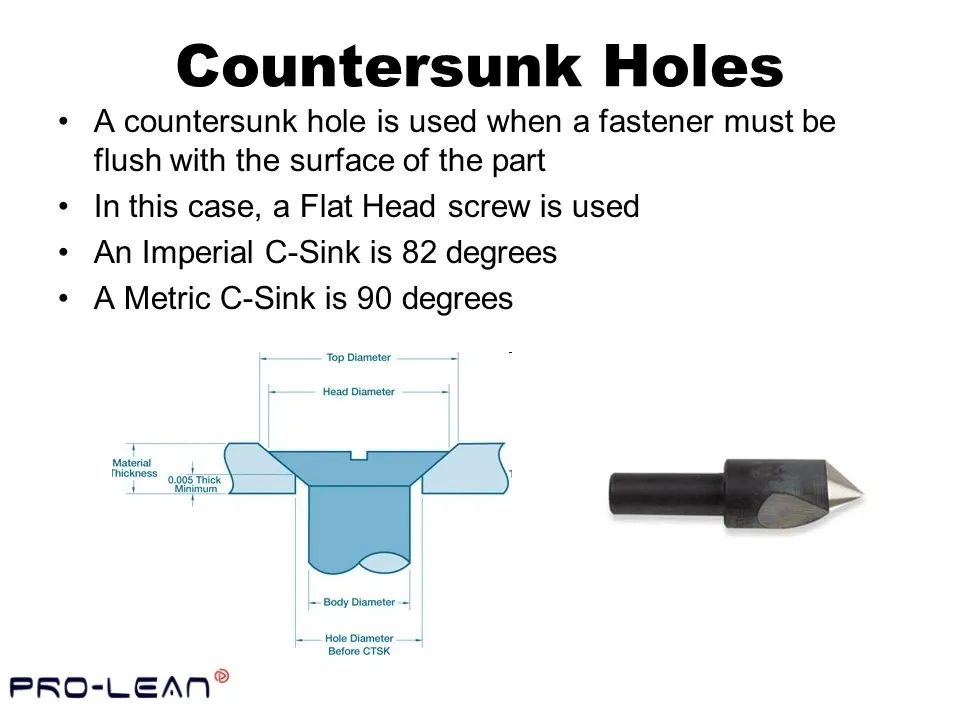
Uitleg en gereedschap voor verzonken gaten
Er zijn verschillende soorten gaten in de techniek, elk met zijn eigen unieke toepassingen. Een verzonken gat is een conisch gat of een verdieping in een materiaal, meestal rond de rand van een gat. De "conische" eigenschap is wat een verzonken gat onderscheidt van een verzonken gat.
De ISO-aanduiding voor een verzonken kop is: ⌵. De verzonken kop wordt gedimensioneerd op basis van de kopafmetingen van de gemonteerde bevestiging, zodat een vlakke bevestiging gelijk ligt met het verzonken oppervlak.
De definitie van een verzonken gat bestaat dus uit drie dingen:
- Verzonken diameter
- Verzonken afmeting
- Diameter van het voorboorgat
Probeer Boda nu!
Maatvoering verzonken gaten voor precisie
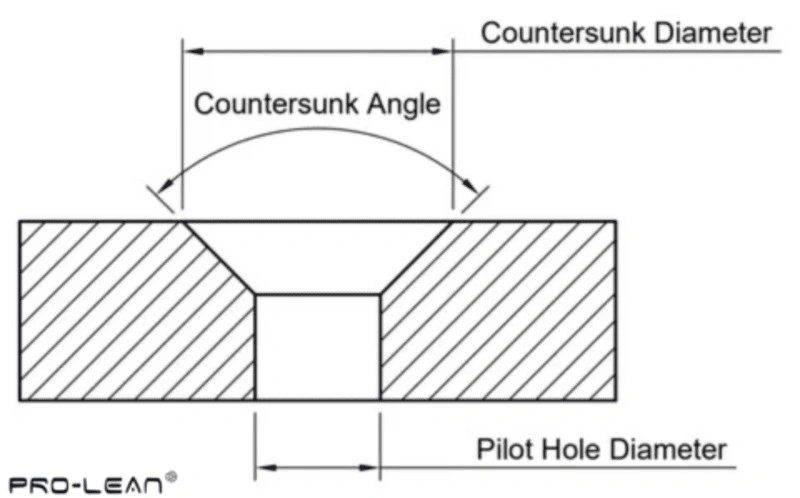
Diagram met afmetingen voor verzonken gaten
Verzonken gaten zijn noodzakelijk bij de productie en bewerking, omdat ze ervoor zorgen dat schroeven met een glad oppervlak kunnen worden geplaatst. Dit zorgt voor een nette afwerking. Het dimensioneren van deze gaten is echter essentieel voor de structurele integriteit. De belangrijkste afmetingen van gat boren ADM Voor de nauwkeurigheid moet u rekening houden met het volgende:
- De diameter van het gat is het centrale gat dat geboord wordt om de schroefdraad van de schroef in te passen.
- De verzonken diameter is de grotere, conische uitsparing aan de bovenkant van het gat, waardoor de schroefkop vlak ligt. Deze moet iets groter zijn dan de diameter van de schroefkop.
- De verzonken hoek is de hoek van de conische uitsparing. Deze is doorgaans 60°, 90° en 120°.
- De verzonken diepte is de diepte van het verzonken gedeelte, waardoor de schroef gelijk ligt met of iets onder het oppervlak zit.
Nu we weten wat een verzonken gat is en wat de belangrijkste afmetingen ervan zijn, gaan we de belangrijkste verschillen tussen Countersink en Counterbore bekijken.
Verzinkboor versus verzinkboor: belangrijkste verschillen
Dit zijn de belangrijkste verschillen tussen verzonken en verzonken:
| Kenmerk | Verzink | Verzinkboor |
| Wat het is | Een kegelvormig gat waardoor een schroef gelijk met of onder het oppervlak past. | Een gat met een platte bodem dat ruimte biedt voor een bout of schroefkop. |
| Vorm | Conisch (hoekig) | Cilindrisch (platbodemig) |
| Hoek | Meestal 82°, 90°, 100° of 120°. | Geen hoek, gewoon een recht gat met een vlakke bodem. |
| Doel | Zorgt ervoor dat schroeven soepel vastzitten en niet uitsteken. | Biedt ruimte voor boutkoppen, zodat deze niet uitsteken. |
| Waar het wordt gebruikt | Houtbewerking, metaalbewerking, lucht- en ruimtevaart en algemene bouw. | Wordt gebruikt in machines, auto's en industriële apparatuur. |
| Boren Gereedschap | Verzinkboor of een combinatie van boor en verzinkboor. | Een verzinkboor of een frees. |
| Werkt met | Hout, kunststof, zachte metalen en composieten. | Metaal, plastic en bepaalde soorten hout. |
| Hoe het eruit ziet | Een schuin aflopende, kegelvormige inkeping. | Een rond, diep gat met een platte bodem. |
| Het beste voor deze schroeven | Platkopschroeven (houtschroeven, machineschroeven). | Zeskantbouten, inbusschroeven en andere grote bevestigingsmiddelen. |
| Precisie nodig | Voor een goede pasvorm moet de hoek overeenkomen met de schroef. | De diepte en diameter moeten goed bij de boutkop passen. |
| Krachteffect | Het kan dunne materialen verzwakken omdat het materiaal onder een hoek wordt verwijderd. | Er ontstaat een sterkere grip omdat de bevestiging dieper in het materiaal zit. |
Vergelijk Tegenboren versus Spotface voor een grondig begrip.
Standaardmaten van verzonken gaten
Je kunt niet zomaar een gat in metaal boren. Er is een standaardmaat voor verzonken gaten, afhankelijk van het type bevestigingsmiddel en het beoogde doel. De standaardhoeken zijn 60°, 90° en 120°. Dit zijn de standaardmaten voor verzonken gaten:
| Verzonken hoek (θ) | Type schroefkop | Verzonken diameter (D₁) | Aanbevolen gatdiameter (D) | Bevestigingsmaat |
| 90 ° | Platkopschroeven | 1.5 × Schroefkopdiameter | Zelfde als de diameter van het schroeflichaam | Veelvoorkomende machineschroeven |
| 100 ° | Platkopschroeven | 1.6 × Schroefkopdiameter | Zelfde als de diameter van het schroeflichaam | Grotere schroeven |
| 120 ° | Voor grotere bouten | 1.7 × Schroefkopdiameter | Zelfde als de diameter van het schroeflichaam | Zware bouten |
| 60 ° | Voor gespecialiseerde bevestigingsmiddelen | 1.3 × Schroefkopdiameter | Zelfde als de diameter van het schroeflichaam | Precisie- of kleine schroeven |
Ontbramen bij 60°
Deze verzinkhoek wordt voornamelijk gebruikt om de schroefzone van een metalen onderdeel te ontbramen en scherpe randen te verwijderen. De randen van het metaal zijn gladder na het ontbramen.
Klinknagelkoppen op 75°
Deze hoek is geschikt voor de meeste klinknagelkoppen, waaronder aandrijving, vlak, wrijvingsborg, Oscar, zelfborend, constructiestaal en massieve klinknagels.
Verzonken schroef op 82° en 90°
Verzonken schroeven zijn er in twee verschillende hoeken. De industriële standaard voor verzonken schroeven bepaalt echter welke hoek precies gekozen moet worden. Zo gebruiken sommige landen en gebieden verzonken schroeven met een hoek van 90° en dezelfde hoeken, maar de Amerikaanse standaard is 82°.
Verzonken plaatwerkklinknagels op 120°
De dunnere en blinde klinknagels hebben vaak een verzonken hoek van 120°. Dit komt omdat ze gebruikt worden voor het verbinden van plaatwerk.
Probeer Boda nu!
Aangepaste CNC-bewerking voor complexe verzonken gaten
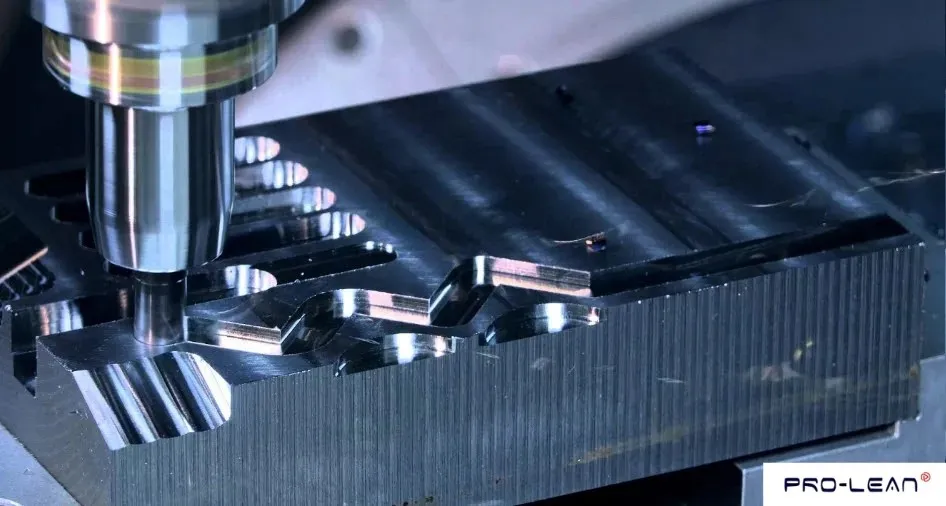
CNC-precisie: aangepaste verzonken gaten
Verzinken is over het algemeen een tweede bewerking na het boren van het gat. Hiervoor zijn meerdere gereedschappen met verschillende snijvlakken beschikbaar om te voldoen aan de eisen van verschillende gatgroottes. Zo hebben de boren één snijkant voor grotere verzinkingen, wat een gelijkmatige snede mogelijk maakt.
In tegenstelling tot handmatige methoden zijn aangepaste CNC-bewerking Maakt complexe ontwerpen eenvoudig en creëert ze met perfecte hoeken. Aangepaste CNC-bewerking voor verzonken gaten biedt nauwkeurige maatvoering, wat vooral handig is bij het gebruik van complexe bevestigingsmiddelen.
Bovendien biedt CNC-bewerking meer flexibiliteit wat betreft gatgrootte, diepte en hoeken. CNC-bewerking is een perfecte oplossing voor complexe verzonken gaten, omdat het een eenmalig proces is. Zodra het ontwerp is ingesteld, kunt u batchgewijs gaten maken zonder uw vinger op te tillen.
Met CNC-gatborenwordt er weinig tot geen afval geproduceerd, waardoor de totale kosten van het productieproces tot een minimum beperkt worden.
Maatwerkoplossingen voor metaalbewerking voor industriële toepassingen
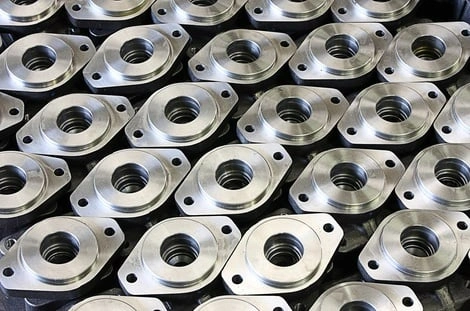
Precisiemetaalbewerking voor de industrie
Precisiebewerking is cruciaal bij het maken van verzonken gaten, met name in high-performance industrieën zoals de lucht- en ruimtevaart. Een van de uitdagingen is het handhaven van extreem nauwe toleranties om een goede bevestiging van de bevestigingsmiddelen en structurele integriteit te garanderen. Bijvoorbeeld, in een satellietbeugel van titanium, is het bereiken van een 0.02 mm dieptetolerantie is noodzakelijk om te voldoen aan veiligheids- en prestatie-eisen.
CNC-boren speelt een cruciale rol. Bijvoorbeeld hardmetalen verzinkboren met PVD-coating (Physical Vapor Deposition) Worden gebruikt om warmteontwikkeling te verminderen en de standtijd van gereedschap te verlengen. Dit is vooral belangrijk bij het bewerken van harde metalen, zoals titanium.
Naast gereedschap biedt maatwerk metaalbewerking procesoptimalisatie om superieure kwaliteit van verzonken gaten te garanderen. Adaptief CNC-gereedschapspaden Zijn geprogrammeerd om braamvorming te minimaliseren, waardoor er minder nabewerking nodig is. Dit verbetert de efficiëntie en zorgt voor een gladdere, nauwkeurigere gatgeometrie.
Bij de omgang met metalen is kwaliteit een belangrijk aspect waar geen concessies aan gedaan mogen worden. Laserscantechnologie wordt gebruikt voor diepteverificatie, wat noodzakelijk is om te voorkomen dat er kostbare fouten ontstaan.
Dankzij innovaties op het gebied van bewerkingen wordt voldaan aan AS9100-luchtvaartnormen bereikt 99.5%, wat de effectiviteit van zeer nauwkeurige verzinktechnieken aantoont. Fabrikanten kunnen verzonken gaten met hoge sterkte produceren die voldoen aan de strengste industriële eisen.
Laatste woorden
Precieze verzonken gaten zijn essentieel voor het creëren van gladde oppervlakken en robuuste verbindingen in onze producten. Bij Boda maken we perfecte verzonken gaten met toleranties tot wel 0.02 mm met behulp van onze geavanceerde CNC-machines voor diverse industrieën.
Onze klanten in de lucht- en ruimtevaart vertrouwen erop dat we voldoen aan de industrienormen met een nalevingspercentage van 99.5%. Onze klanten in de automobielindustrie waarderen de manier waarop onze processen schone gaten met gladde randen opleveren. Fabrikanten van medische apparatuur vertrouwen op onze PVD-gecoate hardmetalen gereedschappen voor een uitzonderlijke afwerkingskwaliteit van titanium componenten.
Vertrouw op Boda, want wij werken met alle soorten materialen en identificeren problemen voordat ze zich voordoen met onze geavanceerde laserscantechnologie. Dit betekent dat u geld bespaart door fouten te voorkomen, projecten sneller afrondt en producten creëert die langer meegaan.
Doe geen concessies aan cruciale kenmerken, zoals verzonken gaten, die zowel de vorm als de functie beïnvloeden. Neem vandaag nog contact met ons op en ontdek hoe onze aangepaste CNC-bewerking: services kunnen uw productie-uitdagingen oplossen.
Veelgestelde vragen
1. Wat is een verzonken gat?
Een verzonken gat is het vergrote bovenste deel van een gat dat in een vervaardigd object is gesneden, of de frees die wordt gebruikt om een dergelijk gat te snijden.
2. Wat is het doel van een verzonken kop?
Er wordt een verzonken gat geboord zodat de schroefkop onder het oppervlak kan komen. Dit geeft een gladde afwerking van het metalen oppervlak.
3. Wat is het verschil tussen een verzonken en een verzonken boor?
De termen verzonken gat en verzonken gat worden door elkaar gebruikt. Een verzonken gat is echter ook een gereedschap om het gat te frezen. Om het verschil tussen de twee te onderscheiden: een verzonken gat verwijst naar het gat zelf, terwijl een verzonken gat een gereedschap is dat gebruikt wordt om dat gat te maken.
4. Hoe geef ik een verzonken gat aan in een technische tekening?
Het symbool voor een verzonken gat is '⌵'. Verzonken gaten worden in de techniek gebruikt wanneer een verzonken bout of schroef nodig is.
5. Wat is de maximaal haalbare dieptetolerantie bij CNC-gefreesde verzinkboren?
Afhankelijk van de grootte en afmetingen kunt u de tolerantie berekenen met behulp van de volgende formule:
tolerantie (t) = bovengrens – ondergrens
6. Waarom zou je voor dunne platen verzonken boren in plaats van verzonken boren?
Verzinkboren verwijderen minder materiaal, waardoor de sterkte van het materiaal behouden blijft. Daarentegen vereisen verzinkboringen meer diepte, wat de dunne platen verzwakt.
7. Hoe voorkom je gereedschapsbreuk bij het bewerken van verzonken stalen frezen?
Om gereedschapsbreuk te voorkomen, moet u scherp gereedschap gebruiken met voldoende snelheid en voeding. Gebruik bovendien smeermiddelen en verhoog de diepte geleidelijk om schade te voorkomen.