
Ontwerpgids voor spuitgieten
spuitgieten Het is een efficiënte methode om grote volumes consistent te produceren tegen lagere kosten per onderdeel. Het proces omvat het injecteren van gesmolten polymeer in een matrijs en het stollen ervan tot de gewenste vorm.
Hoewel spuitgiettechnologie veel voordelen biedt, is een DFM-conforme tekening essentieel voor het productieproces. Het ontwerp van het onderdeel heeft directe invloed op de maakbaarheid van de matrijs, de complexiteit van de matrijsconstructie, het projectbudget, de doorlooptijd en oppervlaktedefecten.
Deze ontwerprichtlijn voor spuitgieten beschrijft 12 best practices voor DFM-optimalisatie, waaronder dikte, ribben, nokken, lossingshoek, scherpe hoeken, scheidingslijn, uitwerppennen en spuitgietpoort.
Laten we beginnen!
1. Materiaalselectie voor spuitgietonderdelen
| Genre | Key Properties |
| ABS | Sterkte, slagvastheid en een goede afwerking. |
| Polypropyleen (PP) | Kosteneffectief, chemisch bestendig en lange levensduur |
| Polyethyleen (PE) | Lichtgewicht, flexibel en vochtbestendig. |
| Polystyreen | Stevigheid, gemakkelijk te vormen en kosteneffectief |
| Polycarbonaat (pc) | Optische transparantie, hittebestendigheid |
| Polyamide (nylon) | Lage wrijving, sterkte, slijtvastheid |
| Polyoxymethyleen (Acetaal) | Stijfheid, lage wrijving |
| Polymethylmethacrylaat (acryl) | Hoge zichtbaarheid, glanzende afwerking |
| Thermoplastisch elastomeer (TPE) | Zacht, flexibel en rubberachtig materiaal |
| Thermoplastisch polyurethaan (TPU) | Sterkte, elasticiteit en slijtvastheid |
| Polybutyleentereftalaat (PBT) | Hoge sterkte, hittebestendigheid en elektrische isolatie |
| Polyethyleentereftalaat (PET) | Goede sterkte, chemische bestendigheid en vormvastheid. |
| Polyfenyleensulfide (PPS) | Temperatuurbestendigheid, chemische bestendigheid en stijfheid |
| Vloeibaar kristalpolymeer (LCP) | Dimensionale stabiliteit, hoge hittebestendigheid en geringe kromtrekking. |
Een verscheidenheid aan thermoplastische polymeren kan worden verwerkt door middel van spuitgieten. Het is essentieel om het materiaal te kiezen vóór het gedetailleerde ontwerp van het onderdeel.
Bepaal daarom de toepassingsvereisten, zoals sterkte, stijfheid, corrosiebestendigheid, omgevingsomstandigheden, enz., en kies het materiaal dienovereenkomstig.
Hoewel er meer dan 100 materiaalmogelijkheden zijn, bekijken we hieronder in een tabel een aantal van de meest gebruikte polymeren.
Probeer Boda nu!
2. Wanddikte van het vormdeel
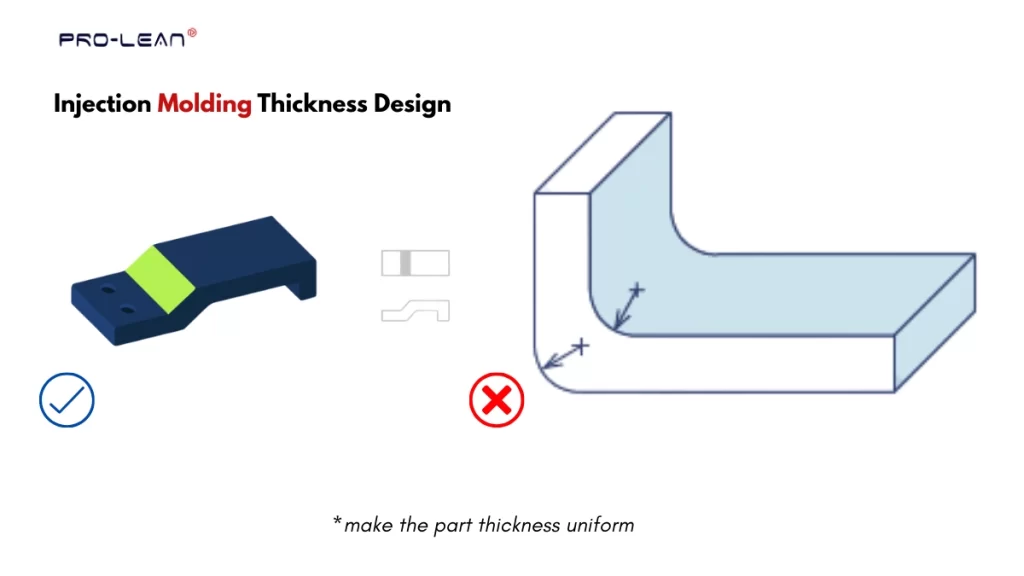
Spuitgietdikte
Dikte is een fundamentele ontwerpparameter voor spuitgietonderdelen. Het bepaalt de sterkte, stijfheid en andere eigenschappen. Bovendien leidt een onjuiste onderdeeldikte tot kromtrekken en ongelijkmatige koeling.
Nominale wanddikte
De nominale dikte, meestal aangeduid met "t", verwijst naar de "diktewaarde" die in het ontwerp voor het spuitgietonderdeel is ingesteld en die uniform is over de gehele geometrie. Een nominale dikte van 3 mm betekent bijvoorbeeld dat het onderdeel overal een uniforme dikte heeft met een waarde van t=3.
Materiaalsoort en diktewaarde
De minimale tot maximale dikte varieert per materiaalsoort. Dit komt doordat elke thermoplast een andere vloeibaarheid, viscositeit en andere eigenschappen heeft.
Je kunt dikkere onderdelen ontwerpen van materialen zoals PPSU, PBT en PEEK. Aan de andere kant is de toegestane dikte kleiner voor materialen zoals ABS, PMMA en PC.
De onderstaande tabel geeft een overzicht van het aanbevolen diktebereik voor spuitgieten van verschillende polymeren.
| Materiaal | Wanddiktebereik (~ mm) | Wanddiktebereik (~ inch) |
| ABS | 1.14 - 3.56 | 0.045 - 0.140 |
| Polypropyleen (PP) | 0.64 - 3.81 | 0.025 - 0.150 |
| Polyethyleen (PE) | 0.76 - 5.08 | 0.030 - 0.200 |
| Polystyreen (PS) | 0.89 - 3.81 | 0.035 - 0.150 |
| Polycarbonaat (pc) | 1.02 - 3.81 | 0.040 - 0.150 |
| Polyamide (Nylon, PA) | 0.76 - 2.92 | 0.030 - 0.115 |
| Polyoxymethyleen (Acetaal, POM) | 0.76 - 3.05 | 0.030 - 0.120 |
| Polymethylmethacrylaat (acryl, PMMA) | 0.64 - 3.81 | 0.025 - 0.150 |
| Thermoplastisch elastomeer (TPE) | 0.64 - 3.18 | 0.025 - 0.125 |
| Thermoplastisch polyurethaan (TPU) | 0.64 - 3.18 | 0.025 - 0.125 |
| Polybutyleentereftalaat (PBT) | 2.03 - 6.35 | 0.080 - 0.250 |
| Polyethyleentereftalaat (PET) | 0.64 - 3.81 | 0.025 - 0.150 |
| Polyfenyleensulfide (PPS) | 0.51 - 4.57 | 0.020 - 0.180 |
| Vloeibaar kristalpolymeer (LCP) | 0.76 - 3.05 | 0.030 - 0.120 |
3. Dikteuniformiteit en -overgang
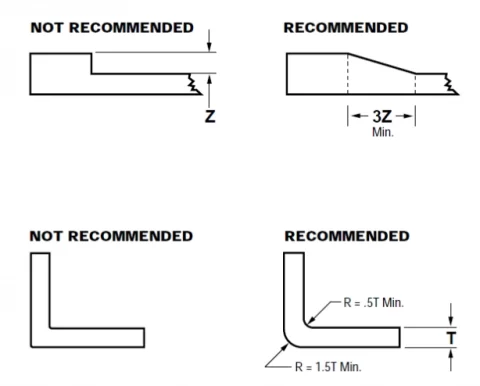
Dikteovergang van gegoten onderdelen
Een andere ontwerprichtlijn voor spuitgietonderdelen betreft de uniforme dikte van het onderdeel over de gehele geometrie. Dit is belangrijk voor een efficiënte vulling, koeling en het voorkomen van defecten. Als spuitgietonderdelen secties met variërende dikte vereisen, gebruik dan geschikte overgangen.
Door de overgangsstukken waar verschillende diktes samenkomen te laten overlappen, wordt de spanning beter verdeeld en de structurele integriteit van spuitgegoten onderdelen versterkt. Daarnaast kunt u ook gebruikmaken van afrondingen en afschuiningen.
4. Rond hoeken af met de juiste radius
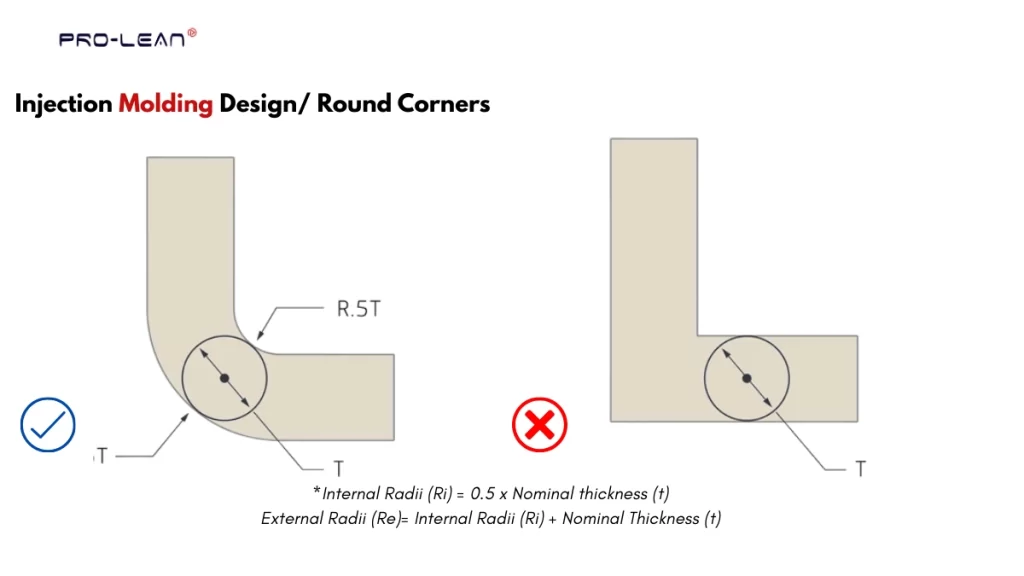
Afgeronde hoekvormgeving
Scherpe hoeken kunnen problemen opleveren bij het behoud van een hoge structurele sterkte en het gemak van matrijsfabricage. Scherpe, puntige hoeken concentreren de spanning en maken het lastig om een diepe holte in de matrijs te frezen. Gebruik daarom ronde hoeken.
Binnenstraal (Ri) = 0.5 x Nominale dikte (t)
Buitenstraal (Re) = Binnenstraal (Ri) + Nominale dikte (t)
5. Trekhoek
De lossingshoek is een andere factor waarmee rekening moet worden gehouden bij het volgen van de ontwerprichtlijnen voor spuitgieten. Het is een kleine, taps toelopende hoek op de verticale wand van het onderdeel dat u ontwerpt.
Het toevoegen van een afzuighoek is cruciaal voor een gemakkelijke uitwerping, een kortere afkoeltijd en het voorkomen van schade.
Laten we de regels voor de hoek van de trekproef eens bekijken voor twee verschillende oppervlakteafwerking bij spuitgieten: glad en met textuur.
| Voorwaarde / Vereiste | Diepgangshoek |
| Gladde afwerking | 1-2 ° |
| Getextureerde afwerking | 2–5° of 1–2° per 0.025 mm textuurdiepte |
Bovendien moet u rekening houden met het volgende: type polymeer, onderdeelgeometrie, matrijsconstructie en matrijsafwerking bij het kiezen van de afschuininghoek.
6. Ribben toevoegen
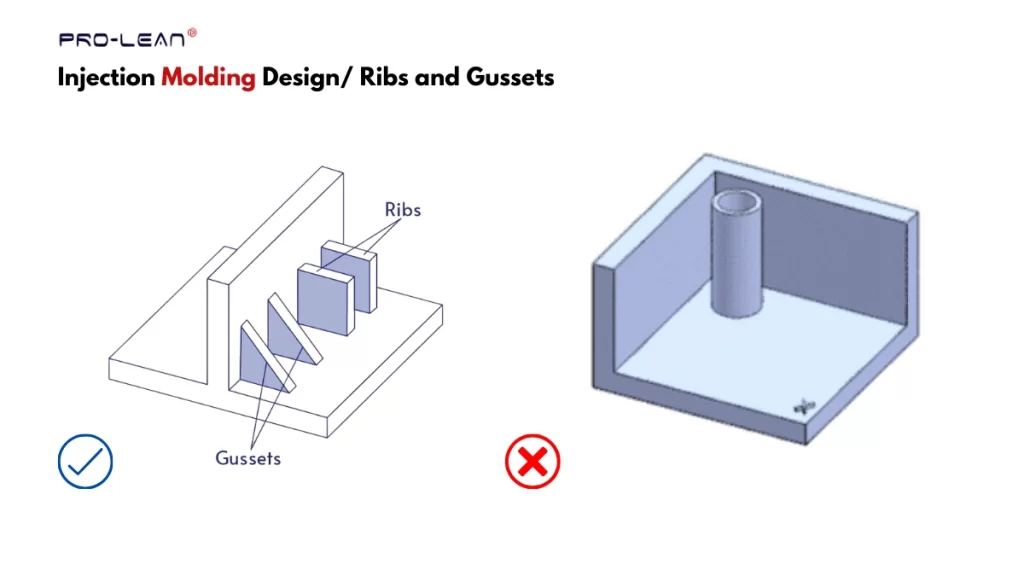
Ontwerp van ribben door middel van spuitgieten
Ribben zijn structurele verstevigingselementen op spuitgietonderdelen. Het zijn dunne, verticale gedeelten die uitsteken vanaf het oppervlak van het onderdeel. De ribben moeten correct gedimensioneerd worden, en er moet ook rekening gehouden worden met de afronding aan de onderkant van de rib.
Laten we de beste werkwijzen voor het ontwerpen van ribben bij spuitgieten eens bekijken in de onderstaande tabel.
| Variabel ribontwerp | Richtlijn |
| Ribdikte | 0.4–0.6 x wanddikte (t) |
| Ribhoogte | ≤ 2.5 × wanddikte (t) |
| Diepgangshoek | ≥ 0.5–1° per zijde |
| Afrondingsstraal | 0.25–0.4 x Wanddikte (t) |
| Minimale ribafstand | ≥ 2× wanddikte(t) |
Probeer Boda nu!
7. Bazen
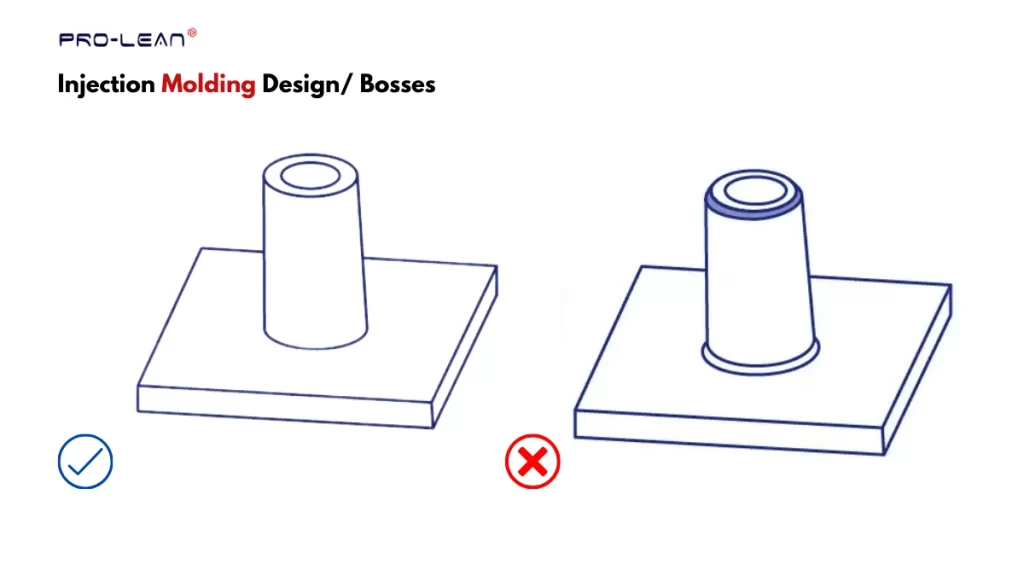
Kenmerken van de bazen
De nokken zijn cruciale onderdelen in spuitgietproducten voor het opnemen van centreerinzetstukken, pinnen en bevestigingsmiddelen. Ze worden gekenmerkt door verticaal verhoogde elementen, meestal cirkelvormig of buisvormig.
U dient de locaties van de bevestigingspunten zorgvuldig te kiezen, met de juiste diameters en diktes.
De onderstaande tabel geeft vervolgens een overzicht van de ontwerpregels voor bazen.
| Boss Design Variabele | Richtlijn |
| Dikte van de eindkap (buitenwand) | 0.4 tot 0.6 x wanddikte (t) |
| Gat | Kies op basis van de grootte van het inzetstuk. |
| Baashoogte | ≤ 2–3× buitendiameter |
| Basis afrondingsradius | 0.25–0.5× wanddikte (t) |
| Afstand tot zijwanden | ≥ 2× wanddikte (t) |
| Support | Voeg ribben, inzetstukken, enz. toe. |
8. Onderdeeltoleranties
Correcte toleranties zijn vooral belangrijk bij het spuitgieten van onderdelen die met elkaar verbonden moeten worden, oftewel onderdelen die later op elkaar worden afgestemd om een eindproduct te vormen. Anders ontstaan maatafwijkingen, slechte passingen en verkeerde uitlijning. Tegelijkertijd verhoogt een te grote tolerantie de productiekosten en -tijd van de matrijs.
Stel daarom de volgende toleranties in bij het ontwerp van uw spuitgietonderdeel.
- Dimensionaal (dikte, lengte, hoogte, enz.)
- Vlakheid en parallelliteit
- Concentriciteit
- Passingstolerantie (speling en interferentie)
- Krimptolerantie
- Gatgrootte, indien van toepassing.
9. Scheidingslijn
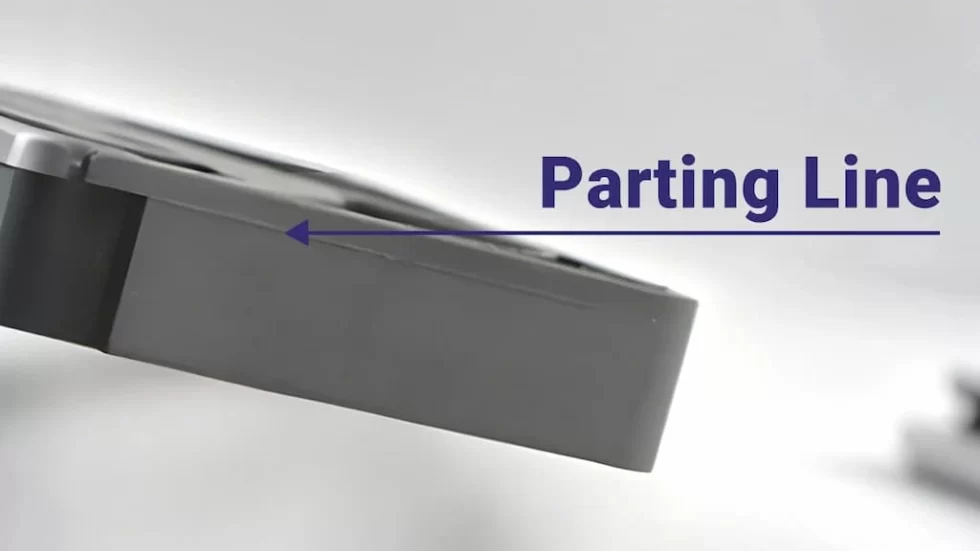
Scheidingslijn
De scheidingslijn De scheidingslijn vergemakkelijkt het openen van de matrijs en bevindt zich doorgaans in het midden van de matrijsbodem, hoewel dit niet altijd het geval is. Een correcte scheidingslijn is cruciaal voor een gemakkelijke matrijsopening, waardoor de complexiteit van de matrijsconstructie wordt verminderd, het risico op bramen wordt vermeden en de spuitgietkosten worden verlaagd.
Drie belangrijke ontwerprichtlijnen voor de scheidingslijn bij spuitgieten zijn:
- Houd de scheidingslijn op randen of scherpe hoeken.
- Maak ze zo recht en plat mogelijk.
- Plaats ze niet langs het gedeelte van het onderdeel waar de spanning het hoogst is.
10. Spuitgiet poort
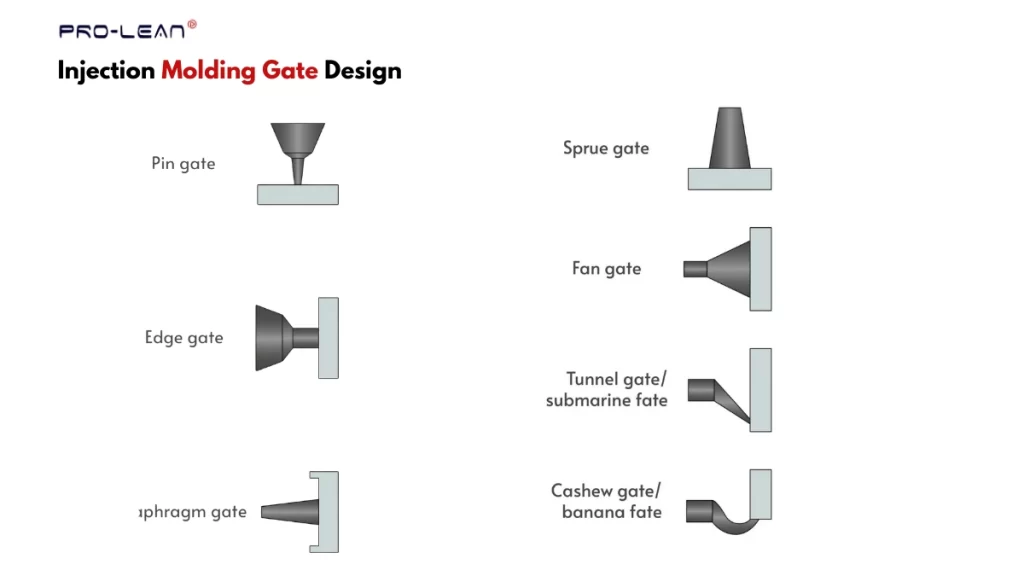
Soorten spuitgietpoorten
Het type, de grootte en de positie van de poorten zijn cruciale factoren bij het plaatsen van de poortopeningen op de matrijs. Eén poort is voldoende voor een kleine en eenvoudige vorm, terwijl je voor complexe en grote spuitgietonderdelen mogelijk meerdere poorten nodig hebt.
Ontwerpers geven de voorkeur aan poorten dicht bij de scheidingslijn, maar dat is niet altijd het geval. Het uitstekende gedeelte langs de poort kan na het vormen eenvoudig worden afgesneden.
De onderstaande tabel geeft vervolgens een overzicht van de beste werkwijzen voor spuitgieten met betrekking tot het type en de plaatsing van de aanspuitpoort.
| Gate Type | Onderdeelkenmerken geschikt voor |
| Gietijzeren poort | Directe aanspuiting; het meest geschikt voor grote, enkelvoudige mallen van dikwandige onderdelen. |
| Rand-/zijpoort | Voor onderdelen met vlakke of licht gebogen profielen. |
| Fan poort | Bij dunwandige gedeelten van spuitgietonderdelen |
| Tab-poort | Lange, platte onderdelen die gevoelig zijn voor schuifkrachten |
| Pin Point Gate | dunwandige componenten, matrijzen met meerdere holtes |
| Cashew Poort | Cosmetische onderdelen met gebogen of complexe vormen |
| Diafragma poort | Om een radiale stroming te behouden bij cilindrische of holle vormen. |
| Ringpoort | Ronde en buisvormige onderdelen |
| Filmpoort | Zeer dunwandige en brede platte componenten |
| Hot Runner-klep | Hoogwaardige esthetische onderdelen |
11. Uitwerppennen
Uitwerppennen voor spuitgieten Dit zijn massieve cilindrische pinnen in de matrijs, parallel aan de scheidingslijn. Ze worden gebruikt om het onderdeel uit de matrijs te verwijderen zodra de stolling voltooid is.
Een onjuiste pinmaat en installatiepositie leiden tot vastlopen van het onderdeel, oneffenheden in het oppervlak en beschadiging.
Hieronder volgen enkele cruciale ontwerpvoorschriften voor spuitgietonderdelen met betrekking tot uitwerppennen en uitwerpkracht;
- Plaats de uitwerppennen op de dikkere, niet-cosmetische gedeelten en vermijd ze in de buurt van de geleidingsrails.
- Kies het benodigde aantal pinnen om de uitwerpdruk gelijkmatig te verdelen.
- Een geschikte speling is vereist, doorgaans 0.02 tot 0.05 mm.
12. Overwegingen bij overspuiten
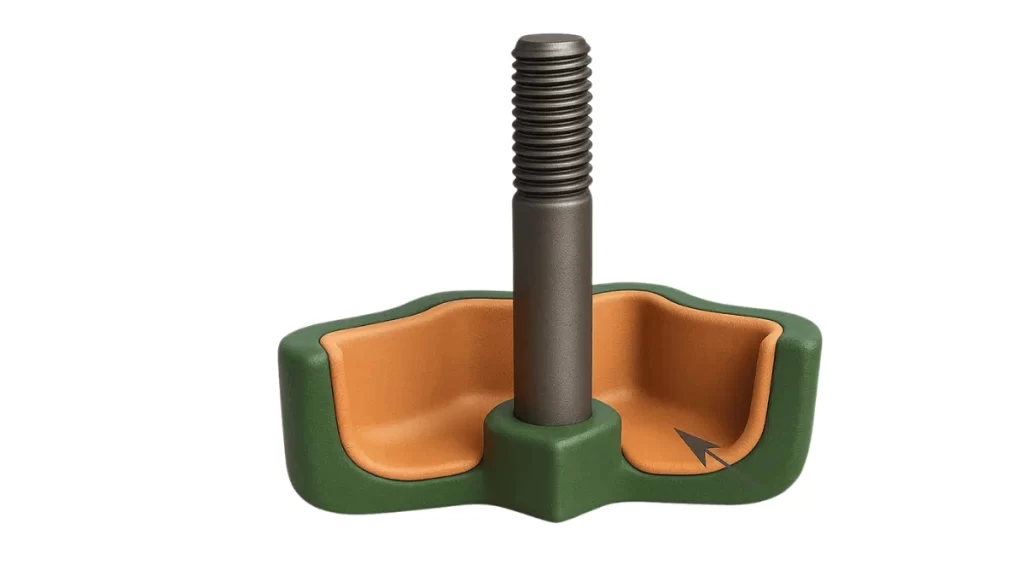
Overmolding onderdeel
Overmolding is een variant van spuitgieten waarbij onderdelen van meerdere materialen worden gevormd door voorgevormde inzetstukken in de matrijs te plaatsen. Zodra het secundaire materiaal wordt geïnjecteerd, hecht het zich aan het inzetstuk en vormt het na stolling één geheel.
De volgende factoren zijn van belang bij het overwegen van overmolding ontwerp.
- Materiaalcompatibiliteit van het inzetstuk en het vormplastic
- Vergrendelingen of andere hechtingsmechanismen
- Diktecontrole en ondersteuning voor meervoudige injectie
Probeer Boda nu!
Oppervlaktebehandeling voor spuitgietonderdelen
Oppervlakteafwerking is essentieel voor een glad oppervlak, een aangepaste textuur en een aantrekkelijk uiterlijk. Houd bij het ontwerpen van de onderdelen rekening met de hellingshoek als er griptexturen aanwezig zijn.
De onderstaande tabel geeft een overzicht van de meest voorkomende afwerkingen;
| Oppervlaktebehandeling | Beschrijving |
| PM-F0 | Niet-cosmetische afwerking |
| PM-F1 | Basis cosmetische afwerking |
| SPI-A2 | Diamantpolijsten: hoogglans |
| SPI-A3 | Gladde glans |
| SPI-B1 | Fijne halfglanzende afwerking |
| SPI-B2 | Middelglans |
| SPI-C1 | Fijne matte oppervlakte/steenpolijsting |
| SPI-C2 | Middelmat |
| SPI-D1 | Licht gestructureerde afwerking |
Bij Boda kunnen we de genoemde afwerkingen realiseren, en nog veel meer. We beschikken over de volgende oppervlaktebehandelingsprocessen:
- Parelstralen
- Polijsten
- Chemisch etsen
- Diamantslijpen, enz.
5 kwaliteitscontrolesystemen voor spuitgieten
Kwaliteitscontrole Systemen zorgen voor consistentie in de kwaliteit van spuitgietonderdelen en dienen als hulpmiddel om te garanderen dat aan specifieke industrienormen wordt voldaan. Wetenschappelijk spuitgieten, eerste artikelinspectie (FAI), goedkeuringsproces voor productieonderdelen (PPAP), statistische procescontrole (SPC) en ISO 13485-kwalificatie zijn veelgebruikte systemen.
- Wetenschappelijk vormen: Voor het beheersen van consistente vormvariabelen gedurende productiecycli.
- Eerste artikelinspectie (FAI): Eerste inspecties/metingen ter verificatie van de afmetingen
- Productieonderdeel goedkeuringsproces (PPAP): Een goed opgemaakt document met verificatie van naleving van specifieke industrienormen.
- Statistische procescontrole (SPC): Het monitoren en detecteren van variaties gedurende vormcycli met behulp van statistieken.
- ISO13485: Controle van elke productiestap.
Welke invloed heeft het ontwerp op de kosten van spuitgieten?
Het ontwerp van spuitgietmatrijzen heeft een directe invloed op de productiekosten. Ten eerste, als het ontwerp ingewikkelde, complexe kenmerken bevat zoals ondersnijdingen en diepe holtes, verhoogt dit de productiekosten. kosten voor matrijsgereedschappenEen andere factor is cyclustijdOnderdelen met een grotere of ongelijkmatige dikte verlagen de productiesnelheid.
Daarnaast is gespecialiseerde processen Door bijvoorbeeld inzetstukken en overmolding wordt de behoefte aan assemblage bij spuitgieten verminderd, wat bijdraagt aan kostenbesparing.
Andere ontwerprichtlijnen voor spuitgieten die de kosten beïnvloeden, zijn toleranties, type en plaatsing van de aanspuitopening en de consolidatie van onderdelen.
Upload uw spuitgietontwerp voor DFM-feedback.
Voordat de matrijs en de spuitgietproductie van start gaan, moet uw ontwerp een gedetailleerde Design for Manufacturing (DFM)-analyse ondergaan, inclusief aanpassingen voor optimalisatie.
Een kleine DFM-fout kan leiden tot productiefouten, storingen, langere productiecycli en het mislukken van een project. Vooral matrijzen zijn duurder en tijdrovender om aan te passen nadat ze eenmaal geproduceerd zijn.
Bij Boda bieden we gedetailleerde DFM-feedback voor uw spuitgietonderdeelontwerp. Onze engineers beoordelen uw ontwerp en doen suggesties met betrekking tot de plaatsing van de aanspuitopening, het risico op markeringen en defecten, uitwerppennen, matrijsdiepte en vloei-eigenschappen, en andere factoren.
Upload uw ontwerp dus naar ons online platform voor spuitgieten service Om DFM-feedback en een nauwkeurige kostenraming te verkrijgen.
Probeer Boda nu!
Opsommen
Over het algemeen zorgt het volgen van de ontwerprichtlijnen voor spuitgieten niet alleen voor de produceerbaarheid, maar verbetert het ook de structurele integriteit, sterkte, cyclustijd, productie-efficiëntie, kosten en minimalisering van defecten van het onderdeel. Bovendien zorgt de DFM-richtlijnen Dit kan per fabrikant verschillen. Volg daarom de richtlijnen/praktijken in dit artikel en neem contact op met uw fabrikant voor verdere optimalisatie.