
Laser versus plasma-CNC
In de metaalbewerking is de keuze tussen lasersnijden en plasmasnijden een cruciale beslissing voor werkplaatsen die CNC-snijmachines (Computer Numerical Control) gebruiken. Zowel laser- als plasmasnijtechnologieën hebben hun eigen voordelen.
Beide bieden verschillende snijkwaliteit, materiaalcompatibiliteit en bedrijfskosten. In deze blog worden laser- en plasmasnijden geanalyseerd om u doorslaggevende technische details en geschiktheid voor specifieke vereisten in CNC-toepassingen te bieden. Door lasersnijden en plasma-CNC-toepassingen te vergelijken, kunt u bepalen welke snijtechnologie het meest geschikt is voor uw project en productiebehoeften.
Probeer Boda nu!
Vezellasersnijden in CNC-bewerking
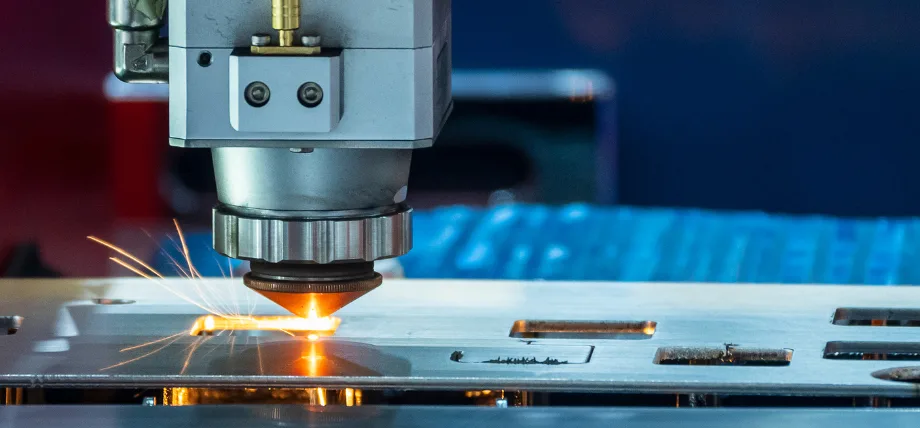
Vezel lasersnijden
Fiberlasersnijden is gebaseerd op het mechanisme van een laserstraal die door een fiberlaser wordt gegenereerd om door metaal te snijden. In CNC-lasersystemen gebruikt een lasersnijmachine een krachtige laser die door optische vezels schijnt en de straal op het materiaal richt om materialen zoals roestvrij staal, zacht staal en aluminium te verdampen.
Hoe fiberlasers uiterst nauwkeurige sneden bereiken
Fiberlasers kunnen nauwkeurige sneden in plaatwerk maken. Het fiberlasersysteem heeft een smalle snedebreedte (breedte van de snede). De lasersnijder kan deze nauwe toleranties bereiken dankzij een gefocusseerde laser met een tolerantie van +/- 0.1 mm, waardoor hij ideaal is voor complexe geometrieën.
Bovendien zorgt CNC-besturing ervoor dat de laser een voorgeprogrammeerd pad volgt, wat de herhaalbaarheid in de productie verbetert. Fiberlasers kunnen door veel soorten materialen snijden, maar de beste snijresultaten worden behaald in dunne metalen platen.
De maximale dikte voor een typische fiberlaser is ongeveer 1”.
Balklevering en materiaalinteractie
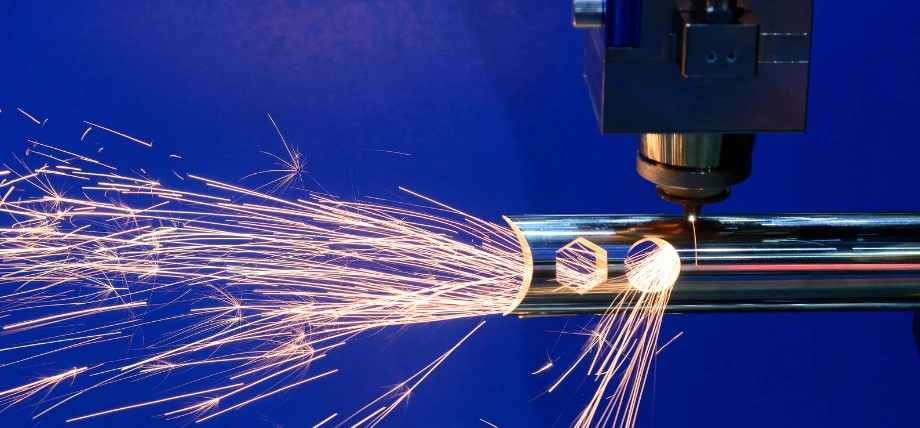
Balk in wisselwerking met metaal
In een lasersnijsysteem wordt de laserstraal gegenereerd door een fiberlaser, waarbij het licht wordt versterkt en gedoteerd met zeldzame aardmetalen. De laser interageert met het materiaal en absorbeert energie om metalen te snijden.
De sleutel tot lasersnijden is het beschermen van het gesneden metaal tegen oxidatie. Hulpgassen, zoals stikstof, worden gebruikt om gesmolten materiaal snel te verwijderen en de snijrand te beschermen, wat resulteert in een glad oppervlak.
De interactie van de balk met het materiaaloppervlak zorgt doorgaans voor een schone rand, waardoor er minder nabewerking nodig is bij CNC-snijden.
Beperkingen met reflecterende metalen
Hoewel lasersnijden geschikt is voor een breed scala aan materialen, is fiberlaser niet geschikt voor sterk reflecterende materialen zoals koper. Omdat lasersnijden afhankelijk is van energieabsorptie, kan de gereflecteerde laser de lasersnijmachine beschadigen.
Gespecialiseerde lasermachines met bepaalde golflengtes kunnen het probleem verhelpen, maar reflecterende materialen vormen een beperking voor lasersnijders.
Mechanica van plasmasnijtechnologie in CNC-systemen
Plasmasnijden maakt gebruik van een plasmaboog om door geleidende metalen te snijden. Het kan door zacht staal en roestvrij staal snijden. Een typische plasmasnijmachine maakt gebruik van een plasmasnijder om een plasmastraal met hoge snelheid te genereren, die het materiaal smelt en van het snijbed spoelt.
X-definitie plasma in moderne bewerking
Plasmastraal
X-definition is een geavanceerde technologie in plasmasnijsystemen die een betere randkwaliteit en precisie biedt in dikkere materialen. X-definition is een geëvolueerde vorm van High Definition Plasma (HPR).
Plasmabooggeneratie en gasselectie
De plasmatoorts in een plasmasnijmachine werkt door een gas zoals stikstof of argon te ioniseren, wat vervolgens een plasmaboog creëert. De plasmastraal bereikt temperaturen boven de 20,000 °C, waardoor de plasmasnijder efficiënt door metaal kan snijden.
De gaskeuze is belangrijk omdat het invloed heeft op de snijsnelheid en de snijkantkwaliteit. Stikstof wordt meestal gebruikt voor roestvast staal vanwege de oxidatie-minimaliserende eigenschappen.
Thermische effecten en door hitte beïnvloede zones
Plasmasnijden brengt enkele uitdagingen met zich mee. De grootste uitdaging is de hitte die ontstaat tijdens het snijproces en de hittebeïnvloede zone (HAZ) in vergelijking met lasersnijden.
HAZ kan verschillende ongewenste eigenschappen produceren
- Het kan het gebied rond de snijrand verharden of verzachten
- Leidt tot broosheid
- Vermindert corrosieweerstand
- Verandering van de korrelstructuur brengt de sterkte in gevaar of verandert de prestaties
Snijkantkwaliteit: laser versus plasma in CNC-toepassingen
Bij het vergelijken van plasma- en laser-CNC-technologieën speelt de kwaliteit van de snijkanten een belangrijke rol. Beide snijsystemen produceren verschillende snijkantkwaliteitskenmerken.
Snijbreedte en randloodrechtheid
Snijbreedte voor lasersnijden
Lasersnijden produceert een smalle snede: 0.1 – 0.3 mm, vergeleken met plasmasnijden, dat een snede van 1-3 mm produceert. Dit toont aan dat lasersnijders een betere randloodrechtheid kunnen bereiken, cruciaal voor nauwkeurige sneden in CNC-toepassingen.
Plasmagesneden randen kunnen iets taps toelopen, vooral bij dikke materialen.
Oppervlakteruwheid en secundaire verwerkingsbehoeften
Lasersnijden levert gladde oppervlakken op met minimale ruwheid. Nabewerking voor een glad oppervlak is in sommige gevallen niet nodig, maar kan een lichte nabewerking vereisen.
Plasmagesneden oppervlakken vereisen daarentegen slijpen of bewerken vanwege slakvorming. Over het algemeen blinken fiberlasersnijders uit in het leveren van scherpe randen aan metalen componenten.
Precieze toleranties voor complexe geometrieën
Voor ingewikkelde onderdelen en complexe geometrieën levert lasersnijden betere resultaten op dan plasma-CNC. Lasersnijden heeft de voorkeur voor toepassingen met patronen, interne kenmerken en ingewikkelde ontwerpen. CNC-plasmasnijden is beter geschikt voor eenvoudigere, grootschalige rechte sneden.
Compatibiliteit van materiaal en dikte
Vezellasersnijden voor dunne tot middelgrote platen
Fiberlasers kunnen plaatwerk snijden. Het metaal heeft vaak een dikte tot 20 mm als het zacht staal is. Ze snijden roestvrij staal en aluminium zeer goed. Het proces levert een snelle snede met een hoge precisie. Lasersnijmachines worden veel gebruikt in industrieën waar gedetailleerde bewerkingen vereist zijn.
Plasmasnijmogelijkheden voor dikke materialen
Plasmasnijders presteren optimaal wanneer ze materialen met een grotere dikte snijden. De machines werken op zacht staal tot 50 mm dik. De plasmasnijmachine verwerkt geleidende metalen van grotere afmetingen in kortere tijd.
Deze eigenschap maakt het een goede keuze voor fabricageopdrachten met een aanzienlijke belasting. Een toename van de materiaaldikte kan leiden tot een afname van de snijkwaliteit.
Beperkingen voor geleidende versus niet-geleidende materialen
Plasmasnijden werkt alleen met metalen die elektriciteit geleiden. Dit komt doordat de plasmaboog het metaal nodig heeft om elektriciteit te geleiden. Lasersnijden daarentegen kan verschillende materialen snijden, waaronder zowel metalen als niet-metalen onderdelen, mits deze weinig licht reflecteren. Dit maakt lasersystemen flexibeler in CNC-instellingen.
Bedrijfskosten en efficiëntie bij CNC-bewerking
Initiële investering: fiberlaser versus plasmasystemen
Fiberlasersnijsystemen zijn in het begin vaak duurder. Dit komt door de geavanceerde lasertechnologie en CNC-integratie. Plasmasnijsystemen, met name conventionele plasmasnijsystemen, bieden een goedkopere optie, waardoor ze ook geschikt zijn voor kleinere productiebedrijven.
Verbruiksartikelen, gas en onderhoudskosten
Elektrode- en nozzleverbruik verhogen de bedrijfskosten van de plasmasnijder. Lasersnijden vereist periodiek onderhoud van optische onderdelen. De kosten van gassen zoals stikstof die bij lasersnijden worden gebruikt of argon dat bij plasmasnijden wordt gebruikt, beïnvloeden de totale kosten.
snijsnelheid
De snijsnelheid varieert afhankelijk van wat er gesneden wordt en hoe dik het is. Fiberlasers snijden dun metaal sneller. Dit verbetert de output in CNC-productie waar veel nodig is. Voor dikkere materialen presteren plasmasnijders beter. Dat verkort de tijd die nodig is voor zware bewerkingen.
Toepassingsspecifieke overwegingen bij CNC-fabricage
De keuze tussen lasersnijden en plasma-CNC hangt af van de specifieke vereisten van uw project. Hieronder vindt u typische toepassingsvoorbeelden.
- Toepassingen voor lasersnijden in de lucht- en ruimtevaart en de automobielindustrie:
De mogelijkheid om met lasersnijden nauwkeurige sneden te maken in onderdelen van roestvrij staal en aluminium, maakt het uitermate geschikt voor de lucht- en ruimtevaart, omdat aluminium panelen en platen moeten worden gesneden. Eén CNC lasersnijden voordeel is het vermogen om tijdens het productieproces de juiste randkwaliteit te leveren voor lichtgewicht, zeer sterke componenten. Lasersnijden van messing in de lucht- en ruimtevaart biedt nauwkeurige sneden voor componenten zoals connectoren en bevestigingsmiddelen.
- Zware industrie en bouw met plasmasnijden:
In de bouwsector kan plasmasnijden de snij-efficiëntie bieden die nodig is voor dikkere platen zacht staal. CNC-plasmasystemen kunnen grote componenten zoals constructiebalken snijden met een acceptabele tolerantie voor de bouwsector.
- Waterjet-alternatieven:
Waterstraalsnijden is een andere methode om plaatmateriaal te snijden met niet-thermische middelen. Waterstraalsnijden is uitstekend geschikt voor het snijden van metalen strips en platen zonder gevaarlijke zones te creëren, maar in plasma CNC-snijden versus waterstraalsnijden, het heeft de beperking dat het langzaam is.
Probeer Boda nu!
Hoge precisie Lasersnijservice
Boda biedt consistente onderdeelprofielen, strakke randen en oplossingen voor gevaarlijke zones (HAZ) voor lasergesneden onderdelen. U kunt meer informatie krijgen over de verschillende materialen en diktes door eenvoudig een offerte aan te vragen. gratis offerte <p></p>
Conclusie
Een vergelijking van lasersnijden en plasma-CNC onthult belangrijke voordelen en beperkingen in CNC-fabricage. Fiberlasersnijden biedt een hogere precisie, een vloeiendere randkwaliteit en veelzijdigheid qua materiaalkeuze. Plasmasnijden met het nieuwste x-definition plasma is beter in het snijden van dikkere materialen en geleidende metalen, en dat tegen lagere kosten.
Om de keuze tussen de CNC-snijmethoden te maken, moet u inzicht hebben in de snijkwaliteit, de beperkingen van de zaagsnedebreedte, de bedrijfskosten en de toepassingsspecifieke vereisten voor uw project. Voor sommige toepassingen is het misschien zelfs een beter idee om waterstraalsnijden te overwegen in plaats van laser- of plasmasnijden, wat de snijprestaties verbetert.