
“Oppervlakteruwheid ra is een belangrijke factor bij CNC-bewerkingen, omdat deze de prestaties, slijtage en levensduur van de geproduceerde onderdelen bepaalt.”
De oppervlakteafwerking van het bewerkte oppervlak is een kernfactor die de kwaliteit, betrouwbaarheid en prestaties van de geproduceerde onderdelen bepaalt. Dit komt omdat gladde oppervlakken ervoor zorgen dat onderdelen duurzamer zijn dan ruwe oppervlakken, omdat ze de wrijving verminderen. Het is belangrijk om te weten dat er op verschillende terreinen verschillende graden van ruwheid nodig zijn. Kennis van verschillende soorten oppervlakteafwerkingen en oppervlakteruwheid ra kan nuttig zijn voor de kwaliteit en prestaties van de vervaardigde onderdelen.
Wat is de oppervlakteafwerkingsgrafiek?
Bij de productie wordt een oppervlakteafwerkingsgrafiek gebruikt om verschillende soorten oppervlakteafwerkingen en de daarmee samenhangende ruwheidswaarden weer te geven. Het helpt de ingenieurs bij het identificeren van de meest geschikte afwerking voor het onderdeel om aan de gewenste prestaties en uitstraling te voldoen. Het bevat ook eenheden in micrometers of micro-inches en beschrijvingen van hoe elk van de afwerkingen wordt bereikt.
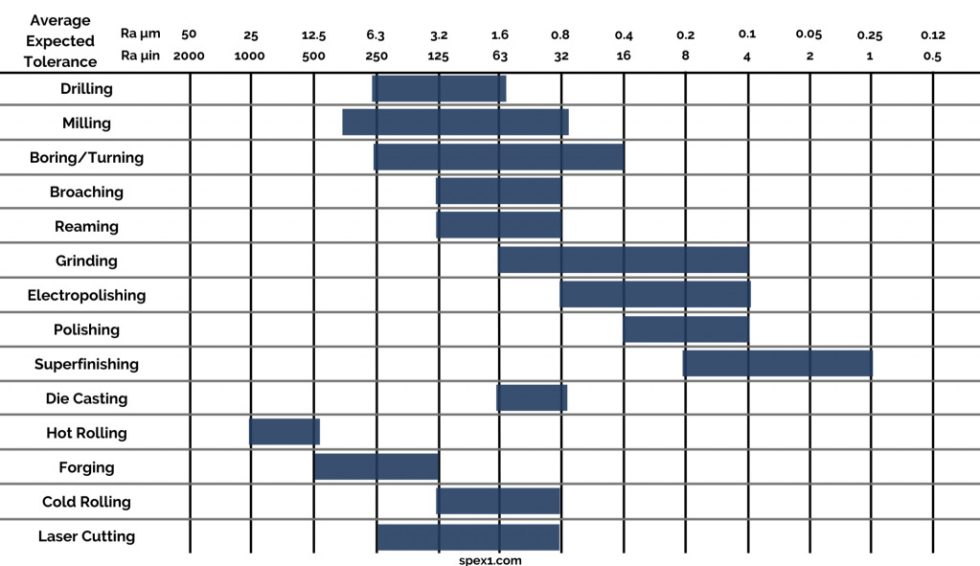
Oppervlakteruwheidsgrafiek
Probeer Boda nu!
Wat is het bewerken van oppervlakteafwerking?
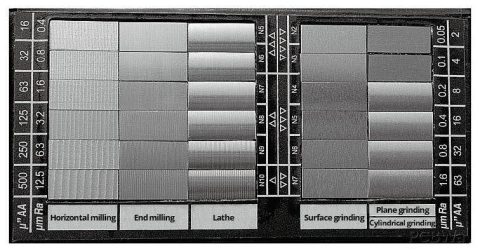
Bewerkingsmogelijkheden voor afwerking
Machining oppervlakteafwerking kan worden omschreven als het proces waarbij het oppervlak van een metaal wordt veranderd door het te vervormen of door er materiaal aan toe te snijden of er zelfs materiaal aan toe te voegen. Het meet de textuur van het oppervlak, gekenmerkt door:
- Leggen: De richting van het oppervlaktepatroon dat het resultaat is van het productieproces.
- golving: Bijkomende grove vervormingen zoals kromtrekken of andere vervormingen van de gestelde normen.
- Oppervlakteruwheid ra: Grofheid van een ondergronds soort en een fijne toonhoogte. Machinisten gebruiken de term oppervlakteafwerking in de betekenis van: oppervlakteruwheid, en de term oppervlaktetextuur omvat alle drie.
Voordelen van machinaal bewerkte oppervlakteafwerkingen
Bewerkte oppervlakteafwerkingen bieden de volgende voordelen. Allereerst egaliseren ze het oppervlak door eventuele onregelmatigheden op het oppervlak weg te werken, waardoor het oppervlak egaler wordt. Dit draagt op zijn beurt bij aan het verhogen van de kwaliteit van het product.
Ook helpen deze afwerkingen bij het verbeteren van de hechting van de coatings, waardoor verven en coatings een betere hechting op het oppervlak hebben. Dit verhoogt niet alleen het beschermingsniveau, maar verlengt ook de levensduur van de beschermlaag. Een gladde afwerking oogt bovendien aantrekkelijker, wat bij consumentenproducten cruciaal kan zijn. Bewerkte oppervlakteafwerkingen bieden naast een glad en glanzend oppervlak ook bescherming tegen corrosie en chemicaliën. Dit maakt het product duurzaam, vooral onder de extreme gebruiksomstandigheden.
Bovendien verhogen deze afwerkingen de geleidbaarheid door elektrische geleiding op te nemen en de geleidbaarheid van het materiaal te vergroten. Dit is vooral het geval bij elektronische toepassingen. Ten slotte vergroten de machinaal bewerkte oppervlakteafwerkingen de sterkte van het product door wrijving te minimaliseren die het product verzwakt door het gevoelig te maken voor slijtage. Dit maakt de onderdelen sterker en betrouwbaarder in de functies die ze moeten uitvoeren.
Oppervlakteruwheidssymbolen en terminologieën
- Ra (Ruwheidsgemiddelde): Dit definieert het gemiddelde van het hoogste punt van het oppervlak en het laagste punt van het oppervlak in de lengte van het oppervlak. Het heeft ook de naam Center Line Average (CLA).
- Rz (gemiddelde ruwheidsdiepte): Hiermee wordt het gemiddelde berekend van de vijf grootste verschillen tussen de hoogste hoogste en de laagste laagste. Om de ruwheid vast te stellen, worden deze metingen uitgevoerd en wordt vervolgens de gemiddelde ruwheid bepaald.
- Rp (piekhoogte): Dit is de afstand tussen de top en de middellijn van de oppervlaktecontour over de evaluatielengte.
- Rv (daldiepte): Dit bepaalt de afwijking van het laagste punt van het oppervlakteprofiel ten opzichte van de gemiddelde lijn van het oppervlakteprofiel over de evaluatielengte.
- Rmax (maximale hoogte van het profiel): Dit definieert het maximale verschil tussen het hoogste en het laagste punt van de evaluatieperiode.
Hier zijn verschillende soorten symbolen voor oppervlakteafwerking, en hun betekenissen
=: Geeft tandruimtes aan die zijn achtergelaten door een snijgereedschap en die parallel zijn aan het oppervlak of aanzicht dat in de tekening wordt geïllustreerd.
⊥ : Toont de snijgereedschapsmarkeringen die loodrecht op het oppervlak of aanzicht op de tekening staan.
X: Verwijst naar de markeringen gemaakt door het snijgereedschap en deze markeringen staan haaks op elkaar.
M: Verwijst naar groeven die gewoonlijk ontstaan door polijsten of leppen. In dit geval kan het patroon lopen of hoeft dit niet noodzakelijkerwijs in één richting te zijn.
C: Betekent markeringen die in cirkels zijn geplaatst, concentrisch met het midden van het oppervlak.
R: Heeft betrekking op markeringen op het oppervlak gemaakt door het snijgereedschap en zijn evenwijdig aan het oppervlak en kunnen radiaal zijn.
Mogelijkheden om verschillende oppervlakteruwheden te verkrijgen Ra
De ruwheid van het oppervlak bij de bewerking wordt op een bepaald niveau gehouden, afhankelijk van de behoefte van het project. Het is geen toevallige gebeurtenis, maar een geplande gebeurtenis en de waarden worden meestal bepaald volgens normen zoals ISO 4287. Deze normen definiëren Ra-waarden tussen 25 μm en 0 μm die relevant zijn voor een reeks productie- en nabewerkingsactiviteiten.
At Boda-technologiebieden wij vier veel voorkomende oppervlakteruwheidsniveaus voor CNC-bewerkingstoepassingen:
- 3. 2 µm Ra
- 1.6 μm Ra
- 0.8 μm Ra
- 0.4 μm Ra
Het ruwheidsniveau is niet voor alle toepassingen hetzelfde; het hangt af van het specifieke gebruik dat voor een bepaalde ondergrond bedoeld is. Oppervlakteruwheid Ra-waarden die lager zijn dan de bovengenoemde waarden mogen alleen worden gespecificeerd als dat nodig is, omdat ze meer bewerkingsinspanning, tijd en kosten vergen. De nabewerkingen worden doorgaans niet gebruikt om specifieke resultaten te bereiken oppervlakteruwheidsindex waarden omdat de methoden niet nauwkeurig kunnen worden geregeld en de tolerantie van componenten zullen beïnvloeden.
Probeer Boda nu!
Oppervlakteruwheid vergelijken voor CNC-bewerking
De ruwheid van het oppervlak bepaalt de functionaliteit, prestatie en levensduur van de onderdelen. Het beïnvloedt de wrijvingscoëfficiënt, het geluid, de slijtage, de hitte en de hechting. Hoewel de gladheid van het oppervlak bij sommige toepassingen misschien niet erg belangrijk is, is het bij andere toepassingen wel erg belangrijk, vooral bij toepassingen met hoge spanning, hoge spanning en hoge trillingen, op elkaar aansluitende en bewegende assemblages, snel roterende onderdelen en medische implantaten.
Hieronder volgen de niveaus van oppervlakteruwheid die Boda biedt:
- 3.2 μm Ra
Deze standaard commerciële machineafwerking wordt voor de meeste consumentenonderdelen gebruikt. Het is enigszins ruw en heeft een glanzend oppervlak met snijsporen erop. Voor de onderdelen die worden blootgesteld aan spanningen, belastingen en trillingen moet de maximale oppervlakteruwheid ra 2 μm Ra zijn en voor bewegende oppervlakken waar de belasting licht is en de beweging langzaam is, kan dezelfde norm worden toegepast. Deze afwerking wordt bereikt door hoge snelheid, lichte voeding en het maken van lichte sneden.
- 1.6 μm Ra
Deze afwerking geeft slechts een vage indicatie van de snijsporen en moet worden gebruikt op onderdelen die nauwsluitende en gespannen delen vereisen. Het is geschikt voor langzaam bewegende oppervlakken met een laag draagvermogen, maar niet voor snel roterende onderdelen en onderdelen met hoge trillingsbelastingen. Deze oppervlakteruwheid ontstaat bij hoge snelheden, met fijne voedingen en lichte sneden, onder gecontroleerde omstandigheden. Voor een standaard aluminiumlegering (bijvoorbeeld 3. 1645) voegt deze optie ongeveer 2.5% toe aan de productieprijs, en afhankelijk van de complexiteit van het onderdeel kunnen de kosten stijgen.
- 0.8 μm Ra
Vaak aangeduid als een hoogwaardige oppervlakteafwerking, is 0 μm Ra een nauwere tolerantie die moet worden bereikt en is ook duurder. Dit is vereist voor de onderdelen die worden blootgesteld aan spanningsconcentratie en kan worden gebruikt voor de lagers wanneer de beweging sporadisch is en de belastingen klein zijn. Voor een standaard aluminiumlegering verhoogt deze afwerking de productieprijs met ongeveer 8% en meer voor gecompliceerde onderdelen.
- 0.4 μm Ra
0.4 μm Ra is de meest vloeiende en hoogste kwaliteit oppervlakteruwheid die wordt aanbevolen voor onderdelen die onder spanning staan en voor onderdelen die zeer snel roteren, zoals lagers en assen. Deze gladheid is het moeilijkst te bereiken en mag alleen worden gespecificeerd als dit van cruciaal belang is voor de toepassing. Deze optie verhoogt de productieprijs van een standaard aluminiumlegering met ongeveer 11-15% en meer voor complexe onderdelen.
Methoden voor het beoordelen van de oppervlakteruwheid
De oppervlakteafwerking is van cruciaal belang om tijdens de productie te worden gekwantificeerd, zodat de standaard en functionaliteit van het product kan worden bereikt. Er kunnen echter verschillende methoden worden gebruikt en elk ervan is geschikt voor zover het de vereisten en het te reinigen oppervlak betreft.
1. Directe contactmeting
Wat de contactmethoden betreft, dit zijn degenen die gebruik maken van een instrument dat in contact komt met het te bestuderen oppervlak. In dit geval wordt meestal een stylusprofielometer gebruikt. De stylus beweegt erop en het lijkt alsof hij de omtrek, de pieken en de dalen tekent. Vervolgens vormt het een profiel van deze variaties in de tool, die wordt gebruikt om de gegevens die van de studenten zijn verzameld te analyseren.
Gebruik: Uitermate geschikt om te gebruiken in situaties waarin enige kwantificering nodig is. Dit wordt niet aanbevolen voor zachte materialen of voor materialen die kunnen worden samengedrukt of ingedeukt, omdat het contact de oppervlakte-eigenschappen zal veranderen.
2. Contactloze meting
Contactloze technieken maken gebruik van optische of lasergereedschappen, bijvoorbeeld laserscanmicroscopen. Deze apparaten schijnen licht op het oppervlak en vangen vervolgens het gereflecteerde licht op in een poging de ruwheid van het oppervlak vast te stellen.
Gebruik: Gebruikt waar men het oppervlak misschien niet moet aanraken, omdat dit het materiaal kan beschadigen, bijvoorbeeld op gevoelige of delicate oppervlakken. Deze methoden zijn ook goed voor onregelmatige oppervlakken, hoewel de effectiviteit ervan afhangt van de reflectie en kleur van het oppervlak.
3. Vergelijkende meting
Vergelijkende methoden zijn een manier om een oppervlak te beoordelen op basis van verschillende kenmerken die eerder zijn gedefinieerd. Voor dit doel zijn er vergelijkers met standaard ruwheidswaarden op het oppervlak van het onderdeel.
Gebruik: Deze zijn snel, goedkoop en kunnen worden gebruikt voor de eerste beoordeling of wanneer de arts gewoon een algemeen idee wil hebben van waar hij/zij mee te maken heeft. Niettemin zijn ze niet zo nauwkeurig als de directe meetmethoden en zijn ze meer een waargenomen meting.
4. Meting tijdens het proces
Formatieve meting is het onderzoek van de oppervlakteruwheid in een specifiek stadium van het productieproces. Tot deze tools behoren enkele inline-profielmeters of sensoren die op CNC-machines zijn geïnstalleerd om in realtime informatie te geven over de oppervlakteruwheid.
Gebruik: Meest geschikt in de toepassing waarbij de bewaakte parameter vaker en in grote hoeveelheden moet worden gecontroleerd. Deze strategie is actueel en is mogelijk niet zo nauwkeurig als de strategie die na de creatie van het stuk is gevolgd.
5. Profileringstechnieken
Bij de profileringstechnieken wordt gebruik gemaakt van een profilometer zoals de 3D-profilometer om een oppervlakteprofiel te creëren. Het geeft een algemeen beeld van het oppervlak en de textuur van het oppervlak.
Gebruik: Meestal aangepast voor de onderzoeks- en ontwikkelingsafdelingen waar behoefte is aan extra oppervlakteanalyse. Het is nogal ingewikkeld en vereist de toepassing van tamelijk ingewikkelde technieken, en het kan ook veel tijd in beslag nemen.
6. Technieken voor oppervlaktemeting
In dit geval worden oppervlaktemeetmethoden gebruikt om de ruwheid van een oppervlak over een groter gebied te meten in vergelijking met het lijncontact. Dit zijn de optische profielmeters en interferometers die een algemeen beeld bieden van het te bestuderen oppervlak.
Gebruik: Toepasbaar op ruwe oppervlakken of wanneer de algemene toestand van de oppervlakteruwheid (Ra) van belang is. Minder geschikt voor oppervlakteanalyse met zeer hoge resolutie.
7. Microscopietechnieken
Andere technieken voor oppervlaktekarakterisering zijn onder meer elektronenmicroscopie, die een sterk vergroot beeld van het oppervlak oplevert en gegevens op microniveau oplevert.
Gebruik: Het is vooral nuttig bij onderzoek en op elk gebied waar precisie van cruciaal belang is, bijvoorbeeld bij de productie van halfgeleiders. Deze zijn iets ingewikkelder en vereisen het gebruik van bepaalde soorten apparaten
.
Schema voor oppervlakteruwheidsmeting Cheatsheet
Dit spiekbriefje biedt een snelle referentie voor het begrijpen van verschillende oppervlakteafwerkingen, zodat u de juiste afwerking voor uw toepassing kunt kiezen.
| Micrometers (μm) | Micro-inch (μin) | Beschrijving en toepassingen |
| 25 | 1000 | Ruwe oppervlakken door zaagsnijden of ruw smeden zijn geschikt voor onbewerkte vrije ruimtes. |
| 12.5 | 500 | Ruwe oppervlakken door grove voedingen en zware sneden komen vaak voor bij draaien, frezen en schijfslijpen. |
| 6.3 | 250 | Het resultaat van vlakslijpen, schijfslijpen en frezen. Gebruikt voor vrije oppervlakken met spanningsvereisten. |
| 3.2 | 125 | Ruwe afwerking, geschikt voor onderdelen die onderhevig zijn aan trillingen, belastingen en hoge spanningen. |
| 1.6 | 63 | Goede afwerking door gecontroleerde bewerking met fijne voedingen en hoge snelheden. |
| 0.8 | 32 | Hoogwaardige afwerking die nauwkeurige controle vereist, geproduceerd met cilindrische, centerloze of vlakslijpmachines. Ideaal voor niet-bewegende of lichtbelaste onderdelen. |
| 0.4 | 16 | Hoogwaardige afwerking bereikt door polijsten, leppen of grof honen. Geschikt voor toepassingen waarbij gladheid van cruciaal belang is. |
| 0.2 | 8 | De fijne afwerking wordt verkregen door leppen, polijsten of honen. Ideaal voor oppervlakken waar componenten over de korrel glijden. |
| 0.1 | 4 | Zeer verfijnde afwerking door leppen, polijsten of honen. Gebruikt in meet- en instrumentwerkzaamheden waarbij ontwerpprecisie essentieel is. |
| 0.05 | 2 | De extreem fijne afwerking wordt bereikt door zorgvuldig polijsten, honen of superfinishing. Beste voor precisieeindmaten. |
| 0.025 | 1 | Meest verfijnde oppervlakteafwerking, geproduceerd met de hoogste precisie bij polijsten, honen of superfinishing. Gebruikt voor fijne en gevoelige precisiemeters. |
Probeer Boda nu!
Hoe verschillende oppervlakteruwheidsniveaus kunnen worden bereikt?
De metingen van oppervlakteruwheid kan door ontwerpers en fabrikanten worden aangepast om de constantheid van de producteigenschappen te garanderen. De mate van ruwheid bepaalt hoe een onderdeel zal interageren met de omgeving, aangezien het slijtage en corrosie definieert. Bovendien zijn sommige ruwheidsparameters nuttig voor het verbeteren van de hechting van de coating of het verbeteren van de geleidbaarheid.
Ra-waarden worden doorgaans toegepast om de ruwheid van het oppervlak te meten en de standaardwaarden liggen in de orde van 12.5 μm Ra (zeer ruw) tot 0.4 μm Ra (zeer glad). De verschillende technieken die worden gebruikt bij het maken van de verschillende soorten oppervlakteafwerkingen afhankelijk van het specifieke gebruik waarvoor het product gebruikt gaat worden.
Zoals machinaal bewerkte afwerking
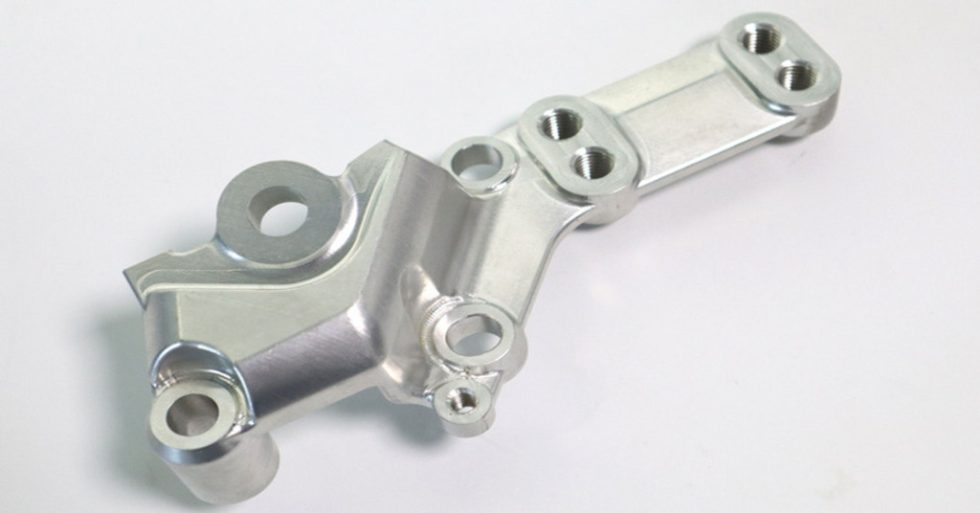
Als machinaal afgewerkt onderdeel
Een as-machinaal afgewerkte afwerking handhaaft de bijna-buurtolerantie, doorgaans tot ± 0 mm of beter. Deze afwerking gebeurt onmiddellijk na de bewerking en met behulp van CAM of Computer-Aided Manufacturing voor nauwkeurigheid, afhankelijk van het ontwerp. Deze methode is echter goedkoper omdat er geen andere extra kosten voor andere afwerkingen nodig zijn, het oppervlak kan beschadigd raken door vlekken van het gebruikte gereedschap en het ziet er geblancheerd uit. Deze afwerking is ideaal voor prototypes, armaturen en mallen waarbij de kosten van het eindproduct en de nauwkeurigheid van belang zijn.
Parelgestraalde afwerking
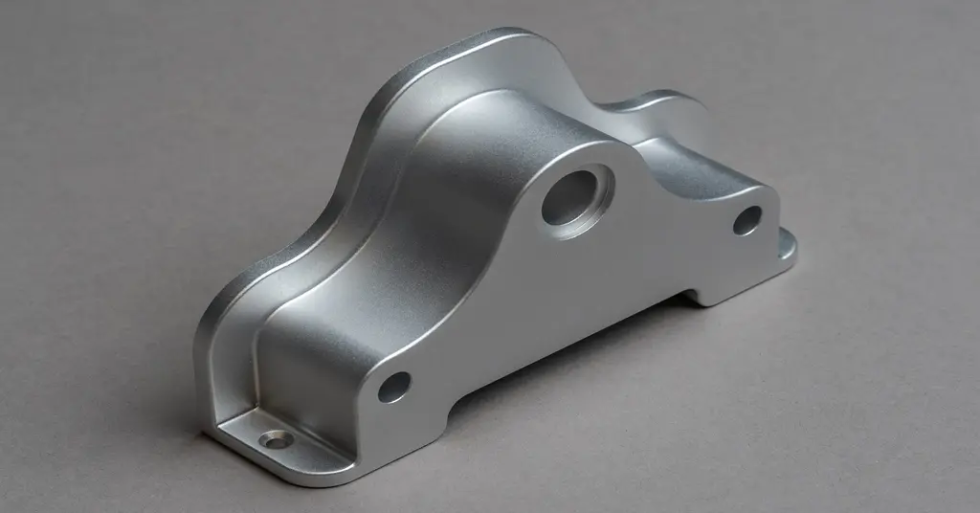
Parelstraaloppervlakafwerkingsonderdeel
Parelstralen, verkregen door het afvuren van kleine glaskralen op het oppervlak met behulp van een persluchtpistool, resulteert in een doffe of satijnen afwerking met een gematigd patroon. Deze methode helpt ook bij het camoufleren van de sporen die door het bewerkingsproces achterblijven en zorgt voor een glanzend oppervlak. Het maakt het echter niet mogelijk om de afmetingen tot op een hoog detailniveau te definiëren, wat nadelig is voor projecten die een hoge dimensionaliteit vereisen. De enige factor die bij het parelstralen verandert, is de grootte van de glasparels die worden gebruikt.
Anodiseren
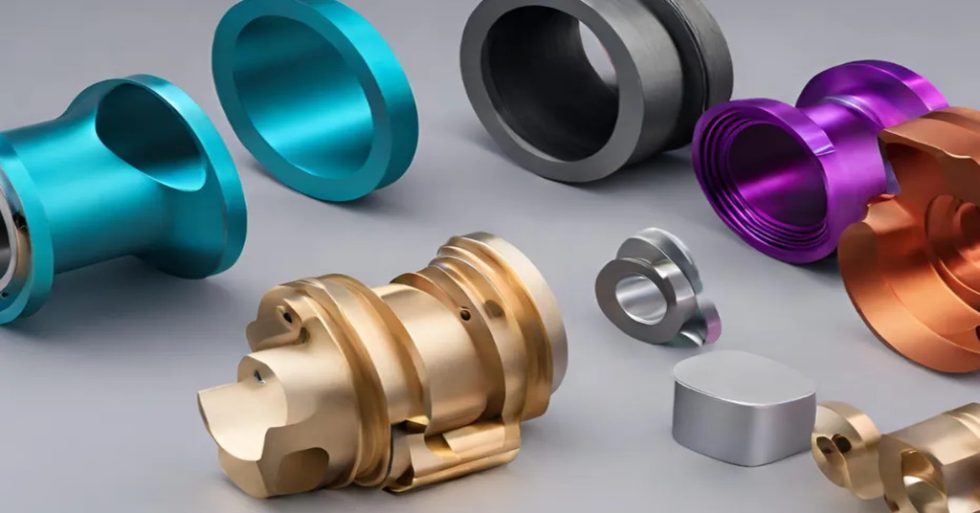
Geanodiseerde onderdelen
Anodiseren is een elektrolytisch proces waarbij een beschermende oxidefilm wordt gevormd afwerking van metalen oppervlakken componenten. Het onderdeel wordt ondergedompeld in een zuurbad en aangesloten op een elektrische bron en de coating groeit in alle richtingen. Deze methode is qua maatvoering beter controleerbaar dan parelstralen en levert een hard oppervlak op dat elektrisch niet geleidend is. Anodiseren wordt voornamelijk uitgevoerd op aluminium en titanium en hun legeringen.
Anodiseren Type II
Standaard anodiseren of Type II anodiseren resulteert in een oppervlak dat helder of gekleurd is en een maximale dikte heeft van 25 μm. Deze afwerking is nuttig voor onderdelen die een hard, glad buitenoppervlak vereisen dat esthetisch aantrekkelijk is. Het is goedkoper en biedt redelijk goede bescherming en uiterlijk.
Anodiseren Type III
Type III is een meer ontwikkeld proces dat 'hard coat'-anodiseren wordt genoemd, waarbij een hogere stroomdichtheid wordt gebruikt en de temperatuur van de oplossing strikt wordt gecontroleerd, die op nul graden Celsius wordt gehouden. Deze methode geeft een dikkere laag van ongeveer 125μm en heeft betere hardheids- en corrosie-eigenschappen. Hoewel het duurder is dan de andere twee, is anodiseren van type III geschikt voor technische toepassingen onder hoge spanning die extra bescherming vereisen.
Hoe selecteert u de juiste oppervlakteafwerkingstechniek?
Het selecteren van de juiste oppervlakteafwerkingstechniek is van cruciaal belang voor het succes van uw project. Hier vindt u een stapsgewijze handleiding om u te helpen de beste beslissing te nemen.
- Identificeer het materiaal: Men moet begrijpen dat er verschillende manieren zijn waarop verschillende materialen moeten worden behandeld om de gewenste afwerking te bereiken. Identificeer eerst het materiaal dat u gaat gebruiken, zodat u de juiste techniek kunt selecteren om toe te passen.
- Definieer het doel van de afwerking: Bedenk wat u van de oppervlakteafwerking verwacht: uiterlijk, verbeterde corrosiebescherming of lagere wrijving. Afhankelijk van de functie van het product zal dit dus jouw keuze bepalen.
- Bekijk de beschikbare afwerkingstechnieken: Ontdek welke afwerking mogelijk is op het materiaal dat u wilt gebruiken. Zo wordt op aluminium geanodiseerd en op RVS gepassiveerd.
- Evalueer esthetische vereisten: Als het uiterlijk van het item een probleem is, kan schuren of laseretsen geschikter zijn om de gewenste afwerking te krijgen.
- Beoordeel de duurzaamheidsbehoeften: Voor de andere gebieden die naar verwachting veel slijtage zullen ondergaan, zijn mogelijk hardere coatings zoals de DLC vereist voor het onderdeel.
- Houd rekening met onderhoudsbehoeften: Er zijn verschillende soorten afwerkingen en ze hebben allemaal hun soort en hebben allemaal een vorm van onderhoud nodig. Bedenk hoeveel tijd u bereid bent te besteden aan productonderhoud gedurende de levenscyclus van het product.
- Test de afwerking: Het wordt aanbevolen om, voordat u de afwerking op grote schaal aanbrengt, een test uit te voeren op een klein deel van het materiaal om te zien of dit aan de vereisten voldoet.
- Factor in milieu-impact: Sommige afwerkingsprocessen hebben een grotere impact op het milieu dan andere. Als omgevingsfactoren u zorgen baren, is het beter om andere, niet-schadelijke manieren te kiezen.
- Budget beperkingen: Plaats ten slotte de kosten van de afwerkingstechniek op de schaal van het totale geldbedrag dat u bereid bent te besteden. Zorg ervoor dat de gekozen methode goedkoop is, maar tegelijkertijd aan alle projecteisen moet kunnen voldoen.
Probeer Boda nu!
Conclusie
De oppervlakteruwheid bij moderne productieprocessen is normaal gesproken duur en moeilijk te bereiken. Als dus de juiste oppervlakteafwerkingstechniek op de vervaardigde onderdelen moet worden geïmplementeerd, moet de juiste techniek worden gebruikt. Daarom moet de aard van de oppervlakteverharding van het materiaal worden begrepen om de gewenste resultaten te bereiken. Wat de oppervlakteafwerkingsoplossingen betreft, is het vermeldenswaard dat het bedrijf dat u professionele diensten kan aanbieden tegen een redelijke prijs Boda is. Het personeel dat we hebben is goed opgeleid, zodat ze de juiste techniek kunnen toepassen die de juiste oppervlakteafwerkingsspecificaties oplevert.
Boda-oppervlak Afwerkingsservice
Bij Boda voorzien wij onze klanten van dimensionale inspectierapporten (DIR). Enkele van de afwerkingsbewerkingen die worden uitgevoerd omvatten anodiseren, galvaniseren, parelstralen, polijsten, borstelen, enz. Onze diensten zijn gericht op het leveren van de beste kwaliteitsdiensten om het beste resultaat voor uw producten te bereiken. Neem nu contact met ons op en ontvang een offerte van onze experts voor uw project!