
Op het gebied van precisiebewerking, Machinale bewerking van elektrische ontlading (EDM) onderscheidt zich als een veelzijdig en efficiënt proces. Maar om optimale resultaten te behalen, is het selecteren van de juiste materialen cruciaal. Door de factoren te begrijpen waarmee rekening moet worden gehouden, veelgebruikte materialen, materiaaloverwegingen en ontwikkelingen in EDM-materialen, kunt u het potentieel van deze opmerkelijke bewerkingstechniek ontsluiten.
Dit artikel duikt in de wereld van materialen die geschikt zijn voor EDM en hun impact op precisie en prestaties.
I. Materiaalkeuze voor EDM begrijpen
Om succesvolle EDM-bewerkingen te garanderen, moet zorgvuldig worden nagedacht over de selectie van geschikte materialen. Dit gedeelte onderzoekt de factoren waarmee rekening moet worden gehouden bij het kiezen van materialen voor EDM en biedt waardevolle inzichten in elk aspect.
1. Geleidbaarheid
Geleidbaarheid is een kritieke factor in EDM omdat het de efficiëntie van het proces en de materiaalverwijderingssnelheid beïnvloedt. Denk aan de volgende punten:
- Sterk geleidende materialen, zoals koper en messing, zijn ideaal voor EDM vanwege hun vermogen om efficiënte elektrische ontlading mogelijk te maken.
- Materialen met een lage geleidbaarheid, zoals keramiek en bepaalde composieten, kunnen aanvullende aanpassingen of technieken vereisen om bevredigende resultaten te bereiken.
2. Hardheid
De hardheid van het materiaal heeft een directe invloed op het EDM-proces, met name wat betreft elektrodeslijtage en materiaalverwijderingssnelheid. Dit zijn de belangrijkste overwegingen:
- Hardere materialen, zoals gereedschapsstaal of geharde legeringen, kunnen een uitdaging vormen als gevolg van verhoogde elektrodeslijtage. Ze kunnen echter nog steeds effectief worden bewerkt met de juiste elektrodeselectie en parameteroptimalisatie.
- Zachtere materialen, zoals aluminium of koper, vertonen over het algemeen snellere materiaalverwijderingssnelheden en lagere elektrodeslijtage.
3. Thermische eigenschappen
De thermische eigenschappen van het materiaal beïnvloeden de warmte-beïnvloede zone (HAZ) en de oppervlakte-integriteit tijdens EDM. Let op de volgende aspecten:
- Materialen met een hoge thermische geleidbaarheid, zoals koper, kunnen warmte efficiënt afvoeren, wat resulteert in minimale HAZ en een superieure oppervlakteafwerking.
- Materialen met een slechte thermische geleidbaarheid, zoals sommige soorten keramiek, kunnen meer warmte opbouwen, wat leidt tot een grotere HAZ en mogelijke oppervlaktedefecten.
4. Chemische compatibiliteit
Overweeg de chemische compatibiliteit tussen het werkstukmateriaal en de diëlektrische vloeistof die wordt gebruikt in het EDM-proces. Enkele belangrijke punten zijn:
- Bepaalde materialen kunnen reageren met specifieke diëlektrische vloeistoffen, waardoor de bewerkingsprestaties en oppervlaktekwaliteit worden beïnvloed. Het is cruciaal om een diëlektrische vloeistof te kiezen die compatibel is met het werkstukmateriaal.
- In sommige gevallen kunnen aanvullende maatregelen nodig zijn, zoals het gebruik van gespecialiseerde diëlektrische vloeistoffen of het gebruik van werkstukcoatings, om chemische interacties te beperken.
Tabel: materialen en hun EDM-geschiktheid
| Materiaal | Geleidingsvermogen | Hardheid | Warmtegeleiding | Chemische compatibiliteit: |
|---|---|---|---|---|
| Koper | Hoge | Frisdranken | Hoge | Compatibel |
| Staal | Gemiddeld | Hard | Gemiddeld | Compatibel |
| Aluminium | Hoge | Frisdranken | Gemiddeld | Compatibel |
| Titanium | Gemiddeld | Hard | Laag | Compatibel |
| Roestvast staal | Gemiddeld | Hard | Gemiddeld | Compatibel |
| grafiet | Hoge | Frisdranken | Hoge | Compatibel |
| Keramiek | Laag | Variabel | Laag | Variabel |
| Carbide | Gemiddeld | Hard | Laag | Variabel |
Lees meer: Elektro-erosie: een essentiële beginnershandleiding
II. Gemeenschappelijke materialen Geschikt voor EDM
Als het gaat om Electrical Discharge Machining (EDM), kunnen verschillende materialen effectief worden bewerkt. In dit gedeelte worden enkele veelvoorkomende materialen belicht die geschikt zijn voor EDM en wordt inzicht gegeven in hun eigenschappen, toepassingen en bewerkingsoverwegingen.
Hier is een tabel die alle materialen beschrijft die geschikt zijn voor EDM-bewerking:
| Materiaal | Aanbod | Toepassingen | Overwegingen bij bewerkingen |
|---|---|---|---|
| Staal | Veelzijdig, sterk en verkrijgbaar in verschillende kwaliteiten | Snijden van ingewikkelde vormen en profielen in onderdelen van gereedschapsstaal, roestvrij staal en koolstofstaal | Optimale parameterselectie is cruciaal om materiaalverwijderingssnelheid en elektrodeslijtage in balans te houden |
| Aluminium | Lichtgewicht, zeer geleidend, uitstekende bewerkbaarheid | Precisiebewerking van aluminium componenten die worden gebruikt in de ruimtevaart-, automobiel- en elektronische industrie | Er moet voor worden gezorgd dat de elektrode niet blijft plakken vanwege de neiging van aluminium om zich aan het elektrode-oppervlak te hechten |
| Koper | Uitzonderlijke elektrische en thermische geleidbaarheid | Machinaal bewerken van koperelektroden, elektrische contacten en ingewikkelde koperen onderdelen | Koper vertoont hoge materiaalverwijderingssnelheden, waardoor efficiënte elektrodekoeling nodig is om elektrodeslijtage te beheersen |
| Titanium | Hoge sterkte-gewichtsverhouding, corrosieweerstand, biocompatibiliteit | Nauwkeurige bewerking van titaniumcomponenten in de luchtvaart-, medische en maritieme industrie | Het beheersen van de warmteontwikkeling is cruciaal om oppervlaktedefecten als gevolg van een lage thermische geleidbaarheid te voorkomen |
| Roestvast staal | Uitstekende corrosieweerstand en mechanische eigenschappen | Bewerken van roestvrijstalen onderdelen, zoals chirurgische instrumenten en mallen | Parameteroptimalisatie is essentieel om elektrodeslijtage als gevolg van het verhardende effect van roestvrij staal te verminderen |
| Inconel | Legering op hoge temperatuur met uitstekende sterkte en corrosieweerstand | Bewerking van Inconel-componenten in de lucht- en ruimtevaart, olie- en gasindustrie en chemische industrie | Geschikte elektrodematerialen en parameteroptimalisatie zijn cruciaal vanwege hun hoge hardheid en abrasieve aard |
| Gereedschapsstaal | Hoge hardheid, slijtvastheid, taaiheid | Snijden van ingewikkelde vormen en profielen in mallen en matrijzen van gereedschapsstaal | Elektrodeslijtage en warmtebeheersing zijn kritische overwegingen vanwege de hardheid van gereedschapsstaal |
| Messing | Koper-zinklegering met uitstekende bewerkbaarheid en elektrische geleidbaarheid | Precisiebewerking van messing onderdelen in de elektronica- en auto-industrie | Efficiënte elektrodekoeling en parameteroptimalisatie zijn essentieel om elektrodeslijtage onder controle te houden |
| grafiet | Hoge elektrische geleidbaarheid, lage wrijving, uitstekende bewerkbaarheid | Machinaal bewerken van grafietelektroden en matrijzen | Grafiet genereert fijn stof tijdens de bewerking, waardoor geschikte stofafzuigsystemen nodig zijn |
| Keramiek | Hoge hardheid, uitstekende thermische stabiliteit, chemische weerstand | Nauwkeurige bewerking van keramiek in industrieën zoals ruimtevaart, medische sector en elektronica | Zorgvuldig elektrodeontwerp en parameteroptimalisatie zijn noodzakelijk vanwege hun brosheid |
| Carbide | Hoge hardheid, slijtvastheid | Bewerken van hardmetalen snijgereedschappen, matrijzen en slijtdelen | Een juiste elektrodeselectie en parameteroptimalisatie zijn cruciaal voor het beheersen van elektrodeslijtage |
Zie ook: Gemeenschappelijke materialen voor CNC-bewerkingen
Probeer Boda nu!
III. Materiële overwegingen en EDM-prestaties
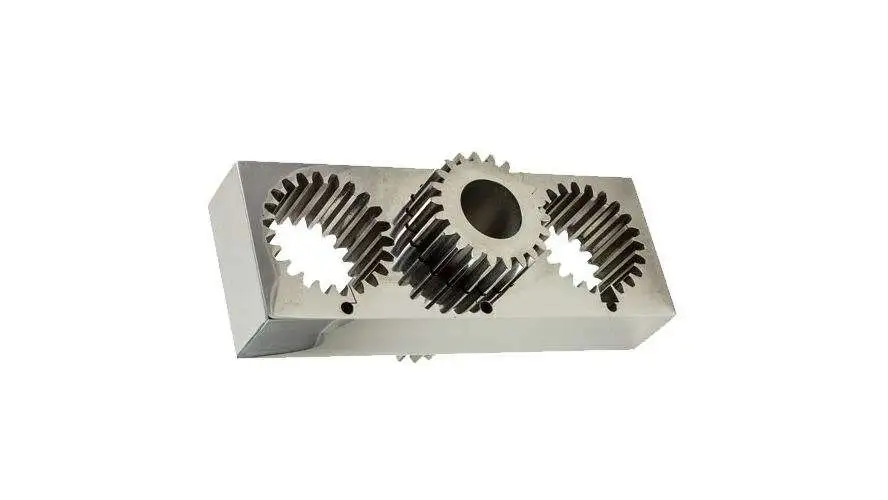
Bij Electrical Discharge Machining (EDM) heeft de materiaalkeuze een aanzienlijke invloed op de bewerkingsprestaties en -resultaten. Dit gedeelte gaat dieper in op de materiaaloverwegingen en hun effecten op de EDM-prestaties, waaronder geleidbaarheid, hardheid, thermische eigenschappen en uitdagingen in verband met bepaalde materialen.
A. Geleidbaarheid en materiaalverwijderingssnelheid
- Geleidbaarheid speelt een cruciale rol bij EDM omdat het de materiaalverwijderingssnelheid en de efficiëntie van het bewerkingsproces beïnvloedt.
- Sterk geleidende materialen, zoals koper en messing, zorgen voor snellere materiaalverwijdering in vergelijking met minder geleidende materialen.
- Materialen met een lagere geleidbaarheid, zoals titanium en roestvrij staal, vereisen een hogere ontladingsenergie en langere bewerkingstijden om de gewenste materiaalverwijderingssnelheid te bereiken.
B. Hardheid en elektrodeslijtage
- De hardheid van het werkstukmateriaal is direct van invloed op de elektrodeslijtage tijdens EDM.
- Harde materialen, zoals gereedschapsstaal en carbiden, kunnen door de abrasieve aard van het bewerkingsproces grotere elektrodeslijtage veroorzaken.
- De selectie van geschikte elektrodematerialen en de juiste parameteroptimalisatie helpen de elektrodeslijtage te verminderen en de levensduur van het gereedschap te verlengen.
C. Thermische eigenschappen en oppervlakte-integriteit
- De thermische eigenschappen van het werkstukmateriaal hebben invloed op de warmte-beïnvloede zone (HAZ) en oppervlakte-integriteit tijdens EDM.
- Materialen met een hoge thermische geleidbaarheid, zoals koper, voeren warmte snel af, wat resulteert in kleinere HAZ en een betere oppervlakteafwerking.
- Materialen met een lage thermische geleidbaarheid, zoals titanium- en nikkellegeringen, hebben de neiging meer warmte te genereren, wat leidt tot grotere HAZ en mogelijke oppervlaktedefecten.
Uitdagingen en beperkingen met bepaalde materialen
- Materialen met een hoog smeltpunt:
Materialen met hoge smeltpunten, zoals wolfraam en molybdeen, vormen een uitdaging in EDM vanwege hun weerstand tegen smelten en hoge thermische geleidbaarheid. Er kunnen echter gespecialiseerde technieken zoals poedermetallurgie-EDM of hybride EDM-processen worden gebruikt voor het efficiënt bewerken van materialen met een hoog smeltpunt.
- Brosse materialen
Brosse materialen, zoals keramiek en sommige composieten, kunnen een uitdaging zijn om te bewerken met EDM vanwege hun inherente kwetsbaarheid. Zorgvuldig elektrodeontwerp, parameteroptimalisatie en geschikte bewerkingsstrategieën zijn vereist om het risico op barsten of schade te minimaliseren.
IV. Materialen voorbereiden voor EDM
Om optimale resultaten te behalen bij Electrical Discharge Machining (EDM), is een goede voorbereiding van materialen essentieel. Dit gedeelte richt zich op de stappen die betrokken zijn bij het voorbereiden van materialen voor EDM, inclusief oppervlaktevoorbereidingstechnieken, bewerkingsstrategieën voor verschillende materialen en overwegingen voor elektrodeselectie en bewerkingsparameters.
A. Technieken voor oppervlaktevoorbereiding
Een goede voorbereiding van het oppervlak is cruciaal om een efficiënte materiaalverwijdering te garanderen en het algehele EDM-proces te verbeteren. Gebruikelijke technieken voor oppervlaktevoorbereiding zijn onder meer reinigen, ontbramen en opruwen van het oppervlak. Grondige reiniging van het werkstuk is noodzakelijk om alle verontreinigingen, zoals oliën, vetten of vuil, te verwijderen die het bewerkingsproces kunnen verstoren.
Het verwijderen van scherpe randen of bramen van het werkstuk is ook cruciaal om elektrodeschade te voorkomen en de bewerkingsnauwkeurigheid te verbeteren. Door in bepaalde gevallen een ruw oppervlak te creëren, kan de grip van de elektrode worden verbeterd en kan er beter materiaal worden verwijderd.
B. Bewerkingsstrategieën voor verschillende materialen
Verschillende materialen vereisen specifieke bewerkingsstrategieën om de EDM-prestaties te optimaliseren. Factoren waarmee rekening moet worden gehouden, zijn onder meer voorbewerkings- en nabewerkingsbewerkingen, elektrodeselectie en optimale bewerkingsparameters. De volgorde van voorbewerken en nabewerken moet worden bepaald op basis van het werkstukmateriaal en de gewenste oppervlakteafwerking.
Kies het juiste elektrodemateriaal op basis van de compatibiliteit met het werkstukmateriaal en de gewenste bewerkingseigenschappen. Pas bewerkingsparameters, waaronder pulsduur, pulsstroom, spleetafstand en servovoedingssnelheden, aan het specifieke materiaal aan en bereik de gewenste resultaten.
C. Selectie van elektroden
Het selecteren van de juiste elektrode is cruciaal voor succesvol EDM. Om precisie te garanderen en elektrodeslijtage te minimaliseren, moet u rekening houden met de materiaalcompatibiliteit, de vorm en grootte van de elektrode en de compensatie van elektrodeslijtage.
Kies elektrodematerialen die compatibel zijn met het materiaal van het werkstuk, selecteer de elektrodevorm en -maat die het beste passen bij de gewenste kenmerken en die een efficiënte materiaalverwijdering mogelijk maken. Houd rekening met de verwachte elektrodeslijtage en compenseer deze door de bewerkingsparameters aan te passen.
D. Optimale bewerkingsparameters
Optimale bewerkingsparameters zijn essentieel voor het bereiken van de gewenste resultaten in EDM. Er worden richtlijnen gegeven voor pulsduur, pulsstroom en spleetafstand, waarbij rekening wordt gehouden met materiaaleigenschappen zoals hardheid, geleidbaarheid en overwegingen met betrekking tot elektrodeslijtage. Door deze richtlijnen te volgen, kan EDM worden geoptimaliseerd om de best mogelijke resultaten te bereiken, terwijl elektrodeslijtage wordt geminimaliseerd en precisie wordt gegarandeerd.
V. Vooruitgang in EDM-materialen
In de loop der jaren zijn er aanzienlijke vorderingen gemaakt in materialen die specifiek zijn ontworpen voor EDM-toepassingen. Enkele opvallende ontwikkelingen zijn:
| Vooruitgang in EDM-materialen | Kenmerken |
|---|---|
| EDM-elektroden | Verbeterde slijtvastheid, hoge thermische geleidbaarheid, verbeterde bewerkbaarheid |
| Diëlektrische vloeistoffen | Verbeterde koel- en spoeleigenschappen, hogere bewerkingssnelheden, betere oppervlakteafwerking, verminderde elektrodeslijtage |
| Gereedschapsmaterialen | Superieure slijtvastheid en hardheid, precisie en efficiënte bewerking |
Coatingtechnologieën voor verbeterde prestaties
Coatingtechnologieën spelen een cruciale rol bij het verbeteren van de prestaties van EDM-materialen. Enkele opvallende verbeteringen zijn:
- Coatings van diamantachtige koolstof (DLC): Deze coatings bieden een hoge hardheid, lage wrijving en uitstekende slijtvastheid, waardoor ze ideaal zijn voor het verlengen van de levensduur van de elektrode en het verbeteren van de materiaalverwijderingssnelheid.
- Titaannitride (TiN) coatings: TiN-coatings bieden verbeterde oppervlaktehardheid, verminderen gereedschapsslijtage en verbeteren de bewerkingsnauwkeurigheid.
- PVD- en CVD-coatings: Physical Vapour Deposition (PVD) en Chemical Vapour Deposition (CVD) technieken worden gebruikt om dunne, duurzame coatings op elektroden aan te brengen, waardoor hun prestaties worden verbeterd en hun levensduur wordt verlengd.
VI. Conclusie
Kortom, het selecteren van de juiste materialen voor Electrical Discharge Machining (EDM) is cruciaal voor het behalen van optimale resultaten. Het begrijpen van de factoren die de materiaalkeuze beïnvloeden, rekening houden met de eigenschappen en kenmerken van verschillende materialen en het implementeren van de juiste materiaalvoorbereidingstechnieken zijn essentiële stappen bij het maximaliseren van EDM-prestaties. Bovendien hebben vorderingen in EDM-specifieke materialen, coatingtechnologieën en de opkomst van composietmaterialen nieuwe mogelijkheden geopend voor verbeterde EDM-processen.
Als marktleider biedt Boda Technologies hoogwaardige en efficiënte oplossingen EDM-diensten. Of je het nu nodig hebt draad-EDM-diensten voor complexe componentbewerking, zinkvonkdiensten voor het maken van 3D-vormen, of gat boren EDM Voor gespecialiseerde toepassingen kan ons team u de beste oplossingen bieden, afgestemd op uw unieke productiebehoeften.
VI. Veelgestelde vragen
Wat zijn de meest gebruikte materialen in EDM?
Staal, aluminium, koper, titanium, roestvrij staal en messing behoren tot de meest gebruikte metalen in EDM. Grafiet en keramiek zijn ook geschikt voor bepaalde toepassingen.
Kunnen niet-metalen materialen worden bewerkt met EDM?
Ja, niet-metalen materialen zoals grafiet en keramiek kunnen worden bewerkt met EDM. Deze materialen bieden unieke eigenschappen en voordelen in specifieke toepassingen.
Kunnen dezelfde EDM-parameters op verschillende materialen worden toegepast?
Nee, verschillende materialen vereisen specifieke EDM-parameters die zijn afgestemd op hun eigenschappen. Factoren zoals geleidbaarheid, hardheid en thermische eigenschappen beïnvloeden de keuze van parameters.
Welke invloed heeft de keuze van de diëlektrische vloeistof op de EDM-prestaties?
De diëlektrische vloeistof dient als koelmiddel en spoelmedium in EDM. De eigenschappen ervan, zoals diëlektrische sterkte en spoelvermogen, kunnen de bewerkingssnelheid, oppervlakteafwerking en elektrodeslijtage beïnvloeden.