
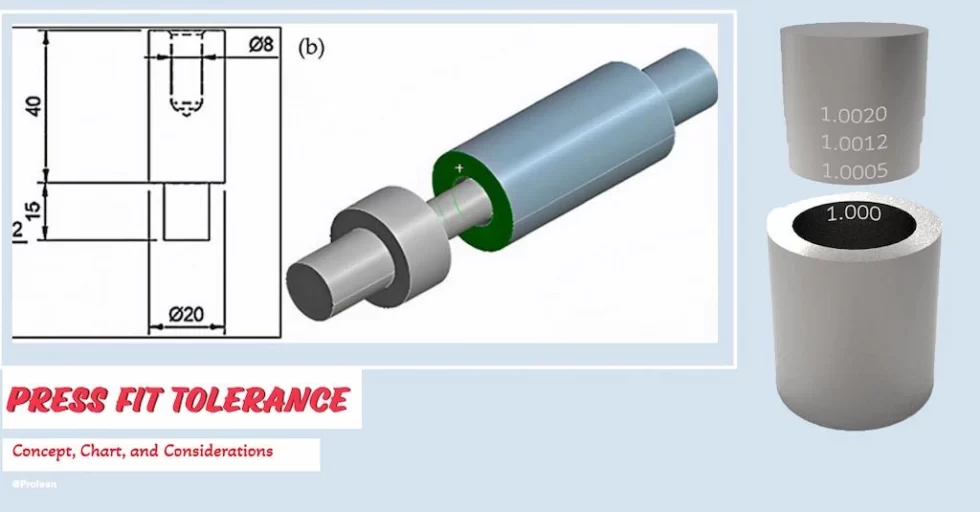
Passingen zijn kritische technische kenmerken in de mechanische assemblage, die de koppelingsconditie van het gat en de as definiëren, perspassingen zijn een van de belangrijkste typen. Een drukpassing houdt in dat er druk op de as wordt uitgeoefend zodat deze in het gat past met iets minder nominale afmeting (meestal diameter). Bijgevolg, perspassing tolerantie definieert Hoeveel groter is de schacht of het inzetstuk vergeleken met de gatafmeting?
De perspassingstolerantie is belangrijk voor dimensionale controle tussen passende delen om een perspassing te bereiken. Dus de wrijving en spanning tussen passende oppervlakken houden de verbinding vast zonder enige bevestiging.
Dit artikel zal dienen als een fundamentele gids voor perspassingen van CNC-bewerking of andere vervaardigde onderdelen, waarbij het concept, de perspassingstolerantietabel, beïnvloedende factoren en de GD&T van drukpassingen in technische tekeningen worden besproken.
Wat is Fits in de werktuigbouwkunde?
In de werktuigbouwkunde zijn fits de dimensionale relatie van passende onderdelen (zoals een gat en een as). Ze beschrijven het bereik van toegestane variaties in afmetingen. Bijgevolg zijn er drie soorten passingen in de techniek.
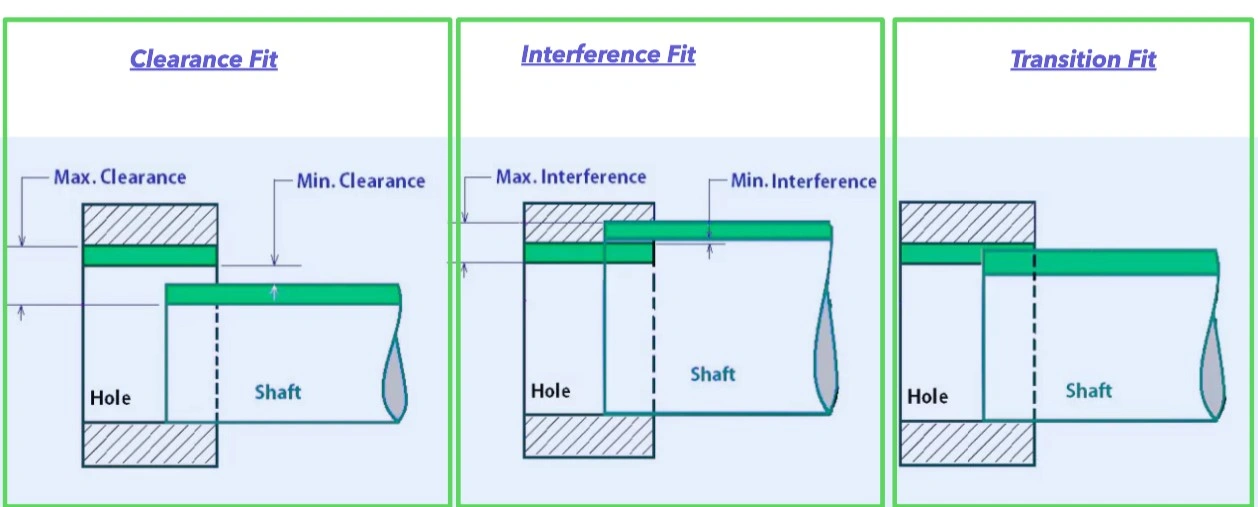
Soorten passingen in de techniek
- Ruimte past: Het invoegstuk heeft een iets kleinere afmeting, waardoor er een opening ontstaat tussen de contactvlakken.
- Interferentie past: Het invoegdeel met iets hogere afmetingen creëert een interferentie tussen de pasvlakken. De verandering in afmetingen moet echter binnen een specifiek bereik liggen voor de perfecte interferentiepassingen, doorgaans gedefinieerd door de drukpassingstoleranties.
- Overgangspassen: Een combinatie van overgangs- en spelingspassen.
Toleranties zijn van cruciaal belang voor elk type pasvorm dat hierboven is vermeld, elk heeft een ander type symbolen in CNC-bewerkingstekeningen en methoden om te verkrijgen tijdens de montage. Bijvoorbeeld, een hamer wordt gebruikt om de perspassingen (of perspassingen) te creëren in eenvoudige & kleine gat-asmontage.
Pres Fit en Press Fit-tolerantie
Bij een technische perspassing is de buitendiameter van het invoegdeel groter dan de binnendiameter van het gat of de groeven die met de inzetstukken in elkaar passen met druk. Ondertussen beïnvloedt hun tolerantie de verbinding tussen hen.
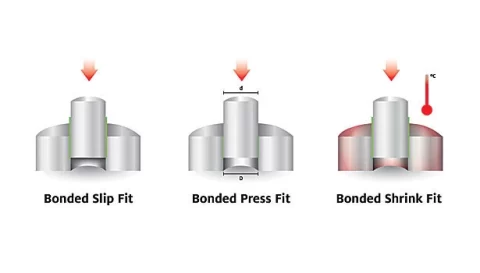
Methoden voor het aanbrengen van perspassingen
Het is essentieel voor de maakbaarheid en functionaliteit. De as kan bijvoorbeeld een diametertolerantie hebben van +0.01 tot 0.02 mm, terwijl de boring een tolerantie kan hebben van -0.01 tot 0.02 mm om de interferentie te creëren die nodig is voor de perspassing.
De ISO-norm (ISO 286 ) omvat twee manieren van perspassingtoleranties, asgebaseerde (constante asmaat) en gatgebaseerde toleranties (constante gatmaat), weergegeven door symbolen zoals p6, H7, enz. Deze symbolen combineren een tolerantieklasse en afwijking om nauwkeurige afmetingen voor gaten en assen te definiëren.
Drukpassingtolerantietabel
Om de maakbaarheid en assemblage te vergemakkelijken, worden internationale normen gebruikt tijdens het ontwerp en de tolerantie van de pasfunctie. Hiervoor is de perspassingtolerantietabel het hulpmiddel voor ontwerpers en fabrikanten, dat helpt de juiste toleranties te garanderen. ANSI-tolerantietabellen zijn de meest voorkomende onder verschillende wereldwijd geaccepteerde normen.
Een perspassingtolerantietabel is een tabelvorm (soms grafieken) die nominale maten en toegestane afwijkingsbereiken voor toleranties illustreert. Op basis van de vereiste interferentie kunnen ontwerpers en ingenieurs verschillende tolerantieklassen voor gaten en assen kiezen.
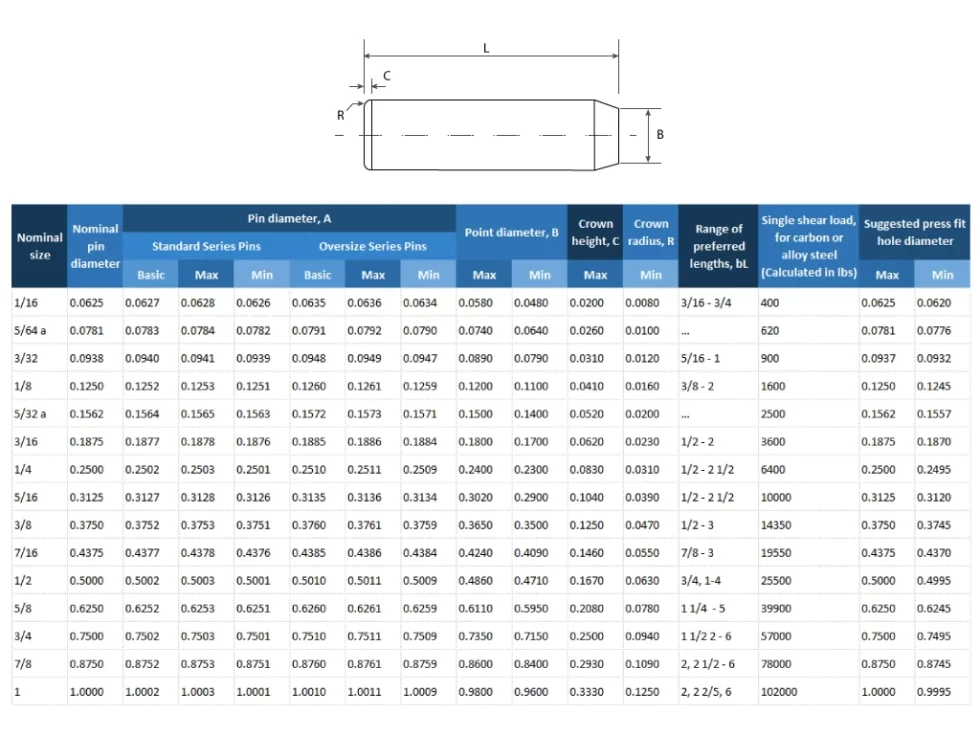
Voorbeeld van tolerantiegrafiek
Overwegingen voor perspassingtolerantie
Het kiezen van de juiste perspassingstoleranties vereist overweging van materiaaleigenschappen, thermische beperkingen, smering en drukmethoden voor de montage. Laten we kort ingaan op de belangrijkste overwegingen;
- Eigenschappen van materiaal
Houd rekening met mechanische sterkte, elasticiteit, ductiliteit en andere eigenschappen om het juiste tolerantiebereik voor perspassing te kiezen. Harder materiaal vereist doorgaans nauwere toleranties omdat ze een lage vervormbaarheid hebben. Bij perspassing gaat het om de vervorming van pasvlakken, de krachten duwen de pasinzet in gaten, holtes of groeven die het materiaal radiaal naar buiten vervormen.
- Thermische expansie
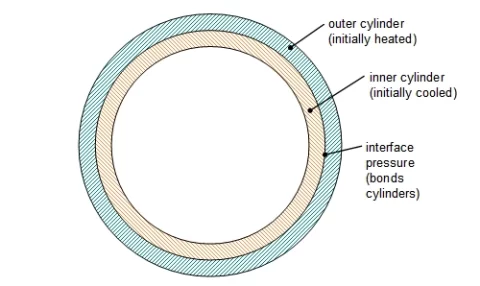
Invloed van thermische eigenschappen op persfittingen
Het verwijst naar hoeveel de lengte van de straal toeneemt met de temperatuurstijging vóór de graad, de thermische uitzettingscoëfficiënt wordt gebruikt om dit te meten. U moet deze overwegen voor de assemblage van onderdelen die zijn gemaakt van verschillende materialen. Als de onderdeelontvangstfunctie een hogere thermische uitzetting heeft, worden de normale toleranties beïnvloed omdat deze meer uitzet dan het inbrengen van onderdelen. Bovendien wordt aanbevolen om de juiste temperatuur te gebruiken voor perspassing, rekening houdend met de thermische eigenschappen van passende componenten.
- Kwaliteit van de oppervlakteafwerking
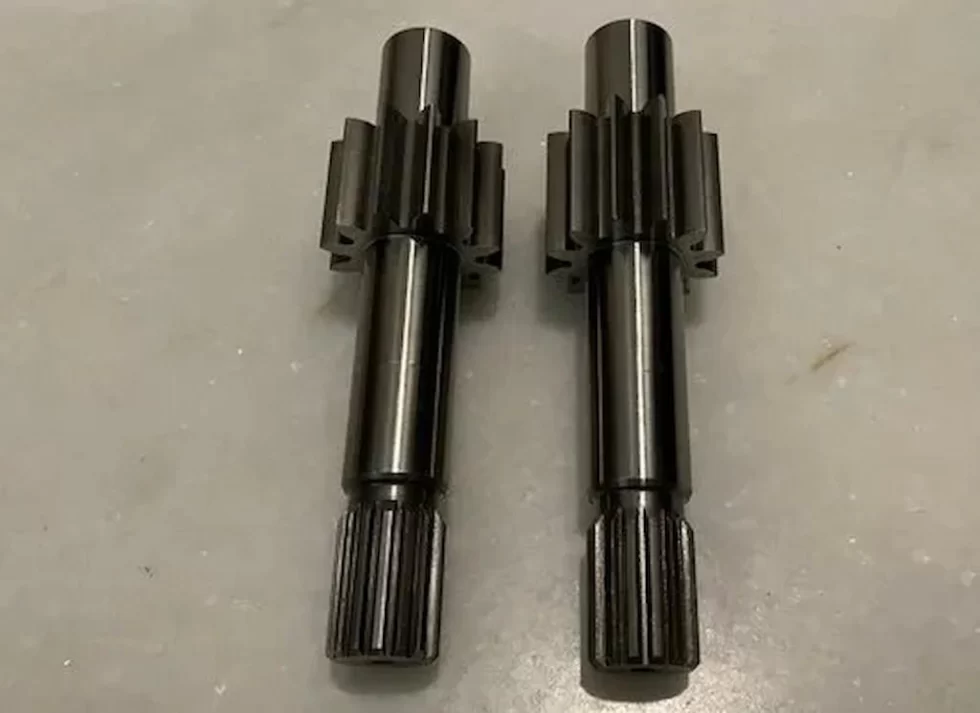
Gladde afwerking van pompassen
Of de onderdelen nu CNC-gefreesd zijn of met andere methoden geproduceerd, houd rekening met het ruwheidsniveau van de pasvlakken. De reden hiervoor is dat de oppervlaktekwaliteit de wrijving tussen de pasvlakken beïnvloedt tijdens het persen. Gladde oppervlakken produceren minder wrijving en de oppervlakte-elementen kunnen relatief zwak zijn. Daarnaast kunt u ook metaalcoatings of schilderijen om de toleranties aan te passen die nodig zijn om de gewenste interferenties tussen de onderdelen te bereiken.
Probeer Boda nu!
Berekenen van perspassingskracht
De perspassingskracht is de vereiste kracht voor de as (of het invoegdeel) om deze in het gat te krijgen, zodat beide componenten permanent aan elkaar vastzitten door middel van koudvormen. Factoren zoals het type materiaal, de grootte van de passende delen, de contactdruk en de oppervlaktekwaliteit beïnvloeden deze krachtwaarde.
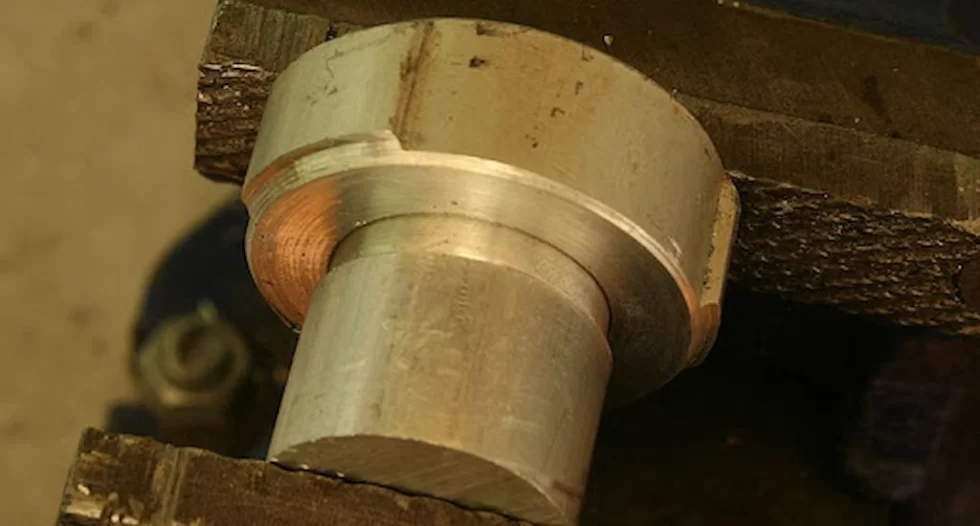
Perspassing met een mechanische pers
Als u niet de juiste kracht gebruikt, kan het materiaal scheuren, terwijl u met te weinig kracht niet de gewenste sterkte van de verbinding kunt bereiken.
U kunt de perspassingkracht berekenen met behulp van de volgende formule;
F=π⋅d⋅L⋅P
Waarbij d de diameter (mm) is, L de interferentielengte (mm) en P de contactdruk (MPa). U moet eerst de contactdruk achterhalen;
Contactdruk =
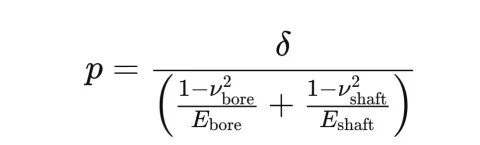
Waar: δ is de interferentie (D)= Asdiameter-Gatdiameter (Dschacht- -Dvervelen), V is de Poisson-verhouding en E is de elasticiteit van de modulus.
Bovendien kunt u een online pers-fitcalculator om de kracht te berekenen. Je moet wat gerelateerde parameters invoeren en het geeft de resultaten.
Tips voor perspassingstoleranties van bewerkte onderdelen
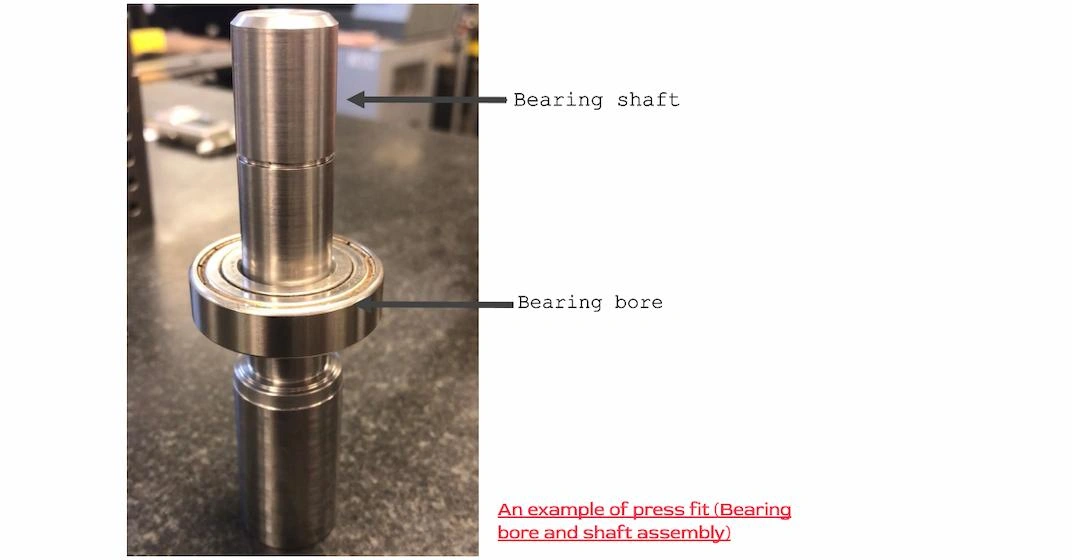
Perspassing montage van lager en boring
De typische overwegingen voor het tolereren van voorgevormde verbindingen zijn als volgt;
- Houd rekening met de bewerkingstoleranties
Als uw onderdelen met CNC worden bewerkt voor perspassingen, overweeg dan de Tolerantie voor CNC-bewerkingAls de bewerkingstoleranties de toegestane variatie voor perspassing niet kunnen rechtvaardigen, past u de tolerantie in de tekening dienovereenkomstig aan.
- Afstand tussen montagelocaties
Als er meerdere perspassingslocaties in een enkele assemblage zijn, houd dan rekening met de afstand ertussen. Houd ook rekening met de axiale belasting voor verschillende sets toleranties en vind de optimale waarde op basis van de optimale waarden voor kracht.
- Correct gebruik van de tolerantietabel
Analyseer uw ontwerp en gebruik de tolerantietabel om de optimale tolerantieperspassing te vinden die het gewenste interferentieniveau archiveert. Hiervoor moet u een geschikte standaardtabel kiezen (zoals ASNI, ISO, enz.) en de waarden voor interferentiekoppelingen analyseren.
- Smering
Smering heeft invloed op de oppervlaktewrijving, en ook op de interface tussen de contactoppervlakken. Kies dus de toleranties op basis van of u wel of geen smering op de interfererende oppervlakken gebruikt.
Probeer Boda nu!
Hoe meet u de perspassingtolerantie van bewerkte onderdelen?
Het meten van CNC-gefreesde perspassingcomponenten is essentieel om te garanderen of ze binnen de tolerantielimiet voor de gewenste interface vallen of niet. Meetinstrumenten, micrometers, coördinatenmeetmachines (CMM), etc. worden gebruikt om dit te meten.
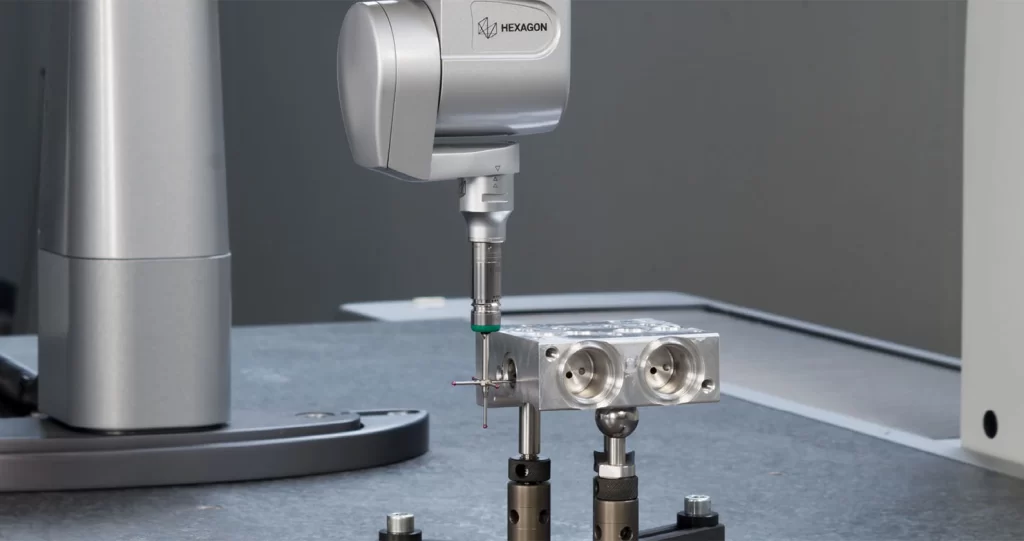
CMM-meting
Hierna volgen de meest gebruikte instrumenten in de hele wereld: Fabrikanten van CNC-bewerkingsmachines om de perspassingstoleranties te meten;
- Micrometers en meters
- Go/No-Go-meters
- Coördinatenmeetmachines (CMM's)
- Ultrasone diktemeetapparatuur,
- remklauwen
- Optische meetinstrumenten
- Röntgenscanners
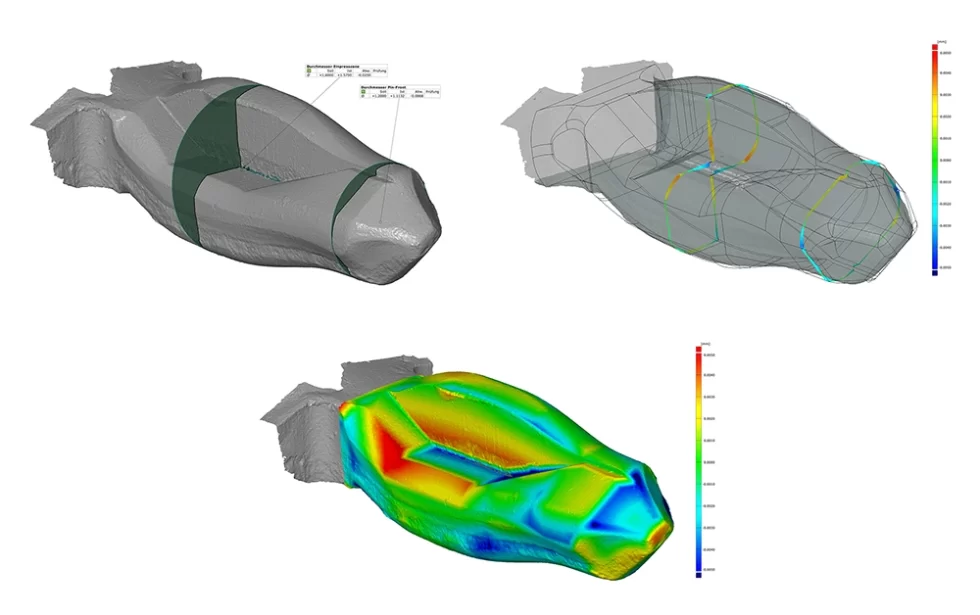
Perspassing 3D-meting en -analyse in computersoftware
Bovendien is het raadzaam om een geschikte meetmethode/instrument te kiezen en de vereisten te verifiëren met een perspassingtolerantietabel. Het zorgt ervoor dat uw montagecomponenten gekwalificeerd zijn voor montage en biedt voldoende interferenties voor prestaties.
Wij bieden CNC-bewerkingsoplossingen voor assemblageonderdelen
Als uw producten of systemen perspassing en andere assemblageverbindingen hebben, kunnen wij uw ontwerp bewerken om te voldoen aan de gewenste interface- en verbindingsdelen. Onze geavanceerde CNC-bewerkingsfaciliteit kan een nauwere nauwkeurigheid bereiken op basis van vereiste perspassingstoleranties voor assemblage. Bovendien kunt u de expertise van onze ingenieurs benutten om uw ontwerpen te optimaliseren op basis van de montagevereisten.
Upload dus uw ontwerpen en vraag een offerte aan voor bewerkingsservice: bereiken van jouw doelen
Conclusie
Het kiezen van de juiste perspassing toleranties hangt af van de samengestelde materiaaldelen, hun thermische uitzettingssnelheden en de gewenste interferentie tijdens het toepassen van de druk. Dit is belangrijk voor het bereiken van permanente verbindingen die de vereiste belastingsterkte aankunnen zonder de integriteit van het materiaal aan te tasten.
Veelgestelde vragen
Wat is de belangrijkste vuistregel voor press fit?
De belangrijkste vuistregel voor perspassingstolerantie is: "Er moet een minimale interferentie zijn tussen het pasvlak voor een veilige verbinding, meestal 0.001 tot 0.002” voor elke inch van de passende diameter.”
Waarom zijn perspassingstoleranties belangrijk bij mechanische montage?
De tolerantie van de perspassing is belangrijk om een nauwkeurige pasvorm te bereiken interferentie tussen componenten die slippen voorkomt en materiële schade tijdens de verbinding voorkomt. Op deze manier communiceren ontwerpers en fabrikanten over montagevereisten.
Wat is een praktijkvoorbeeld van perspassingstolerantie?
Een veelvoorkomend voorbeeld uit de praktijk van perspassingstolerantie is lagerhuis. Bijvoorbeeld, tDe buitendiameter van het lager moet groter zijn dan de boring van de behuizing, zodat er een goede pasvorm ontstaat en het lager tijdens bedrijf niet in de behuizing kan draaien.
Zijn CNC-bewerkingstoleranties en perspassingstoleranties met elkaar verbonden?
Ja, ze zijn familie van elkaar. Ja, CNC-toleranties definiëren de precieze afmetingen van bewerkte onderdelen, terwijl perspassingstoleranties gaan over de toegestane afwijking van de afmetingen voor vereiste perspassingen.