
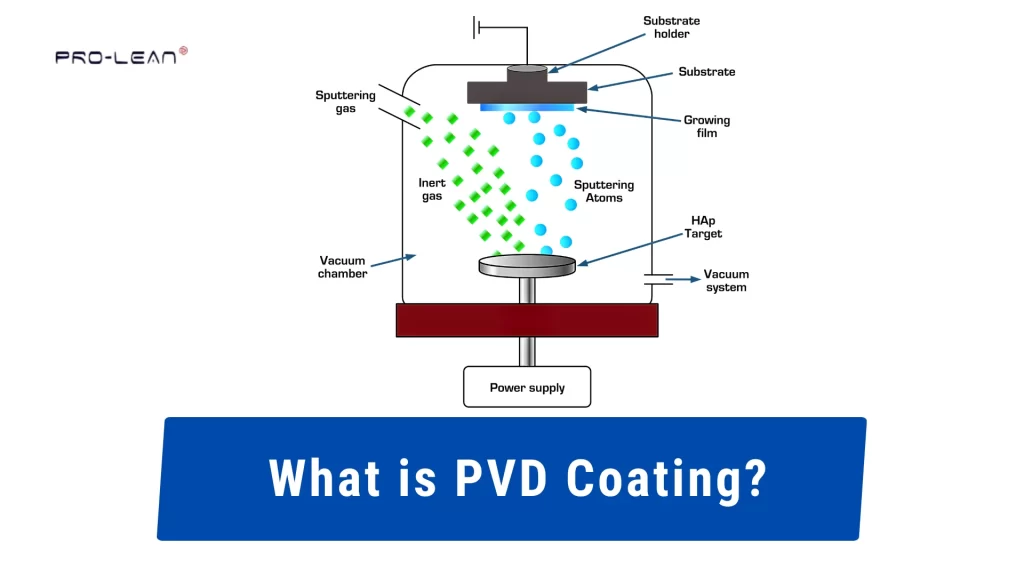
Illustratie van het PVD-coatingproces
PVD – Physical Vapor Deposition afwerking Het coaten is een proces waarbij een zeer dunne, vaste laag op het oppervlak van een onderdeel wordt aangebracht. Het proces vindt plaats in een vacuümkamer. Een vast materiaal, zoals titanium of chroom, wordt verdampt en vervolgens op het onderdeel afgezet.
De coating wordt in een zeer dunne laag aangebracht. Dit zorgt voor een dichte, stabiele laag die gemakkelijk loslaat. De coating wordt voornamelijk gebruikt om de oppervlaktehardheid te verbeteren, slijtage te verminderen en wrijving te beheersen. In werkplaatsen wordt PVD veel gebruikt voor snijgereedschap, matrijzen, mallen en precisieonderdelen. Het wordt ook toegepast waar het uiterlijk belangrijk is, zoals bij decoratieve metalen onderdelen.
Er worden twee gangbare methoden gebruikt. Bij sputteren wordt materiaal van een doelwit verwijderd met behulp van hoogenergetische ionen. Bij thermische verdamping wordt het materiaal verhit totdat het verdampt, waarna het condenseert op het onderdeel. In dit artikel wordt uitgelegd hoe de PVD-kleurcoating Het behandelt de werking binnen de kamer en hoe deze de coatingkwaliteit regelt. Ook komen veelvoorkomende coatingtypen aan bod, waar ze worden gebruikt bij bewerkingen en hoe ze presteren onder slijtage- en contactomstandigheden.
Wat is PVD-coating?
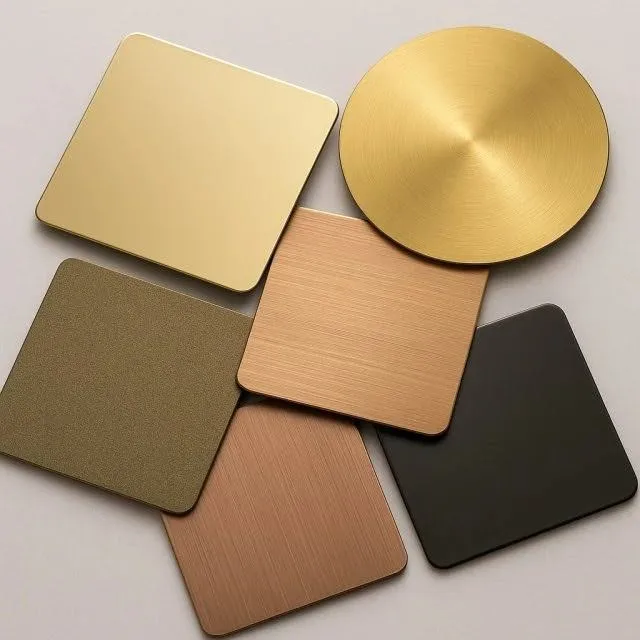
Gekleurd roestvrij staal – PVD-coating
PVD – Physical Vapor Deposition, ook wel “coating” genoemd, is een extreem dunne, harde film die in een vacuüm wordt aangebracht. De filmvormende materialen zijn metalen, zoals titanium of chroom, die in vaste vorm ontstaan en door verhitting in een vacuümkamer verdampen. Deze dampen vormen vervolgens een sterke metaalfilm op het substraatoppervlak.
PVD-afwerking Het zal niet afbladderen zoals verf of galvanisatie; het hecht direct aan het onderliggende materiaal. Een gepolijst oppervlak zal nog steeds door de coating heen zichtbaar zijn en bewerkingskrassen blijven zichtbaar.
Bij verspaning worden PVD-folies voornamelijk gebruikt voor gereedschapstoepassingen, waaronder snijgereedschappen, matrijzen, mallen en slijtageonderdelen.
Hoe werkt PVD-coating?
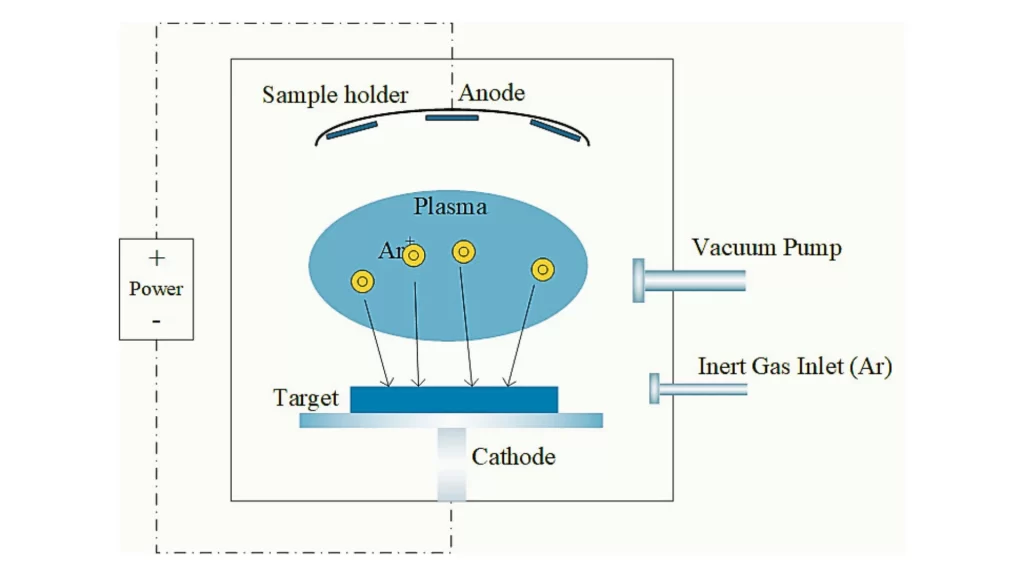
PVD-coatingproces
Om de te starten PVD-afwerking Voor dit proces moet je een reeks stappen volgen. De gehele handeling moet plaatsvinden in een contaminatievrije omgeving. Alle fasen moeten harmonieus op elkaar aansluiten, zodat de coating egaal en goed hechtend is.
Voorbereiding van de kamer en vacuüminstelling
Je plaatst de componenten eerst in een schone, hermetisch afgesloten ruimte. Vervolgens vacuümtrek je de ruimte om alle resterende lucht en vocht te verwijderen. Daarna wacht je tot er een stabiel vacuüm ontstaat.
Lucht die in de kamer is opgesloten, zal chemisch reageren met de aangebrachte coatingmaterialen, waardoor de algehele kwaliteit van de film afneemt. Uw componenten zijn doorgaans bevestigd aan draaibare armaturen om ervoor te zorgen dat alle zijden met dezelfde snelheid worden gecoat.
Doelwitactivering en materiaalvrijgave
Uw verdampt coatingmateriaal wordt als vast doelwit in de vacuümkamer geplaatst. Zodra het door middel van technieken zoals boogontlading of ionenbombardement onder spanning wordt gezet, worden atoomverbindingen aan het oppervlak van het doelwit verbroken. Er zijn twee basismanieren om atoomverbindingen aan het oppervlak van het doelwit te verbreken.
Sputterafzetting maakt gebruik van energierijke deeltjes die het doelwit bombarderen, waardoor atomen van het oppervlak worden verdreven. Booggebaseerde coatings gebruiken een elektrische boog om een stroom verdampende atomen te produceren.
Gecontroleerde beweging van coatingatomen
Nu de atomen van het doelwit zijn losgekomen, beginnen ze zich naar uw component(en) te bewegen. Omdat zowel de atomen als de omgeving waarin ze bewegen zich in een lage-drukomgeving bevinden, zijn de wrijving en luchtweerstand die ze ondervinden minimaal.
Daardoor is het pad dat deze atomen afleggen over het algemeen recht. Het is ook belangrijk om te weten dat, vanwege hun rechtlijnige bewegingspatroon, diepe gaten of anderszins verborgen oppervlakken mogelijk niet volledig bedekt worden.
Reactie met procesgassen
Tijdens de vorming van composietfilms worden gassen in de kamer gebracht. Veelgebruikte gassen zijn stikstof (N2) en zuurstof (O2). In combinatie met verdampt metaal reageren ze tot hardere verbindingen.
Voorbeelden:
Ti + N -> TiN; Slijtvaste coating
Cr + N -> CrN; Corrosie- en slijtvaste coating
De gasstroom moet nauwkeurig worden geregeld. Zowel een te hoge als een te lage stroomsnelheid kan de eigenschappen van de gevormde film beïnvloeden.
Afzetting op het oppervlak van het onderdeel
Ten slotte bereikt de damp het onderdeel en zet zich af als een zeer dunne film. Veel onderdelen worden elektrisch voorgespannen om de hechting te verbeteren. Dit verbetert de hechting doordat elektronen elkaar afstoten, waardoor ze sterker binden en dus beter aan het oppervlak hechten.
De filmvorming vindt langzaam in de loop van de tijd plaats. Door de belichtingstijd en de energie-input te regelen, kunt u de dikte van de coating aanpassen. PVD-coatings hebben doorgaans een dikte van 1 tot 5 micron. Deze waarde is echter afhankelijk van de specifieke toepassing.
Coatingopbouw en eindconditie
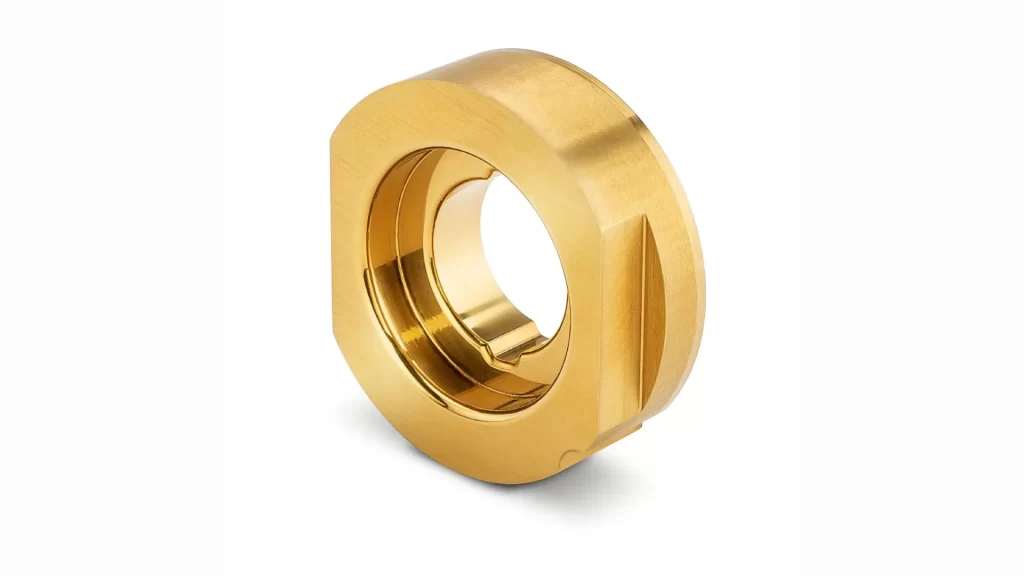
Op maat gemaakt PVD-gecoat onderdeel
Aan het einde van het proces wordt de coating zeer dicht en uniform. Het afgewerkte oppervlak is nu hard en zeer slijtvast. Omdat PVD-coatings erg dun zijn, hoeven de afmetingen van de componenten bij de meeste toepassingen niet te worden aangepast.
Waarom PVD-coatings onderdelen beschermen tegen slijtage, corrosie en krassen
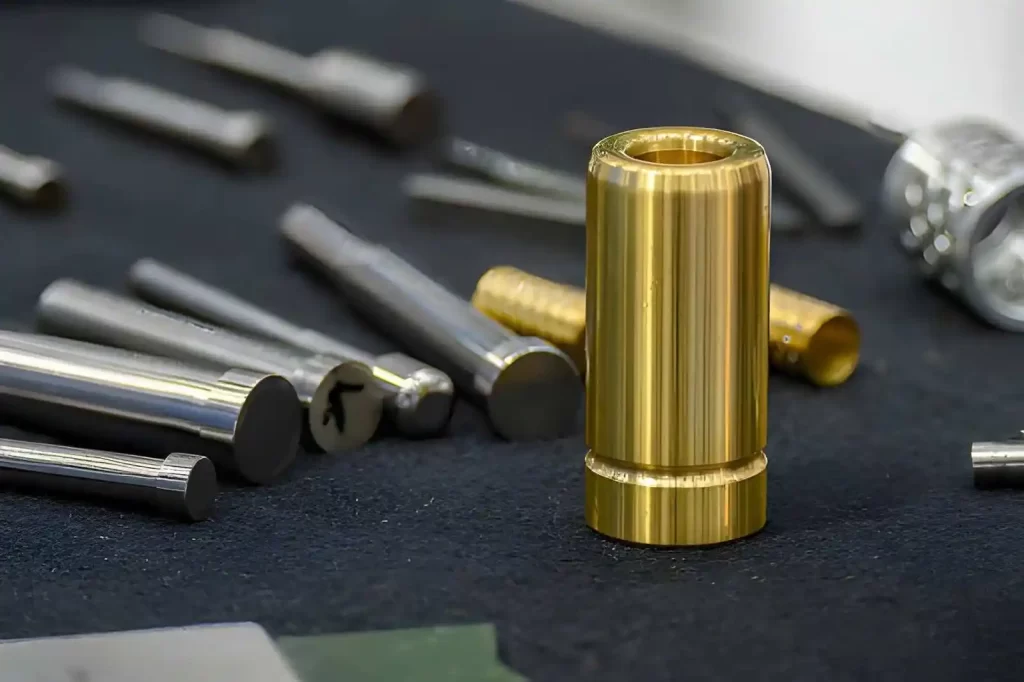
PVD-gecoate geleidingsbus
Door vacuümdepositie verkregen PVD-coatings hebben goede eigenschappen omdat ze in een vacuümkamer worden aangebracht. Onder gecontroleerde omstandigheden ontstaat een dichte, hechtlaag. Deze eigenschappen dragen bij aan een stabiele respons wanneer de laag in contact komt met de omgeving, eroverheen schuift of eraan wordt blootgesteld.
Dichte laagstructuur door vacuümdepositie
Bij PVD-coating worden atomen in een vacuüm op het substraat afgezet. Hierdoor heeft de coating een relatief hoge dichtheid en een zeer lage porositeit. Een lagere porositeit betekent over het algemeen dat er minder paden zijn waarlangs water en andere stoffen het substraat kunnen bereiken. Daarom is de corrosiebestendigheid van PVD-gecoate substraten doorgaans hoger dan die van losse of poreuze lagen.
Sterke hechting met het basismateriaal
Een PVD-laag hecht zich direct aan het substraatoppervlak op een extreem kleine schaal. De hechting is niet louter mechanisch. De adhesie ontstaat namelijk tijdens de coatingvorming onder specifieke, gecontroleerde energieomstandigheden.
Dientengevolge, de risico op delaminatie (afbladderen) of afschilfering van de laag wordt tijdens normaal gebruik sterk verminderd. Hechting kan ook bijdragen aan het behoud van de stabiliteit van de coating onder herhaalde contactbelastingen en spanningen.
Harde samengestelde coatings
De meeste PVD-lagen bestaan niet uitsluitend uit metalen. Veel ervan zijn samengestelde materialen (zoals nitriden of carbiden) die tijdens het verwerkingsproces ontstaan. Voorbeelden van harde, samengestelde PVD-lagen zijn:
- Titaannitride (TiN)
- Chroomnitride (CrN)
Deze verbindingen zijn over het algemeen aanzienlijk harder dan gangbare technische metalen (aluminium en staal). Daardoor bieden deze lagen een aanzienlijke verbetering in krasbestendigheid en slijtvastheid van het oppervlak.
Gedrag van een oppervlak met lage wrijving
Bepaalde PVD-lagen zorgen voor smering (verminderde wrijving) tussen de contactoppervlakken.
In bijvoorbeeld machinegereedschappen minimaliseert verminderde wrijving de warmteontwikkeling en slijtage van het gereedschap. Bij functionele onderdelen kan dit leiden tot verbeterde glijprestaties en minder schade op lange termijn.
Stabiele prestaties onder corrosieve omstandigheden
PVD-lagen fungeren als barrières tussen het substraat en de omgeving. Omdat ze beter beschermen tegen oxidatie, vochtindringing en chemische aantasting dan ongecoate oppervlakken, worden ze gebruikt in scheepsonderdelen, armaturen en componenten die aan de buitenlucht worden blootgesteld.
Een consistent oppervlak voor decoratief en functioneel gebruik.
Doordat PVD-lagen in een vacuüm op een oppervlak worden aangebracht en daardoor bestand zijn tegen degradatie door temperatuurschommelingen, chemicaliën of straling, behouden ze op lange termijn een consistente kleur en uitstraling.
Daarnaast behouden goud, zwart en metallic kleuren hun glans gedurende langere tijd en zijn ze daarom zeer geschikt voor zowel functionele onderdelen als zichtbare componenten, zoals handgrepen en bevestigingsmaterialen.
Probeer Boda nu!
PVD-apparatuur en procescontrole voor stabiele coatings
De kwaliteit van een PVD-coating is grotendeels afhankelijk van de apparatuur en de mate van procesbeheersing. Niet alleen de materialen die bij het coatingproces worden gebruikt zijn belangrijk, maar ook hoe consistent de omstandigheden in de kamer tijdens het hele proces kunnen worden gehandhaafd.
Stabiliteit van de vacuümkamer en het systeem
Alle PVD-systemen beginnen met een afgesloten vacuümkamer. Voordat het coaten begint, moeten de lucht en het vocht uit de kamer worden verwijderd. Stabiele vacuümniveaus minimaliseren de hoeveelheid verontreinigingen die het systeem binnenkomen.
Een stabiele omgeving in de spuitkamer zorgt voor een foutloze coating door een gelijkmatige afwerking en een sterke hechting aan het substraat te garanderen. De meeste moderne PVD-systemen zorgen voor een constante druk en temperatuur gedurende het gehele proces.
Controle van coatingbronnen en energieverbruik
Er zijn twee belangrijke methoden om een PVD-coatingmateriaal uit de bron te halen:
- Boogverdamping: voor coatingstromen met hoge energie
- Sputteren: voor een uniforme afzetting
De keuze voor een bepaalde methode hangt af van het type coating dat wordt aangebracht en de specifieke eisen van het onderdeel. Naast de keuze van de juiste methode is het eveneens belangrijk om ervoor te zorgen dat de energie-input constant blijft, zodat de coatingdikte en -structuur niet variëren.
Onderdeelhantering en -rotatie
De te coaten onderdelen worden in een houder in de vacuümkamer geplaatst. De houders roteren doorgaans tijdens de beweging door de kamer. Door de rotatie van de onderdelen wordt ervoor gezorgd dat elke zijde van het onderdeel een gelijke hoeveelheid coatingmateriaal (PVD) ontvangt of er op een andere manier gelijkmatig aan wordt blootgesteld, wat een uniforme coating garandeert.
Als de onderdelen tijdens het coaten niet bewegen, kan dit leiden tot een ongelijkmatige PVD-applicatie vanwege beperkte zichtbaarheid. Ook de uniforme plaatsing en afstand tussen de onderdelen kunnen de gelijkmatigheid van de aangebrachte coating beïnvloeden.
Procesbewaking en herhaalbaarheid
Naast het bewaken en controleren van de procesomstandigheden gedurende hun gehele cyclus, meten industriële PVD-kamers continu belangrijke operationele parameters:
- Vacuümkamerdruk
- Bedrijfstemperatuurbereik
- Stroom en spanning die worden toegepast op de te coaten onderdelen.
- Debieten van de gassen die tijdens de werking worden gebruikt
Al deze metingen moeten binnen vooraf vastgestelde grenzen vallen om een consistente coating op de onderdelen in alle batches te garanderen.
Zijn PVD-coatings veilig?
De PVD-coatingmethode is een milieuvriendelijke, goed gecontroleerde oppervlaktebehandeling die in de moderne industrie wordt gebruikt. Omdat het proces plaatsvindt in een gesloten of geëvacueerde ruimte, vereist PVD geen "open" chemie, zoals bij andere oppervlaktebehandelingen, bijvoorbeeld natte galvaniseermethoden.
De coatingmaterialen worden vanuit een vaste toestand aangebracht en in de vacuümkamer omgezet in een gas-/dampvorm. In tegenstelling tot andere oppervlaktebehandelingen waarbij vloeibare chemische baden worden gebruikt, elimineert de PVD-methode daarom het hanteren van gevaarlijke chemicaliën en minimaliseert de afvalproductie.
Omdat het PVD-proces in een gesloten systeem wordt uitgevoerd, is de blootstelling van werknemers beperkt. Werknemers kunnen echter wel worden blootgesteld aan potentiële gevaren die voortvloeien uit de bediening van de apparatuur, zoals hoogspanningssystemen en vacuümgerelateerde gevaren. Deze gevaren kunnen echter worden beheerst door middel van vastgestelde industriële veiligheidsvoorschriften.
Vanuit het oogpunt van productgebruik vertonen PVD-coatings een langdurige omgevingsstabiliteit. Omdat ze niet snel reageren met hun omgeving, geven ze onder normale gebruiksomstandigheden ook geen schadelijke stoffen af. Hierdoor is PVD op grote schaal toegepast als coatingtechniek in medische instrumenten en bij de productie van implanteerbare apparaten.
Wat is sputteren in het PVD-coatingproces?
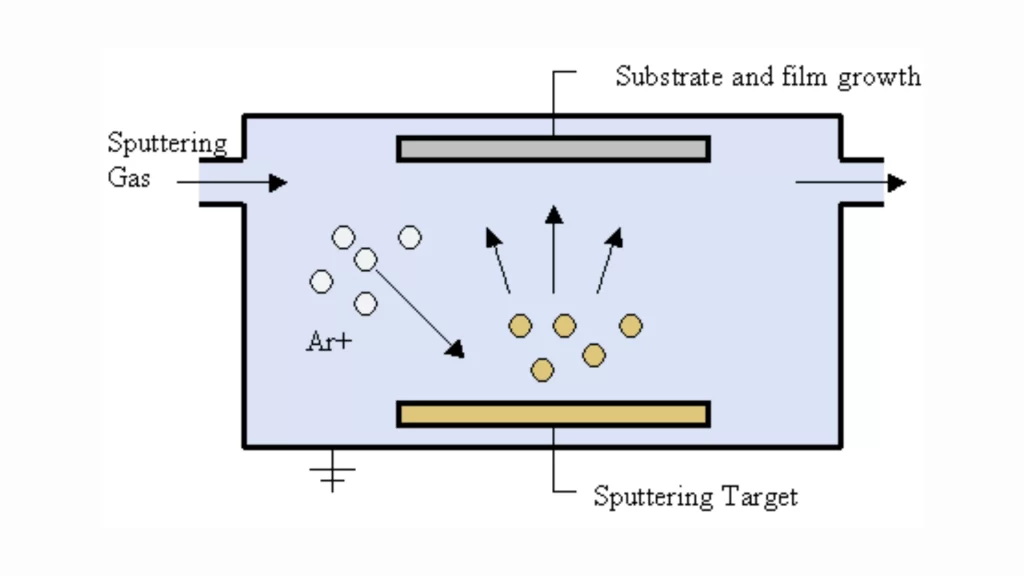
Sputterafzetting bij PVD-coating
Sputteren is een vorm van fysische dampafzetting (PVD) waarbij op gecontroleerde wijze een toepassingsspecifiek coatingmateriaal wordt aangebracht. De belangrijkste reden om sputteren te gebruiken voor toepassingen die een hoge uniformiteit van de coatingdikte en lage wrijvingscoëfficiënten vereisen (met name bij precisieonderdelen) is het vermogen om deze eigenschappen te bereiken.
Plasmavorming in de kamer
Om het sputterproces te starten, bestaat het systeem uit een vacuümkamer met een beperkte hoeveelheid inert gas (meestal argon).
Zodra een gelijkstroomvoeding een negatieve spanning op het gesputterde materiaal (het doelwit) zet, worden vrije elektronen in de kamer versneld richting het doelwit en botsen vervolgens met de argonatomen.
Door deze botsingen raken de argonatomen positief geladen, waardoor een stabiel plasma in de kamer ontstaat.
Materiaaluitstoting uit het doelwit
Terwijl de positieve argonionen zich naar het negatief geladen doelwit bewegen, botsen ze met het doelwitmateriaal en stoten ze atomen van het doelwitmateriaal uit in de atmosfeer boven het oppervlak van het doelwit.
Zoals eerder beschreven, is dit een voorbeeld van een impactoverdrachtsmechanisme waarbij energie wordt overgedragen door mechanische krachten in plaats van thermische krachten (d.w.z. smelten).
Vervoer en afzetting namens het betreffende deel
Nadat het is vrijgekomen, verspreidt het door sputteren afgezette materiaal zich willekeurig door de vacuümkamer totdat het een werkstuk bereikt. Daar hecht het materiaal zich aan het oppervlak van het werkstuk en vormt het laagje voor laagje een dunne film.
Indien gewenst kunnen tijdens deze afzettingsfase ook reactieve gassen (zoals stikstof) worden toegevoegd. Dit maakt de vorming van composietfilms, ook wel nitriden genoemd, mogelijk.
Structuur en gedrag van coatings
Door de aard van het sputterproces zijn de resulterende afzettingen doorgaans relatief glad en gelijkmatig verdeeld over de oppervlakken van zowel eenvoudig als complex gevormde onderdelen.
Omdat het meeste afgezette materiaal echter weinig kinetische energie bevat (het bevindt zich over het algemeen in een neutrale toestand), is de resulterende afzettingsdichtheid doorgaans lager dan die verkregen met boogverdampingstechnieken.
Wat is boogverdamping bij PVD-coating?
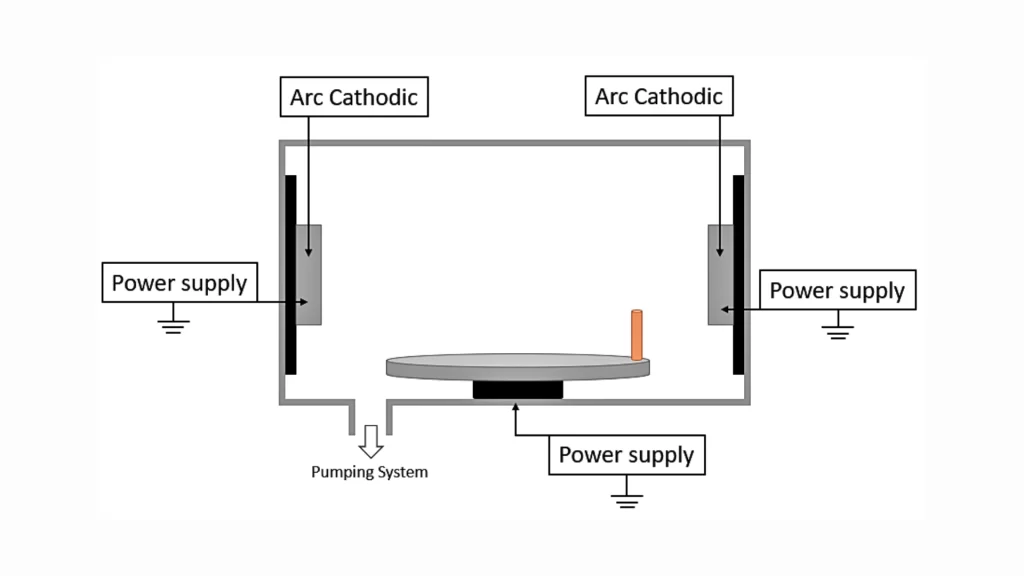
PVD Kathodische Boogverdamping
Boogverdamping is een type PVD-coatingproces (Physical Vapor Deposition) dat wordt gebruikt om harde, dichte oppervlaktecoatings op metalen onderdelen aan te brengen. Het proces vindt plaats in een vacuümkamer met behulp van een elektrische boog met hoge stroomsterkte.
Hoe de boog ontstaat en metaaldamp wordt gecreëerd
De eerste stap is het creëren van een krachtige elektrische boog op het oppervlak van het coatingmateriaal (het doel). De boog concentreert zich op kleine gebieden die boogpunten worden genoemd.
De temperatuur stijgt extreem snel en bereikt op deze plekken enkele duizenden graden Celsius. Deze hitte is voldoende om het vaste materiaal direct te laten verdampen.
Geïoniseerd metaal en deeltjesversnelling
Het grootste deel van deze damp zal veranderen in positief geladen metaalionen. In de vacuümkamer staan alle onderdelen onder negatieve elektrische spanning. De aantrekkingskracht van de spanning zorgt ervoor dat de positief geladen metaalionen zich naar het negatief geladen gebied bewegen.
Eenmaal aan het oppervlak aangekomen, krijgen de ionen voldoende energie om zich sterk aan elkaar te binden.
Vorming van een coating op het oppervlak van het onderdeel
De ionen die het oppervlak van het onderdeel raken, blijven daar niet zomaar liggen; de energie die tijdens de botsing vrijkomt, verdicht ook de coating tijdens de vorming ervan.
Het resultaat is een zeer compacte coating die uitstekend hecht aan de ondergrond. Vergeleken met de meeste andere coatingprocessen is de porositeit van dit type coating over het algemeen laag.
Gebruik van reactieve gassen
Reactieve gassen zoals stikstof (N2) en methaan (CH4) worden aan de kamer toegevoegd. De reactie van deze gassen met de metaalionen produceert harde verbindingen, bijvoorbeeld...
- Titanium + Stikstof = TiN (titaniumnitride)
Chroom + Stikstof = CrN (chroomnitride)
Controle over de eigenschappen van de uiteindelijke coatinglaag. De eigenschappen van de uiteindelijke coatinglaag kunnen worden aangepast door zowel de gasdebieten als de boogbedrijfsomstandigheden te variëren.
Probeer Boda nu!
Veelgebruikte PVD-coatingdoelmaterialen
Het doel- of bronmateriaal dat verdampt of gesputterd wordt om de gewenste coatinglaag te creëren, wordt het "doel" of de "bron" genoemd. In dit geval zet het vaste coatingmateriaal in de vacuümkamer zich af op het oppervlak van het substraat, waardoor een nieuwe dunne film ontstaat.
De keuze voor het juiste doelmateriaal hangt volledig af van de eisen die het substraat in de praktijk stelt. Als uw substraat bijvoorbeeld een hogere hardheid, betere slijtvastheid, minder corrosie, een verbeterd uiterlijk, enzovoort vereist, dan moeten deze eigenschappen bepalend zijn voor de keuze van het doelmateriaal dat uiteindelijk in een industriële omgeving op het substraat wordt aangebracht.
Op metaal gebaseerde doelmaterialen
Bij industriële PVD-toepassingen behoren metalen targets tot de meest voorkomende. Voorbeelden hiervan zijn:
- Titanium
- Chromium
- Aluminium
- Nikkel
Wanneer harde coatings nodig zijn in combinatie met corrosiebescherming of een zekere mate van chemische inertheid op een gereedschap of onderdeel, zijn dit soort metalen targets doorgaans zeer geschikt.
Legeringsdoelen
Als er meerdere eigenschappen van één enkel materiaal vereist zijn, bieden legeringen een geschikte oplossing. Daarom worden legeringscombinaties vaak gebruikt in gereedschappen. Enkele veelvoorkomende voorbeelden van legeringen zijn:
- Titanium-aluminium (TiAl)
- Chroom-aluminium (CrAl)
Beide materialen worden veelvuldig gebruikt in snijgereedschappen vanwege hun verbeterde slijtvastheid, thermische stabiliteit en hardheid.
Keramische en samengestelde doelen
Op keramiek gebaseerde targets kunnen hardere, thermisch stabielere films produceren dan pure metalen.
Enkele veelvoorkomende doelen voor keramische composieten zijn:
- Titaannitride (TiN)
- Chroomnitride (CrN)
- Titaancarbide (TiC)
- Boriden en siliciden
Dit soort materialen wordt doorgaans gekozen voor toepassingen die een hoge slijtvastheid, lage wrijvingscoëfficiënten en/of hoge thermische stabiliteit vereisen.
Doelwitten op basis van koolstof en grafiet
Met behulp van koolstofhoudende targets worden wrijvingsarme, slijtageverminderende films geproduceerd. Ook auto- en ruimtevaartonderdelen profiteren enorm van grafiet als targetmateriaal vanwege het vermogen om zowel hoge temperaturen als glijdend contact te weerstaan.
PVD-systeemoplossingen bij Boda
At Proleaanse technologieWij ondersteunen PVD-coating met behulp van gecontroleerde vacuümsystemen die zijn ontworpen voor zowel sputteren als thermische verdamping. Deze systemen worden gebruikt wanneer onderdelen een consistente coatingkwaliteit vereisen over meerdere batches, en niet alleen eenmalige afwerkingen.
Tijdens de productie kan dezelfde systeemconfiguratie worden aangepast aan verschillende coatingvereisten. Dit is handig bij het wisselen tussen slijtvaste coatings, wrijvingsarme lagen of decoratieve afwerkingen zonder de volledige workflow te hoeven wijzigen.
Flexibele procesconfiguratie
Onze PVD-systemen zijn geconfigureerd om gelijktijdig diverse coatings te produceren met behulp van sputteren, thermische verdamping en andere beschikbare coatingprocessen.
Deze omvatten:
- Sputteren voor uniforme, nauwkeurige dunnefilmcoatings;
- Thermische verdamping voor snelle metaalafzetting.
- De keuze van het proces wordt bepaald door de functie van het onderdeel en de vereiste coatingeigenschappen.
Mogelijkheid tot batchcoating
Ons systeem is ontwikkeld voor herhaalbare batchverwerking. Componenten worden in de coatingkamer geplaatst, door een reeks gecontroleerde vacuümcycli verwerkt en vervolgens uit de kamer gehaald voor kwaliteitscontrole. Door gebruik te maken van roterende opspaninrichtingen en constante operationele parameters (kamertemperatuur, druk) te handhaven, wordt ervoor gezorgd dat elk component in één run een consistente coating krijgt.
Toepassingen van PVD-coating
Onderdelen die aan PVD worden onderworpen, zijn onder andere:
- Snijgereedschap en inzetstukken
- Matrijzen en mallen
- Precisiemechanische componenten
- Functionele of decoratieve metalen onderdelen
Over het algemeen hebben we ons gericht op het leveren van consistente coatingresultaten bij elke afzonderlijke batch componenten.
Neem contact op met Boda voor ondersteuning bij PVD-coatings.
At Proleaanse technologieWij helpen u bij het kiezen van de juiste PVD-coating op basis van de functie van het onderdeel, de slijtageomstandigheden en de oppervlakte-eisen. Ons team beoordeelt uw tekeningen en toepassing vóór de verwerking om de juiste coatingselectie en stabiele resultaten te garanderen.
- Ondersteuning voor sputter- en verdampingsgebaseerde coatings
- Richtlijnen voor de keuze van het type coating met het oog op slijtage, wrijving of uiterlijk.
- Batchproductie met gecontroleerde coatingconsistentie
- Technische controle vóór het coaten om pasvorm- of oppervlakteproblemen te voorkomen.
Stuur ons de details of tekeningen van uw onderdeel, en ons team zal het meest geschikte PVD-coatingproces voor uw toepassing aanbevelen. krijgen een offerte!