
- Siga-nos
- Siga-nos
- Siga-nos
- Siga-nos
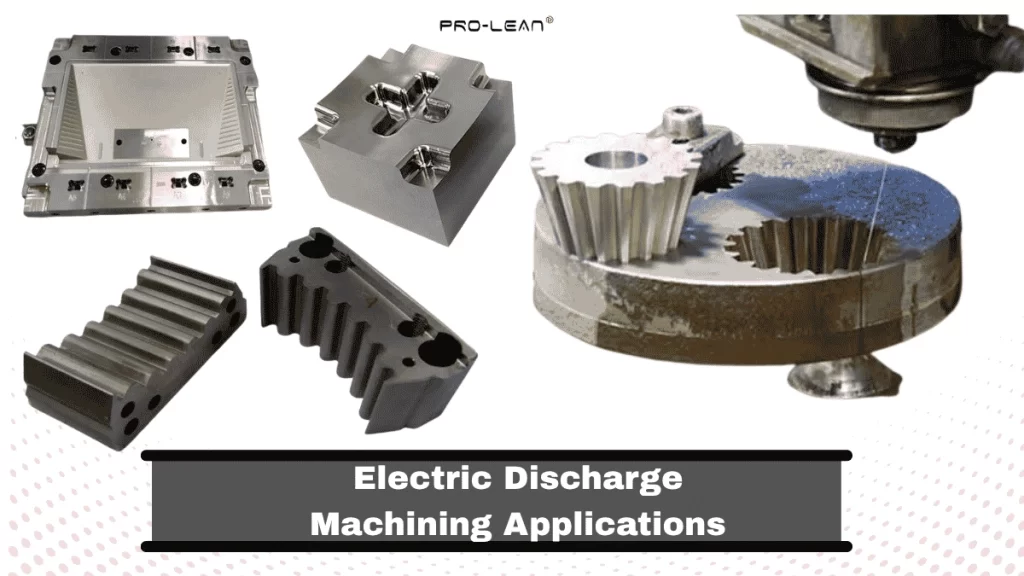
Aplicações da Usinagem por Descarga Elétrica
Usinagem por descarga elétrica A eletroerosão (EDM) corta, molda e realiza microfuros em materiais eletricamente condutores usando uma descarga controlada sob um meio dielétrico. Ela é escolhida quando o corte convencional é limitado pela alta dureza e geometrias complexas, pois a EDM remove material por meio de descargas elétricas controladas e pode usinar materiais endurecidos e detalhes delicados. Ferramentas para moldes e matrizes, injetores de combustível, engrenagens de precisão, instrumentos cirúrgicos e pás de turbina são aplicações comuns da EDM.
A eletroerosão é usada para cortar. Orifícios profundos, cavidades, cantos vivos, orifícios curvos, ranhuras, nervuras e várias microcaracterísticas. que são difíceis ou impossíveis de criar com processos tradicionais de usinagem CNC. Portanto, ela tem amplo uso na usinagem de precisão em diversos setores, permitindo a fabricação de peças complexas, tolerâncias rigorosas, acabamentos finos e conformação de metais endurecidos.
As próximas seções abordarão em detalhes as aplicações da usinagem por eletroerosão, o mecanismo do processo e como você pode aproveitar essa tecnologia em seu projeto.
Usinagem por eletroerosão: como funciona essa usinagem sem contato?
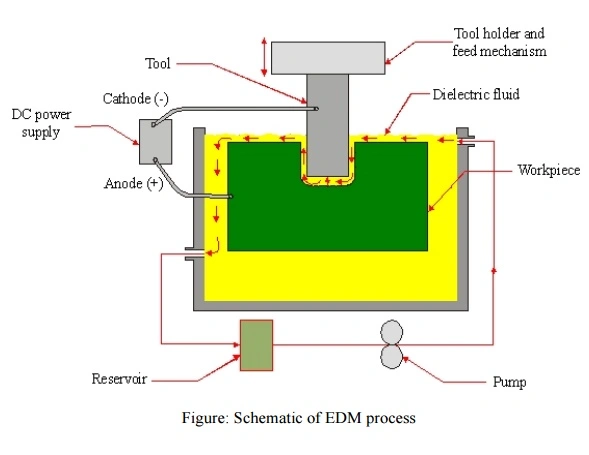
Funcionamento da eletroerosão na fabricação
A usinagem por eletroerosão (EDM) é um processo de fabricação subtrativa não convencional, no qual uma ferramenta (eletrodo/fio) remove material de peças condutoras usando faíscas elétricas controladas dentro de um meio dielétrico. Isso significa que não há contato direto entre o eletrodo e a peça. É muito menos sensível à dureza da peça do que o corte convencional, mas a usinabilidade ainda depende das propriedades elétricas e térmicas, da composição do material, da limpeza do fluido de corte e dos parâmetros do processo.
À medida que a corrente passa pelo eletrodo, cria-se um espaço com a peça de trabalho, produzindo calor extremo (plasma) que derrete e corrói o material. A temperatura do canal de plasma da descarga pode ser ~ 20,000 ° C ou até mesmo mais alta. Essa alta temperatura também traz a segurança contra descarga elétrica preocupações.
Vamos analisar os componentes envolvidos no processo de usinagem por eletroerosão.
- Gerador de pulso: Ele controla o tempo e a forma do pulso de tensão/corrente.
- Eletrodo: Funciona como uma ferramenta, que tem o formato do inverso de uma cavidade ou de um fio contínuo.
- Sistemas servo de alimentação e controle de folga: Esses componentes analisam o feedback da tensão entre os eletrodos e os reposicionam.
- Fluido Dielétrico: Inicialmente, o dielétrico isola o espaço entre os eletrodos; sob um campo elétrico suficientemente forte, ele ioniza e forma um canal de plasma condutor. Além disso, resfria a zona de usinagem e remove os detritos erodidos.
- Bomba e filtro: Esses filtros são usados para reutilizar o fluido dielétrico e remover as impurezas do fluido antes de devolvê-lo ao sistema.
Como é gerada uma faísca elétrica na eletroerosão?
À medida que o eletrodo se aproxima da peça de trabalho, a fonte de alimentação pulsada aumenta a diferença de potencial através do estreito espaço. O campo elétrico ioniza o fluido dielétrico. Os elétrons emitidos pelo cátodo aceleram através do espaço e colidem com moléculas neutras do dielétrico. Assim, ocorre a perda de elétrons e íons. Quando a densidade de íons/elétrons se torna suficientemente alta, o espaço torna-se condutor, formando um estreito canal de plasma, chamado de "faísca".
Tipos de usinagem por descarga elétrica
Eletroerosão por penetração (EDM), eletroerosão a fio (EDM), eletroerosão para furação (PHD) e eletroerosão para furação de pequenos furos (EDM) são os principais tipos de usinagem por descarga elétrica.
Eletroerosão por penetração ou eletroerosão por penetração
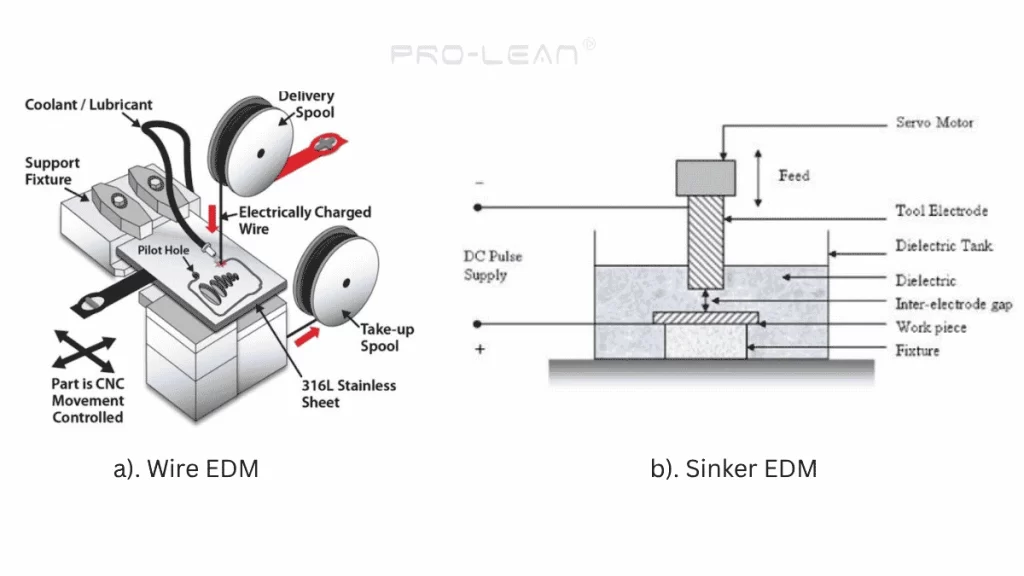
Fio vs Chumbada EDM
O método de eletroerosão por penetração utiliza um eletrodo de cobre ou grafite que se adapta perfeitamente à forma/características desejadas, o qual então penetra na peça de trabalho. Isso significa que, primeiramente, você precisa de um eletrodo personalizado com um formato específico.
Ao ser mergulhado na peça de trabalho, o eletrodo produz a geometria negativa. Uma cabeça de pistão empurra o eletrodo para dentro da peça, que está submersa em fluido dielétrico.
Aplicações adequadas: Perfil, cavidade, elementos cegos, formas 3D complexas em matrizes, moldes e componentes industriais.
Fio EDM
Como o nome sugere, a eletroerosão a fio utiliza um fio em movimento contínuo. eletrodo de arame Fabricada em cobre, latão ou latão revestido com zinco. O eletrodo de fio é inserido no material para cortar perfis e contornos complexos, seguindo o modelo CAD.
Aplicações adequadas: Perfilagem e conformação em matrizes de estampagem, engrenagens e ferramentas de extrusão.
Furo EDM
Esse tipo de eletroerosão é usado para criar furos estreitos e profundos. Um eletrodo tubular oco penetra na peça de trabalho enquanto fornece a própria solução dielétrica para remover o material erodido.
Aplicações adequadas: Injetores de combustível, dissipadores de calor, componentes de tubos hipodérmicos, componentes endoscópicos, etc.
Eletroerosão para perfuração de pequenos furos
A eletroerosão para furação de pequenos orifícios, ou eletroerosão rápida para furação de orifícios, utiliza um eletrodo tubular oco para erodir orifícios pequenos e de alta relação de aspecto em materiais condutores. É possível criar orifícios com diâmetro inferior a 0.3 mm, mantendo uma relação L/D de 15:1 ou superior. Já a microeletroerosão especializada cria orifícios com diâmetros inferiores a 0.1 mm e uma relação L/D superior a 30:1.
Aplicações adequadas: Sistemas de administração de medicamentos, wafers de silício, injetores de combustível com orifícios de pulverização em microescala e fendas ópticas.
A seguir, vamos discutir as aplicações da usinagem por eletroerosão em diversos setores industriais, um por um.
Aplicações da usinagem por eletroerosão na fabricação de dispositivos médicos
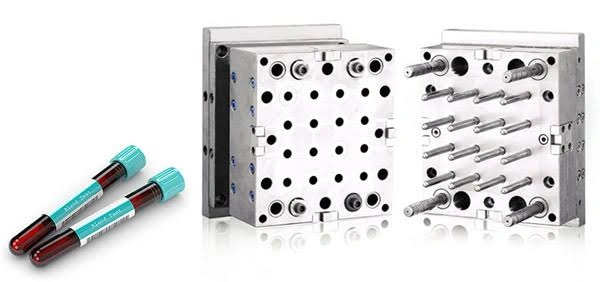
Aplicações médicas de EDM
A fabricação de dispositivos médicos exige microusinagem e alta precisão, pois impacta diretamente a exatidão do diagnóstico, a saúde do paciente e as soluções personalizadas. Por isso, a eletroerosão (EDM) é utilizada em uma ampla gama de processos de fabricação médica, desde implantes específicos para cada paciente até componentes de equipamentos de diagnóstico e instrumentos cirúrgicos.
A eletroerosão (EDM) funciona bem com materiais totalmente endurecidos e biocompatíveis, como ligas de titânio, aços inoxidáveis e cromo-cobalto. Ela corta cantos vivos e produz características em microescala (ranhuras com largura de aproximadamente 0.1 mm, furos com profundidade superior a 150 mm, etc.), que são essenciais na fabricação de dispositivos médicos.
Exemplos de aplicação:
- Stents cardiovasculares de titânio, 316L aço inoxidável e nitinol.
- Implantes de quadril e joelho com texturização de superfície
- Lâminas cirúrgicas, cânulas e fórceps com bordas de corte afiadas e perfis complexos.
- Implantes dentários
- Dispositivos de administração de medicamentos com microfuros ( ⌀ < 0.3 mm)
- Placas ósseas
Exemplo de caso específico:
fabricantes de usinagem EDM use o Método de eletroerosão por penetração para dispositivos implantáveis (stents cardiovasculares, AISI 316L). Aplicar uma corrente de pulso ideal de 1.5 A/45 µs [ 1 ] pois isso garante a espessura de refundição, o tamanho da cratera e o acabamento superficial desejados.
Aplicações da usinagem por eletroerosão na indústria automotiva
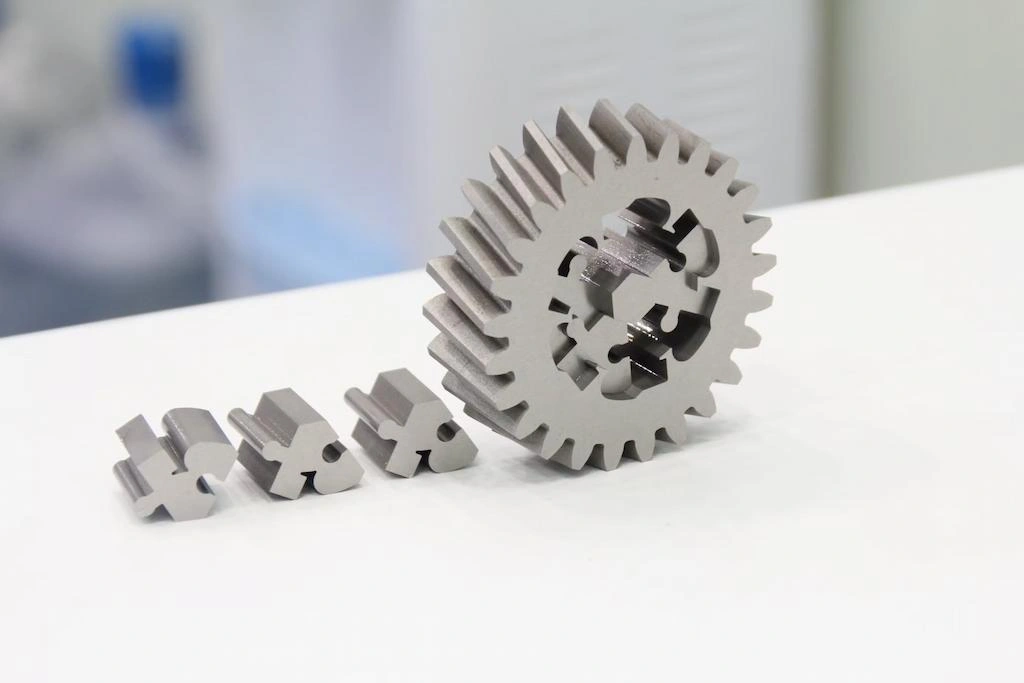
Engrenagens usinadas por eletroerosão para a indústria automotiva.
O processo de usinagem por eletroerosão é utilizado na indústria automotiva tanto para criar componentes com características críticas e microscópicas quanto para moldes e matrizes que produzem autopeças em grandes volumes. Por exemplo, a perfuração de microfuros em injetores de combustível e moldes de injeção para a moldagem de painéis de instrumentos.
Componentes de caixas de engrenagens, guias de válvulas, anéis de bicos injetores e peças similares exigem microprecisão e detalhes finos, difíceis de alcançar com fresagem e furação CNC. Portanto, a eletroerosão (EDM) é utilizada para atender a esses requisitos.
- Orifícios de pulverização no bico injetor de combustível com alta relação de aspecto.
- Válvulas de agulha e sedes de injetores com tolerância de vedação rigorosa
- Cavidades de engrenagens helicoidais e cônicas
- Componentes do turbocompressor com folgas mínimas
- Conectores elétricos e microinterruptores
- Matrizes de estampagem para painéis de carroceria
- Matrizes de extrusão para perfis estruturais de alumínio
- Matrizes de moldagem por injeção para componentes plásticos automotivos
No mês passado, recebemos um “ Protótipo de bico injetor de combustível diesel O projeto foi desenvolvido através da nossa plataforma online. O diâmetro do furo era inferior a 140 µm e a saída precisava ser mais larga que a entrada para dispersar o combustível em um jato em forma de leque. Nossos engenheiros utilizaram perfuração a laser para o furo piloto, seguida de perfuração por eletroerosão (EDM) para pequenos furos. O cliente afirmou que isso contribuiu para uma melhoria na eficiência de combustível de aproximadamente 1.2% durante a fase inicial de testes.
Experimente o Boda agora!
Aplicações da Usinagem por Descarga Elétrica em Ferramentas para Moldes e Matrizes
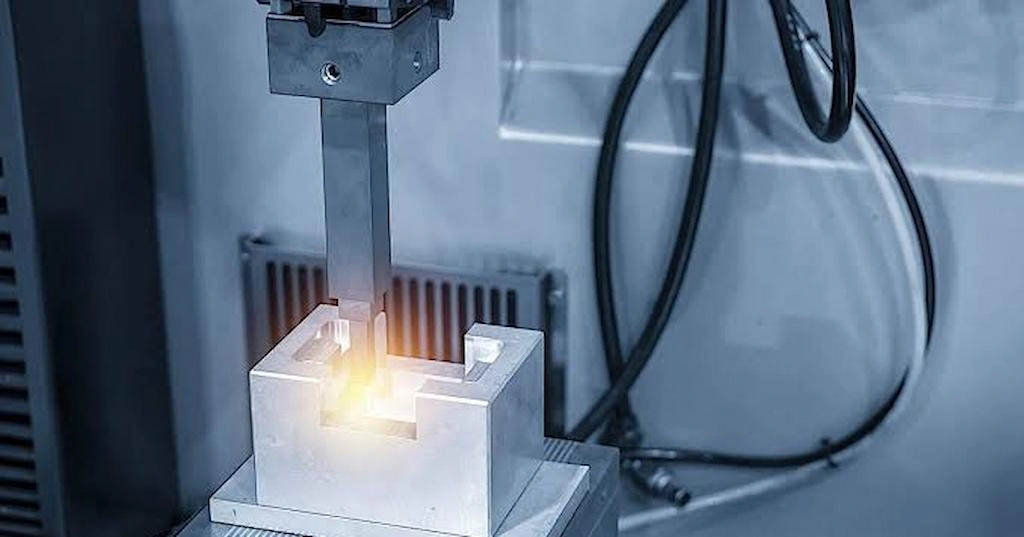
ferramentas de matriz EDM
O processo de usinagem por descarga elétrica Possui ampla aplicação na fabricação de matrizes, moldes, ferramentas e dispositivos de fixação. Isso se deve à sua capacidade de realizar perfis complexos, microusinagem, usinagem de materiais endurecidos, criação de cavidades e canais profundos e precisão dimensional.
A eletroerosão (EDM) não envolve forças de corte como na usinagem tradicional; em vez disso, utiliza uma descarga elétrica para remover material da peça. Assim, é possível cortar diretamente seções frágeis e de paredes finas, cavidades longas, ranhuras estreitas e outras características com microdetalhes. Além disso, materiais de ferramentas como D2, H13 e carbonetos podem ser cortados diretamente com eletrodos ou fios.
A Sinker EDM oferece Precisão de posicionamento de aproximadamente ± 0.025 mm e um acabamento de qualidade 0.1 Ra em µm (ainda menor com máquinas especializadas). Elas podem criar furos precisamente posicionados em matrizes e moldes para ejetores, ventilação e refrigeração.
- Moldes de injeção (núcleos e cavidades)
- Orifícios para pinos extratores e orifícios de refrigeração chanfrados nos moldes.
- Cavidades de impressão 3D em matrizes de forjamento
- Matrizes para conformação de chapas metálicas (matrizes progressivas e de corte)
- Conjunto de punção e matriz de estampagem
- Blocos e lamelas da banda de rodagem para segmentos de moldes de pneus
- Eletrodos EDM para trabalhos subsequentes de eletroerosão por penetração.
- Dispositivos personalizados para tornos e fresadoras CNC.
- Medidores passa/não passa e medidores de perfil
- Inserções de medidores e modelos de inspeção
Aplicações da usinagem por eletroerosão na indústria aeroespacial
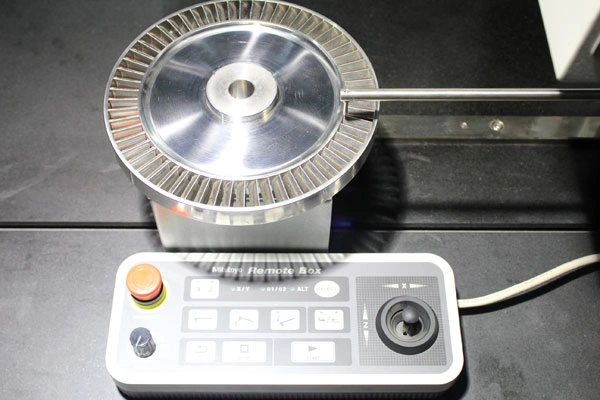
Usinagem EDM aeroespacial
A eletroerosão (EDM) produz diversos componentes aeroespaciais a partir de metais e ligas duros, resistentes ao calor e de alto desempenho, tais como: Ti-6Al-4V, Ti-17, Inconel, tungstênio e Waspaloy A usinagem por descarga elétrica é utilizada para canais de refrigeração em turbinas, vedações tipo colmeia e geometrias complexas de motores.
A usinagem por eletroerosão (EDM) na fabricação de componentes aeroespaciais mantém tolerâncias na ordem de mícrons, minimiza zonas afetadas pelo calor e elimina os riscos de endurecimento por trabalho, fatores críticos para a precisão e a segurança das aeronaves.
Além disso, a EDM atende aos padrões de segurança e qualidade para a fabricação aeroespacial, incluindo AS9100, SAE AS7116/3 e MIL-STD-2175 .
- Orifícios pequenos, profundos e angulados nas pás da turbina.
- Perfis de ranhura em forma de árvore de Natal em discos de turbina
- Vedações em formato de colmeia em carcaças de motores a jato
- turbilhonadores de bico de combustível
- perfis aerodinâmicos complexos de paredes finas
- Seções estruturais e perfis complexos em componentes do trem de pouso
- Atuadores hidráulicos
- Componentes da válvula
- Suportes e fixadores de titânio para satélites
Aplicações da usinagem por eletroerosão em eletrônica e semicondutores
Na indústria eletrônica e de semicondutores, a necessidade de componentes em microescala cresceu, juntamente com o uso de materiais duros como o carboneto de silício e o nitreto de gálio. A eletroerosão (EDM) permite usinar SiC e GaN com alta dopagem. Microinterruptores, conectores, invólucros de sensores, soquetes de teste e placas de sonda são alguns exemplos.
Como a eletroerosão não envolve corte por cisalhamento, ela preserva a geometria frágil dos microconectores dos componentes semicondutores. Consequentemente, a usinagem sem rebarbas permite a conformação de componentes eletrônicos com passo fino.
- Componentes de microconectores de passo fino
- Dispositivos de fixação para equipamentos de processamento de semicondutores
- Agulhas de teste de cartão de sonda
- Peças para teste de wafers/ fatiamento de wafers
- MEMS e cabeças de impressão a jato de tinta
- Soquetes de teste de CI
- Alvos de pulverização catódica
Aplicações de eletroerosão na fabricação para o setor de defesa
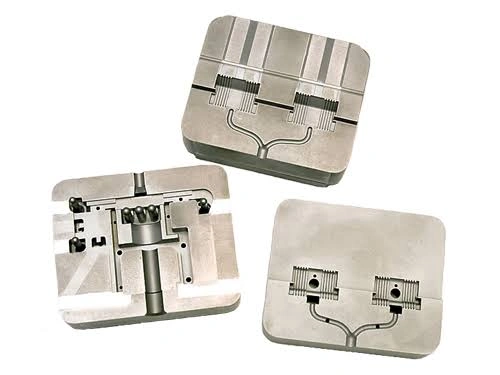
Aplicações de EDM na eletrônica
Precisão e detalhamento são cruciais na fabricação de equipamentos e componentes de defesa, por isso a eletroerosão (EDM) é utilizada para produzir componentes para sistemas de mísseis, radares, armamentos e aeronaves militares. Além disso, a EDM é uma ótima opção para usinagem de precisão de ligas de alto desempenho que suportam pressão e calor extremos.
Os principais motivos pelos quais a eletroerosão (EDM) é valorizada na fabricação de componentes de defesa são: a capacidade de moldar e perfilar ligas aeroespaciais endurecidas, força de corte próxima de zero e integridade da superfície, precisão dimensional e perfuração de furos pequenos.
- Carcaças de aviônicos e componentes de conectores de precisão
- Flexores do giroscópio
- Hardware de classe de propulsão espacial
- Palheta guia do bocal do motor aeronáutico
- Componentes de orientação de mísseis
- Componentes de satélite de precisão
Aplicações de eletroerosão na usinagem de materiais duros
Como mencionado anteriormente, a eletroerosão (EDM) pode cortar, moldar e perfurar materiais duros e tratados termicamente (como... Carboneto de tungstênio ligado com cobalto, ~ >70 HRC O requisito básico é que a peça de trabalho seja eletricamente condutora.
Um processo convencional de usinagem CNC, como a fresagem, utiliza o método de corte por cisalhamento e, portanto, apresenta dificuldades na usinagem de materiais duros devido ao rápido desgaste da ferramenta. Já a eletroerosão (EDM) funciona bem, pois remove material por meio de faíscas elétricas controladas. Ao contrário dos problemas de alcance da ferramenta na fresagem ou furação, a EDM utiliza um eletrodo/fio e pode perfurar furos longos e profundos com precisão.
Vamos analisar alguns metais/ligas duras que podem ser usados no processo de usinagem por eletroerosão.
Materiais
Dureza (aproximadamente HRC)
Aplicação
Aço ferramenta AISI H13
45-55
Matrizes, insertos, cavidades complexas
Aço ferramenta D2
55-62
Punções, matrizes, perfis
Aço de alta velocidade M2
60-65
Ferramentas e matrizes de corte
Aço maraging (ex: M300)
50-55
Flexores finos e peças aeroespaciais
Inconel 718
35-50
Componentes da turbina
Superligas à base de níquel
30-50 +
Lâminas/palhetas de turbina
Ligas de titânio (Ti-6Al-4V)
30-40
Componentes aeroespaciais/de defesa
Carboneto cimentado (WC–Co)
> 70
Matrizes, punções e ferramentas
Serviço de usinagem EDM Com base no seu projeto CAD
Na Boda, somos especialistas em usinagem de detalhes pequenos, complexos e minuciosos para suas peças, com tolerâncias precisas. tão baixo quanto ±0.004 mm Podemos trabalhar com mais de 30 materiais duros e difíceis, incluindo aços para ferramentas, aços temperados, ligas de titânio, Inconel e carbonetos.
Em nossa fábrica, nós temos Eletroerosão a fio, eletroerosão por penetração, eletroerosão para furação e microeletroerosão. Equipamentos que podem ser utilizados para a produção de moldes e matrizes personalizadas, além de uma variedade de componentes industriais. Nossos serviços de EDM também podem fornecer um abordagem híbrida Se as peças puderem ser processadas por fresagem, torneamento, furação ou outros métodos, combinamos esses processos com eletroerosão (EDM). A usinagem CNC lida com a remoção rápida de grandes volumes de material e geometrias acessíveis. Em seguida, a eletroerosão é utilizada para detalhes complexos, intrincados, pequenos, profundos ou sensíveis à força.
Para cotação Para o seu projeto de usinagem por eletroerosão (EDM), faça o upload do seu arquivo CAD e especifique os requisitos. Nossos engenheiros analisarão o seu projeto e fornecerão um orçamento com feedback sobre a fabricação (DFM).
Aplicações da Usinagem por Descarga Elétrica
Usinagem por descarga elétrica A eletroerosão (EDM) corta, molda e realiza microfuros em materiais eletricamente condutores usando uma descarga controlada sob um meio dielétrico. Ela é escolhida quando o corte convencional é limitado pela alta dureza e geometrias complexas, pois a EDM remove material por meio de descargas elétricas controladas e pode usinar materiais endurecidos e detalhes delicados. Ferramentas para moldes e matrizes, injetores de combustível, engrenagens de precisão, instrumentos cirúrgicos e pás de turbina são aplicações comuns da EDM.
A eletroerosão é usada para cortar. Orifícios profundos, cavidades, cantos vivos, orifícios curvos, ranhuras, nervuras e várias microcaracterísticas. que são difíceis ou impossíveis de criar com processos tradicionais de usinagem CNC. Portanto, ela tem amplo uso na usinagem de precisão em diversos setores, permitindo a fabricação de peças complexas, tolerâncias rigorosas, acabamentos finos e conformação de metais endurecidos.
As próximas seções abordarão em detalhes as aplicações da usinagem por eletroerosão, o mecanismo do processo e como você pode aproveitar essa tecnologia em seu projeto.
Usinagem por eletroerosão: como funciona essa usinagem sem contato?
Funcionamento da eletroerosão na fabricação
A usinagem por eletroerosão (EDM) é um processo de fabricação subtrativa não convencional, no qual uma ferramenta (eletrodo/fio) remove material de peças condutoras usando faíscas elétricas controladas dentro de um meio dielétrico. Isso significa que não há contato direto entre o eletrodo e a peça. É muito menos sensível à dureza da peça do que o corte convencional, mas a usinabilidade ainda depende das propriedades elétricas e térmicas, da composição do material, da limpeza do fluido de corte e dos parâmetros do processo.
À medida que a corrente passa pelo eletrodo, cria-se um espaço com a peça de trabalho, produzindo calor extremo (plasma) que derrete e corrói o material. A temperatura do canal de plasma da descarga pode ser ~ 20,000 ° C ou até mesmo mais alta. Essa alta temperatura também traz a segurança contra descarga elétrica preocupações.
Vamos analisar os componentes envolvidos no processo de usinagem por eletroerosão.
- Gerador de pulso: Ele controla o tempo e a forma do pulso de tensão/corrente.
- Eletrodo: Funciona como uma ferramenta, que tem o formato do inverso de uma cavidade ou de um fio contínuo.
- Sistemas servo de alimentação e controle de folga: Esses componentes analisam o feedback da tensão entre os eletrodos e os reposicionam.
- Fluido Dielétrico: Inicialmente, o dielétrico isola o espaço entre os eletrodos; sob um campo elétrico suficientemente forte, ele ioniza e forma um canal de plasma condutor. Além disso, resfria a zona de usinagem e remove os detritos erodidos.
- Bomba e filtro: Esses filtros são usados para reutilizar o fluido dielétrico e remover as impurezas do fluido antes de devolvê-lo ao sistema.
Como é gerada uma faísca elétrica na eletroerosão?
À medida que o eletrodo se aproxima da peça de trabalho, a fonte de alimentação pulsada aumenta a diferença de potencial através do estreito espaço. O campo elétrico ioniza o fluido dielétrico. Os elétrons emitidos pelo cátodo aceleram através do espaço e colidem com moléculas neutras do dielétrico. Assim, ocorre a perda de elétrons e íons. Quando a densidade de íons/elétrons se torna suficientemente alta, o espaço torna-se condutor, formando um estreito canal de plasma, chamado de "faísca".
Tipos de usinagem por descarga elétrica
Eletroerosão por penetração (EDM), eletroerosão a fio (EDM), eletroerosão para furação (PHD) e eletroerosão para furação de pequenos furos (EDM) são os principais tipos de usinagem por descarga elétrica.
Eletroerosão por penetração ou eletroerosão por penetração
Fio vs Chumbada EDM
O método de eletroerosão por penetração utiliza um eletrodo de cobre ou grafite que se adapta perfeitamente à forma/características desejadas, o qual então penetra na peça de trabalho. Isso significa que, primeiramente, você precisa de um eletrodo personalizado com um formato específico.
Ao ser mergulhado na peça de trabalho, o eletrodo produz a geometria negativa. Uma cabeça de pistão empurra o eletrodo para dentro da peça, que está submersa em fluido dielétrico.
Aplicações adequadas: Perfil, cavidade, elementos cegos, formas 3D complexas em matrizes, moldes e componentes industriais.
Fio EDM
Como o nome sugere, a eletroerosão a fio utiliza um fio em movimento contínuo. eletrodo de arame Fabricada em cobre, latão ou latão revestido com zinco. O eletrodo de fio é inserido no material para cortar perfis e contornos complexos, seguindo o modelo CAD.
Aplicações adequadas: Perfilagem e conformação em matrizes de estampagem, engrenagens e ferramentas de extrusão.
Furo EDM
Esse tipo de eletroerosão é usado para criar furos estreitos e profundos. Um eletrodo tubular oco penetra na peça de trabalho enquanto fornece a própria solução dielétrica para remover o material erodido.
Aplicações adequadas: Injetores de combustível, dissipadores de calor, componentes de tubos hipodérmicos, componentes endoscópicos, etc.
Eletroerosão para perfuração de pequenos furos
A eletroerosão para furação de pequenos orifícios, ou eletroerosão rápida para furação de orifícios, utiliza um eletrodo tubular oco para erodir orifícios pequenos e de alta relação de aspecto em materiais condutores. É possível criar orifícios com diâmetro inferior a 0.3 mm, mantendo uma relação L/D de 15:1 ou superior. Já a microeletroerosão especializada cria orifícios com diâmetros inferiores a 0.1 mm e uma relação L/D superior a 30:1.
Aplicações adequadas: Sistemas de administração de medicamentos, wafers de silício, injetores de combustível com orifícios de pulverização em microescala e fendas ópticas.
A seguir, vamos discutir as aplicações da usinagem por eletroerosão em diversos setores industriais, um por um.
Aplicações da usinagem por eletroerosão na fabricação de dispositivos médicos
Aplicações médicas de EDM
A fabricação de dispositivos médicos exige microusinagem e alta precisão, pois impacta diretamente a exatidão do diagnóstico, a saúde do paciente e as soluções personalizadas. Por isso, a eletroerosão (EDM) é utilizada em uma ampla gama de processos de fabricação médica, desde implantes específicos para cada paciente até componentes de equipamentos de diagnóstico e instrumentos cirúrgicos.
A eletroerosão (EDM) funciona bem com materiais totalmente endurecidos e biocompatíveis, como ligas de titânio, aços inoxidáveis e cromo-cobalto. Ela corta cantos vivos e produz características em microescala (ranhuras com largura de aproximadamente 0.1 mm, furos com profundidade superior a 150 mm, etc.), que são essenciais na fabricação de dispositivos médicos.
Exemplos de aplicação:
- Stents cardiovasculares de titânio, 316L aço inoxidável e nitinol.
- Implantes de quadril e joelho com texturização de superfície
- Lâminas cirúrgicas, cânulas e fórceps com bordas de corte afiadas e perfis complexos.
- Implantes dentários
- Dispositivos de administração de medicamentos com microfuros ( ⌀ < 0.3 mm)
- Placas ósseas
Exemplo de caso específico:
fabricantes de usinagem EDM use o Método de eletroerosão por penetração para dispositivos implantáveis (stents cardiovasculares, AISI 316L). Aplicar uma corrente de pulso ideal de 1.5 A/45 µs [ 1 ] pois isso garante a espessura de refundição, o tamanho da cratera e o acabamento superficial desejados.
Aplicações da usinagem por eletroerosão na indústria automotiva
Engrenagens usinadas por eletroerosão para a indústria automotiva.
O processo de usinagem por eletroerosão é utilizado na indústria automotiva tanto para criar componentes com características críticas e microscópicas quanto para moldes e matrizes que produzem autopeças em grandes volumes. Por exemplo, a perfuração de microfuros em injetores de combustível e moldes de injeção para a moldagem de painéis de instrumentos.
Componentes de caixas de engrenagens, guias de válvulas, anéis de bicos injetores e peças similares exigem microprecisão e detalhes finos, difíceis de alcançar com fresagem e furação CNC. Portanto, a eletroerosão (EDM) é utilizada para atender a esses requisitos.
- Orifícios de pulverização no bico injetor de combustível com alta relação de aspecto.
- Válvulas de agulha e sedes de injetores com tolerância de vedação rigorosa
- Cavidades de engrenagens helicoidais e cônicas
- Componentes do turbocompressor com folgas mínimas
- Conectores elétricos e microinterruptores
- Matrizes de estampagem para painéis de carroceria
- Matrizes de extrusão para perfis estruturais de alumínio
- Matrizes de moldagem por injeção para componentes plásticos automotivos
No mês passado, recebemos um “ Protótipo de bico injetor de combustível diesel O projeto foi desenvolvido através da nossa plataforma online. O diâmetro do furo era inferior a 140 µm e a saída precisava ser mais larga que a entrada para dispersar o combustível em um jato em forma de leque. Nossos engenheiros utilizaram perfuração a laser para o furo piloto, seguida de perfuração por eletroerosão (EDM) para pequenos furos. O cliente afirmou que isso contribuiu para uma melhoria na eficiência de combustível de aproximadamente 1.2% durante a fase inicial de testes.
Experimente o Boda agora!
Aplicações da Usinagem por Descarga Elétrica em Ferramentas para Moldes e Matrizes
ferramentas de matriz EDM
O processo de usinagem por descarga elétrica Possui ampla aplicação na fabricação de matrizes, moldes, ferramentas e dispositivos de fixação. Isso se deve à sua capacidade de realizar perfis complexos, microusinagem, usinagem de materiais endurecidos, criação de cavidades e canais profundos e precisão dimensional.
A eletroerosão (EDM) não envolve forças de corte como na usinagem tradicional; em vez disso, utiliza uma descarga elétrica para remover material da peça. Assim, é possível cortar diretamente seções frágeis e de paredes finas, cavidades longas, ranhuras estreitas e outras características com microdetalhes. Além disso, materiais de ferramentas como D2, H13 e carbonetos podem ser cortados diretamente com eletrodos ou fios.
A Sinker EDM oferece Precisão de posicionamento de aproximadamente ± 0.025 mm e um acabamento de qualidade 0.1 Ra em µm (ainda menor com máquinas especializadas). Elas podem criar furos precisamente posicionados em matrizes e moldes para ejetores, ventilação e refrigeração.
Exemplos de aplicação:
- Moldes de injeção (núcleos e cavidades)
- Orifícios para pinos extratores e orifícios de refrigeração chanfrados nos moldes.
- Cavidades de impressão 3D em matrizes de forjamento
- Matrizes para conformação de chapas metálicas (matrizes progressivas e de corte)
- Conjunto de punção e matriz de estampagem
- Blocos e lamelas da banda de rodagem para segmentos de moldes de pneus
- Eletrodos EDM para trabalhos subsequentes de eletroerosão por penetração.
- Dispositivos personalizados para tornos e fresadoras CNC.
- Medidores passa/não passa e medidores de perfil
- Inserções de medidores e modelos de inspeção
Aplicações da usinagem por eletroerosão na indústria aeroespacial
Usinagem EDM aeroespacial
A eletroerosão (EDM) produz diversos componentes aeroespaciais a partir de metais e ligas duros, resistentes ao calor e de alto desempenho, tais como: Ti-6Al-4V, Ti-17, Inconel, tungstênio e Waspaloy A usinagem por descarga elétrica é utilizada para canais de refrigeração em turbinas, vedações tipo colmeia e geometrias complexas de motores.
A usinagem por eletroerosão (EDM) na fabricação de componentes aeroespaciais mantém tolerâncias na ordem de mícrons, minimiza zonas afetadas pelo calor e elimina os riscos de endurecimento por trabalho, fatores críticos para a precisão e a segurança das aeronaves.
Além disso, a EDM atende aos padrões de segurança e qualidade para a fabricação aeroespacial, incluindo AS9100, SAE AS7116/3 e MIL-STD-2175 .
- Orifícios pequenos, profundos e angulados nas pás da turbina.
- Perfis de ranhura em forma de árvore de Natal em discos de turbina
- Vedações em formato de colmeia em carcaças de motores a jato
- turbilhonadores de bico de combustível
- perfis aerodinâmicos complexos de paredes finas
- Seções estruturais e perfis complexos em componentes do trem de pouso
- Atuadores hidráulicos
- Componentes da válvula
- Suportes e fixadores de titânio para satélites
Aplicações da usinagem por eletroerosão em eletrônica e semicondutores
Na indústria eletrônica e de semicondutores, a necessidade de componentes em microescala cresceu, juntamente com o uso de materiais duros como o carboneto de silício e o nitreto de gálio. A eletroerosão (EDM) permite usinar SiC e GaN com alta dopagem. Microinterruptores, conectores, invólucros de sensores, soquetes de teste e placas de sonda são alguns exemplos.
Como a eletroerosão não envolve corte por cisalhamento, ela preserva a geometria frágil dos microconectores dos componentes semicondutores. Consequentemente, a usinagem sem rebarbas permite a conformação de componentes eletrônicos com passo fino.
- Componentes de microconectores de passo fino
- Dispositivos de fixação para equipamentos de processamento de semicondutores
- Agulhas de teste de cartão de sonda
- Peças para teste de wafers/ fatiamento de wafers
- MEMS e cabeças de impressão a jato de tinta
- Soquetes de teste de CI
- Alvos de pulverização catódica
Experimente o Boda agora!
Aplicações de eletroerosão na fabricação para o setor de defesa
Aplicações de EDM na eletrônica
Precisão e detalhamento são cruciais na fabricação de equipamentos e componentes de defesa, por isso a eletroerosão (EDM) é utilizada para produzir componentes para sistemas de mísseis, radares, armamentos e aeronaves militares. Além disso, a EDM é uma ótima opção para usinagem de precisão de ligas de alto desempenho que suportam pressão e calor extremos.
Os principais motivos pelos quais a eletroerosão (EDM) é valorizada na fabricação de componentes de defesa são: a capacidade de moldar e perfilar ligas aeroespaciais endurecidas, força de corte próxima de zero e integridade da superfície, precisão dimensional e perfuração de furos pequenos.
Exemplos de aplicação:
- Carcaças de aviônicos e componentes de conectores de precisão
- Flexores do giroscópio
- Hardware de classe de propulsão espacial
- Palheta guia do bocal do motor aeronáutico
- Componentes de orientação de mísseis
- Componentes de satélite de precisão
Aplicações de eletroerosão na usinagem de materiais duros
Como mencionado anteriormente, a eletroerosão (EDM) pode cortar, moldar e perfurar materiais duros e tratados termicamente (como... Carboneto de tungstênio ligado com cobalto, ~ >70 HRC O requisito básico é que a peça de trabalho seja eletricamente condutora.
Um processo convencional de usinagem CNC, como a fresagem, utiliza o método de corte por cisalhamento e, portanto, apresenta dificuldades na usinagem de materiais duros devido ao rápido desgaste da ferramenta. Já a eletroerosão (EDM) funciona bem, pois remove material por meio de faíscas elétricas controladas. Ao contrário dos problemas de alcance da ferramenta na fresagem ou furação, a EDM utiliza um eletrodo/fio e pode perfurar furos longos e profundos com precisão.
Vamos analisar alguns metais/ligas duras que podem ser usados no processo de usinagem por eletroerosão.
Materiais
Dureza (aproximadamente HRC)
Aplicação
Aço ferramenta AISI H13
45-55
Matrizes, insertos, cavidades complexas
Aço ferramenta D2
55-62
Punções, matrizes, perfis
Aço de alta velocidade M2
60-65
Ferramentas e matrizes de corte
Aço maraging (ex: M300)
50-55
Flexores finos e peças aeroespaciais
Inconel 718
35-50
Componentes da turbina
Superligas à base de níquel
30-50 +
Lâminas/palhetas de turbina
Ligas de titânio (Ti-6Al-4V)
30-40
Componentes aeroespaciais/de defesa
Carboneto cimentado (WC–Co)
> 70
Matrizes, punções e ferramentas
Serviço de usinagem EDM Com base no seu projeto CAD
Na Boda, somos especialistas em usinagem de detalhes pequenos, complexos e minuciosos para suas peças, com tolerâncias precisas. tão baixo quanto ±0.004 mm Podemos trabalhar com mais de 30 materiais duros e difíceis, incluindo aços para ferramentas, aços temperados, ligas de titânio, Inconel e carbonetos.
Em nossa fábrica, nós temos Eletroerosão a fio, eletroerosão por penetração, eletroerosão para furação e microeletroerosão. Equipamentos que podem ser utilizados para a produção de moldes e matrizes personalizadas, além de uma variedade de componentes industriais. Nossos serviços de EDM também podem fornecer um abordagem híbrida Se as peças puderem ser processadas por fresagem, torneamento, furação ou outros métodos, combinamos esses processos com eletroerosão (EDM). A usinagem CNC lida com a remoção rápida de grandes volumes de material e geometrias acessíveis. Em seguida, a eletroerosão é utilizada para detalhes complexos, intrincados, pequenos, profundos ou sensíveis à força.
Para cotação Para o seu projeto de usinagem por eletroerosão (EDM), faça o upload do seu arquivo CAD e especifique os requisitos. Nossos engenheiros analisarão o seu projeto e fornecerão um orçamento com feedback sobre a fabricação (DFM).
0 Comentários
Enviar um comentário cancelar resposta
O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *
Comentário *
Nome *
E-mail *
Website
Salvar o meu nome, e-mail e site neste navegador para a próxima vez que eu comentar.
Enviar comentário
Sugestões para você
Usinagem por eletroerosão: processo, materiais, métodos e custos.
Junho 16, 2026
A usinagem por descarga elétrica produz moldes, matrizes, punções, engrenagens e peças metálicas de precisão.
Explorando as principais diferenças entre as técnicas de eletroerosão de fio e afundamento
30 de maio de 2023
Comparação de técnicas de Wire e Sinker EDM
Faça suas peças hoje
Todos os uploads são seguros e confidenciais.