
Guia de design de moldagem por injeção
moldagem por injeção É um método eficiente para produzir grandes volumes com consistência e menor custo por peça. Consiste em injetar o polímero fundido na cavidade do molde e solidificá-lo no formato desejado.
Embora a tecnologia de moldagem apresente muitas vantagens, um desenho em conformidade com o DFM (Design for Manufacturing) é essencial para o processo. O projeto da peça influencia diretamente a capacidade de fabricação do molde, a complexidade de sua construção, o orçamento do projeto, o prazo de entrega e os defeitos de superfície.
Este guia de projeto de moldagem por injeção detalhará 12 práticas recomendadas para otimização do DFM (Design for Manufacturing), incluindo espessura, nervuras, ressaltos, ângulo de saída, cantos vivos, linha de partição, pinos extratores e ponto de injeção.
Vamos começar!
1. Seleção de Materiais para Peças Moldadas por Injeção
| tipo de material | Propriedades chave |
| ABS | Resistência, durabilidade e bom acabamento. |
| Polipropileno (PP) | Custo-benefício, resistência química e longa vida útil à fadiga |
| Polietileno (PE) | Leve, flexível e resistente à umidade. |
| Poliestireno | Rigidez, facilidade de moldagem e custo-benefício. |
| Policarbonato (PC) | Transparência óptica, resistência ao calor |
| Poliamida (Nylon) | Baixo atrito, resistência, resistência ao desgaste |
| Polioximetileno (Acetal) | Rigidez, baixo atrito |
| Polimetilmetacrilato (acrílico) | Alta visibilidade, acabamento brilhante |
| Elastômero termoplástico (TPE) | Material macio, flexível e semelhante à borracha. |
| Poliuretano termoplástico (TPU) | Resistência, elasticidade e resistência ao desgaste. |
| Tereftalato de polibutileno (PBT) | Alta resistência, resistência ao calor e isolamento elétrico. |
| Tereftalato de Polietileno (PET) | Boa resistência mecânica, resistência química e estabilidade dimensional. |
| Sulfeto de Polifenileno (PPS) | Resistência à temperatura, resistência química e rigidez. |
| Polímero de Cristal Líquido (LCP) | Estabilidade dimensional, alta resistência ao calor e baixa deformação. |
Diversos polímeros termoplásticos podem ser processados por moldagem por injeção. É essencial escolher o material antes do projeto detalhado da peça.
Portanto, identifique os requisitos da aplicação, como resistência, rigidez, resistência à corrosão, condições ambientais, etc., e escolha o material de acordo.
Embora existam mais de 100 opções de materiais, vamos analisar alguns dos polímeros mais comumente usados na tabela abaixo.
Experimente o Boda agora!
2. Espessura da parede da peça moldada
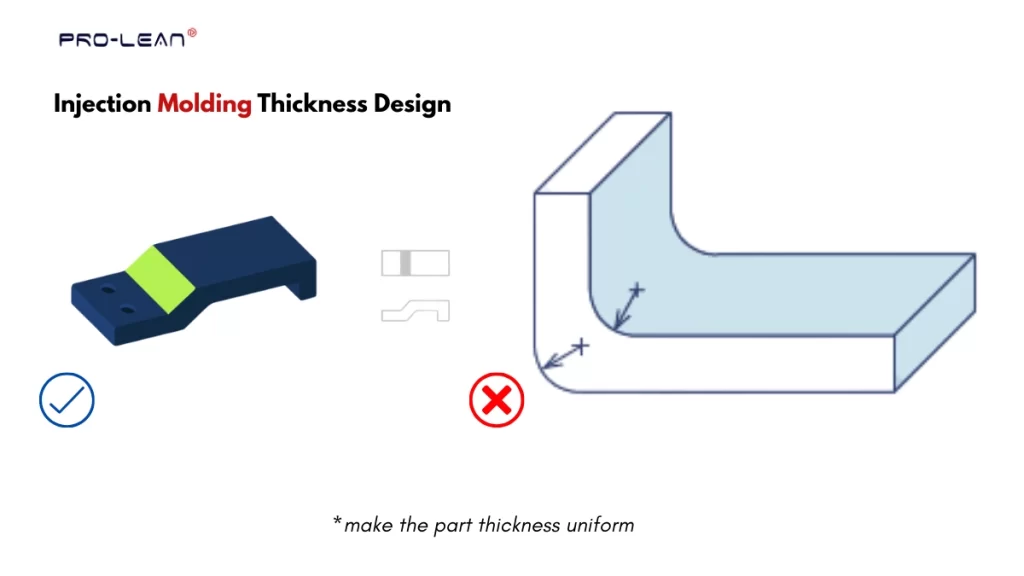
espessura da moldagem por injeção
A espessura é um parâmetro fundamental no projeto de peças moldadas por injeção. Ela define a resistência, a rigidez e outras propriedades. Além disso, uma espessura inadequada da peça leva a deformações e resfriamento irregular.
Espessura Nominal da Parede
A espessura nominal, geralmente denotada por "t", refere-se ao "valor de espessura" definido para a peça moldada no projeto, que é uniforme em toda a geometria. Por exemplo, uma espessura nominal de 3 mm significa que a peça é uniformemente mais espessa, com valor t=3.
Tipo de material e valor da espessura
A faixa de espessura mínima a máxima difere de um tipo de material para outro. Isso ocorre porque cada termoplástico possui diferentes níveis de fluidez, viscosidade e outras características.
É possível projetar peças mais espessas com materiais como PPSU, PBT e PEEK. Por outro lado, a espessura permitida é menor para materiais como ABS, PMMA e PC.
A tabela abaixo descreve a faixa de espessura recomendada para moldagem por injeção de diversos polímeros.
| Material | Faixa de espessura da parede (~ mm) | Faixa de espessura da parede (aproximadamente polegada) |
| ABS | 1.14 - 3.56 | 0.045 - 0.140 |
| Polipropileno (PP) | 0.64 - 3.81 | 0.025 - 0.150 |
| Polietileno (PE) | 0.76 - 5.08 | 0.030 - 0.200 |
| Poliestireno (PS) | 0.89 - 3.81 | 0.035 - 0.150 |
| Policarbonato (PC) | 1.02 - 3.81 | 0.040 - 0.150 |
| Poliamida (Nylon, PA) | 0.76 - 2.92 | 0.030 - 0.115 |
| Polioximetileno (Acetal, POM) | 0.76 - 3.05 | 0.030 - 0.120 |
| Polimetilmetacrilato (Acrílico, PMMA) | 0.64 - 3.81 | 0.025 - 0.150 |
| Elastômero termoplástico (TPE) | 0.64 - 3.18 | 0.025 - 0.125 |
| Poliuretano termoplástico (TPU) | 0.64 - 3.18 | 0.025 - 0.125 |
| Tereftalato de polibutileno (PBT) | 2.03 - 6.35 | 0.080 - 0.250 |
| Tereftalato de Polietileno (PET) | 0.64 - 3.81 | 0.025 - 0.150 |
| Sulfeto de Polifenileno (PPS) | 0.51 - 4.57 | 0.020 - 0.180 |
| Polímero de Cristal Líquido (LCP) | 0.76 - 3.05 | 0.030 - 0.120 |
3. Uniformidade e Transição da Espessura
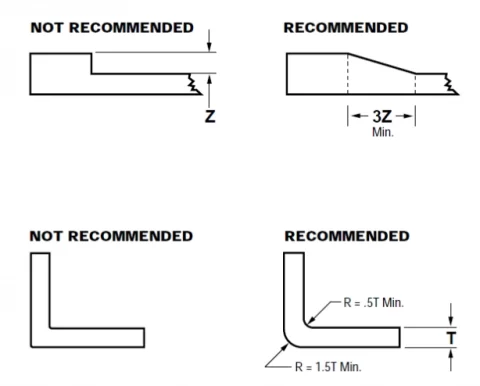
Transição de espessura de peças moldadas
Outra diretriz de projeto para peças moldadas por injeção diz respeito à espessura uniforme da peça em toda a sua geometria. Isso é importante para um preenchimento e resfriamento eficientes, além de prevenir defeitos. Se as peças moldadas por injeção exigirem seções com espessura variável, nesses casos, utilize transições apropriadas.
Suavize as seções de transição onde diferentes espessuras se encontram para uma melhor distribuição de tensão e integridade estrutural das peças moldadas por injeção. Além disso, você também pode usar recursos como filetes e chanfros.
4. Cantos arredondados com raios corretos
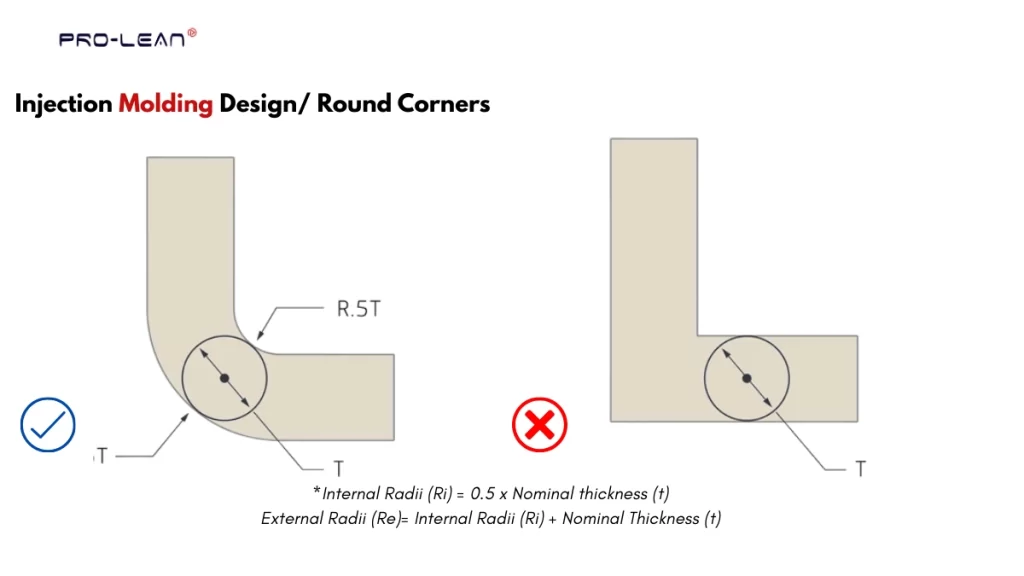
Design com cantos arredondados
Cantos vivos podem ser problemáticos para manter a alta resistência estrutural e facilitar a fabricação do molde. Se os cantos forem afiados e pontiagudos, eles concentram a tensão e dificultam a usinagem de uma cavidade profunda no molde. Portanto, utilize cantos arredondados.
Raio interno (Ri) = 0.5 x Espessura nominal (t)
Raio externo (Re) = Raio interno (Ri) + Espessura nominal (t)
5. Ângulo de inclinação
O ângulo de inclinação é outro fator a ser considerado ao seguir o guia de projeto de moldagem por injeção. Trata-se de um pequeno ângulo cônico na parede vertical da peça que você está projetando.
Adicionar um ângulo de inclinação é crucial para facilitar a ejeção, reduzir o tempo de resfriamento e evitar danos.
Vamos analisar as regras do ângulo de inclinação para dois tipos diferentes de embarcações. acabamento de superfície por moldagem por injeção: liso e texturizado.
| Condição/Requisito | Ângulo de inclinação |
| Acabamento liso | 1-2 ° |
| Acabamento texturizado | 2–5° ou 1–2° por 0.025 mm de profundidade de textura |
Além disso, você deve considerar o Tipo de polímero, geometria da peça, construção do molde e acabamento do molde. ao escolher o ângulo de inclinação.
6. Adicionando Costelas
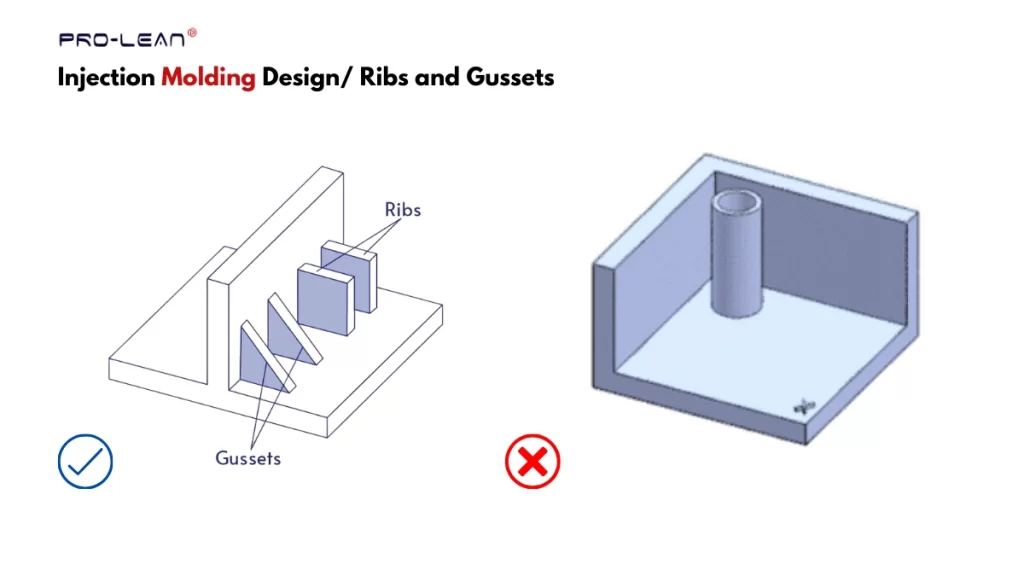
projeto de nervuras por moldagem por injeção
As nervuras são elementos de reforço estrutural em peças moldadas por injeção, sendo as seções finas e verticais que se estendem da superfície da peça. É preciso dimensionar as nervuras corretamente, considerando também o filete na base da nervura.
Vejamos as melhores práticas de moldagem por injeção para o projeto de nervuras na tabela abaixo.
| Variável no desenho das costelas | Diretriz |
| Espessura da costela | 0.4–0.6 x espessura da parede (t) |
| Altura das costelas | ≤ 2.5 × espessura da parede (t) |
| Ângulo de inclinação | ≥ 0.5–1° por lado |
| Raio do filete | 0.25–0.4 x Espessura da parede (t) |
| Espaçamento mínimo entre as costelas | ≥ 2× espessura da parede(t) |
Experimente o Boda agora!
7. Chefes
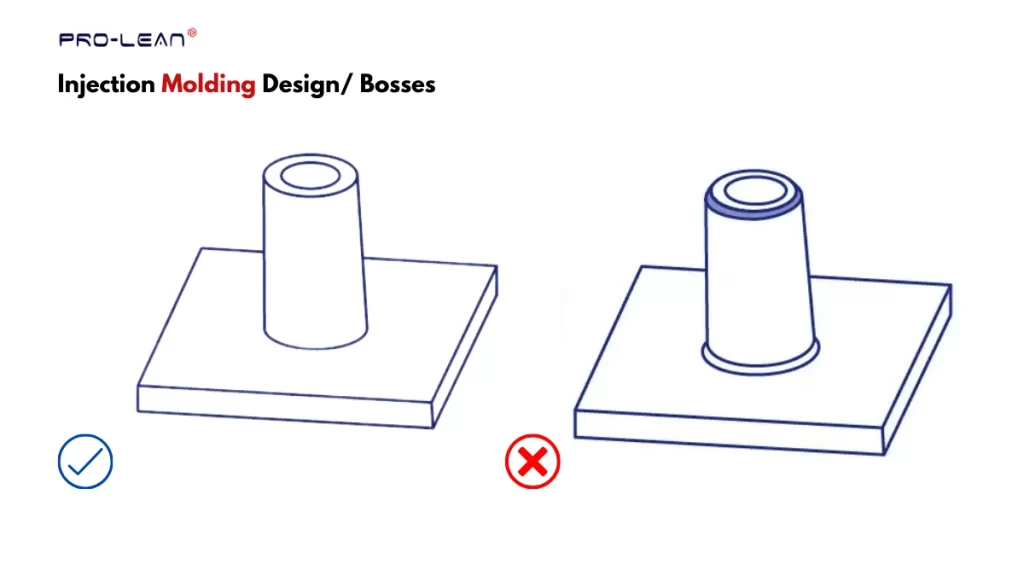
Recursos do Bosses
Os ressaltos são elementos críticos em peças moldadas por injeção para receber insertos de alinhamento, pinos e fixadores. Caracterizam-se por saliências verticais, geralmente de geometria circular ou tubular.
É preciso escolher cuidadosamente a localização dos ressaltos, considerando diâmetros e espessuras adequados.
A seguir, a tabela abaixo descreve as regras de design para chefes.
| Variável de projeto do chefe | Diretriz |
| Espessura do ressalto (parede externa) | 0.4 a 0.6 x espessura da parede (t) |
| Buraco | Escolha com base no tamanho do inserto. |
| Altura do chefe | ≤ 2–3× diâmetro externo |
| raio do filete base | 0.25–0.5× espessura da parede (t) |
| Distância das paredes laterais | ≥ 2× espessura da parede (t) |
| Suporte | Incorpore nervuras, reforços, etc. |
8. Tolerâncias de peças
Tolerâncias corretas são especialmente críticas na montagem por moldagem por injeção de peças acopladas, ou seja, onde as peças serão posteriormente encaixadas com outras para formar um componente ou produto final. Caso contrário, ocorrem imprecisões dimensionais, encaixes inadequados e desalinhamento. Por outro lado, tolerâncias excessivas aumentam o custo e o tempo de produção do molde.
Portanto, defina as seguintes tolerâncias no projeto da sua peça moldada por injeção.
- Dimensional (espessura, comprimento, altura, etc.)
- Planicidade e paralelismo
- Concentricidade
- Tolerância de ajuste (folga e interferência)
- Tolerância à retração
- Tamanho do furo, se houver.
9. Linha de Partição
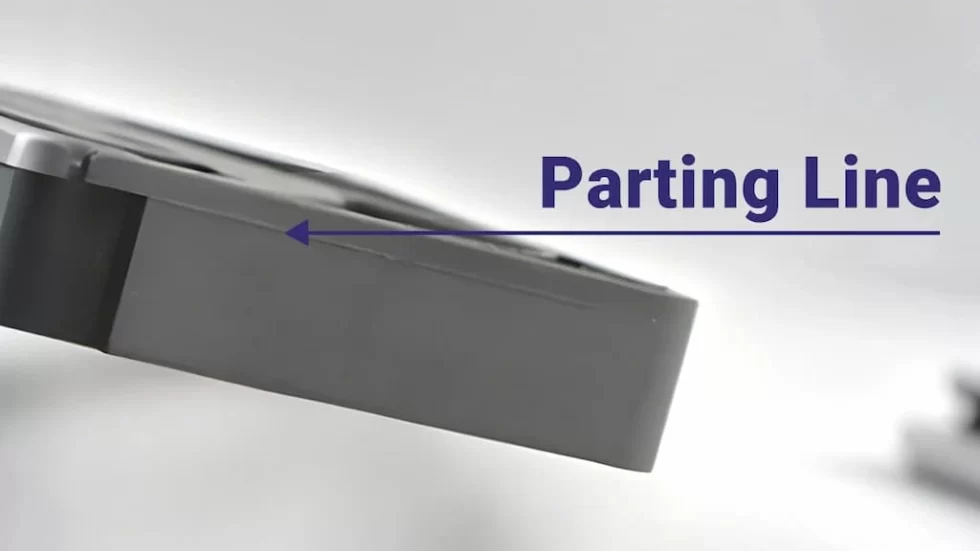
Linha de separação
O linha de separação A linha de partição facilita a abertura do molde, geralmente localizada no centro do fundo do molde, embora não seja obrigatório. Uma linha de partição correta é fundamental para facilitar a abertura do molde, reduzir a complexidade da sua construção, evitar o risco de rebarbas e reduzir o custo da moldagem.
Três diretrizes fundamentais de projeto para moldagem por injeção, relacionadas à linha de partição, são:
- Mantenha a linha de separação nas bordas ou cantos vivos.
- Faça-os o mais retos e planos possível.
- Não os posicione ao longo da seção da peça onde ocorre a concentração de tensões.
10. Porta de moldagem por injeção
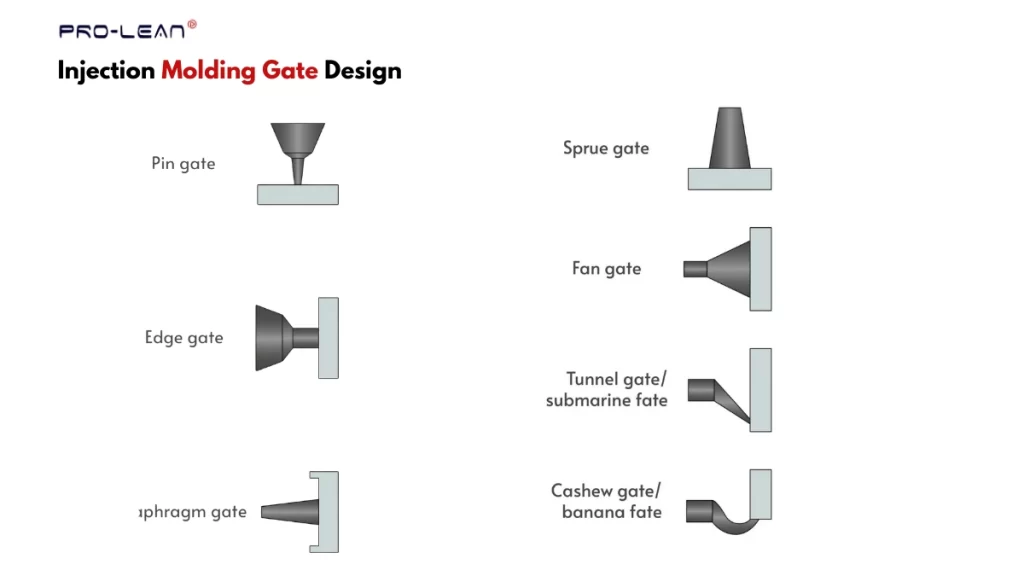
Tipos de canais de injeção
O tipo, o tamanho e a posição dos pontos de injeção são fatores essenciais na definição das aberturas de injeção no molde. Um único ponto de injeção é suficiente para peças pequenas e simples, enquanto que para peças moldadas por injeção complexas e de grandes dimensões, podem ser necessários múltiplos pontos de injeção.
Os projetistas preferem portões próximos à linha divisória, mas nem sempre. É fácil aparar a parte saliente junto ao portão após a instalação da moldura.
A seguir, a tabela abaixo fornece uma visão geral das melhores práticas de moldagem por injeção para tipo e posicionamento do ponto de injeção.
| Tipo de portão | Características da peça Adequadas para |
| Portão Sprue | Injeção direta; ideal para moldes grandes de cavidade única com peças de paredes espessas. |
| Portão lateral/de borda | Para peças com perfis planos ou ligeiramente contornados |
| Porta do ventilador | Em seções de paredes finas de peças moldadas |
| Porta de guia | Peças longas e planas sensíveis a cargas de cisalhamento |
| Portão de Pin Point | componentes de paredes finas, moldes de múltiplas cavidades |
| Portão do Caju | Peças cosméticas com características curvas ou complexas |
| Portão de Diafragma | Para manter um fluxo radial em formatos cilíndricos ou ocos. |
| Portão do Anel | Peças circulares e tubulares |
| Portão de Filme | Componentes planos de paredes muito finas e grandes dimensões |
| Gaveta da válvula de canal quente | Peças estéticas de alta qualidade |
11. Pinos Ejetores
Pinos extratores para moldagem por injeção São pinos cilíndricos maciços dentro do molde, posicionados paralelamente à linha de partição. Eles são usados para remover/ejetar a peça da cavidade do molde assim que a solidificação estiver completa.
Tamanho e posição de instalação incorretos dos pinos podem causar travamento da peça, imperfeições na superfície e danos.
Aqui estão algumas regras críticas de projeto de peças moldadas por injeção para pinos extratores e força de ejeção;
- Posicione os pinos extratores nas seções mais espessas e não estéticas, evitando colocá-los perto dos trilhos deslizantes.
- Selecione o número necessário de pinos para distribuir uniformemente a carga de ejeção.
- É necessária uma folga adequada, normalmente de 0.02 a 0.05 mm.
12. Considerações sobre a sobremoldagem
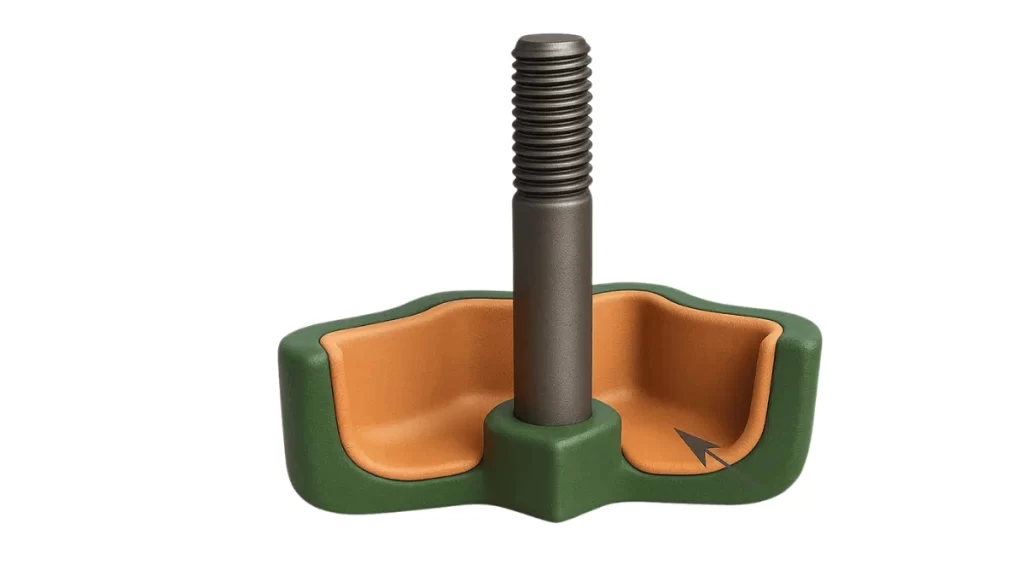
Peça de sobremoldagem
A sobremoldagem é uma variação da moldagem por injeção que consiste em moldar peças multimateriais inserindo moldes pré-fabricados dentro da cavidade. Uma vez injetado o material secundário, ele se liga ao molde e forma uma peça única após a solidificação.
A seguir, apresentamos os principais fatores a serem considerados em design de sobremoldagem.
- Compatibilidade de materiais entre o inserto e o plástico de moldagem.
- Encaixes ou outros mecanismos de adesão
- Controle de espessura e suportes para injeção multishot
Experimente o Boda agora!
Acabamento de superfície para peças moldadas por injeção
O acabamento da superfície é essencial para obter suavidade, textura personalizada e apelo estético. Ao projetar as peças, considere o ângulo de inclinação caso haja texturas para melhor aderência.
A tabela abaixo descreve os acabamentos mais comuns;
| Revestimento de superfície | Descrição |
| PM-F0 | Acabamento não cosmético |
| PM-F1 | Acabamento cosmético básico |
| SPI-A2 | Polimento diamantado: alto brilho |
| SPI-A3 | Brilho suave |
| SPI-B1 | Acabamento fino semibrilhante |
| SPI-B2 | Semibrilho médio |
| SPI-C1 | Polimento fino fosco de superfície/pedra |
| SPI-C2 | Acabamento fosco médio |
| SPI-D1 | Acabamento levemente texturizado |
Na Boda, podemos realizar os acabamentos mencionados, além de muitos outros. Oferecemos os seguintes processos de acabamento de superfície:
- Jateamento com microesferas
- polimento
- Gravação química
- Polimento com diamante, etc.
5 Sistemas de Controle de Qualidade para Moldagem por Injeção
Controle de qualidade Os sistemas proporcionam consistência na qualidade das peças moldadas e servem como ferramentas para garantir a conformidade com as normas específicas do setor. Moldagem científica, Inspeção do Primeiro Artigo (FAI), Processo de Aprovação de Peças de Produção (PPAP), Controle Estatístico de Processo (CEP) e Qualificação ISO 13485 são os sistemas mais comuns.
- Moldagem Científica: Para controlar variáveis de moldagem consistentes ao longo dos ciclos de produção.
- Inspeção do Primeiro Artigo (FAI): Inspeções/medições iniciais para verificação das dimensões.
- Processo de aprovação de peças de produção (PPAP): Um documento bem formatado com verificação de conformidade com normas específicas do setor.
- Controle Estatístico de Processo (CEP): Monitoramento e detecção de variações ao longo dos ciclos de moldagem com base em estatísticas.
- ISO 13485: Verificações de cada etapa de fabricação.
Como o design influencia o custo da moldagem por injeção?
O projeto de moldagem por injeção influencia diretamente o custo de produção. Primeiramente, se o projeto apresentar características complexas e intrincadas, como rebaixos e cavidades profundas, isso aumenta o custo. custo de ferramentas de moldeOutro fator é tempo de cicloPeças com espessuras maiores ou irregulares reduzem a velocidade de produção.
Por outro lado, processos especializados Técnicas como a inserção e a sobremoldagem reduzem as necessidades de montagem na moldagem por injeção e ajudam a diminuir os custos.
Outras diretrizes de projeto de moldagem por injeção que influenciam o custo são as tolerâncias, o tipo e o posicionamento do ponto de injeção e a consolidação das peças.
Envie seu projeto de moldagem por injeção para receber feedback sobre a fabricação (DFM).
Antes da fabricação dos moldes e da produção por injeção, seu projeto deve passar por uma análise detalhada de Design para Manufatura (DFM) e ajustes para otimização.
Um pequeno erro no projeto de fabricação (DFM) pode levar a defeitos de produção, mau funcionamento, ciclos mais lentos e falha do projeto. Em especial, as ferramentas de moldagem são mais caras e demoradas para modificar depois de produzidas.
Na Boda, fornecemos feedback detalhado de DFM (Design for Manufacturing) para o projeto de suas peças moldadas por injeção. Nossos engenheiros analisarão seu projeto e farão sugestões sobre a localização do ponto de injeção, risco de marcas e defeitos, pinos extratores, profundidade e fluidez da cavidade, entre outros fatores.
Então, faça o upload do seu projeto em nossa plataforma online para serviço de moldagem por injeção Para obter feedback sobre a fabricação (DFM) e uma estimativa de custos precisa.
Experimente o Boda agora!
Resumindo
De modo geral, seguir as diretrizes de projeto para moldagem por injeção não só garante a viabilidade de fabricação, como também aumenta a integridade estrutural da peça, sua resistência, reduz o tempo de ciclo, a eficiência da produção, os custos e minimiza defeitos. Além disso, Diretrizes DFM pode variar de um fabricante para outro. Portanto, utilize as regras/práticas fornecidas neste artigo e entre em contato com o fabricante para obter mais otimizações.