
Linhas de solda em moldagem por injeção
Texto alternativo: Imagem do artigo em destaque intitulado “Linhas de solda em moldagem por injeção – Causas, efeitos e prevenção”, com um close-up de uma peça plástica cinza moldada por injeção, mostrando uma linha de solda visível em sua superfície.
As linhas de solda representam um dos desafios mais persistentes na moldagem por injeção. Elas afetam tanto a integridade estrutural quanto o apelo visual da peça moldada. De acordo com nossa equipe, as linhas de solda são um dos desafios mais persistentes na moldagem por injeção. moldagem por injeção A experiência, ao eliminar esses defeitos, resulta em maior satisfação do usuário e, em última análise, em melhor desempenho para as empresas.
Muita coisa gira em torno desse fenômeno, incluindo as causas, dicas para evitar o problema e a aparência de uma linha de solda.
Com soluções como controle de parâmetros, melhor projeto de moldes e abordagens de engenharia avançadas, não há motivo para que linhas de solda na moldagem por injeção de plástico continuem sendo um problema. Uma empresa experiente em serviços de moldagem por injeção pode fornecer peças resistentes, duráveis e sem defeitos.
Neste guia completo, abordamos todas essas informações para garantir que você exija serviços de qualidade e busque um parceiro que ofereça exatamente isso.
O que é uma linha de solda na moldagem por injeção?
Uma linha de solda na moldagem por injeção é um ponto fraco visível ou uma linha em uma peça, às vezes chamada informalmente de linha de molde. É um dos defeitos de moldagem mais comuns. Outros defeitos incluem rebarbas, empenamento, marcas de afundamento, injeção incompleta e linhas de fluxo na moldagem por injeção.
Também pode ser chamado de tipo de costura, frequentemente classificada na categoria de defeitos de moldagem por injeção conhecidos como linhas de junção, que se desenvolve no ponto de encontro de múltiplas frentes de fluxo de plástico fundido. Forma-se quando essas frentes de fluxo na cavidade do molde não se fundem completamente.
A ligação molecular incompleta produz um ponto fraco, que frequentemente se manifesta como linhas de junção em problemas de moldagem por injeção. Uma linha de junção afeta tanto o aspecto estético quanto a resistência mecânica do plástico.
Qual é a aparência de uma linha de solda?
Como uma linha de solda resulta de frentes de fluxo que se movem em direções opostas, ela se apresenta como uma descontinuidade fina e linear na superfície da peça, que algumas pessoas chamam de linha de molde. Se o polímero for reforçado, você poderá encontrar uma linha de deslocamento na orientação das fibras.
Em formações extremas, a linha de solda aparece como uma linha rebaixada ou elevada.
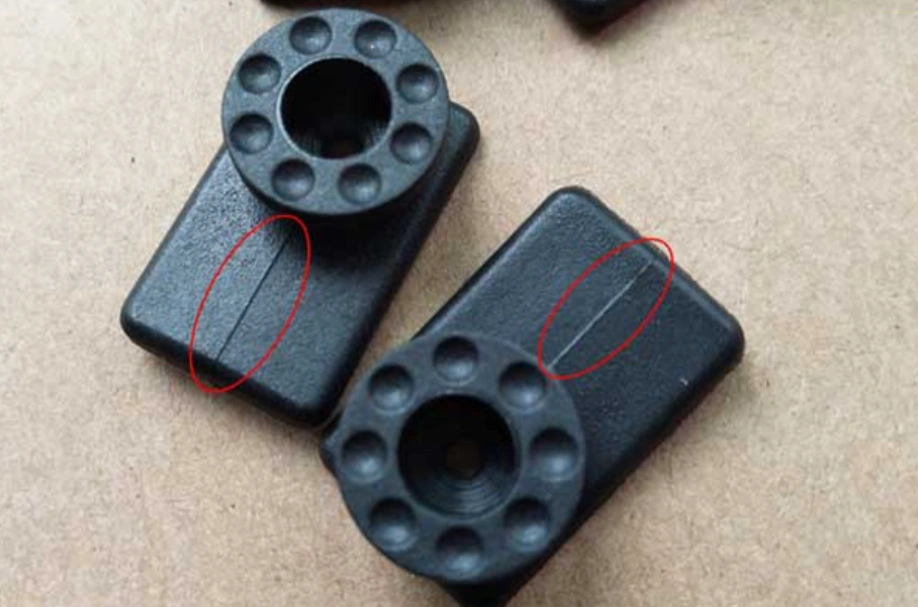
Linhas de solda em moldagem por injeção
Experimente o Boda agora!
Como se formam as linhas de solda na moldagem por injeção (Causas das linhas de solda na moldagem por injeção)
As linhas de solda podem ser causadas por baixa pressão de injeção, baixa velocidade de injeção, baixa temperatura, propriedades do material, projeto inadequado do molde e presença de aditivos.
Baixa pressão de injeção
A pressão de injeção insuficiente resulta em baixa força de compactação nas frentes de fusão que se encontram e pode aumentar o aprisionamento de ar se a ventilação for inadequada. A zona de malha torna-se mecanicamente frágil. Rachaduras inesperadas podem ocorrer facilmente nesses pontos.
Se uma peça moldada por injeção falhar em torno de furos, encaixes ou nervuras, a baixa pressão de injeção provavelmente é a causa. No entanto, outras causas potenciais incluem baixa temperatura de fusão e má localização do ponto de injeção.
Baixa velocidade de injeção
Se a velocidade de injeção for muito baixa, as bordas da frente de fluxo esfriam prematuramente. Isso é evidenciado por linhas de solda e linhas de fluxo na moldagem por injeção, ambas relacionadas ao fluxo inconsistente de material. Para peças estruturais, essa linha de solda não é apenas um problema estético; é um ponto de resistência à tração reduzida.
Baixa temperatura de fusão e baixa temperatura de moldagem.
Temperaturas baixas no molde e temperaturas baixas de fusão são indesejáveis. Elas promovem a formação de linhas de solda devido ao congelamento mais rápido da frente de fluxo e à alta viscosidade, respectivamente. Como a ligação é incompleta na interface, as peças podem sofrer falhas prematuras, especialmente com ventilação inadequada.
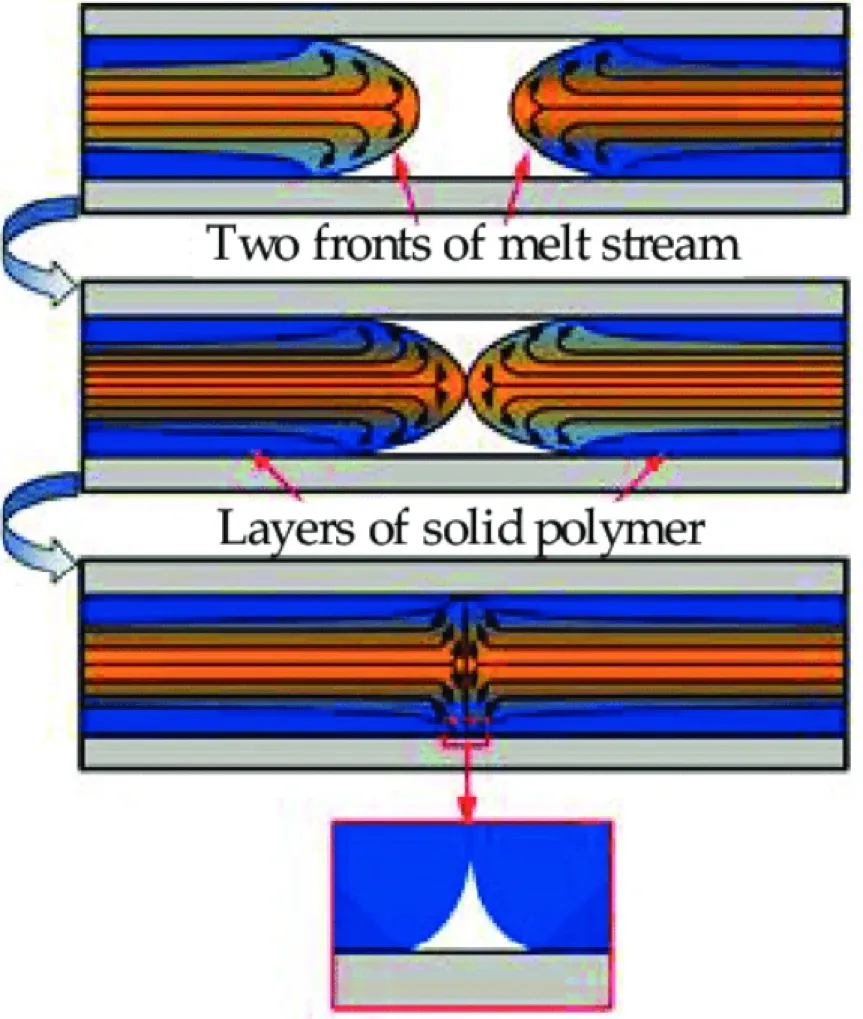
Formação da linha de solda
Isso é um pesadelo para as empresas devido ao potencial de reclamações de garantia e recalls de produtos.
Propriedades materiais
Os polímeros reagem de maneiras diferentes à presença de linhas de solda. Por exemplo, plásticos reforçados com fibra de vidro tendem a formar linhas de solda frágeis em processos de moldagem por injeção. Este é um ponto importante a ser considerado na escolha de um material que priorize a integridade estrutural.
A tabela a seguir compara a sensibilidade das linhas de solda em diferentes resinas.
| tipo de resina plástica | Visibilidade das linhas de solda na moldagem por injeção | Redução de força |
| Amorfo – ABS, PC, PMMA | Alto | Médio a alto |
| Cristalino – PE, PP | Baixo | Menor |
| Graus reforçados com GF | Alto | Extremo |
Projeto de molde ruim
Os fabricantes podem influenciar a formação e o posicionamento das linhas de solda na moldagem por injeção através do projeto. Quando os elementos de projeto – canais de injeção, transições de espessura da parede, insertos, etc. – são mal posicionados, esses defeitos podem se formar.
Por exemplo, um posicionamento inadequado de uma comporta pode desencadear a convergência de frentes de fluxo em pontos de alta tensão. Imagine o que essa fragilidade estrutural significa para um componente que suporta carga.
aditivos
Os aditivos comumente usados em materiais de moldagem por injeção incluem cargas, retardantes de chama e corantes. Eles podem afetar as interfaces de fluxo, principalmente interferindo na mobilidade da cadeia polimérica.
Algumas linhas de solda ficam mais visíveis devido à presença desses tipos de aditivos.
Bolsas de ar
As bolsas de ar, geralmente causadas por ventilação inadequada, são simplesmente ar aprisionado que impede o contato completo entre as frentes de material fundido. A ventilação adequada é uma maneira eficaz de prevenir esse defeito na moldagem por injeção.
Você também pode consultar nosso Tabela de defeitos de moldagem por injeção Para uma comparação rápida dos tipos de defeitos mais comuns e suas causas.
Efeitos das linhas de solda na moldagem por injeção (por que você deve evitá-las)
A convergência de fluxos de material fundido pode formar linhas de solda, com efeitos que podem ser tanto estéticos quanto significativos. Profissional serviços de sobremoldagem Evitar defeitos de moldagem por injeção, como linhas de solda e linhas de junção, preserva a estética, a resistência e a funcionalidade das peças.
Efeitos estéticos
Uma linha de solda mal posicionada pode afetar seriamente a estética de uma peça moldada por injeção. As linhas de solda são consideradas defeitos de moldagem por injeção e são visualmente desagradáveis, assim como as linhas de fluxo na moldagem por injeção. Isso porque podem prejudicar a aparência do projeto. Um item polido pode parecer menos polido devido a essas marcas.
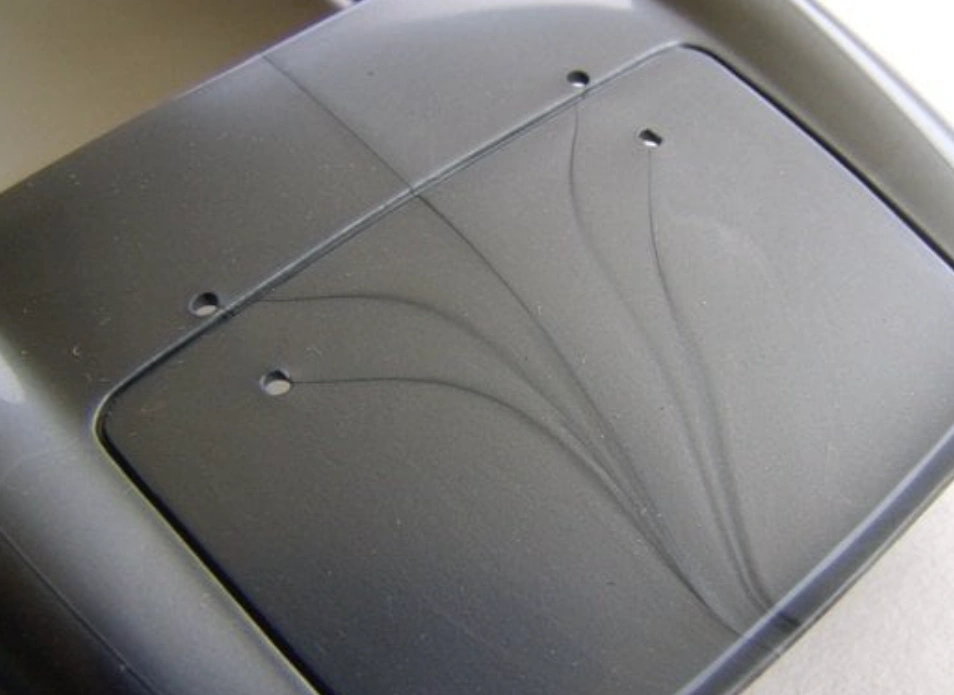
Efeito estético
Força da peça
Uma linha de solda na moldagem por injeção é um problema sério, pois pode reduzir a resistência mecânica da peça. Os pontos onde o plástico fundido não se liga completamente são pontos fracos.
Problemas Funcionais
O desempenho de peças moldadas por injeção depende muito da precisão dimensional e do encaixe adequado. As linhas de solda afetam esses elementos, reduzindo a funcionalidade da peça. Isso significa que, se uma peça apresentar esses defeitos, por exemplo, podem surgir dificuldades durante a montagem.
Experimente o Boda agora!
Dicas para evitar linhas de solda na moldagem por injeção
Dicas para minimizar linhas de solda e seus efeitos em peças moldadas por injeção incluem o uso de peças de alta qualidade, a aplicação da pressão recomendada, a utilização da temperatura correta e um projeto de molde especializado.
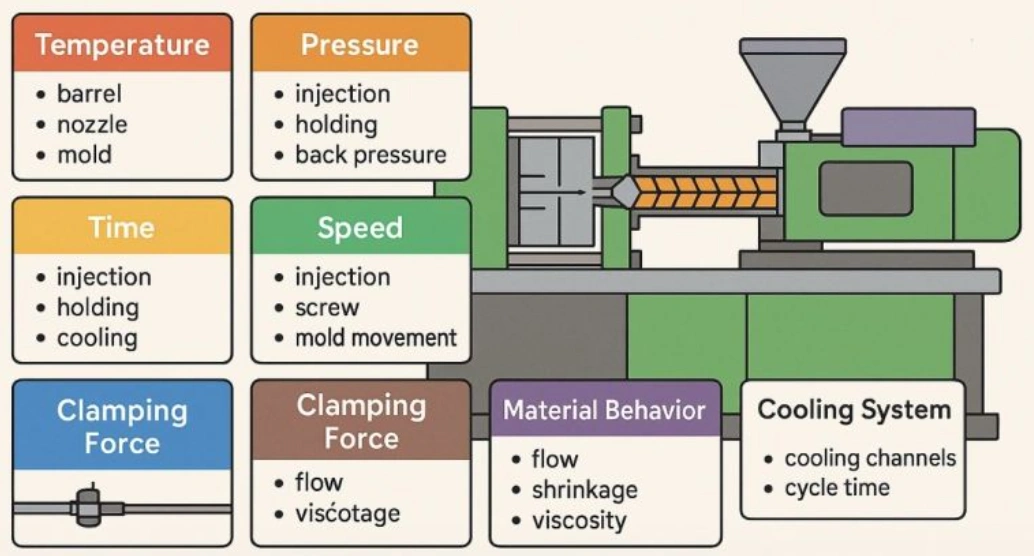
parâmetros do processo de moldagem por injeção a serem controlados
Utilize plásticos de alta qualidade.
Na moldagem por injeção, recomenda-se o uso de plásticos de alta qualidade. Esses plásticos não contêm aditivos que possam afetar o fluxo adequado do material fundido. Portanto, têm menor probabilidade de formar linhas de solda.
Aplique a pressão recomendada.
É necessária pressão suficiente para a fusão perfeita do plástico fundido em movimento. A pressão correta garante que o plástico flua com a força e a velocidade adequadas, podendo ajudar a prevenir a formação de linhas de solda.
Mantenha a temperatura certa
Se a temperatura do plástico fundido for inferior à recomendada, o plástico pode solidificar antes de se combinar eficazmente com outros fluxos. Portanto, manter a temperatura de projeto é crucial para evitar linhas de solda.
Projeto de molde adequado
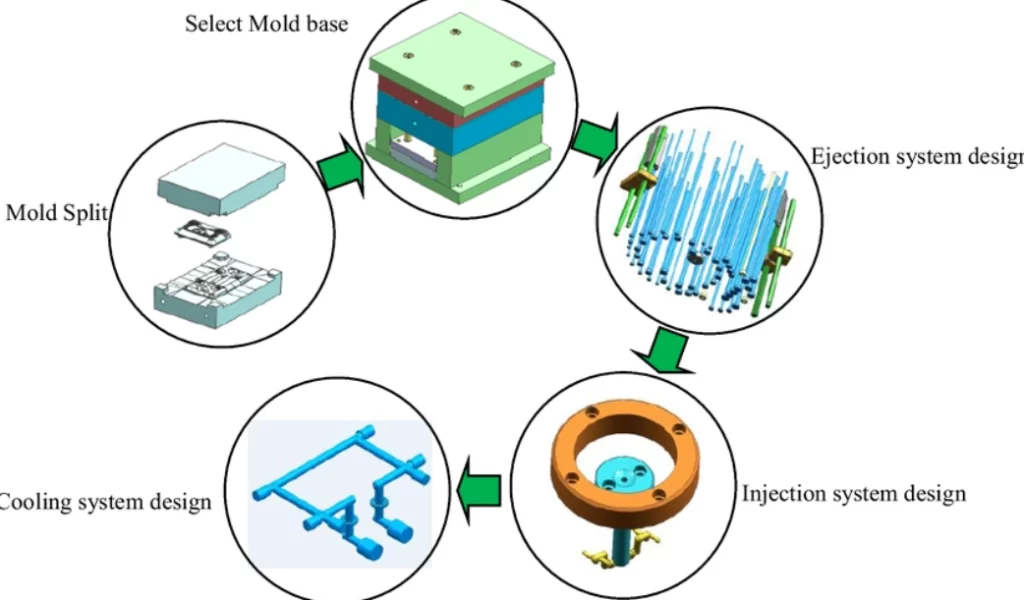
Processo de projeto de moldes
O fluxo adequado do molde também depende do seu projeto. Paredes excessivamente espessas são particularmente desaconselhadas, pois podem criar taxas de fluxo inconsistentes e taxas de resfriamento diferenciadas.
Um molde bem projetado incorpora elementos como:
- Sistemas de corredores balanceados
- Ventilação suficiente nos pontos de convergência do fluxo
- Espessura de parede consistente
- Aplicação de ferramentas modernas de análise de fluxo de moldagem (MFA)
- Sistema de alimentação otimizado – Um sistema de alimentação adequado é essencial para garantir compactação suficiente e enchimento equilibrado.
Três métodos para modificar o projeto de um molde de injeção
Os métodos mais eficazes para modificar o projeto do molde a fim de minimizar a linha de solda na moldagem por injeção são o redesenho do sistema de refrigeração, a otimização do sistema de canais de alimentação e a modificação do projeto do ponto de injeção.
- Redesenho do sistema de refrigeração – A dissipação de calor pode ser aprimorada por meio de ajustes nos canais de refrigeração. Essas alterações podem minimizar deformações e contrações, além de reduzir o tempo de ciclo.
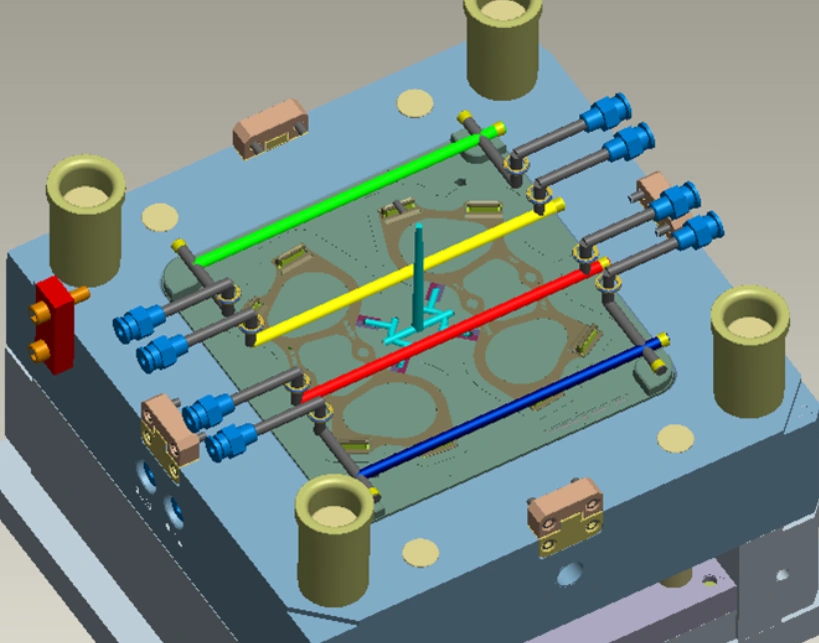
sistema de refrigeração para moldagem por injeção
- Otimização do sistema de corredores – O layout dos canais de distribuição também pode ser ajustado para melhorar o equilíbrio do fluxo e reduzir a perda de pressão.
- Modificação do projeto do portão – Um terceiro método envolve parâmetros de injeção – tamanho, posição e tipo. É uma estratégia eficaz para corrigir linhas de solda e falhas de injeção.
Linha de solda vs. Linha de fusão
É importante diferenciar entre a linha de solda e a linha de fusão. Isso porque a semelhança visual entre as duas interfaces de convergência pode levar a uma classificação errônea durante inspeções ou análises de falhas.
Essas zonas de interface da frente de fusão ocorrem na convergência de duas frentes de fusão. No entanto, para uma linha de solda, o ângulo é relativamente agudo – inferior a 135 graus. A interface de junção também é mais frágil devido à baixa interdifusão molecular.
A formação da linha de fusão é mais gradual. As condições de pressão e temperatura também são mais favoráveis. Sua continuidade estrutural é, portanto, mais forte.
Apesar de as duas linhas de interface de fluxo serem características de superfície lineares, suas propriedades estruturais diferem significativamente.
Estudo de Caso de Resolução de Linha de Solda
Um defeito na linha de solda persistia na formação de um cabo de endoscópio reutilizável moldado em PC/ABS. Isso acarretava problemas estéticos e estruturais. Com um sistema de injeção preciso em um molde de três placas, a esterilização a vapor gerava tensões térmicas cíclicas ao redor da zona de solda.
AnáliseO sistema de alimentação foi projetado para o preenchimento equilibrado do molde, não para o controle das linhas de solda. Como o ângulo de convergência era mínimo (abaixo de 40°), a adesão das frentes de fusão era deficiente. Devido à sensibilidade à temperatura do ABS/PC, as linhas de solda na convergência também escureceram.
Solução:
- As posições dos pontos de solda foram redesenhadas para mover a solda para uma seção invisível e sem função estrutural, juntamente com melhorias na ventilação.
- Um aumento de 15°C na temperatura do molde para um ponto de encontro da frente de fluxo mais quente.
- Não foi necessário reconstruir ferramentas nem alterar materiais.
Evolução:
Peças moldadas que passam por esterilização repetida ainda podem apresentar falhas latentes, mesmo que a linha de solda seja aprovada na primeira inspeção. A contração e a expansão do material criam tensões, que se propagam primeiramente para a solda mais frágil.
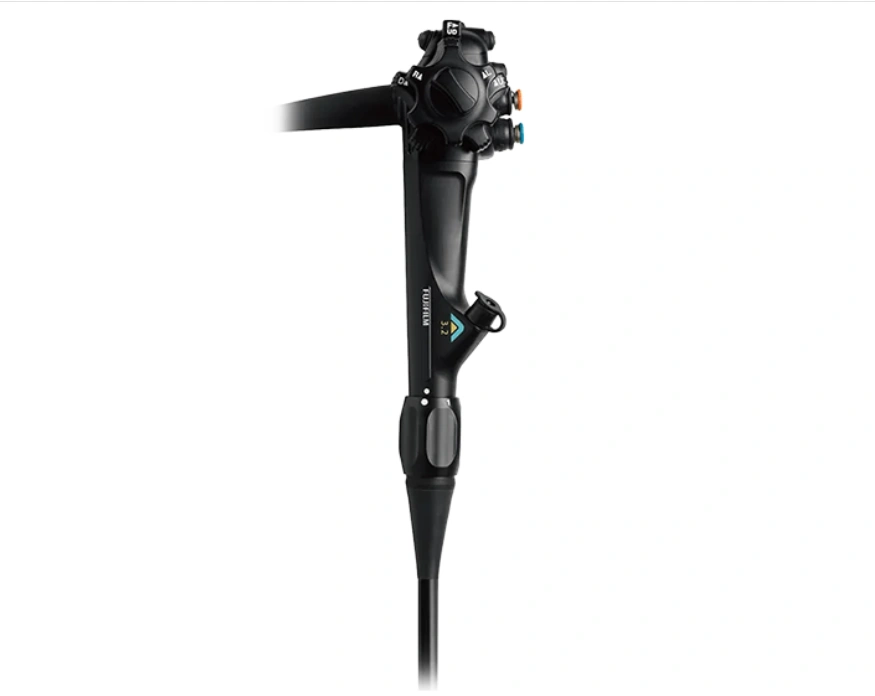
Cabo de endoscópio
Experimente o Boda agora!
Conclusão
As linhas de solda na moldagem por injeção podem indicar uma imperfeição superficial ou uma fragilidade estrutural na peça. As condições de processamento determinam a presença e a extensão desses defeitos. Os fabricantes devem evitar linhas de solda, especialmente para melhorar a aparência e a resistência das peças.
Nossas estratégias de moldagem por injeção minimizam e evitam linhas de solda. As soluções secretas incluem posicionamento planejado do ponto de injeção, design otimizado da peça e seleção criteriosa de materiais.
Envie seu projeto ou entre em contato com nossa experiente equipe de design hoje mesmo para dar início ao processo de fabricação com nossa incomparável capacidade de produção. serviço de moldagem por injeção.
Perguntas frequentes
Qual é o ângulo de uma linha de solda no Moldflow?
Em moldagem por fluxo, o ângulo de uma linha de solda refere-se ao ângulo de convergência das duas frentes de fluxo.