
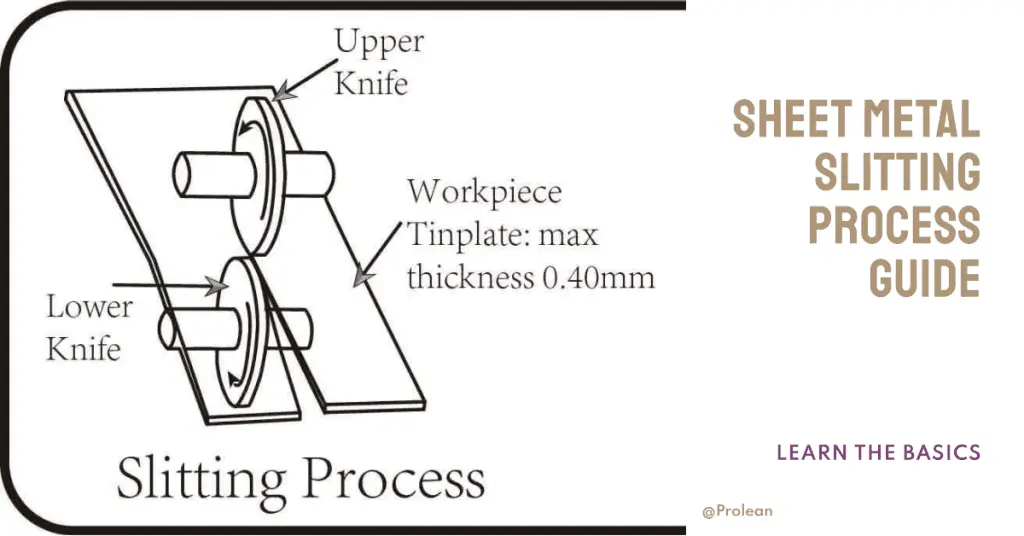
Процесс продольной резки является неотъемлемой частью преобразования листового металла в широкий спектр повседневных изделий, от автомобильных компонентов до систем отопления, вентиляции и кондиционирования воздуха и многих других применений. Наряду с такими процессами, как... штамповка листового металлаПродольная резка играет ключевую роль в определении геометрии и подготовке материала для последующей обработки. Это пошаговое руководство подробно описывает процесс продольной резки, подчеркивая точность, технические знания и оперативный контроль, необходимые для эффективного производства изделий из листового металла.
Что такое резка листового металла?
Операции продольной резки играют решающую роль во многих отраслях промышленности, особенно в производстве листового металла. Но что это влечет за собой, и как это выполняется?
разрезание, в контексте производства листового металла - это операция резки, при которой большой рулон материала разрезается на более узкие рулоны. Этот процесс включает в себя разматывание большой катушки металла и пропускание ее через серию ножей перед перемоткой для создания меньших катушек заданной ширины.
Некоторые из общих терминов, связанных с продольной нарезкой, включают:
- резочно: Машина, используемая для резки металла
- Щель: Акт или процесс разрезания или прорезь, сделанная при разрезании
- змеевик: Рулон материала, который должен быть или был разрезан.
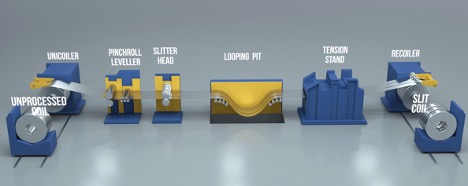
Процесс продольной резки в производстве листового металла является специализированной операцией, требующей системного подхода для обеспечения точности и качества продукции. Ниже давайте разберем основные этапы:
Шаг 1: Раскручивание Процесс начинается с разматывания сырья, которое обычно представляет собой большой тяжелый рулон листового металла. Рулон помещается на разматыватель, также известный как разматыватель или разматыватель. Разматыватель постепенно разматывает рулон в плоский лист, который затем подается в бобинорезательную машину.
Ключевые соображения на этапе разматывания включают контроль натяжения для предотвращения образования складок на металлическом листе и обеспечение подачи листа в продольно-резательную машину по прямой линии. Разматывать следует осторожно, чтобы не повредить поверхность листового металла.
Шаг 2: Резка Затем плоский лист металла пропускают через продольно-резательную машину, имеющую серию вращающихся ножей, расположенных в соответствии с требуемой шириной готовых рулонов. Расстояние между ножами можно регулировать в зависимости от ширины, необходимой для конечного продукта.
Щель может быть прямой или круглой, в зависимости от спецификации проекта. Резка должна быть выполнена аккуратно, чтобы полученные куски металла имели правильный размер. Слишком широкий, и материал потрачен впустую; слишком узкий, и изделие может не служить своему прямому назначению.
Шаг 3: Откат После того, как металл был нарезан на более узкие полосы, полосы повторно сматываются, чтобы их было легче обрабатывать и транспортировать. Откат должен поддерживать контроль натяжения, чтобы предотвратить сморщивание листового металла или смещение слоев.
Процесс сматывания также требует тщательного выравнивания, чтобы убедиться, что каждая катушка намотана аккуратно, а края ленты выровнены. Правильная отдача имеет решающее значение, поскольку несоосность может привести к повреждению краев материала прорези или проблемам в последующих производственных процессах.
Основные преимущества продольной резки
Резка имеет несколько преимуществ, которые делают ее важным процессом в производстве листового металла. Вот некоторые из основных преимуществ:
Эффективность и скорость
Резка позволяет производителям быстро и эффективно резать большие объемы листового металла. Скорость, с которой осуществляется процесс продольной резки, позволяет производителям удовлетворять высокий спрос на свою продукцию без ущерба для качества.
| Польза | Описание |
|---|---|
| Высокая скорость производства | Резка позволяет быстро перерабатывать большие рулоны в рулоны меньшей ширины. |
| Эффективное использование материала | Разрезая рулон точно по ширине, необходимой для работы, отходы сводятся к минимуму. |
| Способность работать с большим объемом | Разрезные машины могут работать с большими рулонами, что делает их пригодными для больших объемов работ. |
Точность и последовательность
Резка – это высокоточный процесс. Использование автоматических линий продольной резки и возможность регулировки расстояния между ножами позволяют добиться высокой точности ширины производимых рулонов. Более того, постоянство процесса резки обеспечивает одинаковое качество всех производимых рулонов.
- Точность: продольная резка позволяет выполнять очень точные разрезы, что необходимо в таких отраслях, как автомобилестроение и ОВиК, где детали часто должны подходить друг к другу с высокой степенью точности.
- Согласованность: Автоматизированный характер процесса продольной резки обеспечивает однородность каждого разреза, что приводит к одинаковому качеству по всей длине разрезаемого материала.
Расширенное использование материалов
Процесс продольной резки позволяет производителям в полной мере использовать имеющееся в их распоряжении сырье. Резка листового металла на листы точной ширины, необходимой для различных применений, минимизирует количество отходов и обеспечивает максимальное использование каждого листа. Это не только экономично, но и экологично.
Масштабируемость и универсальность
Продольная резка обеспечивает гибкость в объемах производства, что делает ее подходящей как для крупносерийного производства, так и для небольших индивидуальных заказов. Кроме того, этот процесс универсален, поскольку позволяет обрабатывать различные металлы, включая нержавеющую сталь, алюминий, медь и латунь, и многие другие. Это позволяет производителям удовлетворять широкий спектр потребностей и спецификаций клиентов.
Процесс продольной резки в производстве листового металла включает в себя основные этапы, выбор материала, конфигурацию оборудования, выполнение резки, проверку рулонов, а также упаковку и доставку.
Шаг 1: Понимание основ продольной резки
процесс резки может показаться сложным для тех, кто не знаком с ним, но, разбив его на основы, мы можем лучше понять, как он работает, и факторы, влияющие на его эффективность и точность.
Как упоминалось ранее, продольная резка — это операция резки, которая делит большой рулон материала, такого как металл, на более узкие рулоны. Более узкие валки известны как «катушки для продольной резки», а машина, используемая для выполнения процесса продольной резки, называется «резкорезной».
1.1. Принципы продольной резки
Чтобы понять, как работает процесс продольной резки, мы должны углубиться в лежащие в его основе принципы:
- Режущее действие: Резка - это, по сути, операция стрижки. Листовой металл подается через набор вращающихся ножей, которые режут его вдоль, как работают ножницы.
- Контроль ширины: Расстояние между ножами определяет ширину получаемых витков щели. Поэтому точное позиционирование ножей имеет решающее значение для достижения желаемой ширины.
- Управление напряжением: Надлежащее управление натяжением имеет решающее значение для поддержания плоскостности и качества краев рулонов. Слишком сильное или слишком слабое натяжение может привести к таким проблемам, как выпуклость (искривление полосы), заусенцы или волнистые края.
Шаг 2: Выбор правильного материала
Выбор материала является важным аспектом процесса резки. Выбор материала может повлиять не только на настройку и работу продольно-резательной машины, но также на качество и производительность продольно-резательных катушек.
2.1. Какие факторы влияют на выбор материала?
При выборе подходящего материала для резки учитываются несколько факторов:
- Тип материала: Тип разрезаемого металла может влиять на выбор ножей для резки и конфигурацию станка. Например, для более мягких металлов, таких как алюминий, может потребоваться другой материал ножа или другой угол заточки по сравнению с более твердыми металлами, такими как нержавеющая сталь.
- Толщина и ширина материала: Эти размеры могут повлиять на максимальную производительность разматывателя и разматывателя, а также на размер ножей.
- Качество поверхности: Некоторые металлы имеют поверхностные покрытия или обработки, которые могут быть чувствительны к процессу продольной резки. Во избежание повреждения поверхности могут потребоваться специальные меры предосторожности.
| Материал | Типичные применения |
|---|---|
| алюминий | Компоненты HVAC, пищевая упаковка, автозапчасти |
| Нержавеющая сталь | Кухонная техника, медицинское оборудование, промышленное оборудование |
| Медь | Электропроводка, кровельные и сантехнические детали, теплообменники |
| Холоднокатаной стали | Кузова автомобилей, строительные материалы, бытовая техника |
Таблица: Примеры материалов, обычно используемых при резке
Выбор правильного материала является важным шагом в процессе резки. Понимая свойства и требования к различным материалам, производители могут гарантировать, что процесс продольной резки обеспечивает получение желаемых результатов последовательно и эффективно.
Шаг 3: Настройка продольно-резательной машины
Настройка продольно-резательного станка является важным шагом, который обеспечивает точность и согласованность на протяжении всего процесса продольной резки.
3.1 Позиционирование ножа
Первой и самой важной задачей является позиционирование продольных ножей. Ножи должны быть расположены в соответствии с предполагаемой шириной рулонов разреза. Это точная задача, требующая точности, так как даже незначительные отклонения могут привести к неправильной ширине.
| фактор | Описание |
|---|---|
| Желаемая ширина | Ширина получаемых витков определяет расстояние между ножами. |
| Толщина материала | Для более толстых материалов может потребоваться небольшая корректировка положения ножа, чтобы учесть отклонение. |
| Диаметр ножа | Для ножей большего диаметра может потребоваться больше пространства между ними, чтобы предотвратить помехи. |
Таблица: Факторы, влияющие на положение ножа
3. 2 Настройка натяжения
Затем необходимо отрегулировать настройки натяжения разматывателя и разматывателя. Натяжение должно быть правильным — слишком большое, и материал может растянуться или деформироваться; слишком низко, и резка может быть неравномерной или рулоны могут быть намотаны неплотно.
| Советы | Описание |
|---|---|
| Натяжение разматывателя | Должна быть установлена для поддержания равномерной, постоянной скорости подачи без растяжения материала. |
| Натяжение возвратной катушки | Должен быть достаточно высоким, чтобы плотно намотать щелевые катушки, но не настолько высоким, чтобы вызвать растяжение или деформацию. |
Таблица: Советы по настройке натяжения
Шаг 4: Начало операции продольной резки
После правильной настройки машины можно приступать к операции продольной резки. Большой рулон листового металла загружается на разматыватель, а конец материала пропускается через продольные ножи в разматыватель. Необходимо следить за тем, чтобы материал попадал в ножи прямо и ровно.
| Best Practice | Описание |
|---|---|
| Выравнивание материала | Материал должен подаваться к ножам прямо и ровно, чтобы обеспечить точную резку. |
| Помолвка с ножом | Ножи должны входить в материал равномерно по всей его ширине, чтобы предотвратить неравномерную резку. |
Таблица: передовые методы подачи материала
4.1. Выполнение разреза
Когда все настроено, машина запускается, материал разматывается, разрезается и сматывается в более узкие бухты.
Шаг 5: Осмотр катушек с разрезом
Завершающим этапом процесса продольной резки является проверка рулонов.
5.1. Визуальный осмотр
Это включает в себя визуальную проверку рулонов с прорезями на наличие видимых дефектов, таких как заусенцы, волнистость краев или проблемы с намоткой рулона.
| дефект | Описание |
|---|---|
| (Жерновa) | Приподнятые края или небольшие кусочки материала, оставшиеся прикрепленными к краям щелевых катушек. |
| Волнистость | Неравномерность краев рулонов щели может быть вызвана проблемами с остротой ножа или настройками натяжения. |
| Проблемы с обмоткой катушки | Рулоны, которые намотаны слишком свободно, слишком туго или неравномерно, могут привести к проблемам при дальнейшей обработке. |
Таблица: Распространенные дефекты щелевых катушек
5.2. измерение
Проводятся измерения, чтобы убедиться, что ширина и толщина щелевых катушек соответствуют спецификациям. Если обнаружены какие-либо проблемы, можно внести коррективы в продольно-резательную машину для будущих тиражей.
Очень важно регулярно проверять и обслуживать продольно-резательную машину, чтобы обеспечить высокое качество продольно-резательных рулонов и эффективную резку. Надлежащее обращение с щелевыми рулонами также может предотвратить повреждение и обеспечить их готовность к следующему этапу производственного процесса.
Шаг 6: Упаковка и доставка
После осмотра и проверки рулоны должны быть должным образом упакованы и доставлены.
6.1. упаковка
Упаковка является важным шагом для обеспечения защиты рулонов во время транспортировки и хранения. В зависимости от технических требований, щелевые рулоны могут быть упакованы по отдельности или уложены в стопку и связаны вместе. Особое внимание уделяется защите кромок и поверхностей.
| Контрольный список | Описание |
|---|---|
| Защита края | Используйте защитные кромки, чтобы предотвратить повреждение. |
| Защита поверхности | Поверхности щелевых катушек могут быть защищены пластиковой пленкой или подобными материалами. |
| Безопасное стекирование | Рулоны должны быть надежно уложены и связаны вместе, чтобы предотвратить смещение во время транспортировки. |
Таблица: Контрольный список упаковки рулонов с разрезом
Советы по успешной резке
Операции продольной резки требуют тщательного планирования и выполнения для достижения успешных результатов. Вот несколько советов:
- Регулярное обслуживание: Регулярное техническое обслуживание продольно-резательной машины может предотвратить многие проблемы и обеспечить стабильную и качественную резку.
- Надлежащее обращение с материалами: Надлежащее обращение с листовым металлом до, во время и после продольной резки может предотвратить дефекты и обеспечить высокое качество рулонной резки.
- Непрерывный мониторинг: Непрерывный мониторинг операции продольной резки помогает обнаруживать и устранять проблемы на ранней стадии, предотвращая дефекты и отходы.
- Непрерывное улучшение: Регулярный пересмотр и улучшение процесса продольной резки может привести к повышению эффективности, более высокому качеству продукции и экономии затрат.
Подведение итогов
Процесс продольной резки — важнейшая операция в производстве листового металла. Каждый этап, от понимания основных принципов до окончательной упаковки и доставки, играет решающую роль в определении качества конечного продукта. При тщательном планировании, скрупулезном выполнении и регулярном контроле операции продольной резки позволяют эффективно и стабильно производить высококачественные рулоны.
Однако достижение успеха в операциях продольной резки не ограничивается скрупулезным выполнением шагов. Это выходит за рамки надлежащего обслуживания продольно-резательной машины, бережного обращения с материалами и постоянного контроля за работой. Эти превентивные и упреждающие меры являются ключом к уменьшению количества дефектов и повышению эффективности.
Именно здесь Boda Услуги по изготовлению листового металла Сияние. Наша компания построена на фундаменте глубоких знаний, технической экспертизы и стремления предоставлять высококачественные услуги. Мы предлагаем услуги точной продольной резки, гарантируя, что каждый рулон, сходящий с нашей производственной линии, соответствует самым высоким стандартам качества. Свяжитесь с нами сегодня!
Часто задаваемые вопросы
Какова основная цель процесса резки?
Процесс продольной резки используется для резки больших рулонов листового металла на более узкие рулоны. Это важный этап в производстве листового металла, позволяющий производить компоненты определенной ширины.
Какие факторы влияют на качество операции продольной резки?
На качество операции продольной резки могут влиять несколько факторов, в том числе качество материала, острота и расположение режущих ножей, настройки натяжения, а также обращение с материалом и рулонами продольной резки.
Как можно предотвратить появление дефектов в щелевых рулонах?
Дефекты рулонов можно предотвратить, регулярно обслуживая и проверяя машину для продольной резки, используя надлежащие методы обработки материалов и постоянно контролируя операцию продольной резки.
Как щелевые рулоны упаковываются для доставки?
Щелевые рулоны обычно упаковываются по отдельности или укладываются в стопки и связываются вместе. Особое внимание уделяется защите краев и поверхностей во время упаковки.