
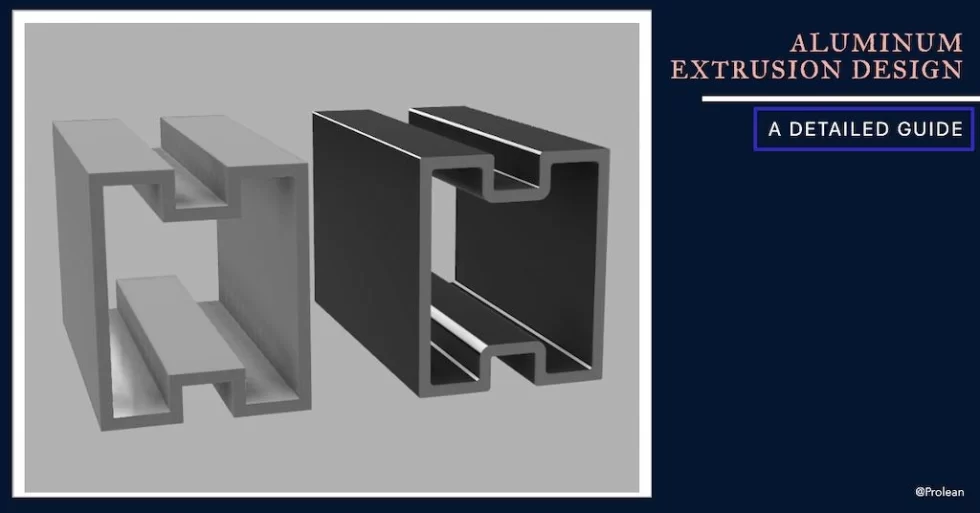
Алюминиевый профиль включает в себя формирование сырья в различные формы и профили путем принудительного вдавливания в матрицу. Материал протекает через полость матрицы и деформируется, выходя с другой стороны. Однако существуют ограничения в формах, которые он может создавать, которые необходимо учитывать в конструкция из алюминиевого профиля. Эти соображения связаны с особенностями конструкции экструзии, размерами, совместимостью матриц, практическим пределом поперечного сечения экструдата и т. д.
Идеальная конструкция экструзии обеспечивает технологичность, повышает точность, снижает стоимость и время цикла, а также сводит к минимуму отходы материала.
Начните с диаметра окружности экструзии
Диаметр окружности экструзии относится к диаметру окружности, в которую вписывается большая часть экструзии. Выбор этого диаметра зависит от того, насколько большой может быть матрица и насколько оборудование может ее вместить.
Итак, выберите диаметр окружности для вашего проекта детали, прежде чем создавать профиль и другие элементы. Если возможно, оптимизируйте свой чертеж для меньших значений диаметра, чтобы снизить стоимость и ускорить циклы экструзии.
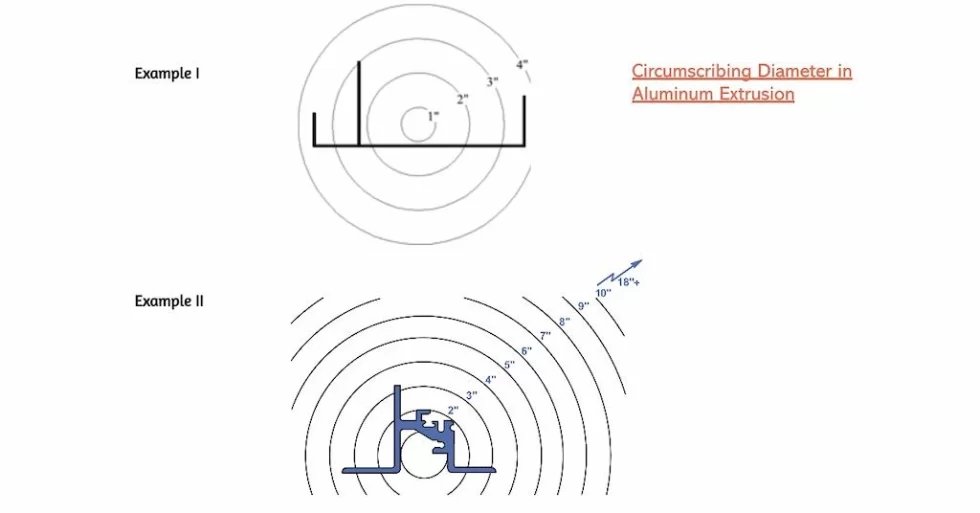
Диаметр описываемого изделия при экструзии алюминия
Кроме того, вы можете запросить таблицу доступности компании по производству алюминиевого профиля или вашего производителя, чтобы узнать их возможности.
Попробуйте Пролеан прямо сейчас!
Равномерная толщина или небольшие отклонения
Хотя может быть невозможно поддерживать одинаковую толщину для каждого элемента по всему сечению, постарайтесь поддерживать их как можно ближе. Между тем, по возможности отдавайте приоритет однородности. Большое изменение толщины приводит к чрезмерной деформации и разрыву материала.
Соотношение толщин двух экструдированных смежных стенок должно быть меньше 2:1. Следовательно, добавьте кривую в транзитных зонах, где толщина увеличивается или уменьшается.
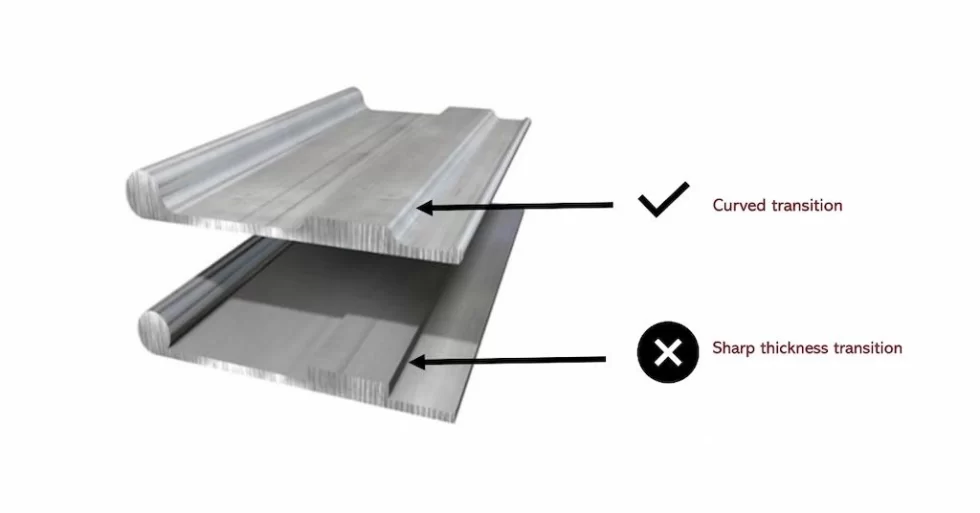
Толщина в конструкции алюминиевого профиля
Равномерная толщина стенки также позволяет деталям равномерно затвердевать после выдавливания из нагретой матрицы. Между тем, существует ограничение на минимальную толщину стенки в зависимости от формы и размера алюминиевого профиля.
Используйте особенности ребер, чтобы избежать скручивания
Функция ребер помогает уменьшить скручивание материала во время деформации, поэтому включайте ребра для тонких областей. Следовательно, канавки и перемычки в конструкции алюминиевого прессования стабилизируют процесс деформации.
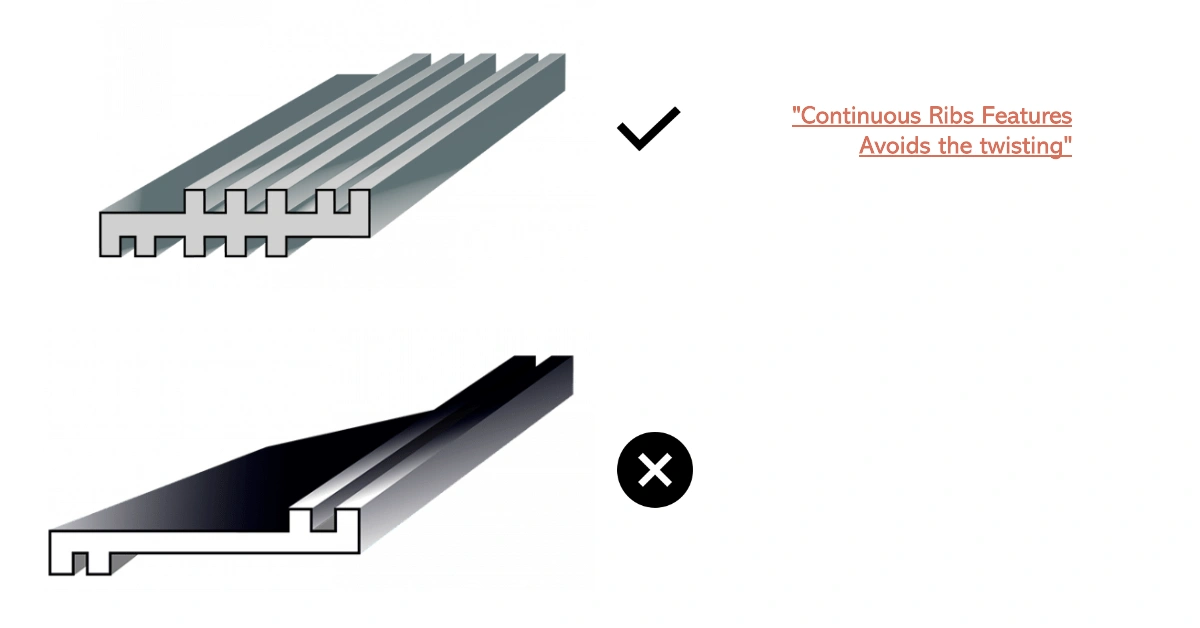
Конструкция ребер из алюминиевого профиля
Соединения в конструкции из алюминиевого профиля
Создание единого продукта из нескольких экструдированных алюминиевых деталей является ключевым методом для формирования сложных деталей. Если вы проектируете такие детали, избегайте фрикционных соединений. Трение может влиять на силу экструзии. Вместо этого вы можете выбрать винтовые, болтовые, зажимные соединения и т. д. Эти типы соединений обеспечивают достаточную прочность и не влияют на процесс экструзии.
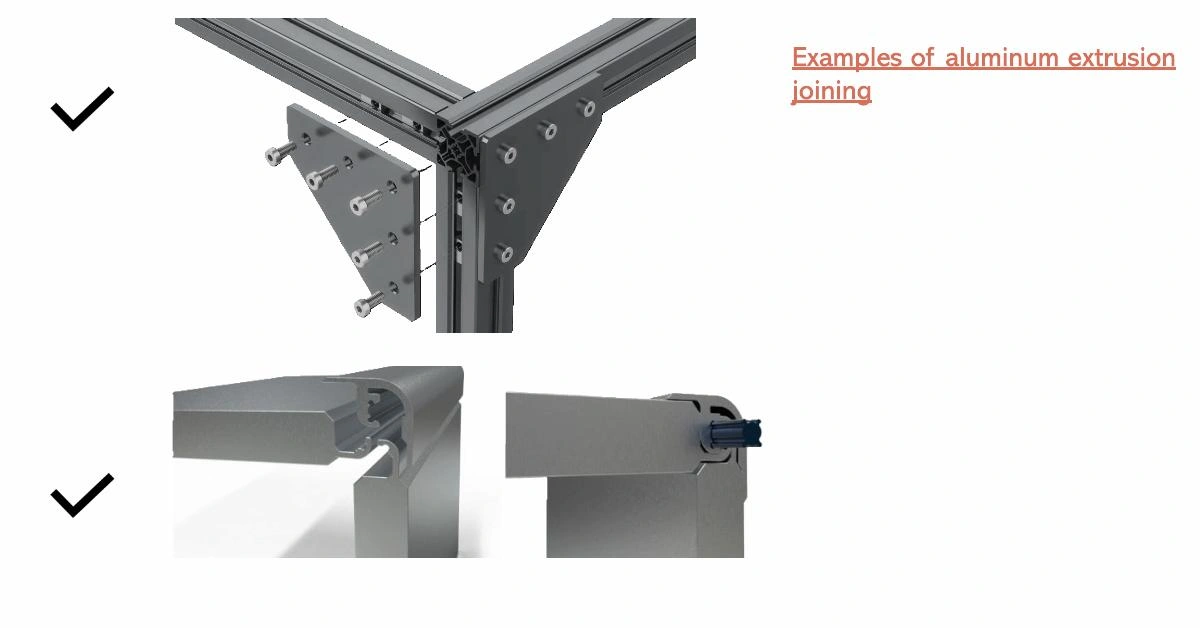
Примеры соединения алюминиевых профилей методом экструзии
Другие типы соединений
- Коленный сустав
- Стыковое соединение
- Угловой стык
- Соединение типа «ласточкин хвост»
- Соединение шип-паз
- Соединение внахлест и т.д.
Избегайте острых углов и добавляйте закругленные углы.
Если в вашем проекте есть острые углы в интерфейсе с другой частью, конце кромок или в специальной функции, замените их простым и закругленным углом. Таким образом, язычок матрицы может легко захватить область во время процесса экструзии.
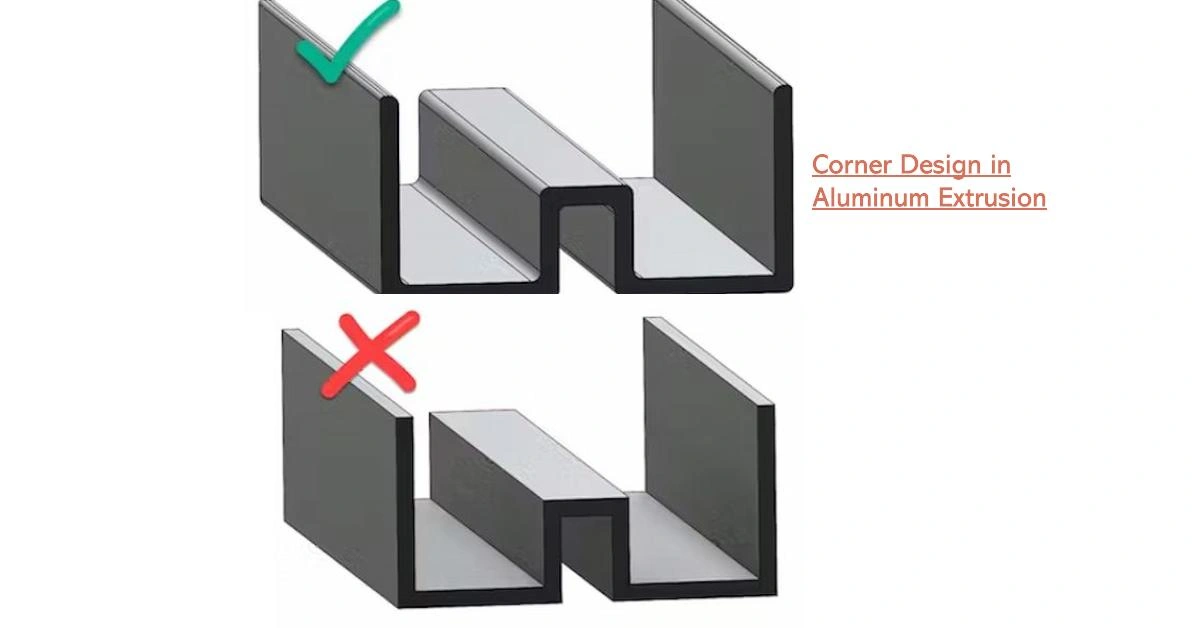
Углы из алюминиевого профиля
В общепринятой практике инженерного проектирования круглый угол с радиусом от 0.5 до 1 мм легко поддается экструзии. Кроме того, углы-собачки также используются для замены острых углов.
Соотношение ширины и высоты канала
Соотношение ширины к высоте для каналов в алюминиевой экструзии должно быть примерно 1: 3, тогда как приемлемо до 1: 2, если основание имеет большое отверстие. Их более высокие соотношения (большая высота по сравнению с шириной основания) затрудняют экструзию, либо не подходят для процесса, либо требуют специальных матриц.
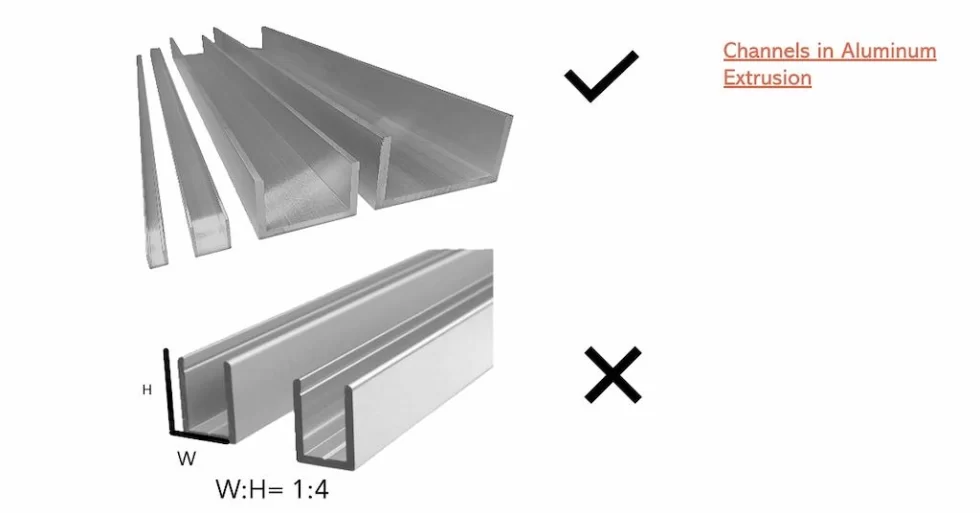
Каналы из алюминиевого профиля
Кроме того, примите во внимание зазор между фланцами высоты каналов, если необходимо закрепить болты на основании.
Расчеты, связанные с проектированием алюминиевых профилей
Идеальная конструкция алюминиевого профиля включает в себя несколько математических расчетов и обеспечение требуемой прочности и производительности. Например, коэффициенты безопасности, изгибающее напряжение, вес на фут и т. д.
- Вес/фут
Это относится к тому, какой вес содержится в футе поперечного сечения экструзии, часто для выражения веса используются единицы фунт или кг. Следовательно, более высокое отношение делает скорость экструзии более медленной.
- Коэффициент безопасности
Это отношение максимальной силы, которую может выдержать экструдированная деталь, и фактической силы во время приложения (требуемая сила для желаемых характеристик). Обычно для индивидуальной алюминиевой экструзии рекомендуется коэффициент безопасности 2 или более.
- Ограничение изгибающего напряжения
Сначала определите нагрузку, которую экструдированный профиль должен выдерживать без разрушения. Затем рассчитайте, какое изгибающее напряжение требуется для этого предела.
- прогиб
Будут ли дефекты колонны, балки или других элементов при недогрузке и каков допустимый дефект? Рассчитайте это и оптимизируйте свою конструкцию алюминиевого профиля соответствующим образом.
- Нагрузка на изгиб
Это сжимающая нагрузка, при которой колонна, балки или другие конструкции внутри экструзионного профиля становятся неустойчивыми и выходят из строя из-за поперечной деформации.
Кроме того, в таблице ниже представлено общее математическое выражение для расчета вышеуказанных факторов;
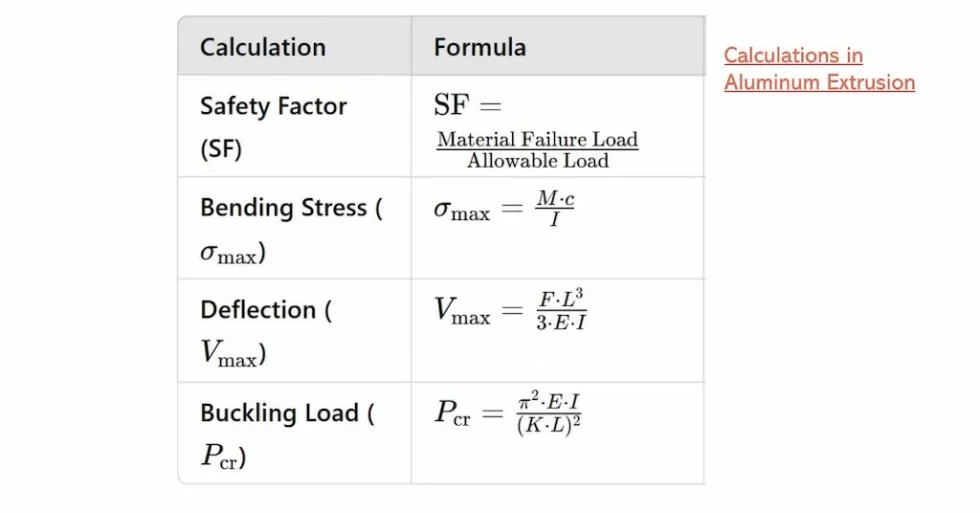
Формулы расчета
Попробуйте Пролеан прямо сейчас!
Советы и практические рекомендации по проектированию экструзионных головок
Основная цель эффективного проектирования штампа — создать чертеж, который можно изготовить, и все детали которого допускают поток материала с одинаковой скоростью. Следовательно, речь идет также об обеспечении точности и эффективности производства.
Ниже приведены некоторые ключевые соображения относительно конструкции экструзионной головки:
Рассмотрим типы алюминиевых экструзионных матриц
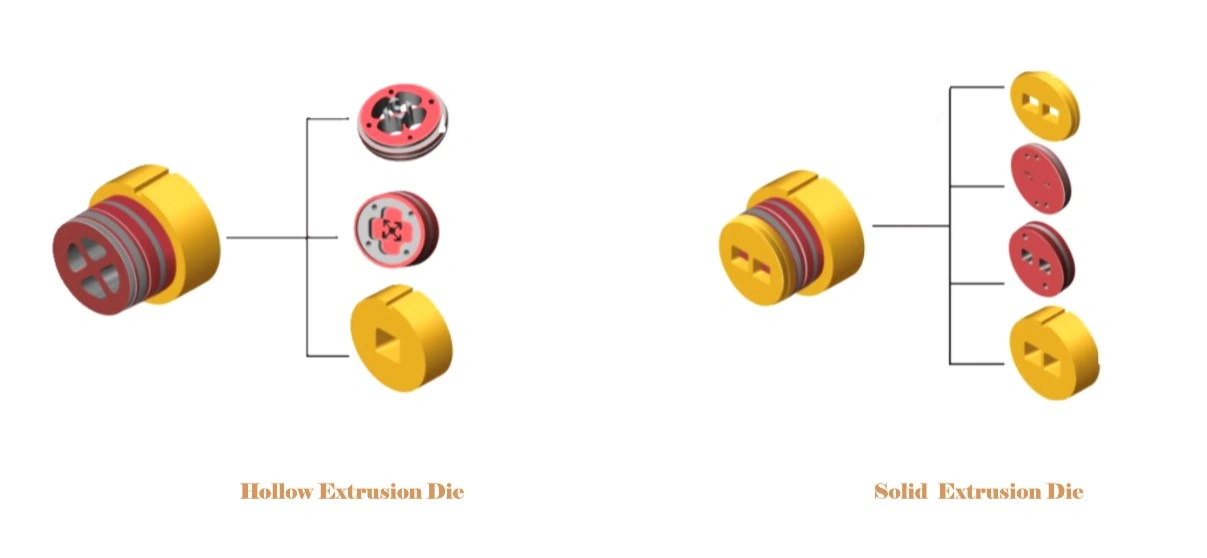
Типы экструзионных головок
Три разных типа экструзионная матрица для алюминия В производстве популярны полые, полуполые и сплошные штампы.
- Полые штампы: Эти типы штампов производят внутренние полости с помощью колпачка и оправки. Полые матрицы подходят для трубчатых и сложных профилей.
- Твердые штампы: Они предназначены для сплошных сечений (без полостей или каналов), таких как стержни, прутки и т. д. При экструзии с использованием сплошных матриц используется внешний питатель материала.
- Полупустотелые матрицы: Они включают смесь полых и сплошных секций, что идеально подходит для деталей как с полостями, так и с сплошными элементами. Для этого необходимы подкладка, материал и крышка штампа.
Жесткость и прочность штампа
Вы можете создать технологичную конструкцию штампа с точной оправкой, подпоркой, плитой штампа и другой настройкой, но также проверить, выдержит ли ваш штамп давление во время экструзии или нет. Различные факторы, такие как материал штампа, зазор между отверстиями и толщина материала, влияют на прочность штампа. Кроме того, инструментальная сталь, быстрорежущая сталь, гладкая сталь (H13) и карбид вольфрама являются распространенными вариантами материалов для штампов для экструзии.
Чистота поверхности
Качество отделки полости матрицы, оправки и других компонентов, которые напрямую контактируют с потоком материала, определяет качество отделки поверхности экструдированных деталей. Поэтому учитывайте желаемую гладкость и соответствующим образом отделывайте матрицу.
Рассмотрите потенциальные дефекты
Существует множество потенциальных дефектов, связанных с конструкцией штампа, таких как наматывание материала, образование полос, трещин и т. д. Поэтому рассмотрите причину этих дефектов и оптимизируйте свою конструкцию, чтобы избежать их.
| дефект | Вызывать | предотвращение |
| Деформация материала | Неравномерное охлаждение и асимметричные конструкции | Используйте симметричные конструкции с одинаковой толщиной стенок. |
| Штриховая разводка | Плохая текучесть металла и проблемы с инструментами | Добавить ребристые/узорчатые поверхности |
| Растрескивание | Высокая скорость, трение, тонкие области | Избегайте тонких участков в дизайне. |
| Пузыри | Захваченный воздух и загрязняющие вещества | Используйте чистые материалы, поддерживайте чистоту инструментов. |
(Прочитайте больше: Применение алюминиевой экструзии)
Вы ищете детали из экструдированного алюминия?
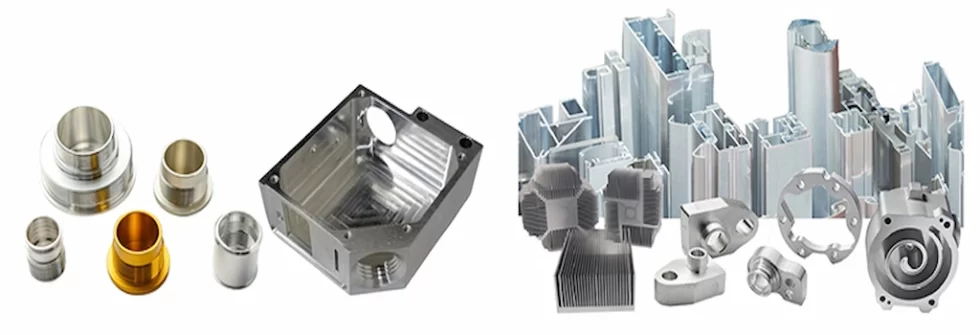
Примеры алюминиевых экструдированных компонентов
Мы обсудили множество рекомендаций и соображений по проектированию алюминиевых экструзионных изделий, чтобы обеспечить технологичность. Кроме того, принятие этих рекомендаций также помогает достичь желаемой производительности и снизить себестоимость производства. Если вы все еще испытываете трудности с оптимизацией дизайна, проконсультируйтесь с нашими экспертами в Boda.
Услуги по экструзии алюминия
Наши инженеры могут предоставить консультацию относительно того, как можно оптимизировать для легкой экструзии, снизить стоимость и достичь лучшей точности. Кроме того, наше собственное производство штампов может производить прочные штампы для экструзии спроектированных деталей. Наш автоматизированный завод по производству штампов и опытные специалисты гарантируют высококачественные результаты, соответствующие вашим ожиданиям. Кроме того, мы были в алюминиевая экструзия Китай секторе уже более десяти лет, предлагая индивидуальные решения для отраслей по всему миру.
Итак, загрузите свой дизайн и воспользуйтесь нашими экструзионные услуги для вашего проекта.
Попробуйте Пролеан прямо сейчас!
Заключение
Диаметр экструзии, постоянная толщина стенки или небольшое изменение в переходе толщины, минимальные острые углы, опорные элементы и другие различные соображения имеют важное значение для идеальной конструкции алюминиевой экструзии. Это не только обеспечивает технологичность разработанной детали, но и снижает стоимость производства и время цикла без ущерба для их производительности.
Контрольный список
✔ Изменение толщины стенки и переход
✔ Расстояние между геометрическими элементами
✔Соотношение основания и высоты канала
✔ Размеры и допуски всех элементов
✔ Монтаж, соединения и сборка
✔ Поверхностная рыба (ценность Ra и эстетический код)
✔ Тип и марка алюминиевого сплава
✔ Нотации и отраслевые стандарты
Часто задаваемые вопросы (FAQ)
Какова минимальная толщина стенки для конструкции из алюминиевого профиля?
Для алюминиевой экструзии необходимо поддерживать толщину 0.5 мм, тогда как они могут достигать толщины 2 мм. Однако точные значения зависят от типа сплава и формы профиля.
Похожа ли конструкция матрицы на конструкцию экструдированной детали?
Нет! Они связаны, но не идентичны друг другу. Проектирование штампа подразумевает создание инструмента штампа определенного профиля для оптимального потока материала, тогда как проектирование деталей фокусируется на технологичности, функциональности и эстетических аспектах.
Какие виды алюминиевых профилей легко изготавливать?
Однородные и симметричные формы, такие как плоские прутки, трубы, уголки и швеллеры, легко поддаются экструзии благодаря лучшему потоку материала.