
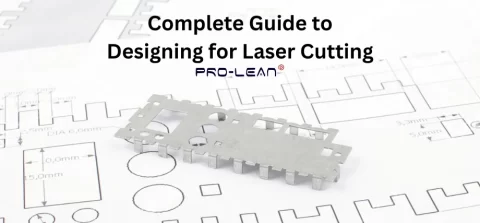
Прототипы, вырезанные лазером, позволяют проверить правильность проектирования непосредственно на чертеже-руководстве Boda.
Процесс проектирования для лазерной резки требует как технической точности и знания материалов, так и владения программным обеспечением, генерирующим векторные файлы для лазерной резки. Точность цифровых файлов при проектировании для лазерной резки определяет, насколько хорошо станок лазерной резки распознает ваш проект, независимо от того, работаете ли вы продавцом или инженером. Компания Boda предлагает высококачественные услуги лазерной резки без дефектов и следов пригорания для различных отраслей, включая автомобильную и медицинскую.
Следующее руководство от Пролеантех Предоставляет исчерпывающую информацию по проектированию для лазерной резки, включая выбор программного обеспечения и форматов файлов, а также объяснение принципов ширины пропила, настроек допусков и методов гравировки.
Что такое лазерная резка и как она работает?
В процессе лазерной резки используется точный лазерный луч для плавления или испарения материала на основе векторных данных. Проектирование с учетом процесса лазерной резки позволяет получать точные, узкие разрезы материала, поскольку луч энергии концентрируется в небольшой области.
Станок работает на основе цифровой векторной графики, которая предоставляет инструкции для операций резки и гравировки. Сочетание мощности луча, свойств материала и скорости резки определяет, насколько хорошо станок выполняет свои задачи.
Станок для резки получает команды на перемещение от программного обеспечения для проектирования, которое управляет всем процессом резки. Пользователям необходимо понимать значение ширины пропила, поскольку оно влияет на конечные размеры деталей.
В процессе гравировки используется тот же лазерный луч, но с пониженной мощностью, для создания поверхностного травления вместо проникновения в материал. Интеграция этих операций позволяет пользователям создавать сложные лазерные вырезанные узоры на металлах, логотипы и конструкционные элементы для различных промышленных нужд, включая архитектуру, машиностроение и художественное производство.
Выбор подходящих материалов для лазерной резки
Выбор материалов влияет как на качество резки, так и на конечную обработку кромки. Выбор материала также влияет на общую стоимость за квадратный фут. Для разных материалов требуются определенные настройки мощности и скорости, которые зависят как от типа материала, так и от его толщины.
Акриловый материал
Отполированные акриловые кромки, полученные лазерной резкой, обеспечивают оптическую прозрачность и безопасность.
Акрил является одним из ведущих материалов для лазерной резки, поскольку обеспечивает хорошую видимость и позволяет получать гладкие кромки. В индустрии дисплеев, а также в осветительных и рекламных конструкциях, литой акрил выигрывает от использования, так как он обеспечивает лучшее качество кромок, чем экструдированный акрил. Процесс гравировки дает превосходные результаты при работе с акрилом, поскольку создает глубокие и четкие метки. При проектировании изделий из акрила необходимо избегать слишком мелких деталей и незакрепленных соединений, поскольку эти участки склонны к поломке после резки.
Древесина и неметаллы
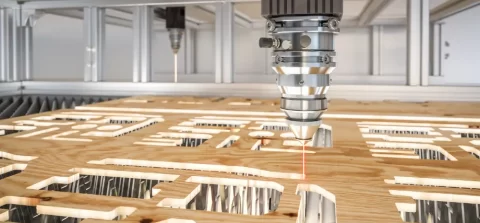
Лазерные резаки позволяют быстро и с высокой точностью гравировать и вырезать фанеру.
К материалам, хорошо подходящим для лазерной резки CO₂, относятся фанера, МДФ, бамбук и твердые породы дерева. Процесс резки обеспечивает чистые результаты, но края материала темнеют из-за обугливания. Для достижения лучших результатов дизайнерам необходимо располагать линии рисунка параллельно направлению волокон древесины. Края вырезанной древесины становятся более привлекательными после нанесения герметика или легкой шлифовки. Необходимая мощность для резки древесины зависит от ее толщины, поскольку для МДФ толщиной 3 мм требуется меньше мощности, чем для древесины толщиной 6 мм.
Драгоценные металлы
Для обработки стали, алюминия и нержавеющей стали необходимы мощные волоконные лазеры для эффективной лазерной резки металлических деталей. Процесс проектирования для лазерной резки с ЧПУ требует от пользователей соблюдения однородных размеров и расстояния между отверстиями, а также допусков на изгиб. стандарты допусков листового металлаМощность лазера и скорость подачи должны быть согласованы, чтобы предотвратить образование шлака и деформацию материала. Обработка металлов этими методами позволяет получить точные размеры, но требует больших затрат на каждый квадратный фут материала.
Толщина материала и ширина пропила
Ширина пропила варьируется от 0.1 мм до 1.0 мм в зависимости от характеристик лазерного станка, толщины материала и настроек фокусировки. Изменение размеров пазов и выступов должно соответствовать требованиям к сборке изделия. Перед началом массового производства готовую к производству модель следует протестировать в ходе мелкосерийной резки. Фактическая ширина листов толщиной «3 мм» может отличаться на 0.2 мм, что влияет на качество соединений с запрессовкой.
Программное обеспечение для проектирования лазерной резки
Программное обеспечение, используемое для создания векторных файлов, служит важнейшей основой для проектирования проектов лазерной резки. Для точного отслеживания траектории лазера в проекте необходимы замкнутые контуры.
Adobe Illustrator Этот инструмент остается ведущим в отрасли, поскольку позволяет пользователям редактировать векторные изображения, упорядочивать слои и присваивать цвета своим проектам для идентификации при резке и гравировке. Пользователи, желающие использовать бесплатные или открытые альтернативы, могут воспользоваться программным обеспечением Inkscape для доступа к аналогичным функциям. Программа позволяет экспортировать проекты в форматы SVG, PDF и AI, которые поддерживаются большинством программ для лазерной резки.
Adobe Illustrator подготавливает точные макеты для гибки листового металла и лазерной резки.
Платформы САПР Fusion 3D, SolidWorks и AutoCAD позволяют пользователям создавать файлы DXF и DWG, обеспечивающие высокую точность размеров для механических и архитектурных проектов, включая чертеж листового металлаПользователи, продающие шаблоны дизайна в интернете, должны предоставлять своим клиентам файлы в форматах SVG, DXF и AI, поскольку эти форматы совместимы с различными станками для резки и гравировки.
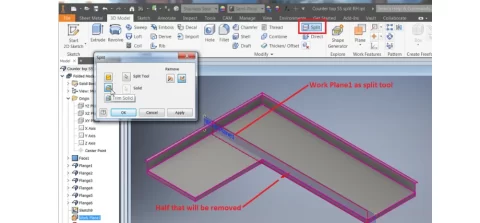
Инструмент разделения в Autodesk Inventor позволяет эффективно разделять модели из листового металла для удаления излишнего материала.
Проектирование с учетом посадки – ширина пропила, допуски и зазоры.
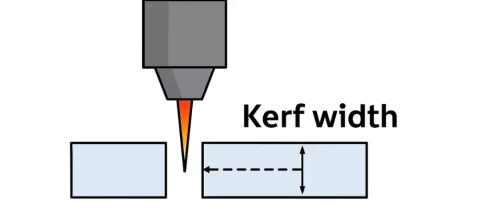
Ширина пропила важна для точной подгонки, поскольку она удаляет материал вдоль траектории реза.
Для достижения правильного выравнивания детали необходимы знания о размерах пропила и допуск лазерной резки Технические характеристики. Лазерный луч удаляет материал по ширине, которая определяет размер пропила. Размеры пазов, выступов и соединений станут либо слишком узкими, либо слишком свободными, если конструкторы не учтут размеры пропила.
Правильное выравнивание шва достигается путем вычитания половины ширины пропила с одной стороны шва и добавления этой половины к другой стороне. Для материала толщиной 3 мм и шириной пропила 0.2 мм можно вычесть 0.1 мм из ширины выступа и добавить 0.1 мм к пазу (3.1 мм). Это позволит компенсировать удаление материала, обеспечивая точную посадку.
Допуск лазерной резки зависит как от типа станка, так и от выбора материала: для дерева и акрила требуется точность ±0.1 мм, а для металлов — ±0.05 мм. Для калибровки процесса резки необходимы тестовые образцы.
Величина зазора должна соответствовать толщине материала; поэтому зазор в 0.2 мм хорошо подходит для акрила толщиной 3 мм, обеспечивая плотное фрикционное соединение. Конструкция деталей, вырезанных лазером, с едиными допусками обеспечивает более высокую точность сборки, минимизирует дополнительные работы и гарантирует взаимозаменяемость деталей из разных производственных партий или сервисных центров.
Попробуйте Пролеан прямо сейчас!
Проектирование отверстий, углов и сложных форм.
Штангенциркуль подтверждает соответствие размеров детали, вырезанной лазером, техническим допускам.
Процесс создания точных отверстий, углов и сложных форм для лазерной резки зависит от поведения лазерного луча при взаимодействии как с геометрическими фигурами, так и с материалами. Векторный файл содержит каждую линию резки, которая направляет движение лазерного резака. Однако размер лазерного луча и площадь зоны термического воздействия влияют на конечные размеры разреза. Правильное проектирование этих элементов приводит к успешным операциям резки, в результате которых получаются детали, соответствующие техническим требованиям и требующие меньше дополнительной обработки.
Проектирование отверстий
Наличие отверстий имеет важное значение для сборочных операций, поскольку они служат местами для крепежных элементов и точками соединения. Окончательная подгонка зависит от трех основных факторов: диаметра отверстия, толщины материала и размеров пропила. Размер отверстия должен быть больше ширины лазерного луча и ширины пропила, чтобы предотвратить недостаточный размер выреза. Рекомендуемый диаметр отверстия должен быть не менее чем в 1.5 раза больше толщины материала при работе с древесиной и акрилом. Для акрила толщиной 6 мм минимальный диаметр отверстия составляет 9 мм.
- 1.5 x 6 мм, это превышает ширину пропила (примерно 0.2 мм) и ширину пучка.
Это обеспечивает точную посадку после удаления материала для крепежных элементов, что позволяет надежно закрепить деталь. Требования к зазорам для металлических материалов должны быть выше, чем для неметаллических материалов, поскольку последние подвергаются тепловому расширению и образованию наростов по краям.
Расстояние между отверстиями в эстетичных и облегченных выкройках должно оставаться одинаковым, чтобы предотвратить деформацию в процессе резки. Программное обеспечение для проектирования Adobe Illustrator и Inkscape позволяет пользователям точно группировать отверстия и предоставляет инструменты выравнивания для точного позиционирования. Полномасштабное производство следует начинать только после проверки точности размеров с помощью пробной резки на том же лазерном станке.
Дизайнерские уголки
Лазерная резка нержавеющей стали позволяет напрямую интегрировать цилиндры, сокращая объем необходимых сборочных работ.
Процесс проектирования внутренних углов требует особого внимания, поскольку именно в этих областях наблюдается максимальная концентрация тепла. Лазерный луч создает естественный радиус во внутренних углах, так как в этих точках невозможно добиться идеальной остроты. В векторной графике пользователям необходимо заменить все внутренние углы небольшими закругленными элементами, радиус которых должен быть как минимум равен радиусу луча или немного больше. Такая модификация конструкции помогает снизить тепловое напряжение, предотвратить появление следов пригорания и другие проблемы. дефекты лазерной резкии укрепляет конечный продукт.
Процесс сборки акриловых и тонких фанерных материалов требует внутренних угловых вырезов или закругленных переходов, поскольку эти элементы предотвращают растрескивание материалов. Добавление скруглений к операциям проектирования резки листового металла, достигаемое с помощью лазерной резки на заказ и лазерной резки с ЧПУ, помогает получить лучшие результаты резки и минимизировать накопление шлака. Ваши станки для резки обеспечат более высокую точность и более длительный срок службы инструмента, если вы внедрите эти геометрические изменения в процессе лазерной резки.
Проектирование сложных форм
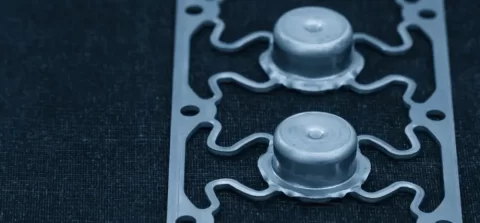
Лазерная резка металла позволяет за одну операцию создавать сложные волнообразные узоры и выпуклые выступы.
Любой станок лазерной резки сталкивается с трудностями при обработке сложных конструкций, включая органические формы, перфорированные поверхности и декоративные соединительные элементы. процесс лазерной резки Это приведет к полному испарению тонких участков материала толщиной менее 0.5 мм, если они представляют собой узкие перемычки. Ваши векторные файлы должны содержать неперекрывающиеся и полностью замкнутые контуры, при этом ширина элементов должна соответствовать или превышать толщину материала.
Количество сегментов в сложных узорах влияет как на время производства, так и на затраты, поскольку каждый дополнительный сегмент увеличивает дальность перемещения лазера, что сказывается на скорости работы и стоимости квадратного метра. Программное обеспечение для проектирования позволяет пользователям объединять избыточные траектории и упрощать сложные участки, что приводит к сокращению времени резки.
Программное обеспечение для лазерной резки позволяет пользователям выполнять тестовые разрезы и предварительный просмотр операций перед началом производства, чтобы убедиться в точности воспроизведения всех элементов дизайна, включая кривые, мелкие детали и углы. Пользователям, использующим лазерные резаки меньшей мощности или станки любительского класса, следует использовать упрощенные версии сложных узоров для обеспечения совместимости.
Попробуйте Пролеан прямо сейчас!
Правила подготовки файлов и векторного дизайна
- Для гравировки все линии резки должны быть выполнены с использованием векторных контуров, а не растровых изображений.
- Конструкция должна содержать два отдельных слоя, предназначенных для операций резки и гравировки.
- Система принимает файлы в форматах SVG, AI, DXF, DWG, EPS и PDF для экспорта. программа лазерной резки.
- Толщину линии следует установить на уровне тонкой линии (≈0.001 дюйма / 0.025 мм).
- Во всех файлах в качестве единицы измерения должны использоваться либо миллиметры, либо дюймы.
- В конструкции следует исключить все лишние линии, которые приводят к дублированию разрезов в процессе раскроя.
- При проектировании необходимо учитывать размеры пропила при внесении корректировок в соединение.
- В проекте должны быть указаны четкие названия и метки слоев, ясно обозначающие операции «резка» и «гравировка».
- При проектировании необходимо убедиться, что размер наименьшего элемента совместим с толщиной используемого материала.
- Пользователи, работающие с различными системами лазерной резки, могут получить доступ к шаблонам в форматах PDF и SVG, которые доступны для скачивания.
Вырезание или гравировка рисунка
Лазерная резка
Процесс лазерной резки включает в себя полное проникновение лазерного луча в материал для получения отдельных деталей. Этот режим резки позволяет создавать границы компонентов и пазы, которые функционируют как сборочные элементы. Конструкторам необходимо убедиться, что траектории остаются непрерывными и поддерживают надлежащее расстояние между элементами конструкции. Накопление тепла во время обработки увеличивается при наличии плотных геометрических узоров, что может привести к деформации акрила.
Лазерная гравировка
Процесс лазерной гравировки с использованием поверхностного испарения работает на более низких уровнях мощности для достижения желаемого эффекта. Этот процесс лучше всего подходит для создания декоративного текста и текстур, а также для нанесения серийных номеров на изделия, вырезанные лазером. Скорость гравировки, а также её глубина зависят как от обрабатываемого материала, так и от конкретного используемого лазерного станка. В процессе гравировки векторных файлов используются тонкие линии, а растровая гравировка работает путем сканирования вперед и назад, подобно принтеру. Сочетание этих двух методов позволяет пользователям добиваться профессионально выглядящих контрастных эффектов в своих проектах.
Производство и стоимость
Стоимость услуг лазерной резки на заказ рассчитывается исходя из площади обрабатываемого материала и времени резки. Сложность векторного файла определяет продолжительность работы станка, поскольку она зависит от количества узлов, длины траектории и необходимого количества проходов. Оптимизация расположения деталей, эффективные методы раскроя и сокращение дублирования производственных линий помогают снизить затраты и минимизировать отходы материала.
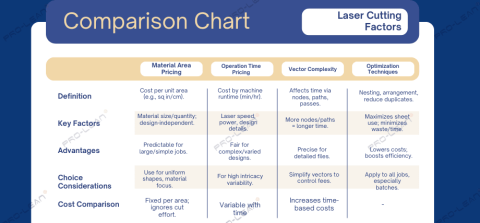
Стоимость лазерной резки зависит от площади обрабатываемого материала, времени обработки, сложности вектора и оптимизации.
Услуги лазерной резки на заказ
Компания Boda предлагает широкий спектр услуг лазерной резки различных материалов. Мы имеем опыт работы со сплавами, металлами и пластмассами. Обладая более чем 20-летним опытом в производстве и обработке листового металла, мы обеспечиваем максимально короткие сроки выполнения заказов и гарантируем соответствие стандартам ISO для всех ваших деталей, вырезанных лазером.
Запросите бесплатное предложение сегодня!
Заключение
Для успешной лазерной резки необходима цифровая точность при работе с материалами, знакомыми дизайнерам. Весь процесс лазерной резки основан на подготовке цифровых файлов с использованием Adobe Illustrator или Inkscape, а также на выборе материала и компенсации ширины пропила. Успешный переход от цифровых проектов к физическим изделиям зависит от правильной установки допусков, корректного расположения текста и выбора подходящего формата файла для всех операций лазерной резки.