
Анодирование твердого покрытия представляет собой плотное однородное покрытие из оксида алюминия типа III, улучшающее износостойкость, прочность сцепления и долговечность, а также устойчивость к коррозионным повреждениям.
Твердое покрытие или анодирование по толщине твердого анодирования представляет собой плотный толстый слой оксида алюминия. Алюминий анодирование классифицируется на три типы анодированияТип I — это анодирование хромовой кислотой толщиной 0,0001 дюйма. Тип II, также называемый в Северной Америке анодированием серной кислотой, описан в MIL-A-8625 и имеет толщину 1 дюйм. Она варьируется от 8 до 25 микрометров или от 0.00007 до 0001 дюйма. Стандартами тонкого анодирования серной кислотой являются MIL-A-8625 Типы II и IIB, AMS 2471 (прозрачное), AMS 2472 (окрашенное), BS EN ISO 12373/1 (эстетическое) и BS 3987 (конструкционное).
Третий, или твердый, анодированный слой толще и составляет от 13 до 150 микрометров (от 0.0005 до 0.006 дюйма). Здесь используется серная кислота и низкая температура ванны. Стандарты толстого серного анодирования: MIL-A-8625, тип III; АМС 2469; ASTM B580, тип А; ИСО 10074; MIL-A-63576; и AMS 2482. Анодирование твердого покрытия применяется, когда детали будут использоваться там, где существует вероятность их износа и где требуется максимальная защита от коррозии.
Понимание твердого анодированного покрытия
Анодирование твердого покрытия
Формы твердого анодирования представляют собой прочный и компактный слой оксида алюминия на поверхности алюминиевых деталей. Этот процесс включает в себя погружение алюминия в кислотную ванну и пропускание через нее электрического тока.
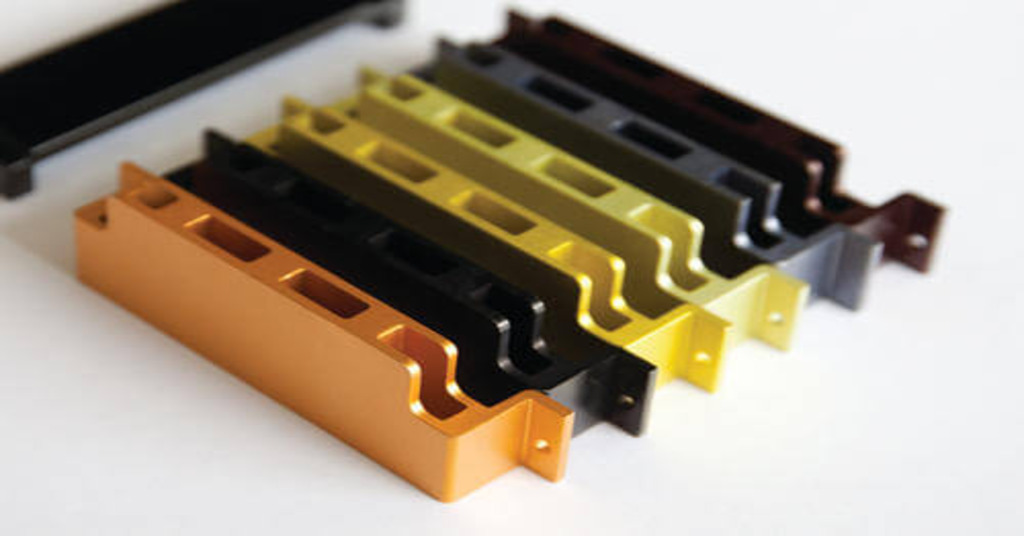
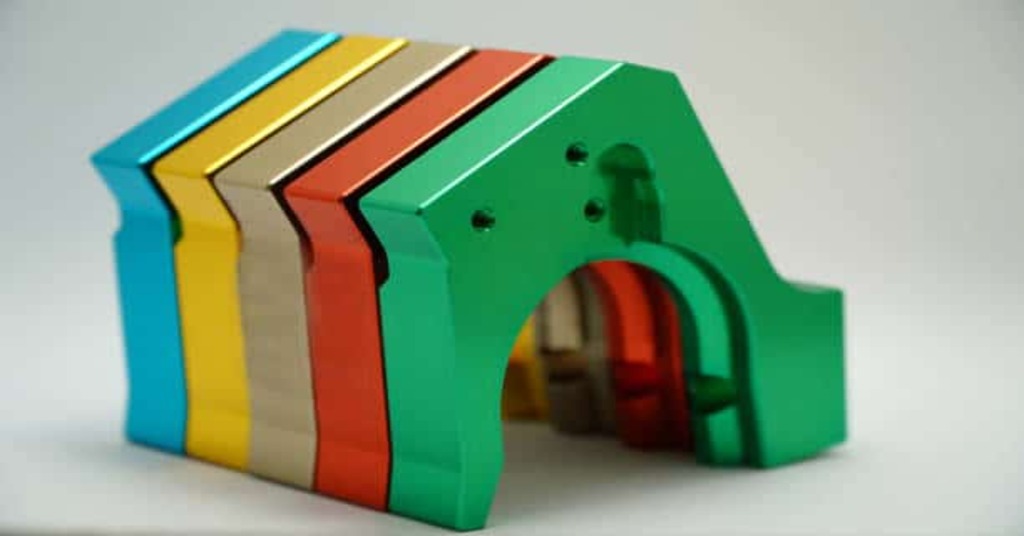
Электролитический процесс заставляет алюминий образовывать собственный прочный и толстый анодный слой, укрепляя покрытие. В то время как при стандартном анодировании процесс выполняется при низком напряжении и высокой температуре, анодирование твердого покрытия выполняется при низкой температуре и высоком напряжении, поэтому образующаяся поверхность становится более жесткой, непористой и более устойчивой к износу. Помимо улучшения стойкости детали к истиранию и коррозии, этот метод также увеличивает ее твердость. Кроме того, допускается использование красителей, которые придают ткани различные цвета и улучшают ее внешний вид. (Узнать больше о алодин против анодирования покрытия)
Попробуйте Пролеан прямо сейчас!
Процесс анодирования твердого покрытия алюминия
Детали из анодированного алюминия с твердым покрытием
Комплексное анодирование образует контролируемый оксидный слой на алюминиевых деталях. Этот процесс экономичен, а также помогает увеличить срок службы покрытия. Вот краткое описание того, как жестко анодировать цвета алюминий.
Предварительная обработка
Первым процессом анодирования алюминия является обезжиривание и удаление окалины с детали. Это смывает жир и другую грязь с поверхности элемента. Сатиновая отделка осуществляется путем травления, в результате чего поверхность становится матовой. Для очистки поверхности от пятен используется горячий гидроксид натрия. В глянцевой отделке используются фосфорная и азотная кислоты, что придает поверхности почти зеркальную поверхность. Этот процесс очищает и очищает алюминиевую поверхность.
Схема процесса
Анодирование твердого покрытия происходит путем окисления металлического алюминия кислородом. Здесь используется серная кислота и низкие температуры. Вот шаги:
- Сложите алюминиевую деталь, чтобы сделать анод, и поместите ее в серную кислоту. В кислотной ванне содержание кислоты и растворенного алюминия составляет от 180 до 200 граммов на литр.
- Раствор серной кислоты перемешивают пузырьками воздуха.
- Циркуляция охлаждает кислоту почти до точки замерзания или температуры, при которой она становится более твердой. Кислород для реакции поступает из сернокислой бани.
- Кислород реагирует с алюминием, образуя оксидный слой прочной анодированный алюминий. Это происходит при уровне напряжения 100 В и более и плотности тока от 24 до 40 А/фут2.
- Продолжайте подачу тока до тех пор, пока не будет достигнута необходимая толщина оксида. Рабочая температура по-прежнему находится в диапазоне от -2 до 0°C.
- Покрытие химически осаждается на подложку, что приводит к анодированию твердого покрытия. Толщина твердого анодирования варьируется от 0.0005 до 0.006 дюйма в диапазоне от 13 до 150 микрон. Более толстые пленки изготавливаются при более высоком напряжении и с использованием холодильных резервуаров.
Какие алюминиевые сплавы подходят для анодирования?
Различные марки алюминиевых сплавов могут быть анодированы с твердым барьерным слоем. Использовать ли твердый анодированный алюминий или нет, зависит от ваших требований к отделке больше, чем от типа сплава. Кроме того, свойства сплавов различаются в результатах покрытия. Например, анодирование алюминиевых сплавов серии 5000 снижает износостойкость, тогда как наилучшие результаты можно получить со сплавами серии 6000.
Распространенными сплавами для твердого анодирования алюминия являются:
● 5052
● 6061
● 6063
●6082 и т. д.
Кроме того, цвет твердого анодирования зависит от легирующих элементов. В таблице ниже показаны серии алюминиевых сплавов и соответствующие им цвета.
| Алюминиевая серия | Цвет после анодирования твёрдым слоем |
| 1XXX | Прозрачный с блестящим внешним видом |
| 2XXX | желтоватый |
| 3XXX | Коричневый, может отличаться в зависимости от сорта |
| 4XXX | Темно-серый |
| 5XXX | Чистый, прочный оксидный слой |
| 6XXX | Прозрачная, превосходная защита |
| 7XXX | Прозрачный и коричневый, если уровень цинка высокий |
Какие отрасли промышленности используют анодирование твердого покрытия?
Анодирование твердого покрытия является одним из наиболее универсальных процессов анодирования в различных отраслях промышленности. Этот метод применяется в основном к таким металлам, как алюминий, титан и магний, но анодирование выполняется в основном на алюминии. Он превращает внешние слои этих материалов в коррозионно-стойкий, непроводящий, а в некоторых случаях и декоративный слой. Благодаря защитным и эстетическим свойствам анодирование твердых покрытий популярно в различных отраслях промышленности. Например, оптическая промышленность создает высокопрочные и точные детали для суровых условий эксплуатации. В оборонной промышленности анодирование твердого покрытия обеспечивает военному оборудованию защиту и устойчивость к коррозии, необходимые для эффективного функционирования в самых суровых условиях.
Архитектурная индустрия
В архитектурной индустрии анодированный алюминий используется для внешней и внутренней отделки зданий; он выполняет защитную функцию и придает зданию современный вид. Медицинский сектор также получит значительную выгоду от этого процесса, поскольку он гарантирует, что используемые медицинские инструменты не только устойчивы к коррозии, но также биосовместимы и легко поддаются стерилизации.
Аэрокосмическая индустрия
Анодированные детали для аэрокосмической отрасли
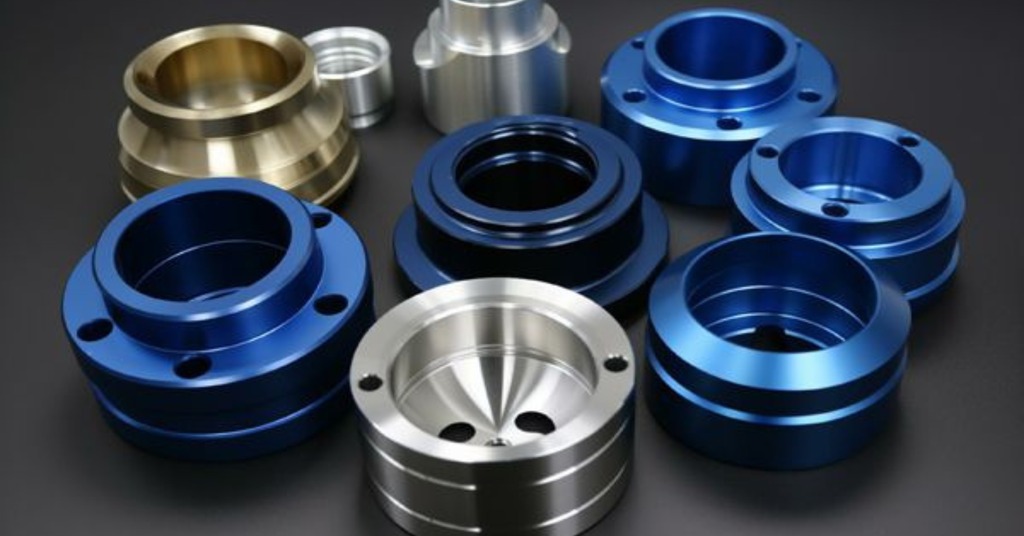
Анодирование с твердым покрытием используется в аэрокосмической промышленности для повышения твердости и антикоррозионных свойств деталей, таких как шасси, гидравлические и конструктивные детали самолетов. Эти покрытия могут выдерживать самые ожидаемые условия во время полетов, обеспечивая длительную эксплуатационную надежность и безопасность.
Автомобильная
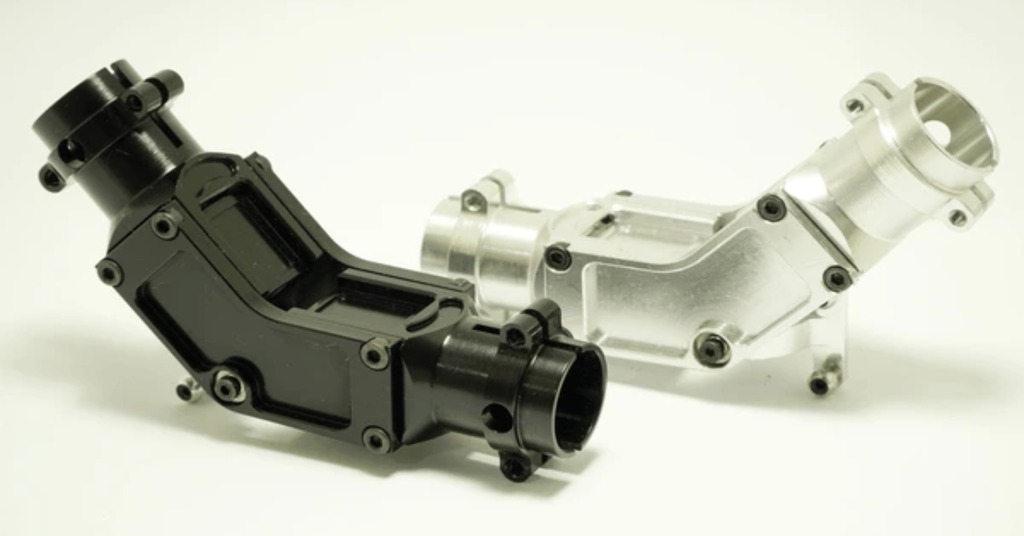
Анодированная автомобильная деталь
В автомобильной промышленности анодирование твердого покрытия очень важно для увеличения износа и защиты материала цилиндров, гильз цилиндров и внутренних компонентов двигателя. Этот процесс повышает долговечность деталей автомобиля, подвергающихся трению и механическим воздействиям; следовательно, производительность и надежность транспортного средства улучшаются.
Медицинские инструменты
Прецизионное медицинское анодирование
Медицинские инструменты покрываются твердым анодированным покрытием для повышения их твердости, антикоррозийности и биосовместимости. Такая обработка поверхности помогает предотвратить воздействие химикатов и повреждение чувствительного медицинского оборудования, что делает его эффективным и безопасным для использования в учреждениях.
Потребительские детали и оборудование
Анодирование с твердым покрытием полезно для потребительских товаров и часто используемого оборудования, такого как гидравлические цилиндры и шестерни. Это достигается за счет создания на этих деталях износостойкого противоизносного слоя, что означает, что они не так сильно изнашиваются и повышается эффективность оборудования.
Преимущества отделки твердым покрытием
Покрытия с твердым анодированием имеют различные преимущества. Некоторые ожидаемые преимущества включают в себя;
- Коррозионная стойкость
Твердые анодированные покрытия очень устойчивы к коррозии; они могут легко пройти суровые испытания, такие как 1000-часовое испытание на 5% солевой туман (ASTM B-117). Это делает их подходящими для применений, где они будут подвергаться суровым условиям и прослужат дольше, не ржавея.
- Твердость
Микротвердость твердоанодированного алюминия составляет от 500 до 530 ВПН. Эта твердость однородна и не зависит от толщины покрытия; оно может достигать значения 1.5 мил, что обеспечивает материалу достаточную твердость и одновременно делает его способным противостоять истиранию и износу.
- Износостойкость
Твердые анодированные покрытия в десять раз более износостойкие, чем стандартный анодированный алюминий. Это хорошо иллюстрируется испытаниями, в которых прочный анодированный алюминий имеет относительно низкую скорость износа по сравнению со сталью, закаленной цианидом, при том же процессе истирания.
- Допуски
В результате жесткого анодирования образуется тонкий и однородный слой покрытия, который повторяет контур детали и может быть изготовлен с хрупким допуском. Это делает его подходящим для использования в деталях сложной формы, поскольку он обеспечивает равномерный слой и защиту.
- Термостойкость
Области, покрытые твердым анодированным покрытием, могут кратковременно выдерживать температуру до 2000 градусов по Цельсию. Такая термостойкость обусловлена нереактивной природой покрытия. Поэтому его можно использовать в тех случаях, когда покрытие должно подвергаться воздействию высоких температур и функционировать должным образом.
- Электрические свойства
Твердые анодированные покрытия обладают хорошей электроизоляцией и не уступают стеклу и фарфору. Эти материалы известны своим очень высоким удельным сопротивлением; поэтому их можно использовать в электрических деталях и там, где требуется изоляция.
- Тепловые свойства
Твердые анодированные покрытия имеют низкую проводимость, скорость расширения и высокую теплопроводность. Излучательная способность черного тела с его толщиной и теплоотводом повышается без необходимости дальнейшего окрашивания.
Эти характеристики делают твердые анодированные покрытия наиболее предпочтительными в отраслях, которым необходимы высокие характеристики твердости, износа, тепла и электропроводности.
Попробуйте Пролеан прямо сейчас!
Факторы, учитываемые для эффективного анодирования твердого покрытия
Принимая решение об анодировании твердого покрытия, следует учитывать некоторые аспекты, такие как совместимость материала, качество подготовки поверхности и, конечно же, стоимость процесса в сравнении с преимуществами, которые он дает.
Выбор материала
Анодирование твердого покрытия наиболее подходит для алюминиевых подложек из-за их благоприятной реакции на процесс. Другие типы металлов, которые также можно анодировать с помощью анодирования твердого покрытия:
- Магний
- Титан
- Нержавеющая сталь
- Медь
Эти материалы имеют естественные оксидные слои и высокое сродство к кислороду, что повышает прочность и коррозионную стойкость металла.
Подготовка поверхности
Очень важно иметь хорошую и гладкую поверхность, готовую к анодированию. Такая подготовка снижает вероятность достижения неоднородной толщины покрытия или плохого сцепления с покрытием, улучшая эффективность и внешний вид детали.
Эффективность затрат и времени
Хотя анодирование твердого покрытия является более дорогим и трудоемким по сравнению с другими видами обработки поверхности, преимущества, которые оно обычно дает, компенсируют затраты. Повышает прочность и надежность детали в условиях, когда она подвергается высоким нагрузкам; поэтому он подходит для использования в критически важных приложениях. (Подробнее о анодирование против порошковой окраски)
Специальные стандарты для анодирования твердого покрытия
Вот жесткое анодирование стандарты, используемые в процессе анодирования;
- MIL-A-8625, Тип III: Устанавливает стандарты твердости и коррозии в различных отраслях экономики.
- АМС 2469: Устанавливает технические условия на анодирование алюминиевых сплавов.
- ASTM B580, Тип А: Устанавливает рекомендации по нанесению анодных покрытий на алюминиевые поверхности.
- ИСО 10074: Обеспечивает мировые стандарты процесса отделки твердого покрытия.
- MIL-A-63576 (герметизация из ПТФЭ): Описывает процедуры уплотнения из ПТФЭ (политетрафторэтилена) для повышения смазывающих и износостойких свойств.
- AMS 2482 (с уплотнением из ПТФЭ): Предлагает дополнительные требования к уплотнениям из ПТФЭ на анодированных поверхностях для удовлетворения потребностей применений с низким коэффициентом трения.
Заключение
Отделка твердого покрытия является одним из оптимальных методов усиления металлических деталей и их устойчивости к износу и коррозии. Этот процесс применим во многих отраслях промышленности, таких как аэрокосмическая и медицинская приборостроение, поскольку он увеличивает срок службы и эффективность деталей. В тех случаях, когда требуется обработка твердой поверхности деталей, которые будут подвергаться суровым условиям, можно положиться на анодирование твердого покрытия.
Свяжитесь с Boda, вашей надежной компанией, по вопросам вашего твердого покрытия. услуги анодирования, от твердого анодированного алюминия до некоторых других металлов, таких как титан и нержавеющая сталь. У нас есть прозрачные или черные детали с твердым покрытием типа 3 для любого проекта. Свяжитесь с нами и получите бесплатное мгновенное ценовое предложение сегодня. В Boda мы стремимся предоставлять качественные детали, которые доставляются быстро и в очень короткие сроки.
Часто задаваемые вопросы (FAQ)
Вопрос 1. Как долго длится анодирование твердого покрытия?
Срок службы анодирования твердого покрытия зависит от многих факторов и может быть относительно коротким или довольно длительным. В зависимости от условий это может занять несколько десятилетий. Это зависит от условий окружающей среды и степени истирания, которому, вероятно, подвергнется поверхность. В щадящей среде он прослужит дольше. В экстремальных условиях он может испортиться быстрее. Это делает его долгосрочным решением для многих приложений.
В2. Сколько времени занимает процесс анодирования твердого покрытия?
Время, необходимое для анодирования твердого покрытия, зависит от следующих факторов: толщины покрытия, напряжения, плотности тока и концентрации используемого электролита. Влияет на это и температура воды в ванне. Обычно для расчета необходимого времени применяется определенная формула. Это делает результаты точными и последовательными в каждом проводимом эксперименте.
Вопрос 3. Ржавеют ли анодированные поверхности с твердым покрытием?
Нет, анодированные поверхности с твердым покрытием не ржавеют. Ржавчина обычно возникает в железе и стали, а анодирование образует слой на поверхности алюминия. Этот слой помогает избежать окисления, которое приводит к ржавчине металла. Таким образом, анодированный алюминий долгое время остается некоррозионным и прочным.
Вопрос 4. Является ли твердое покрытие постоянным решением?
Нет, он не является постоянным, но обеспечивает надежную защиту поверхности алюминиевого материала. Анодированный слой не является постоянным и может постепенно стираться или повреждаться. На него также влияют факторы окружающей среды внутри или за пределами бизнес-организации. Тем не менее, это остается длительным и эффективным методом лечения в течение нескольких лет. На открытом алюминии естественным образом образуется оксидный слой, но он не такой прочный, как твердое покрытие.
Вопрос 5. Являются ли анодированные материалы с твердым покрытием электропроводными?
Нет, анодированный слой не проводит электричество. Несмотря на то, что основной металл является проводящим, анодированный слой на поверхности является изолирующим слоем. Это делает анодированные поверхности очень важными в тех случаях, когда требуется электрическая изоляция.