
Руководство по проектированию литья под давлением
литье под давлением Это эффективный метод производства больших объемов продукции с сохранением стабильности качества и снижением себестоимости одной детали. Он включает в себя впрыскивание расплавленного полимера в полость пресс-формы и его затвердевание в желаемую форму.
Несмотря на множество преимуществ технологии литья под давлением, чертеж, соответствующий требованиям DFM (проектирование с учетом технологичности изготовления), имеет важное значение для процесса обработки. Конструкция детали напрямую влияет на технологичность пресс-формы, сложность ее изготовления, бюджет проекта, сроки выполнения и дефекты поверхности.
В этом руководстве по проектированию изделий для литья под давлением подробно описаны 12 лучших практик оптимизации DFM (проектирование для производства с учетом технологичности изготовления), включая толщину, ребра, выступы, угол уклона, острые углы, линию разъема, выталкивающие штифты и литниковый канал.
Давайте начнем!
1. Выбор материала для деталей, изготовленных методом литья под давлением.
| Тип материала | Ключевые свойства |
| ABS | Прочность, ударостойкость и качественная отделка. |
| Полипропилен (ПП / PP): | Экономичность, химическая стойкость и длительный срок службы при усталостных нагрузках. |
| Полиэтилен (ПЭ) | Легкий, гибкий и влагостойкий. |
| Полистирол | Жесткость, легкость формования и экономичность. |
| Поликарбонат (ПК): | Оптическая прозрачность, термостойкость |
| Полиамид (нейлон) | Низкое трение, прочность, износостойкость |
| Полиоксиметилен (ацеталь) | Жесткость, низкое трение |
| Полиметилметакрилат (акрил) | Высокая видимость, глянцевая поверхность |
| Термопластический эластомер (TPE) | Мягкий, гибкий и резиноподобный материал. |
| Термопластичный полиуретан (ТПУ) | Прочность, эластичность и износостойкость |
| Полибутилентерефталат (PBT) | Высокая прочность, термостойкость и электроизоляция. |
| Полиэтилентерефталат (ПЭТ) | Высокая прочность, химическая стойкость и стабильность размеров. |
| Полифениленсульфид (PPS) | Термостойкость, химическая стойкость и жесткость |
| Жидкокристаллический полимер (LCP) | Стабильность размеров, высокая термостойкость и низкая деформация. |
Различные термопластичные полимеры могут быть переработаны методом литья под давлением. Выбор материала крайне важен до детального проектирования детали.
Поэтому необходимо определить требования к применению, такие как прочность, жесткость, коррозионная стойкость, условия окружающей среды и т. д., и выбрать материал соответствующим образом.
Хотя существует более 100 вариантов материалов, давайте рассмотрим несколько наиболее часто используемых полимеров в таблице ниже.
Попробуйте Пролеан прямо сейчас!
2. Толщина стенки формованной детали
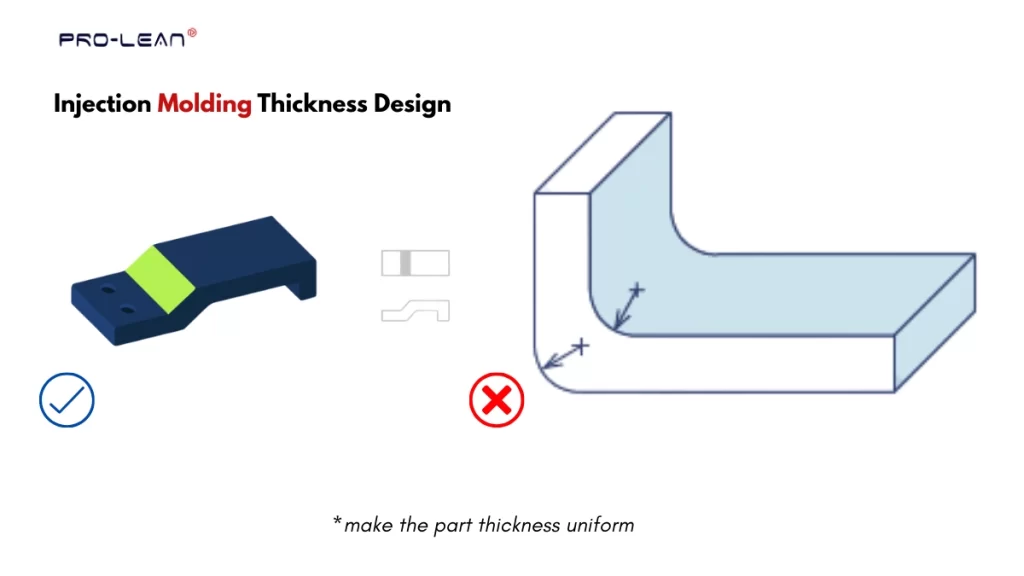
Толщина литья под давлением
Толщина является основополагающим параметром проектирования деталей, изготовленных методом литья под давлением. Она определяет прочность, жесткость и другие свойства. Кроме того, неправильная толщина детали приводит к деформации и неравномерному охлаждению.
Номинальная толщина стенки
Номинальная толщина, обычно обозначаемая буквой «t», относится к «значению толщины», установленному для формованной детали в конструкции, которое является равномерным по всей геометрии. Например, номинальная толщина 3 мм означает, что деталь равномерно толще, и значение t=3.
Тип материала и значение толщины
Диапазон минимальной и максимальной толщины различается в зависимости от типа материала. Это связано с тем, что каждый термопласт имеет разные показатели текучести, вязкости и других характеристик.
Из таких материалов, как PPSU, PBT и PEEK, можно изготавливать более толстые детали. С другой стороны, для таких материалов, как ABS, PMMA и PC, допустимая толщина ниже.
В таблице ниже приведен рекомендуемый диапазон толщины литья под давлением для различных полимеров.
| Материал | Диапазон толщины стенки (~ мм) | Диапазон толщины стенки (приблизительно дюйм) |
| ABS | 1.14 – 3.56 | 0.045 – 0.140 |
| Полипропилен (ПП / PP): | 0.64 – 3.81 | 0.025 – 0.150 |
| Полиэтилен (ПЭ) | 0.76 – 5.08 | 0.030 – 0.200 |
| Полистирол (ПС) | 0.89 – 3.81 | 0.035 – 0.150 |
| Поликарбонат (ПК): | 1.02 – 3.81 | 0.040 – 0.150 |
| Полиамид (нейлон, ПА) | 0.76 – 2.92 | 0.030 – 0.115 |
| Полиоксиметилен (ацеталь, ПОМ) | 0.76 – 3.05 | 0.030 – 0.120 |
| Полиметилметакрилат (акрил, ПММА) | 0.64 – 3.81 | 0.025 – 0.150 |
| Термопластический эластомер (TPE) | 0.64 – 3.18 | 0.025 – 0.125 |
| Термопластичный полиуретан (ТПУ) | 0.64 – 3.18 | 0.025 – 0.125 |
| Полибутилентерефталат (PBT) | 2.03 – 6.35 | 0.080 – 0.250 |
| Полиэтилентерефталат (ПЭТ) | 0.64 – 3.81 | 0.025 – 0.150 |
| Полифениленсульфид (PPS) | 0.51 – 4.57 | 0.020 – 0.180 |
| Жидкокристаллический полимер (LCP) | 0.76 – 3.05 | 0.030 – 0.120 |
3. Равномерность толщины и переход
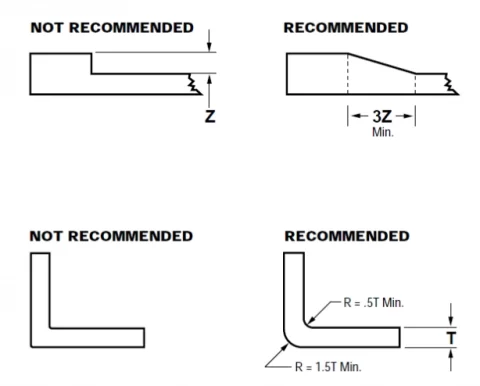
Переход толщины формованных деталей
Еще одно важное правило проектирования деталей, изготовленных методом литья под давлением, касается равномерной толщины детали по всей ее геометрии. Это важно для эффективного заполнения, охлаждения и предотвращения дефектов. Если детали, изготовленные методом литья под давлением, требуют участков различной толщины, в таких случаях следует использовать соответствующие переходы.
Для лучшего распределения напряжений и повышения структурной целостности деталей, изготовленных методом литья под давлением, необходимо сгладить переходные участки в местах соединения деталей различной толщины. Кроме того, можно использовать такие элементы, как скругления и фаски.
4. Закругление углов с правильным радиусом.
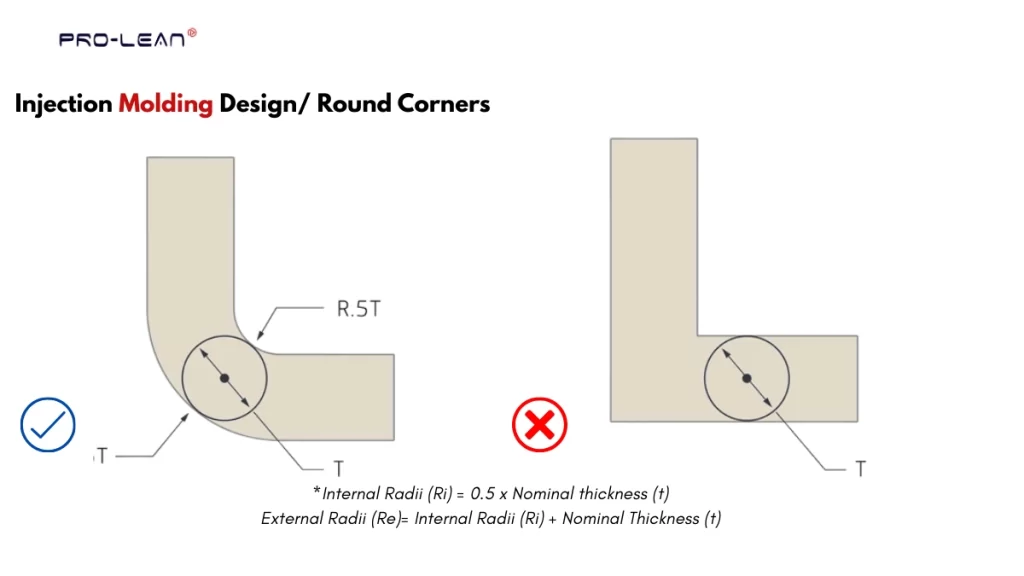
Дизайн с круглым углом
Острые углы могут создавать проблемы при поддержании высокой прочности конструкции и упрощении изготовления пресс-формы. Если углы острые и заостренные, они концентрируют напряжение и затрудняют обработку глубокой полости в пресс-форме. Поэтому следует использовать закругленные углы.
Внутренний радиус (Ri) = 0.5 x Номинальная толщина (t)
Внешние радиусы (Re) = Внутренние радиусы (Ri) + Номинальная толщина (t)
5. Угол наклона
Угол уклона — еще один фактор, который следует учитывать при следовании руководству по проектированию деталей для литья под давлением. Это небольшой конусообразный угол на вертикальной стенке проектируемой детали.
Добавление угла тяги имеет решающее значение для облегчения извлечения, сокращения времени охлаждения и предотвращения повреждений.
Рассмотрим правила определения угла тяги для двух разных типов судов. финишная обработка поверхности при литье под давлением: гладкая и текстурированная.
| Условие / Требование | Угол уклона |
| Гладкая отделка | 1-2 ° |
| Текстурированная отделка | 2–5° или 1–2° на каждые 0.025 мм глубины текстуры |
Кроме того, необходимо учитывать следующее: тип полимера, геометрия детали, конструкция пресс-формы и качество обработки поверхности пресс-формы. при выборе угла тяги.
6. Добавление рёбер
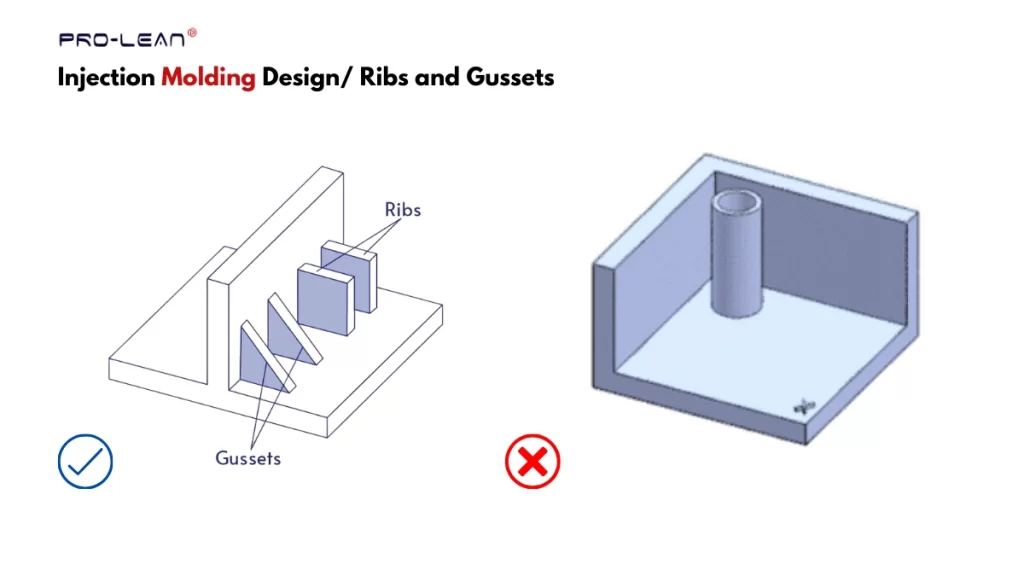
Конструкция ребер, полученных методом литья под давлением
Ребра жесткости — это элементы структурного усиления деталей, изготовленных методом литья под давлением, представляющие собой тонкие вертикальные секции, выступающие из поверхности детали. Необходимо правильно подобрать размеры ребер, а также учесть скругление в нижней части ребра.
Рассмотрим лучшие практики литья под давлением для проектирования ребер жесткости, представленные в таблице ниже.
| Переменная конструкции ребер | Гайдлайн |
| Толщина ребра | 0.4–0.6 x толщина стенки (t) |
| Высота ребра | ≤ 2.5 × толщина стенки (t) |
| Угол уклона | ≥ 0.5–1° с каждой стороны |
| Радиус скругления | 0.25–0.4 x Толщина стенки (т) |
| Минимальное расстояние между рёбрами | ≥ 2× толщина стенки (t) |
Попробуйте Пролеан прямо сейчас!
7. Боссы
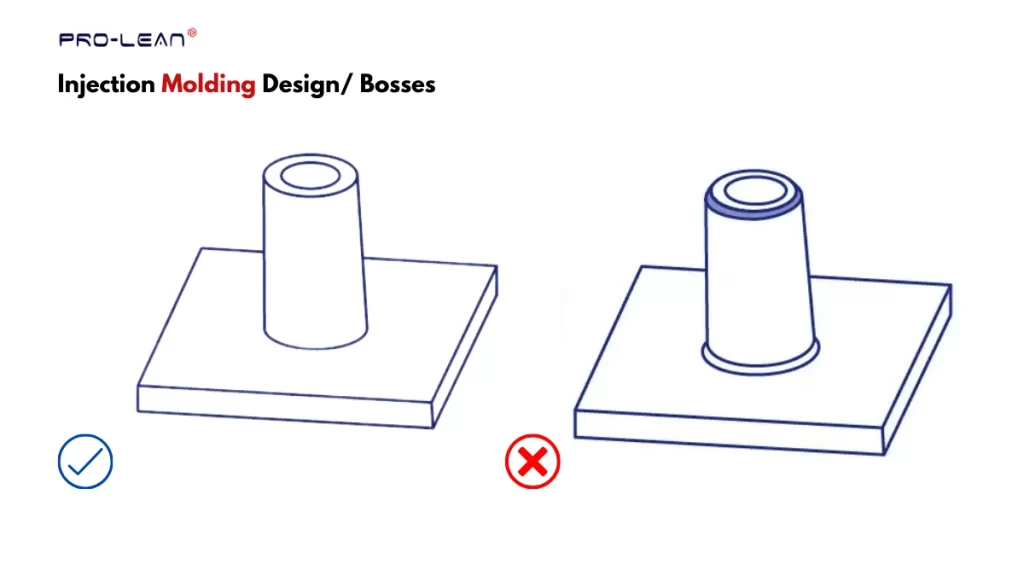
Особенности боссов
Выступы являются важными элементами в деталях, изготовленных методом литья под давлением, и служат для размещения центровочных вставок, штифтов и крепежных элементов. Они характеризуются вертикально выступающими элементами, обычно круглой или трубчатой формы.
Необходимо тщательно выбирать места для установки выступов, обеспечивая их подходящий диаметр и толщину.
Далее, в таблице ниже изложены правила проектирования для боссов.
| Переменная дизайна босса | Гайдлайн |
| Толщина стенки (наружной стенки) | 0.4–0.6 x толщина стенки (t) |
| Отверстие | Выбирайте в зависимости от размера вставки. |
| рост босса | ≤ 2–3× внешний диаметр |
| Базовый радиус скругления | 0.25–0.5× толщина стенки (t) |
| Расстояние от боковых стен | ≥ 2× толщина стенки (t) |
| Поддержка | Добавьте ребра, клинья и т. д. |
8. Допуски на детали
Соблюдение точных допусков особенно важно при сборке деталей методом литья под давлением, то есть в тех случаях, когда детали будут соединяться друг с другом для формирования конечного компонента или изделия. В противном случае это приводит к неточностям в размерах, плохой подгонке и смещению. В то же время, завышенные допуски увеличивают стоимость и время изготовления пресс-формы.
Поэтому при проектировании детали, изготовленной методом литья под давлением, установите следующие допуски.
- Габаритные размеры (толщина, длина, высота и т. д.)
- Плоскостность и параллельность
- концентричность
- Допуск на посадку (зазор и натяг)
- Допустимая усадка
- Размер отверстия, если таковой указан.
9. Линия разъема
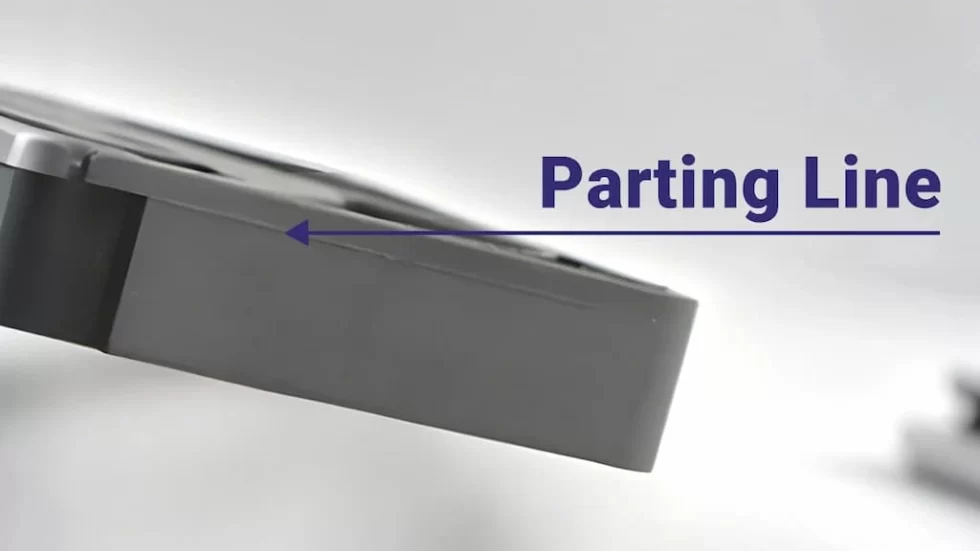
Линия разъема
линия разъема Облегчает открытие формы, обычно располагаясь в центре дна формы, хотя это и не обязательно. Правильная линия разъема имеет решающее значение для легкого открытия формы, уменьшения сложности конструкции формы, предотвращения риска образования заусенцев и снижения стоимости литья.
Три ключевых принципа проектирования линии разъема при литье под давлением:
- Разделительная линия должна проходить по краям или острым углам.
- Сделайте их как можно ровнее и площе.
- Не располагайте их вдоль участка детали с высокой концентрацией напряжений.
10. Ворота для литья под давлением
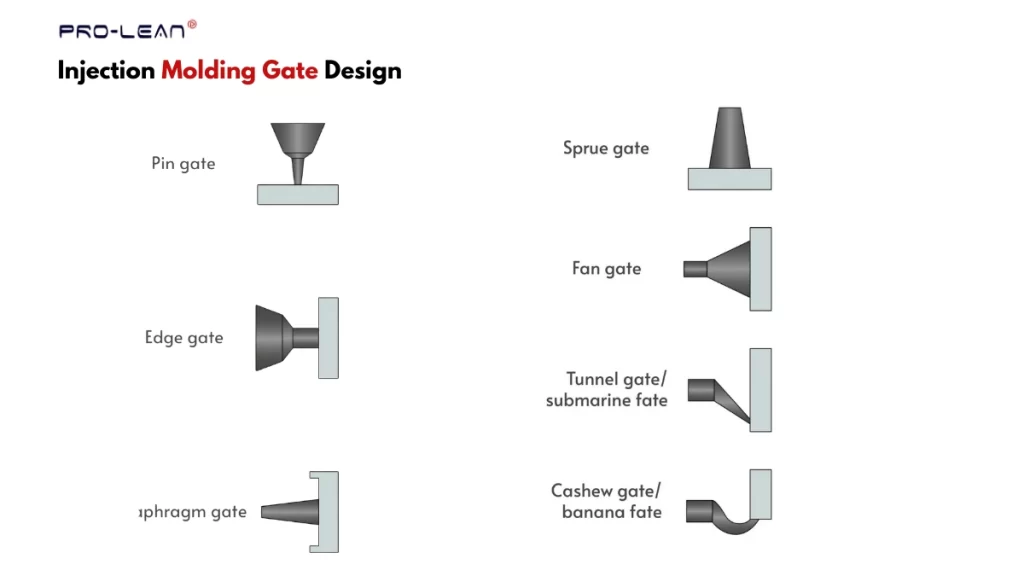
Типы литниковых каналов для литья под давлением
Тип, размер и расположение литниковых каналов являются ключевыми факторами при размещении литниковых отверстий в пресс-форме. Для небольших и простых форм достаточно одного литника, тогда как для сложных и крупных деталей, изготовленных методом литья под давлением, может потребоваться несколько литниковых каналов.
Дизайнеры предпочитают располагать затворы ближе к линии разъема, но не всегда. Выступающий участок вдоль затвора легко подрезать после формовки.
Далее, в таблице ниже представлен обзор передовых методов литья под давлением в отношении типа и расположения литниковых каналов.
| Тип ворот | Характеристики детали, подходящие для |
| Литниковые ворота | Прямой литник; лучше всего подходит для больших одногнездных форм толстостенных деталей. |
| Боковые/краевые ворота | Для деталей с плоским или слегка профилированным профилем |
| Вентиляторные ворота | В тонкостенных участках формованных деталей |
| Вкладка Ворота | Длинные плоские детали, чувствительные к сдвиговым нагрузкам. |
| Пин-Пойнт Ворота | тонкостенные компоненты, многогнездные пресс-формы |
| Кешью Гейт | Декоративные элементы со сложными изгибами или изгибами |
| Мембранные ворота | Для поддержания радиального потока в цилиндрических или полых формах. |
| Кольцевые ворота | Круглые и трубчатые детали |
| Film Gate | Компоненты с очень тонкими стенками и широкими плоскими поверхностями |
| Горячеканальный запорный клапан | Высококачественные эстетические детали |
11. Выталкиватели
Выталкивающие штифты для литья под давлением Это сплошные цилиндрические штифты, расположенные внутри формы параллельно линии разъема. Они используются для извлечения/выброса детали из полости формы после завершения затвердевания.
Неправильный размер штифта и положение при установке приводят к залипанию детали, дефектам поверхности и повреждениям.
Вот несколько важных правил проектирования деталей, изготовленных методом литья под давлением, касающихся выталкивающих штифтов и усилия выталкивания;
- Расположите выталкивающие штифты на более толстых, не имеющих эстетического значения участках и избегайте их вблизи направляющих.
- Выберите необходимое количество штифтов для равномерного распределения нагрузки при выбросе.
- Необходим соответствующий зазор, обычно от 0.02 до 0.05 мм.
12. Вопросы литья под давлением
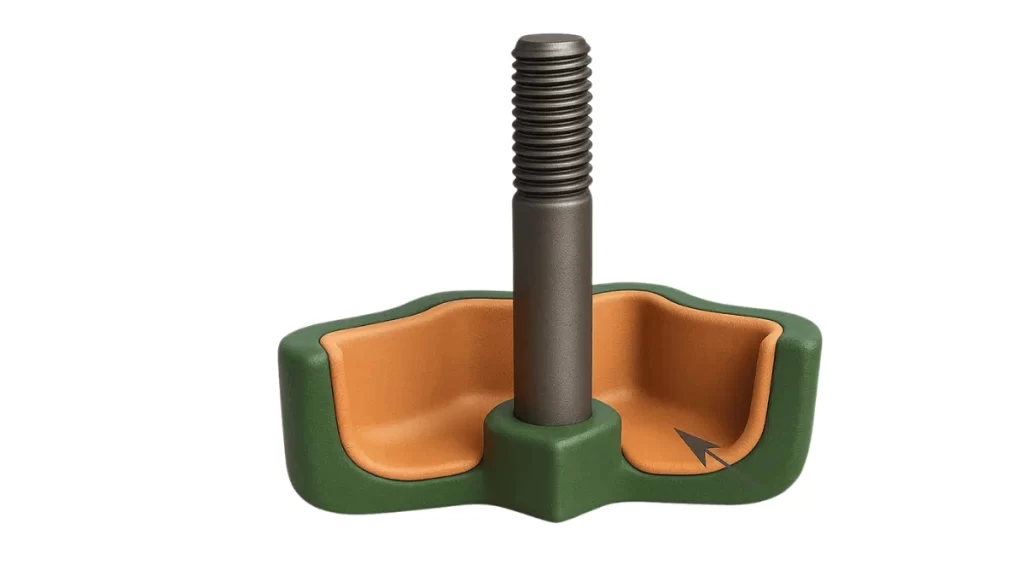
Деталь для формования
Литье с наложением слоев — это разновидность литья под давлением, при которой детали из нескольких материалов формуются путем вставки предварительно изготовленных вставок в полость формы. После впрыскивания вторичного материала он соединяется с вставкой и после затвердевания образует единое целое.
Ниже перечислены ключевые факторы, которые следует учитывать. накладной дизайн.
- Совместимость материалов вставки и формовочного пластика.
- Сцепления или другие механизмы адгезии
- Контроль толщины и опоры для многократных инъекций
Попробуйте Пролеан прямо сейчас!
Обработка поверхности деталей, изготовленных методом литья под давлением.
Для обеспечения гладкости, создания желаемой текстуры и эстетической привлекательности необходима качественная обработка поверхности. При проектировании деталей учитывайте угол уклона, если у вас есть текстуры, обеспечивающие сцепление.
В таблице ниже представлены распространенные виды отделки;
| Чистота поверхности | Описание |
| ПМ-Ф0 | Некосметическое покрытие |
| ПМ-Ф1 | Базовая косметическая отделка |
| СПИ-А2 | Алмазная полировка: высокий блеск |
| СПИ-А3 | Гладкий блеск |
| СПИ-Б1 | Гладкое полуглянцевое покрытие |
| СПИ-Б2 | Средний полуглянцевый |
| СПИ-С1 | Тонкая матовая полировка поверхности/камня |
| СПИ-С2 | Средне-матовый |
| SPI-D1 | Светлая текстурированная отделка |
В Boda мы можем обеспечить указанные виды отделки, а также многие другие. Мы используем следующие процессы обработки поверхностей:
- Пескоструйная обработка
- Полировка:
- Химическое травление
- Полировка алмазов и т.д.
5 систем контроля качества при литье под давлением
Контроль качества Системы обеспечивают стабильное качество формованных деталей и служат инструментами для обеспечения соответствия конкретным отраслевым стандартам. К распространенным системам относятся: научное формование, первичный контроль образцов (FAI), процесс утверждения производственных деталей (PPAP), статистический контроль процессов (SPC) и квалификация по стандарту ISO 13485.
- Научное литье: Для обеспечения стабильного состояния параметров формования на протяжении всего производственного цикла.
- Первая инспекция изделия (FAI): Первичный осмотр/измерение для проверки размеров.
- Процесс утверждения производственной детали (PPAP): Документ должен быть правильно оформлен и содержать подтверждение соответствия конкретным отраслевым стандартам.
- Статистический контроль процессов (SPC): Мониторинг и выявление изменений в ходе циклов формования с помощью статистических методов.
- ИСО 13485: Проверка каждого этапа производства.
Как дизайн влияет на стоимость литья под давлением?
Конструкция изделия, изготовленного методом литья под давлением, напрямую влияет на себестоимость производства. Во-первых, если конструкция имеет сложные элементы, такие как подрезы и глубокие полости, это увеличивает себестоимость. стоимость пресс-формы. Другой фактор время циклаДетали большей толщины или с неравномерной толщиной снижают скорость производства.
С другой стороны, специализированные процессы Использование таких методов, как литье с закладными элементами и литье с наложением, снижает потребность в сборочном оборудовании для литья под давлением и помогает снизить затраты.
К другим факторам, влияющим на стоимость литья под давлением, относятся допуски, тип и расположение литниковых каналов, а также объединение деталей.
Загрузите свой проект литьевой формы для получения отзывов о DFM (технологичности производства).
Перед изготовлением пресс-форм и началом производства методом литья под давлением необходимо провести детальный анализ с учетом технологичности производства (DFM) и внести корректировки для оптимизации конструкции.
Незначительная ошибка в проектировании с учетом технологичности производства (DFM) может привести к производственным дефектам, неисправностям, замедлению циклов и провалу проекта. В частности, модификация пресс-форм после их изготовления обходится дороже и занимает больше времени.
В Boda мы предоставляем подробную информацию о технологичности проектирования (DFM) для вашей детали, изготовленной методом литья под давлением. Наши инженеры изучат ваш проект и дадут рекомендации относительно расположения литниковых каналов, риска появления царапин и дефектов, выталкивающих штифтов, глубины полости и текучести, а также других факторов.
Итак, загрузите свой дизайн на нашу онлайн-платформу для услуги литья под давлением для получения обратной связи по DFM и точной оценки затрат.
Попробуйте Пролеан прямо сейчас!
Подведение итогов
В целом, следование рекомендациям по проектированию литьевых форм не только обеспечивает технологичность, но и повышает структурную целостность детали, прочность, сокращает время цикла, снижает эффективность производства, уменьшает затраты и минимизирует дефекты. Кроме того, Руководящие принципы DFM Характеристики могут отличаться у разных производителей. Поэтому используйте правила/методы, описанные в этой статье, и свяжитесь с производителем для дальнейшей оптимизации.