
Литьевые формовочные материалы
Литье под давлением — это стандартный метод крупносерийного производства, используемый для изготовления точных и аккуратных компонентов. Этот процесс отличается высокой универсальностью, бесконечным выбором материалов, высокой точностью и эффективностью. Процесс включает в себя впрыскивание расплавленного полимера в полость пресс-формы под высоким давлением, после чего полимер охлаждается и принимает форму пресс-формы.
Материалы играют важнейшую роль в производстве деталей. Тип используемого материала влияет на стоимость, качество деталей, их характеристики и эффективность производства. Кроме того, материал может определять воздействие на окружающую среду и соответствие нормативным требованиям. В данном сравнительном исследовании материалов для литья под давлением показано, как различные смолы показывают себя по ключевым показателям, таким как прочность и стоимость.
Роль смол в литье под давлением
Смолы являются основой полимера. Их расплавляют и впрыскивают в форму под высоким давлением. Свойства смол можно модифицировать в соответствии с различными требованиями. Например, для повышения прочности можно добавлять такие добавки, как наполнители, армирующие материалы и стабилизаторы. Красители используются для придания формованной детали различных цветов. Поведение при течении во время различных процессов, таких как охлаждение, заполнение и конечные характеристики детали, определяется смолой. сырье для гранул для литья под давлением являются основой всего процесса.
Основные физические и химические свойства
Пригодность материала оценивается на основе различных свойств и поведения материала под нагрузкой. Эти свойства включают как механические, так и химические характеристики, которые необходимо оценивать при использовании материалов в зависимости от области применения. Ниже перечислены некоторые из основных свойств:
- Предел прочности на разрыв: Это показатель максимального напряжения, которое материал может выдержать при растяжении или вытягивании до разрушения.
- Процент удлинения при разрыве: Это процентное значение, показывающее, насколько изменяется длина материала, и демонстрирующее его пластичность.
- Модуль упругости при изгибе: Модуль упругости при изгибе — это количественная оценка сопротивления изгибу и прогибу под изгибающей нагрузкой, демонстрирующая пластичность материала.
- Сила удара: Это показатель количества энергии, которое материал может поглотить при внезапном ударе без разрушения. Обычно его определяют с помощью испытаний по методу Шарпи.
- Температура теплового отклонения: Температура, при которой материал начинает деформироваться. Она показывает кратковременную термостойкость материалов под воздействием напряжения.
- Индекс текучести расплава: Это показатель того, насколько хорошо материал течет в нормальных условиях. Более высокие значения означают, что материал течет легче, что способствует его более эффективному заполнению трещин.
- Химическая устойчивость: В нем описывается устойчивость материала к различным химическим веществам, таким как растворители, масла и кислоты.
- Плотность (г/см³): Это масса на единицу объема материала, влияющая на вес детали, плавучесть и стоимость.
- Класс огнестойкости (UL94): Это указывает на то, насколько он склонен к возгоранию, горению и самозатуханию.
Термопласты против термореактивных пластиков
Литье под давлением в основном осуществляется с использованием термопластов. Это объясняется тем, что они выдерживают высокие температуры без разрушения или химических изменений. Термопласты подлежат вторичной переработке. Их можно использовать многократно, что помогает минимизировать воздействие на окружающую среду, а также снизить затраты за счет уменьшения отходов материалов. Такие пластмассы, как полипропилен (PP) и АБС-пластик (ABS), широко используются в различных отраслях промышленности благодаря своей прочности и экономичности.
Термореактивные пластмассы отличаются от других материалов и обладают большей прочностью. После впрыскивания в форму они затвердевают в результате химической реакции и становятся необратимо застывшими, что делает их не подлежащими переработке и повторному использованию. Термопласты обладают термостойкостью и стабильностью размеров. Это означает, что они оказывают большее воздействие на окружающую среду. Термопласты более предпочтительны для высокоэффективных применений.
Классификация материалов для литья пластмасс
Аморфные пластмассы: свойства и применение
Аморфный пластик не имеет структуры или упорядоченных молекулярных кристаллов. Это придает материалу хорошую прозрачность и ударопрочность. Кроме того, аморфные пластики обладают превосходной поверхностной обработкой. Они широко используются в оптических линзах, корпусах электронных устройств и прозрачных кожухах.
Кристаллические и полукристаллические пластмассы
Кристаллические и полукристаллические пластмассы прочны, жестки и обладают превосходной химической стойкостью. Их упорядоченная структура обеспечивает отличные механические свойства. Полимерные пластмассы, такие как ПП, ПЭ и ПОМ, являются кристаллическими и используются в условиях высоких нагрузок, в том числе в автомобильной и промышленной отраслях. Хотя кристаллические пластмассы лучше подходят для определенных применений, они более склонны к усадке и деформации. Это означает, что их производство требует более оптимизированного и тщательного подхода.
Высокоэффективные и инженерные смолы
Пластмассы, такие как PEEK, PEI и PPS, являются высокоэффективными пластиками. Они обладают превосходными механическими и химическими свойствами, термической стабильностью при температурах выше 200 °C и высокой прочностью на разрыв, превышающей 90 МПа. Сочетание этих свойств обеспечивает прочность и долговечность.
Высокоэффективные пластмассы служат заменой металла в конструкционных применениях в таких отраслях, как аэрокосмическая и автомобильная промышленность, а также в уплотнениях и подшипниках скольжения в нефтегазовой отрасли. Несмотря на более высокую стоимость, их важнейшее свойство делает их идеальными для работы при высоких температурах и в агрессивных химических средах.
Топ-10 наиболее распространенных материалов для литья под давлением
Полипропилен (ПП / PP):
Символ переработки полипропилена
Полипропилен — второй по распространенности пластик в мире. Он обладает хорошей химической стойкостью и сохраняет свою форму после скручивания или изгиба. Высокая температура плавления предотвращает термическую деградацию. Кроме того, он влаго- и водостойкий. Полипропилен, полученный методом литья под давлением, также подлежит вторичной переработке.
Полиэтилен (ПЭ)
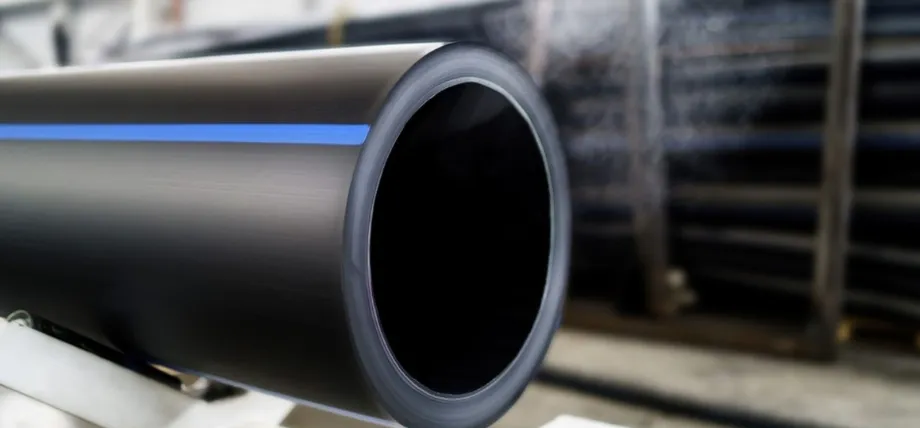
Прочные полиэтиленовые трубы
Полиэтилен — наиболее распространенный в мире пластиковый полимер. Он имеет различные варианты в зависимости от плотности: полиэтилен высокой плотности (ПЭВП) и полиэтилен низкой плотности (ПЭНП). Оба различаются по твердости, гибкости, температуре плавления, а также оптическим свойствам. Материалы из ПЭВП Они ценятся за лучшую прочность и ударопрочность, что важно для таких изделий, как контейнеры и внешние пластиковые детали.
Акрилонитрилбутадиенстирол (АБС / ABS):
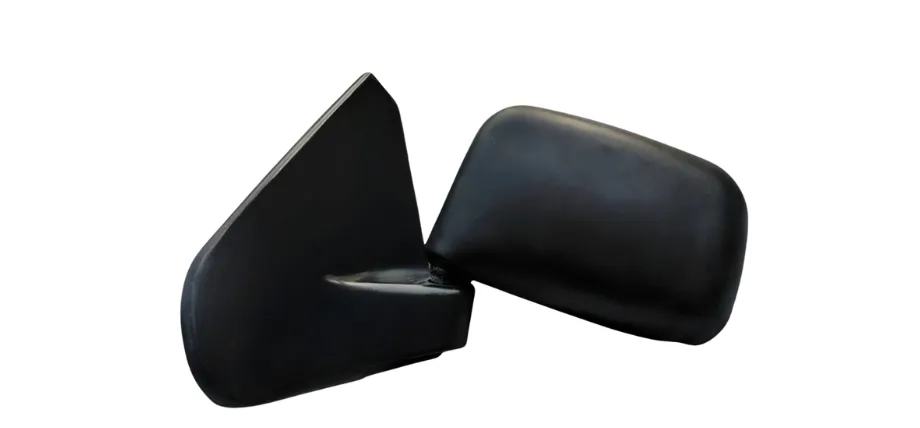
Корпус автомобильного зеркала из АБС-пластика
Пластмассы из ABS ABS имеет более низкую температуру плавления, чем другие пластмассы, что облегчает его формование. ABS непрозрачен, что позволяет легко окрашивать его красителями. Кроме того, ABS блестящий, привлекательный и прочный. В дополнение к этим свойствам, его можно обрабатывать различными способами, что делает его универсальным для различных применений.
ABS-пластик известен своей прочностью и ударопрочностью, но ему не хватает устойчивости к солнечному свету (УФ-излучению), воде и атмосферным воздействиям. По сравнению с акрилом, литой под давлением ABS-пластик не является хорошим выбором для наружного применения.
Поликарбонат (ПК):
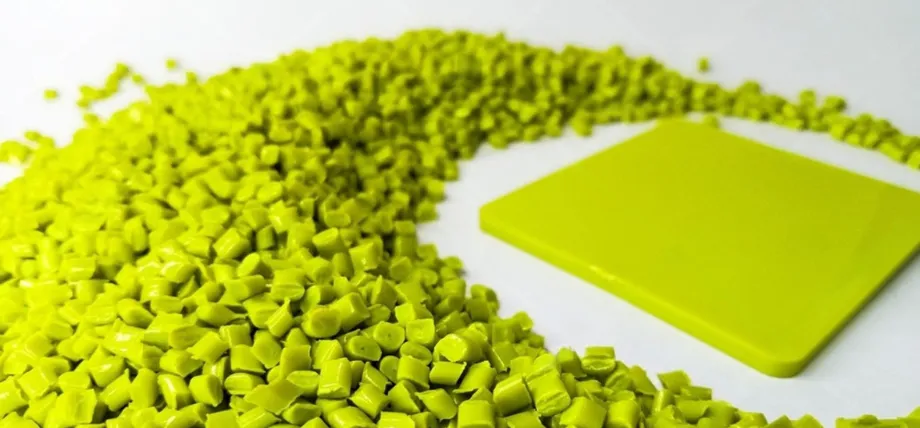
ПК из поликарбоната
Поликарбонат (ПК) — это лёгкий, но при этом достаточно жёсткий и прозрачный пластик с превосходными оптическими свойствами. Он обладает некоторой устойчивостью к ультрафиолетовому излучению, но длительное воздействие может привести к его пожелтению, хрупкости, сколам и отслаиванию, как это часто бывает с другими пластиками. ПК значительно прочнее стекла и очень долговечен, что делает его отличной заменой стеклянным панелям.
Акрил (ПММА)
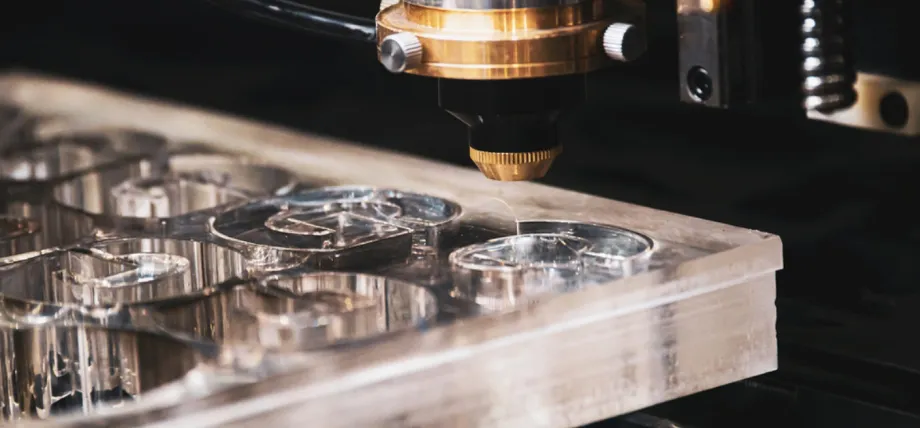
Лазерная резка прозрачного акрила
Акрил — это также прозрачный и легкий пластик, похожий на поликарбонат. Акрил, полученный методом литья под давлением, обладает оптической прозрачностью. Акрил устойчив к ультрафиолетовому излучению и воздействию погодных условий. Благодаря хорошей текучести он может выдерживать воздействие УФ-излучения и формоваться с высокой точностью. Однако он чувствителен к растворителям. Несмотря на высокую прочность на разрыв, он может растрескиваться под большими нагрузками.
Нейлон Полиамид (ПА)
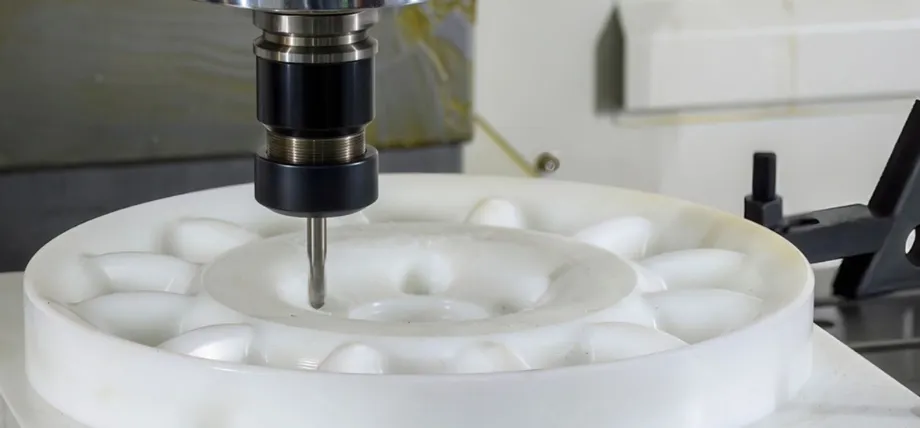
Обработка нейлоновых шестерен на станках с ЧПУ
Нейлон — это синтетический полиамид, обладающий высокой прочностью и превосходной термостойкостью и износостойкостью. Нейлон по своей природе не является огнестойким и может разрушаться под воздействием солнечного света, хотя существуют УФ-стабилизаторы. Нейлон обладает низкой химической стойкостью и склонен к воздействию влаги. Однако он отличается высокой прочностью и превосходной стабильностью размеров, что делает его пригодным для применения в условиях высоких нагрузок, например, в шестернях и подшипниках.
Полиоксиметилен (ПОМ)
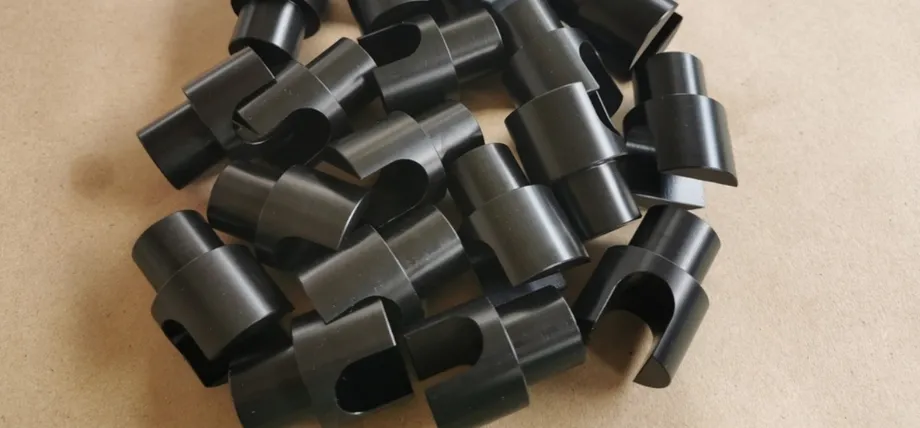
Обработанные на станке втулки из полиоксиметилена (ПОМ)
Попробуйте Пролеан прямо сейчас!
Специализированные и гибридные формовочные материалы
Термопластичные эластомеры (ТПЭ) и полиуретан (ТПУ)
Термопластичный эластомер (ТПЭ) — это смесь резины и пластика. Он мягкий и гибкий, как резина, но обрабатывается как пластик. Часто называемый термопластичной резиной, он обладает умеренной растяжимостью и может сгибаться под нагрузкой, возвращаясь к своей первоначальной форме. Он подлежит переработке.
ТПУ — это разновидность ТПЭ. Это резиноподобный материал, являющийся отличной заменой твердой резины. ТПУ обладает лучшей термостойкостью и химической стойкостью. По сравнению с ТПЭ, его сложнее изготавливать методом литья под давлением, и он стоит дороже, поскольку процесс сушки занимает больше времени.
Стеклонаполненные и армированные волокном смолы
Армированные стекловолокном или другими волокнами смолы содержат от 10 до 50% коротких стекловолокон, добавленных в термопластичные основы, такие как нейлон, полиамид, полипропилен, полипропилен и полифениленсульфид. Добавление волокон или стекла улучшает механические свойства материала для конструкционных применений.
Стекловолокно может удвоить прочность материала на растяжение, доведя ее до примерно 240 МПа, и учетверить модуль упругости при изгибе, сделав его в 2-4 раза жестче. Углеродные волокна обладают превосходным соотношением прочности к весу и проводимостью. Их сложнее обрабатывать из-за более высоких требований к давлению, и они могут давать усадку.
Экологически чистые и биоразлагаемые материалы (PLA)
PLA — это биоматериал, получаемый из кукурузного крахмала или сахарного тростника. Он экологичен и в последнее время получил широкое распространение в литье под давлением. PLA обладает превосходной жесткостью и оптической прозрачностью. Он нетоксичен, что делает его идеальным материалом для одноразовой посуды и тарелок. К другим биопластикам относятся PHA и Bio-PP. Эти биопластики имеют существенный недостаток, связанный с низкими температурами деформации при нагреве, а также с более высокими затратами и временем цикла из-за медленной кристаллизации.
Критерии выбора материалов для проектирования деталей
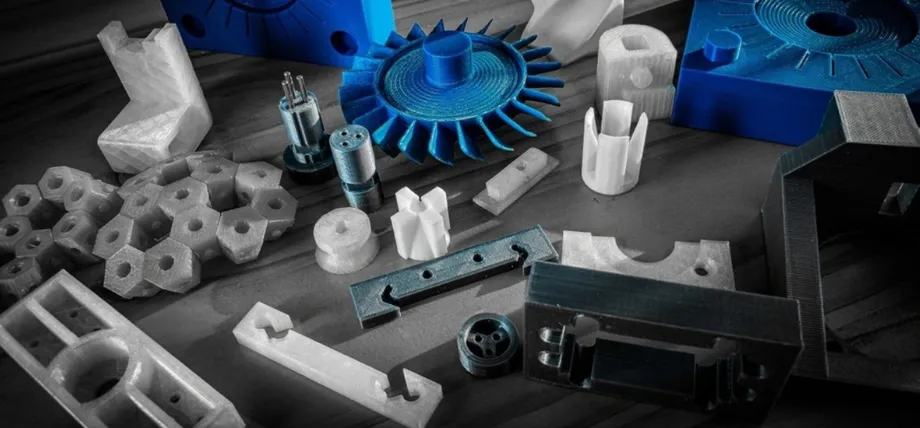
Детали из различных пластиковых материалов
Выбор материала — важнейший этап в литье под давлением. Это связано с необходимостью учитывать различные факторы, такие как стоимость, технологичность и область применения отлитых под давлением деталей. Руководство по выбору материалов для литья под давлением, подобное этому, идеально подходит для оценки механических, термических и химических требований.
Механическая прочность и ударостойкость являются основными факторами при выборе материалов. Пластмассы с лучшей прочностью на растяжение идеально подходят для несущих нагрузку и высоконагруженных применений, например, армированные стекловолокном или полиамиды. Поликарбонат и АБС-пластик обладают превосходной ударопрочностью, что делает их отличными материалами для потребительских товаров.
Для понимания поведения материала при высоких температурах крайне важны его термическая стабильность и деформация под воздействием тепла. Температура деформации под воздействием тепла определяет рабочие пределы материала. Для большинства применений этот диапазон составляет около 90–110 °C. Полипропилен (PP) — отличный выбор, тогда как для высокотемпературных применений идеально подходят полиэфиркетон (PEEK) и стекловолокно.
Что касается химической стойкости, то полипропилен (ПП) и полиэтилен (ПЭ) превосходят другие материалы. Они обладают лучшей устойчивостью к кислотам, аминам и растворителям. Для наружного применения ПММА и стабилизированный ПП и ПЭ устойчивы к УФ-излучению. Детали медицинского и пищевого назначения изготавливаются из ПП, ПК или ТПУ благодаря возможности стерилизации и соответствию нормативным требованиям (FDA/USP/RoHS). Прототипирование и тестирование по-прежнему необходимы для подтверждения того, что выбранный материал соответствует всем целевым показателям производительности, экологичности и стоимости.
Влияние материалов на процесс литья под давлением
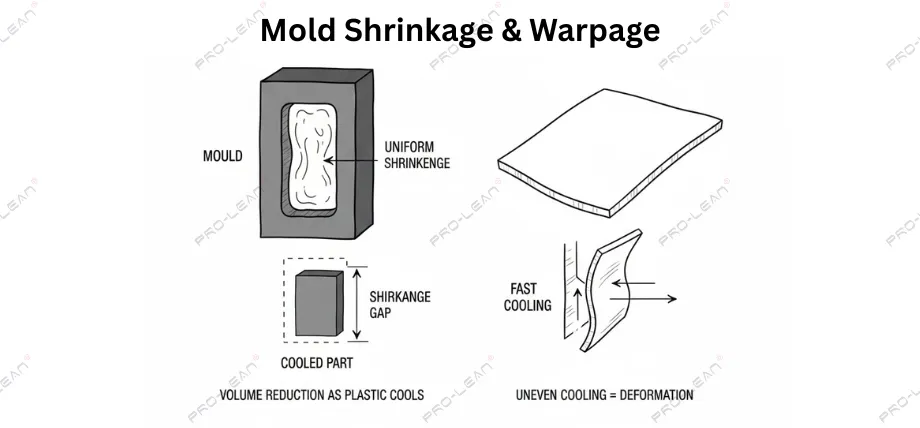
Усадка и коробление формы
Понимание усадки и деформации при формовании
Усадка происходит при охлаждении и затвердевании расплавленного полимера и уменьшается из-за сокращения размеров. Для решения этой проблемы необходимо учитывать припуск на усадку в пресс-формах. Аморфные пластмассы имеют меньшую степень усадки по сравнению с кристаллическими полимерами.
Это объясняется отсутствием молекулярной структуры и упорядоченности в аморфных полимерах, что уменьшает разницу в их направленности и позволяет осуществлять жесткий контроль допусков. Факторы, влияющие на деформацию, включают неравномерное охлаждение, оптимальную толщину стенок, наличие наполнителей и неполную кристаллизацию.
Расход и вязкость расплава
Показатель текучести расплава (MFI) измеряется в единицах инг/гг/г/10 мин и показывает, как материал течет в стандартных условиях. Более высокий показатель MFI означает более низкую вязкость и более легкое течение. Полипропилен (PP) и полиэтилен (PE) имеют высокий показатель MFI, от 20 до 50 и выше, что делает их отличными для тонкостенных применений и сложных геометрических форм в многослойных полостях. Более высокая скорость потока также означает более короткое время заполнения и более низкое давление впрыска.
Низкая текучесть расплава означает более высокую вязкость. Отличными примерами являются полиэтилен высокой плотности (HDPE) и полипропилен (PP); они имеют низкий показатель текучести расплава (MFI) и более высокую вязкость, что подходит для толстых и прочных деталей, обеспечивая лучшие механические свойства.
При производстве необходимо выбирать материал со сбалансированным показателем текучести расплава (MFI). Более высокий показатель MFI означает лучшую технологичность, но, в зависимости от области применения, более слабые детали.
Допуски, стабильность и качество поверхности.
Допуски, достигаемые при изготовлении детали, зависят от материала. Аморфные пластмассы позволяют достичь более жестких допусков благодаря своей молекулярной структуре и равномерному усадочному поведению, что дает возможность прогнозировать результаты и учитывать усадку.
Типичные допуски для аморфного пластика составляют около ±0.001–0.005 мм. Кроме того, он позволяет получать различные виды обработки поверхности, такие как глянцевая и гладкая, для улучшения эстетических качеств. Кристаллические и армированные полимеры создают различные проблемы, такие как усадка из-за направления волокон, что может привести к снижению точности размеров и ухудшению качества поверхности.
Попробуйте Пролеан прямо сейчас!
Промышленные применения по типу материала
Автомобильные и аэрокосмические компоненты
Автомобильная промышленность является крупным потребителем пластмасс, изготовленных методом литья под давлением. Бамперы из полипропилена (PP) и АБС-пластика (ABS), а также линзы фар из полиамида (PA) и поликарбоната (PC) с остеклением для лучшей оптической четкости доминируют в отрасли благодаря своей экономичности, а также ударопрочности и химической стойкости. Высокоэффективные полимеры, такие как полиэфирэфиркетон (PEEK), используются для втулок и подшипников в аэрокосмических компонентах.
Медицинские пластмассы и изделия для здравоохранения
Медицинская и фармацевтическая промышленность придерживается нормативных стандартов и строгих правил; поэтому полимеры, используемые в отрасли, должны соответствовать стандарту FDA/ISO 10993. Поликарбонат (ПК) используется для прозрачных контейнеров, полипропилен (ПП) — для шприцев, а трипропиленкарбонат (ТП) — для обеспечения гибкости. Преимуществом этих полимеров является их биосовместимость и возможность стерилизации.
Решения для потребительской электроники и упаковки
АБС-пластик широко используется в бытовой электронике благодаря своей прочности и ударопрочности. Кроме того, он предоставляет различные варианты отделки поверхности. ПП и ПЭ, в зависимости от области применения, являются одновременно жесткими и гибкими. Из них можно изготавливать тонкостенные изделия, что делает их более доступными по цене для жилищного строительства.
Как выбрать правильный материал для вашего проекта
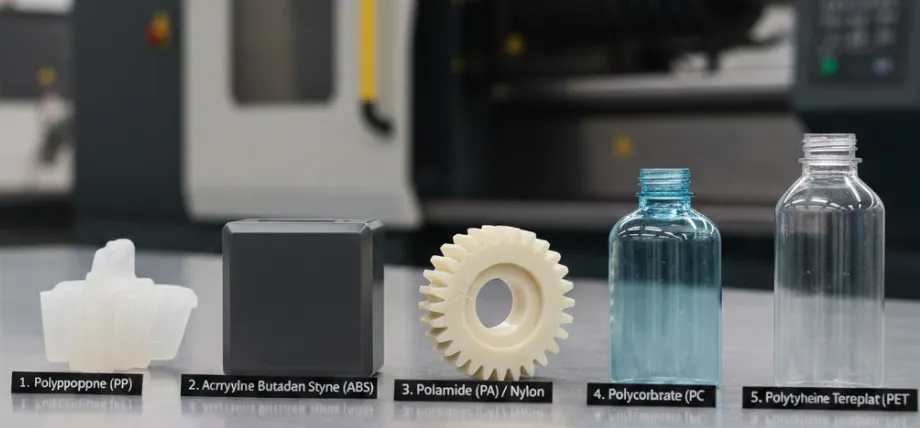
Распространенные материалы для литья под давлением
Оценка соответствия требуемым показателям и бюджету.
Для выбора наиболее подходящего материала для вашей детали необходимо сбалансировать как функциональные характеристики, так и бюджет. Лучший способ сделать это — оценить требования к вашей детали. Разделите ваши требования на основные для функциональности и второстепенные, такие как эстетика. Обычные пластмассы, такие как ПП и ПЭ, стоят около 1-2 долларов за кг и отлично подходят для 70% применений, например, для упаковки игрушек и корпусов. Высокоэффективные смолы, такие как ПЭЭК или ПЭИ, могут стоить более 50 долларов за кг, но необходимы для экстремальных условий, таких как аэрокосмическая промышленность и производство имплантатов. В наших статьях о материалах для литья пластмасс под давлением представлено подробное сравнение этих материалов.
Важность испытаний материалов и создания прототипов.
Испытание материалов и создание прототипов — важнейшие процессы, необходимые перед началом массового производства. Тестирование позволяет убедиться в работоспособности деталей в реальных условиях и в том, что материалы ведут себя так, как ожидается. Стоимость создания небольшого прототипа может составлять от 500 до 2000 долларов, в зависимости от материалов и сложности. Проведение испытаний с использованием прототипа помогает собрать важные данные и проанализировать их для выявления возможных точек отказа.
Стандартные испытания, такие как определение прочности на растяжение (ASTM D638), ударной вязкости (ASTM D256) и температуры стеклования (HDT), дают четкие результаты «пройдено» и «не пройдено». Эти первоначальные испытания и создание прототипов могут уберечь вас от дорогостоящих ошибок в дальнейшем, до начала полномасштабного производства.
Услуги литья под давлением
Компания Boda предоставляет самые современные услуги по литью под давлением высококачественных материалов, включая металл и пластмассы. Мы специализируемся на высокоскоростном, крупносерийном производстве изделий сложной геометрии с точностью до 0.005 дюйма.
Воспользуйтесь нашим обширным ассортиментом материалов для литья под давлением, выберите нужный материал и получите автоматизированный контроль качества, который позволит снизить себестоимость и количество отходов.
Запросить бесплатная цитата Cегодня!